ভূমিকা — উদ্দেশ্যের সাথে মিল
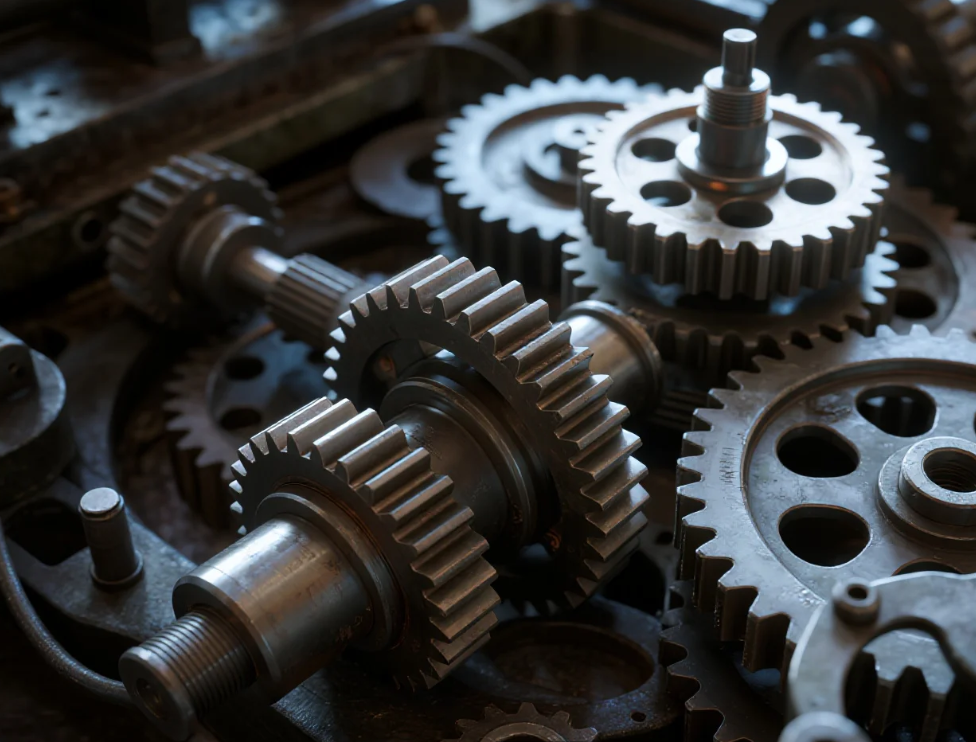
কাস্টম প্রিসিশন গিয়ার রোবোটিক্স, মেডিকেল ডিভাইস, অটোমোটিভ সাবসিস্টেম এবং শিল্প ড্রাইভগুলিতে গুরুত্বপূর্ণ উপাদান। আপনি যদি গিয়ার ডিজাইন ও উত্পাদন পরিষেবা খুঁজছেন, তাহলে এই গাইডটি বাস্তব জীবনের উত্পাদন পছন্দ, খরচের কারণ, গুণগত মানের চেকপয়েন্ট এবং কীভাবে এমন একজন সরবরাহকারী বাছাই করবেন যিনি টলারেন্স, ফিনিশ এবং পুনরাবৃত্তিমূলক মান নিশ্চিত করে তা ব্যাখ্যা করে।
এই নিবন্ধে যা রয়েছে
কেন প্রিসিশন গুরুত্বপূর্ণ: টলারেন্স, আয়ু, শব্দ এবং দক্ষতা
সাধারণ প্রক্রিয়া এবং কখন ব্যবহার করবেন (হবিং, শেপিং, গ্রাইন্ডিং, যোগজ
গিয়ারের জন্য উপকরণ, তাপ চিকিত্সা এবং পৃষ্ঠতলের শেষ প্রক্রিয়া
পরিমাপযোগ্য ফলাফলসহ একটি প্রতিনিধিত্বমূলক/সমন্বিত কেস স্টাডি
খরচের মডেল + নমুনা গণনা যাতে ক্রেতারা উদ্ধৃতি তুলনা করতে পারে
এসইও-কেন্দ্রিক লম্বা-পুঁথি কীওয়ার্ড তালিকা এবং প্রায়শই জিজ্ঞাসিত প্রশ্ন (স্কিমা মার্কআপের জন্য প্রস্তুত)
1. কেন নির্ভুল গিয়ারের বিশেষজ্ঞ পরিষেবার প্রয়োজন
উচ্চ-নির্ভুলতার গিয়ার ব্যাকল্যাশ, টর্ক রিপল, NVH (শব্দ-কম্পন-কঠোরতা) এবং সেবা আয়ুকে প্রভাবিত করে। উদাহরণস্বরূপ, 0.02 mm থেকে 0.005 mm তে পিচ ত্রুটি কমানো নির্ভুল স্টেজগুলিতে কম্পন লক্ষণীয়ভাবে কমিয়ে দিতে পারে — তাই পরিদর্শন (CMM, গিয়ার রোলিং টেস্ট) প্রক্রিয়ার অংশ, পরের চিন্তার বিষয় নয়।
ক্রেতার প্রধান সংকেতগুলি: প্রয়োজনীয় মডিউল/DP, দাঁতের সংখ্যা, মুখের প্রস্থ, উপকরণ, কঠোরতা, সহনশীলতার শ্রেণী (যেমন AGMA/ISO), পৃষ্ঠতলের শেষ (Ra), ব্যাচ পরিমাণ এবং পছন্দের লিড সময়।
2. মূল উৎপাদন প্রক্রিয়া এবং কখন তা ব্যবহার করবেন
| প্রক্রিয়া |
সাধারণ ব্যবহারের ক্ষেত্র |
নির্ভুলতা (সাধারণ) |
| হবিং (সিএনসি) |
আয়তন উৎপাদন, স্পার/হেলিকাল |
±0.01–0.05 মিমি (বাল্ক হবড) |
| আকৃতি দেওয়া |
ছোট গিয়ার, অভ্যন্তরীণ গিয়ার |
±0.01–0.05 mm |
| গিয়ার গ্রাইন্ডিং |
উচ্চ নির্ভুলতার জন্য চূড়ান্ত ফিনিশিং |
±0.002–0.01 মিমি |
| ব্রোচিং |
অভ্যন্তরীণ স্প্লাইন/গিয়ার |
স্প্লাইনের জন্য কঠোর টলারেন্স |
| সিএনসি মিলিং/টার্নিং |
প্রোটোটাইপ / অ-আদর্শ জ্যামিতি |
±0.01–0.05 mm |
| যোগজ উত্পাদন + সমাপ্তকরণ |
জটিল জ্যামিতি, কম পরিমাণ |
পোস্ট-মেশিনিং-এর উপর নির্ভর করে |
| তাপ চিকিত্সা (কার্বুরাইজ/নাইট্রাইডিং/ইন্ডাকশন) |
পৃষ্ঠের কঠোরতা এবং পরিধান আয়ু বৃদ্ধি করুন |
কঠোরতা 48–62 HRC (প্রক্রিয়ার উপর নির্ভরশীল) |
গ্রাইন্ডিং কখন বেছে নেবেন: যখন AGMA/ISO ক্লাস সার্ভো বা মহাকাশযানের জন্য কম পিচ/লিড ত্রুটি প্রয়োজন হয় তখন ব্যবহার করুন।
হবিং কখন বেছে নেবেন: উৎপাদন চক্রের জন্য দক্ষ যেখানে পোস্ট-গ্রাইন্ড ঐচ্ছিক।
3. উপকরণ, তাপ চিকিৎসা এবং পৃষ্ঠতলের সমাপ্তি
ধাতু ইস্পাত: 4140, 8620 (কার্বুরাইজেবল) — উচ্চ-লোড গিয়ারের জন্য সাধারণ।
স্টেইনলেস ইস্পাত: 17-4 PH, 304/316 (পৃষ্ঠ চিকিৎসা না করা হলে কম ক্ষয় প্রতিরোধ ক্ষমতা)।
ব্রোঞ্জ/পিতল: স্লাইডিং কন্টাক্ট (ওয়ার্ম ড্রাইভ)।
ইঞ্জিনিয়ারিং প্লাস্টিক: শান্ত, কম লোড অ্যাপ্লিকেশনের জন্য PA, POM, নাইলন।
সাধারণ চিকিৎসা: কার্বুরাইজিং + নিপীড়ন ও টেম্পার (পৃষ্ঠের কঠোরতা 55–62 HRC), নাইট্রাইডিং (ক্লান্তির জন্য ভাল, কম বিকৃতি), ইন্ডাকশন হার্ডেনিং (স্থানীয় কঠোরকরণ)।
পৃষ্ঠের মসৃণতার লক্ষ্য: গিয়ারবক্সের গিয়ারগুলিতে প্রায়শই ঘষা/পালিশের পর Ra 0.4–1.6 µm নির্দিষ্ট করা হয়।
4. প্রতিনিধিত্বমূলক (সংমিশ্র) কেস স্টাডি — পরিমাপযোগ্য ফলাফল
একাধিক উৎপাদন প্রকল্প থেকে গঠিত প্রতিনিধিত্বমূলক সংমিশ্র কেস স্টাডি:
প্রকল্প: 500 একক — একটি শিল্প অ্যাকচুয়েটরের জন্য হেলিকাল স্পার গিয়ার সেট। উপাদান: 8620, 0.8 mm কেস গভীরতায় কার্বুরাইজ করুন, AGMA Q10-এর সমতুল্য চূড়ান্ত গ্রাইন্ডিং।
পরিমাপকৃত ফলাফল: গড় পিচ ত্রুটি হবিং করার পর 0.018 mm থেকে কমিয়ে সমাপ্তির পর 0.004 mm হয়েছে; রানআউট <0.005 mm; NVH প্রায় ~30% কমেছে (পরীক্ষার বেঞ্চে আনুমানিক তুলনা)। নির্ধারিত অঙ্কন থেকে সময়: 6 সপ্তাহ। প্রক্রিয়া অনুকূলকরণের পর স্ক্র্যাপ হার: <1%।
আমরা যা শিখেছি: প্রাথমিক প্রোটোটাইপিং + একক নমুনা পরিদর্শনের মাধ্যমে পুনরাবৃত্তি কমে। তাপ চিকিত্সার আগে চাপ নিরাময়ের ধাপ প্রয়োগ করে চিকিত্সার পরবর্তী গ্রাইন্ডিং প্রায় 20% কমেছে (সময় সাশ্রয়, কম পুনর্নির্মাণ)
5. খরচের প্রধান কারণ এবং স্বচ্ছ নমুনা মূল্য নির্ধারণের মডেল
প্রধান খরচের কারণ:
উপকরণ এবং উপকরণের পরিমাণ
কাটিং ও ফিনিশিং-এর জন্য চক্র সময় (হব বনাম গ্রাইন্ড)
তাপ চিকিত্সার ধরন এবং বিকৃতি নিয়ন্ত্রণ (ফিক্সচার, কুঞ্চ মাধ্যম)
পরিদর্শন ও সার্টিফিকেশন (CMM রিপোর্ট, রানআউট, দাঁতের আকৃতি)
ব্যাচ আকার এবং সেটআপ বণ্টন
নমুনা গণনা (শুধুমাত্র উদাহরণস্বরূপ):
ধরে নেওয়া হয়েছে: 100 পিসি, স্পার গিয়ার, 4140 প্রি-ফর্ম, মডিউল 1.0, ফেস প্রস্থ 12 মিমি।
কাঁচামাল এবং ব্লাঙ্কস: 2.50 মার্কিন ডলার/পিসি
হবিং ও ডেবার: 6.00 মার্কিন ডলার/পিসি
তাপ চিকিত্সা এবং ফিনিশ গ্রাইন্ডিং: 8.00 মার্কিন ডলার/পিসি
পরিদর্শন ও প্যাকেজিং: 1.50 মার্কিন ডলার/পিসি
ওভারহেড এবং মার্জিন + টুলিং অমোরটাইজেশন: 6.00 মার্কিন ডলার/পিসি
আনুমানিক একক মূল্য: 24.00 মার্কিন ডলার/পিসি (উদ্ধৃতি তুলনা করার জন্য উদাহরণ — একই খরচের বিশদ তথ্য বিক্রেতাদের কাছে চান)
সর্বদা চাইতে হবে: উপাদানের সার্টিফিকেট (EN/ASTM), তাপ চিকিত্সার প্রতিবেদন, এবং প্রথম-অফ পরিদর্শন প্রতিবেদন।
6. গুণগত নিয়ন্ত্রণ এবং আপনার প্রয়োজনীয় সরবরাহ
CMM প্রতিবেদনসহ প্রথম নিবন্ধ পরিদর্শন (FAI)
দাঁতের আকৃতি/লিড/পিচ ত্রুটি প্রতিবেদন (গিয়ার রোলিং অথবা CMM)
কঠোরতার প্রোফাইল (কেস ডেপথ প্রতিবেদন)
উপকরণের সার্টিফিকেট (মিল টেস্ট প্রতিবেদন)
অনুসরণযোগ্য লট কোডিং এবং প্যাকেজিং নির্দেশাবলী
7 স্বর্ডস প্রিসিশন: কাস্টম সিএনসি মেশিনিংয়ে আপনার বিশ্বস্ত অংশীদার
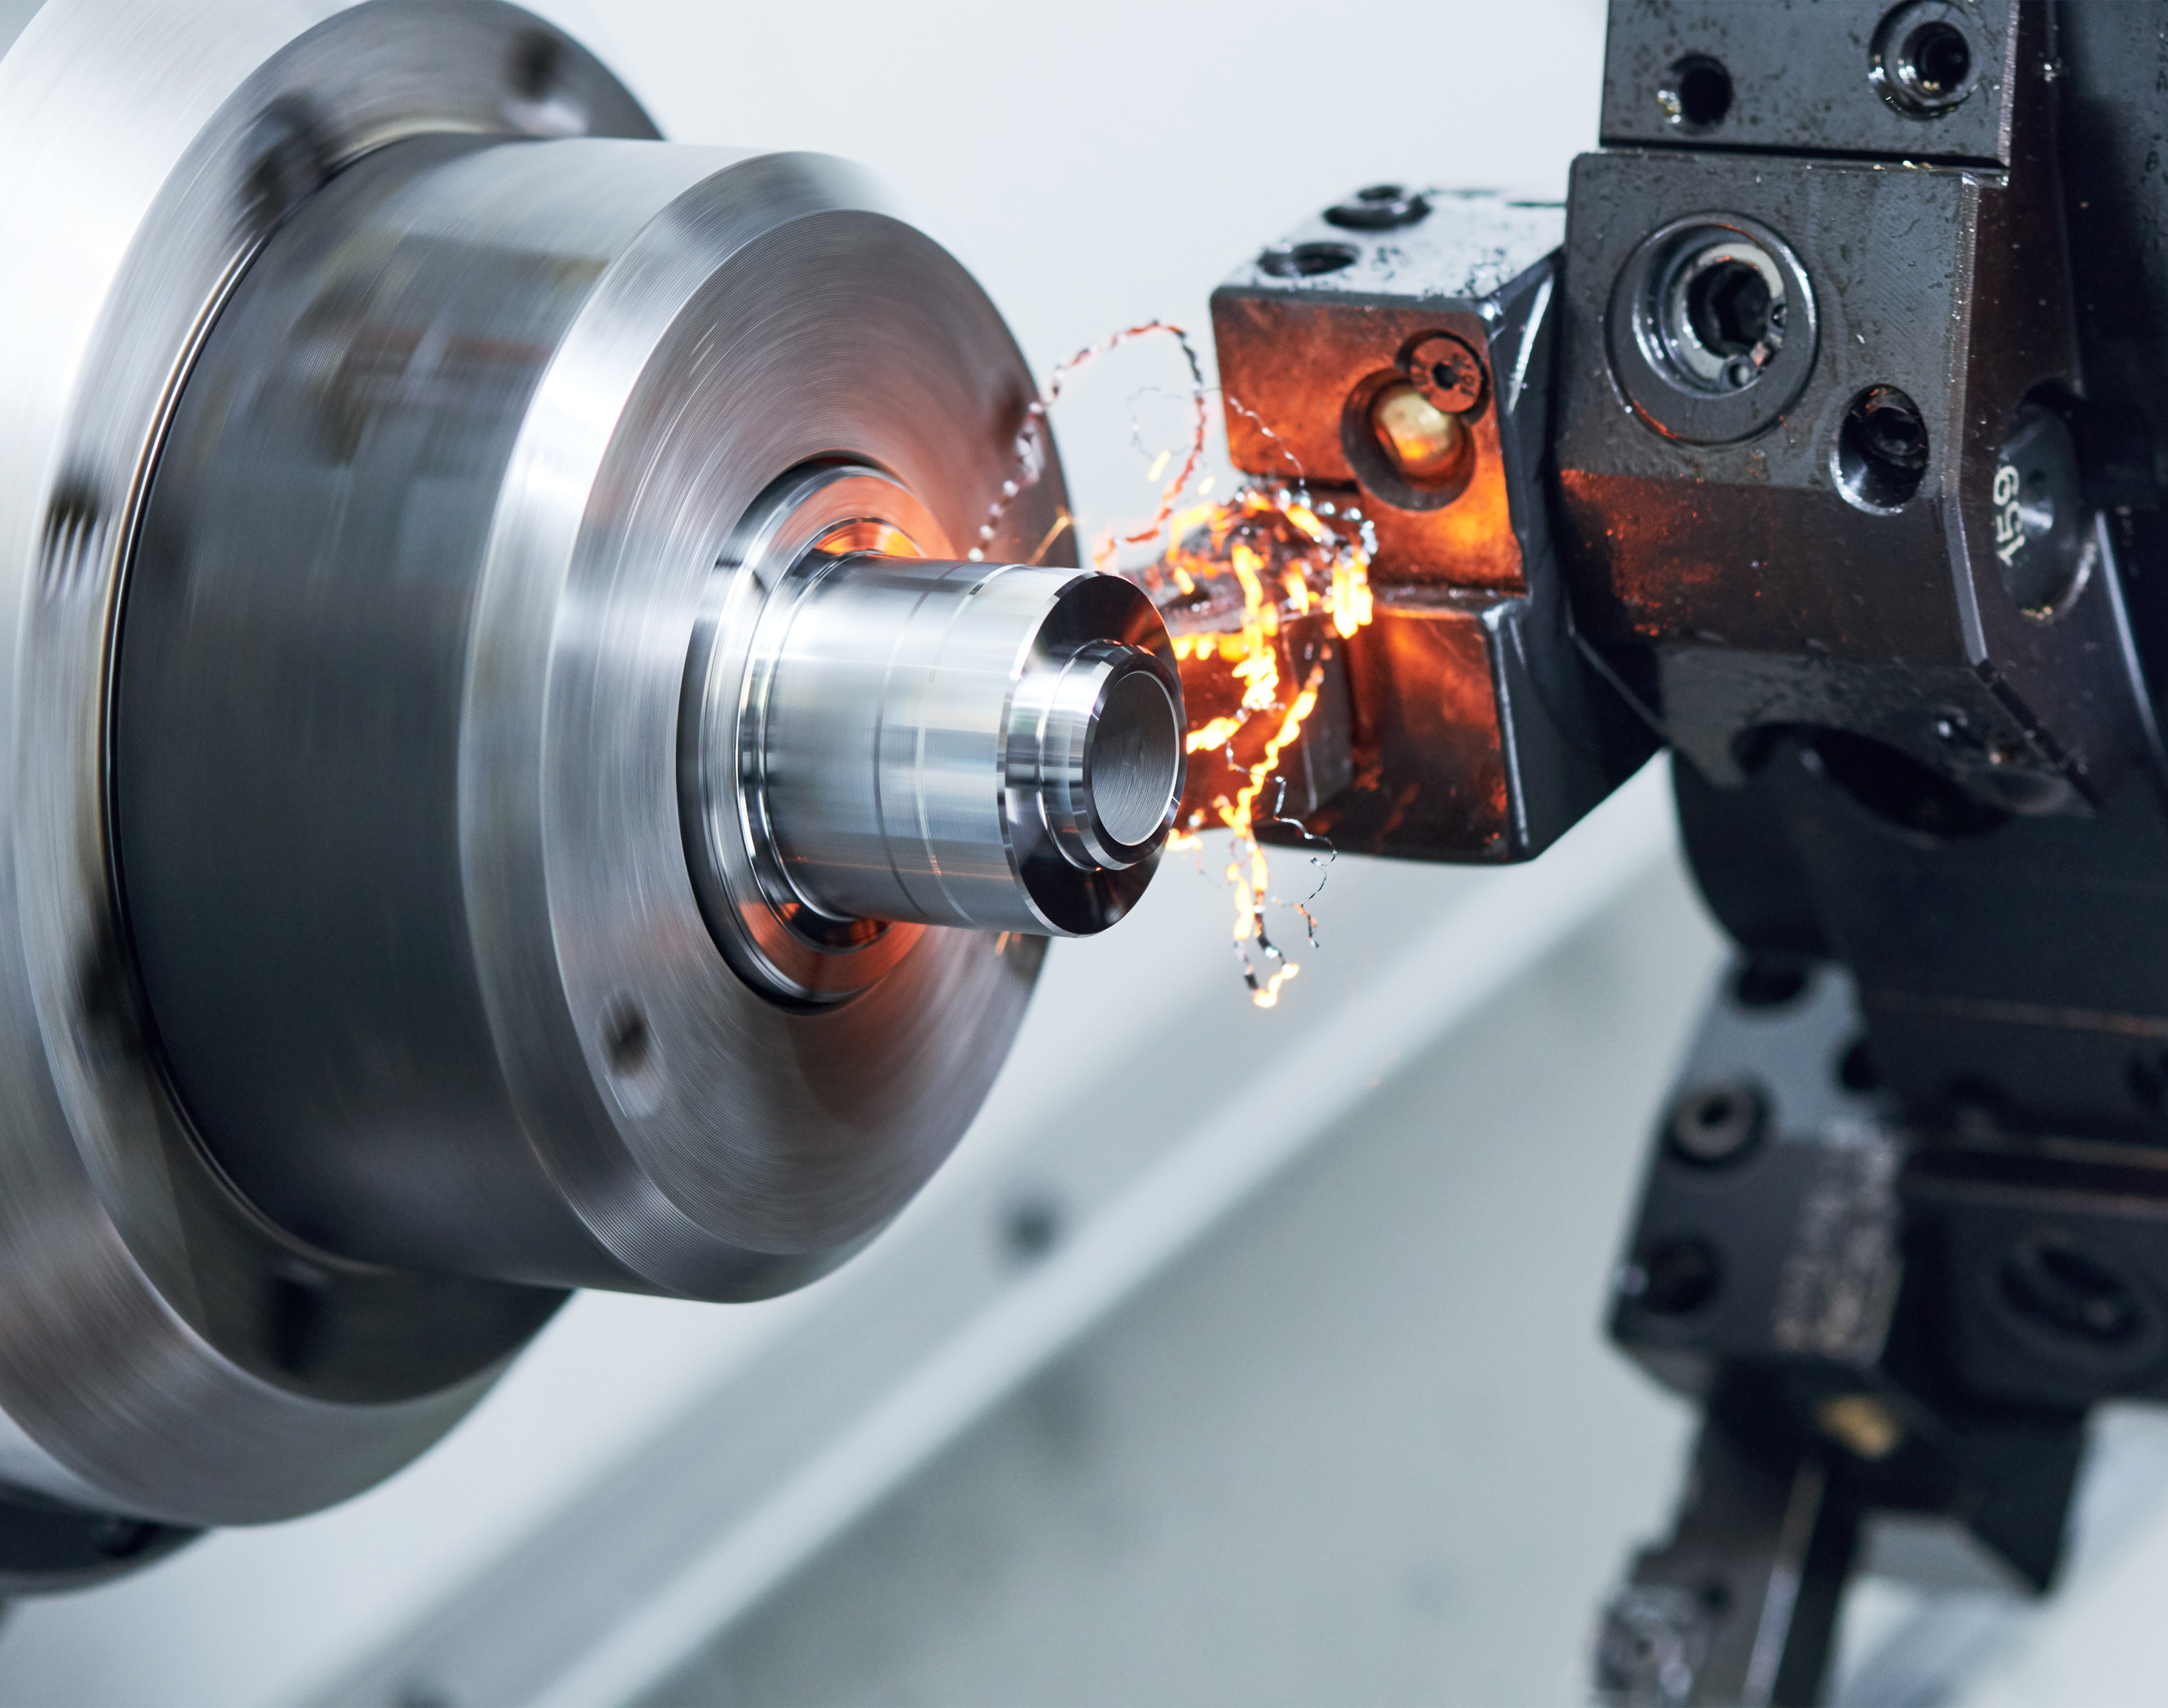
কাস্টম সিএনসি মেশিনিং পার্টস ও কম্পোনেন্টসের শীর্ষস্থানীয় সরবরাহকারী হিসেবে, 7 স্বর্ডস প্রিসিশন উচ্চমানের ধাতব উপকরণ ব্যবহার করে প্রোটোটাইপ টার্নিং ও মিলিংয়ে বিশেষজ্ঞ। আমরা বিভিন্ন শিল্পের অনন্য প্রয়োজনীয়তা অনুযায়ী নির্ভুলতার সাথে প্রকৌশলীকৃত পণ্য সরবরাহ করি। আমাদের মার্কেটে শীর্ষ সিএনসি মেশিনিং সরবরাহকারীদের মধ্যে একজন হিসেবে আমাদের দৃঢ় প্রতিষ্ঠিত করেছে দক্ষতার প্রতি আমাদের নিবদ্ধতা।
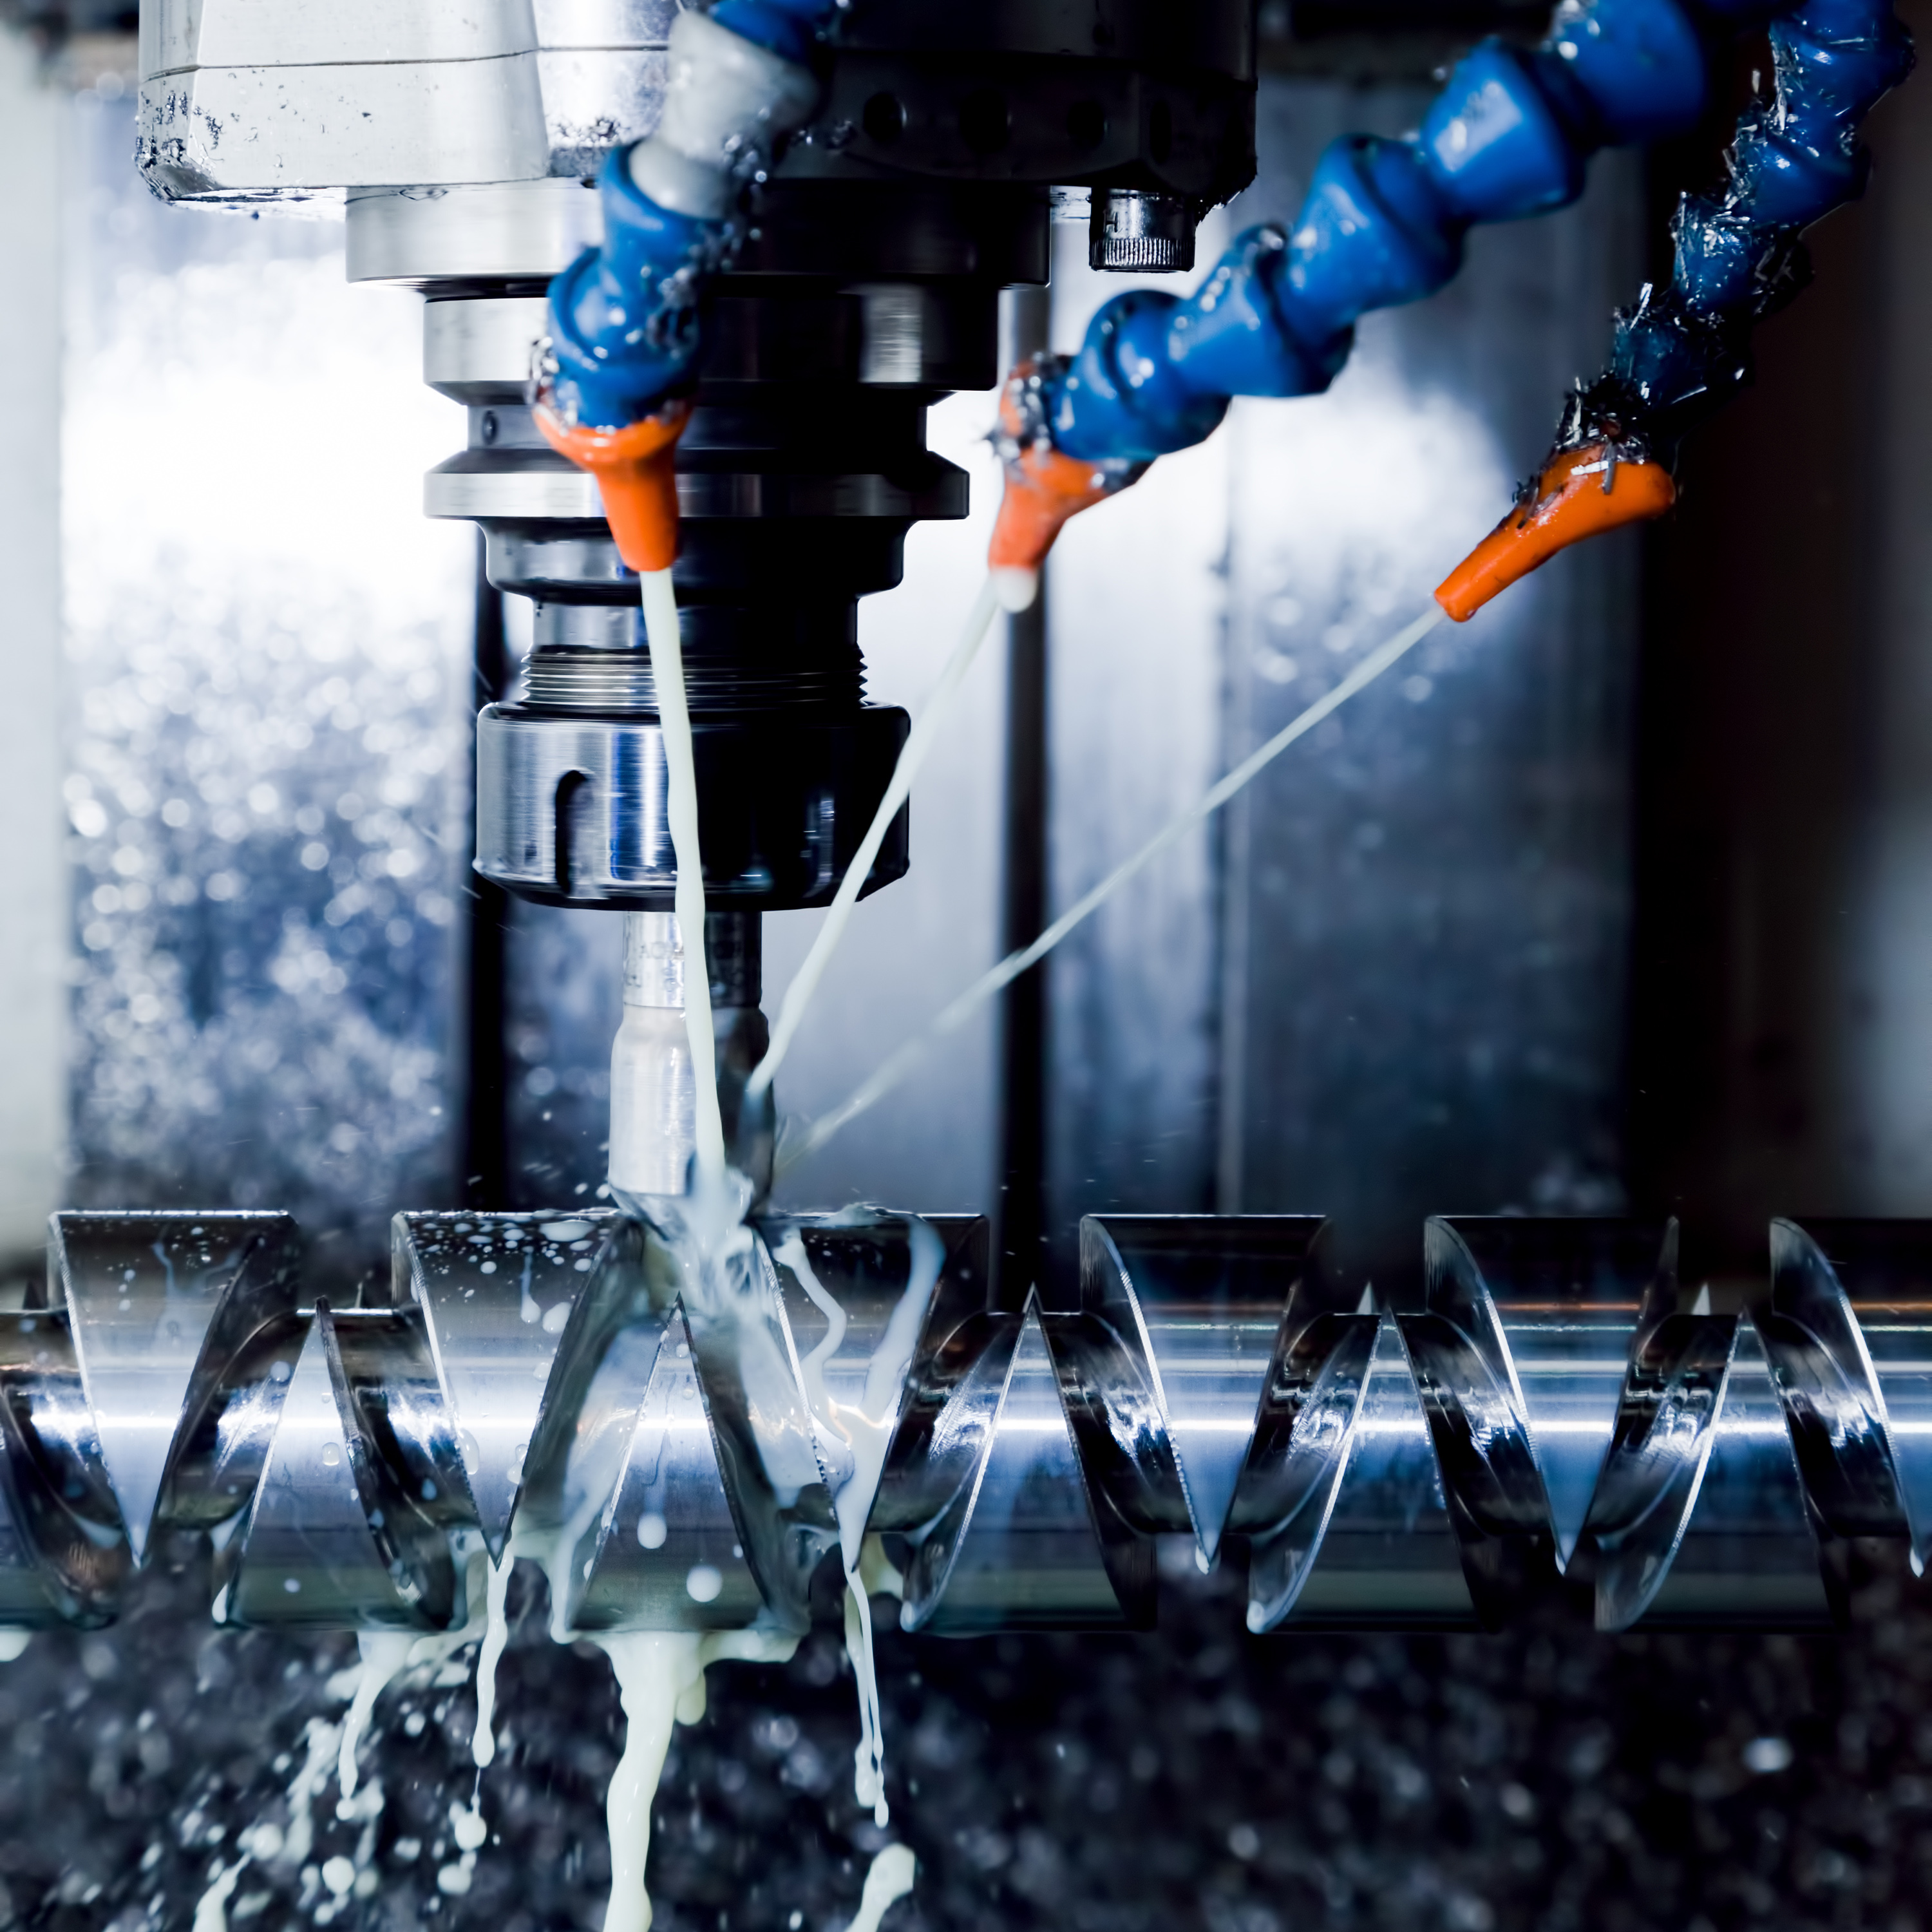
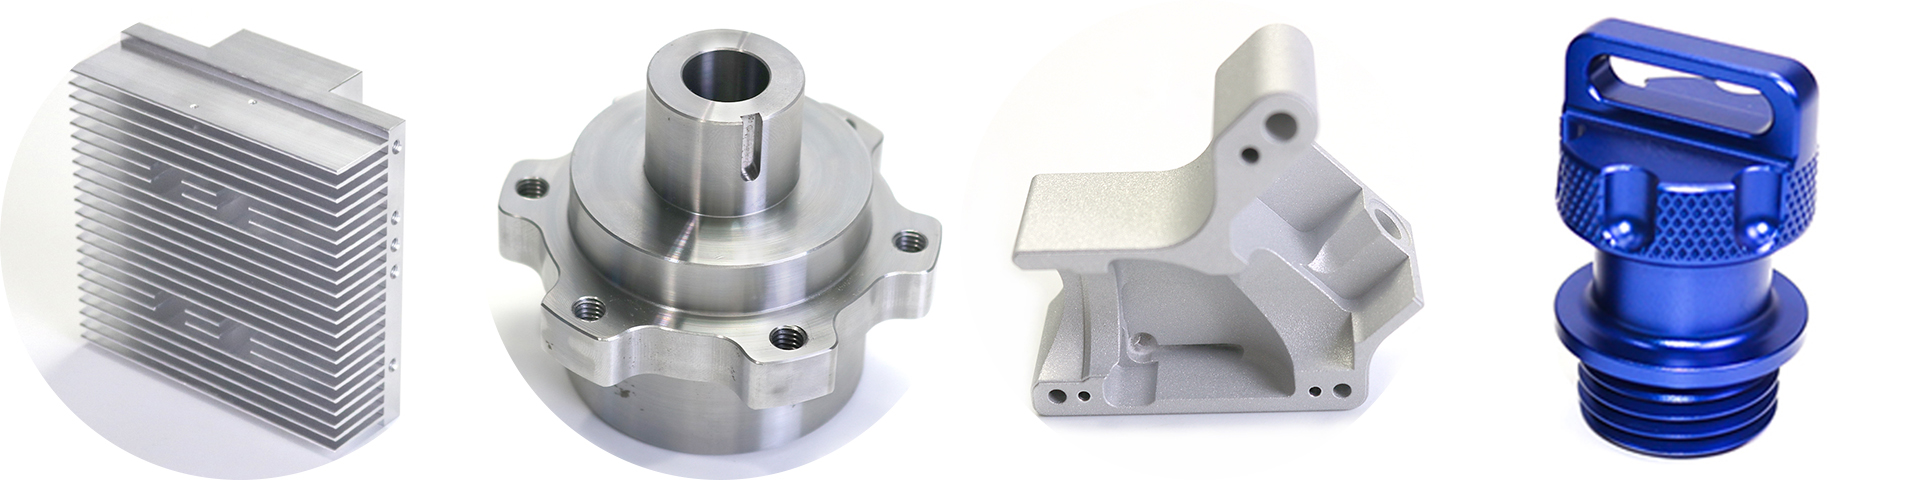
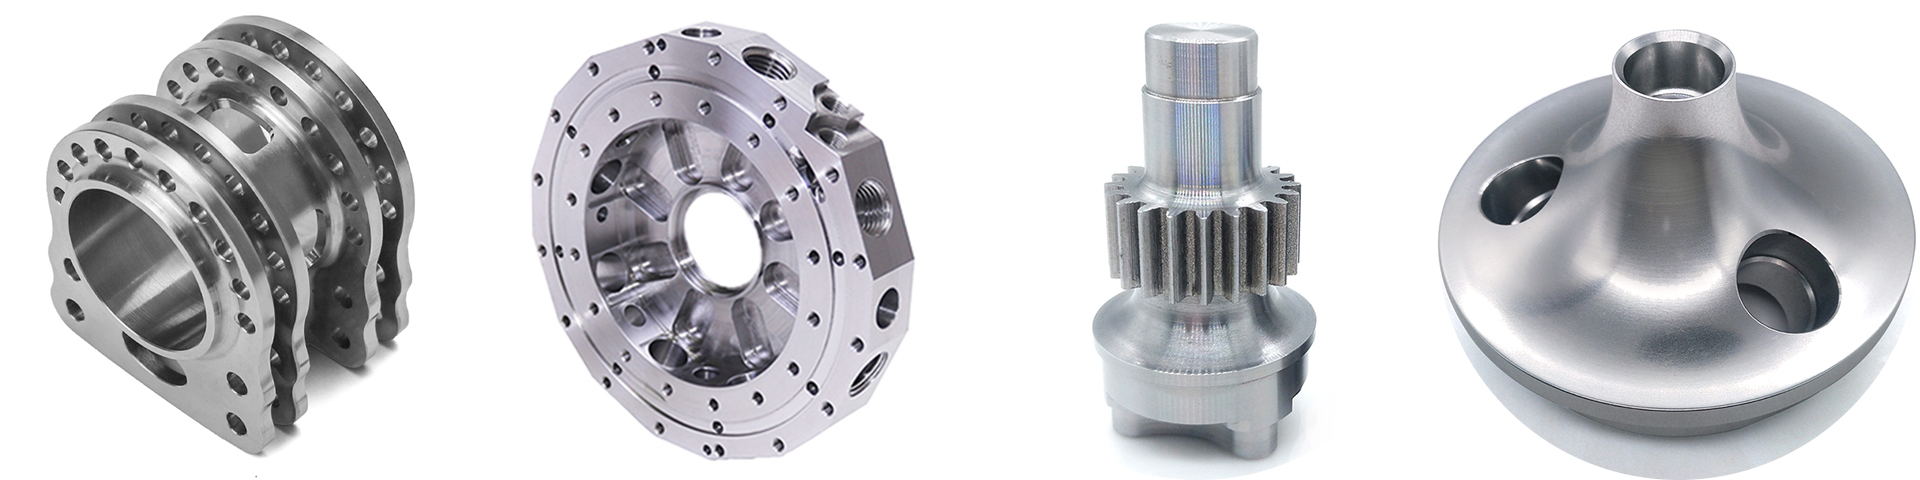
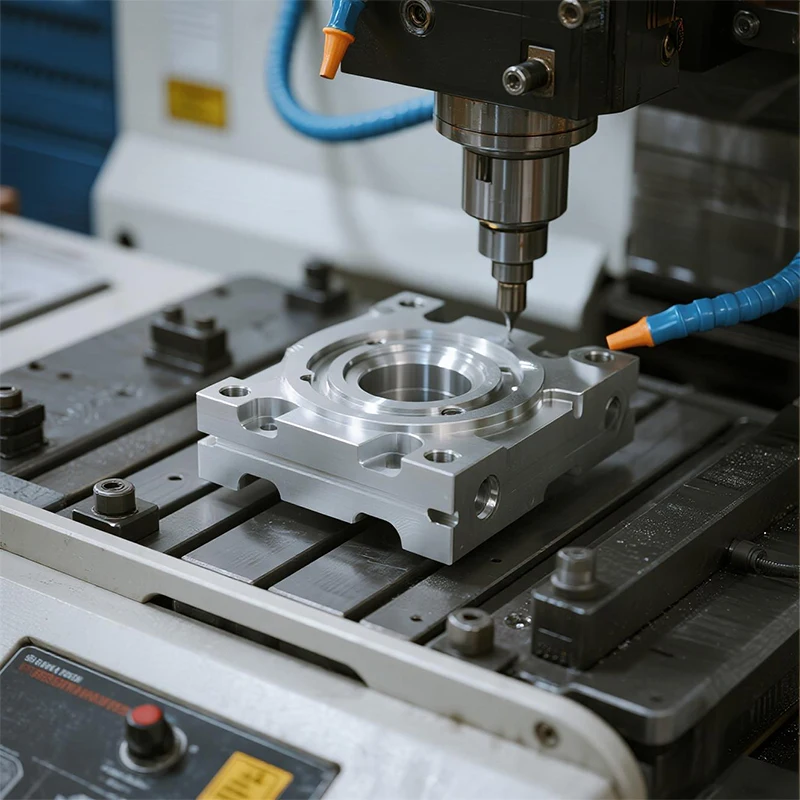
আমাদের সিএনসি মিলিং পরিষেবাগুলি ধাতু, প্লাস্টিক এবং কম্পোজিটসহ বিভিন্ন উপকরণ থেকে অত্যন্ত নির্ভুল এবং জটিল অংশগুলি উৎপাদন করতে পারে
যন্ত্রপাতি অক্ষ: 3,4,5,6
সহনশীলতা: +/- 0.01 মিমি
বিশেষ এলাকা : +/-0.005মিমি
পৃষ্ঠ কাঠিন্য: Ra 0.1~3.2
সরবরাহ ক্ষমতা: 300000টুকরা/মাস
ই এম ও ওডিএম 맞춤형 প্রসিশন অংশ
1-পিস ন্যূনতম অর্ডার
3-ঘন্টা প্রস্তাব
নমুনা: 1-3দিন
লিড টাইম:
7-14দিন
QC দল, পরীক্ষা রিপোর্ট গ্যারান্টি:
জীবনব্যাপী পরবর্তী-বিক্রয় সেবা সার্টিফিকেট: মেডিকেল, এভিয়েশন, অটোমোবাইল
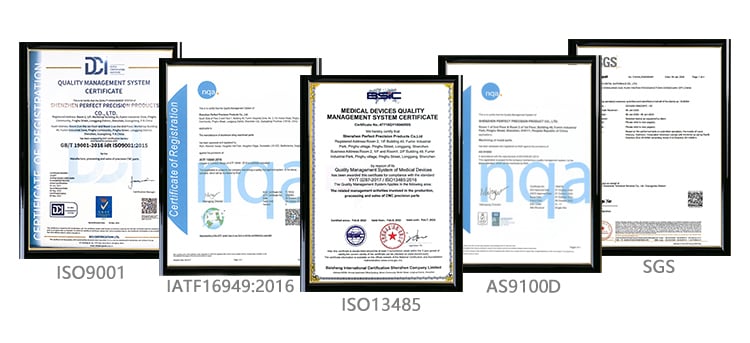
ISO13485, IS09001, AS9100, IATF16949
আমাদের সিএনসি মেশিনিং পরিষেবার জন্য আমরা গর্বের সাথে পণ্যন সার্টিফিকেট প্রদর্শন করে থাকি, যা আমাদের মান এবং গ্রাহক সন্তুষ্টির প্রতি নিবদ্ধতা প্রদর্শন করে। আমাদের দল কঠোর মান নিয়ন্ত্রণ পদ্ধতি অনুসরণ করে যাতে প্রতিটি অংশ উৎপাদনের সময় সর্বোচ্চ মান এবং নির্ভুলতা নিশ্চিত করা হয়
1. ISO13485: মেডিকেল ডিভাইসেস কোয়ালিটি ম্যানেজমেন্ট সিস্টেম সার্টিফিকেট
2. ISO9001: কোয়ালিটি ম্যানেজমেন্ট সিস্টেম সার্টিফিকেট
3. IATF16949, As9100, SGS2, CE, CQC, ROHS
|
CNC টার্নিং, CNC মিলিং, লেজার কাটিং, বেঞ্জিং, স্পাইনিং, তার কাটিং, স্ট্যাম্পিং, ইলেকট্রিক ডিসচার্জ মেশিনিং (EDM), ইনজেকশন মোল্ডিং |
|
|
|
|
|
অ্যালুমিনিয়াম: 2000 সিরিজ, 6000 সিরিজ, 7075, 5052, ইত্যাদি |
|
|
|
|
|
স্টেইনলেস স্টিল: SUS303, SUS304, SS316, SS316L, 17-4PH, ইত্যাদি |
|
|
|
|
স্টিল: 1214L/1215/1045/4140/SCM440/40CrMo, ইত্যাদি |
|
|
|
|
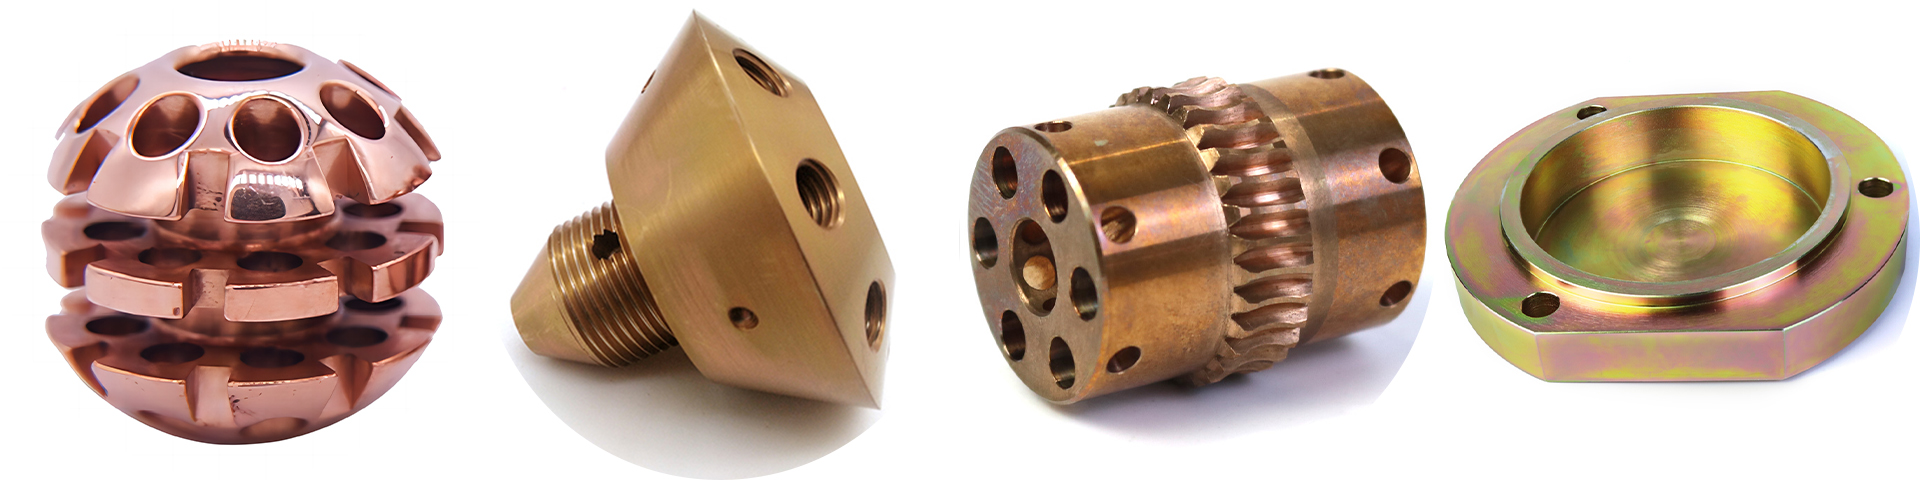
ব্রাস: 260, C360, H59, H60, H62, H63, H65, H68, H70, ব্রোঞ্জ, কপার |
|
|
|
|
টাইটানিয়াম: গ্রেড F1-F5 |
|
|
|
|
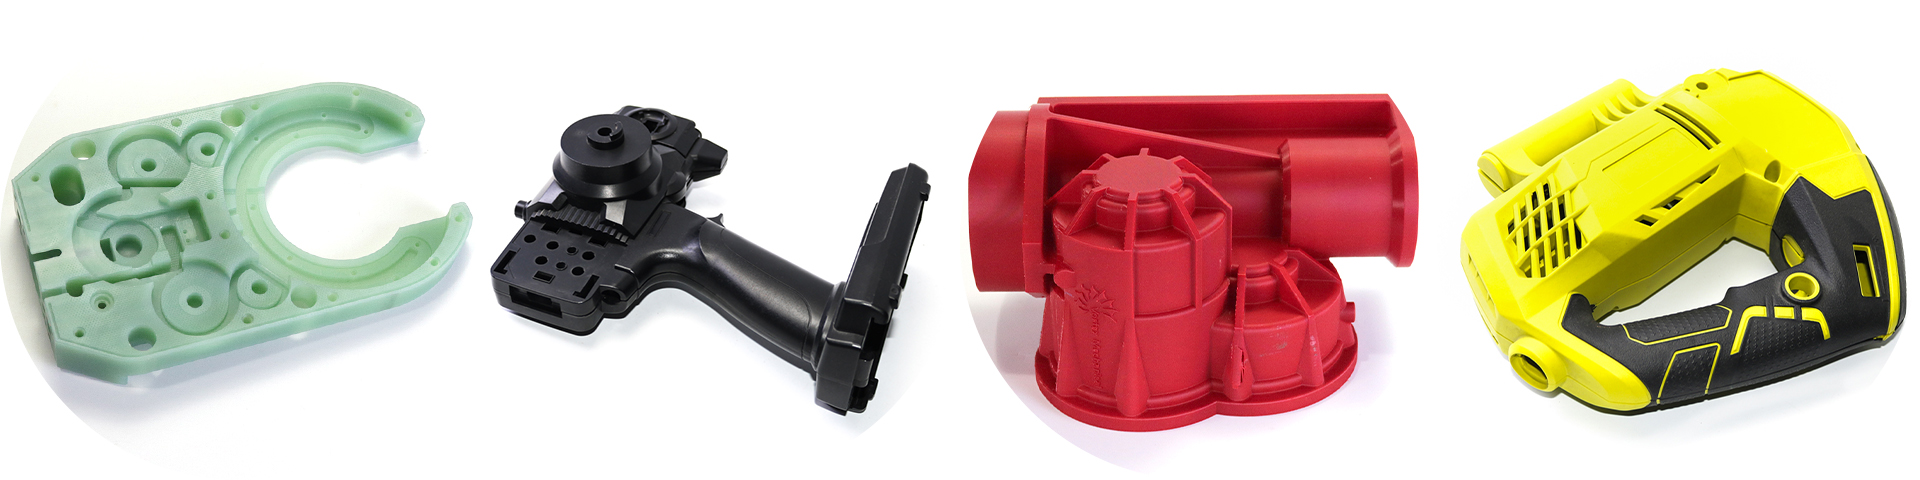
প্লাস্টিক: অ্যাসিটাল/পিওএম/পিএ/নাইলন/পিসি/পিএমএমএ/পিভিসি/পিইউ/অ্যাক্রিলিক/এবিএস/পিটিএফই/পিইইকে ইত্যাদি |
|
|
|
|
অ্যানোডাইজড, বিড ব্লাস্টেড, সিল্ক স্ক্রিন, পিভিডি প্লেটিং, জিংক/নিকেল/ক্রোম/টাইটানিয়াম প্লেটিং, ব্রাশিং, পেইন্টিং, পাউডার কোটেড, পাসিভেশন, ইলেক্ট্রোফোরেসিস, ইলেক্ট্রো পলিশিং, নারল, লেজার/এচ/এনগ্রেভ ইত্যাদি |
|
|
|
|
|
±০.০০২ ~ ±০.০০৫ মিমি |
|
|
|
|
|
চূড়ান্ত Ra 0.1~3.2
|
|
|
|
|
আপনার উত্পাদন প্রয়োজনীয়তার জন্য সদ্য প্রযুক্তিগত নির্ভুলতা
সিএনসি মেশিনিংয়ের বিশেষজ্ঞদের উপর আস্থা রাখুন
অ্যালুমিনিয়াম
সহনশীলতা: +/- 0.01~+/-0.005 মিমি
উপাদান: 2024, 5083, 6061, 6063, 7075, ইত্যাদি
পৃষ্ঠের চিকিত্সাঃ ও অক্সিডেশন, ইলেক্ট্রো-ফোরেসিস, বালি ছোঁড়া, ইলেক্ট্রোপ্লেটিং, রাসায়নিক চিকিত্সা, রং করা, হার্ড অ্যানোডাইজিং, তাপ চিকিত্সা, ইত্যাদি
Stainless Steel/Steel/Titanium Alloy
সহনশীলতা: +/- 0.01~+/-0.005 মিমি
উপাদান:
SUS303, SUS304, SS316, SS316L,17-4PH, ইত্যাদি
1214L/1215/1045/4140/SCM440/40CrMo, ইত্যাদি
TA1, TA2/GR2, TA4/GR5, TC4, TC16, TC18, TC21, TC22, TC26, TC118B ইত্যাদি
পৃষ্ঠতল চিকিৎসা: ই ইলেক্ট্রোপ্লেটিং, গ্যালভানাইজিং, স্প্রে করা, অক্সিডেশন, পোলিশিং, স্প্রে গ্রাইন্ডিং, প্যাসিভেশন, তাপ চিকিত্সা, পিকলিং, শট পিনিং, ইত্যাদি
ব্রাস/ক্যাপার
সহনশীলতা: +/- 0.01~+/-0.005 মিমি
উপাদান: HPb63, HPb62, HPb61, HPb59, H59, H68, H80, H90, C11000, C12000, C22000, C26000, C28000, C36000 ইত্যাদি
পৃষ্ঠের চিকিত্সাঃ ই ইলেক্ট্রোপ্লেটিং, টিন প্লেটিং, স্প্রে করা, অক্সিডেশন, পোলিশিং, স্প্রে গ্রাইন্ডিং, তাপ চিকিত্সা, পিকলিং, শট পিনিং, ইত্যাদি
প্লাস্টিক
সহনশীলতা: +/- 0.01~+/-0.005 মিমি
উপাদান: অ্যাসিটাল/পিওএম/পিএ/নাইলন/পিসি/পিএমএমএ/পিভিসি/পিইউ/এক্রিলিক/এবিএস/পিটিএফই/পিইইকে ইত্যাদি
পৃষ্ঠের চিকিত্সাঃ স্প্রে করা, বালি ছোঁড়া, রং করা, পিকলিং, ক্ষার পরিষ্কার করা, অ্যানোডাইজিং, আয়ন প্রোথিতকরণ, তাপ স্থানান্তর মুদ্রণ, খোদাই করা, ইত্যাদি
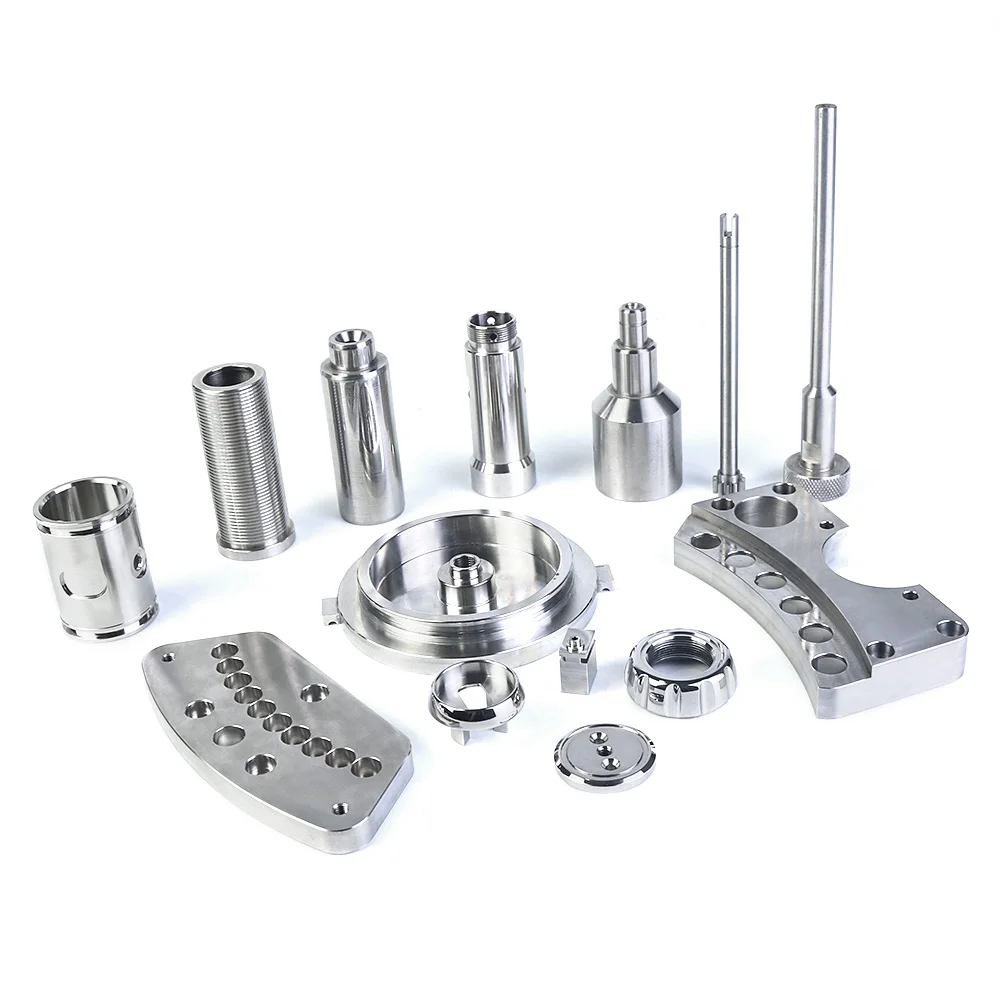
CNC মেশিন বাছাই অংশের ভেতরে চিত্রণ।
(1) ভৌত পৃষ্ঠ চিকিত্সা: বালি ছোঁড়া, তারের টান, শট ব্লাস্টিং, মসৃণকরণ, রোলিং, মসৃণকরণ, ব্রাশিং, স্প্রে করা, রং করা, পাউডার স্প্রে করা, রেশমী পর্দা মুদ্রণ, প্যাড মুদ্রণ, জল স্থানান্তর মুদ্রণ, ইলেক্ট্রোফোরেসিস, ইত্যাদি (2) রাসায়নিক পৃষ্ঠ চিকিত্সা: নীলাভ কৃষ্ণাক্তকরণ, ফসফেটিং, পিকলিং, অটোক্টলিটিক প্লেটিং, টিডি চিকিত্সা, কিউপিকিউ চিকিত্সা, কার্বুরাইজিং, নাইট্রাইডিং, রাসায়নিক জারণ, নিষ্ক্রিয়তা, ইত্যাদি (3) ইলেক্ট্রোকেমিক্যাল পৃষ্ঠ চিকিত্সা: অ্যানোডিক জারণ, হার্ড অ্যানোডিক জারণ, ইলেক্ট্রোলাইটিক মসৃণকরণ, ইলেক্ট্রোপ্লেটিং, ইত্যাদি (4) আধুনিক পৃষ্ঠ চিকিত্সা: কেমিক্যাল ভেপার ডিপোজিশন সিভিডি, ফিজিক্যাল ভেপার ডিপোজিশন পিভিডি, আয়ন প্রোথিতকরণ, আয়ন প্লেটিং, লেজার পৃষ্ঠ চিকিত্সা, ইত্যাদি
20+বছর CNC মেশিনিং
সরবরাহ ক্ষমতা: 300,000পিস/মাস
যন্ত্রপাতি অক্ষ: 3,4,5,6
সহনশীলতা: +/-0.01~+/-0.005মিমি
সার্টিফিকেশন:
ISO9001:2015,AS9100D,ISO13485:2016,ISO45001:2018,IATF16949:2016,ISO14001:2015,RoSH,CE ইত্যাদি
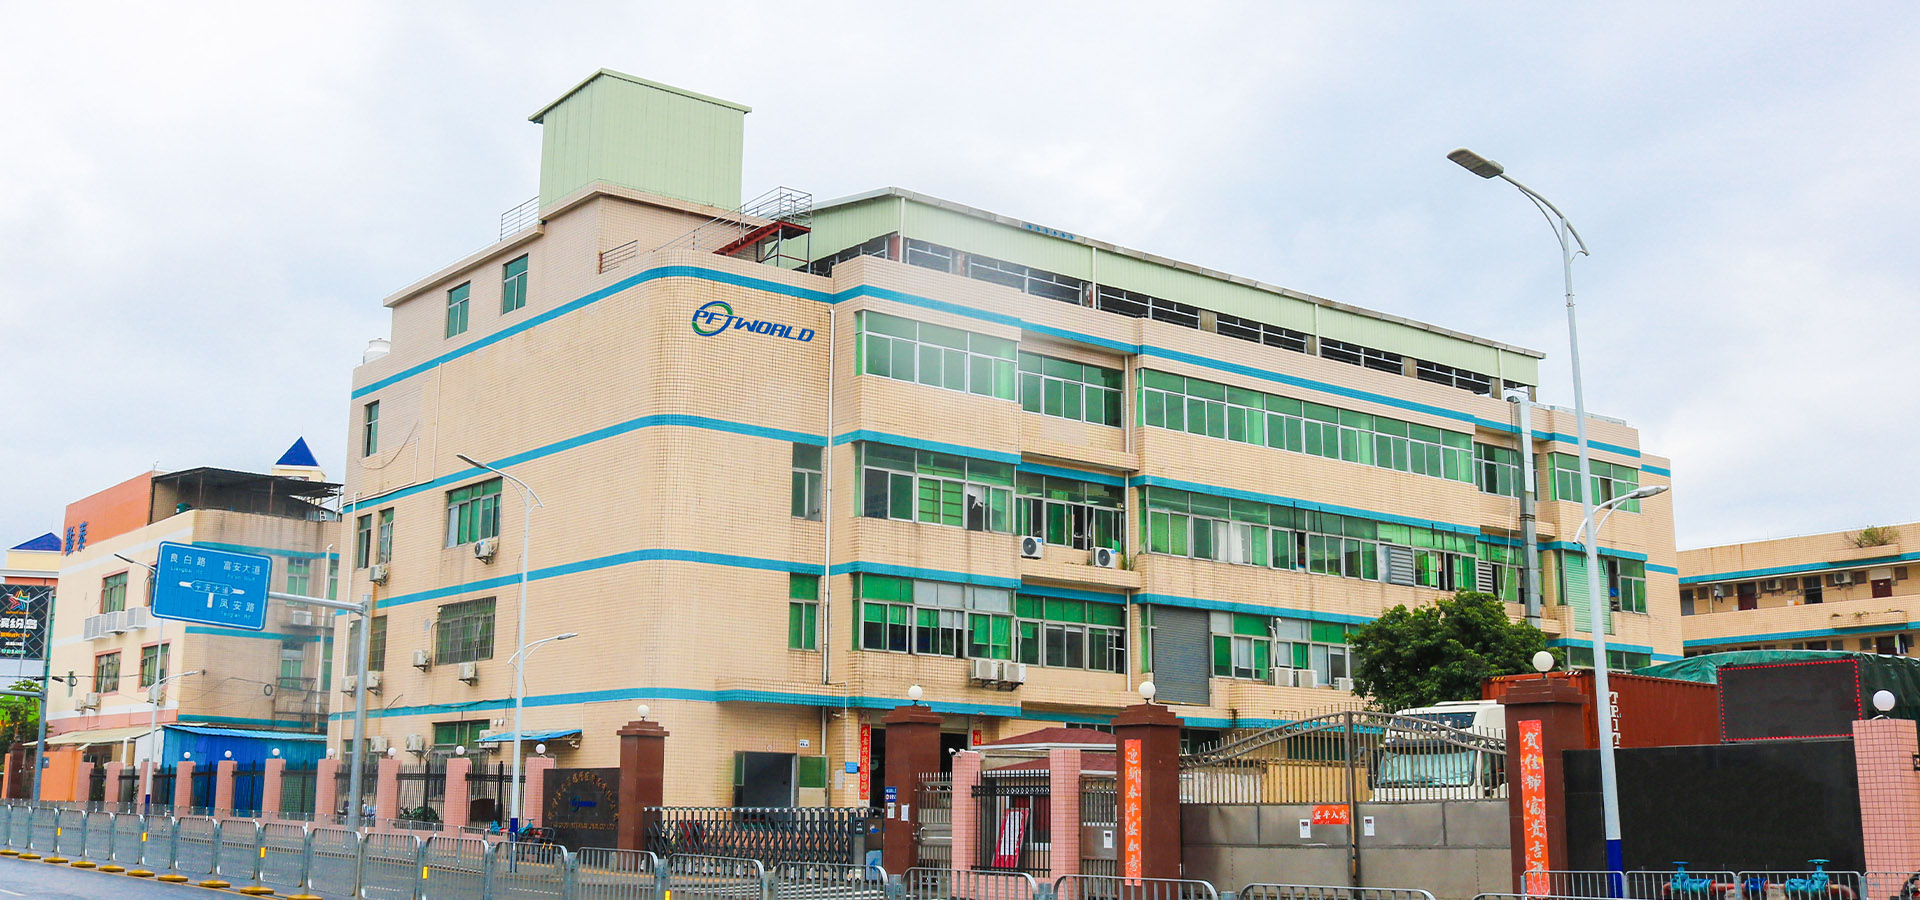
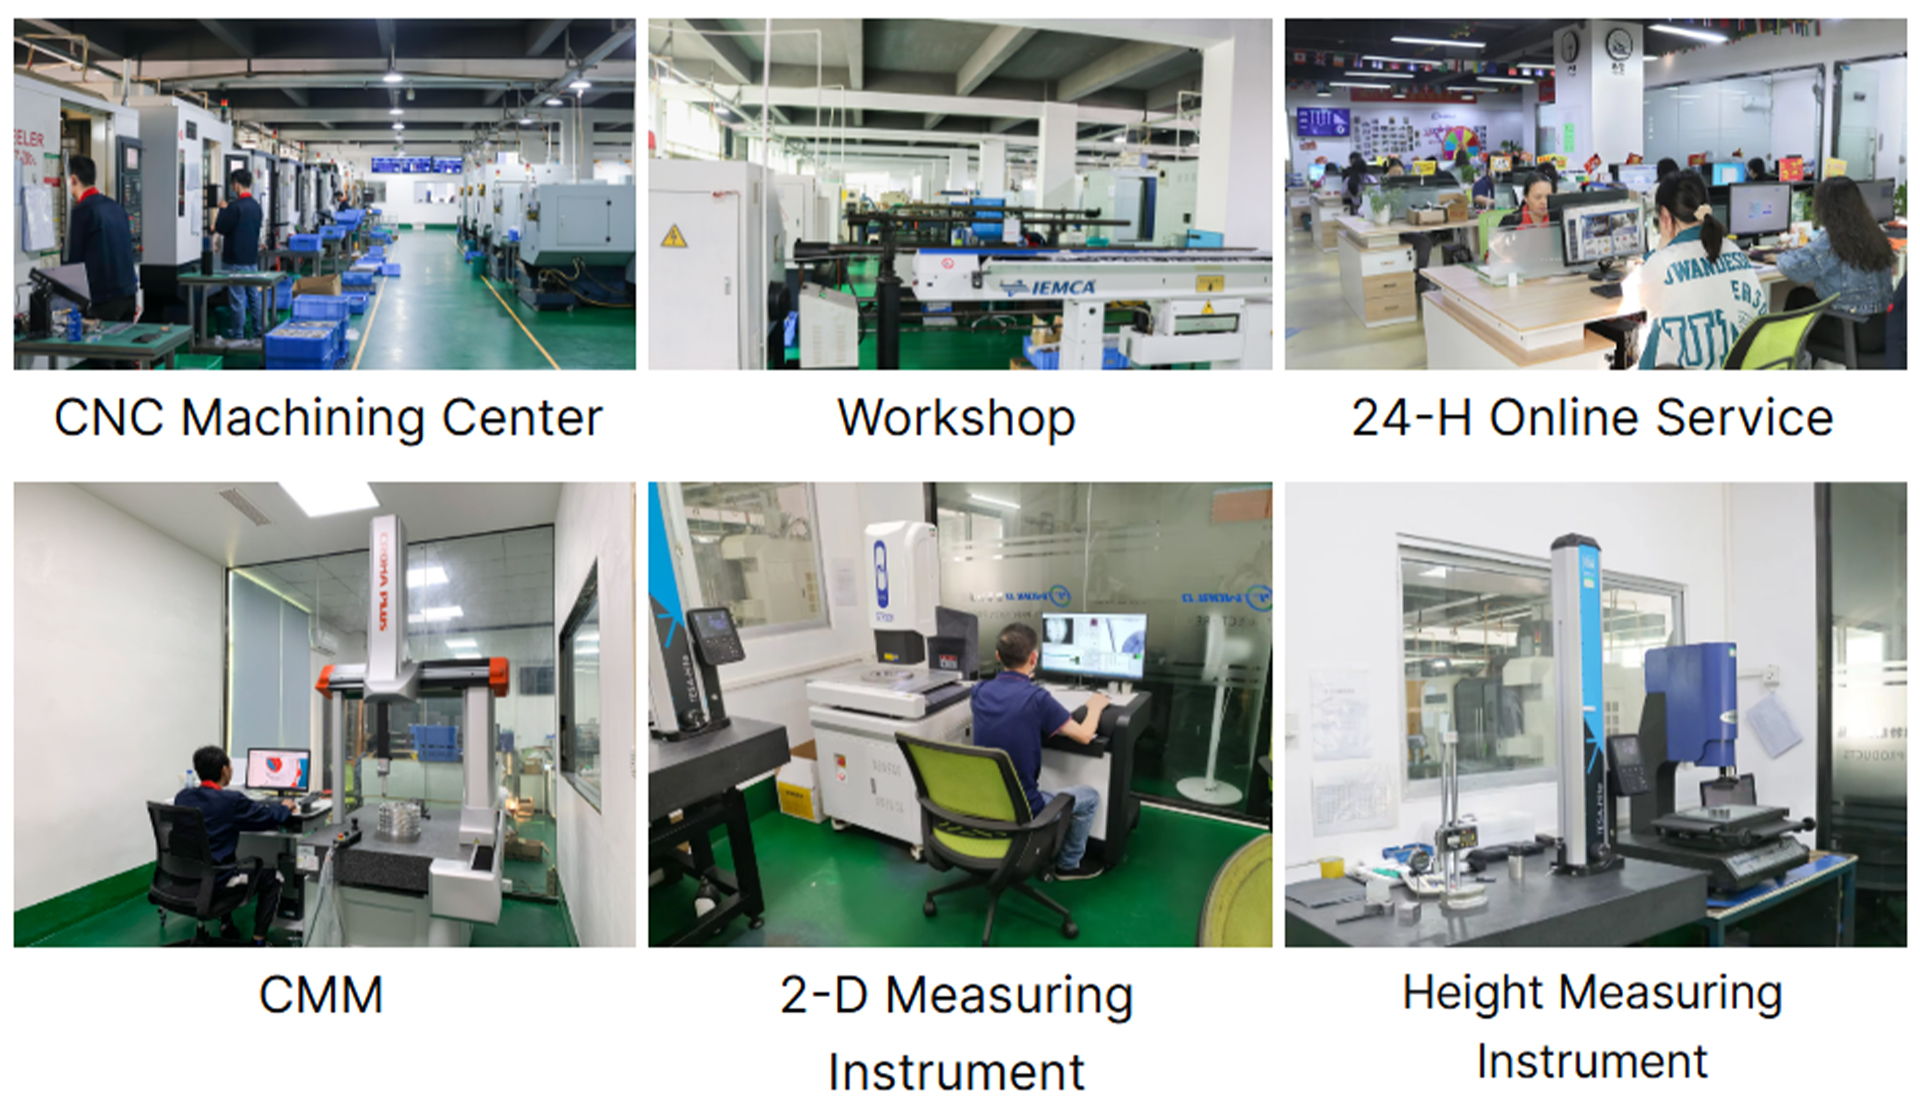
1. আপনি একজন উত্পাদনকারী বা একটি ট্রেডিং কোম্পানি কিনা আমরা চীনের শেনজেনে অবস্থিত একটি কারখানা, যার 20 বছরের সমৃদ্ধ অভিজ্ঞতা রয়েছে এবং এটি 6000 বর্গমিটার এলাকা জুড়ে রয়েছে। সম্পূর্ণ সুবিধা, 3D মান পরিদর্শন সরঞ্জাম, ERP সিস্টেম এবং 40টি মেশিনসহ। প্রয়োজনে আমরা আপনার নিকট উপকরণ সার্টিফিকেট, নমুনা মান পরিদর্শন এবং অন্যান্য প্রতিবেদন সরবরাহ করতে পারি
2. কীভাবে একটি দরপত্র পাওয়া যায়
বিস্তারিত চিত্রাঙ্কন (PDF/STEP/IGS/DWG...), মান, ডেলিভারি তারিখ, উপকরণ, মান, পরিমাণ, পৃষ্ঠতল চিকিত্সা এবং অন্যান্য তথ্যসহ
3. অঙ্কন ছাড়াই কি আমি একটি দরপত্র পেতে পারি
আপনার প্রকৌশল দল কি আমার ধারণার জন্য চিত্রাঙ্কন করতে পারে? অবশ্যই, আমরা আপনার নমুনা, চিত্র বা বিস্তারিত মাপের খসড়া নথি সঠিক দরপত্রের জন্য পেতে খুশি হব
4. বৃহৎ উৎপাদনের আগে কি আপনি নমুনা সরবরাহ করতে পারেন
অবশ্যই, নমুনা ফি প্রয়োজনীয়। যদি সম্ভব হয়, তবে স্থূল উৎপাদনের সময় এটি ফেরত দেওয়া হবে
5. ডেলিভারি তারিখ কী
সাধারণত, নমুনা 1-2 সপ্তাহ এবং ব্যাচ উৎপাদন 3-4 সপ্তাহ স্থায়ী হয়
6. আপনি কীভাবে মান নিয়ন্ত্রণ করেন
(1) ম্যাটেরিয়াল পরীক্ষা - ম্যাটেরিয়ালের সurface এবং আনুমানিক মাত্রা পরীক্ষা করুন।
(২) উৎপাদনের প্রথম পরীক্ষা - মাস উৎপাদনে গুরুত্বপূর্ণ মাপসমূহ নিশ্চিত করুন।
(3) নমুনা পরীক্ষা - উত্পাদন উদ্দেশ্যে উত্পাদনের আগে গুণবত্তা পরীক্ষা করুন।
(4) প্রেরণের আগে পরীক্ষা - QC সহকারী দ্বারা প্রেরণের আগে 100% পরীক্ষা।
7. পরবর্তী বিক্রয় সেবা দল
আপনি যদি পণ্যটি পাওয়ার পরে কোনও সমস্যার মুখোমুখি হন, তবে এক মাসের মধ্যে ভয়েস কল, ভিডিও কনফারেন্সিং, ইমেইল ইত্যাদির মাধ্যমে আমাদের কাছে প্রতিক্রিয়া জানাতে পারেন। আমাদের দলটি আপনাকে এক সপ্তাহের মধ্যে সমাধান দেবে
 EN