Building 49, Fumin Industrial Park, Pinghu Village, Longgang District
রবিবার বন্ধ
কম তাপ পরিবাহিতা এবং উচ্চ রাসায়নিক সক্রিয়তা এর মতো নিজস্ব বৈশিষ্ট্যের কারণে এয়ারোস্পেস কাঠামোগত অ্যাপ্লিকেশনগুলিতে সিএনসি মেশিনিংয়ের জন্য টাইটানিয়াম খাদ উল্লেখযোগ্য চ্যালেঞ্জ উপস্থাপন করে। এই কাজটি টি আই-6 এ এল -4 ভি এর সিএনসি মেশিনিং অপ্টিমাইজ করার জন্য একটি কাঠামোগত পদ্ধতির বিস্তারিত বর্ণনা করে, যা টুল পরিধান কমানো এবং কঠোর জ্যামিতিক সহনশীলতা অর্জনের উপর দৃষ্টি নিবদ্ধ করে। মেশিনিং পরীক্ষাগুলি অ্যাডভান্সড টুল কন্ডিশন মনিটরিং (টিসিএম) সিস্টেম সহ মাল্টি-অ্যাক্সিস সিএনসি সেন্টারগুলি ব্যবহার করে করা হয়েছিল। কাটিং প্যারামিটার (গতি, খাওয়ানো, কাটার গভীরতা) এবং টুলপাথ কৌশলগুলি পদ্ধতিগতভাবে পরিবর্তিত হয়েছিল। ফলাফলগুলি দেখায় যে পালসড ক্রায়োজেনিক শীতলতা প্রয়োগ করে গড় পার্শ্ব পরিধান 42% কমেছে যা প্রচলিত বান শীতলতার তুলনায়, যেখানে অ্যাডাপটিভ ট্রফিক্যাল মিলিং কৌশলগুলি পাতলা দেয়ালযুক্ত উপাদানগুলির জন্য মেশিনিং সময় 18% কমিয়েছে এবং পৃষ্ঠের অমসৃণতা (আরএ) 15% উন্নত করেছে। ডেটা বিশ্লেষণ নিশ্চিত করে যে নির্দিষ্ট কাটিং শক্তি এবং প্রগতিশীল টুল পরিধানের মধ্যে একটি শক্তিশালী সংশ্লেষ রয়েছে। এই সন্ধানগুলি গুরুত্বপূর্ণ এয়ারোস্পেস কাঠামোর জন্য মেশিনিং দক্ষতা এবং অংশ মান উন্নত করার জন্য কার্যকর কৌশলগুলি সরবরাহ করে। সীমাবদ্ধতার মধ্যে টি আই-6 এ এল -4 ভি এর উপর দৃষ্টি নিবদ্ধ করা অন্তর্ভুক্ত রয়েছে; অন্যান্য টাইটানিয়াম গ্রেডগুলিতে প্রয়োগের জন্য আরও যথার্থতা প্রয়োজন।
1
আধুনিক বিমান নকশায় কার্যকারিতা এবং জ্বালানি দক্ষতার নিরন্তর অনুসন্ধানের জন্য প্রধানত Ti-6Al-4V এর প্রসারিত ব্যবহার সহ টাইটানিয়াম খাদ ব্যবহার করা হয়। ওজনের তুলনায় অসাধারণ শক্তি এবং ক্ষয় প্রতিরোধের কারণে অবতরণ গিয়ার, ইঞ্জিন মাউন্ট এবং বিমানকাঠামোর অংশগুলির মতো গুরুত্বপূর্ণ কাঠামোগত উপাদানগুলির জন্য এগুলি আদর্শ [1]। যাইহোক, একই বৈশিষ্ট্যগুলি - বিশেষত কম তাপ পরিবাহিতা, উচ্চ তাপমাত্রায় উচ্চ শক্তি এবং সরঞ্জাম উপকরণগুলির জন্য শক্তিশালী রাসায়নিক আকর্ষণ - টাইটানিয়ামকে দক্ষতার সাথে এবং নির্ভুলভাবে মেশিন করা খুব কঠিন করে তোলে [2]। চ্যালেঞ্জগুলি দ্রুত সরঞ্জাম পরিধান, খারাপ পৃষ্ঠের অখণ্ডতা, কাজের টুকরা বিকৃতি (বিশেষত পাতলা অংশগুলিতে), এবং উত্পাদন খরচ বৃদ্ধি হিসাবে প্রকাশ করা হয় [3]। তদনুসারে, টাইটানিয়াম বিমান কাঠামোর জন্য সিএনসি মেশিনিং প্রক্রিয়াগুলি অপ্টিমাইজ করা এখন একটি গুরুত্বপূর্ণ শিল্প লক্ষ্য। এই কাজটি পরামিতি অপ্টিমাইজেশন এবং নবায়নযোগ্য শীতলকরণ কৌশলগুলির মাধ্যমে এই চ্যালেঞ্জগুলি অতিক্রম করার জন্য একটি ব্যবহারিক পদ্ধতি এবং পরীক্ষামূলক ফলাফল প্রদান করে, নির্ভরযোগ্য, খরচ-কার্যকর উত্পাদন প্রোটোকল প্রতিষ্ঠিত করার লক্ষ্যে।
2 পদ্ধতি
২.১ পরীক্ষামূলক ডিজাইন এবং কাঁচামাল
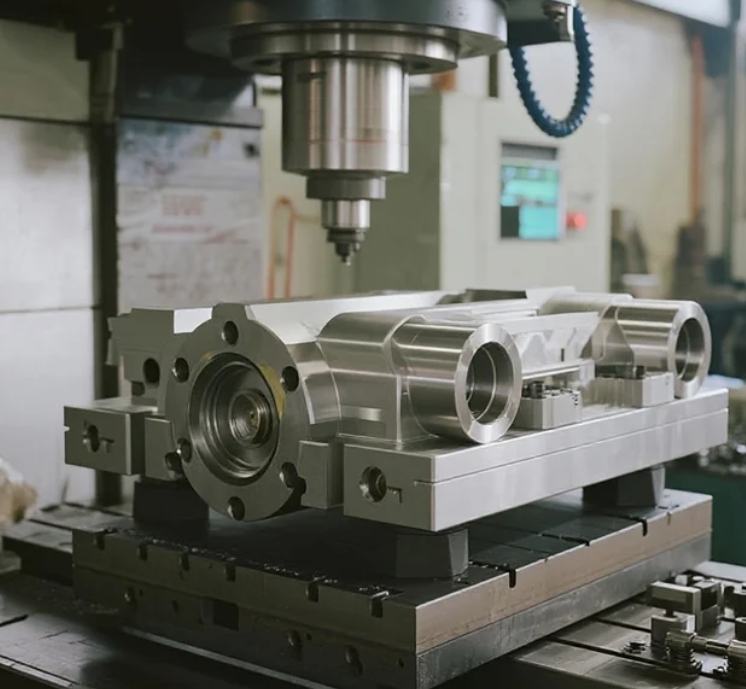
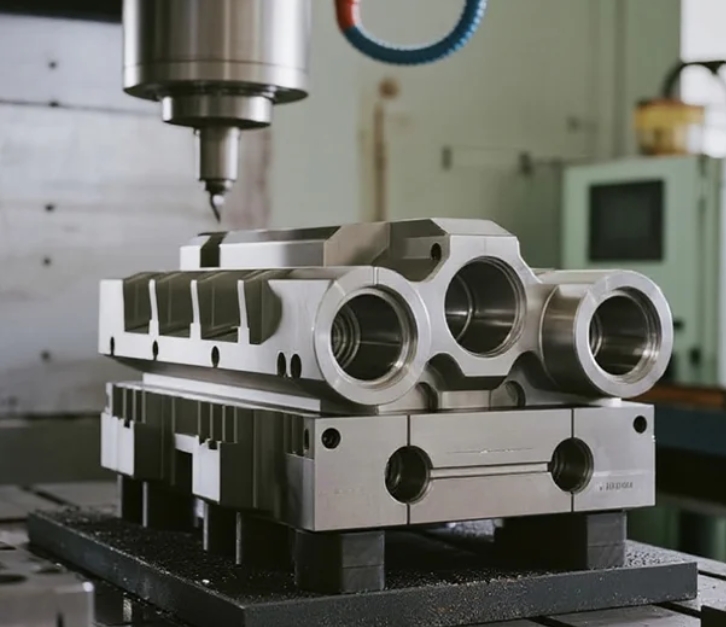
প্রধান উপাদান হিসাবে পরীক্ষা করা হয়েছিল এনিলড টাই-৬এল-৪ভি (গ্রেড ৫) পাত, যা এএমএস ৪৯১১এল নির্দেশিকা অনুযায়ী তৈরি। প্রাথমিক যন্ত্রকৌশল প্রক্রিয়া হিসাবে পারিপার্শ্বিক মিলিং (রাফিং এবং ফিনিশিং) এবং পকেটিং অন্তর্ভুক্ত ছিল, যা বিমান কাঠামোগত বৈশিষ্ট্যের সাথে সাধারণভাবে প্রতিনিধিত্ব করে। কাঁচামালগুলি কাস্টম ভ্যাকুয়াম চাক এবং যান্ত্রিক ক্ল্যাম্পিংয়ের মাধ্যমে নিরাপদে স্থাপন করা হয়েছিল যাতে কম্পন এবং বিক্ষেপণ কমানো যায়, বিশেষত পাতলা দেয়ালের জন্য এটি অত্যন্ত গুরুত্বপূর্ণ।
২.২ যন্ত্রপাতি এবং টুলিং
পরীক্ষাগুলি ৫-অক্ষীয় ডিএমজি মোরি ডিএমইউ ৮০ ইভো লিনিয়ার সিএনসি মেশিনিং সেন্টারে (৪০ কিলোওয়াট স্পিন্ডল, ১৮,০০০ আরপিএম সর্বোচ্চ) করা হয়েছিল। কাটিং টুলগুলি ছিল:
খসড়া কাটা: ঠোস কার্বাইড এন্ড মিল (Ø১০মিমি, ৪-ফ্লিউট, ZrN-প্রলেপিত) ভেরিয়েবল হেলিক্স/পিচ জ্যামিতি সহ।
ফিনিশিং: ঠোস কার্বাইড এন্ড মিল (Ø৮মিমি এবং Ø৬মিমি, ৪-ফ্লিউট, AlTiN-প্রলেপিত)।
টুলের অবস্থা (পার্শ্ব পরিধান VBmax) প্রক্রিয়াজাতকরণের সময় স্পিন্ডল পাওয়ার খরচ বিশ্লেষণ (সিমেন্স সিনুমেরিক 840ডি এসএল ইন্টিগ্রেটেড মনিটরিং) এবং পর্যায়ক্রমে কিয়েন্স ভিএইচএক্স-7000 ডিজিটাল মাইক্রোস্কোপের মাধ্যমে অফলাইন পরিমাপের সমন্বয়ে পর্যবেক্ষণ করা হয়েছিল। পৃষ্ঠের অমসৃণতা (Ra, Rz) পরিমাপ করা হয়েছিল মিতুতোয়ো সারফটেস্ট এসজে-410 প্রোফাইলোমিটার ব্যবহার করে। জেনেস কন্টুরা জি2 কোঅর্ডিনেট মেজারিং মেশিন (সিএমএম) দিয়ে মাত্রিক নির্ভুলতা যাচাই করা হয়েছিল।
2.3 প্রক্রিয়া পরিবর্তনশীল এবং ডেটা অর্জন
পদ্ধতিগতভাবে পরীক্ষা করা প্রধান স্বাধীন পরিবর্তনশীলগুলি ছিল:
কাটিং গতি (Vc): 40 m/min - 80 m/min
প্রতি দাঁতে খাওয়ানো (fz): 0.04 mm/দাঁত - 0.12 mm/দাঁত
অক্ষীয় কাটের গভীরতা (ap): 0.5 mm - 3.0 mm (ফিনিশিং), 5 mm - 15 mm (রাফিং)
রেডিয়াল কাটের গভীরতা (ae): 0.5 mm - 6.0 mm (অ্যাডাপটিভ কৌশল)
শীতলতার কৌশল: ঐতিহ্যবাহী বাষ্প ইমালসন (6%), পালসড ক্রায়োজেনিক তরল নাইট্রোজেন (LN2)
টুলপাথ কৌশল: ঐতিহ্যবাহী সমান্তরাল পথ, অ্যাডাপটিভ ট্রফিকাল মিলিং।
পার্শ্ব ক্ষয় (VBmax), পৃষ্ঠতলের সমতলতা (Ra, Rz), নির্দিষ্ট কাটিং শক্তি (SCE), প্রতি ফিচারের মেশিনিং সময় এবং গুরুত্বপূর্ণ ফিচারগুলির মাত্রিক বিচ্যুতি (পার্দা পুরুতা, ছিদ্র অবস্থান) পরিমাপের জন্য নির্ভরশীল পরিবর্তনশীল। ডেটা লগিং সিএনসি নিয়ন্ত্রণ পদ্ধতি থেকে (শক্তি, টর্ক, সময়) এবং অফলাইন মেট্রোলজির মাধ্যমে করা হয়েছিল। প্রতিটি শর্তে কমপক্ষে তিনটি পুনরাবৃত্তি করা হয়েছিল।
3 ফলাফল এবং বিশ্লেষণ
3.1 টুল ক্ষয় প্রদর্শন
শীতলকরণ কৌশল এবং কাটিং গতি দ্বারা ফ্লাঙ্ক পরিধান অগ্রগতি উল্লেখযোগ্যভাবে প্রভাবিত হয়েছিল। চিত্র 1 প্রধান প্রবণতা দেখায়: পার্থক্য প্রবাহ ইমালসনের তুলনায় পালসড ক্রায়োজেনিক LN2 শীতলকরণ ব্যবহার করে সমস্ত পরীক্ষিত কাটিং গতি জুড়ে টুল পরিধান প্রায় হ্রাস করেছে। মাঝারি পরিসরের গতিতে (60 মিটার/মিনিট), একটি প্রমিত উপাদানের আয়তন মেশিনিং করার পরে গড় VBmax ক্রায়োজেনিক শীতলকরণ ব্যবহার করে 42% হ্রাস পেয়েছে। প্লাবন শীতলকরণের অধীনে উচ্চ কাটিং গতি (80 মিটার/মিনিট) অল্প সময়ের মধ্যে ক্যাটাস্ট্রোফিক টুল ব্যর্থতা (চিপিং) এর দিকে নিয়ে যায়, যেখানে ক্রায়োজেনিক শীতলকরণ মেশিনিং চালিয়ে যাওয়ার অনুমতি দেয়, যদিও নিম্ন গতির তুলনায় ত্বরিত পরিধান সহ। স্পিন্ডেল পাওয়ার সংকেতের বিশ্লেষণ অফলাইন VBmax পরিমাপের সাথে শক্তিশালীভাবে সম্পর্কিত ছিল, যা TCM সিস্টেমের পরিধান ভবিষ্যদ্বাণীর ক্ষমতা নিশ্চিত করেছে (R² = 0.91)।
3.2 পৃষ্ঠের গুণগত মান এবং জ্যামিতিক নির্ভুলতা
ফিনিশিং অপারেশনগুলিতে পৃষ্ঠের অমসৃণতা (Ra) মূলত ফিড রেট এবং টুলপাথ কৌশল দ্বারা প্রভাবিত হয়েছিল। প্রতি দাঁতের ফিড (fz) 0.08 mm/দাঁত থেকে 0.05 mm/দাঁত কমানোর ফলে Ra গড় প্রায় 25% উন্নত হয়েছিল। গুরুত্বপূর্ণভাবে, পাতলা দেয়ালগুলির জন্য অ্যাডাপটিভ ট্রফিকাল মিলিং প্রয়োগ করা (ap = 8mm, দেয়ালের পুরুতা 1.5mm) Ra-এ 15% উন্নতি ঘটিয়েছে (গড় 0.32 µm বনাম সমান্তরাল পথগুলির সাথে 0.38 µm) এবং সিএমএম বিচ্যুতি দ্বারা পরিমাপ করা অনুসারে অংশের বিকৃতি 30% কমেছে নামমাত্র দেয়ালের পুরুতা (চিত্র 2)। এই কৌশলটি ধ্রুবক টুল এংগেজমেন্ট নিয়ন্ত্রণের মাধ্যমে উচ্চতর গড় ম্যাটেরিয়াল অপসারণ হার বজায় রেখে এই বৈশিষ্ট্যগুলির জন্য মেশিনিং সময় 18% কমিয়েছিল।
3.3 উৎপাদনশীলতা এবং শক্তি খরচ
নির্দিষ্ট কাটিং শক্তি (SCE), প্রক্রিয়ার দক্ষতার একটি প্রধান সূচক, প্রত্যাশিত হিসাবে উপাদান অপসারণ হার (MRR) বৃদ্ধির সাথে হ্রাস পায়। তবুও, ক্রায়োজেনিক শীতলতা ব্যবহারের ফলে সমতুল্য MRR-এ ফ্লাড কুলিংয়ের তুলনায় SCE-এর পরিমাণ 10-15% বেশি হয়, যা LN2 সরবরাহের জন্য শক্তি খরচের সাথে যুক্ত। তারপরও, টুল জীবনকালের উল্লেখযোগ্য বৃদ্ধি এবং অ-কাটিং সময় (টুল পরিবর্তন, সমন্বয়) হ্রাসের ফলে জটিল কাঠামোগত অংশগুলির প্রতি কাজের জন্য মোট উৎপাদনশীলতা প্রায় 20% বৃদ্ধি পায়, SCE এর এই হ্রাস পুষিয়ে দেয়।
4 আলোচনা
টাইটানিয়াম মেশিনিংয়ের সময় কাটিং জোনে উচ্চ তাপমাত্রা দমন করার বিষয়টি কার্যকরভাবে সম্পন্ন করে পালসড ক্রায়োজেনিক LN2 কুলিং ব্যবহারের ফলে টুল পরিধানের পরিমাণ যে দৃঢ় হ্রাস ঘটে তা প্রতিষ্ঠিত পদ্ধতির সাথে সামঞ্জস্যপূর্ণ: LN2 কার্বাইড টুলগুলির সাথে সাধারণ ছড়ানো এবং আঠালো পরিধানের পদ্ধতিগুলি হ্রাস করে [4, 5]। সম্ভবত পালসড ডেলিভারি টুল-চিপ ইন্টারফেসে ভেজানোর গভীরতা বাড়ায় যখন অপচয় হ্রাস করে। পাতলা প্রাচীরের জন্য বিশেষত অ্যাডাপটিভ ট্রফিক্যাল মিলিংয়ের সাফল্য নিকট-ধ্রুবক র্যাডিয়াল জড়িত থাকা এবং কম কাটিং বলের পরিমাণ রাখার উপর ভিত্তি করে যা টুল ডেফলেকশন এবং ওয়ার্কপিস কম্পন হ্রাস করে [6]। এটি সরাসরি উন্নত জ্যামিতিক নির্ভুলতা এবং পৃষ্ঠতলের মানে পরিণত হয়।
এই গবেষণার একটি প্রধান সীমাবদ্ধতা হল Ti-6Al-4V-এর উপর দৃষ্টি নিবদ্ধ করা। যদিও এটি প্রাধান্য পায়, অন্যান্য টাইটানিয়াম খাদ (যেমন, Ti-5553, নিয়ার-বিটা খাদ) ভিন্ন মেশিনিং বৈশিষ্ট্য প্রদর্শন করে; এখানকার সিদ্ধান্তগুলি অন্যান্য উপকরণের জন্য যাচাই করা প্রয়োজন। তদুপরি, ক্রায়োজেনিক LN2 প্রশস্ত গ্রহণের অর্থনৈতিক এবং পরিবেশগত প্রভাবগুলি যন্ত্রপাতি সাশ্রয় এবং উৎপাদনশীলতা লাভের বিপরীতে LN2 উৎপাদন এবং ডেলিভারি খরচ/কার্বন ফুটপ্রিন্টের ভারসাম্য বজায় রেখে জীবনচক্র মূল্যায়নের প্রয়োজন।
বিমানপথ্য উত্পাদন অনুশীলনের জন্য, এই ফলাফল সবল সমর্থন করে:
পালসড ক্রায়োজেনিক মেশিনিং বাস্তবায়ন: গুরুত্বপূর্ণ, দীর্ঘ-স্থায়ী টাইটানিয়াম মিলিং অপারেশনের জন্য, বিশেষত রাফিং এবং সেমি-ফিনিশিংয়ে যন্ত্র জীবন এবং প্রক্রিয়া নির্ভরযোগ্যতা সর্বাধিক করতে।
অ্যাডাপটিভ টুলপাথ গ্রহণ: বিশেষত বিমান কাঠামোর পাতলা দেয়ালের জন্য ফিনিশিংয়ের জন্য ট্রফিক্যাল কৌশল, পৃষ্ঠের অখণ্ডতা, মাত্রিক নির্ভুলতা এবং আউটপুট বৃদ্ধি করতে।
টুল কন্ডিশন মনিটরিং একীভূতকরণ: স্পিন্ডেল পাওয়ার সংকেত ব্যবহার করে টুলের ক্ষয় পূর্বাভাস দেওয়ার এবং পরিবর্তনগুলি প্রাক-কর্মসূচিত করার জন্য একটি ব্যবহারিক, মেশিন-একীভূত পদ্ধতি সরবরাহ করে, যা স্ক্র্যাপের ঝুঁকি হ্রাস করে।
5 সমাপ্তি
এই গবেষণাটি চাহিদাযুক্ত বিমান কাঠামোর অ্যাপ্লিকেশনে Ti-6Al-4V এর সিএনসি মেশিনিং উন্নত করার কার্যকর কৌশলগুলি তুলে ধরে। পালসড ক্রায়োজেনিক তরল নাইট্রোজেন শীতলতা দ্রুত টুল পরিধানের প্রধান সীমাবদ্ধতা উল্লেখযোগ্যভাবে হ্রাস করে, উচ্চতর স্থায়ী কাটিং গতি এবং প্রসারিত টুল জীবন সক্ষম করে। অ্যাডাপটিভ ট্রফিকাল মিলিং টুলপাথগুলি পৃষ্ঠের সমাপ্তি, মাত্রিক নির্ভুলতা (বিশেষত পাতলা দেয়ালের জন্য) এবং সমান্তরাল পথের তুলনায় মোট উৎপাদনশীলতা উন্নত করে। স্পিন্ডেল পাওয়ার মনিটরিং এবং টুল পরিধানের মধ্যে সম্পর্ক একটি কার্যকর প্রক্রিয়া নিয়ন্ত্রণ পদ্ধতি সরবরাহ করে। এই সন্ধানগুলি বিমান প্রস্তুতকারকদের জন্য সরাসরি প্রয়োগযোগ্য সমাধান সরবরাহ করে যারা টাইটানিয়াম উপাদান উৎপাদনের দক্ষতা, নির্ভরযোগ্যতা এবং মান উন্নত করতে চায়। ভবিষ্যতের কাজের মধ্যে ক্রায়োজেনিক সরবরাহ পরামিতিগুলির (নজল ডিজাইন, পালস টাইমিং) অপ্টিমাইজেশন, অন্যান্য উচ্চ-কর্মক্ষমতা টাইটানিয়াম খাদগুলিতে পদ্ধতিটি প্রসারিত করা এবং ক্রায়োজেনিক মেশিনিং বাস্তবায়নের ব্যাপক প্রযুক্তিগত-অর্থনৈতিক এবং পরিবেশগত প্রভাব বিশ্লেষণ পরিচালনা করা অন্তর্ভুক্ত থাকবে।
Copyright © Shenzhen Perfect Precision Products Co., Ltd. All Rights Reserved — গোপনীয়তা নীতি—ব্লগ
 EN