Proč se moje součásti vyrobené na CNC strojích často dodávají s nekonzistentními tolerancemi mezi jednotlivými šaržemi a jak mohu tento riziko eliminovat?
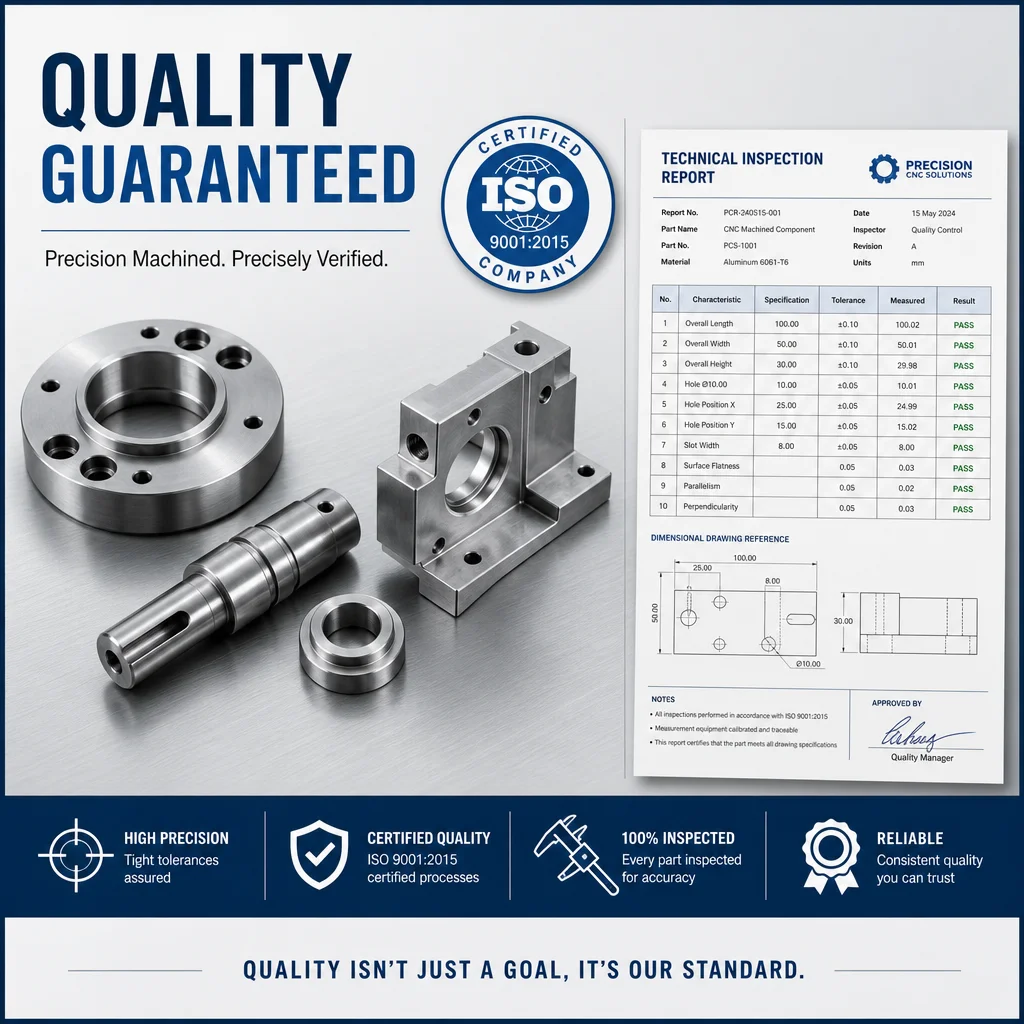
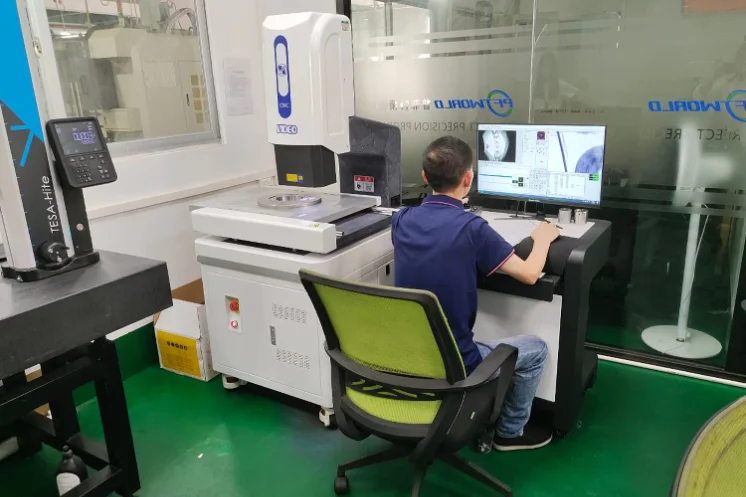
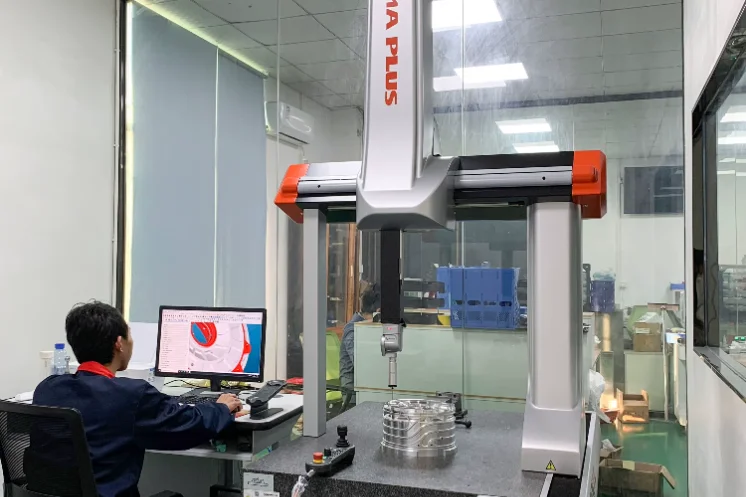
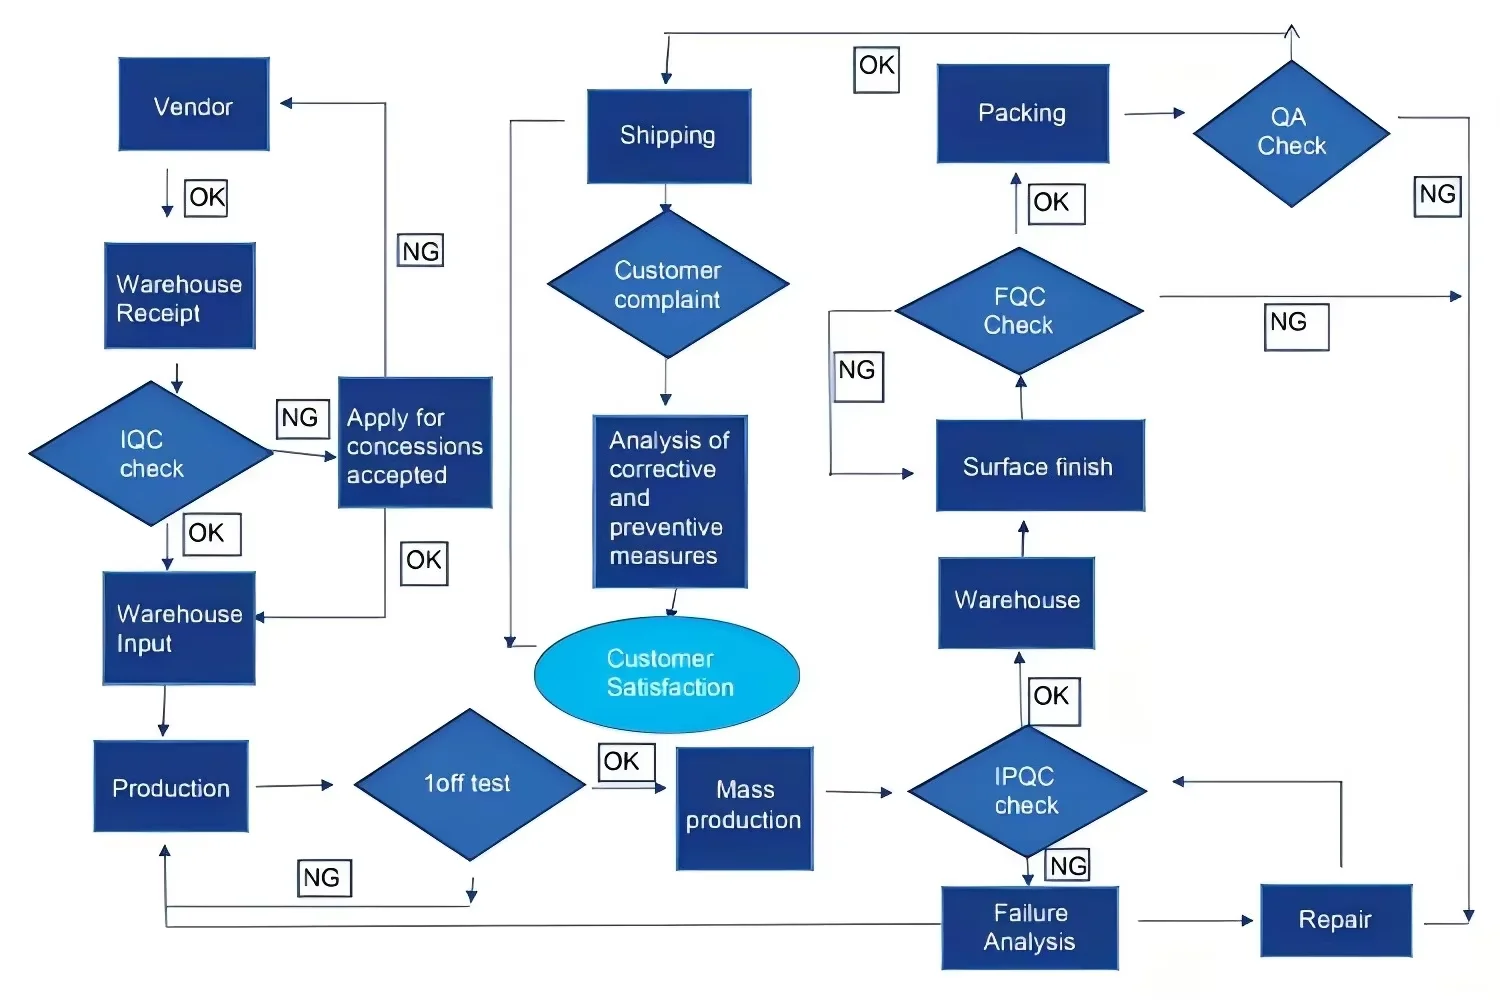
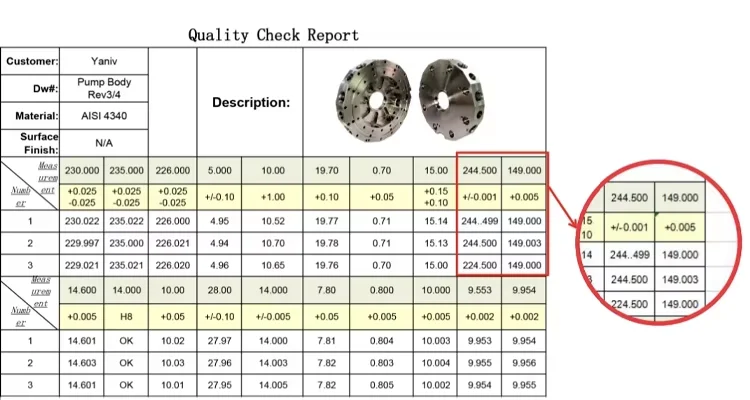
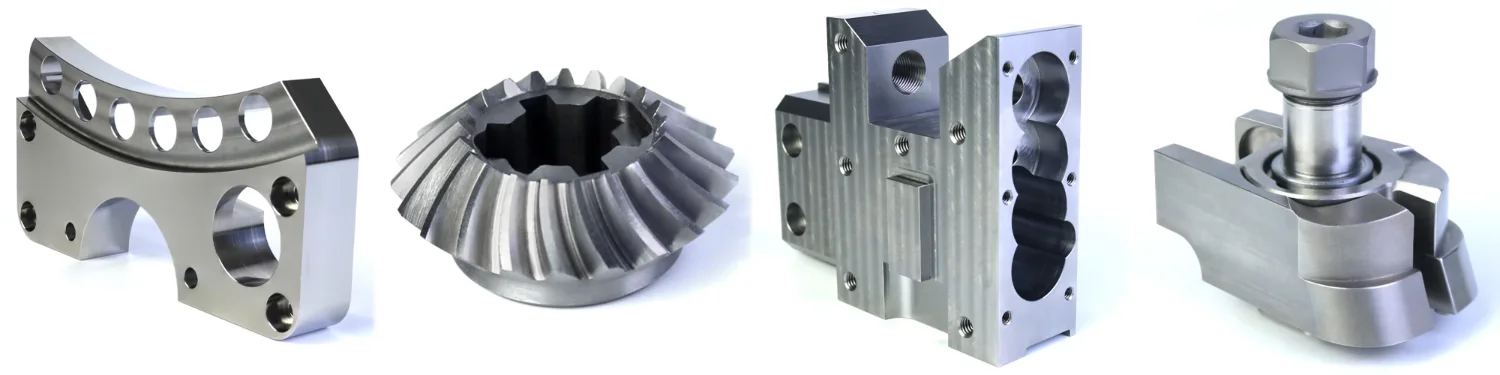
Nekonzistence tolerancí vyplývá ze čtyř základních příčin: nekalibrované nástroje (68 %), nestabilní upínací zařízení, chybějící souřadnicový měřicí stroj (CMM) a sledování životnosti nástrojů. Využíváme řízení podle metodiky Six Sigma: revize pro návrh pro výrobu (DFM) identifikuje potenciální rizika ještě před obráběním; CMM provádí měření ve třech kontrolních bodech spolu s protokoly o tepelných šaržích; automatická výměna nástrojů při opotřebení 85 %; reálné SPC grafy. Konzistence šarží: 99,2 % pro toleranci ±0,005 mm při 2 847 provedených šaržích. Poskytujeme FAI, schopnost procesu (Cpk) ≥1,67 a certifikát EN10204 3.1. Podíl zmetku klesl z 8 % na méně než 0,8 %; poruchy při montáži se snížily o 94 %.
Jak mohu ověřit, že doba dodání uvedená dodavatelem je realistická a nebude způsobovat výpadky výrobní linky?
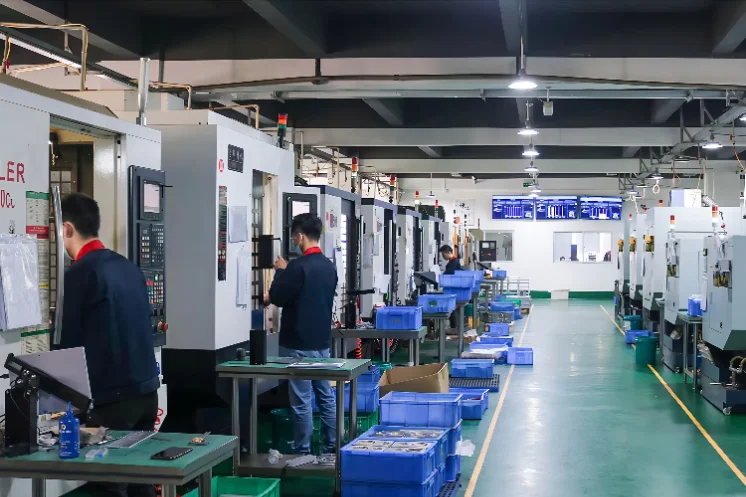
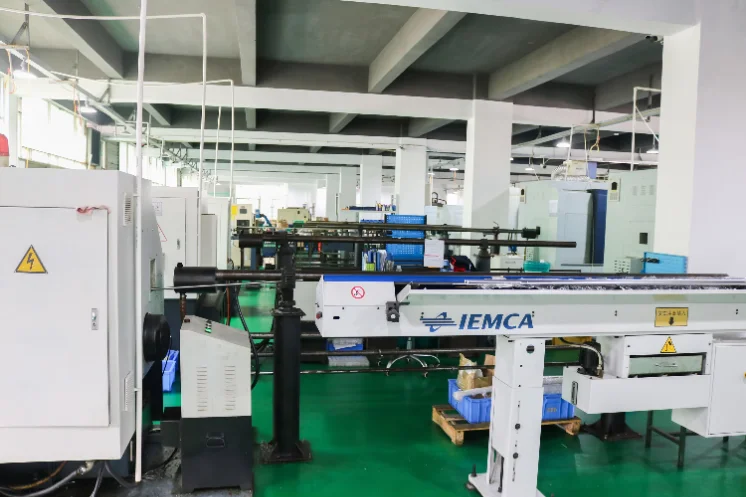
Nerealistické dodací lhůty způsobují 73 % zpoždění při dodávkách zahraničním zákazníkům. Nabízíme plánování podložené daty: reálný stav kapacity na 86 CNC centrech; pravděpodobné dodací lhůty (P50/P90) vycházející z tříletých dat – prototypy za 3–5 dní, malé série za 7–10 dní, sériová výroba za 14–21 dní; upozornění na klíčové milníky – dodání materiálu, první vzorek, 50 % dokončení, odeslání zboží; dodávky včas s úspěšností 97,3 %, ověřeno nezávislou třetí stranou. Uchováváme skladem 47 slitin, čímž eliminujeme zpoždění o 5–14 dní. V případě nesplnění dohodnutých termínů pokrýváme 100 % nákladů na leteckou dopravu. Chráníme JIT zásoby a eliminujeme náklady na výrobní prostoj ve výši 12 000–50 000 USD.
Jak mohu ověřit, že doba dodání uvedená dodavatelem je realistická a nebude způsobovat výpadky výrobní linky?
Nerealistické dodací lhůty způsobují 73 % zpoždění při dodávkách zahraničním zákazníkům. Nabízíme plánování podložené daty: reálný stav kapacity na 86 CNC centrech; pravděpodobné dodací lhůty (P50/P90) vycházející z tříletých dat – prototypy za 3–5 dní, malé série za 7–10 dní, sériová výroba za 14–21 dní; upozornění na klíčové milníky – dodání materiálu, první vzorek, 50 % dokončení, odeslání zboží; dodávky včas s úspěšností 97,3 %, ověřeno nezávislou třetí stranou. Uchováváme skladem 47 slitin, čímž eliminujeme zpoždění o 5–14 dní. V případě nesplnění dohodnutých termínů pokrýváme 100 % nákladů na leteckou dopravu. Chráníme JIT zásoby a eliminujeme náklady na výrobní prostoj ve výši 12 000–50 000 USD.
Na jaké skryté náklady si mám dávat pozor při porovnávání nabídek na CNC obrábění a jak zabráníte překročení rozpočtu?
Skryté náklady zvyšují náklady na 62 % projektů o 25–40 %. Používáme zcela průhledné podrobné cenové nabídky: materiál, programování, čas obrábění, nástroje, přípravky, povrchová úprava, kontrola (zahrnuta), logistika. Analýza návrhu pro výrobu (DFM) umožňuje úsporu 18–32 % tím, že odhaluje příliš přísné tolerance a zbytečné použití elektroerozního obrábění (EDM). Analýza nákladů: dávka 50–200 kusů snižuje náklady na kus o 41 %. Žádné překvapení ohledně nastavení strojů, žádné dodatečné poplatky za kontrolu, žádné rozšiřování rozsahu zakázky. Zákazníci ušetří celkem 25–40 % oproti alternativám s nízkou počáteční cenovou nabídkou. Skutečná hodnota je celková cena za každou vyhovující součástku.
Jak zabráníte deformacím a povrchovým vadám u tenkostěnných součástí z hliníku, titanu a plastů vyrobených CNC obráběním?
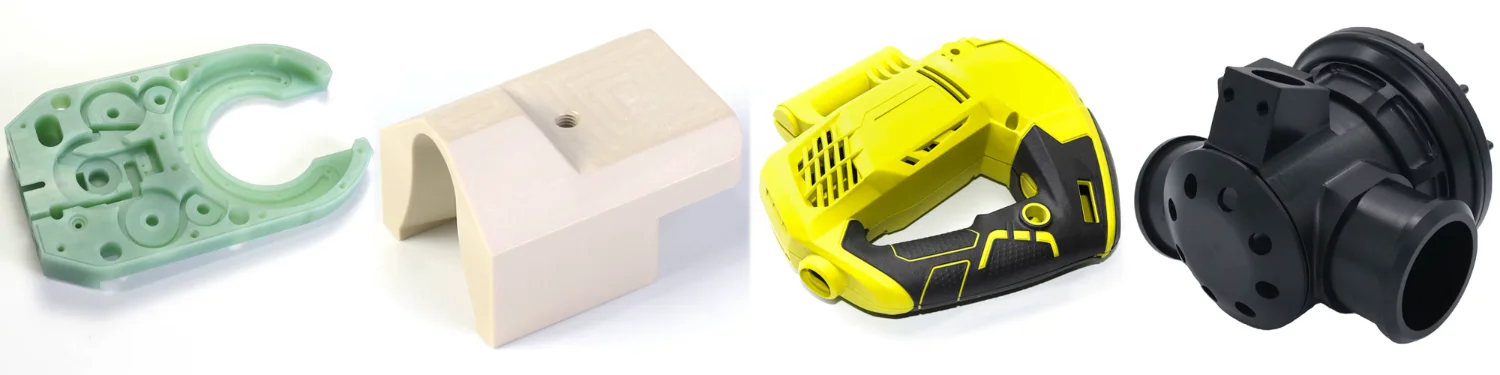
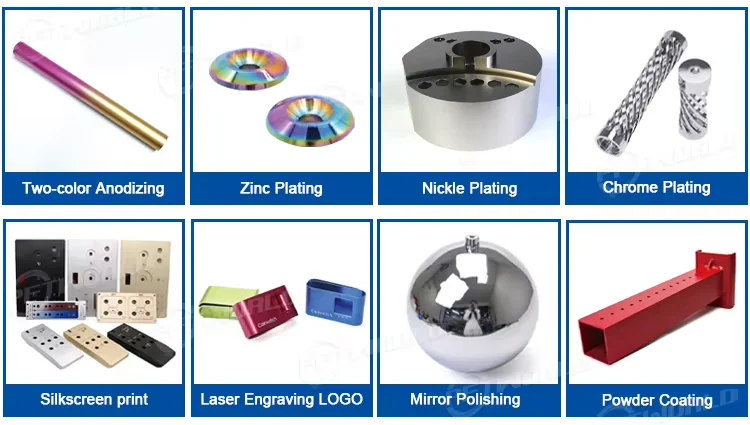
Deformace tenkostěnných dílů postihuje 34 % dílů z hliníku a 41 % dílů z titanu. Naše čtyřkrokový protokol: vícekrokové uvolňování napětí s tepelným zpracováním; hydraulické upínací zařízení s přesností ±0,001 mm na 8 bodech; chlazení tlakem 80–100 bar pro titan, tepelná stabilita ±2 °C; odstranění oček laserem pro povrchovou drsnost Ra0,4. Plasty: optimalizované vřetena zajišťují přesnost ±0,02 mm. Výsledek: úspěšnost 99,2 % u dutin z materiálu 6061-T6 o tloušťce stěny 0,5 mm pro evropské telekomunikační zařízení – tři předchozí dodavatelé selhali u 15 %.
Jak si mohu být jistý, že použitý materiál odpovídá přesně tomu, který jsem zadali, a není levnější náhradou, jež ohrozí funkčnost součásti?
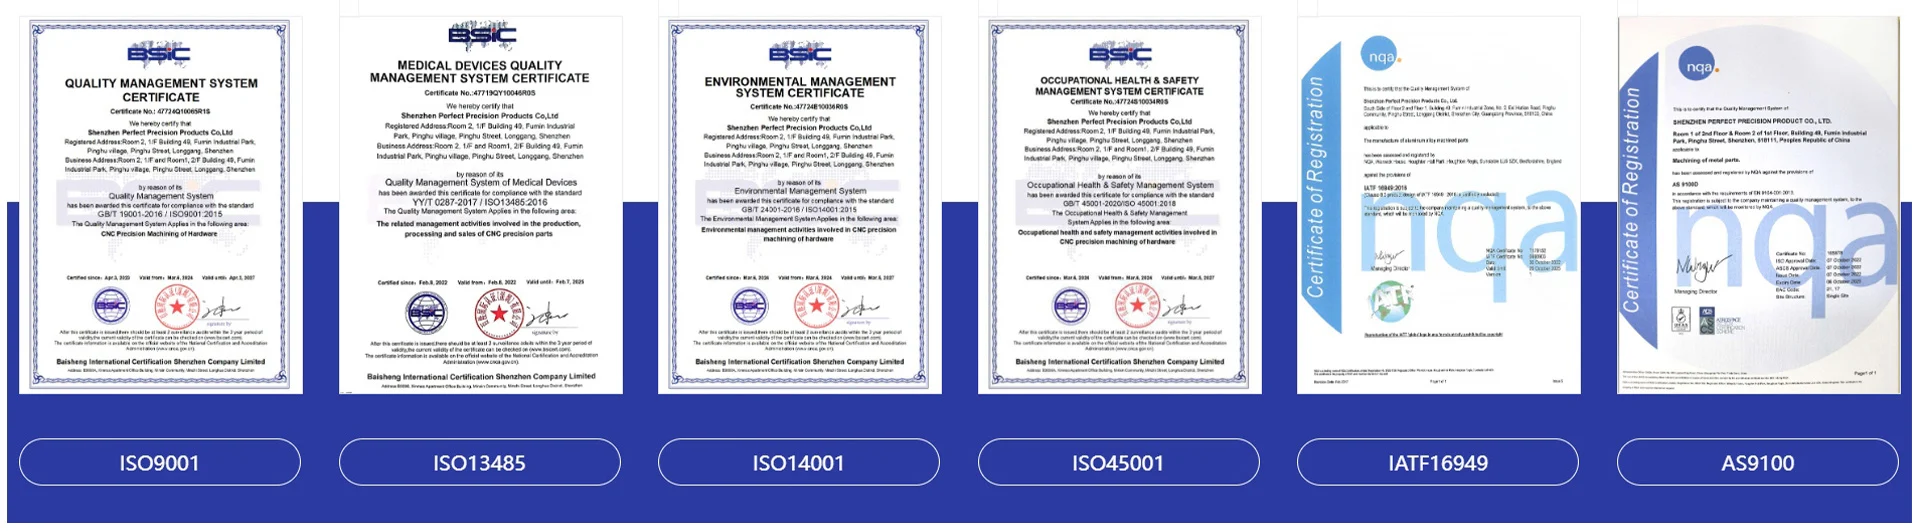
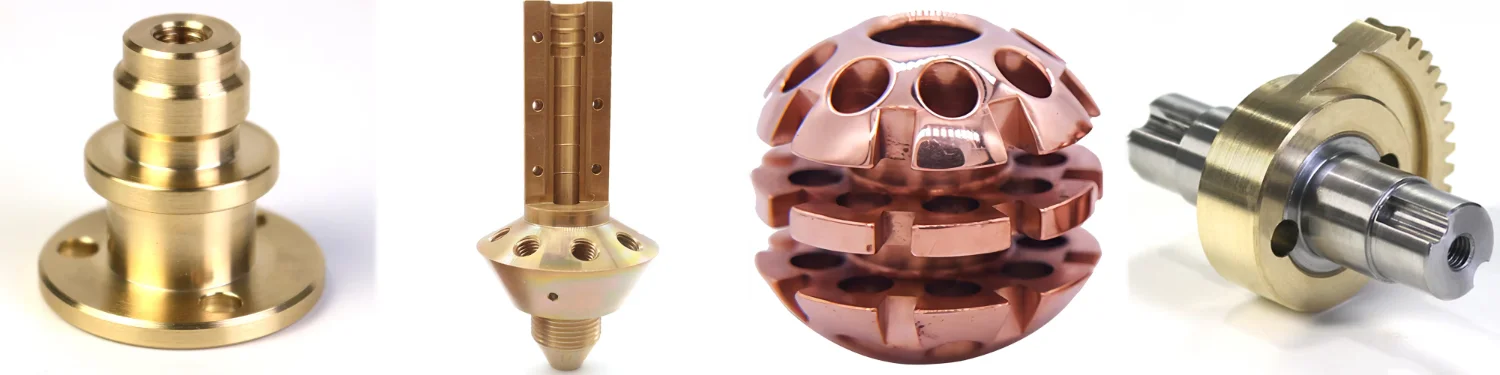
Nahrazení materiálu postihuje 19 % outsourcovaných dílů. Zajistíme stopovatelnost na 100 %: certifikát EN10204 3.1 pro každou tavbu; spektrometr s přesností 0,01 % podle ASTM/GB; sledování čárovým kódem od skladového zásobníku až po dokončení; externí testování na vyžádání; oddělené skladování podle slitiny. Skladujeme 47 tříd materiálů: 304/316/17-4PH, 6061/7075, TC4, C360, PEEK, POM, Nylon. Kompletní dokumentace je součástí každé dodávky v souladu s normami ISO 9001, IATF 16949 a požadavky pro zdravotnické zařízení. Riziko nahrazení materiálu je nulové.
Proč se ceny za stejnou CNC součást u různých dodavatelů liší 3× až 10× a jak poznám skutečnou hodnotu?
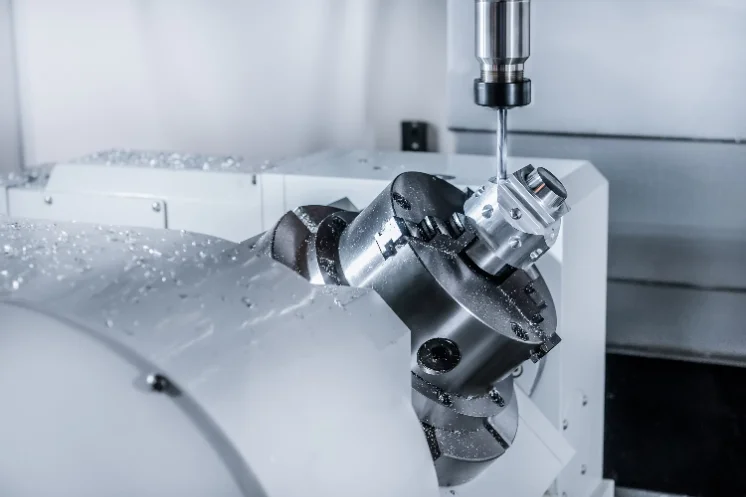
rozdíl v cenách ve výši 300–1 000 % odhaluje 6 nedostatků: 3osé stroje nedokáží udržet přesnost ±0,005 mm; chybějící analýza návrhu pro výrobu (DFM) způsobuje během výroby inflaci nákladů o 30–50 %; absence měřicího stroje CMM vede ke ztrátě 8–12 % výrobků; neosvědčený materiál snižuje náklady o 20 %, ale hrozí selhání; rozdělení operací způsobuje chyby v referenčních bodech; skryté poplatky za nastavení a kontrolu. Naše cenové nabídky zahrnují 5osé CNC stroje DMG Mori, analýzu návrhu pro výrobu (DFM), měřicí stroj CMM, certifikáty materiálů a logistiku – jediná transparentní cena. Zákazníci tak ušetří celkově 25–40 % oproti nízkým cenovým nabídkám. Skutečná hodnota je celková cena za každou funkční součást.
Jak řeším komunikační mezery a technické nedorozumění při zakoupení CNC součástí od zahraničních dodavatelů?
Komunikační selhání způsobují 44 % vad. Naše čtyři protokoly: specializovaní inženýři (8+ let zkušeností, plynná angličtina) do 2 hodin; předvýrobní telefonát do 24 hodin s přezkumem geometrických a tolerančních specifikací (GD&T), který řeší 92 % problémů ještě před obráběním; anotované 3D CAD pro schválení prvního vzorku; aktuální informace v reálném čase ve čtyřech klíčových fázích. Analýza návrhu pro výrobu (DFM) identifikuje 15 běžných problémů a ušetří průměrně 3,2 revizní cykly. Průměrná doba odezvy činí 4,2 hodiny, 24 hodin denně, 7 dní v týdnu, ve třech časových pásmech. Sníží přepracování o 89 % a zkrátí časové rozvrhy o 22 %.



 EN