 EN


So entwerfen Sie CNC-gefertigte Halterungen und Verbindungskomponenten mit geringeren Kosten und zuverlässigem Sitz
Ein praxisorientierter technischer Leitfaden für OEM-Käufer, Produktentwickler und Einkaufsteams, die gefertigte Halterungen, Montagestützen, Gelenkarme oder Drehpunktkomponenten benötigen, die sich mit weniger Überraschungen kalkulieren, fertigen, prüfen und montieren lassen.
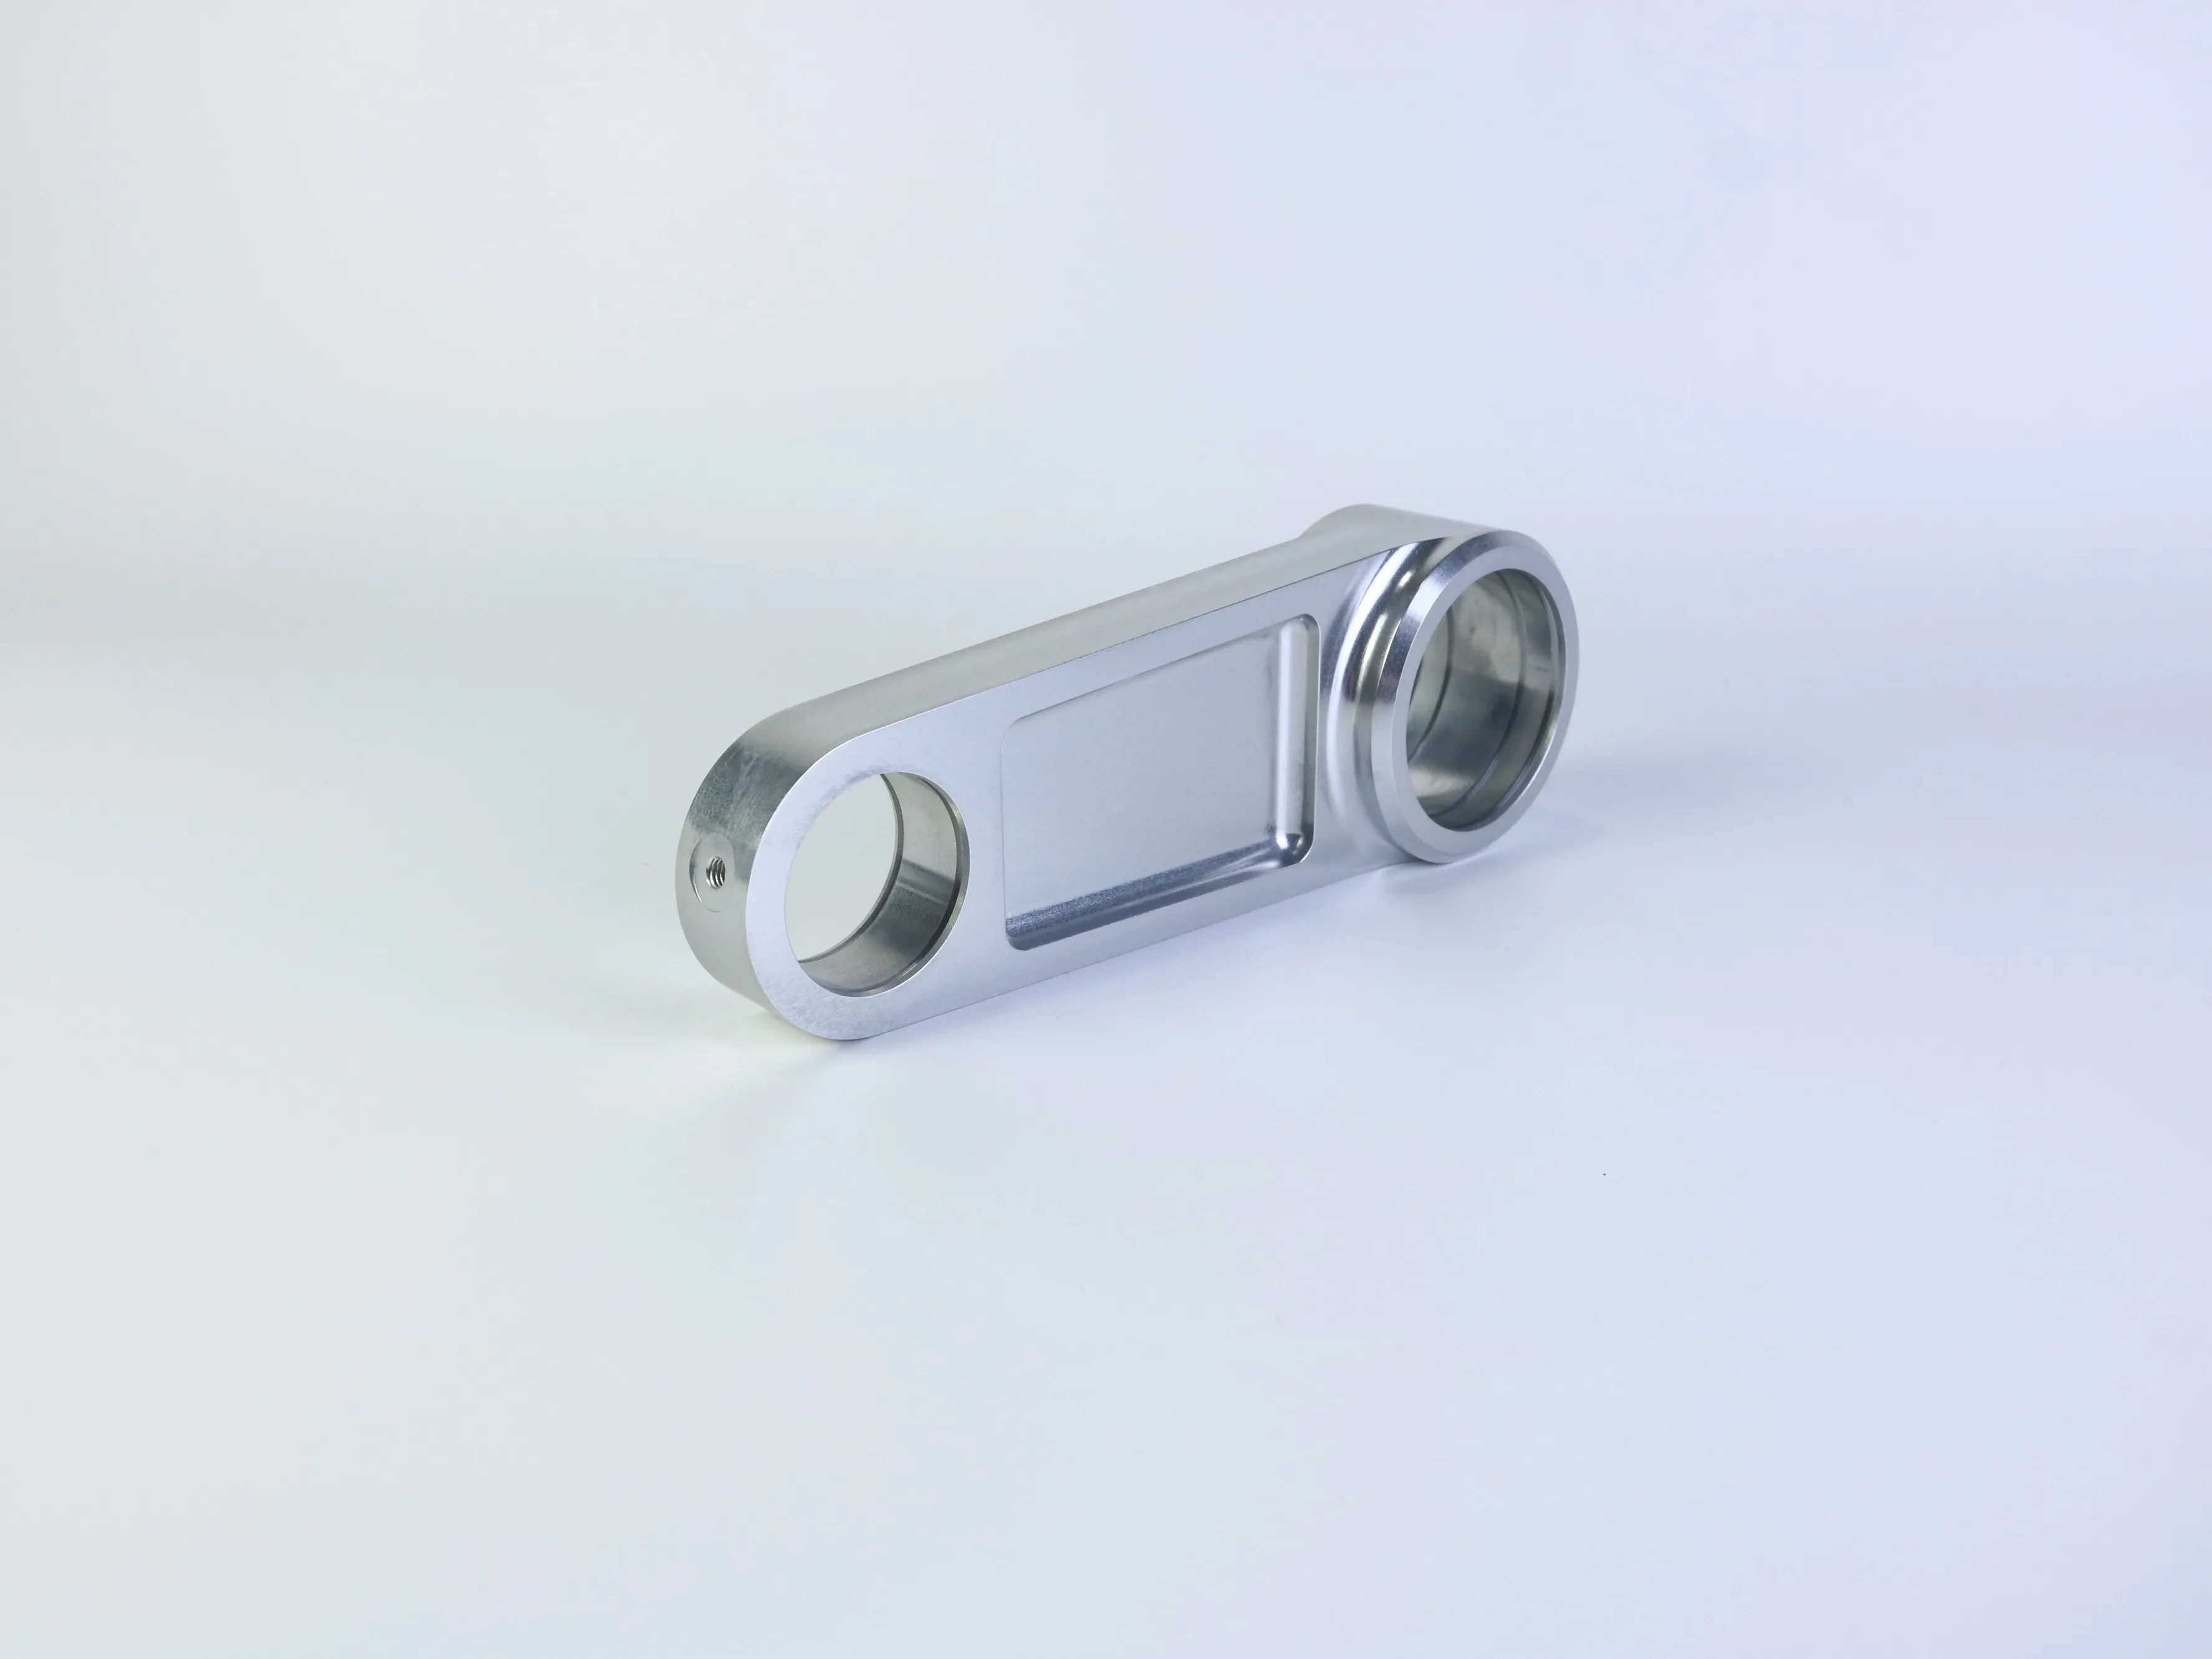
Die kurze Antwort: entwerfen Sie die Komponente zunächst um ihre funktionalen Bezugsebenen und Fügeflächen, vereinfachen Sie dann alle Merkmale, die keine speziellen Werkzeuge, zusätzlichen Aufspannungen oder unnötig enge Toleranzen erfordern. Ein aussagekräftiges RFQ macht diese Entscheidungen für jeden Lieferanten transparent.
Warum diese Komponenten mehr als eine Grundzeichnung benötigen
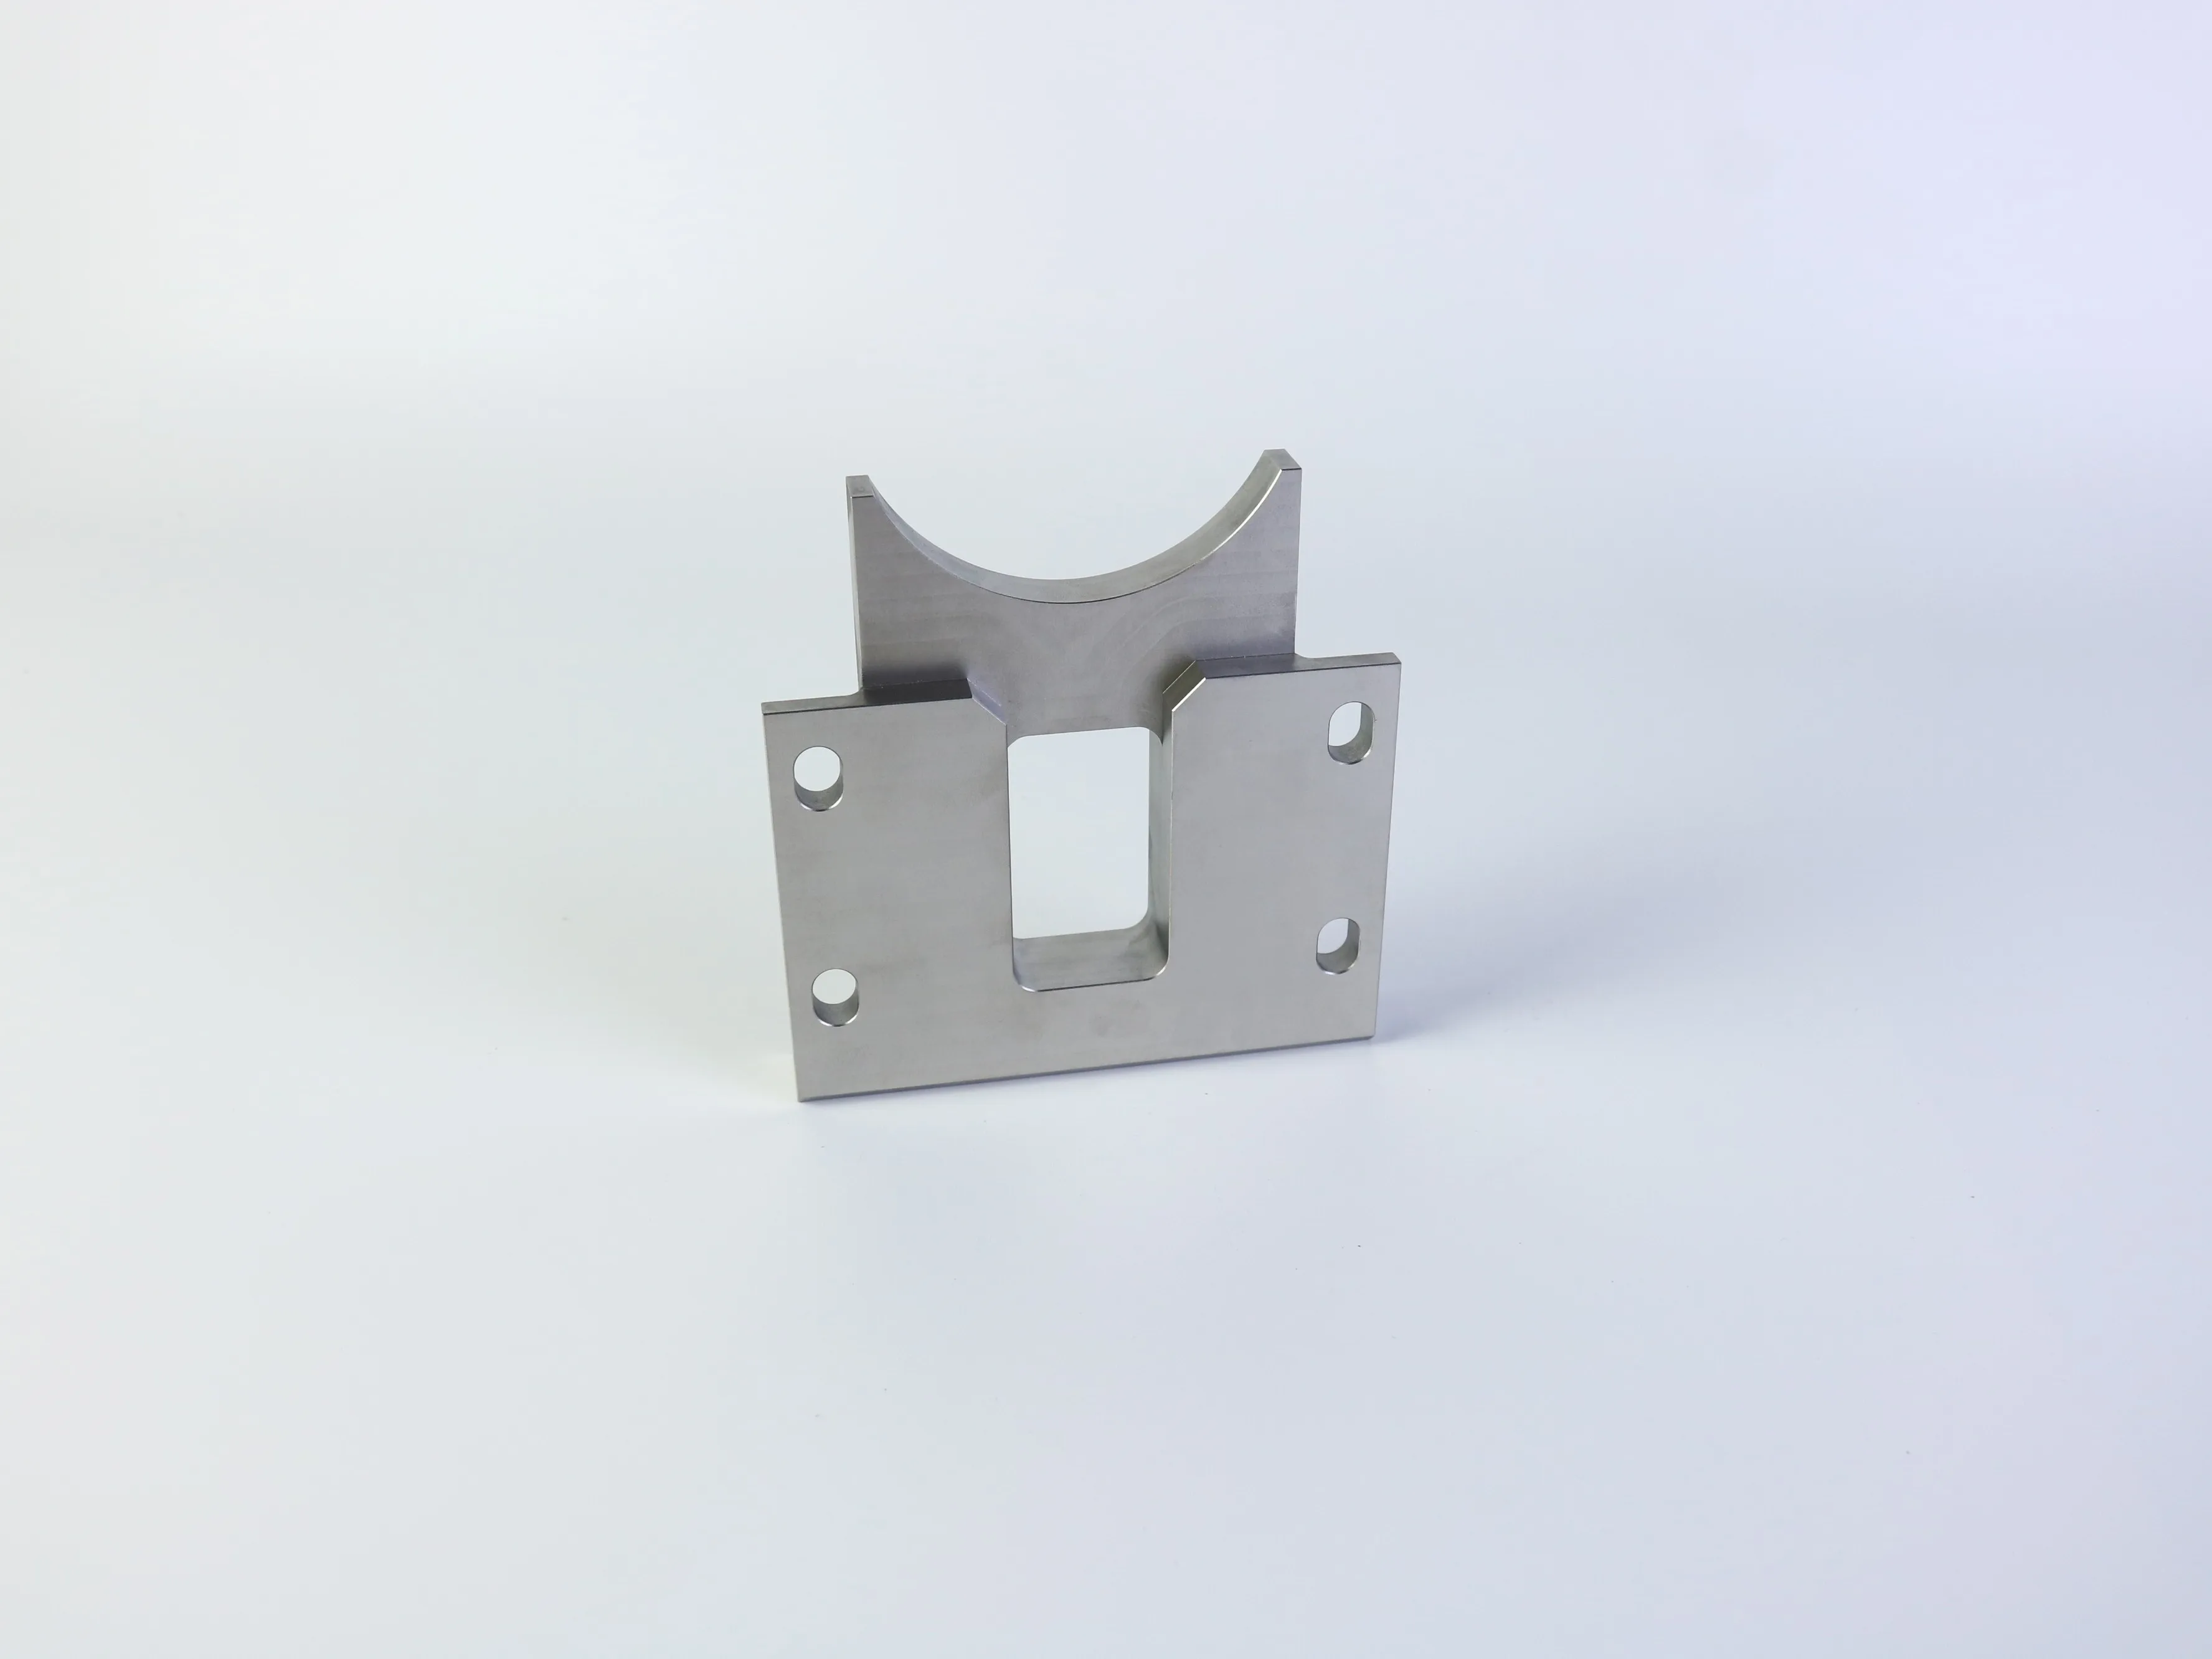
Eine CNC-bearbeitete Halterung oder ein Gestangteil mag einfach erscheinen: eine Platte, mehrere Bohrungen, eine Aussparung sowie eine gekrümmte oder zylindrische Form. In der Fertigung steuern diese Details jedoch weit mehr als nur das Erscheinungsbild. Sie beeinflussen den Werkzeugzugang, die Werkstückaufspannung, die Bearbeitungszeit, die Lagegenauigkeit, die Prüfung sowie die Art und Weise, wie das Teil mit Stiften, Wellen, Lagern, Verbindungselementen oder einer Gegenbaugruppe zusammenpasst.
Halterungs- und Gestängekonstruktionen kombinieren häufig Montagelöcher, Bohrungen, Aussparungen, Öffnungen, Aufsätze, Gewinde und gekrümmte Stützen in einer kompakten Komponente. Die Fertigungsherausforderung besteht darin, die Beziehung zwischen den Merkmalen nach Spannen, Drehen, Bearbeiten, Entgraten, Oberflächenveredeln und Prüfen zu kontrollieren. Ein Loch kann zwar einen akzeptablen Durchmesser aufweisen, bei der Montage jedoch versagen, wenn seine Lage von einem falschen Bezugspunkt aus gemessen wird; eine dünne Wand kann beim Spannen korrekt gemessen werden, danach aber verformen, sobald Material entfernt wird.
Beginnen Sie mit funktionalen Bezugselementen und Schnittstellen
Bevor ein Material ausgewählt oder ein Angebot angefragt wird, sind die Flächen und Merkmale zu identifizieren, die die Montage steuern. Bei einer Halterung kann dies die Grundfläche und das Bohrungsmuster für die Befestigung sein. Bei einer Gelenkkomponente kann es der Mittelabstand zwischen zwei Bohrungen, die Achse einer Drehbohrung oder die Beziehung zwischen einer bearbeiteten Auflagefläche und einer Bezugsfläche sein.
Eine praktikable Zeichnung trennt kritische Merkmale von nicht-kritischen Abmessungen. Nicht jede Kante benötigt dieselbe Toleranz wie eine Lagerauflage oder die Position einer Drehbohrung. Enge Toleranzen über das gesamte Teil hinweg können die Bearbeitungs- und Prüfkosten erhöhen, ohne die Funktion zu verbessern.
Definieren Sie primäre, sekundäre und tertiäre Bezugsflächen; positionieren Sie wichtige Bohrungen relativ zu diesen; und geben Sie nur dort Senkrecht-, Parallel-, Konzentrizitäts- oder Passungsanforderungen an, wo die Montage dies erfordert. Kennzeichnen Sie zudem Flächen, die für das Spannen, Dichten, Gleiten oder die Montage genutzt werden.
Ein 3D-CAD-Modell vermittelt die Geometrie, während eine zugehörige 2D-Zeichnung Gewinde, kritische Toleranzen, Oberflächenbeschaffenheiten, Bezugselemente, Prüfhinweise und Akzeptanzanforderungen definieren sollte.
Löcher so konstruieren, dass sie zugänglich, tief genug und prüfbar sind
Bohrungen sind oft die wichtigsten Merkmale einer Halterung oder eines Gelenks, da sie das Teil mit der restlichen Baugruppe verbinden. Bei ihrer Konstruktion sollte mehr als nur der Nenndurchmesser berücksichtigt werden.
Durchgangsbohrungen und Sacklochbohrungen
Durchgangsbohrungen sind in der Regel einfacher zu reinigen und zu prüfen; Sacklochbohrungen können jedoch aus Gründen der Freigabe, Dichtung oder einer bestimmten Montageanordnung erforderlich sein. Eine gebohrte Sacklochbohrung weist normalerweise am Boden eine Bohrspitzen-Geometrie auf, während eine gefräste oder ausgebohrte Struktur eine andere Bodenform haben kann. Falls der Bodenzustand die Anlage oder die Bewegung beeinflusst, ist dieser in der Zeichnung explizit anzugeben – nicht der Annahme zu überlassen.
Tiefe Bohrungen und kritische Bohrungen
Je größer die Bohrtiefe im Verhältnis zum Durchmesser wird, desto anspruchsvoller werden Spanabfuhr, Werkzeugsteifigkeit, Geradheit und Prüfung. Für tiefe Bohrungen können spezielle Bohrverfahren oder Bearbeitung von mehr als einer Seite erforderlich sein. Bei einer kritischen Bohrung sind Durchmesser, Tiefe, Achse, Lage und Passung oder Oberflächenzustand anzugeben. Die Gegenkomponente ist zu benennen; der Begriff „Präzisionsbohrung“ stellt kein Akzeptanzkriterium dar.
Bochloclage und Aufspannplanung
Falls Bohrungen an verschiedenen Flächen ausgerichtet sein müssen, erkundigen Sie sich danach, wie das Teil positioniert wird und wie die Ausrichtungsbeziehung überprüft wird. Merkmale, die in einer einzigen Aufspannung bearbeitet werden, weisen im Allgemeinen eine einfachere Lagebeziehung auf als Merkmale, deren Positionierung mehrere Neu-Aufspannungen erfordert. Ein Mehrachsen-Prozess kann ein Zugangsproblem lösen, verändert jedoch möglicherweise auch das Angebot, den Aufspannplan und die Prüfmethode.
Verwenden Sie Innenradien und gestalten Sie Taschen fertigungsgerecht
Standard-CNC-Fräser sind zylindrisch, weshalb eine innere gefräste Ecke naturgemäß einen Radius erhält. Für eine Halterungstasche oder eine Gelenkentlastung ist der kostengünstigste Radius üblicherweise derjenige, der mit einem verfügbaren Fräser hergestellt werden kann, ohne die erforderliche Freigabe zu beeinträchtigen. Falls ein Fügeteil tatsächlich eine quadratische innere Ecke benötigt, sollten vor Freigabe der Zeichnung eine Entlastung, ein T-Knochen-Feature, ein gestochener Abschnitt, eine EDM-Bearbeitung oder eine Konstruktionsänderung in Betracht gezogen werden.
Externe Kanten unterscheiden sich. Eine kleine Fase kann beim Entgraten, beim Handling und beim Zusammenbau helfen und ist im Allgemeinen einfacher als eine dekorative externe Abrundung. Geben Sie an, ob die Kantenausführung funktional, kosmetisch oder lediglich zur Beseitigung einer scharfen Kante vorgesehen ist.
Tiefe, schmale Taschen erfordern Werkzeuge mit langem Überstand, die stärker zur Verformung und Schwingung neigen. Verwenden Sie den größtmöglichen praktikablen Fräserdurchmesser und den kürzestmöglichen praktikablen Überstand. Falls eine Wand nicht aus Gründen der Freigabe oder des Gewichts dünn bleiben muss, erhöhen Sie ihre Dicke oder verwenden Sie Rippen und Stützen. Muss sie dennoch dünn bleiben, kennzeichnen Sie sie als kritische Merkmalsausprägung und besprechen Sie vor der Fertigung die Werkstückaufspannung sowie die Prüfung.
Wenn eine Tasche ausschließlich zur Gewichtsreduktion vorgesehen ist, vergleichen Sie ihren Nutzen mit ihren Bearbeitungskosten. Ein einfacheres offenes Profil, ein größerer Eckradius oder eine flachere Tasche können den größten Teil des funktionalen Nutzens liefern und gleichzeitig Werkzeugwechsel sowie Zykluszeit reduzieren.
Wählen Sie Werkstoff und Oberflächenfinish aus der Anwendung aus.
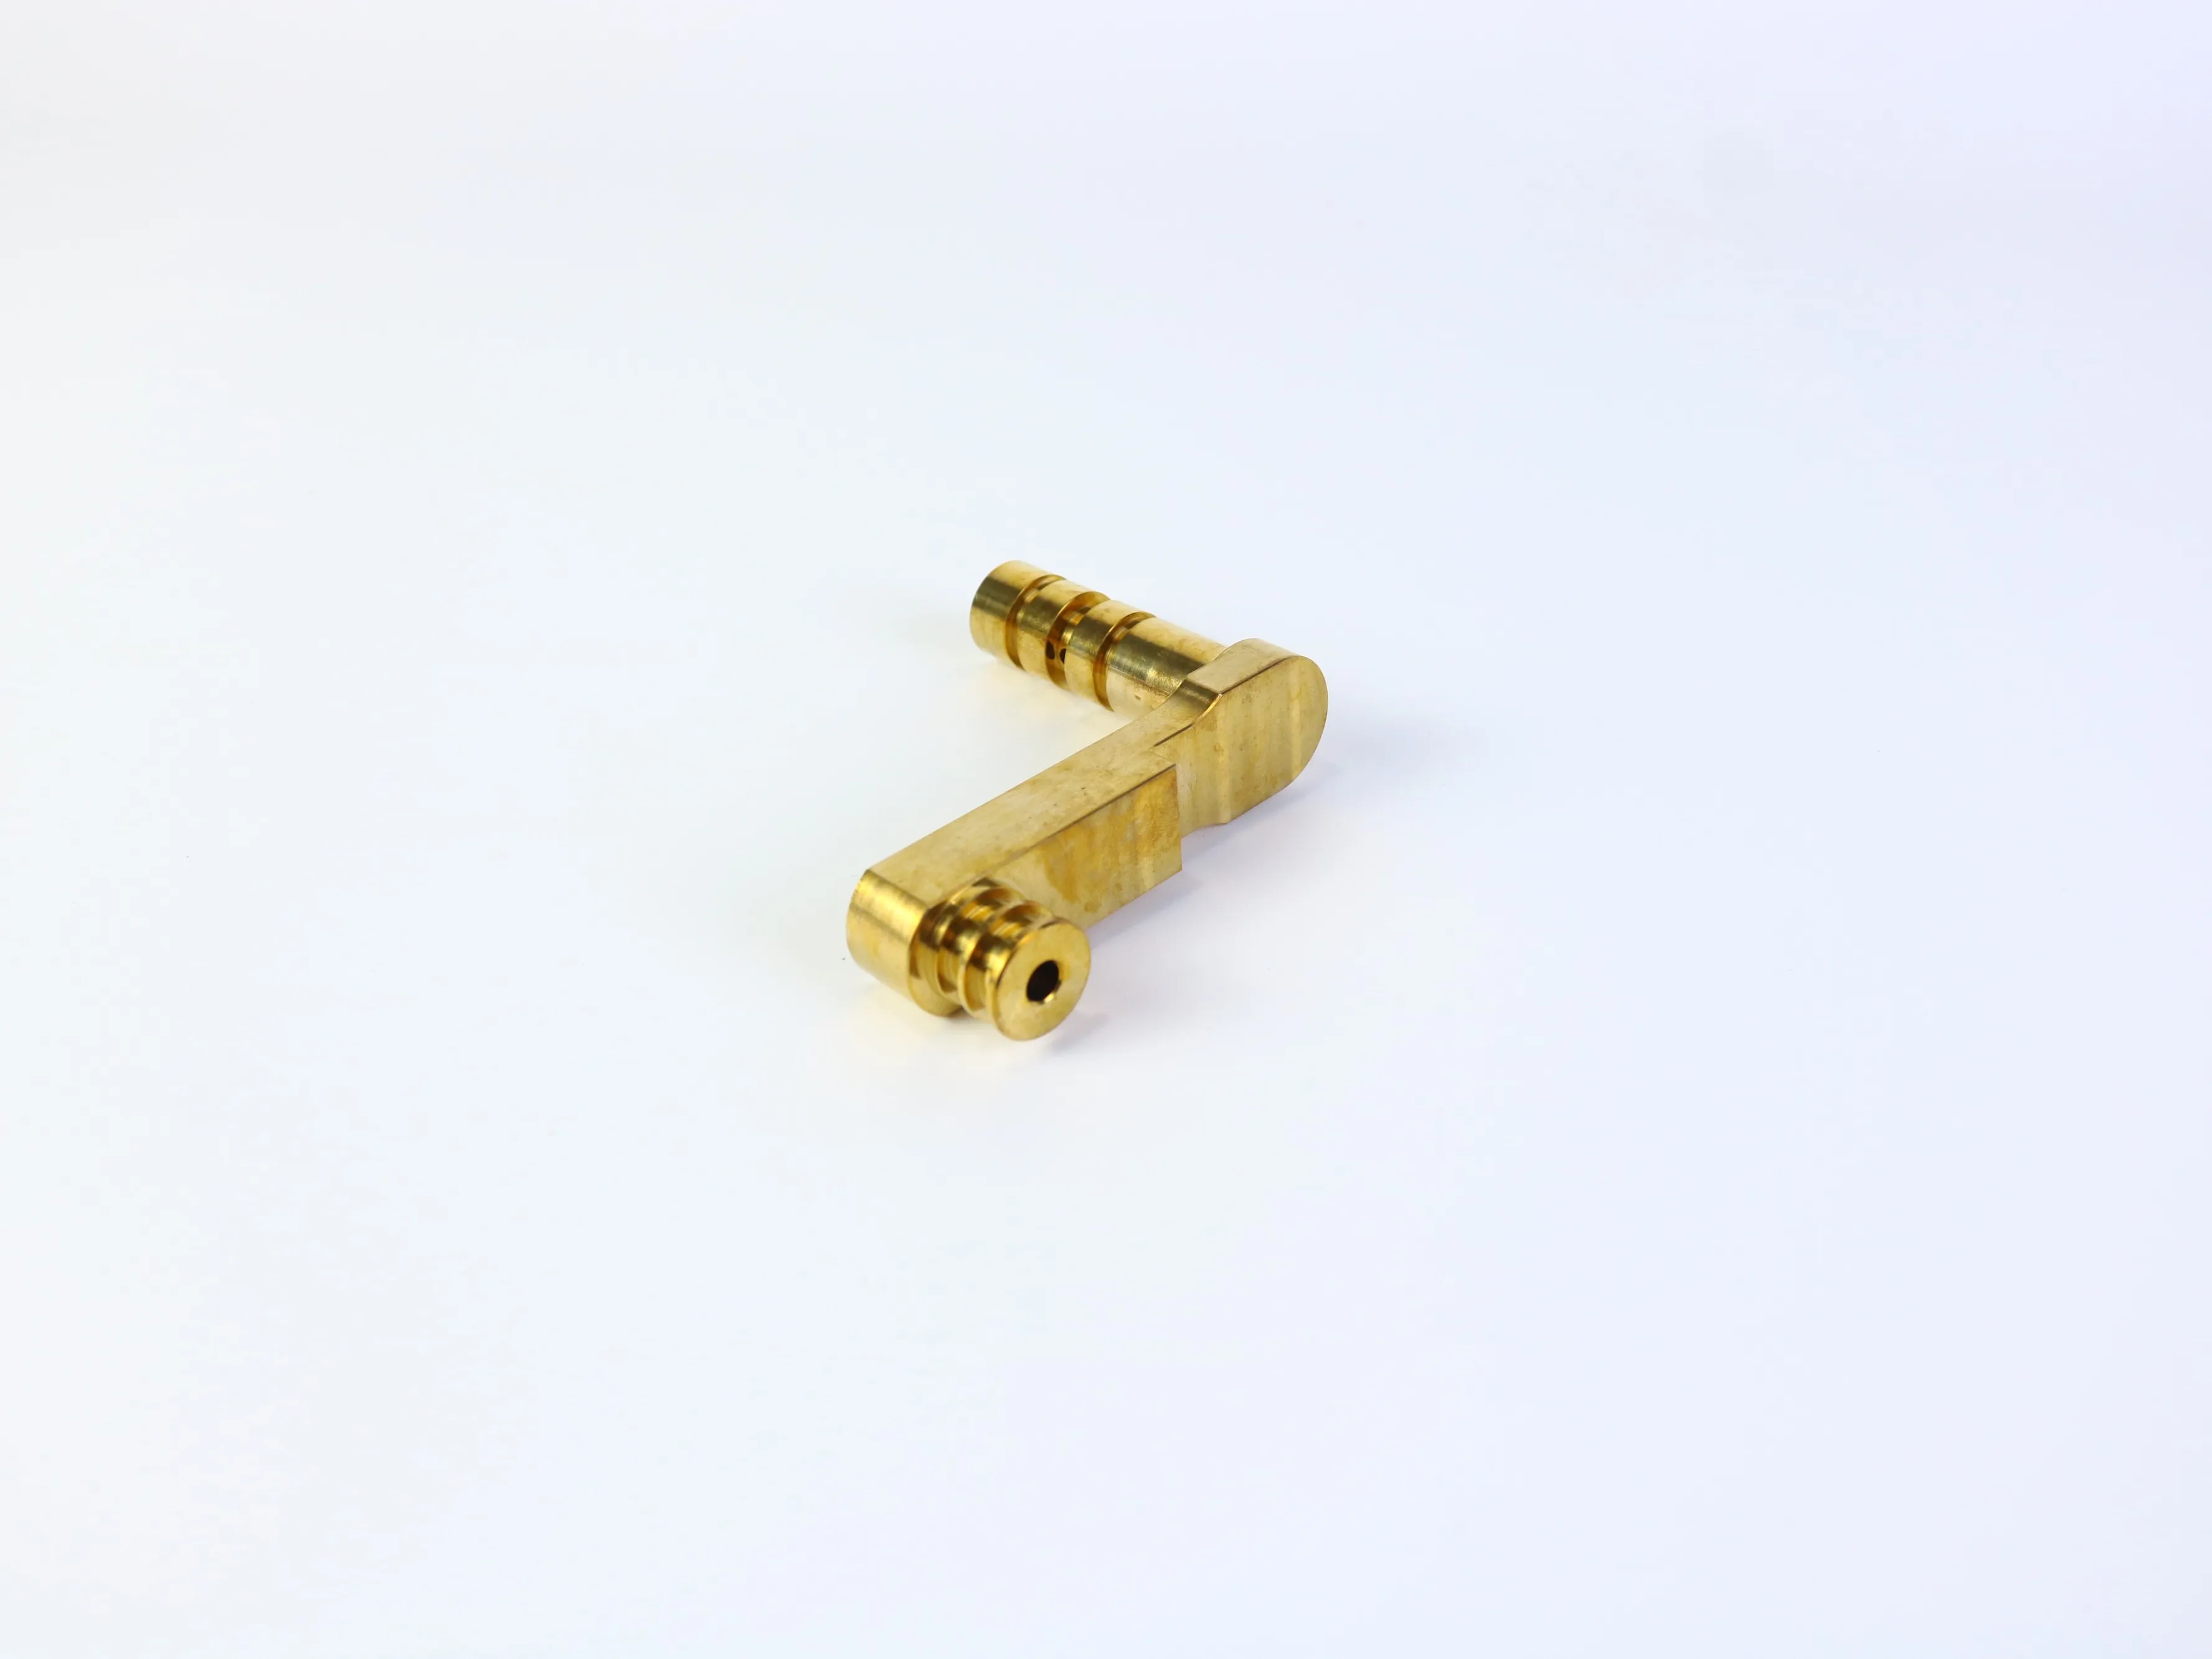
Helle metallische Oberflächen können auf eine Oberflächenbeschaffenheit hindeuten, doch ein Foto kann Aluminium, Edelstahl, Messing, Wärmebehandlung, Beschichtung oder mechanische Eigenschaften nicht bestätigen. Wählen Sie das Material anhand der Anwendungsanforderungen aus:
- Festigkeit und Steifigkeit: definieren Sie Lasten, Durchbiegungsgrenzen und relevante Sicherheitsfaktoren.
- Verschleiß und Gleitkontakt: ermitteln Sie, ob ein Bolzen, eine Welle, ein Buchse oder ein Lager gegen das Bauteil bewegt wird.
- Korrosionsumgebung: berücksichtigen Sie Feuchtigkeit, Chemikalien, Salz, Temperaturschwankungen und Reinigungsbedingungen.
- Gewicht: bestätigen Sie, ob Massereduktion funktional ist oder lediglich bevorzugt wird.
- Erscheinungsbild: geben Sie an, ob die Oberflächenbehandlung kosmetisch, schützend oder beides ist.
- Nachbearbeitung: spezifizieren Sie Eloxalbehandlung, Passivierung, Galvanisierung, Polieren, Maskierung oder andere Behandlungen.
Die Zeichnung muss die Werkstoffsorte und Lieferform angeben, nicht lediglich „Metall“ oder „Aluminium“. Kennzeichnen Sie kritische Flächen, die unbeschichtet bleiben oder nach der Oberflächenbehandlung gemessen werden müssen – insbesondere Lagerringe, Gewinde, Paßbohrungen und Gleitflächen.
Toleranzen als funktionales Budget behandeln
Ein häufiger Fehler bei Angeboten besteht darin, bei jeder Abmessung enge Toleranzen anzuwenden. Toleranzen sollten die Funktion, die Prozessfähigkeit und den Prüfbedarf widerspiegeln. Engere Toleranzen können zusätzliche Nachbearbeitungsschritte, langsameres Zerspanen, spezielle Spannmittel, Temperaturkontrolle oder detailliertere Prüfungen erfordern. Sie können zudem ein unnötiges Risiko für Ausschuss verursachen, wenn die Montage diese Präzision nicht benötigt.
- Wichtige Eigenschaften: definieren Größe, Lage, Form und Beziehung, die für Montage oder Bewegung erforderlich sind.
- Unterstützende Merkmale: praktikable Toleranzen verwenden, die Passung und Optik bewahren.
- Nicht-kritische Umfangsabmessungen: unnötige Präzision vermeiden.
- Oberflächenanforderungen: oberflächenrauheit nur dort angeben, wo sie Dichtung, Gleiten, Ermüdung, Optik oder Messung beeinflusst.
Wenn ein Loch für eine Presspassung, Spielpassung oder Übergangspassung vorgesehen ist, das Konstruktionsanforderung angeben und das Gegenstück benennen. Nicht erwarten, dass ein Lieferant aus einem Foto oder einem nicht beschrifteten CAD-Modell eine kritische Toleranz ableitet.
Prüfplan vor Beginn der Bearbeitung erstellen
Die Prüfung sollte den Konstruktions- und Spannplan beeinflussen, nicht nur die endgültige Freigabe. Eine Halterung erfordert möglicherweise die Lochposition relativ zu einem Basismassstab, die Ebenheit der Anlagefläche sowie die Öffnungsgröße. Ein Gelenkbauteil kann von der Mittendistanz, dem Bohrungsdurchmesser, der Konzentrizität und dem Oberflächenzustand abhängen.
Ein Angebotsgesuch (RFQ) oder eine Zeichnung sollte klar festlegen, welche Abmessungen kritisch sind, welcher Prüfstandard oder welche Stichprobenhäufigkeit gilt, ob ein Erstbemusterungsbericht erforderlich ist, welche Messbezugspunkte verwendet werden müssen und ob die Prüfung vor oder nach der Oberflächenbehandlung erfolgt. Vermeiden Sie die allgemeine Anforderung einer „vollständigen Prüfung“, ohne die erforderliche Dokumentation zu definieren. Verschiedene Zulieferer interpretieren diesen Begriff unterschiedlich, was den Vergleich von Angeboten erschwert.
Was in ein CNC-Fertigungs-Angebotsgesuch aufgenommen werden sollte
Ein vollständiges RFQ ermöglicht es einem Hersteller, Preis und Machbarkeit gleichzeitig zu bewerten. Für CNC-gefertigte Halterungen und Gelenkbauteile sind folgende Angaben erforderlich:
- Versionskontrollierte 3D-CAD-Datei und zugehörige 2D-Zeichnung, falls Toleranzen, Gewinde, Oberflächenbeschaffenheiten oder Prüfhinweise relevant sind;
- Werkstoffsorte und -zustand sowie Mengen für Prototypen, Vorserienläufe und Serienfertigung;
- Kritische Abmessungen, Bezugselemente, geometrische Beziehungen und Gewindeanforderungen;
- Oberflächenbeschaffenheit, Beschichtung, Galvanik, Eloxierung, Passivierung, Entgraten und Fasen-Anforderungen;
- Prüfdokumentation, Annahmekriterien, Verpackung, Kennzeichnung, Rückverfolgbarkeit und Lieferanforderungen;
- Etwaige bekannte Montage-, Paarungs- oder Lebensdauer-Beschränkungen.
Bitten Sie den Lieferanten, die Annahmen für das Angebot zu benennen. Das nützlichste Angebot ist nicht immer das preisgünstigste; es legt eindeutig fest, welche Werkstoffe, Fertigungsverfahren, Oberflächenbehandlungen, Prüfumfänge, Mengen und Ausschlüsse darin enthalten sind.
Eine praktische Design-Review-Checkliste
- Sind die funktionalen Bezugselemente eindeutig definiert?
- Werden kritische Bohrungen und Bohrungen von diesen Bezugselementen aus positioniert?
- Können die Hauptmerkmale mit praktikablen Werkzeugen bearbeitet werden?
- Sind innenliegende Ecken mit den Fräsradien kompatibel?
- Wurden tiefe Taschen, tiefe Bohrungen, dünne Wände und Hinterschneidungen identifiziert?
- Kann das Bauteil gehalten werden, ohne eine funktionale Oberfläche zu verformen?
- Beschränken sich die Toleranzen auf Merkmale, bei denen sie tatsächlich erforderlich sind?
- Wurde die Werkstoffgüte unabhängig vom optischen Erscheinungsbild bestätigt?
- Ist die Oberflächenbeschaffenheit mit Montage und Prüfung vereinbar?
- Stimmt die Zeichnung mit der CAD-Revision überein?
- Sind Prüfprotokolle und Annahmekriterien ausdrücklich festgelegt?
- Kann ein anderer Zulieferer dieselbe Anforderung ohne Vermutungen kalkulieren?
Wählen Sie einen mechanischen Fertigungspartner, der die gesamte Anforderung prüft
Ein leistungsfähiger Bearbeitungspartner sollte mehr als nur einen Einzelpreis beisteuern. Während der Angebotsphase sollte der Lieferant Zugänglichkeit der Werkzeuge, Aufspannungen, Materialverfügbarkeit, Risiken bei der Oberflächenbearbeitung, Prüfpunkte sowie Merkmale besprechen, die die Kosten erhöhen oder die Wiederholgenauigkeit verringern könnten. PFTWORLD bietet relevante Seiten zu CNC-Bearbeitung und kundenspezifischen bearbeiteten Teilen an; bestätigen Sie vor Aufnahme in eine Bestellung oder eine Leistungsangabe die projektspezifischen Fähigkeiten.
Häufig gestellte Fragen
Eignen sich CNC-gefräste Halterungen für Prototypen und Serienfertigung?
Ja, das ist möglich – abhängig von Geometrie, Werkstoff, Menge und Produktionswirtschaftlichkeit. CNC-Bearbeitung ist sinnvoll, wenn ein Bauteil technischen Werkstoff, funktionale Bohrungen, genaue Schnittstellen oder Design-Iterationen vor einer umfangreicheren Serienfertigung benötigt. Der endgültige Serienfertigungsprozess sollte hinsichtlich Menge, Zykluszeit, Werkzeugkosten und Alternativen bewertet werden.
Kann eine CNC-Fräsmaschine perfekt scharfe Innenwinkel erzeugen?
Normalerweise nicht mit einer Standard-Fräserkugelspitze. Innenecken erhalten normalerweise einen Radius. Falls eine scharfe Ecke funktionsbedingt erforderlich ist, besprechen Sie vor Abschluss des Designs eine Entlastung oder ein spezielles Verfahren.
Was ist wichtiger: Bohrungsdurchmesser oder Bohrungsposition?
Das hängt von der Montage ab. Ein Stift erfordert möglicherweise einen gesteuerten Durchmesser, während ein Schraubenmuster empfindlicher gegenüber der Positionsgenauigkeit sein kann. Eine Lagerbohrung kann sowohl Größen- als auch Formkontrolle erfordern. Die Zeichnung sollte die funktionale Anforderung definieren, anstatt für jede Bohrung dieselbe Toleranz anzuwenden.
Benötige ich sowohl ein 3D-Modell als auch eine 2D-Zeichnung?
Ein 3D-Modell vermittelt die Geometrie. Eine 2D-Zeichnung wird dringend empfohlen, wenn das Teil kritische Toleranzen, Gewinde, Oberflächenbeschaffenheitsanforderungen, Bezugsflächenbeziehungen, Prüfhinweise oder besondere Annahmebedingungen aufweist. Die Dateien sollten derselben Revision entsprechen.
Kann das Material anhand eines Produktfotos identifiziert werden?
Nein. Eine Fotografie kann auf ein metallisches Aussehen oder eine metallische Oberfläche hindeuten, aber sie kann keine Materialgüte, Wärmebehandlungsbedingung, Beschichtung oder mechanische Eigenschaft zuverlässig bestätigen. Diese Anforderungen müssen im Beschaffungs- und Qualitätsprozess eindeutig festgelegt und verifiziert werden.
Fazit
CNC-gefertigte Halterungen und Gelenkbauteile lassen sich einfacher kalkulieren, fertigen und prüfen, wenn das Design Funktion und Optik voneinander trennt. Definieren Sie zunächst die Bezugsflächen (Datums) und Schnittstellen. Verwenden Sie praktikable innere Radien, vermeiden Sie unnötig tiefe oder dünne Merkmale, planen Sie den Werkzeugzugang und die Aufspannung sorgfältig, weisen Sie Toleranzen entsprechend der Funktion zu und stellen Sie ausreichend Zeichnungs- und Prüfinformationen bereit, damit Lieferanten dieselbe Anforderung kalkulieren können.
Haben Sie eine individuelle Halterung oder ein individuelles Gelenkbauteil zur Fertigung?
Teilen Sie Ihre 3D-CAD-Datei, Zeichnung, Werkstoffangabe, gewünschte Menge, kritische Toleranzen, Oberflächenfinish und Prüfanforderungen mit PFTWORLD, um Herstellbarkeit und Kalkulationsanforderungen zu besprechen.
Entdecken Sie unsere CNC-FertigungsdienstleistungenEndgültige Material-, Verfahrens-, Toleranz-, Prüf-, Liefer- und Kontaktvereinbarungen sind für das jeweilige Projekt vor dem Kauf zu bestätigen.
Inhaltsverzeichnis
- Warum diese Komponenten mehr als eine Grundzeichnung benötigen
- Beginnen Sie mit funktionalen Bezugselementen und Schnittstellen
- Löcher so konstruieren, dass sie zugänglich, tief genug und prüfbar sind
- Verwenden Sie Innenradien und gestalten Sie Taschen fertigungsgerecht
- Wählen Sie Werkstoff und Oberflächenfinish aus der Anwendung aus.
- Toleranzen als funktionales Budget behandeln
- Prüfplan vor Beginn der Bearbeitung erstellen
- Was in ein CNC-Fertigungs-Angebotsgesuch aufgenommen werden sollte
- Eine praktische Design-Review-Checkliste
- Wählen Sie einen mechanischen Fertigungspartner, der die gesamte Anforderung prüft
-
Häufig gestellte Fragen
- Eignen sich CNC-gefräste Halterungen für Prototypen und Serienfertigung?
- Kann eine CNC-Fräsmaschine perfekt scharfe Innenwinkel erzeugen?
- Was ist wichtiger: Bohrungsdurchmesser oder Bohrungsposition?
- Benötige ich sowohl ein 3D-Modell als auch eine 2D-Zeichnung?
- Kann das Material anhand eines Produktfotos identifiziert werden?
- Fazit
- Haben Sie eine individuelle Halterung oder ein individuelles Gelenkbauteil zur Fertigung?