 EN


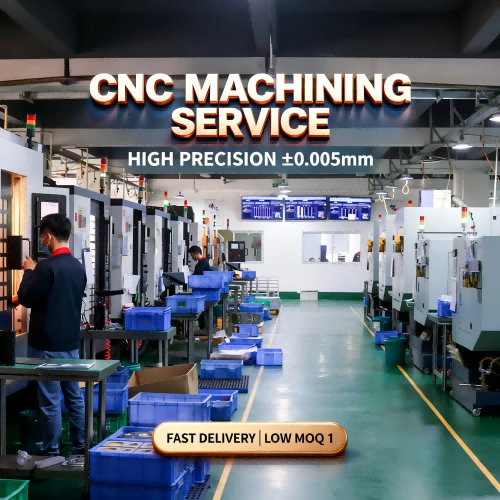
कस्टम सीएनसी मशीनिंग | इंजीनियरिंग सहायता | बी2बी विनिर्माण
कार्यक्षमता, फिटिंग और दोहराव के आधार पर निर्मित जटिल सीएनसी मशीन किए गए घटक
फ्लैंज़युक्त बॉडीज़, थ्रेडेड हाउसिंग, स्प्लिट फिक्सचर, स्टेप्ड भागों और अन्य सटीक यांत्रिक घटकों के लिए, सही विनिर्माण परिणाम मशीनिंग से पहले शुरू होता है। पीएफटीवर्ल्ड खरीदारों को व्यावहारिक डिज़ाइन समीक्षा, स्पष्ट उद्धरण सीमा और प्रोटोटाइप एवं उत्पादन आवश्यकताओं के लिए कस्टम सीएनसी मशीनिंग समाधान प्रदान करता है।
अनुकूलित यांत्रिक घटक
एक मशीन किया गया भाग केवल तभी सफल होता है जब वह असेंबली में कार्य करता है
एक जटिल सीएनसी घटक में फ्लैंज, सीढ़ीदार व्यास, माउंटिंग छिद्र, आंतरिक धागे, स्लॉट, विभाजित खुलने या दोहराए गए वृत्ताकार लक्षण शामिल हो सकते हैं। प्रत्येक विवरण को स्वतंत्र रूप से निर्मित किया जा सकता है, फिर भी संयोजन छिपे हुए जोखिम पैदा कर सकता है: कठिन कार्य-धारण, सीमित उपकरण पहुँच, संचित सेटअप त्रुटि, असंगत सतह समाप्ति, या धारणाओं पर आधारित उद्धरण।
सबसे विश्वसनीय दृष्टिकोण डिज़ाइन की समीक्षा तीन प्रश्नों के आसपास करना है: क्या यह लक्षण एक स्पष्ट कार्य करता है? क्या इस लक्षण तक पहुँचा जा सकता है और इसे लगातार मशीन किया जा सकता है? क्या आवश्यकता को एक परिभाषित डेटम के विरुद्ध निरीक्षित किया जा सकता है? यह दृष्टिकोण डिज़ाइन के उद्देश्य की रक्षा करता है जबकि अनावश्यक उत्पादन जटिलता को कम करता है।
ज्यामिति सीएनसी मशीनिंग प्रक्रिया को कैसे प्रभावित करती है
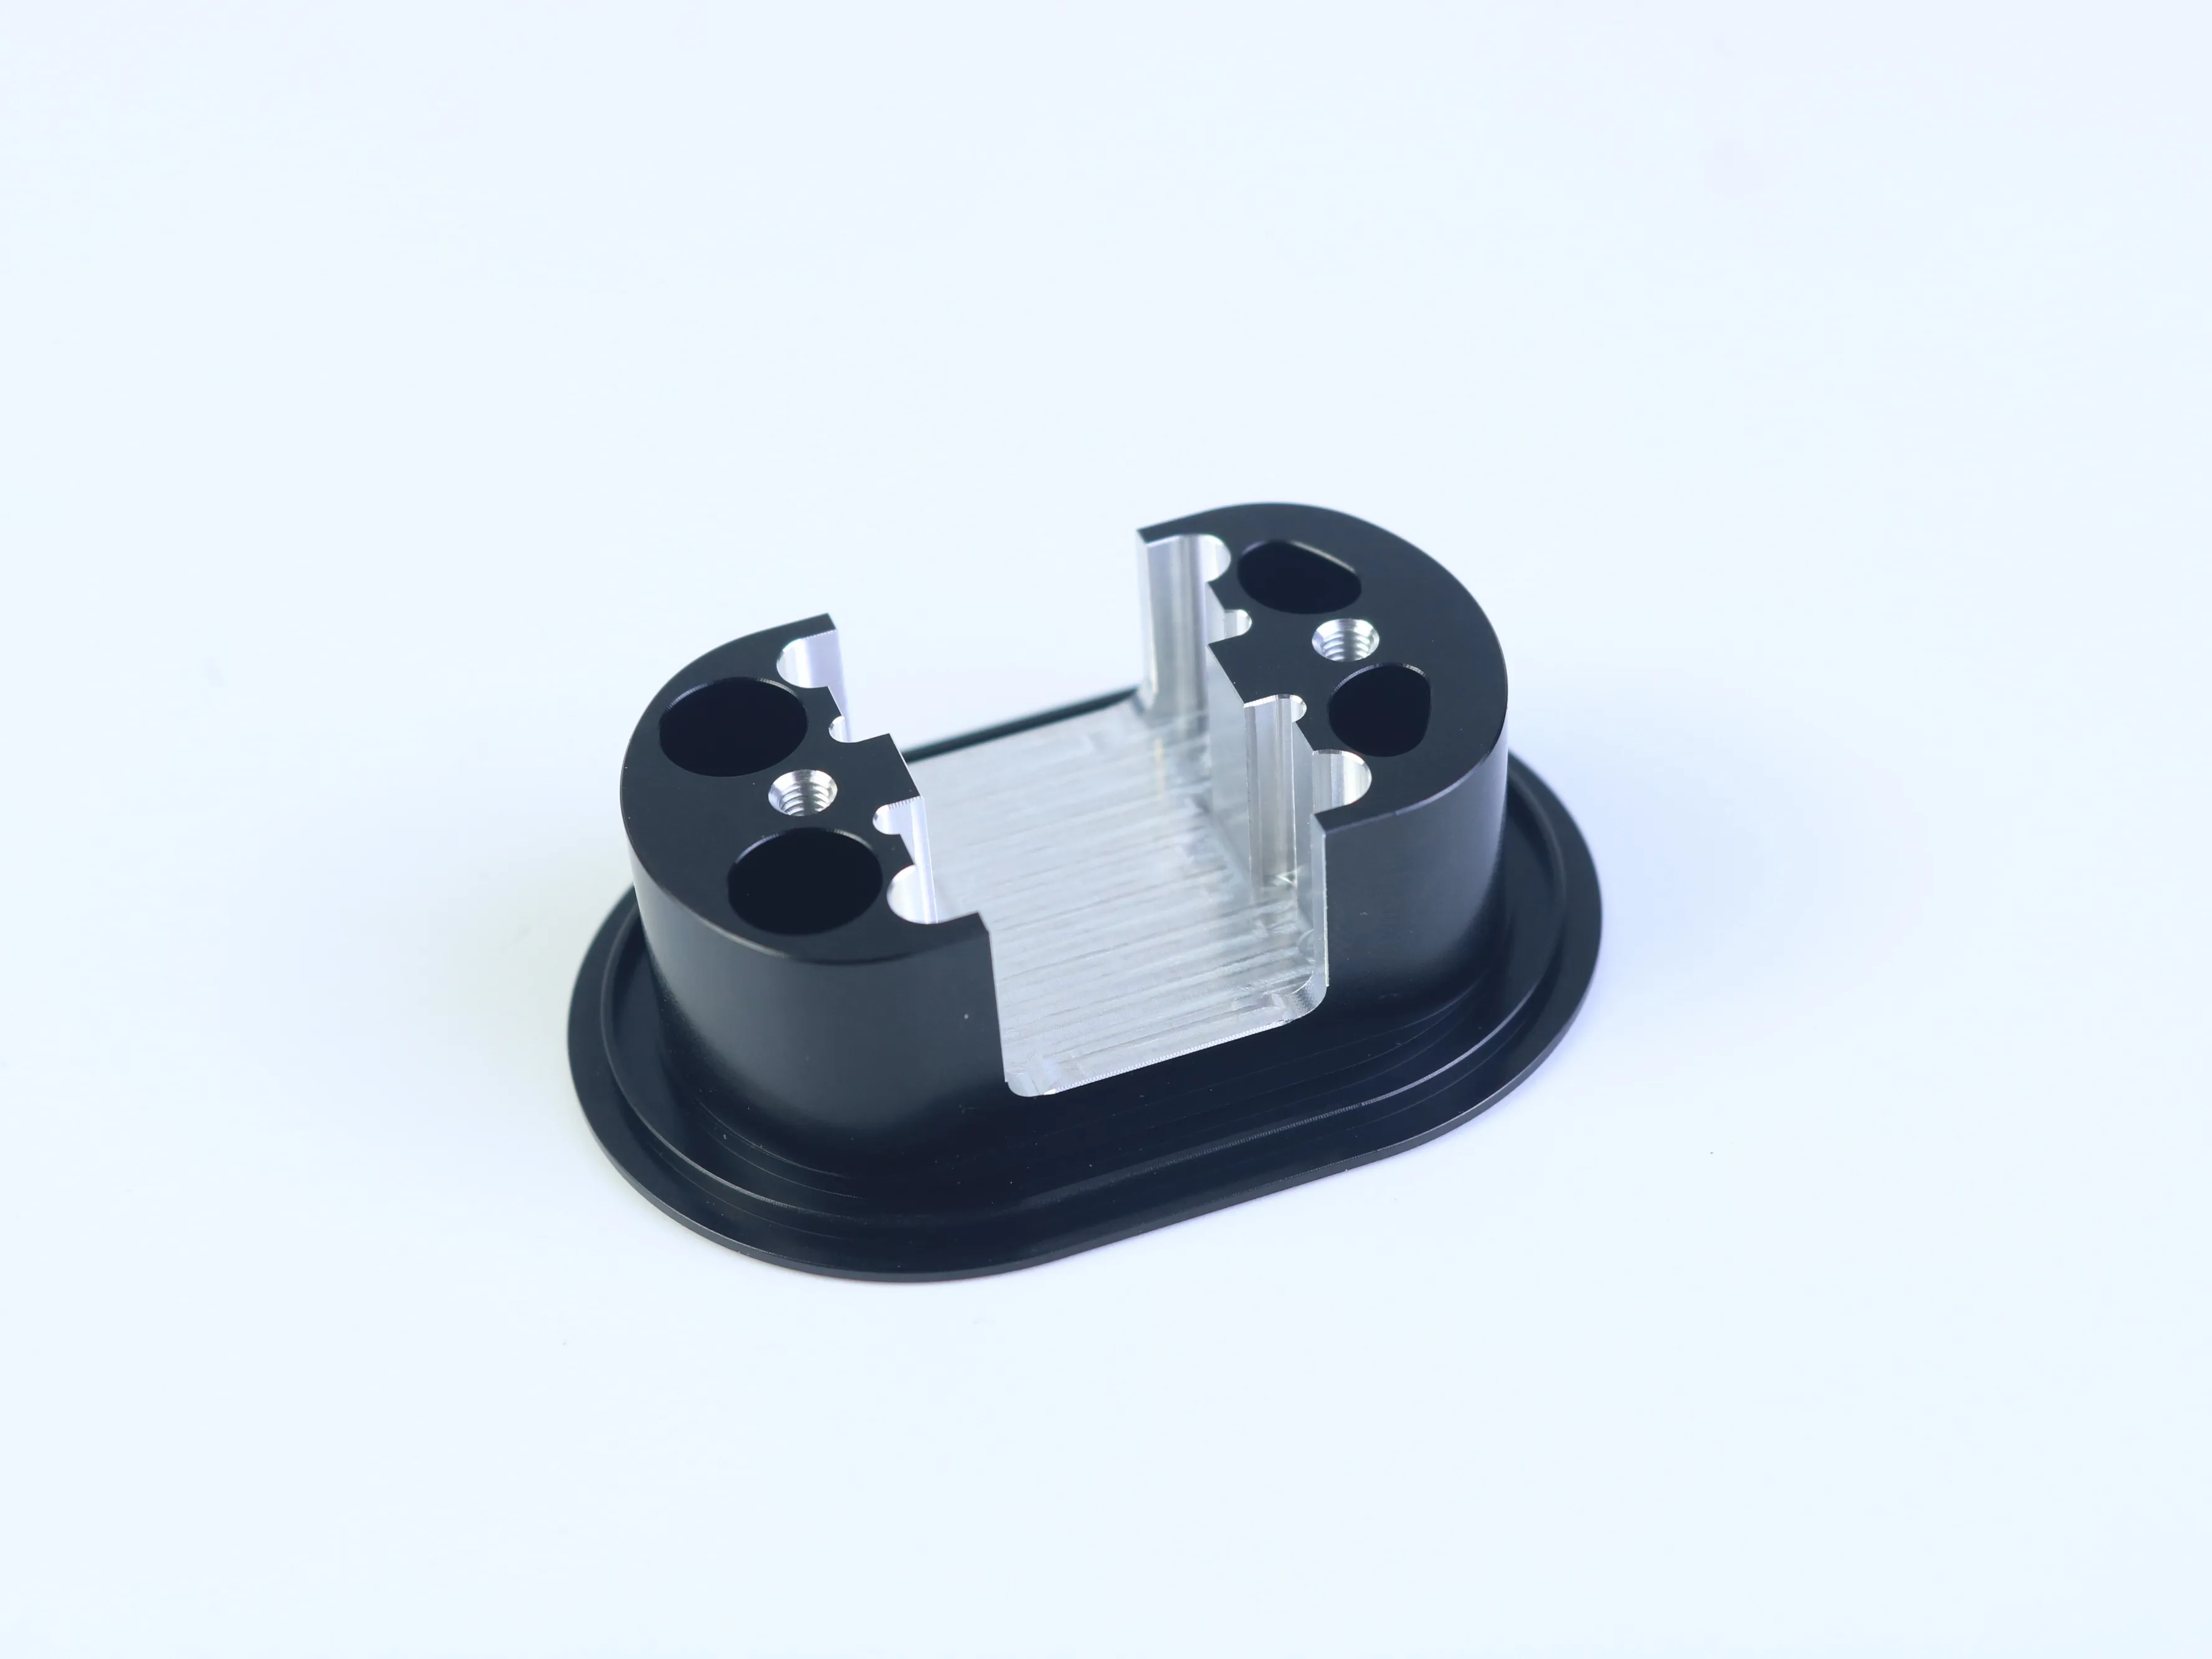
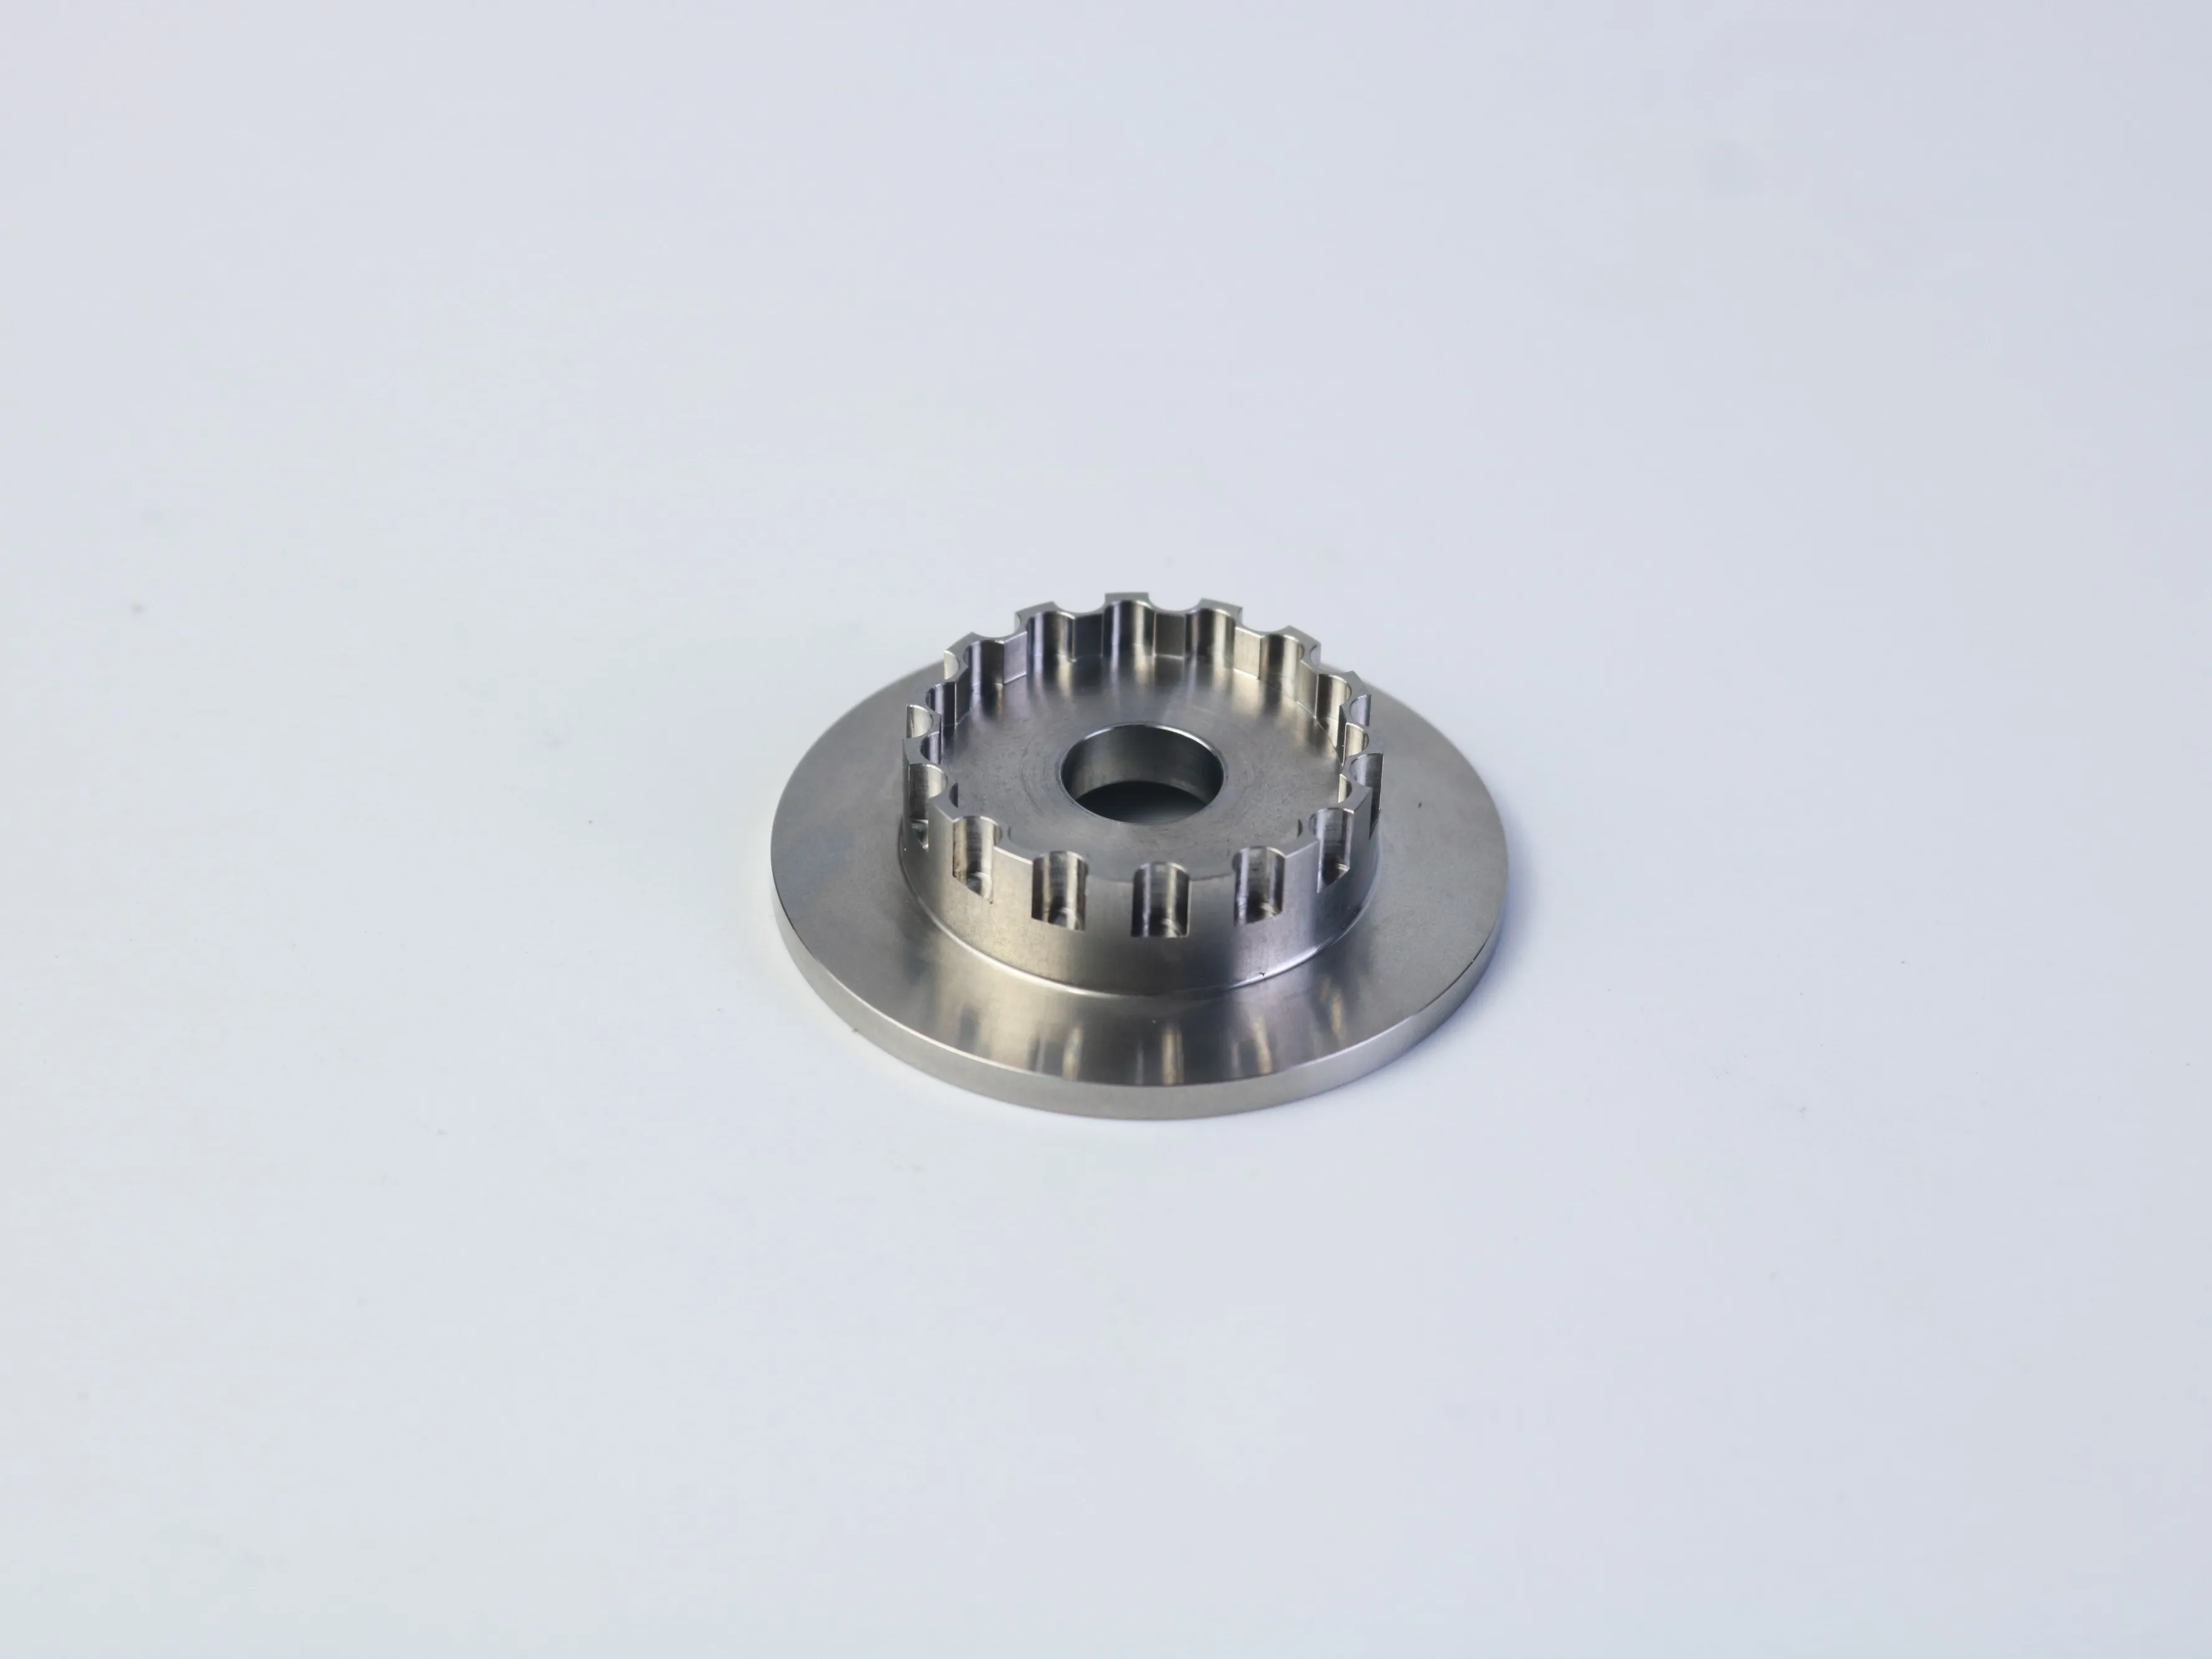
घूर्णन विशेषताएँ जैसे बाहरी व्यास, कंधे, फ्लैंज के फलक, और संकेंद्रित छिद्र आदि सीएनसी टर्निंग के लिए उपयुक्त हो सकते हैं। गैर-घूर्णन विशेषताएँ—जैसे माउंटिंग पैटर्न, स्लॉट, विभाजित खुलने वाले हिस्से, मिल किए गए समतल सतहें, और कुछ थ्रेडेड विशेषताएँ—के लिए सीएनसी मिलिंग, ड्रिलिंग, बोरिंग, टैपिंग, या थ्रेड मिलिंग की आवश्यकता हो सकती है। जब कोई घटक दोनों प्रकार की विशेषताओं को शामिल करता है, तो टर्निंग और मिलिंग का संयुक्त प्रक्रिया मार्ग उपयुक्त हो सकता है।
अंतिम प्रक्रिया का चयन इंजीनियरिंग आवश्यकताओं के आधार पर किया जाना चाहिए, न कि किसी नमूना छवि के दृश्य रूप से आकर्षक होने के आधार पर। सामग्री का ग्रेड, मात्रा, सहिष्णुता, सतह का फिनिश, कार्य-धारण (वर्कहोल्डिंग), और निरीक्षण आवश्यकताएँ प्रक्रिया योजना को काफी हद तक बदल सकती हैं। कोटेशन के दौरान, यह पहचानें कि कौन-सी सतहें संरेखण को नियंत्रित करती हैं, कौन-से छिद्रों में फास्टनर या स्थान निर्धारित करने वाले पिन लगाए जाएँगे, और कौन-से आयाम केवल दृश्य संबंधित हैं न कि कार्यात्मक।
इंजीनियरिंग सिद्धांत: एक ऐसी विशेषता जो कार्यात्मक रूप से आवश्यक नहीं है, उसे अनावश्यक औज़ारीकरण, फिक्सचरिंग, निरीक्षण या परिष्करण कार्य नहीं बनाना चाहिए। एक ऐसी विशेषता जो कार्यात्मक रूप से महत्वपूर्ण है, उसे फिट और प्रदर्शन की रक्षा के लिए पर्याप्त रूप से सटीक रूप से वर्णित किया जाना चाहिए।
उत्पादन जोखिम को कम करने वाली पाँच डिज़ाइन जाँचें
1. असेंबली के आसपास डेटम और सेटअप की योजना बनाएँ
जब किसी भाग के लिए एक से अधिक अभिविन्यास की आवश्यकता होती है, तो प्रत्येक पुनर्स्थिति कदम विचरण पैदा कर सकता है। उन कार्यात्मक डेटम का उपयोग करें जो यह दर्शाते हैं कि भाग को कैसे असेंबल किया जाता है। एक फ्लैंज फेस अक्षीय स्थिति को नियंत्रित कर सकता है, जबकि एक केंद्रीय बोर त्रिज्य अभिविन्यास को नियंत्रित कर सकता है। होल पैटर्न और स्लॉट्स को उस डेटम से संबंधित किया जाना चाहिए जो वास्तव में असेंबली को नियंत्रित करता है, केवल निकटतम बाहरी किनारे से नहीं।
2. व्यावहारिक आंतरिक त्रिज्याओं का उपयोग करें
अधिकांश मिलिंग कटर बेलनाकार होते हैं, इसलिए आंतरिक कोनों को स्वाभाविक रूप से एक त्रिज्या प्राप्त होती है। बहुत छोटी त्रिज्याएँ छोटे उपकरणों, धीमी कटिंग स्थितियों, अधिक पासों और विक्षेपण के अतिरिक्त जोखिम की आवश्यकता कर सकती हैं। जहाँ त्रिज्या असेंबली को प्रभावित नहीं करती है, एक व्यावहारिक फिलेट आमतौर पर निर्माणीयता में सुधार करती है। यदि एक तीव्र आंतरिक कोना आवश्यक है, तो उसे एक कार्यात्मक आवश्यकता के रूप में पहचानें और यह पूछें कि क्या एक अंडरकट या वैकल्पिक प्रक्रिया की आवश्यकता है।
३. थ्रेडेड विशेषताओं को पूर्ण रूप से परिभाषित करें
एक थ्रेडेड छिद्र में मेट्रिक या इंच मानक, सामान्य आकार, पिच, उपयुक्त होने पर फिट या वर्ग, पूर्ण थ्रेड गहराई, कुल छिद्र गहराई, और ब्लाइंड या थ्रू स्थिति शामिल होनी चाहिए। अत्यधिक थ्रेड गहराई संयोजन में सुधार किए बिना समय जोड़ सकती है और चिप निकास या उपकरण टूटने के जोखिम को बढ़ा सकती है। सही संलग्नता सामग्री, फास्टनर, भार और असेंबली डिज़ाइन पर निर्भर करती है।
४. कार्यात्मकता के आधार पर टॉलरेंस लागू करें
टाइट टॉलरेंस का उपयोग उन सतहों के लिए किया जाना चाहिए जो फिट, मोशन, सीलिंग, अलाइनमेंट या लोड ट्रांसफर को प्रभावित करती हैं। प्रत्येक आयाम पर सटीकता के निर्देश लगाने से मशीनिंग और निरीक्षण का प्रयास बढ़ जाता है, लेकिन अंतिम असेंबली में आवश्यक रूप से सुधार नहीं होता। स्पष्ट डेटम संरचना का उपयोग करें और कार्य-संबंधित महत्वपूर्ण आयामों को सामान्य और सौंदर्य-संबंधित विशेषताओं से अलग करें।
५. गहरी विशेषताओं और पतली दीवारों की समीक्षा करें
गहरे पॉकेट, संकरे स्लॉट और पतली दीवारें कंपन, टूल डिफ्लेक्शन, ऊष्मा, चिप निकास समस्याओं और विकृति को बढ़ा सकती हैं। समीक्षा करें कि क्या विशेषता को कार्य को प्रभावित किए बिना खोला, छोटा किया, समर्थित किया या विभाजित किया जा सकता है। वास्तविक सीमा सामग्री, टूल व्यास, विशेषता की गहराई, कार्य-धारण और आवश्यक सटीकता पर निर्भर करती है, इसलिए डिज़ाइन अनुपात का उपयोग समीक्षा संकेत के रूप में करें—सार्वभौमिक स्वीकृति नियम के रूप में नहीं।
सतह का फिनिश और द्वितीयक संचालन
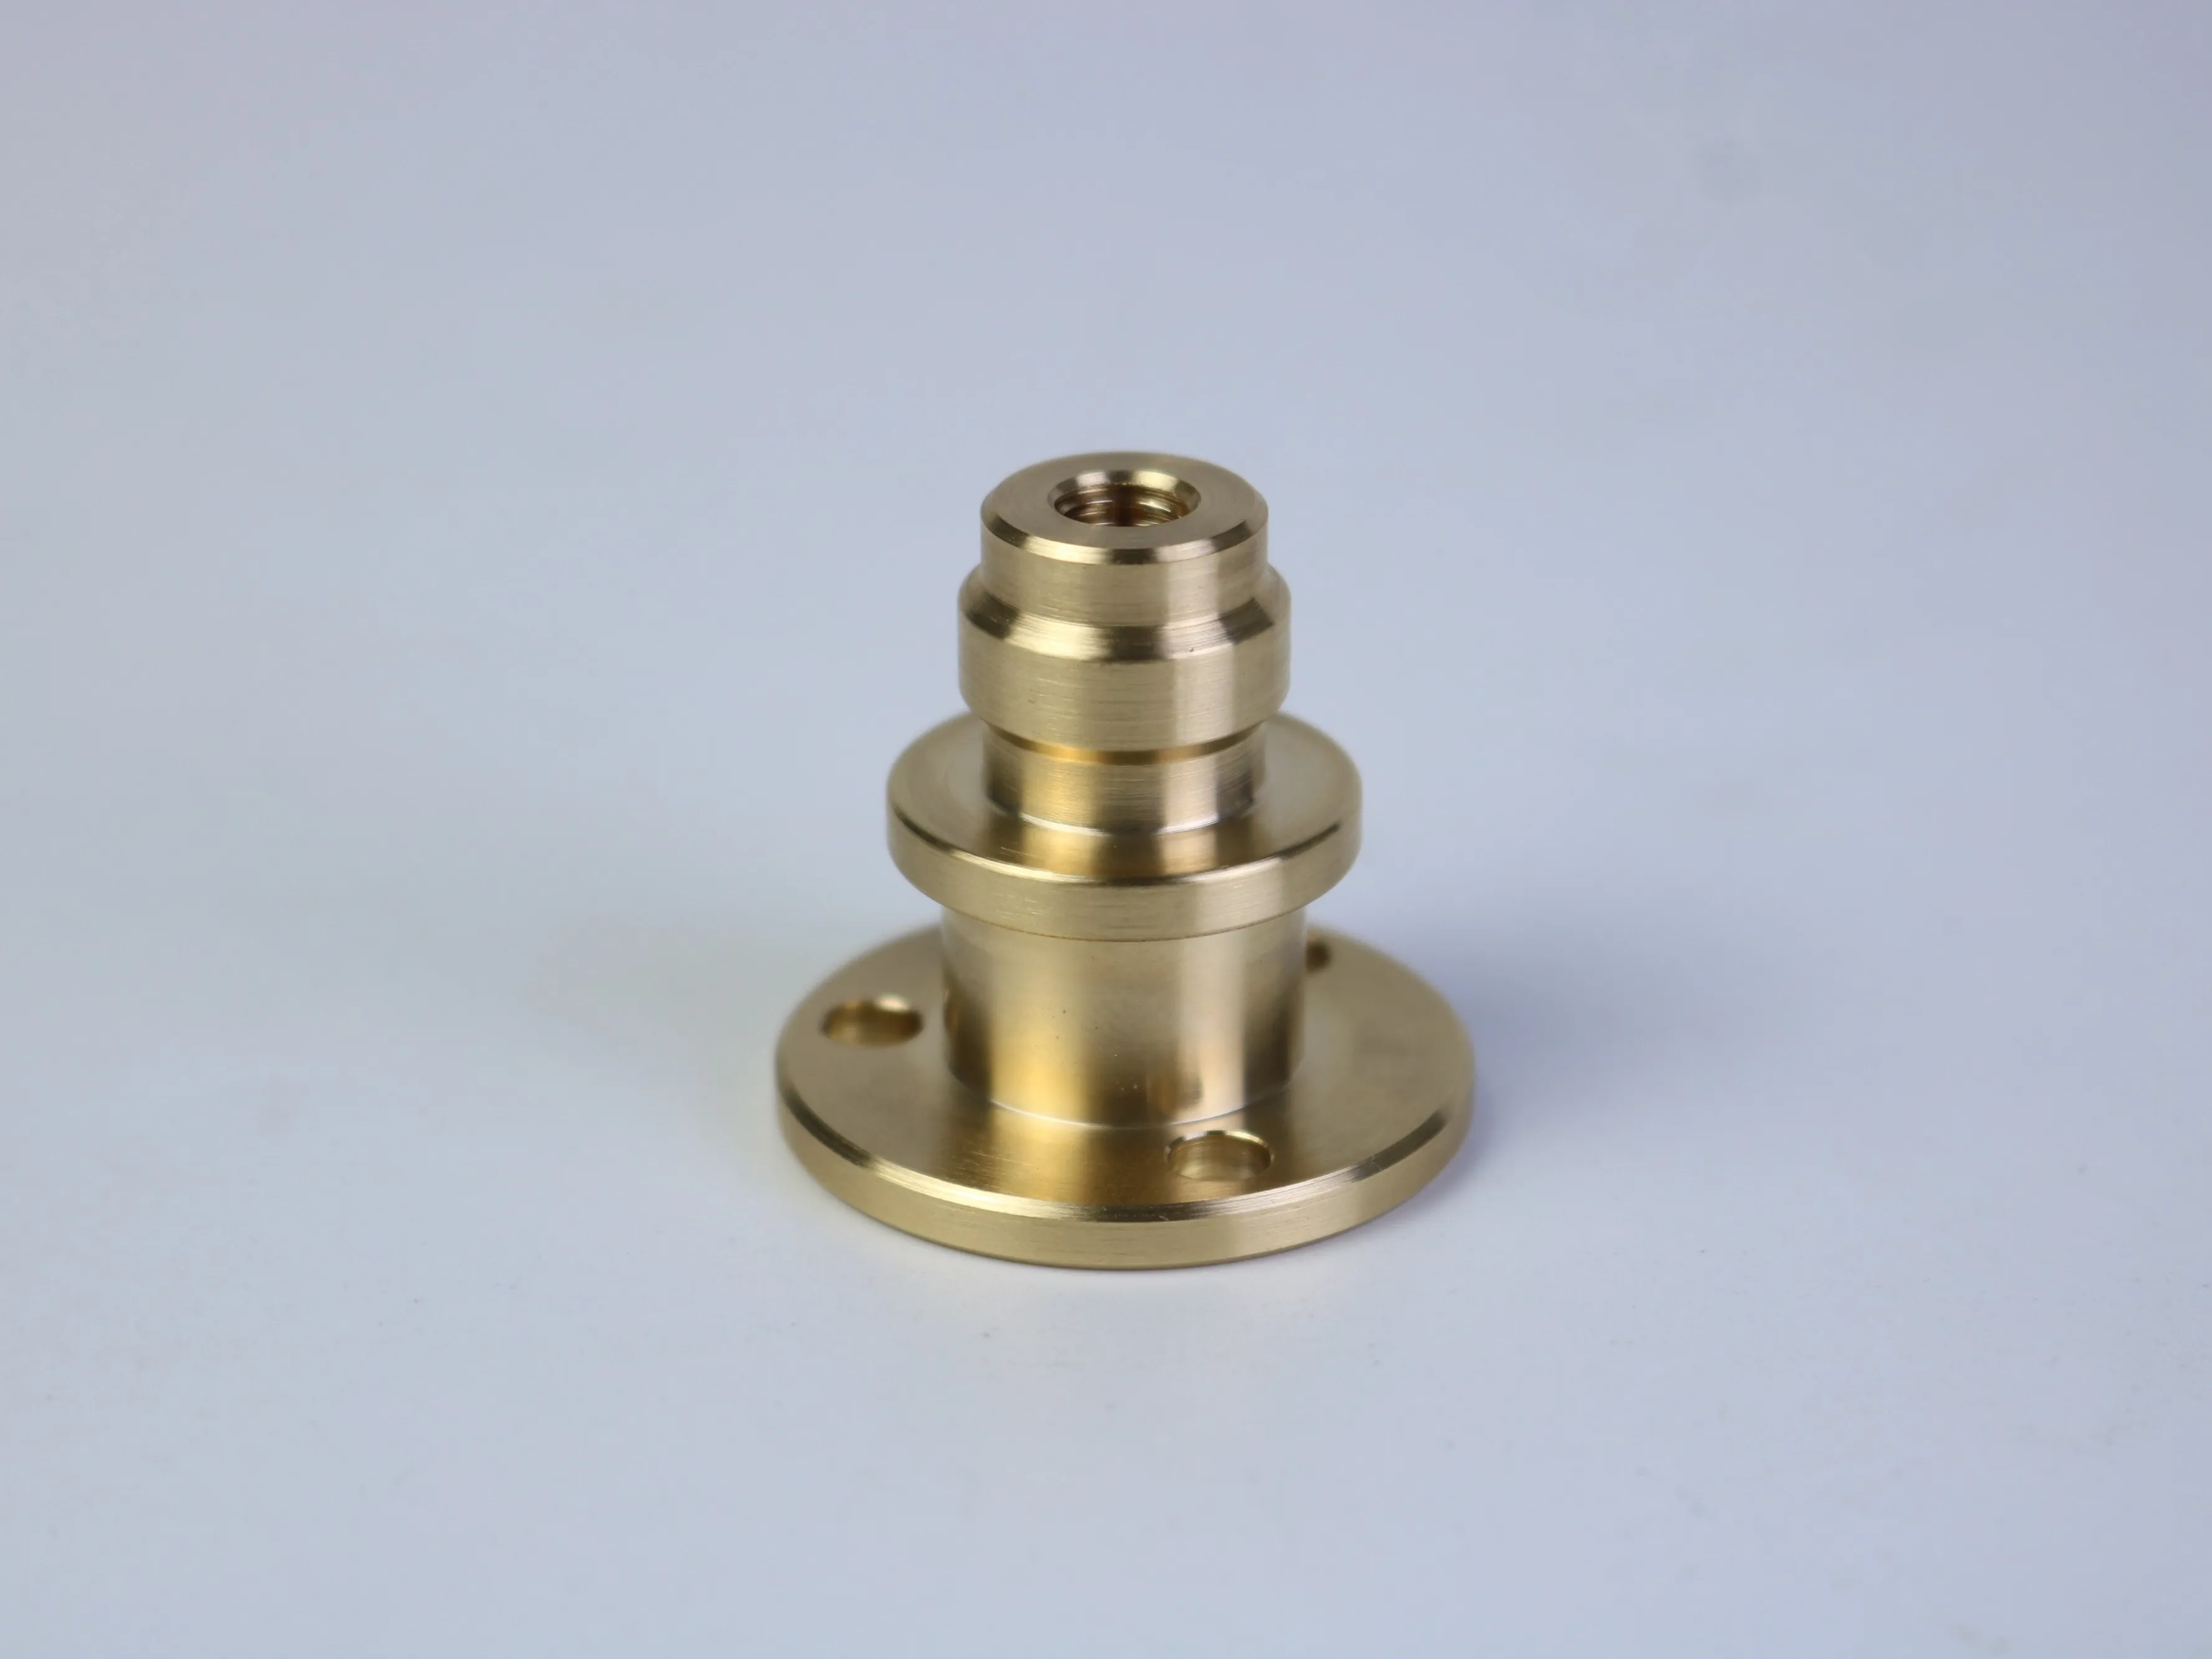
एक फोटोग्राफ में काले, चाँदी के या पीतल के रंग का दिखना किसी सामग्री के ग्रेड या किसी विशिष्ट सतह उपचार की पुष्टि नहीं करता है। ड्रॉइंग में आवश्यक मशीन किए गए रफनेस, किनारे के गोलाकार कट (एज-ब्रेक) या डिबरिंग मानक, कोटिंग या उपचार, मास्किंग क्षेत्र, और यह भी बताना चाहिए कि आयामी आवश्यकताएँ फिनिशिंग से पहले या बाद में लागू होती हैं।
कार्यात्मक भागों के लिए, फिनिश घर्षण, सीलिंग, स्लाइडिंग, घिसावट, संक्षारण प्रतिरोध या दृश्य स्वीकृति को प्रभावित कर सकता है। यदि कोई कोटिंग अंतिम स्थिति को बदल देती है, तो धागे और मिलान वाली सतहों का विशेष ध्यान रखना आवश्यक हो सकता है। यदि फिनिश मुख्य रूप से सौंदर्यपूर्ण है, तो यह स्पष्ट रूप से बताना चाहिए। यदि यह प्रदर्शन की रक्षा करता है, तो कार्य को स्पष्ट करना चाहिए ताकि आपूर्तिकर्ता उचित प्रक्रिया मार्ग का मूल्यांकन कर सके।
डिज़ाइन समीक्षा से एक नियंत्रित विनिर्माण योजना तक
एक उपयोगी DFM समीक्षा केवल यह पहचानने तक ही सीमित नहीं रहनी चाहिए कि कोई विशेषता तकनीकी रूप से संभव है या नहीं। इसे उस विशेषता को एक दोहराए जा सकने वाले प्रक्रिया मार्ग से जोड़ना चाहिए। एक फ्लैंज, बोर, थ्रेडेड छिद्रों और एक विभाजित या खांचेदार क्षेत्र वाले घटक के लिए, आपूर्तिकर्ता को यह विचार करना चाहिए कि कच्चा सामान को कैसे पकड़ा जाएगा, कौन-सी सतहें पहले स्थापित की जाएँगी, और पुनर्स्थापना के बाद भाग को कैसे स्थानांकित किया जाएगा।
यह वह स्थान है जहाँ डिज़ाइन और खरीद निर्णय मिलते हैं। यदि ड्राइंग में बोर और छिद्र पैटर्न के बीच बहुत कड़ी संबंधित आवश्यकता है, तो उद्धरण में एक सामान्य डेटम रणनीति और उस संबंध की पुष्टि करने के लिए एक निरीक्षण विधि का ध्यान रखा जाना चाहिए। यदि मशीनिंग के बाद कोई फिनिश लगाया जाता है, तो प्रक्रिया योजना में यह विचार करना चाहिए कि क्या मास्किंग, आयामी अनुमति या अंतिम जाँच की आवश्यकता है। यदि कोई भाग एक सौंदर्यपूर्ण सतह को निशान लगाए बिना पकड़ना कठिन है, तो उत्पादन से पहले कार्य-धारण विधि पर चर्चा की जानी चाहिए।
इंजीनियरिंग समीक्षा के दौरान पूछे जाने वाले प्रश्न
- प्राथमिक स्थान निर्धारण के लिए कौन-सी सतहों का उपयोग किया जाएगा?
- क्या महत्वपूर्ण बोर, फ्लैंज फेस और होल पैटर्न को एक सुसंगत डेटम प्रणाली से नियंत्रित किया जा सकता है?
- क्या फीचर की गहराई के लिए लंबी पहुँच वाले औजार या विशेष कटिंग रणनीति की आवश्यकता होगी?
- क्या थ्रेड्स मशीनिंग, सफाई, मापन और अंतिम असेंबली के लिए पहुँच योग्य हैं?
- कौन-से आयामों को समाप्ति के बाद, समाप्ति से पहले नहीं, मापा जाना चाहिए?
- क्या एक छोटा डिज़ाइन परिवर्तन किसी सेटअप, औजार परिवर्तन या कठिन निरीक्षण चरण को समाप्त कर सकता है?
ये प्रश्न केवल यह पूछने की तुलना में एक अधिक उपयोगी वार्तालाप शुरू करते हैं कि कोई आपूर्तिकर्ता भाग बना सकता है या नहीं। एक कुशल विनिर्माण साझेदार को प्रस्तावित परिवर्तन के प्रभाव की व्याख्या करने, अनिश्चित बिंदुओं की पहचान करने और पुष्टि किए गए आवश्यकताओं को धारणाओं से अलग करने में सक्षम होना चाहिए।
खरीदार CNC मशीनिंग के उद्धरणों की तुलना कैसे कर सकते हैं
केवल इकाई मूल्य की तुलना करने से महत्वपूर्ण अंतर छिप सकते हैं। जटिल मशीन किए गए भागों के लिए, प्रत्येक आपूर्तिकर्ता से एक ही कार्यक्षेत्र के लिए उद्धरण अनुरोध करें और कोई भी अपवाद सूचीबद्ध करने के लिए कहें। एक उद्धरण यह समझने में सक्षम बनाना चाहिए कि क्या प्रोग्रामिंग, सेटअप, कच्चा माल, मशीनिंग, डीबरिंग, फिनिशिंग, निरीक्षण, पैकेजिंग और शिपिंग शामिल किए गए हैं।
| उद्धरण वस्तु | पुष्टि करने के लिए क्या | इसका महत्व क्यों है |
|---|---|---|
| प्रक्रिया क्षेत्र | टर्निंग, मिलिंग, ड्रिलिंग, टैपिंग, फिनिशिंग और असेंबली ऑपरेशन | बाद में अतिरिक्त लागत के रूप में ऑपरेशन के अनुपस्थित होने को रोकता है |
| गुणवत्ता का क्षेत्र | महत्वपूर्ण आयाम, रिपोर्ट्स, प्रमाणपत्र, ट्रेसैबिलिटी और स्वीकृति मानदंड | गुणवत्ता वितरण को आपूर्तिकर्ताओं के बीच तुलनीय बनाता है |
| वाणिज्यिक आधार | मात्रा स्तर, लीड-टाइम आधार, टूलिंग, पैकेजिंग और शिपिंग शर्तें | कुल खरीद प्रभाव को दर्शाता है, केवल सामान्य इकाई मूल्य नहीं |
यदि एक उद्धरण सामान्य सहनशीलता को मानता है और दूसरा कई महत्वपूर्ण विशेषताओं को सटीकता की आवश्यकताओं के रूप में मूल्यांकित करता है, तो दोनों मूल्यों की तुलना प्रत्यक्ष रूप से नहीं की जा सकती। पहले तकनीकी मान्यताओं को सुलझाएँ, फिर लागत, गुणवत्ता, समय, संचार और आपूर्ति निरंतरता की तुलना समान आधार पर करें।
सीएनसी मशीनिंग आरएफक्यू में क्या शामिल करना चाहिए
एक पूर्ण आरएफक्यू (RFQ) मान्यताओं को कम करता है और आपूर्तिकर्ता के उद्धरणों की तुलना करने को आसान बनाता है। जब भी उपलब्ध हो, वर्तमान 2डी ड्रॉइंग और संगत 3डी सीएडी मॉडल भेजें, और दोनों फ़ाइलों पर संशोधन स्तर की पहचान करें। आरएफक्यू में निम्नलिखित भी शामिल होना चाहिए:
इंजीनियरिंग डेटा
सामग्री ग्रेड और स्थिति, महत्वपूर्ण आयाम, डेटम, जीडी&टी (GD&T), थ्रेड कॉलआउट्स, सतह का फ़िनिश, द्वितीयक संचालन, और अनुमोदित विकल्प।
उत्पादन डेटा
प्रोटोटाइप मात्रा, उत्पादन मात्रा, अपेक्षित वार्षिक मांग, मूल्य अंतराल, अनुरोधित डिलीवरी तिथि, गंतव्य और पैकेजिंग की आवश्यकताएँ।
गुणवत्ता डेटा
निरीक्षण रिपोर्ट, सामग्री प्रमाणपत्र, प्रथम नमूना आवश्यकताएँ, ट्रेसैबिलिटी, स्वीकृति मानदंड, और कोई भी ग्राहक-विशिष्ट दस्तावेज़ीकरण।
एक संक्षिप्त अनुप्रयोग विवरण भी मूल्यवान है। जुड़ने वाले घटकों, कार्य करने के वातावरण और उन विशेषताओं का वर्णन करें जिन्हें नहीं बदला जा सकता। आपूर्तिकर्ताओं से धारणाओं, अपवादों, सेटअप या औजार शुल्क, फिनिशिंग के कार्यक्षेत्र, निरीक्षण के कार्यक्षेत्र और किसी भी प्रस्तावित विचलन की पहचान करने का अनुरोध करें। यदि आवश्यक संचालनों को बाहर रखा गया है, तो कम इकाई मूल्य वास्तव में कम नहीं है।
प्रोटोटाइप और उत्पादन के लिए अलग-अलग कोटेशन प्राथमिकताएँ होती हैं
प्रोटोटाइप खरीद आमतौर पर डिज़ाइन प्रतिक्रिया और कार्यात्मक मान्यीकरण पर प्राथमिकता देती है। उत्पादन खरीद प्रक्रिया की दोहराव क्षमता, संशोधन नियंत्रण, निरीक्षण योजना, पैकेजिंग और आपूर्ति निरंतरता पर अधिक ज़ोर देती है। परियोजना के चरण को स्पष्ट रूप से बताएँ ताकि आपूर्तिकर्ता भाग का मूल्यांकन सही निर्माण और गुणवत्ता अपेक्षाओं के आधार पर कर सके।
सीएनसी खरीदारों द्वारा पूछे जाने वाले सामान्य प्रश्न
क्या कोई आपूर्तिकर्ता केवल एक 3डी मॉडल से कोटेशन दे सकता है?
एक 3डी मॉडल आकार को संचारित करता है, लेकिन यह सहिष्णुताओं, डेटम, धागे की आवश्यकताओं, सतह के फ़िनिश, सामग्री की स्थिति, संशोधन नियंत्रण या निरीक्षण प्रलेखन को परिभाषित नहीं कर सकता है। किसी जटिल घटक के लिए, मिलान वाला 2डी ड्रॉइंग सामान्यतः वह स्पष्टतम तरीका होता है जिससे आवश्यकताओं को संचारित किया जाता है जिन्हें मॉडल पूर्णतः व्यक्त नहीं कर सकता।
यदि सामग्री अंतिम रूप से तय नहीं की गई है, तो मुझें क्या करना चाहिए?
पसंदीदा सामग्री की पहचान करें और स्पष्ट करें कि कौन-से विकल्प स्वीकार्य हैं, यदि कोई हों। विभिन्न ग्रेड मशीनीकरण क्षमता, ताकत, संक्षारण व्यवहार, फ़िनिशिंग प्रतिक्रिया, कच्चे माल की लागत और निरीक्षण आवश्यकताओं को बदल सकते हैं। “एल्यूमीनियम” या “स्टेनलेस स्टील” जैसे व्यापक निर्देश एक सार्थक उत्पादन कोटेशन के लिए पर्याप्त नहीं हो सकते हैं।
कोटेशन के बाद डिज़ाइन परिवर्तन को कैसे संभाला जाए?
एक नियंत्रित संशोधन जारी करें और आपूर्तिकर्ता से प्रक्रिया, मूल्य, निरीक्षण और डिलीवरी पर इसके प्रभाव की पुष्टि करने का अनुरोध करें। ड्रॉइंग, CAD मॉडल, खरीद आदेश और निरीक्षण दस्तावेज़ों को संरेखित रखें। यह विशेष रूप से महत्वपूर्ण है जब परिवर्तन कोई डेटम, थ्रेड, होल पैटर्न, फ़िनिश या मेटिंग सतह को प्रभावित करता है।
मैं DFM सिफारिश कब अनुरोध करूँ?
इसे डिज़ाइन को उत्पादन के लिए जारी करने से पहले, आदर्श रूप से प्रोटोटाइप या उद्धरण समीक्षा के दौरान अनुरोध करें। जितनी जल्दी आपूर्तिकर्ता कोई कठिन त्रिज्या, गहरी विशेषता, अस्पष्ट डेटम या अनावश्यक सहिष्णुता की पहचान करता है, इंजीनियरिंग टीम के पास कार्यक्षमता की रक्षा करते हुए प्रक्रिया जोखिम को कम करने के लिए उतने ही अधिक विकल्प होते हैं।
एक व्यावहारिक पूर्व-उद्धरण चेकलिस्ट
- ड्रॉइंग और CAD मॉडल एक ही संशोधन (रिवीज़न) दिखाते हों।
- सामग्री को केवल एक व्यापक श्रेणी द्वारा नहीं, बल्कि ग्रेड और स्थिति के अनुसार निर्दिष्ट किया जाता है।
- थ्रेड्स में मानक, आकार, पिच, फिट और गहराई शामिल होती हैं।
- महत्वपूर्ण डेटम और मेटिंग संबंध स्पष्ट हैं।
- गहरी विशेषताओं, पतली दीवारों, आंतरिक त्रिज्याओं और उपकरण पहुँच की समीक्षा की गई है।
- रंग, निरीक्षण, मात्रा, डिलीवरी और पैकेजिंग की आवश्यकताएँ परिभाषित की गई हैं।
- आपूर्तिकर्ता से मान्यताओं और प्रस्तावित विचलनों की सूची बनाने का अनुरोध किया गया है।
अपने अगले कस्टम सीएनसी घटक पर चर्चा करें
अपना वर्तमान 2डी ड्रॉइंग, 3डी सीएडी फ़ाइल, सामग्री विनिर्देश, मात्रा, सतह-समाप्ति आवश्यकताएँ और महत्वपूर्ण निरीक्षण आवश्यकताएँ पीएफटीवर्ल्ड के साथ साझा करें। एक स्पष्ट इंजीनियरिंग पैकेज निर्माणीयता समीक्षा, उद्धरण तुलना और उत्पादन योजना के लिए एक बेहतर प्रारंभिक बिंदु बनाता है।
अपनी सीएनसी मशीनिंग आवश्यकता पर चर्चा करेंविषय-सूची
- एक मशीन किया गया भाग केवल तभी सफल होता है जब वह असेंबली में कार्य करता है
- ज्यामिति सीएनसी मशीनिंग प्रक्रिया को कैसे प्रभावित करती है
- उत्पादन जोखिम को कम करने वाली पाँच डिज़ाइन जाँचें
- सतह का फिनिश और द्वितीयक संचालन
- डिज़ाइन समीक्षा से एक नियंत्रित विनिर्माण योजना तक
- खरीदार CNC मशीनिंग के उद्धरणों की तुलना कैसे कर सकते हैं
- सीएनसी मशीनिंग आरएफक्यू में क्या शामिल करना चाहिए
- प्रोटोटाइप और उत्पादन के लिए अलग-अलग कोटेशन प्राथमिकताएँ होती हैं
- सीएनसी खरीदारों द्वारा पूछे जाने वाले सामान्य प्रश्न
- एक व्यावहारिक पूर्व-उद्धरण चेकलिस्ट
- अपने अगले कस्टम सीएनसी घटक पर चर्चा करें