Building 49, Fumin Industrial Park, Pinghu Village, Longgang District
रविवार बंद
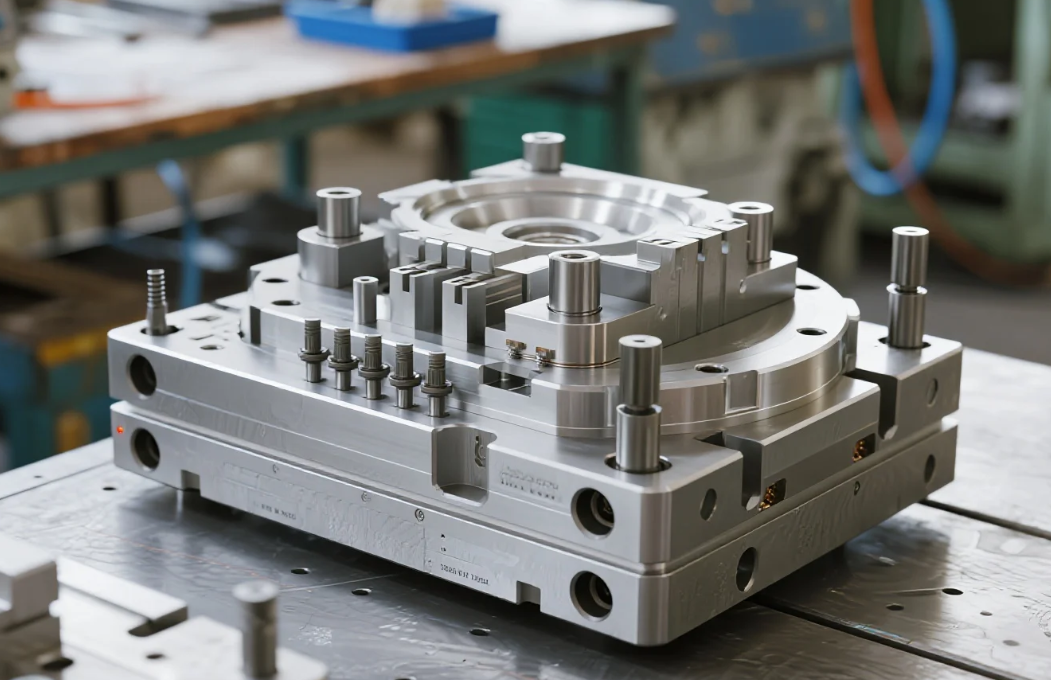
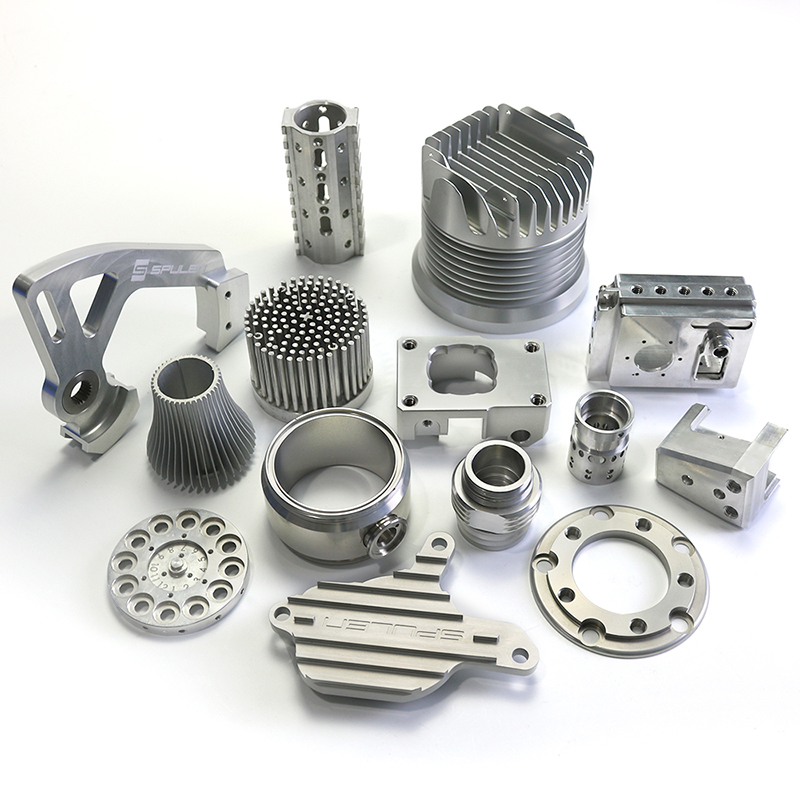
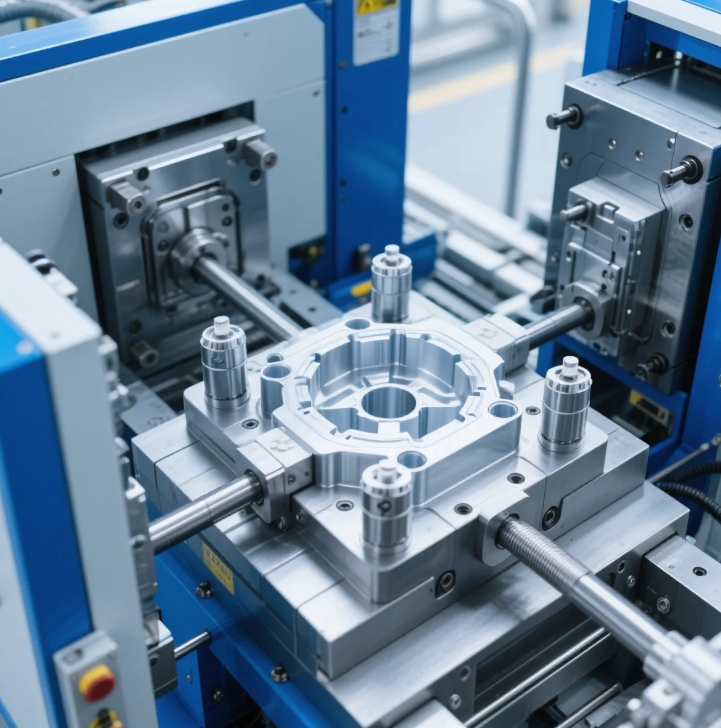
कस्टम मोल्ड उत्पाद विचारों को दोहराए जा सकने वाले, उच्च गुणवत्ता वाले भागों में बदल देते हैं। चाहे आपको इंजेक्शन, कंप्रेशन या ब्लो मोल्डिंग के लिए एकल प्रोटोटाइप कैविटी की आवश्यकता हो या 4-कैविटी उत्पादन उपकरण की, भाग के प्रदर्शन, लागत और बाजार में आने के समय को निर्धारित करने में विश्वसनीय मोल्ड डिज़ाइन और सटीक निर्माण महत्वपूर्ण होता है। इस लेख में हमारी अंत-से-अंत प्रक्रिया (DFM, प्रोटोटाइपिंग, सत्यापन, उत्पादन) की व्याख्या की गई है, मापे गए परीक्षण डेटा के साथ एक गुमनाम मामले का अध्ययन दिखाया गया है, और एक SEO-अनुकूल सामग्री संरचना प्रदान की गई है जो आम खरीदार इरादों के उत्तर देती है: “कैसे करें”, “खरीदें”, और “समीक्षा/तुलना”
सहिष्णुता नियंत्रण और आयामी स्थिरता
लघु प्रक्षेपों/विरूपण से बचने के लिए पदार्थ प्रवाह (गेट, रनर, वेंटिंग)
चक्र समय और कचरे को कम करने के लिए इंजेक्शन/संपीड़न चक्र का अनुकूलन
पैमाने पर प्रति भाग कम लागत
असेंबली में दोबारा काम और वारंटी दावों में कमी
त्वरित पहली बार सही लॉन्च
(जानकारी का उद्देश्य — व्यावहारिक कदम और यह शामिल है कि खरीदार क्या ढूंढ रहे हैं।)
आवश्यकताओं और विनिर्देशों का संग्रहण
भाग के कार्य, लक्षित पॉलिमर/धातु, सतह की परिष्कृति, अनुमानित मात्रा और साइकिल समय की पुष्टि करें।
निर्माण के लिए डिज़ाइन (DFM) समीक्षा
भाग और मोल्ड प्रस्तावों का मसौदा (2–3 पुनरावृत्तियाँ)। मुख्य जाँच: दीवार की मोटाई, ढाल, पसलियाँ, बॉस, सहनशीलता।
प्रोटोटाइप टूलिंग और त्वरित मान्यीकरण
एल्युमीनियम या नरम-इस्पात प्रोटोटाइप मोल्ड, फिट/आकार/कार्यक्षमता परीक्षण के लिए 10–500 भाग।
उत्पादन टूलिंग और परीक्षण चलाना
कठोर इस्पात मोल्ड, पूर्ण परीक्षण; नमूने चलाएँ, महत्वपूर्ण आयाम मापें, यांत्रिक परीक्षण करें।
गुणवत्ता नियंत्रण और प्रक्रिया योग्यता
नियंत्रण योजना और SPC चार्ट बनाएँ; निरीक्षण रिपोर्ट प्रदान करें (CMM, दृश्य, कार्यात्मक परीक्षण)।
आयतन निर्माण एवं निरंतर सुधार
चक्र समय का अनुकूलन करें, चलने की दर की योजना बनाएं, निवारक रखरखाव कार्यक्रम।
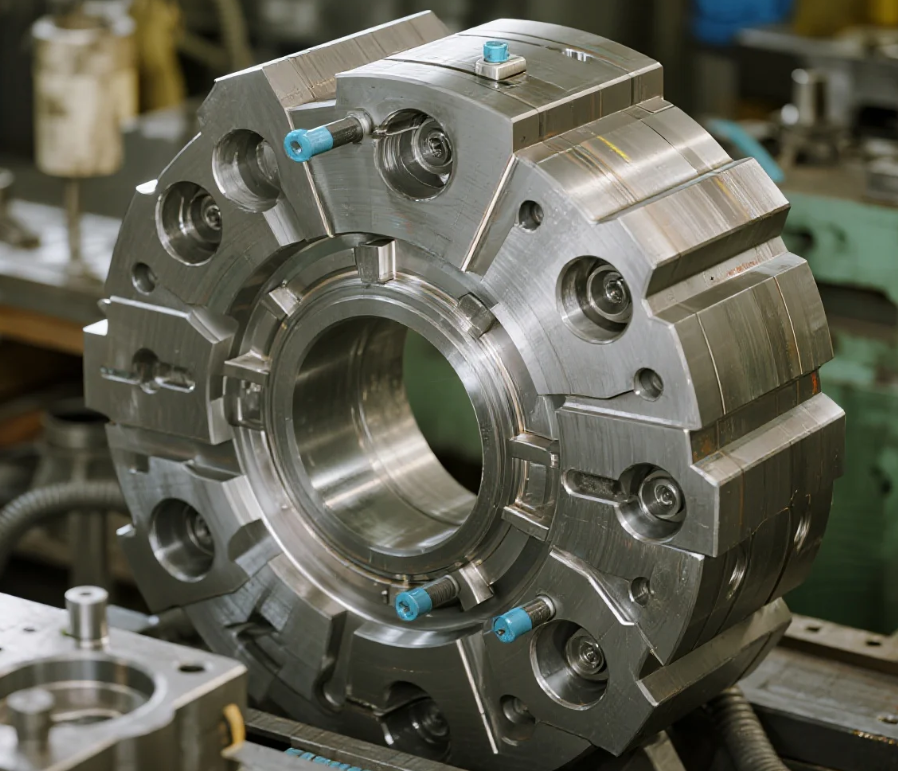
ग्राहक: ऑटोमोटिव सेंसर हाउसिंग (PA66 GF30), 2-गुहा इस्पात साँचा।
उद्देश्य: विकृति कम करें और लक्षित चक्र समय ≤28 सेकंड पर पहले प्रयास में उपज >95% लाएं।
किए गए कार्य
DFM ने समस्याग्रस्त रिब्स में स्थानीय दीवार की मोटाई 2.5 मिमी से घटाकर 2.0 मिमी कर दी।
प्रवाह संतुलन में सुधार के लिए गेट का स्थान किनारे से बदलकर केंद्र पर लाया गया।
ठंडे स्लग कुएँ को जोड़ा गया और वेंटिंग का अनुकूलन किया गया।
मापे गए परिणाम:
पहले प्रयास में उपज: 98.2%(परिवर्तनों से पहले के 86.5% की तुलना में)
औसत चक्र समय: 26.5 सेकंड (34 सेकंड से घटकर)
3 महत्वपूर्ण आयामों पर आकारिक Cpk: ≥1.67500 नमूनों में से
पुनः कार्य दर: <0.5%
नोट्स: नमूना आकार, मापन विधियाँ और निरीक्षण उपकरण (2 µm संकल्प वाले CMM) डिलीवरी के साथ प्रदान किए गए परीक्षण रिपोर्ट में दस्तावेजीकृत हैं।
उपकरण इस्पात: P20, H13, S136, 1.2344 — घर्षण, पॉलिशिंग की आवश्यकता और उत्पादन मात्रा के आधार पर निर्दिष्ट करें।
सतह पर फिनिश: चमकदार भागों के लिए SPI A/B, नमूना पैनल प्रदान किए जाने के साथ टेक्सचर्ड फिनिश।
मानक टॉलरेंस: अधिमात्र थर्मोप्लास्टिक घटकों के लिए ±0.05 मिमी; आवश्यकता होने पर पोस्ट-मोल्ड मशीनिंग द्वारा टाइटर टॉलरेंस।
निरीक्षण: ISO 2859 सैम्पलिंग, CMM रिपोर्ट्स, कार्यात्मक परीक्षण।
प्रोटोटाइप एल्युमीनियम टूल: आमतौर पर निर्माण 7–14 कार्यदिवस; खोल (cavities) और जटिलता के आधार पर टूलिंग लागत निर्भर करती है।
हार्डन्ड स्टील उत्पादन टूल: जटिलता और स्टील के लीड समय के आधार पर आमतौर पर निर्माण 6–10 सप्ताह।
लागत निर्धारक: खोल की संख्या, स्टील ग्रेड, अंडरकट्स, आयुष्य अपेक्षा (×100k से लाखों तक), EDM/परिशुद्ध सतह आवश्यकताएँ।
लाइन आइटम कोट शामिल करें: टूलिंग, मान्यकरण, रन-ऑफ, और दिए गए आयतन पर प्रति भाग विनिर्माण लागत।
Copyright © Shenzhen Perfect Precision Products Co., Ltd. All Rights Reserved — गोपनीयता नीति—ब्लॉग
 EN