Building 49, Fumin Industrial Park, Pinghu Village, Longgang District
रविवार बंद
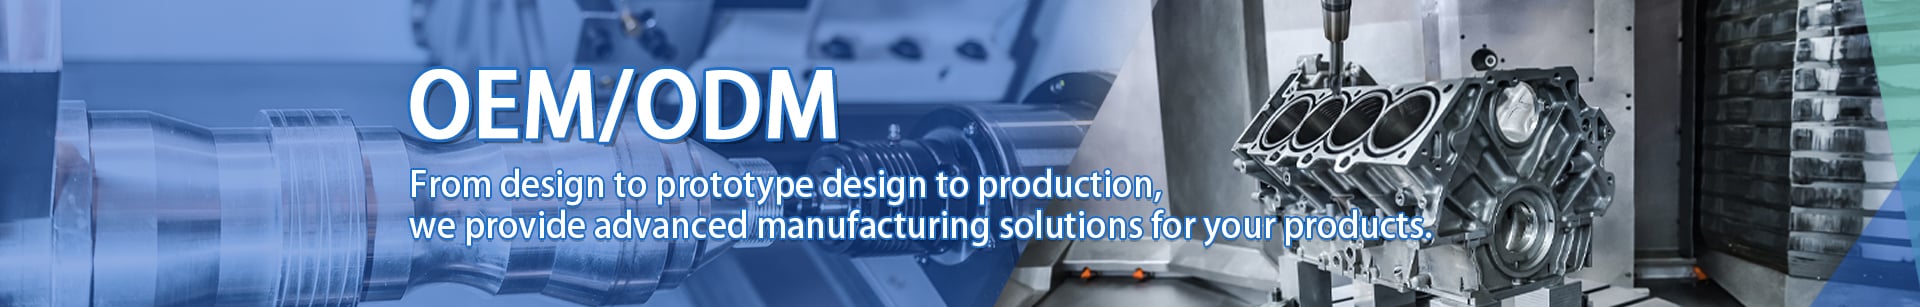
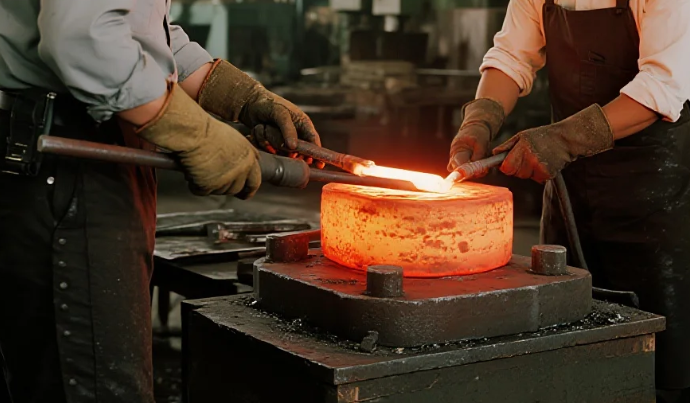
फोर्जिंग सेवाएं तब भी प्रमुख निर्माण विधि बनी हुई है जब ताकत, धातु की संरचना में निरंतरता और दोहराव योग्य ज्यामिति महत्वपूर्ण हो। खरीदारों (इंजीनियर, खरीद, OEM) के लिए जो कस्टम फोर्जिंग समाधान की तलाश में हैं, इस लेख में बताया गया है कि आधुनिक सटीक फोर्जिंग कैसे काम करती है।
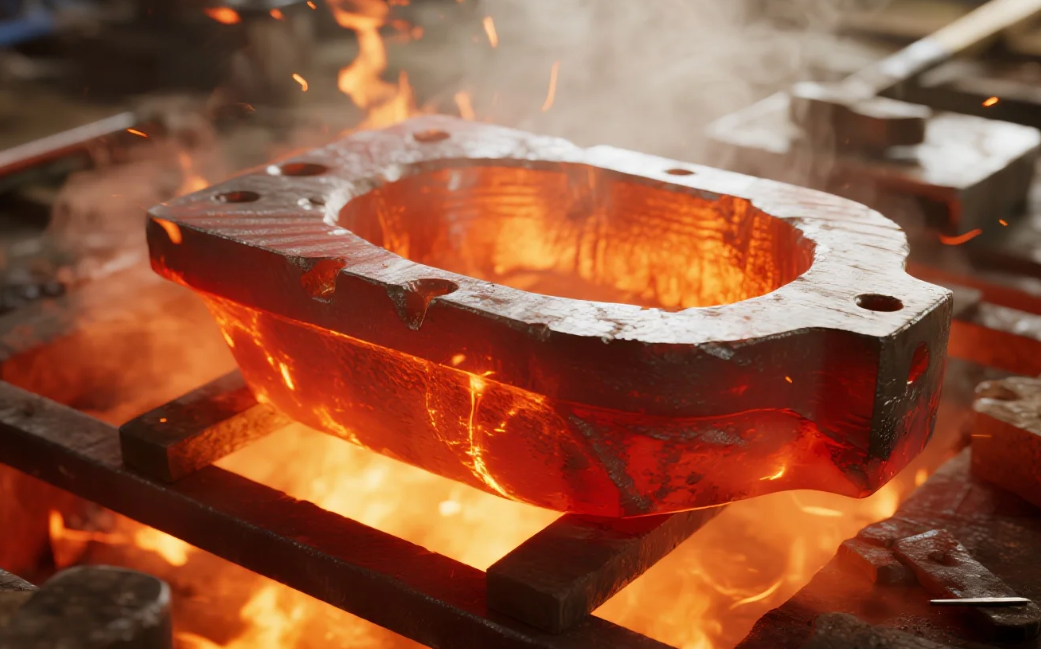
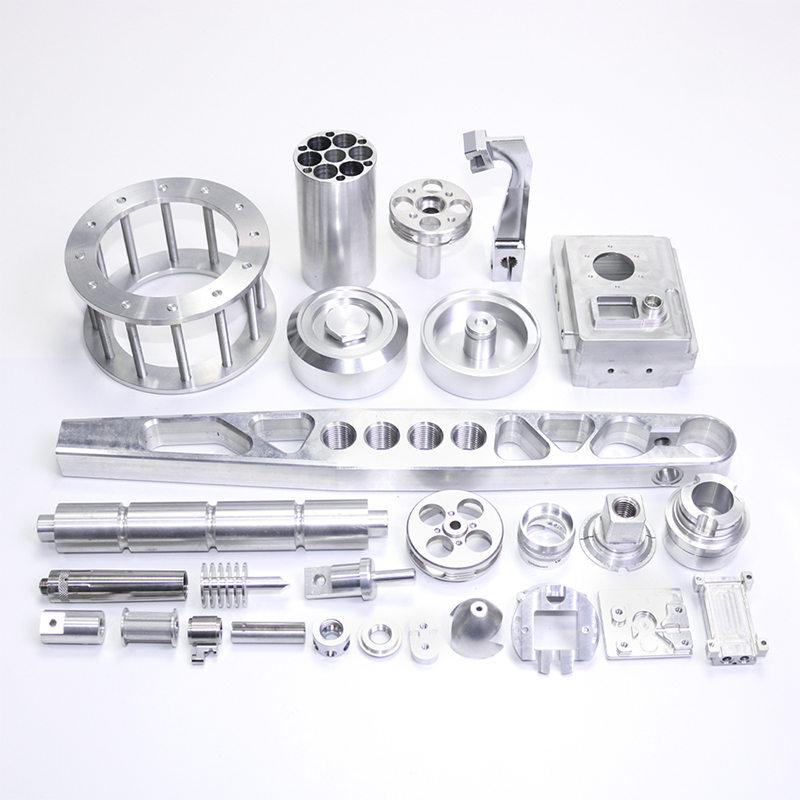
सटीक फोर्जिंग नियंत्रित डाई डिज़ाइन, कसे हुए प्रक्रिया नियंत्रण और द्वितीयक मशीनिंग को जोड़ती है ताकि भाग इस प्रकार के हों:
सुधारित यांत्रिक गुण (भार पथों के अनुरूप धातु की दिशा)
दोहराई जा सकने वाली आयामी शुद्धता (प्रक्रिया के आधार पर विशिष्ट सहिष्णुता ±0.1 मिमी तक)।
कम मशीनीकरण अनुदान , समग्र लागत और लीड टाइम कम करना।
विशिष्ट प्रक्रियाएँ: बंद-छाप (इम्प्रेशन) फोर्जिंग, खुली-छाप फोर्जिंग, अपसेट फोर्जिंग, रोटरी स्वेजिंग, कोल्ड हेडिंग, और प्रिसिजन कोल्ड फोर्जिंग।
सूचनात्मक (कैसे / सीखें): फोर्जिंग प्रक्रिया, सहिष्णुता क्षमता और सामग्री का चयन करने पर चरण-दर-चरण मार्गदर्शिका। आरेख या स्पष्टीकरण वीडियो शामिल करें।
वाणिज्यिक (खरीदें / RFQ): स्पष्ट मूल्य दरें, न्यूनतम ऑर्डर मात्रा (MOQ), लीड टाइम और नमूना/प्रथम लेख निरीक्षण (FAI) विकल्प।
तुलनात्मक / अनुसंधान (समीक्षा): टेक्निकल डेटा तालिका के साथ फोर्जिंग, कास्टिंग और मशीनिंग की आमने-सामने तुलना।
| प्रक्रिया | विशिष्ट सहिष्णुता* | इसके लिए सबसे उपयुक्त | सामान्य सामग्री |
|---|---|---|---|
| क्लोज्ड-डाई फोर्जिंग | ±0.05–0.2 mm | उच्च मात्रा में जटिल आकृतियाँ | इस्पात, मिश्र धातु इस्पात, स्टेनलेस, टाइटेनियम |
| ठंडे जोड़ने | ±0.02–0.15 मिमी | उच्च परिशुद्धता फास्टनर, छोटे भाग | स्टेनलेस, कार्बन इस्पात, अलौह |
| खुले-छेद का धातु संक्रमण | ±0.5 मिमी+ | बहुत बड़े भाग, बिलेट | इस्पात, अलौह |
| उभार धातु संक्रमण | ±0.1–0.3 mm | शाफ्ट, सिर, फ्लैंज | स्टील, एल्युमिनियम |
*सहिष्णुता ज्यामिति, सामग्री और पश्च-मशीनीकरण के अनुसार भिन्न होती है।
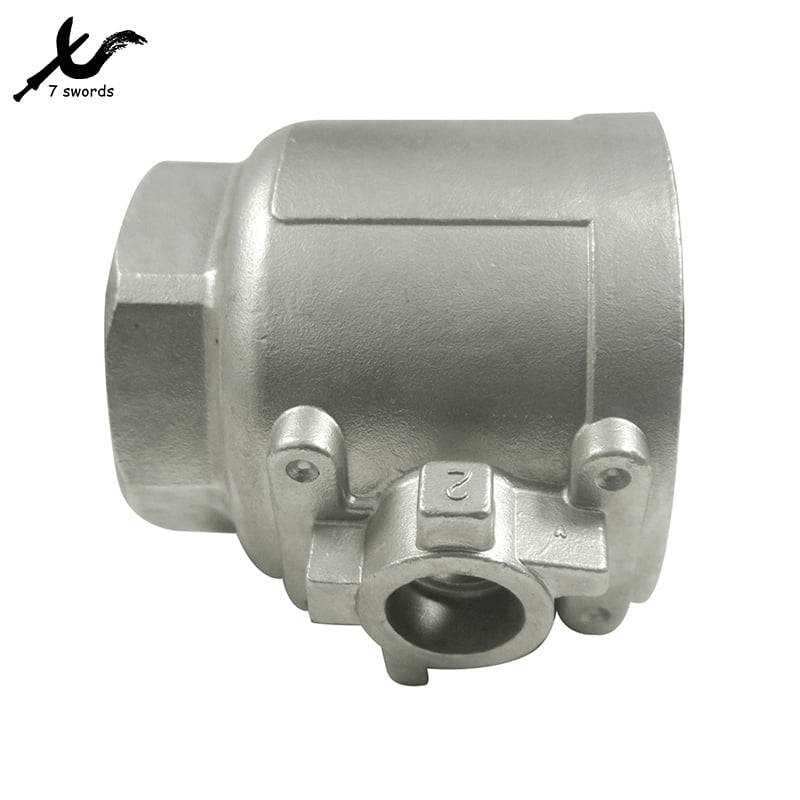
परियोजना संदर्भ: ऑटोमोटिव आपूर्तिकर्ता को AISI 4140 से 5,000 धातु संक्रमित बाहरी-योक हाउसिंग की आवश्यकता थी, जिसे पहले बार से मशीनीकृत करके बनाया गया था (उच्च अपशिष्ट, लंबा चक्र)।
चुनौती: सामग्री के अपशिष्ट को कम करें, थकान जीवन में सुधार करें, और चक्र समय कम करें।
समाधान: बंद-डाई हॉट फोर्जिंग + हल्के सीएनसी फिनिश पर स्विच किया। डाई भरने और फ्लैश निकालने का अनुकूलन किया; एचआरसी 32–36 तक ऊष्मा उपचार किया।
परिणाम (सामान्य, गुमनाम): बैच में कचरा दर लगभग 7% से घटकर लगभग 2% तक रह गई; प्रति भाग मशीनीकरण समय में 40% की कमी आई; प्रयोगशाला परीक्षणों में थकान जीवन में लगभग 25% का सुधार हुआ।
क्यों महत्वपूर्ण है: खरीदारों द्वारा तलाशी जा रही लागत और प्रदर्शन में लाभ को दर्शाता है — विश्वसनीयता बढ़ाने के लिए प्रकाशित करते समय अपने QA से वास्तविक मापन डेटा शामिल करें।
Copyright © Shenzhen Perfect Precision Products Co., Ltd. All Rights Reserved — गोपनीयता नीति—ब्लॉग
 EN