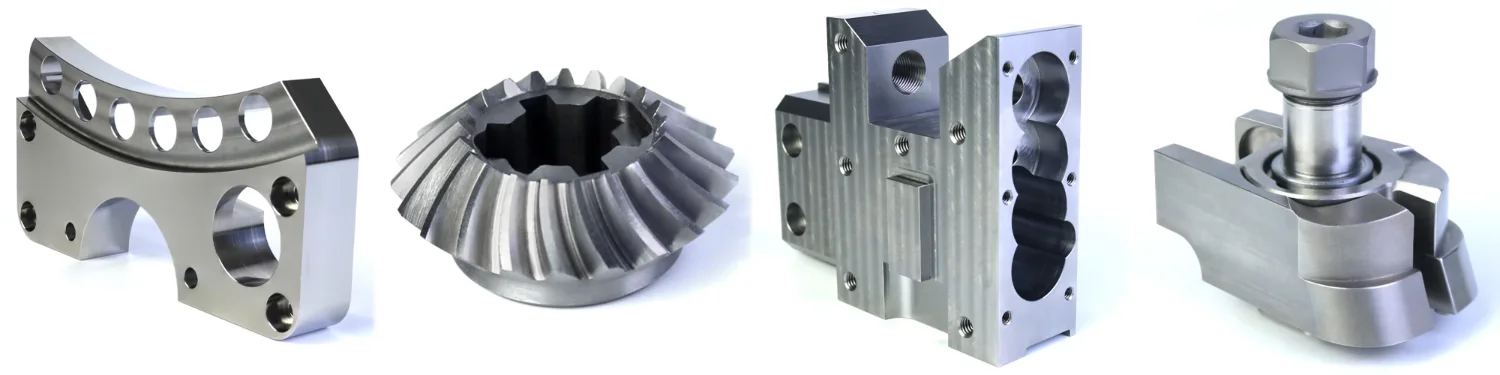
Shenzhen Perfect Precision Products Co., Ltd.

Visos kategorijos
Nerūdijančiojo plieno / plieno dalys

Pradinis puslapis/Produktai/CNC Gamynimas/Neginčiojo Tolio/Tolio Dalys

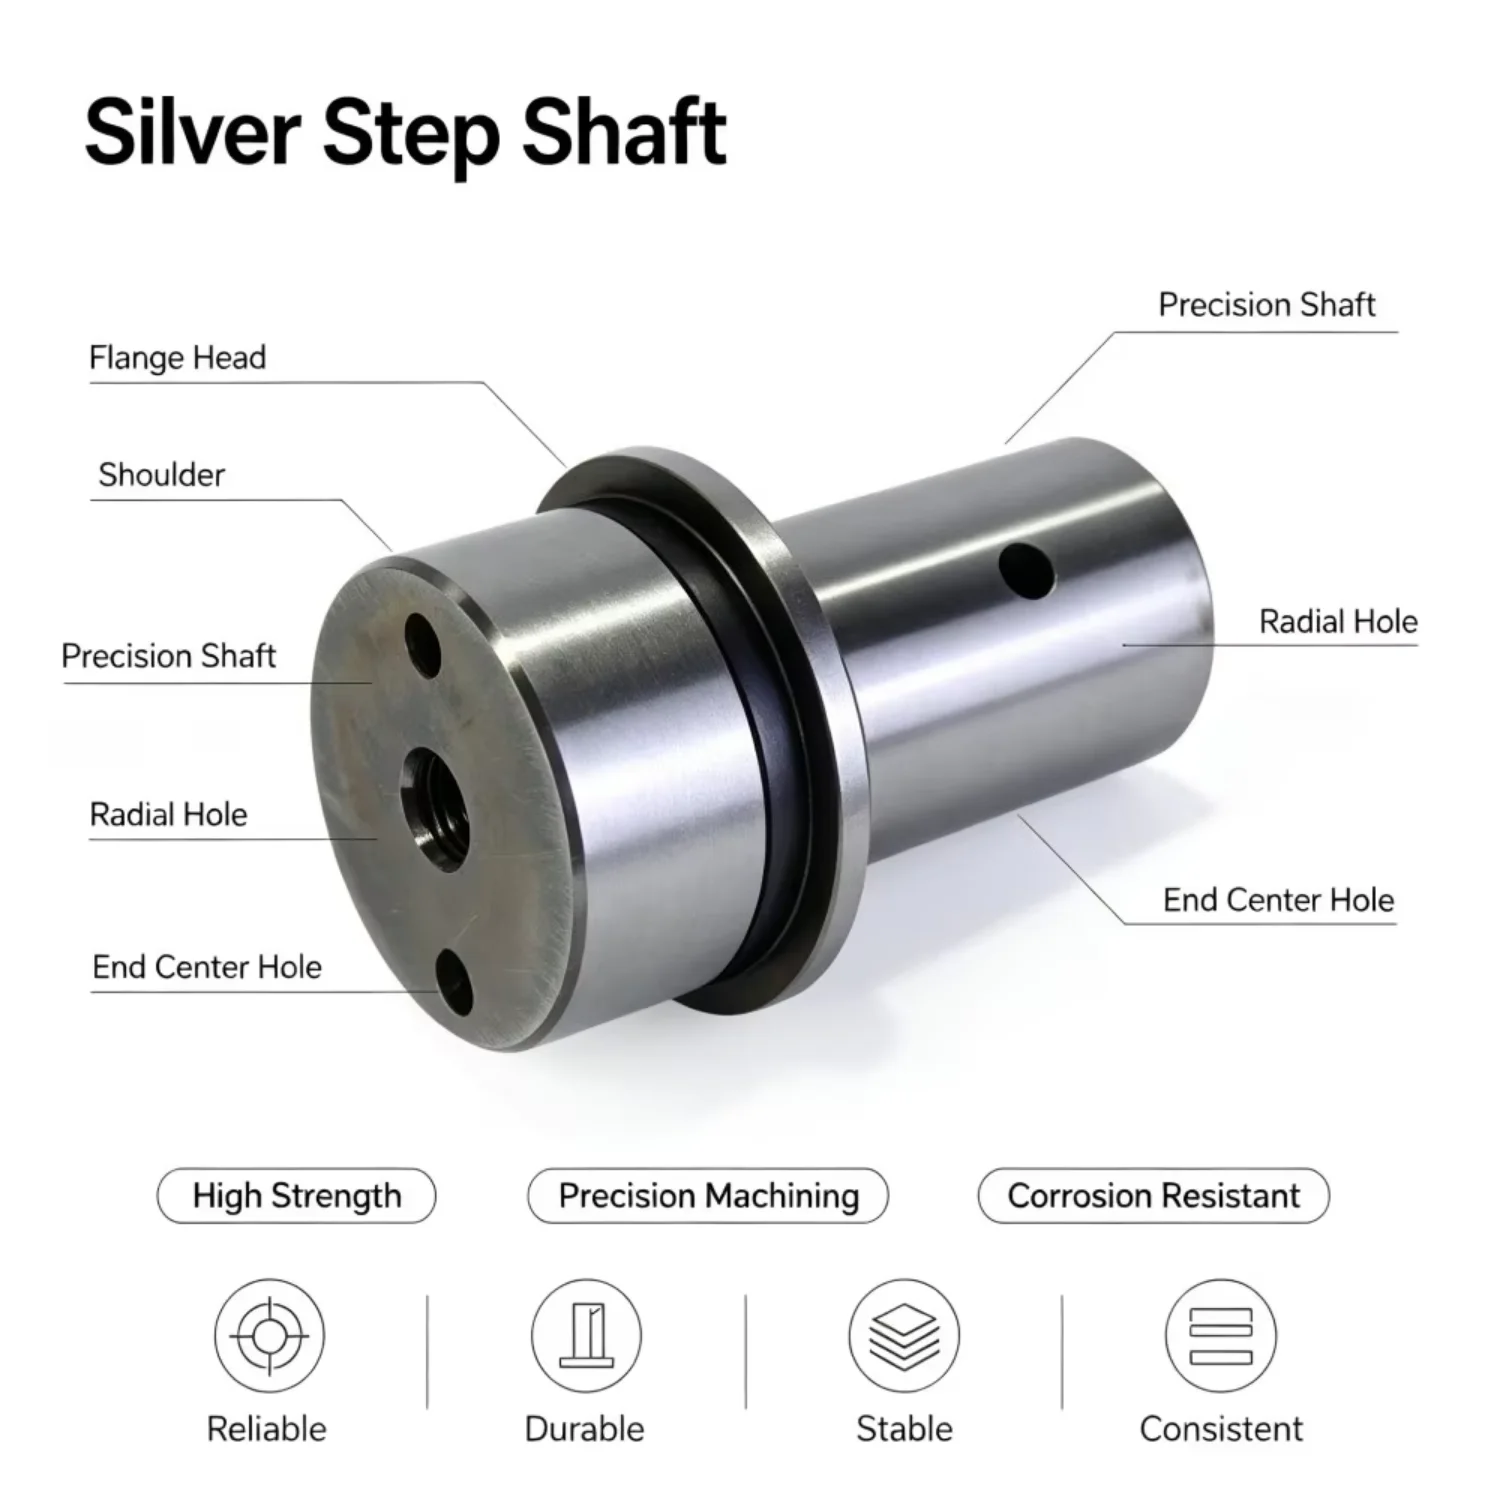
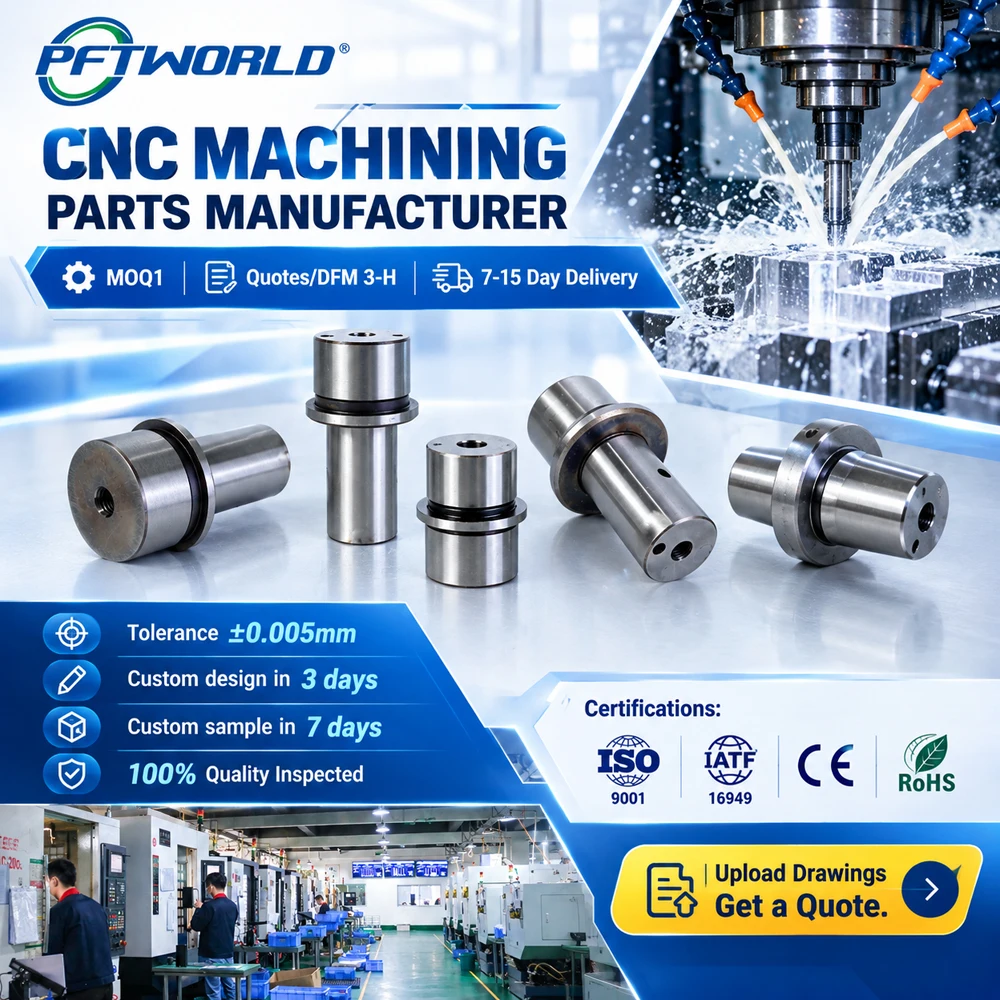
Individualus CNC sukimo ir frezavimo paslaugos: 1Cr17Ni2 kalintos ir atleistos nerūdijančiosios plieno ašies detalės su vidiniais ir išoriniais cilindriniais šlifavimo paviršiais, pagamintos pagal užsakymą (OEM)

  • Įvadas

Įvadas

Produkto privalumai
  • Kaltas ir kaitinamas 1Cr17Ni2 velenas su aukšta kietumu ir dilimo atsparumu
  • Cilindrinis šlifavimas užtikrina tikslų vidinio ir išorinio skersmens apdorojimą su siaurais nuokrypio leistinaiems dydžiams
  • Patyręs CNC sukimo ir frezavimo apdorojimas kietintų nerūdijančiojo plieno velenų pagal brėžinį
  • Lankstus OEM ir ODM gamybos procesas – nuo pirmosios pavyzdinės detalės iki masinės gamybos su mažu minimaliu užsakymo kiekiu
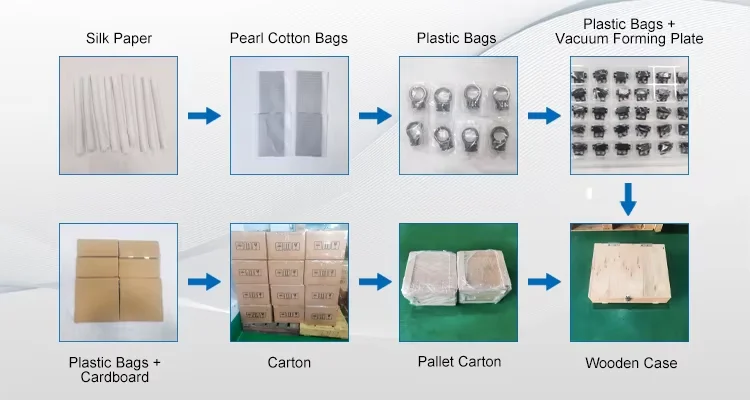
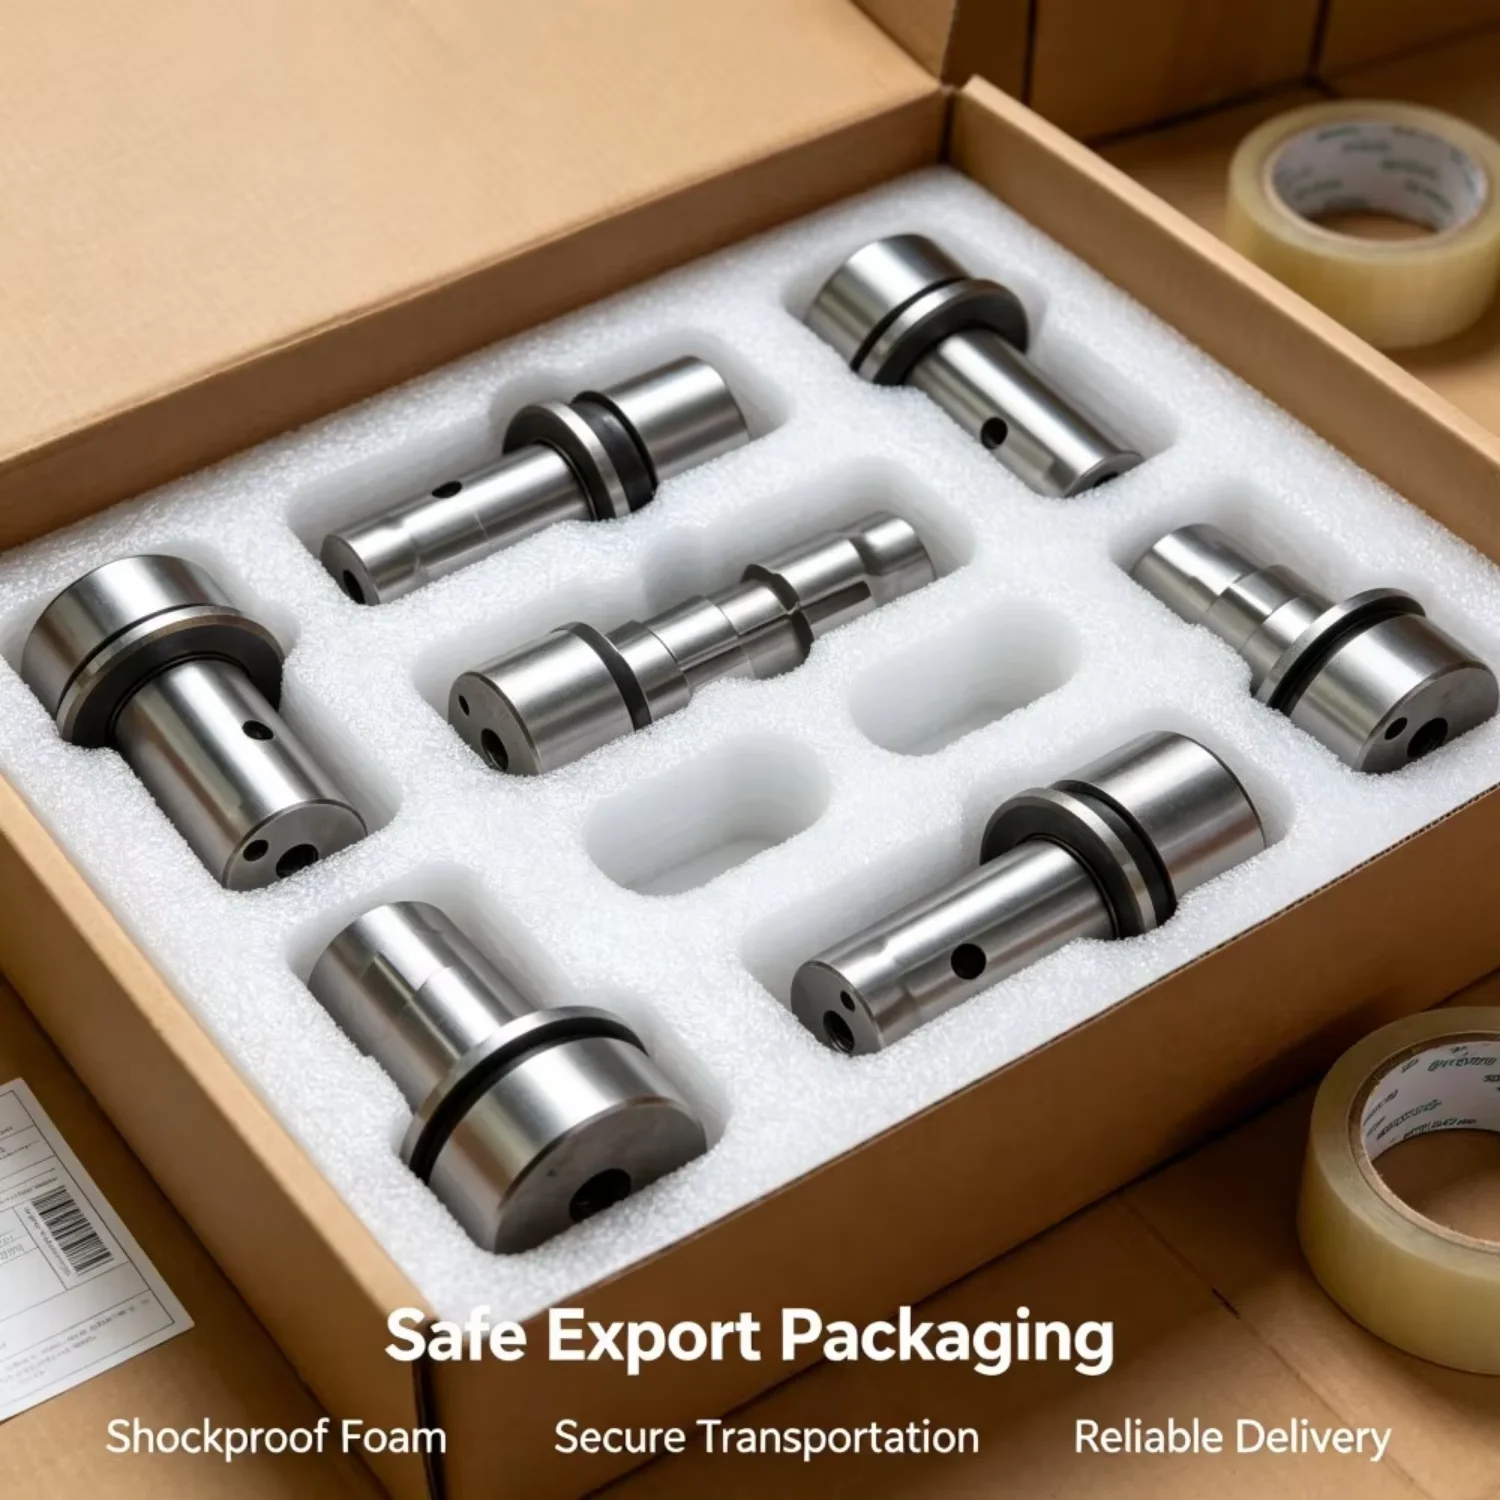
  • Patikima kokybės kontrolės inspekcija ir saugi pakuotė saugiam visame pasaulyje siunčiamų prekių vežimui
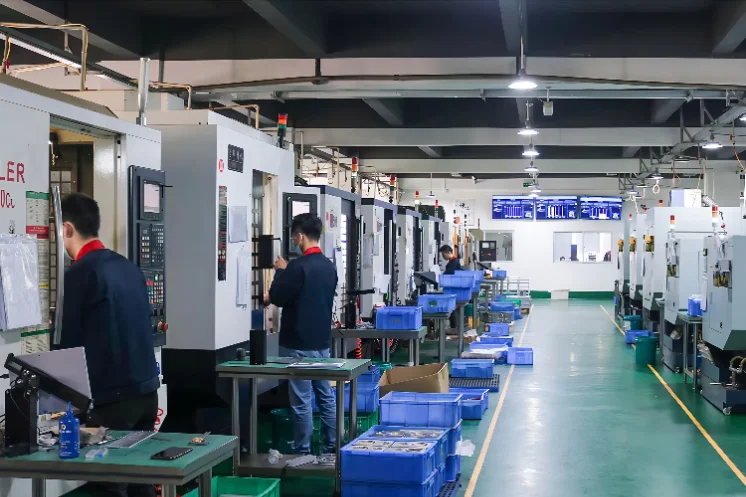
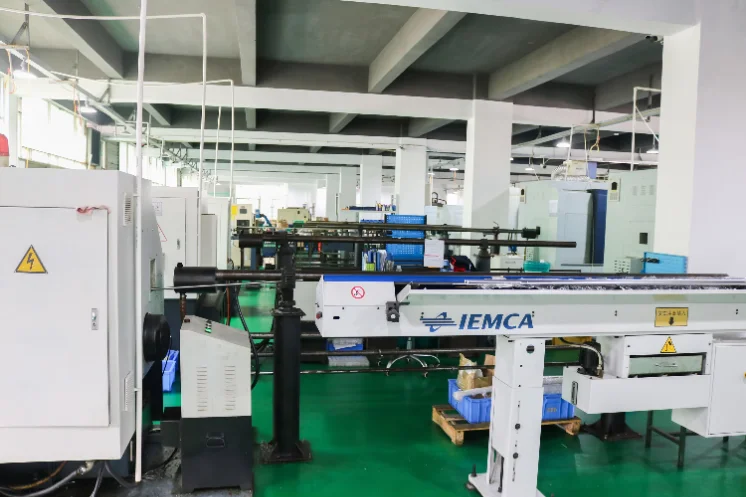
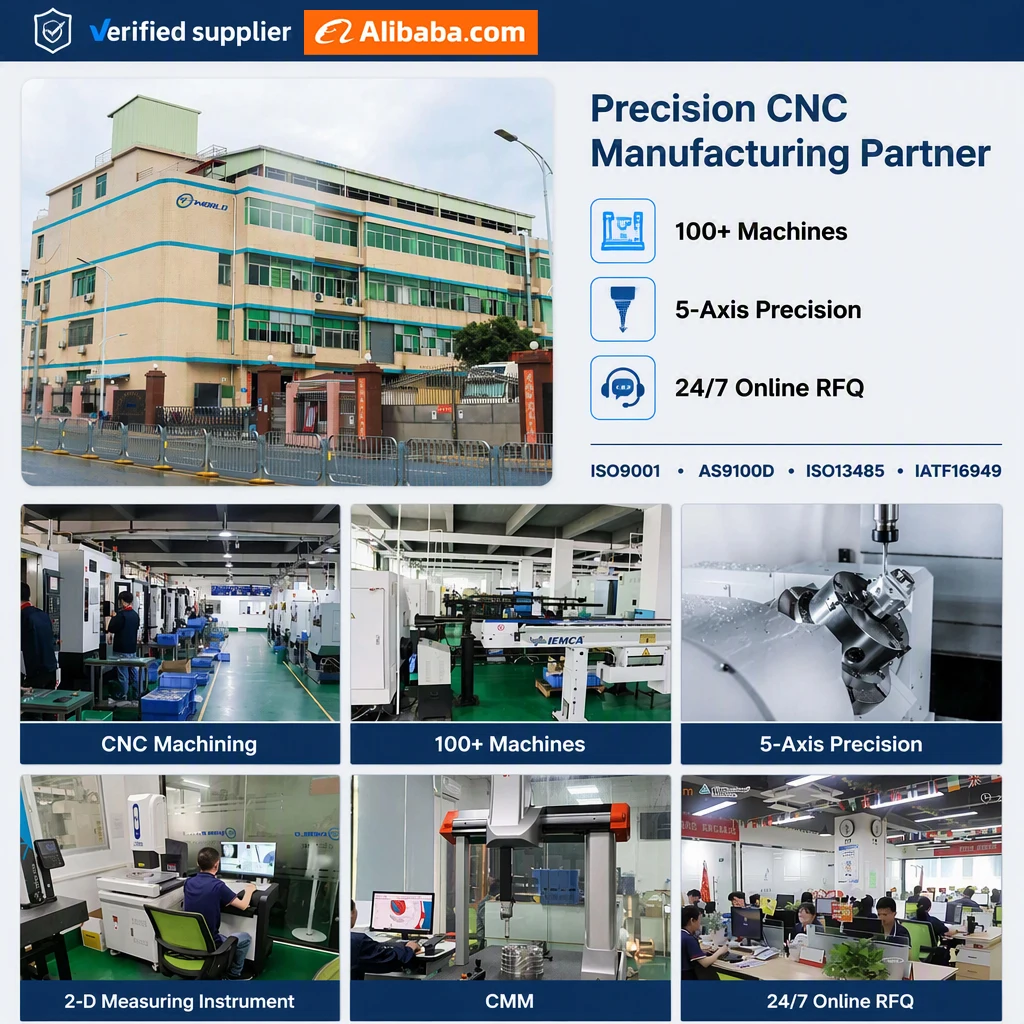
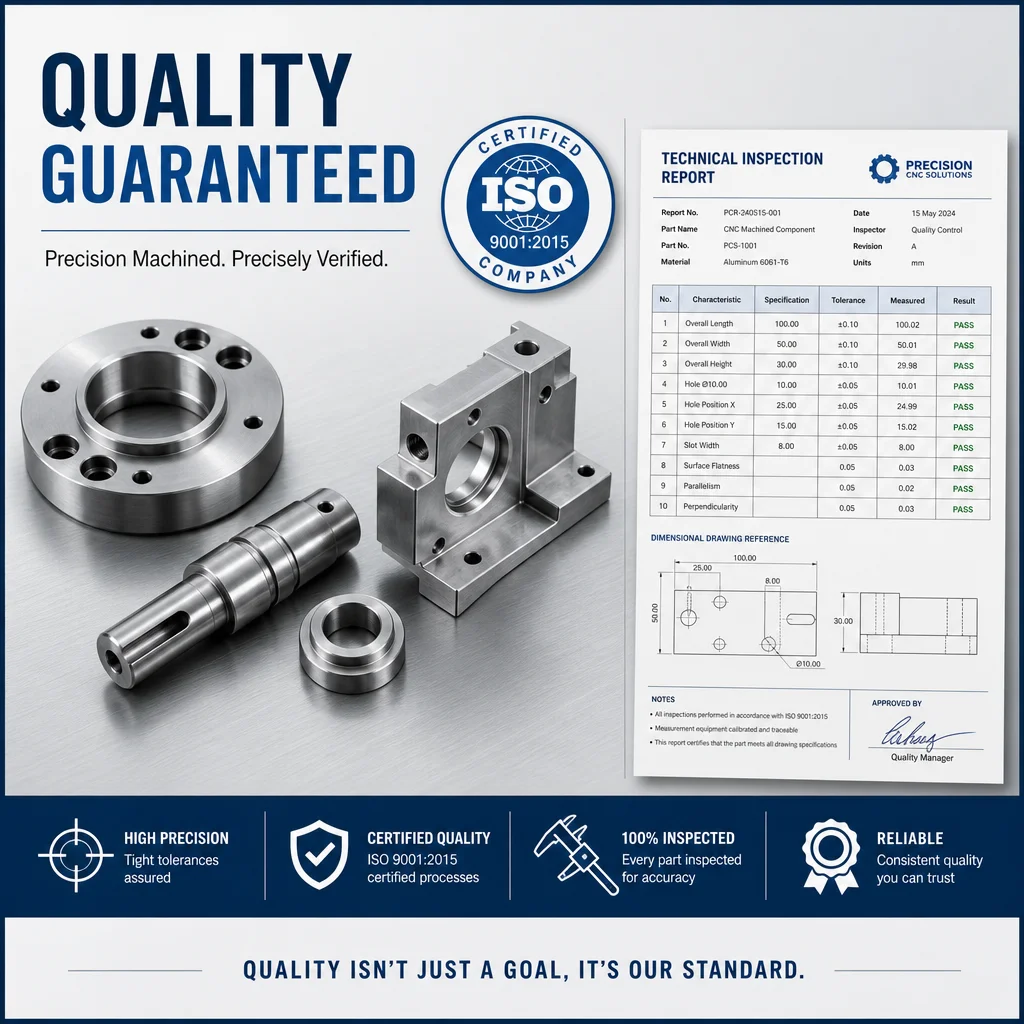
Vadovaujantis tikslaus CNC apdirbimo ekspertas | daugiau nei 20 metų OEM/ODM puikumo Su per daugiau nei 20 metų OEM/ODM patirties , mes esame ISO 9001:2015 sertifikatą gamintojas, specializuojantis tikslaus komponentų gamybą. Mūsų pažangioje gamybos įmonėje įrengta visiškai komplektuota 3-, 4- ir 5-ašių CNC mašinų įranga, todėl galime tiekti daugiau nei 300 000 tikslaus detalių per mėnesį visame pasaulyje esantiems klientams. Greitas tyrimų ir plėtojimo procesas: Individualūs projektai per 3dienas, prototipai per 7dienas ( 4patyrę inžinieriai). Griežtasis kokybės kontrolės režimas: 6– Kokybės kontrolės / kokybės užtikrinimo komanda stebi kiekvieną gamybos etapą. Paruošta B2B bendradarbiavimui: Alibaba patvirtintas tiekėjas ir specializuota Amazon FBA palaikymo paslauga pasaulinėms prekėms.
✓ Patvirtintas tiekėjas ✓ Prekių apsaugos garantija ✓ Laiku pristatytų užsakymų dalis: 99,5 %
Apdorojimas
Pagrindiniai galimybių privalumai
CNC suvienodinimas
ø1 mm–Ø500 mm, šveicariškojo tipo frezavimo staklės mikrodetales gaminti
CNC sulaužymas
3/4/5 ašių staklės, maksimalus apdorojamo gaminio dydis – 2000×1500×800 mm
5-asio mašinavimas
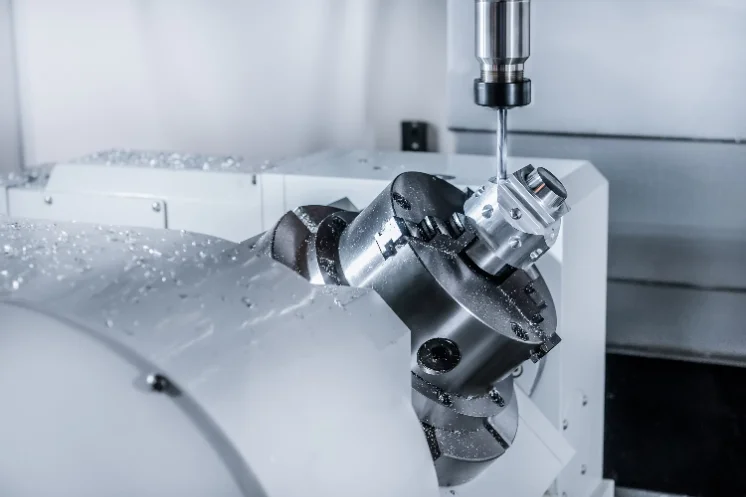
Sudėtingos geometrijos, tikslumas 0,005 mm
Dratinių EDM
Nuolydžio kampai iki 30°, paviršiaus šiurkštumas Ra 0,4
Lazerinis pjovimas
Lakštų metalas iki 25 mm storio
Lakštinio metalo formavimas
Lenkimas, sukimo būdu formavimas, štampavimas (kampo tikslumas ±0,1°)
Injekcinis formavimas
50 T–800 T įrenginiai, greitas kalapų gamybos procesas (7–15 dienų)
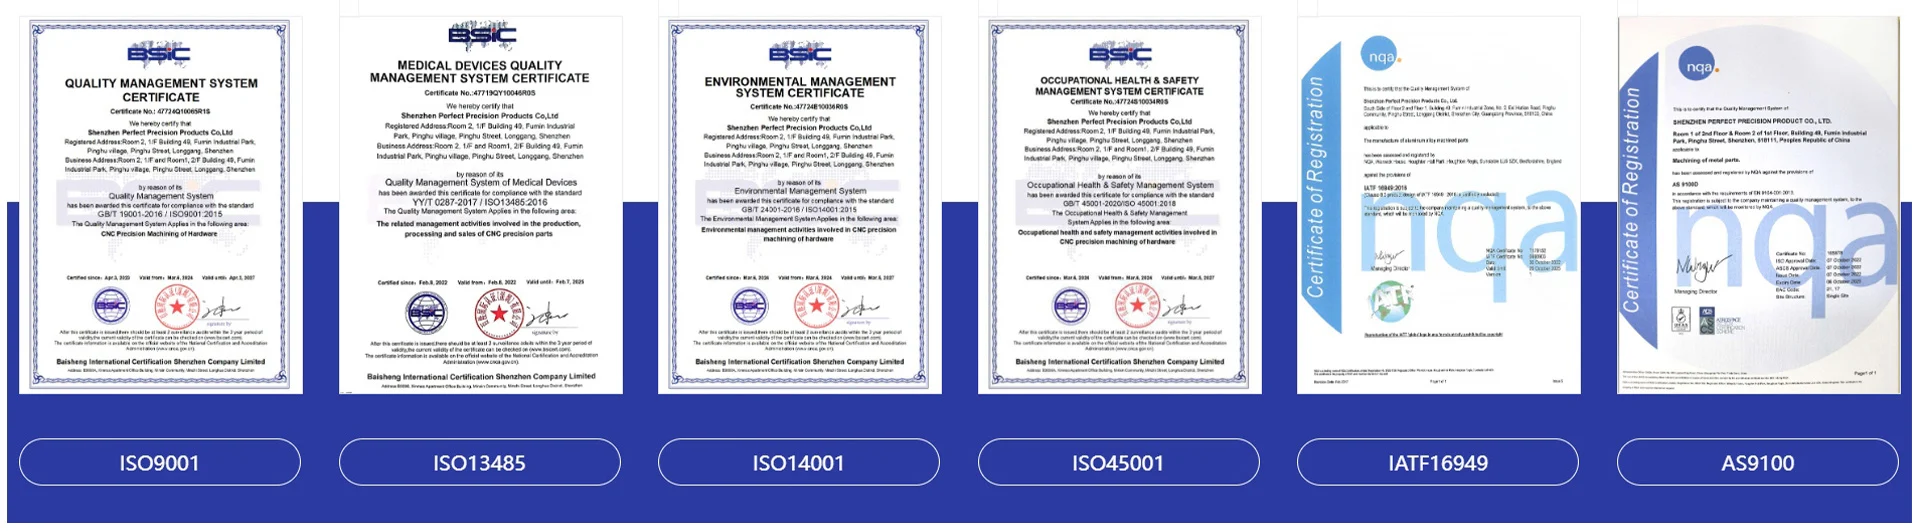
Sertifikatas
baneris
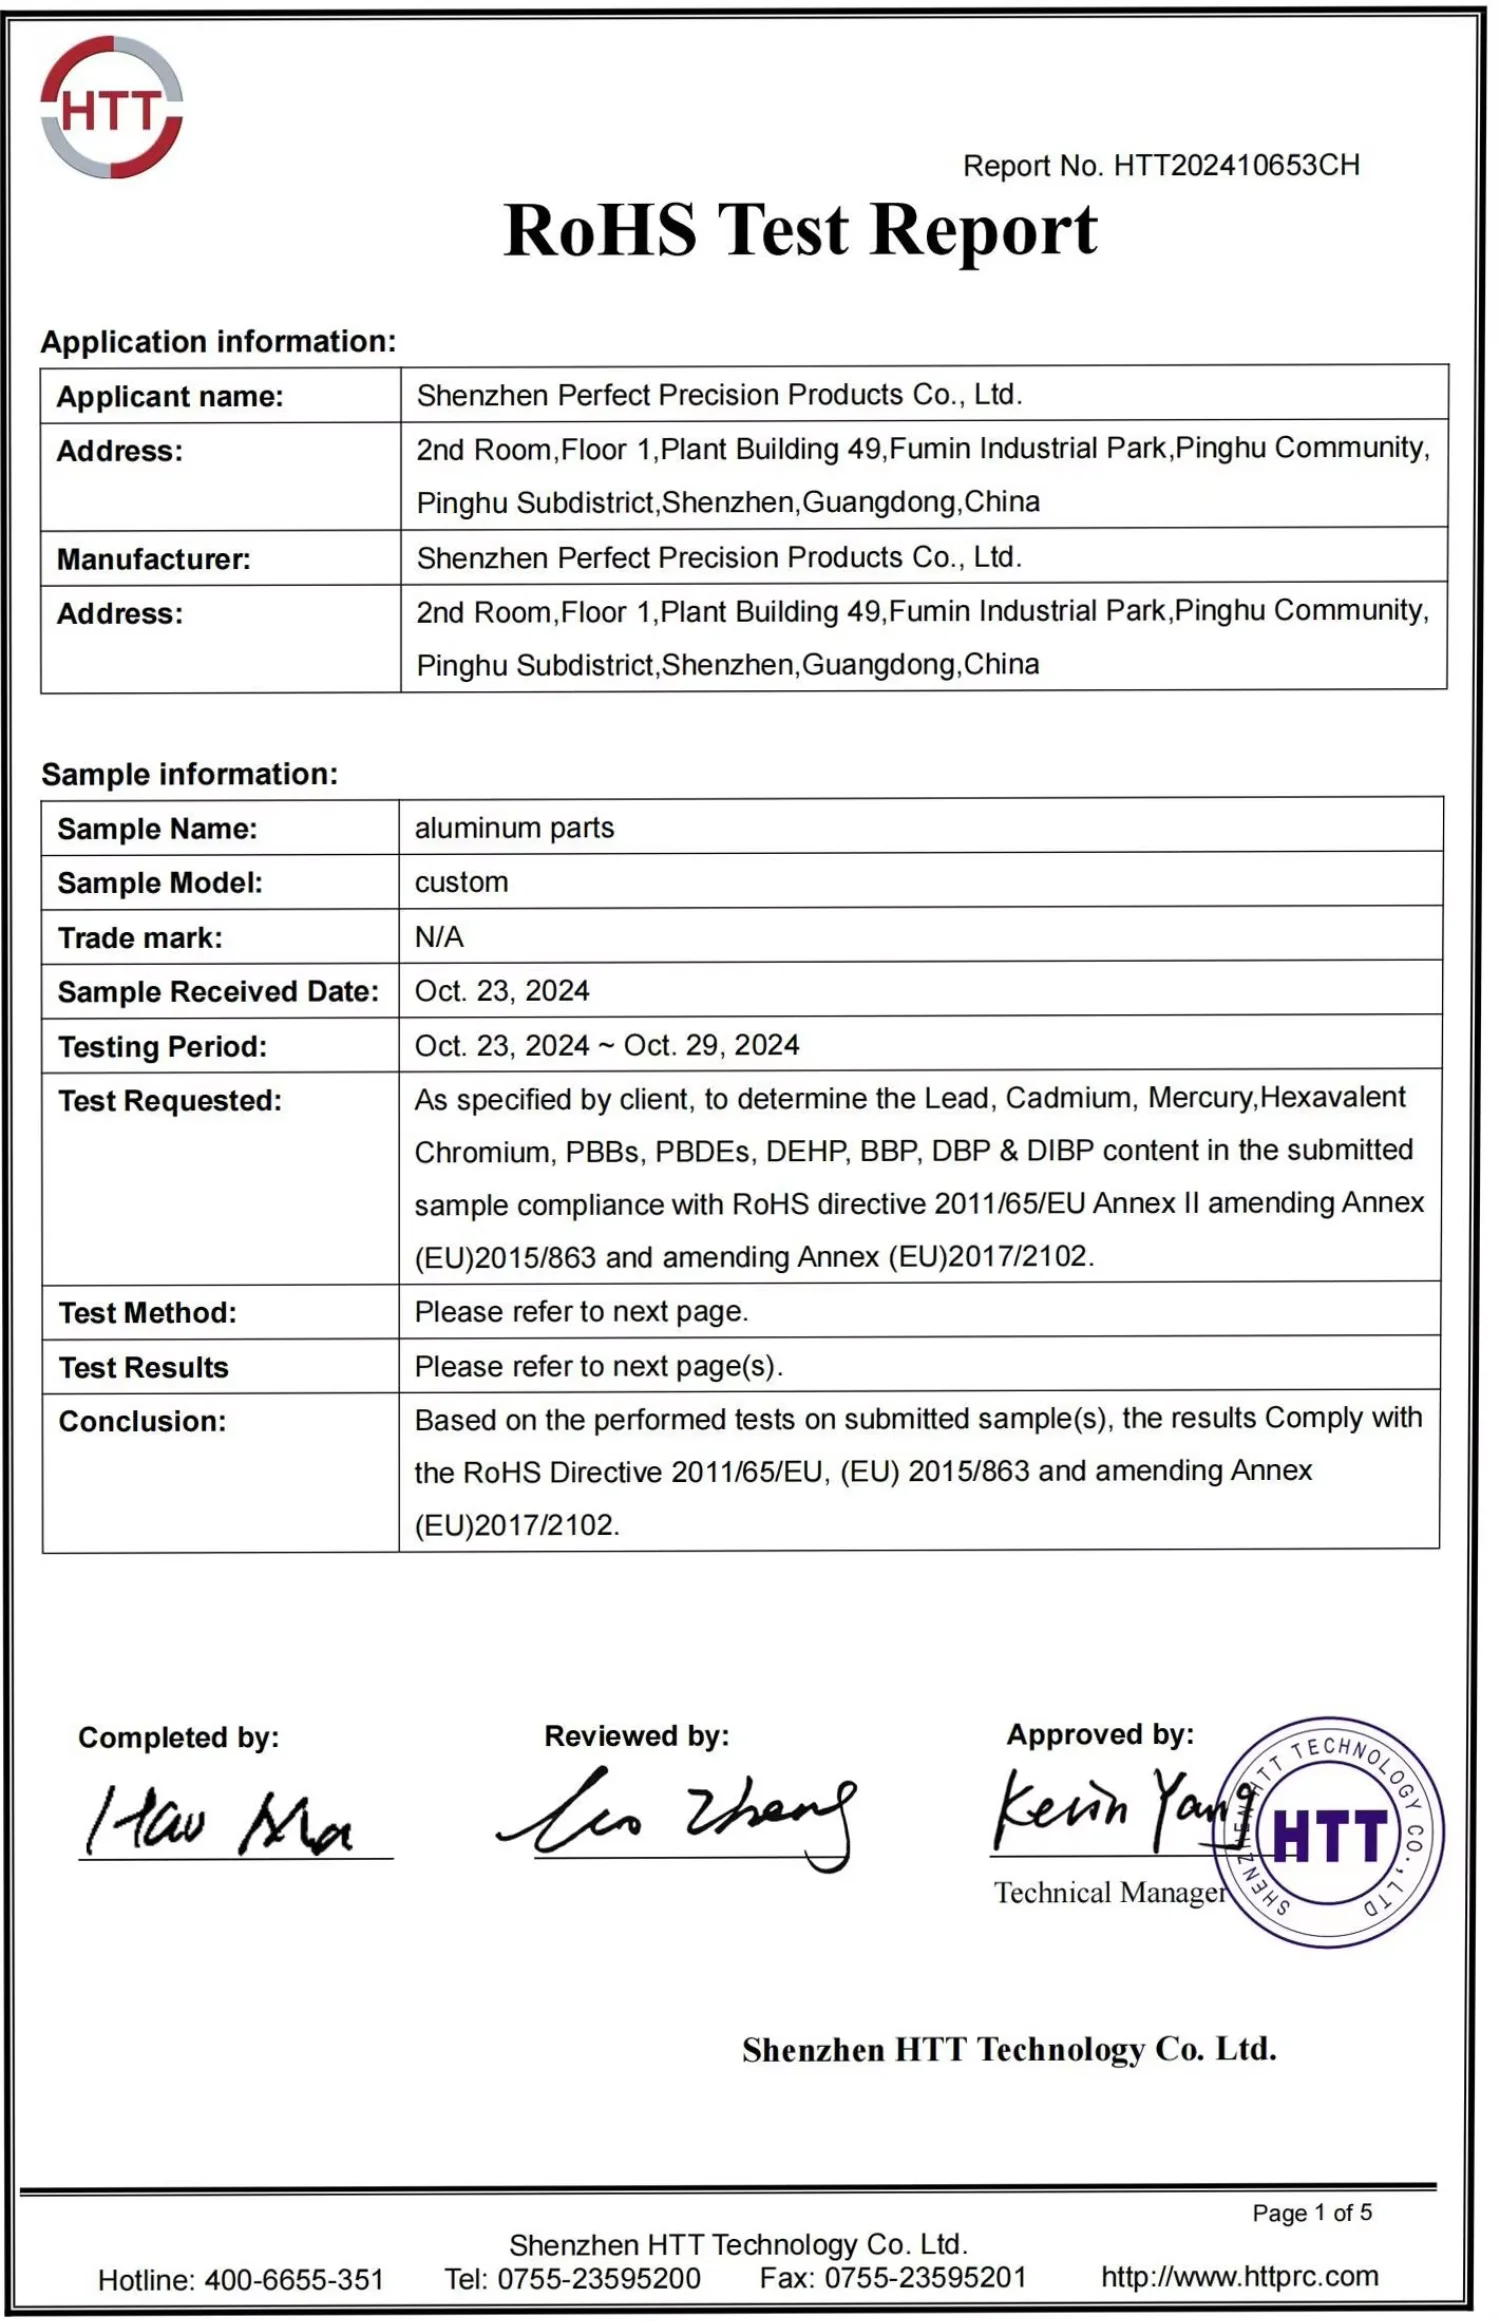
ISO9001:2015, ISO13485:2016, ISO45001:2018, IATF16949:2016, ISO14001:2015, RoHS, CE ir kt.
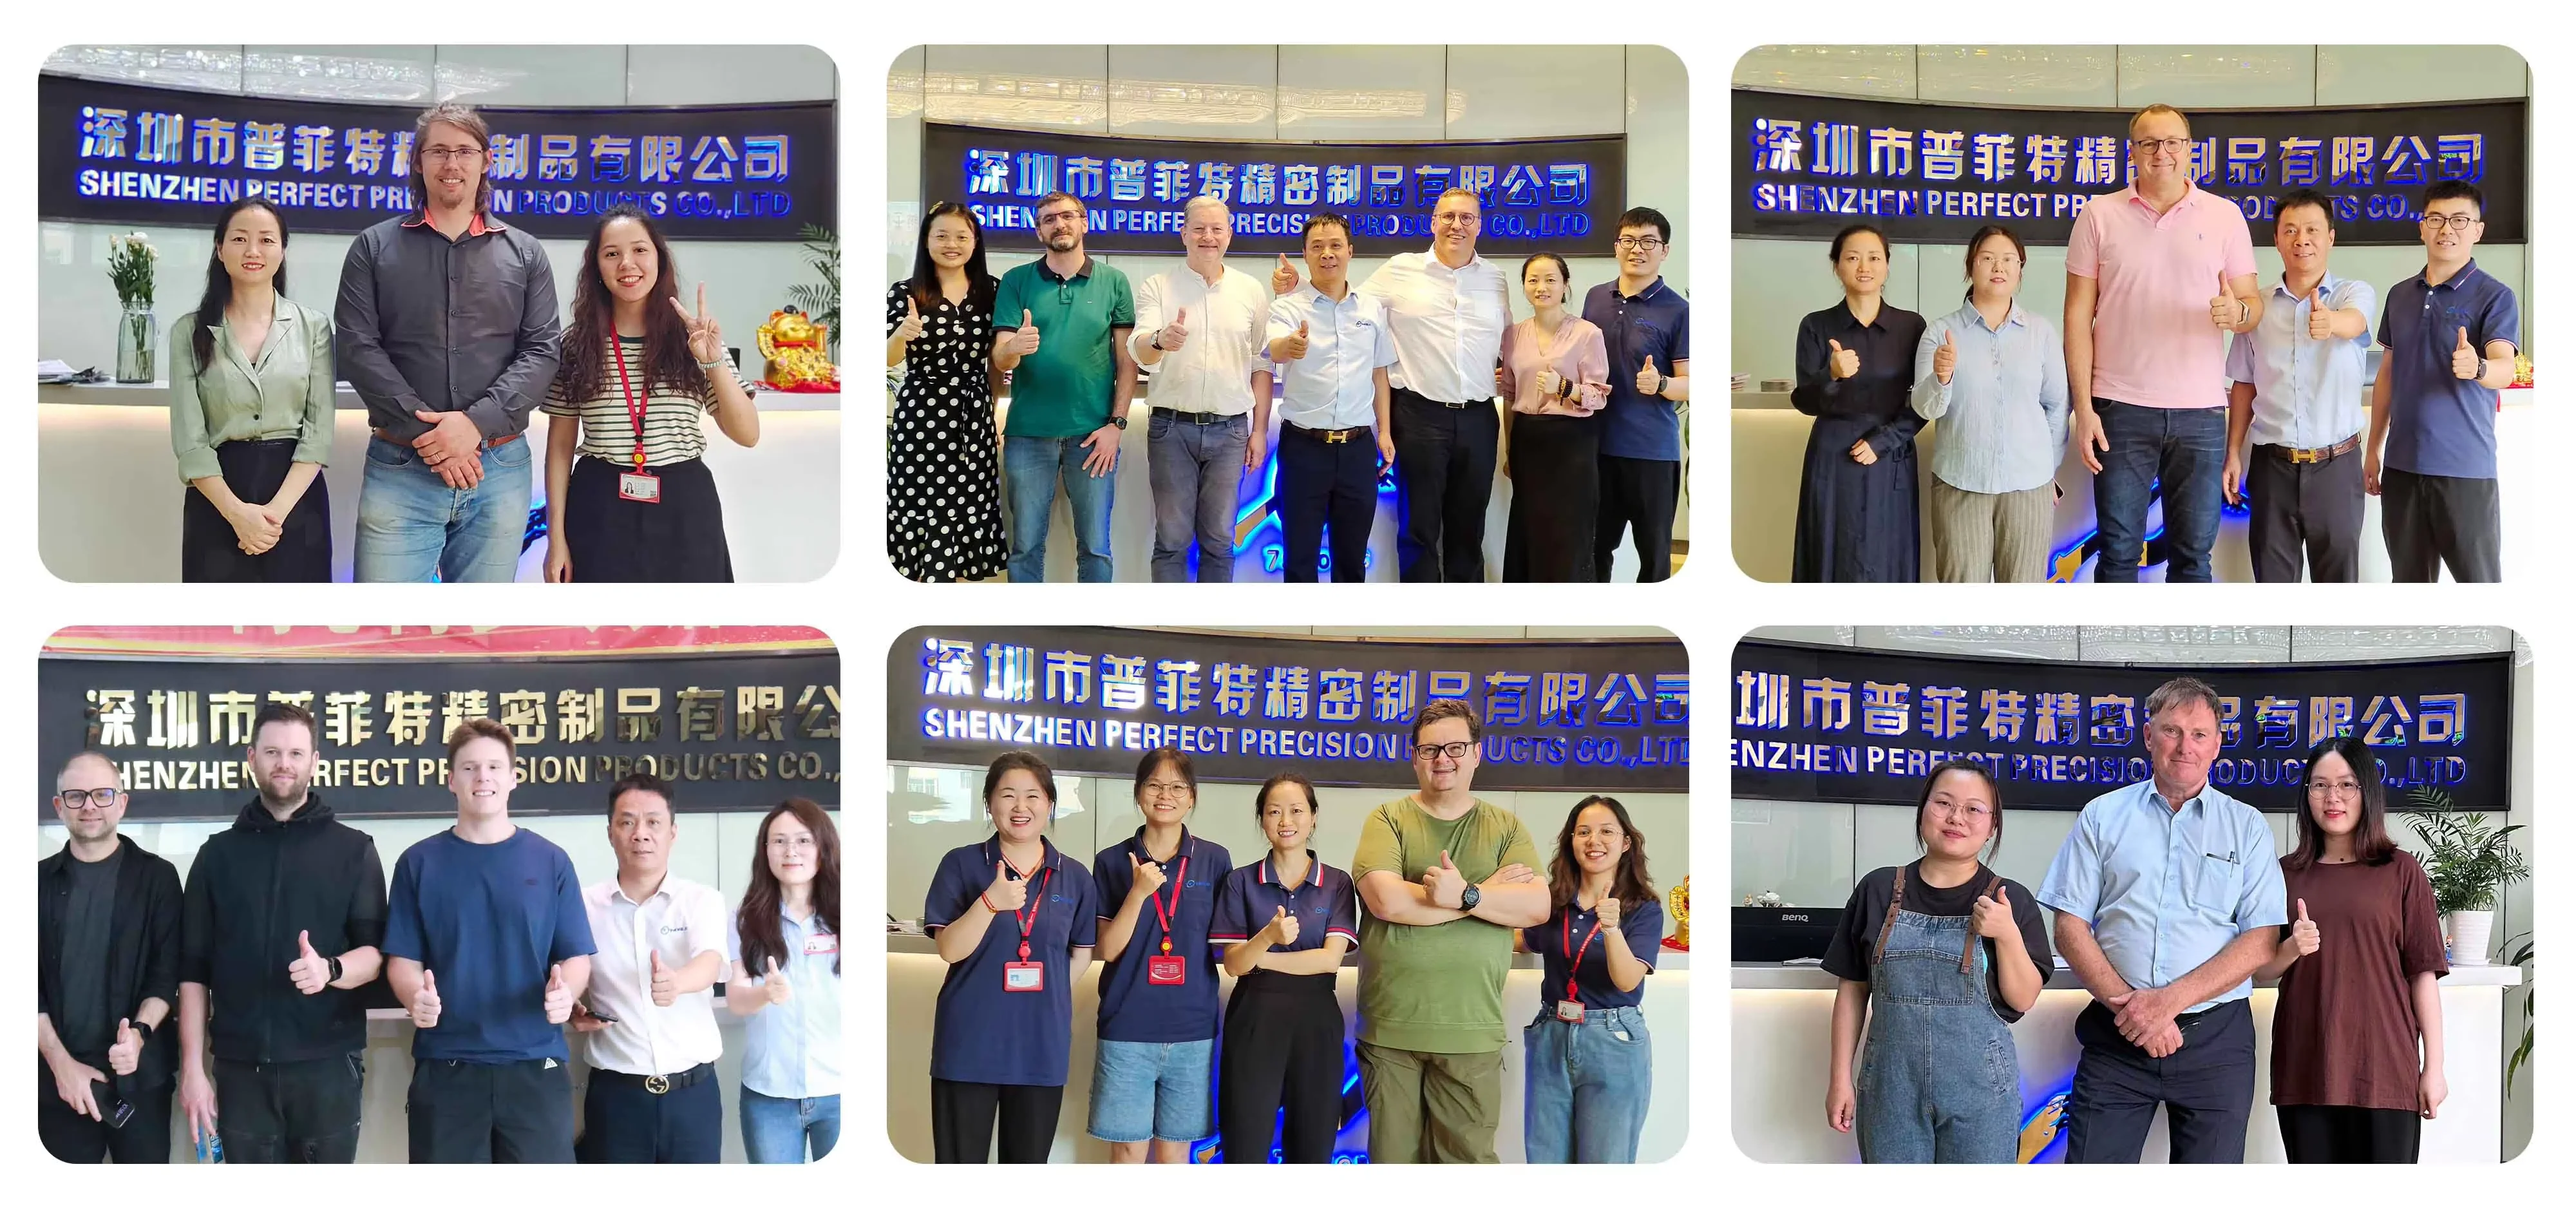
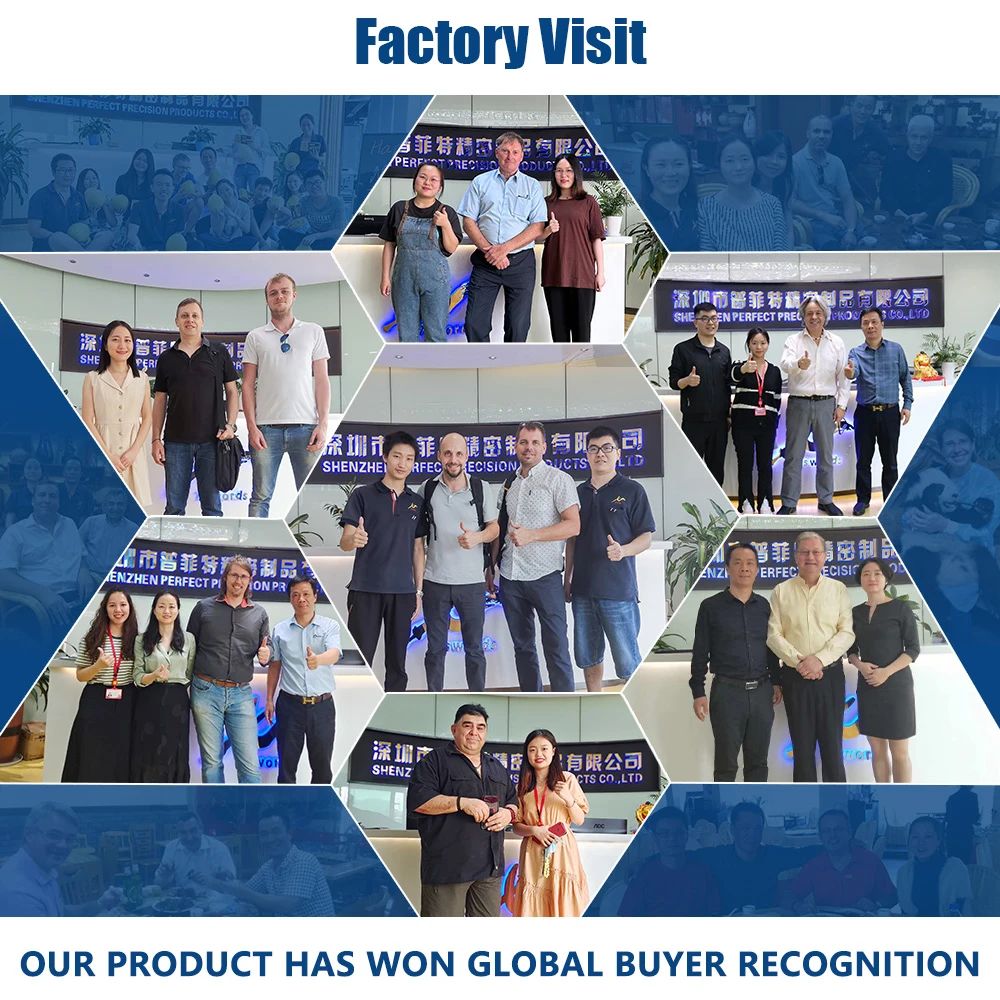
Apsilankymas gamykloje
vaizdas
vaizdas
Kodėl pasirinkti mus
Greitas prototipavimas
cNC pavyzdžių gamyba – 3–5 dienos; liejimo kalapų gamyba – 7–15 dienų
Mažas MOQ
Minimalus užsakymo kiekis CNC apdirbimui – 1 vienetas; liejimui – 100 vnt.
Masinė gamyba
Nuo 10 iki daugiau nei 1 000 000 vienetų per mėnesį
Projektavimo pagalba
Nemokama DFM (gamintojui pritaikyto dizaino) atsiliepimų pateikimas per 24 valandas
Logistika
DDP/DDU pristatymas į ES, JAV, Australiją; realaus laiko stebėjimas
Bendravimas
Specializuotas anglakalbis projektų vadovas
vaizdas
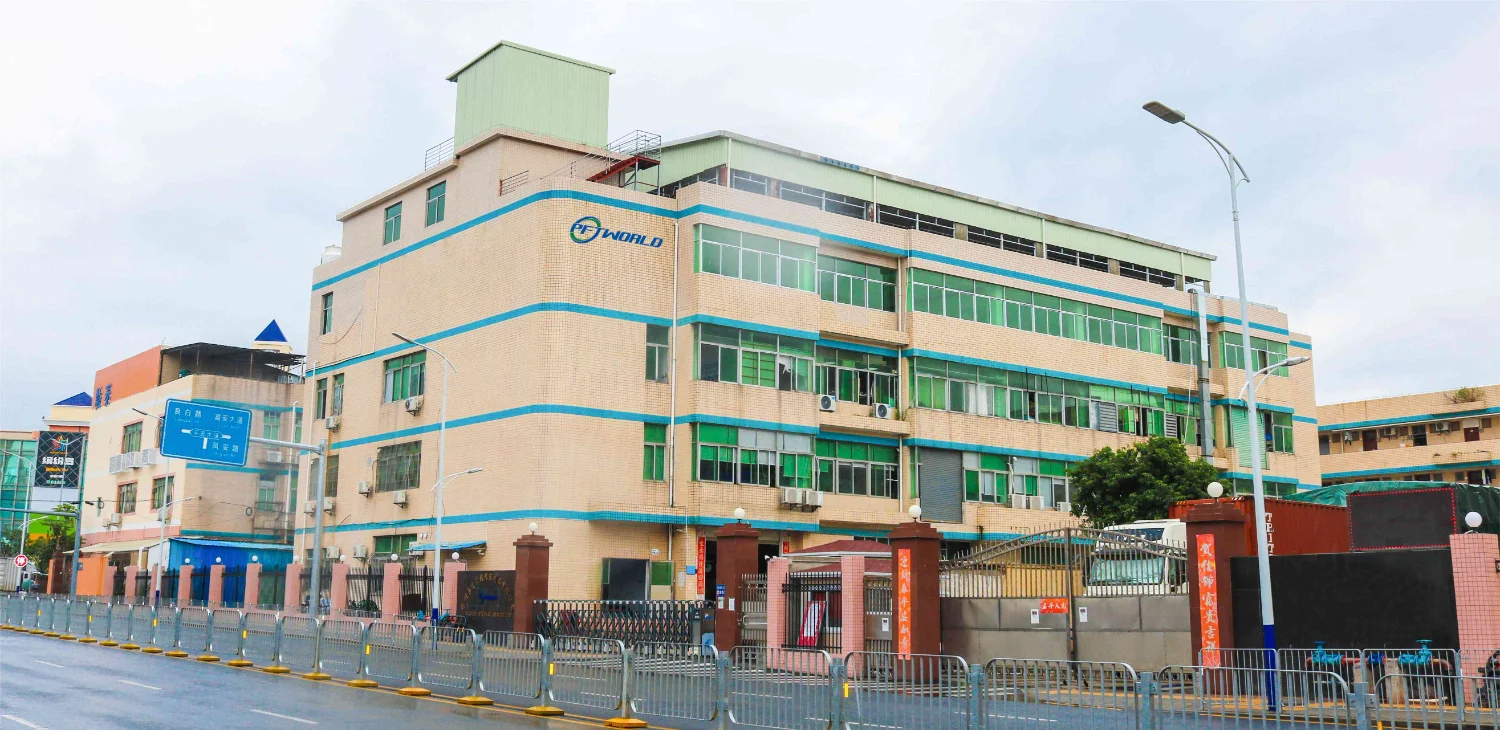
Kompanijos pristatymas SUKURTA DETALĖMS, KURIOS TURI REIKŠMĖS. SUKURTA ILGALAIKIEMS PARTNERSYBŲ SANTYKIAMS. Shenzhen Perfect Precision Products Co., Ltd. yra tikslaus gamybos partneris, įsikūręs Šenčzene, Kinijoje, ir aptarnauja OEM gamintojus, produktų kūrėjus, inžinerijos komandas bei pramonės pirkėjus iš kelių šalių. Mes suprantame, kad kiekvienas komponentas atlieka svarbų vaidmenį didesniame produkte. Matmenų nuokrypis, medžiagos pasirinkimas ar gamybos problema gali paveikti surinkimą, našumą, sąnaudas ir pristatymo terminus. Todėl mūsų vaidmuo nėra tik detalių gamyba, bet ir klientų pagalba transformuojant inžinerinius reikalavimus į patikimą gamybą. Mes glaudžiai bendradarbiaujame su klientais visą produkto gyvavimo ciklą – nuo ankstyvojo kūrimo etapo ir dizaino patvirtinimo iki pakartotinės gamybos. Suprasdami kiekvieno komponento paskirtį, mes padedame nustatyti gamybos rizikas, pagerinti komunikaciją ir sukurti praktiškus sprendimus dar prieš tai tampa brangiais problemomis. Mūsų požiūriu, sėkmingas projektas yra daugiau nei atitinkantis siuntimas. Tai yra gamybos santykiai, paremti aiškiais reikalavimais, atsakingu vykdymu ir nuolatine palaikymo parama. Įkelkite savo 2D piešinius arba 3D CAD failus jau šiandien, ir leiskite mūsų inžinerijos komandai padėti paversti jūsų idėjas gamybai paruoštais tiksliaisiais komponentais.
Bendrovės apžvalga
baneris
CNC talpyba
baneris
daugiau nei 100 įrengimų
baneris
penkių ašių tikslusis apdirbimas
baneris
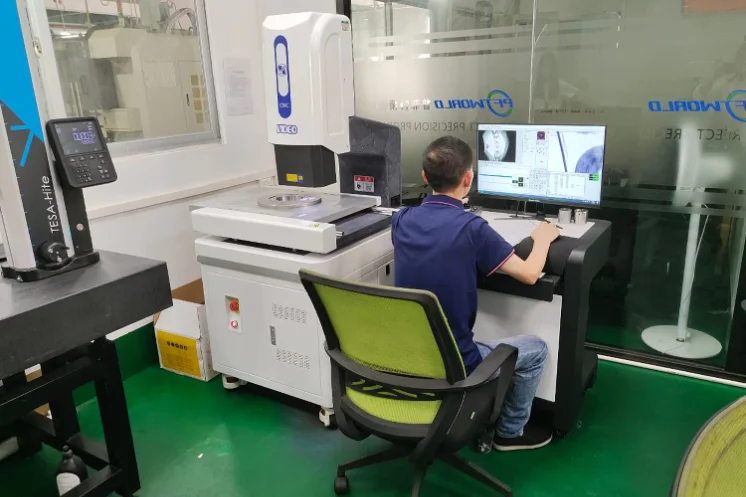
2-D Matavimo Priemonė
baneris
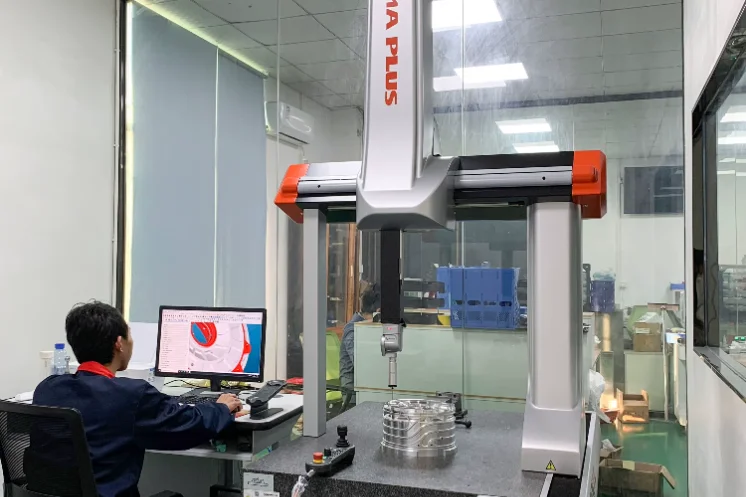
Koordinatinė matavimo mašina (CMM)
baneris
24/7 internetinė kainos užklausa (RFQ)
Gamybos eiga
vaizdas
vaizdas
vaizdas
Tikslumas ir kokybės kontrolė
Tolerancija: ±0,005 mm | Kokybė, kurią galima išmatuoti
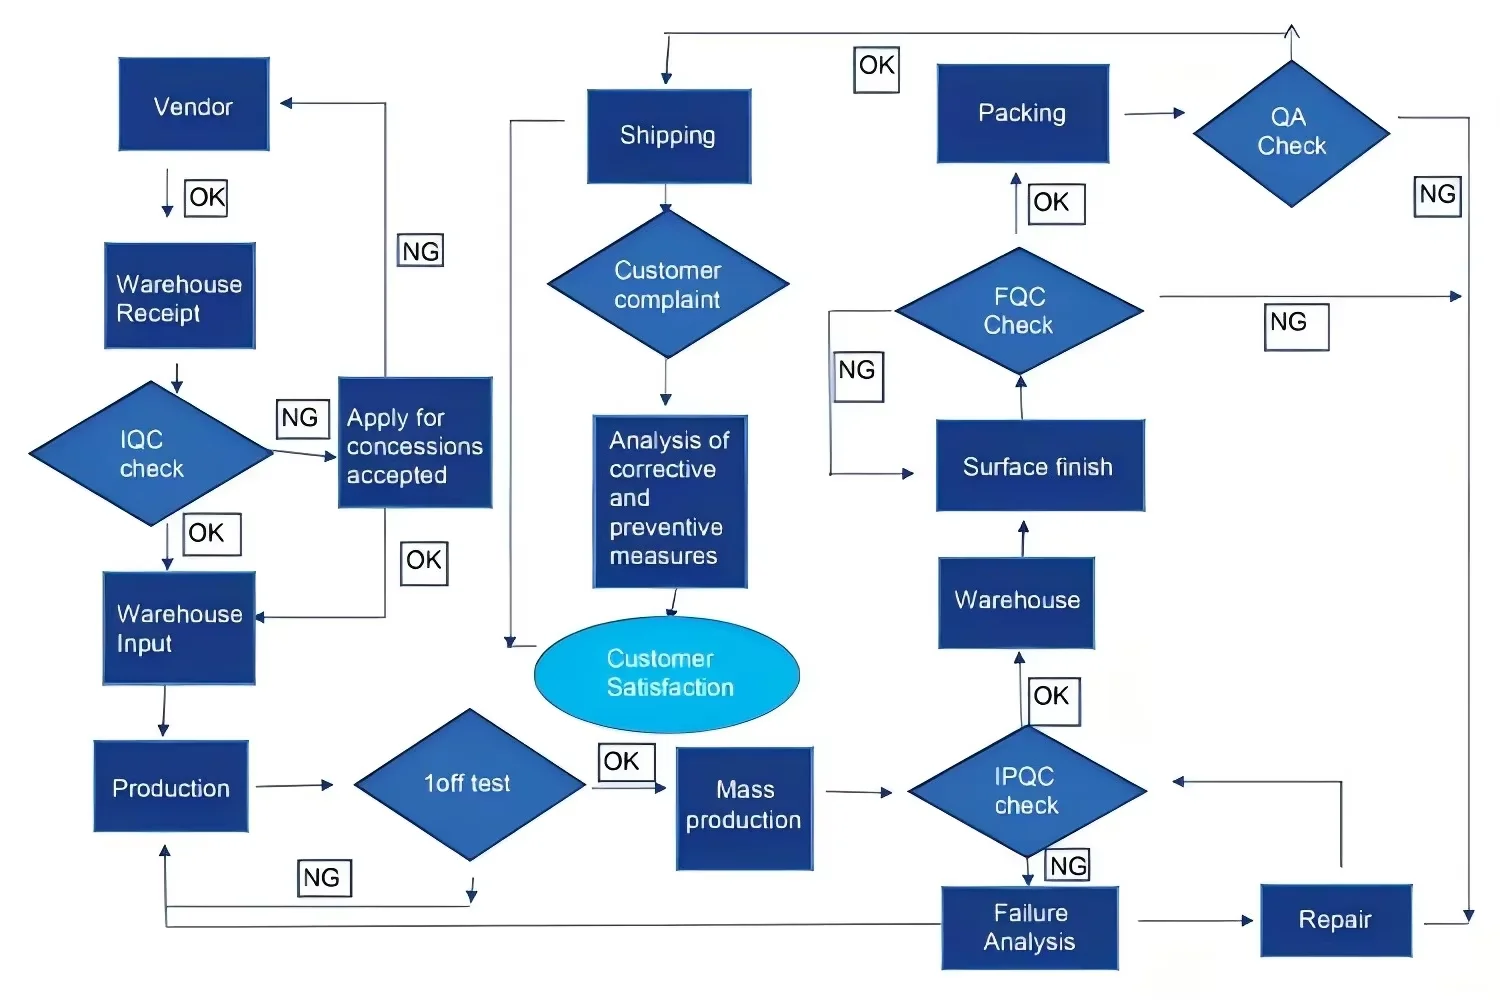
Mūsų trijų lygių kokybės užtikrinimo sistema užtikrina, kad kiekvienas detalės elementas atitiktų jūsų technines specifikacijas:
① Įeinamosios medžiagos patikrinimas
Spektrometrinė analizė (cheminės sudėties patvirtinimas)
Kietumo bandymas (Rockwell / Vickers)
② Tarpinė patikra
Koordinatinio matavimo mašinos (CMM) patikra
Tikrojo laiko statistinė proceso valdymo sistema (SPC)
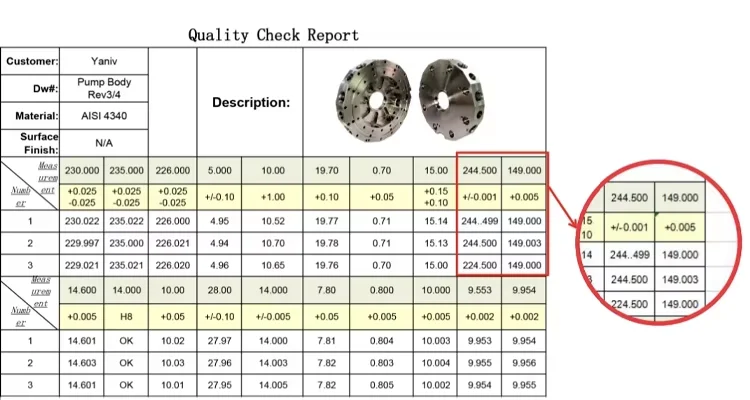
Kiekvienos naujos užsakymo pirmosios detalės patikra (FAI)
③ Galutinė patikra ir ataskaita
Visų matmenų ataskaita su CMM duomenimis
Paviršiaus šiurkštumo matuoklis (patikrinta Ra 0.1–3.2 μm)
Medžiagos sertifikavimas bei RoHS/REACH atitikties galimybė
Pasiruošę pradėti savo projektą?
Siųskite mums savo CAD failą (STEP/IGES/PDF) ir reikalavimus – mes atsakysime:
✅ Nemokama pasiūlymo paruošimas per 6 valandas
✅ DFM analizė ir medžiagų rekomendacijos
✅ Pavyzdžių gamybos laikas ir gamybos grafikas
vaizdas
baneris
antraštė
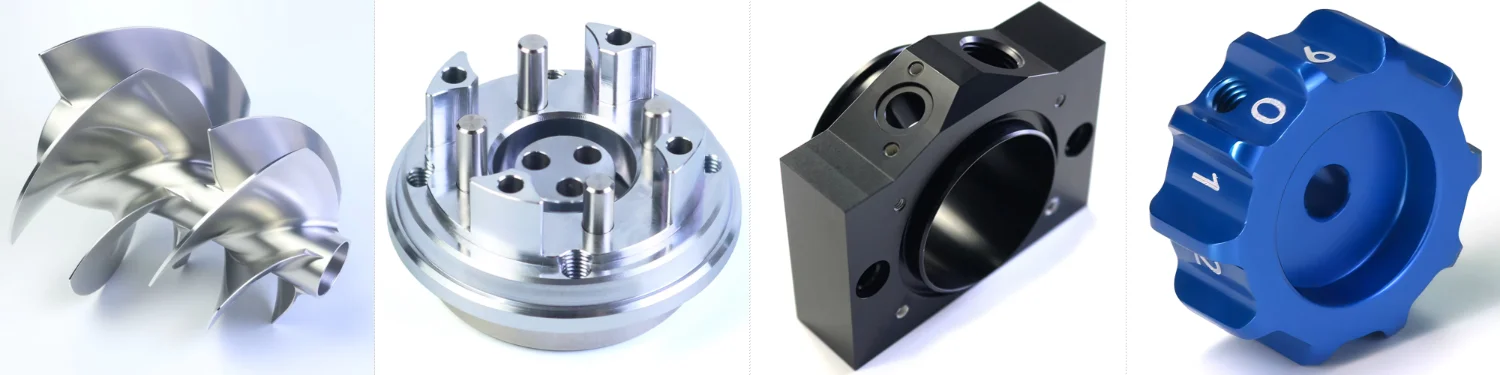
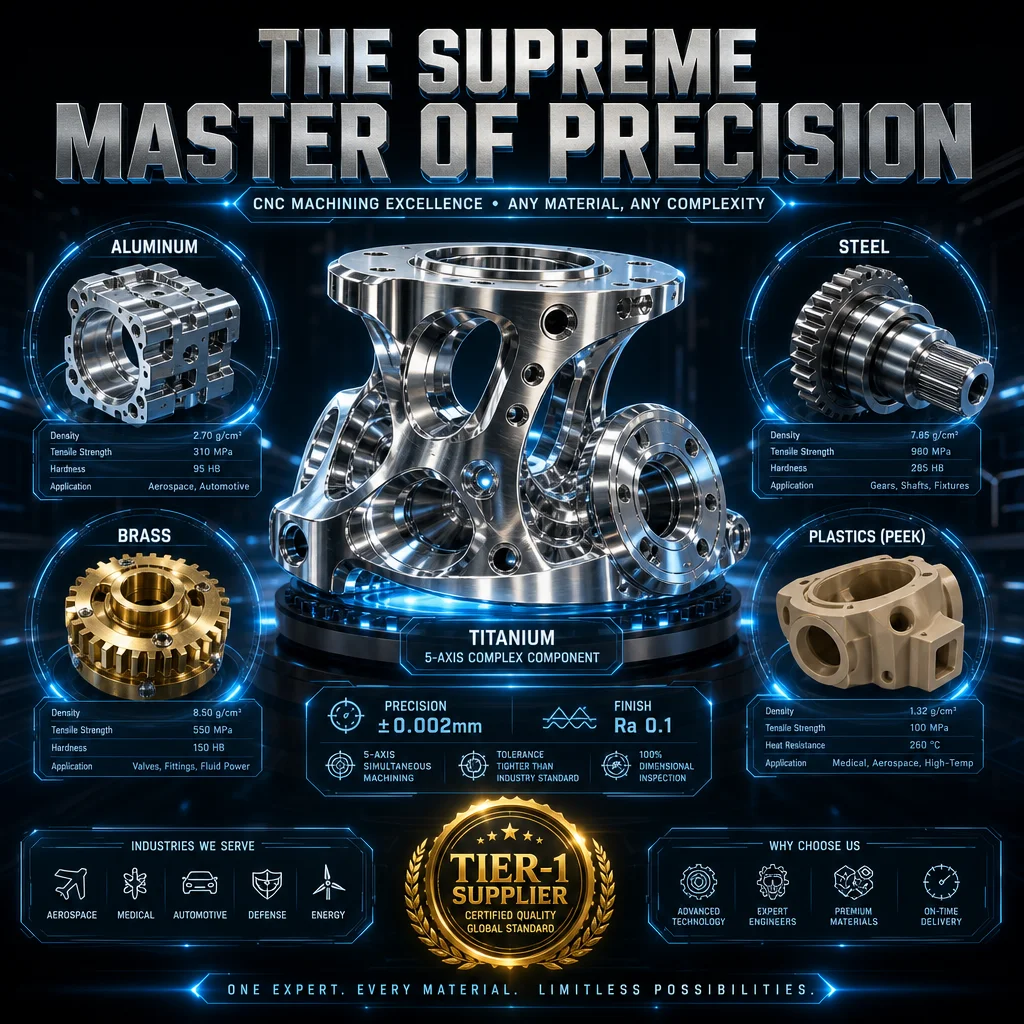
Aliuminis: 2024, 5052, 5083, 6061, 6061-T6, 6063, 6082, 7075 (lengvoji, tinkama anodavimui)
baneris
antraštė
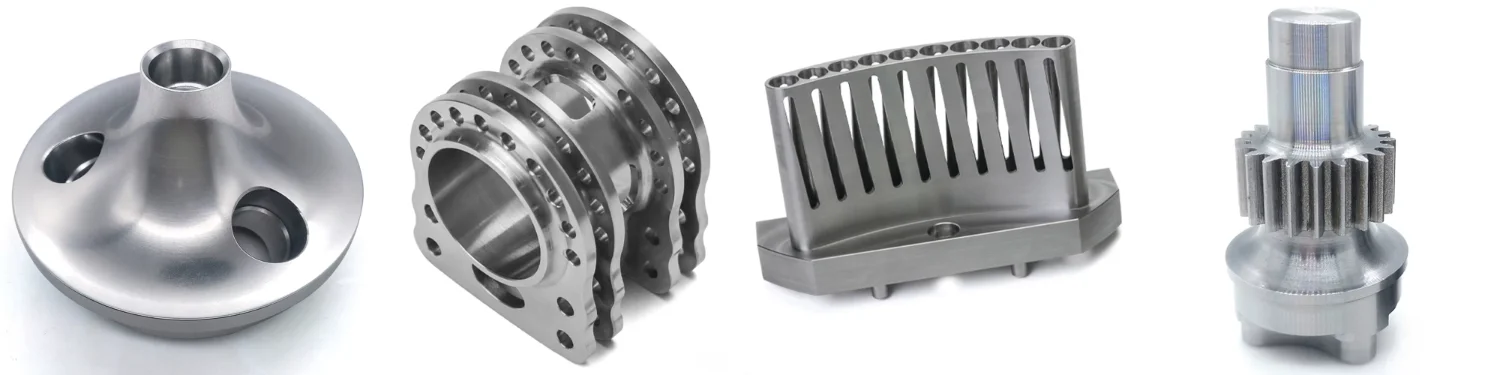
Nerūdijantis plienas: 303, 304, 316/316L, 17-4PH (atsparios korozijai, medicininės kokybės)
Sis: 1215, 1045, 4140, SCM440 (aukštos stiprumo, termiškai apdorojamos)
baneris
antraštė
Titanas: TA1, TA2/GR2, TA4/GR5, TC4, TC16, TC18, TC21, TC22, TC26, TC118B kt.
baneris
antraštė
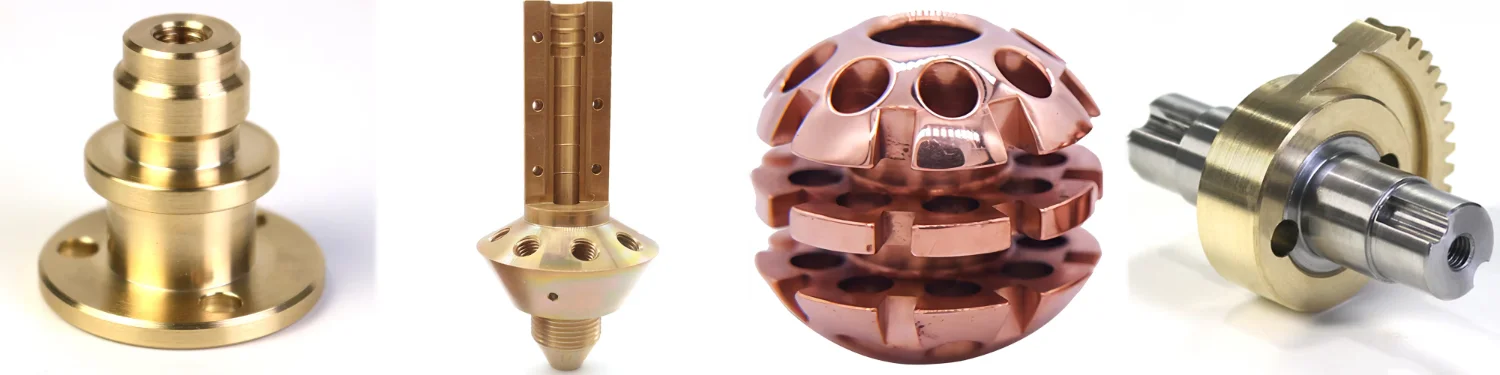
Varinis / vario / vario-bronza: HPb63, HPb62, HPb61, HPb59, H59, H62, H63, H65, H68, H70, H80, H90, C110, C120, C220, C260, C280, C360 ir kt. (puiki laidumas ir apdirbamosios savybės)
baneris
antraštė
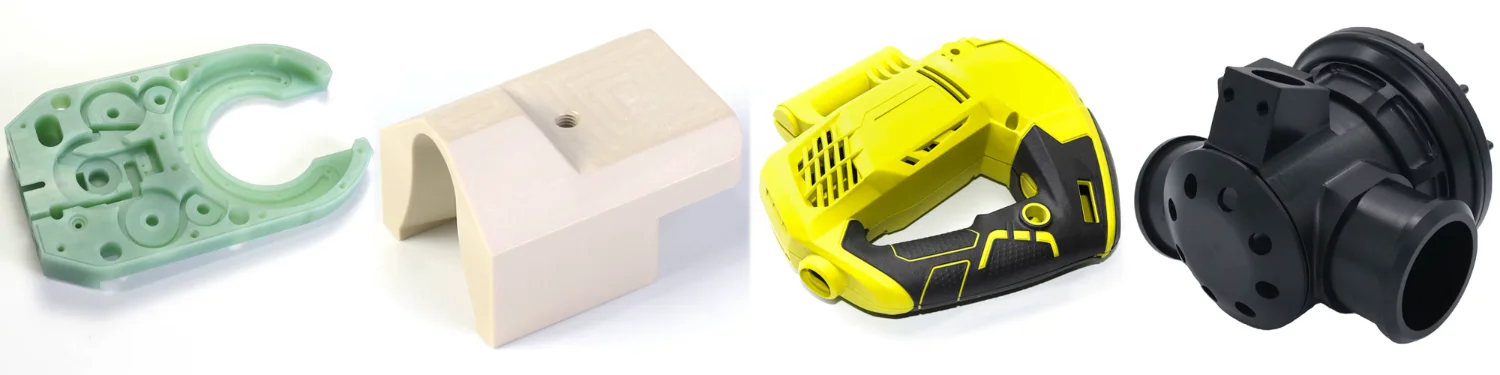
Inžineriniai plastikai :Acetalas / POM / PA / Nylonas / PC / PMMA / PP / PVC / PU / HDPE / PVDF / akrylas / ABS / PTFE / PEEK ir kt.
baneris
Paviršiaus apdorojimai
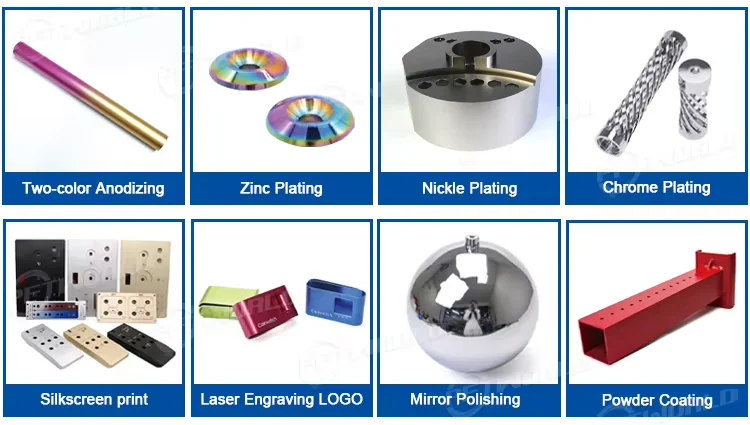
Apsaugos danga: Anodinimas (II / III tipas), pasyvinimas, elektroforezė, miltelinė danga, dažymas
Funkcinis: PVD galvaninė danga, cinko / nikelio / chromo / titano galvaninė danga, elektropoliravimas
Estetika: Švelnus smėlio šluostymas, šukavimas, šilko spausdinimas, lazerinis graviravimas / raižymas, sukimo būdu gaminama paviršiaus struktūra
vaizdas
Dalyvavimas parodose
vaizdas
Pakavimo ir vežimo specifikacijos
vaizdas
baneris
antraštė
P. Sindre Solberg Įmonės tipas: ašių ir velenų gamintojas Regionas: Norvegija, Stavanger
Laikas: 2024 m. vasaris. Kliento pagrindinė problema: ašmenys išėjo iš krosnies išlenkti, o šlifavimui naudoti centrai buvo supjaustyti dar prieš tai. Po šiluminio apdorojimo nieko nebuvo supjaustyta iš naujo, todėl šlifavimas vyko tarp senų centrų: skersmenys pasirodė apvalūs ir reikiamo dydžio, tačiau jau nebebuvo centruoti ant medžiagos ašies. Vidinis skylės skersmuo buvo nucentruotas, sienelė vienoje pusėje tapo per plona, o skersinė skylė pralaužė medžiagą. Mūsų sprendimas: centrai supjaustomi iš naujo po krosnies ir prieš pirmąjį šlifavimą, kad abu galai būtų centruoti medžiagos ašyje. Priėmimo kriterijus – sienelės storis matuojamas keturiose vietose aplink vidinę skylę, o ne skersmuo. Projektų parametrai: – Medžiaga: 1Cr17Ni2 nerūdijančiojo plieno – Technologinis procesas: apvartymas, frezavimas, kalimas, vidinio ir išorinio paviršiaus šlifavimas – Centrai: supjaustomi iš naujo po krosnies ir prieš pirmąjį šlifavimą – Priėmimo kriterijus: sienelės storis keturiose vietose. Kliento atsiliepimas: „Sienelė visur yra vienoda storio ir nuo to laiko nė viena skersinė skylė nepralaužė medžiagos.“ Sekantis rezultatas: per 100 dienų užsakyta pakartotinai 2 400 vnt. – 31 500 JAV dolerių.
Dažniausiai užduodami klausimai
Kodėl mano CNC apdirbti detalės dažnai pristatomos su nevienodais nuokrypiais tarp serijų ir kaip šį rizikos veiksnį galima pašalinti?
Nesuderintos nuokrypos kyla iš 4 pagrindinių priežasčių: nekalibruota įranga (68 %), nestabili įtvirtinimo įranga, trūksta koordinačių matavimo mašinos (CMM), nevykdomas įrankių tarnavimo laiko stebėjimas. Taikome šešių sigmų kontrolę: DFM peržiūra iš anksto nustato rizikos veiksnius prieš apdirbimą; CMM naudojama 3 kontrolės taškuose su šilumos partijų ataskaitomis; automatinis įrankių keitimas vykdomas pasiekus 85 % nusidėvėjimo; realiuoju laiku generuojamos SPC diagramos. Serijos vientisumas: ±0,005 mm tikslumu pasiekiamas 99,2 % atvejų per 2847 gamybos ciklus. Pateikiame pradinio patikrinimo ataskaitą (FAI), Cpk ≥1,67, standarto EN10204 3.1 dokumentus. Atmetamųjų detalių kiekis sumažėja nuo 8 % iki mažiau nei 0,8 %; surinkimo klaidų skaičius sumažėja 94 %.
Kaip įsitikinti, kad tiekėjo nurodytas pristatymo laikas yra realistinis ir nebus priežastis gamybos linijos sustabdymui?
Nerealūs pristatymo terminai sukelia 73 % užsienio šalyse kilusių delsų. Mes pateikiame duomenimis pagrįstą planavimą: realaus laiko gamybos galios informacija iš 86 CNC centrų; P50/P90 vertės, apskaičiuotos remiantis trejų metų duomenimis – prototipams 3–5 dienos, mažoms serijoms – 7–10 dienų, masinei gamybai – 14–21 diena; įspėjimai apie svarbias etapines datas – medžiagų gavimas, pirmasis pavyzdys, 50 % darbo atlikta, siuntimas; 97,3 % pristatymų laiku, patikrinta nepriklausomos trečiosios šalies. Turime 47 lydinius sandėlyje, kad būtų išvengta 5–14 dienų delsų. Nepasiekus numatytų terminų – 100 % oro vežimo išlaidos padengiamos. Tai apsaugo JIT atsargas ir pašalina 12 000–50 000 JAV dolerių sustabdymo sąnaudas.
Kaip įsitikinti, kad tiekėjo nurodytas pristatymo laikas yra realistinis ir nebus priežastis gamybos linijos sustabdymui?
Nerealūs pristatymo terminai sukelia 73 % užsienio šalyse kilusių delsų. Mes pateikiame duomenimis pagrįstą planavimą: realaus laiko gamybos galios informacija iš 86 CNC centrų; P50/P90 vertės, apskaičiuotos remiantis trejų metų duomenimis – prototipams 3–5 dienos, mažoms serijoms – 7–10 dienų, masinei gamybai – 14–21 diena; įspėjimai apie svarbias etapines datas – medžiagų gavimas, pirmasis pavyzdys, 50 % darbo atlikta, siuntimas; 97,3 % pristatymų laiku, patikrinta nepriklausomos trečiosios šalies. Turime 47 lydinius sandėlyje, kad būtų išvengta 5–14 dienų delsų. Nepasiekus numatytų terminų – 100 % oro vežimo išlaidos padengiamos. Tai apsaugo JIT atsargas ir pašalina 12 000–50 000 JAV dolerių sustabdymo sąnaudas.
Kokios paslėptos sąnaudos gali būti atsižvelgiant į CNC apdirbimo kainų pasiūlymus, ir kaip jų išvengti, kad būtų išvengta biudžeto viršijimo?
Paslėptos sąnaudos padidina 62 % projektų kainą 25–40 %. Mes taikome visiškai skaidrią, išsamią kainų kalkuliaciją: medžiagos, programavimas, apdirbimo laikas, įrankiai, tvirtinimo įtaisai, paviršiaus apdorojimas, tikrinimas (įtraukta), logistika. DFM (gamintojo patrauklumo projektavimas) leidžia sutaupyti 18–32 %, nustatant pernelyg griežtus tikslumo reikalavimus ir nebūtiną elektroerozinį apdirbimą (EDM). Kaštų analizė: 50–200 vienetų partija sumažina vieno gaminio kainą 41 %. Jokių netikėtų pradinių sąnaudų, jokių papildomų tikrinimų, jokio apimties išsiplėtimo. Klientai viso sumą sutaupo 25–40 % palyginti su žemesnių kainų pasiūlymų alternatyvomis. Tikroji vertė – faktinė kaina už kiekvieną atitinkantį detalę.
Kaip užkirsti kelią deformacijoms ir paviršiaus defektams plonos sienelės aliuminio, titano ir plastiko detalių apdirbimo metu?
Plonų sienų deformacija paveikia 34 % aliuminio ir 41 % titano detalių. Mūsų keturių žingsnių protokolas: daugiapakopis įtempimo nušalinimas su šilumine apdorojimu; hidrauliniai kreipiniai su tikslumu ±0,001 mm per 8 taškus; titano aušinimas 80–100 bar slėgiu, šiluminė stabilumas ±2 °C; lazerinis šlifavimas, šiurkštumo Ra0,4 reikšmė. Plastikai: optimizuoti verčiamieji velenai užtikrina tikslumą ±0,02 mm. Rezultatas: 99,2 % detalių atitinka reikalavimus – 0,5 mm storio 6061-T6 kliūčių formos detalės Europos ryšių sektoriui; trys ankstesni tiekėjai nepasiekė net 15 %.
Kaip įsitikinti, kad naudojamas tik nurodytas medžiagos tipas, o ne pigesnis pakaitalas, kuris gali pabloginti detalės veikimą?
Medžiagų keitimai paveikia 19 % išorėje gamintų detalių. Mes užtikriname 100 % sekamumą: kiekvienam šildymo ciklui – EN10204 3.1 standarto dokumentai; spektrometras su 0,01 % tikslumu pagal ASTM/GB reikalavimus; barkodų sekimas nuo sandėlio iki galutinio apdorojimo etapo; trečiosios šalies bandymai pagal užsakymą; skirtingų lydinių saugojimas atskirai. Turime 47 medžiagų rūšis: 304/316/17-4PH, 6061/7075, TC4, C360, PEEK, POM, Nylon. Visi dokumentai pridedami prie kiekvienos siuntos, kad būtų laikomasi ISO 9001, IATF 16949 ir medicinos pramonės reikalavimų. Medžiagų keitimo rizika lygi nuliui.
Kodėl vienodų CNC detalių kainų pasiūlymai skirtingų tiekėjų skiriasi 3–10 kartų ir kaip atskleisti tikrąją vertę?
300–1000 % kainų skirtumai atskleidžia 6 trūkumus: 3 ašių įrenginiai negali užtikrinti ±0,005 mm tikslumo; trūkstamas gamybos patogumo projektavimas (DFM) sukelia 30–50 % kainos padidėjimą gamybos metu; nebuvimas koordinačių matavimo mašinos (CMM) lemia 8–12 % broko; netikrintos medžiagos sumažina kainą 20 %, tačiau padidina nesėkmės riziką; operacijų padalinimas sukelia orientyrų klaidų; paslėptos mokesčių sąnaudos montavimui ir tikrinimui. Mūsų kainos pasiūlymuose įtraukti DMG Mori 5 ašių įrenginiai, DFM, CMM, medžiagų sertifikatai bei logistikos paslaugos – viena skaidri kaina. Klientai visoje ciklo kainoje taupo 25–40 % palyginti su žemomis kainomis. Tikroji vertė – tai galutinė kaina už kiekvieną atitinkančią detalę.
Kaip įveikti komunikacijos spragas ir inžinerinius nesupratimus, kai CNC detalių užsakymai vykdomi užsienio tiekėjams?
Ryšio sutrikimai sukelia 44 % defektų. Mūsų 4 protokolai: skiriami inžinieriai (8+ metų patirties, laisvai kalbantys anglų kalba) per 2 valandas; gamybos pradžios pokalbis per 24 valandas, kurio metu tikrinami geometriniai ir matmeniniai reikalavimai (GD&T) – 92 % problemų išsprendžiama prieš pradedant apdirbimą; pažymėti 3D CAD brėžiniai pirmojo gaminio patvirtinimui; realaus laiko atnaujinimai 4 etapuose. DFM identifikuoja 15 dažniausiai pasitaikančių problemų, sutaupant 3,2 peržiūros ciklų. Atsakymo laikas – vidutiniškai 4,2 valandos, 24/7, veikiant trimis laiko juostomis. Perdaromų detalių kiekis sumažėja 89 %, o terminai sutrumpėja 22 %.

Gauti nemokamą pasiūlymą

Mūsų atstovas su jumis susisieks netrukus.
El. paštas
Vardas ir pavardė
Įmonės pavadinimas
Žinutė
0/1000
Priedas
Prašome įkelti bent vieną priedą
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt

Susijęs produktas

Gauti nemokamą pasiūlymą

Mūsų atstovas su jumis susisieks netrukus.
El. paštas
Vardas ir pavardė
Įmonės pavadinimas
Žinutė
0/1000