 EN


Przewodnik inżynierski · Produkcja niestandardowych przekładni CNC
Jak przygotować zapytanie ofertowe na niestandardowe koła zębate CNC: projektowanie, luz zazębienia, kontrola jakości i dobór dostawcy
Wiarygodna wycena zaczyna się od wiarygodnej definicji elementu. Gdy projekt niestandardowej przekładni rozpoczyna się od zdjęcia, wzorca lub niekompletnego modelu CAD, różni dostawcy mogą przygotować wyceny oparte na różnych interpretacjach tego samego komponentu. Jasne żądanie oferty (RFQ) przekształca zapytanie w wspólny dokument inżynierski.
Zanim przejdzie się do omawiania ceny jednostkowej, kupujący powinien określić, jak przekładnia ma działać, w jaki sposób będzie współdziałać z zespołem oraz jak będzie weryfikowana jej zgodność z wymaganiami. Takie podejście pomaga inżynierom, zakupowym przedstawicielom OEM oraz zespołom ds. zakupów porównywać oferty pod kątem zakresu technicznego, a nie wyłącznie pod kątem ceny.
Co powinno zawierać żądanie oferty (RFQ) na niestandardową przekładnię CNC?
Kompletny wniosek o wycenę powinien zawierać wystarczająco dużo informacji, aby dostawcy mogli przyjąć identyczne założenia techniczne. Dołącz poprawiony rysunek 2D z punktami odniesienia, wymiarami, tolerancjami i oznaczeniem wersji oraz model 3D CAD w powszechnie obsługiwanym formacie. Określ typ zębnika, kształt zębów, moduł lub skok średnicowy, liczbę zębów, kąt przyporu, kąt pochylenia linii zębów (jeśli dotyczy) oraz stronę (lewa/prawa).
Pakiet powinien również określać średnicę podziałową (lub średnicę odniesienia), średnicę zewnętrzną, dane dotyczące korzenia zęba, szerokość wieńca, grubość zęba, otwór osiowy, wpust, ząbkowanie, wał, stopkę, kołnierz, cechy gwintowane, gatunek materiału, obróbkę cieplną, chropowatość powierzchni, usuwanie wykańczania (deburring), powłokę, ilość sztuk, sposób pakowania oraz dokumenty kontrolne. Jeśli dana pozycja nie jest znana, oznacz ją jako TBD zamiast pozwalania każdemu dostawcy na przyjęcie innych założeń.
1. Zdefiniuj geometrię zębnika przed omawianiem obróbki
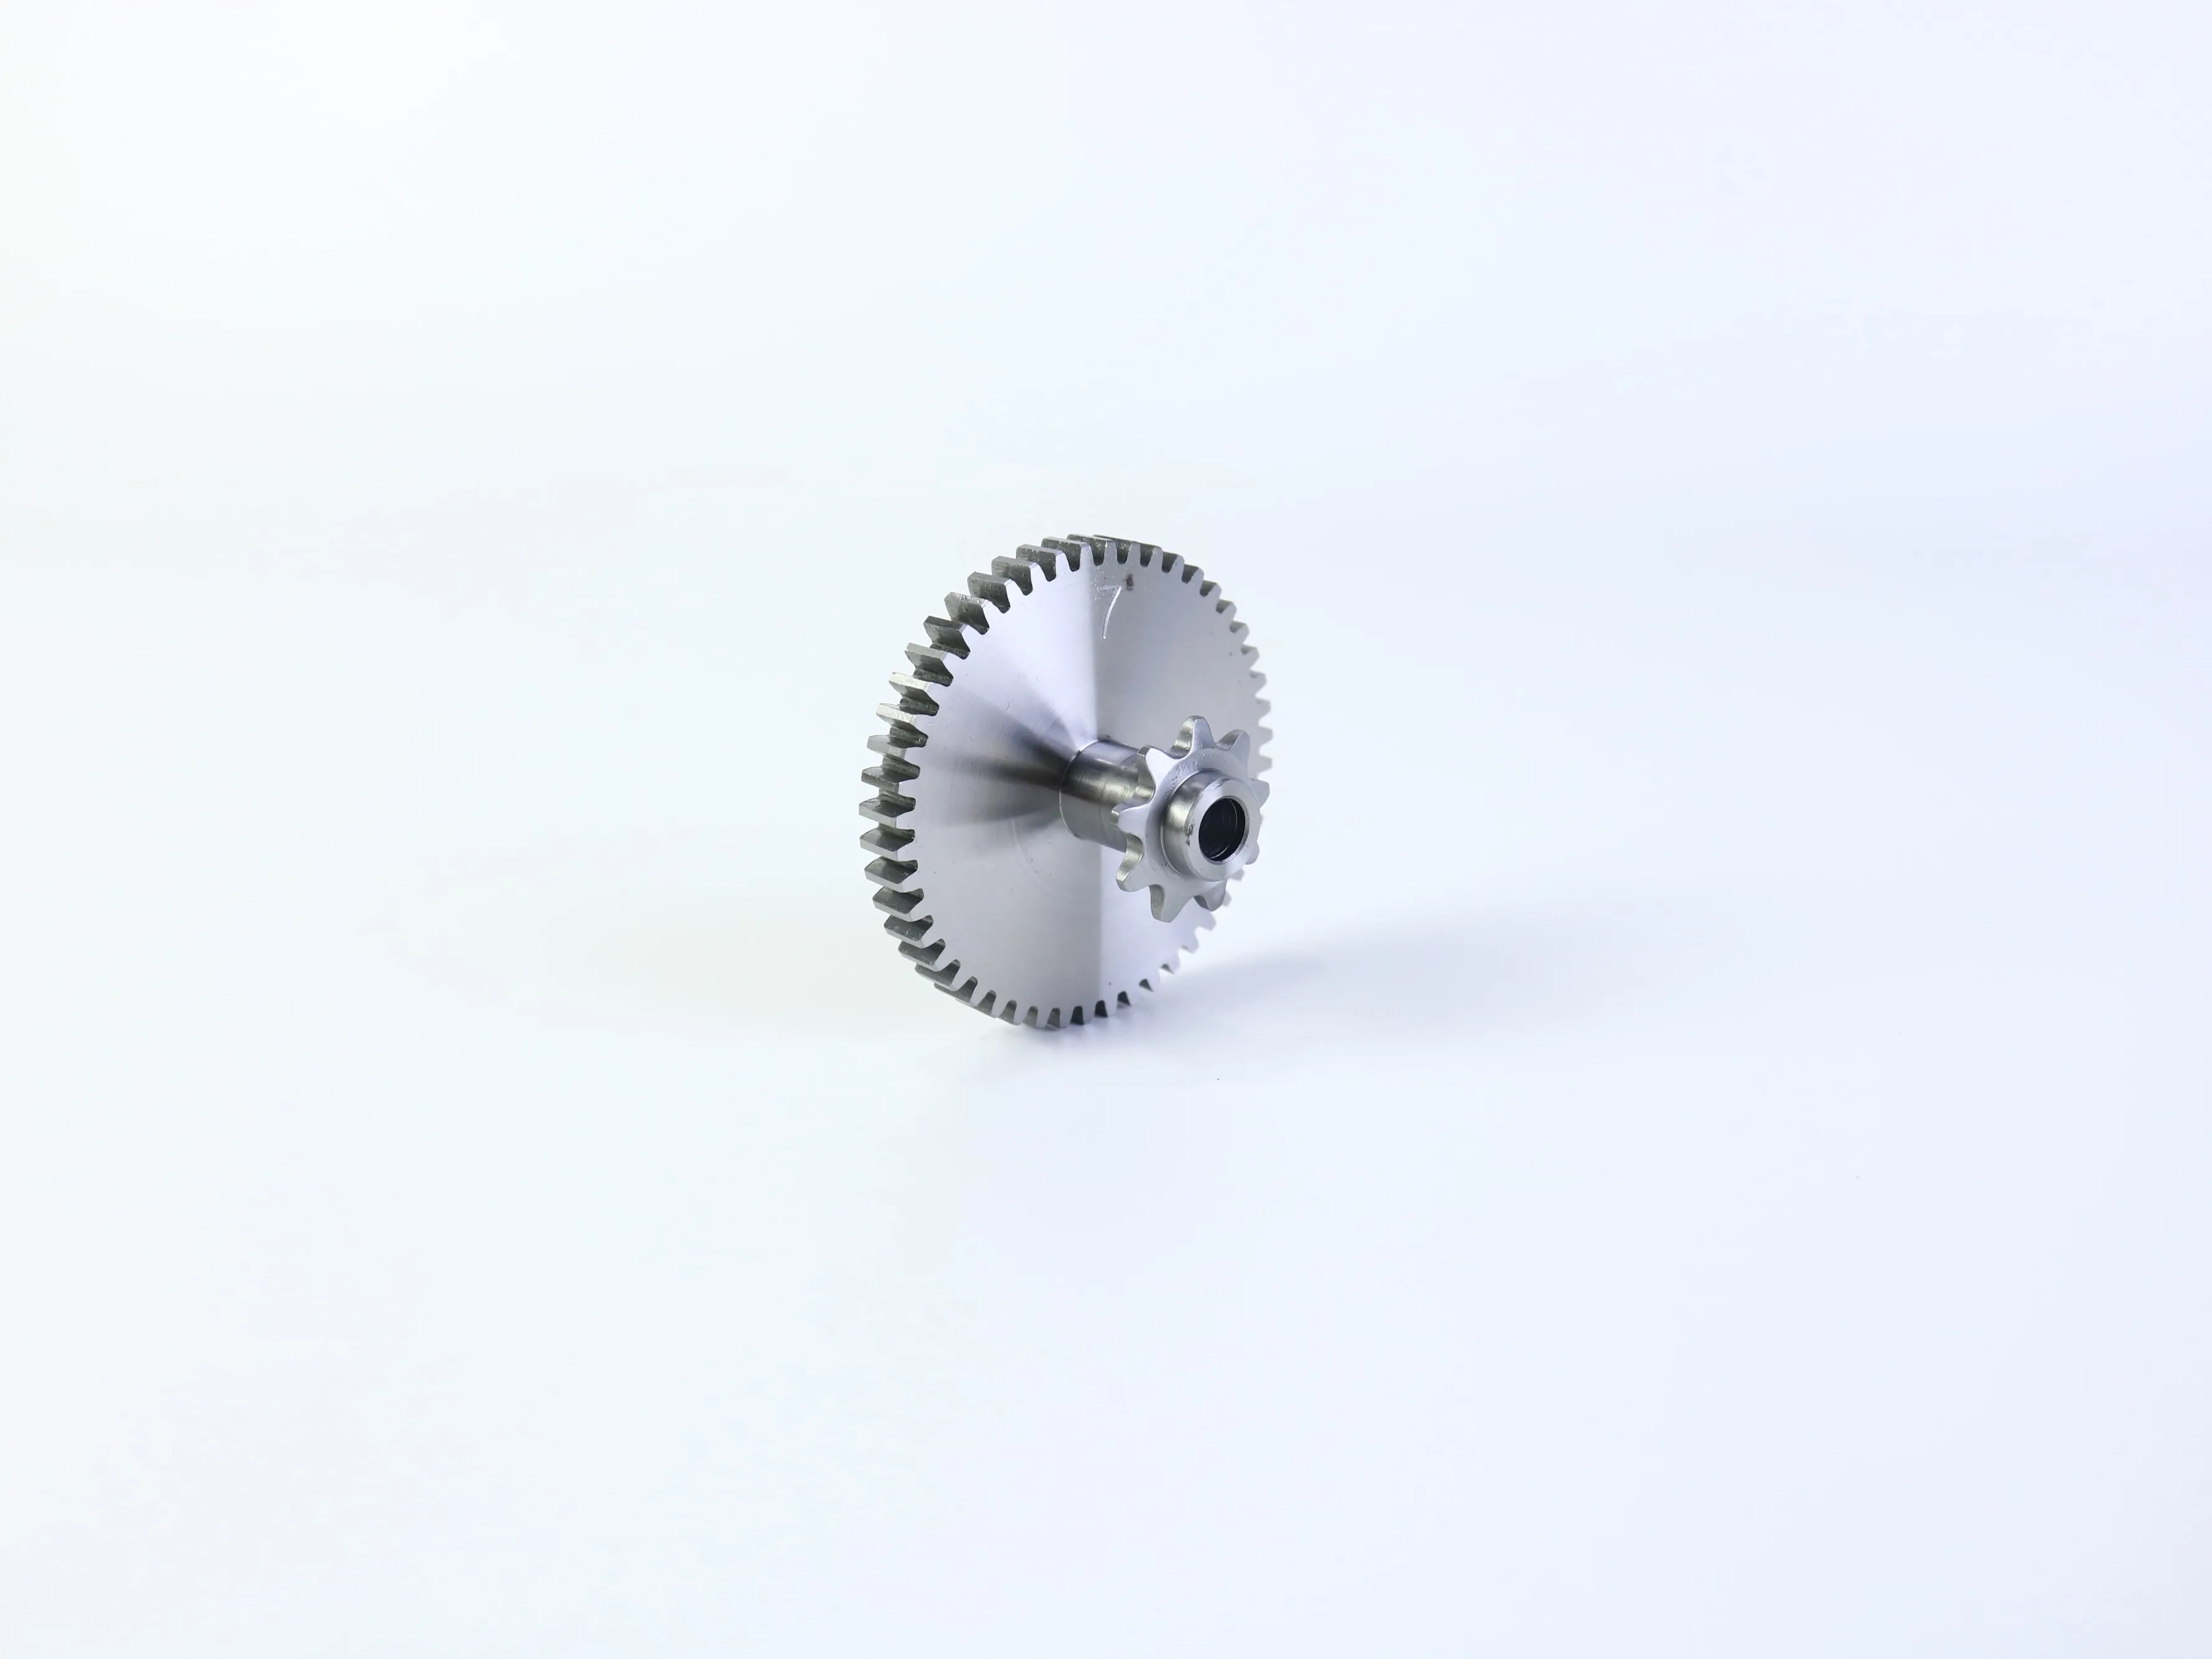
Zębatka nie jest w pełni zdefiniowana jedynie przez swój zewnętrzny wygląd lub liczbę zębów. W przypadku zębatki walcowej ewolwentowej podstawowymi parametrami projektowymi są moduł, kąt przyporu oraz liczba zębów. Moduł określa rozmiar zęba, kąt przyporu wpływa na kształt profilu zęba, a liczba zębów uczestniczy w podstawowych obliczeniach wymiarowych. Dwie części mogą wyglądać podobnie na zdjęciu, ale nadal być niekompatybilne ze względu na różnice w ich systemach zębowych.
Jeśli część jest elementem zamiennym, podaj oryginalny numer części oraz dostępne informacje na temat zużycia lub uszkodzenia, ale nie traktuj numeru części jako pełnej specyfikacji inżynierskiej. Jeśli zębnik jest połączony z wałem lub piastą, wyjaśnij, czy stanowi on jeden obrabiany element, czy też złożoną montażowo jednostkę składającą się z oddzielnych komponentów.
2. Określ luz boczny jako wymaganie funkcjonalne
Luz boczny to luz pomiędzy powierzchniami zazębionych zębów. Nie jest to po prostu wada obróbkowa, którą należy wyeliminować. Zazwyczaj wymagana jest kontrolowana jego wartość, aby zapewnić płynne obroty, smarowanie oraz uwzględnić skutki cieplne lub montażowe. Luz boczny może być wpływany przez odległość osiową oraz grubość zęba, dlatego w zapytaniu ofertowym należy opisać całą parę zębników, a nie podawać izolowanej wartości bez kontekstu.
Zamawiający powinien odpowiedzieć na trzy pytania: która para kół zębatych lub zespół jest oceniany; który warunek pracy jest istotny, w tym prędkość, obciążenie, temperatura i smarowanie; oraz jak zostanie zmierzony i zaakceptowany luz wsteczny. Unikaj zapisywania wyłącznie „braku luzu wstecznego”, chyba że zespół inżynieryjny zdefiniował pełny mechanizm i metodę jego regulacji. Brak luzu może uniemożliwić płynne obracanie się, podczas gdy wymaganie niskiego luzu wstecznego bez określenia kierunku pomiaru lub warunków testowych jest trudne do zinterpretowania.
Jeśli dokładna wartość docelowa nie jest dostępna, poproś dostawcę o przeanalizowanie sytuacji i zaproponowanie zakresu możliwego do wyprodukowania do zatwierdzenia. Taką propozycję należy udokumentować jako zalecenie inżynieryjne, a nie traktować automatycznie jako zastępstwo funkcjonalnego wymagania zamawiającego.
3. Oddziel tolerancje krytyczne od ogólnych wymiarów
Przeciążenie każdej wymiarowej tolerancji może utrudnić wycenę zapytania ofertowego dotyczących kół zębatych oraz zwiększyć wysiłek związany z obróbką, przygotowaniem maszyny i kontrolą jakości, nie poprawiając przy tym montażu. Lepszy rysunek identyfikuje cechy decydujące o funkcjonalności. Typowymi obszarami krytycznymi są dokładność bocznic zębów lub określona klasa dokładności koła zębatego, zależność między średnicą podziałową a geometrią współpracującą, współśrodkowość otworu i zębów, wypadanie promieniowe i czołowe, szerokość czoła, położenie osiowe, pasowanie wpustu lub zębatek, zależności między powierzchniami czołowymi, grubość zęba, luz zazębienia oraz chropowatość powierzchni na styku łożysk lub powierzchni ślizgowych.
Standard ANSI/AGMA ISO 1328-1 określa system klasyfikacji dla produkcji i oceny zgodności powierzchni zębów pojedynczych walcowych kół zębatych ewolwentowych. Może on służyć jako wspólna odniesienie, ale nie zastępuje pełnej definicji projektu, warunków współpracy ani planu akceptacji. Należy podać standard, jego wydanie oraz wymaganą klasę dokładności i potwierdzić, czy dostawca jest w stanie przeprowadzić kontrolę zgodnie z tym odniesieniem. Dla wymiarów funkcjonalnych należy stosować wyraźne tolerancje i elementy odniesienia, podczas gdy dla cech niemających znaczenia krytycznego może wystarczyć ogólna tolerancja.
4. Wybierz metodę produkcji na podstawie geometrii i ilości
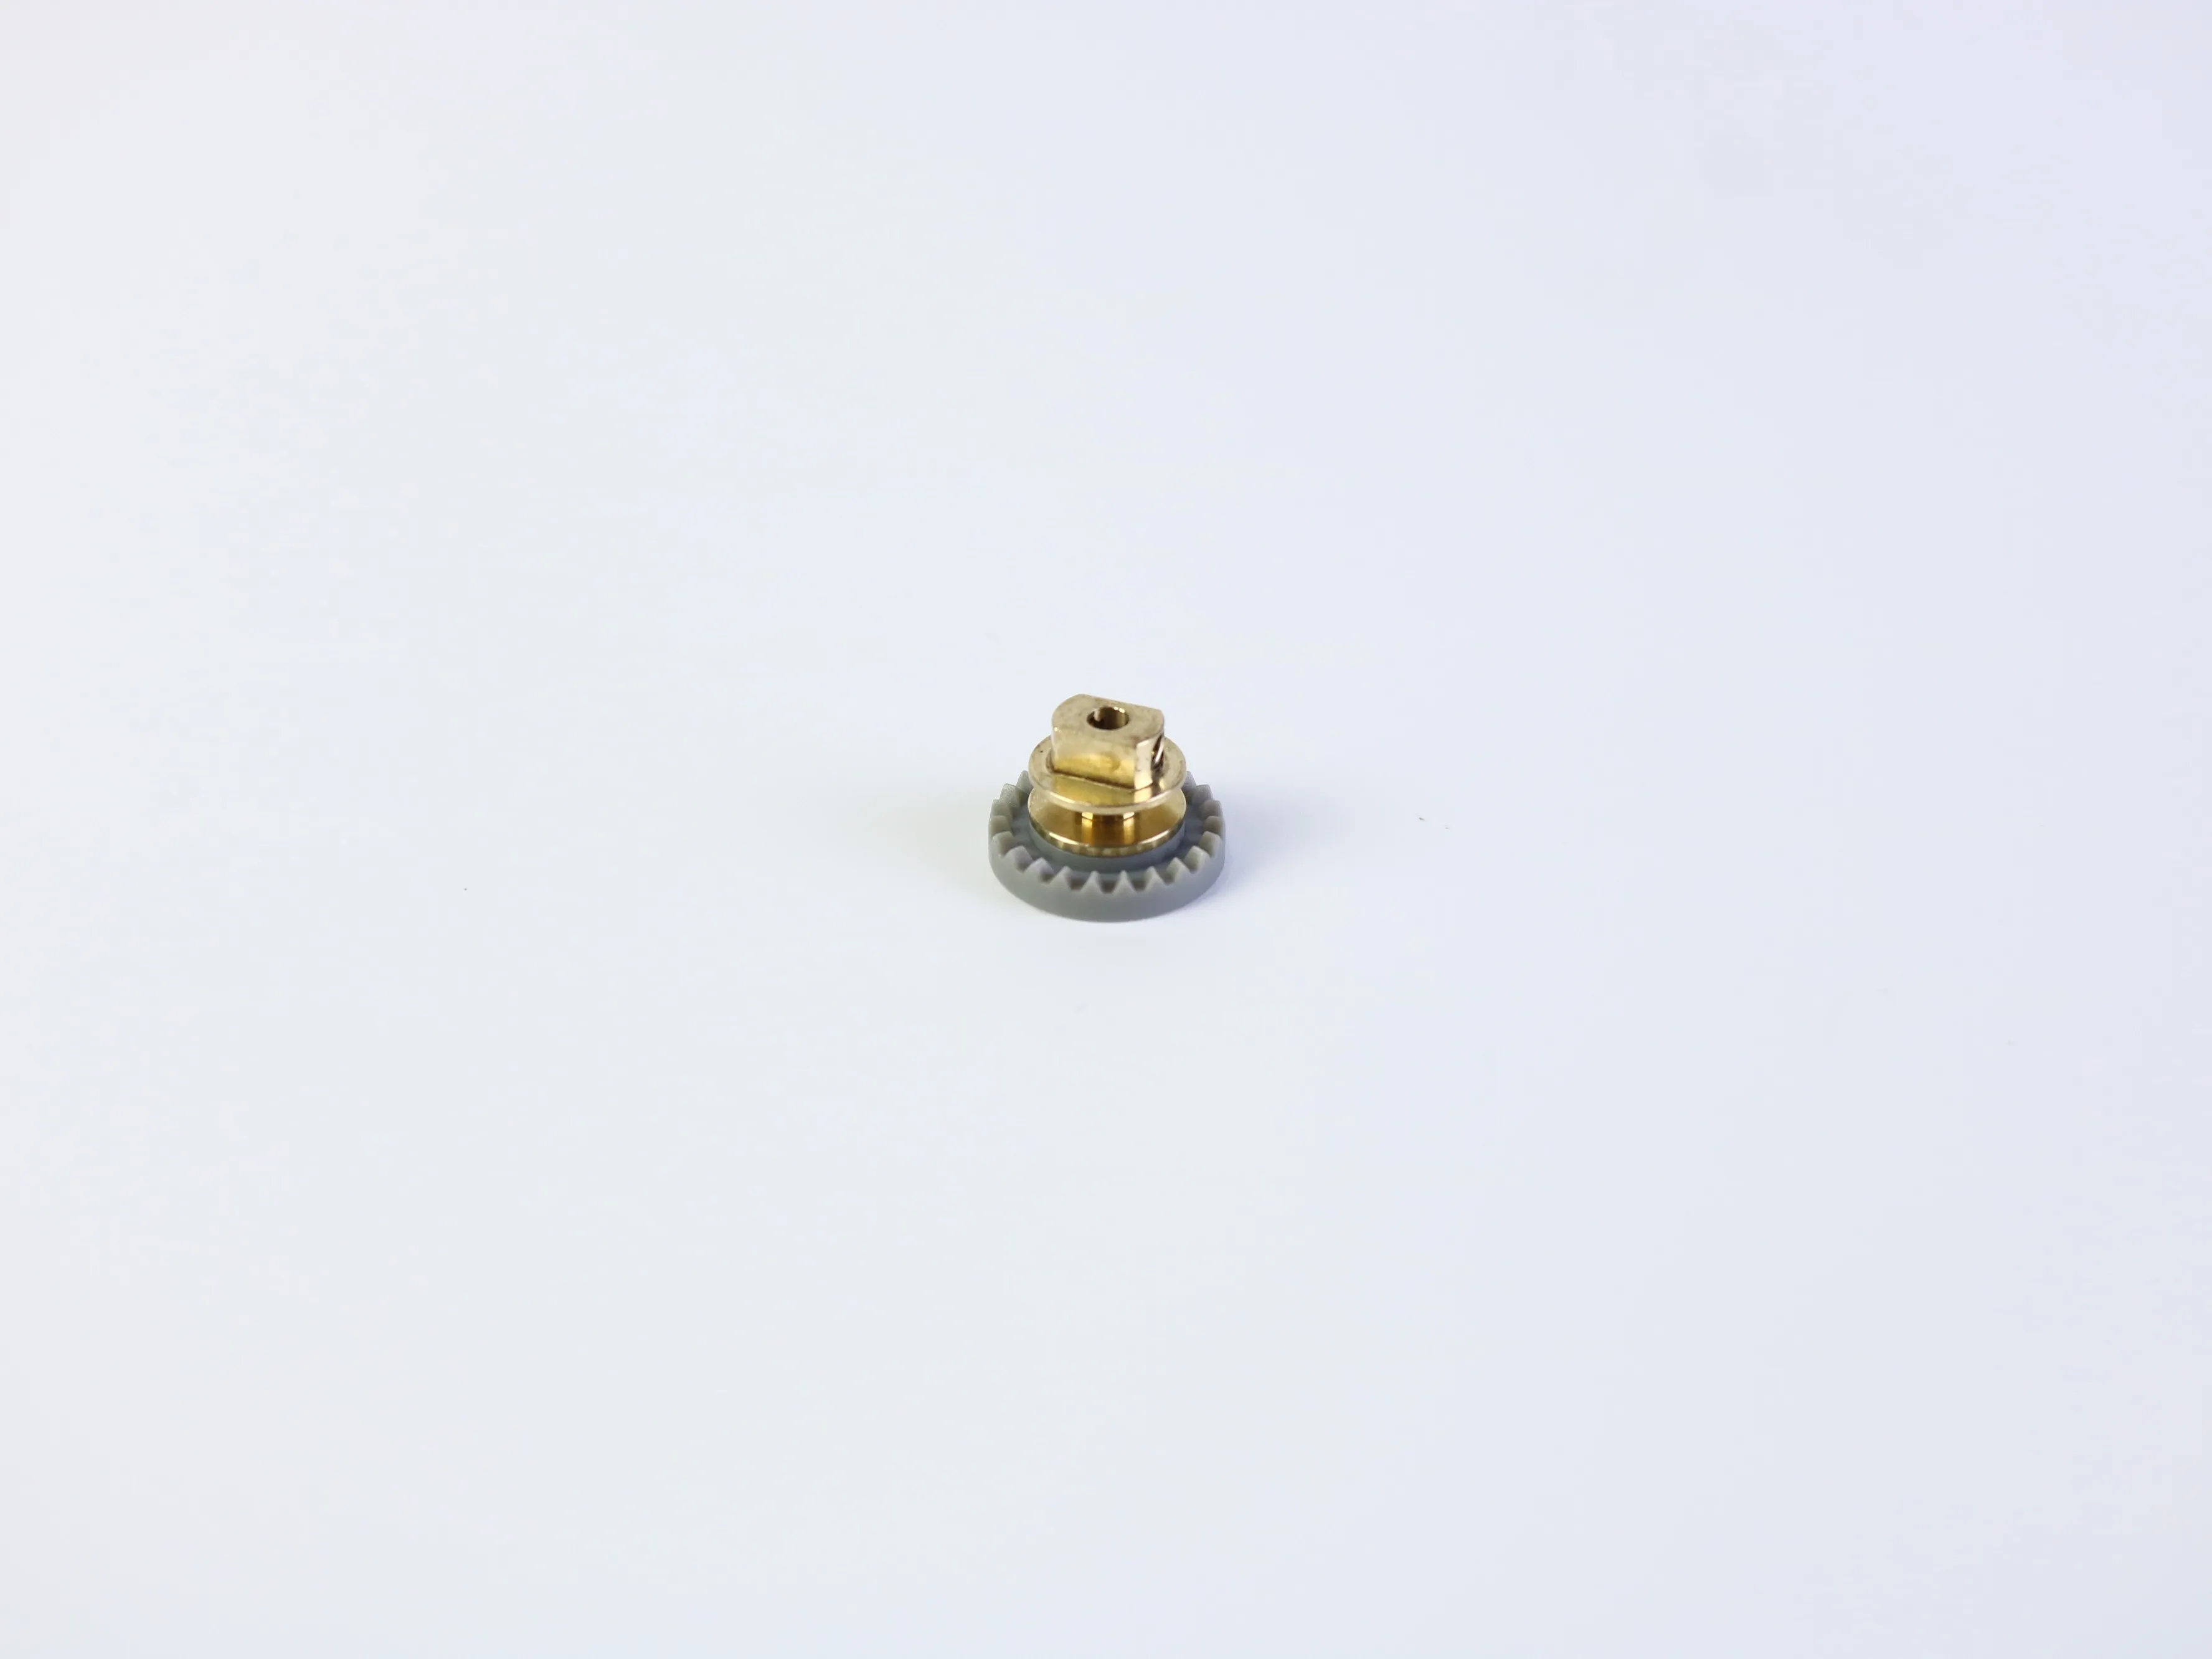
Widoczna część może obejmować kilka operacji. Komponent złożony z koła zębatego i wałka może obejmować toczenie (dla surowca lub cech wałka), wiercenie lub rozszerzanie otworu, frezowanie płaszczyzn lub wpustów oraz dedykowaną operację generowania lub formowania zębów. Operacje wtórne mogą obejmować usuwanie wyprasek, obróbkę cieplną, szlifowanie, nanoszenie powłok, czyszczenie oraz końcową kontrolę.
Odpowiednia metoda obróbki zależy od kształtu zębów i ich dokładności, materiału i jego stanu, ilości sztuk, zintegrowanej geometrii, wymagań dotyczących powierzchni oraz różnic między prototypem a produkcją seryjną. Dla prototypu priorytetem może być elastyczność, podczas gdy dla produkcji seryjnej uzasadnione może być zastosowanie dedykowanego narzędzi i bardziej powtarzalnych metod kontroli procesu. Poproś dostawcę o wyjaśnienie głównych czynników wpływających na koszty i ryzyko. Dokładna ścieżka narzędzia lub marka maszyny są mniej istotne niż to, czy zaproponowana metoda jest odpowiednia dla danej geometrii i wymagań akceptacyjnych.
5. Wybierz materiał na podstawie warunków eksploatacji
Kolor zdjęcia części nie pozwala zweryfikować jej klasy materiału. Element o kolorze mosiądzowym może być wykonany z mosiądzu, stali ocynkowanej, materiału powlekanej lub innego stopu. Określ materiał według uznanej klasy i stanu, z wymaganiem certyfikatu materiału tam, gdzie jest to konieczne.
Rozważ moment obrotowy, prędkość, cykl pracy, odporność na zużycie, odporność na korozję, obrabialność, wilgotność, chemikalia, zmiany temperatury, zanieczyszczenia, obróbkę cieplną, powłoki, koło zębate współpracujące o innej konstrukcji, masę, przewodnictwo elektryczne, czystość oraz hałas. Nie wybieraj materiału wyłącznie ze względu na łatwą obróbkę. Para współpracująca, smarowanie, obciążenie, środowisko oraz wymagany czas eksploatacji mogą prowadzić do innej decyzji. Gdy zastosowanie nie jest w pełni określone, poproś o zalecenie warunkowe i udokumentuj założenia, na których się ono opiera.
6. Wprowadź kontrolę jakości w ofercie zakupowej (RFQ)
Kontrolę jakości należy określić przed rozpoczęciem produkcji. W ofercie zakupowej (RFQ) należy wskazać wymagane dowody oraz cechy, które należy zmierzyć. Praktyczny plan może obejmować identyfikację materiału, kontrolę wymiarową otworu, wałka, barków, szerokości czoła oraz cech montażowych, a także pomiary bicia lub współosiowości względem zdefiniowanego punktu odniesienia.
W przypadku wymagań określonych w specyfikacji zębnika należy uwzględnić pomiary grubości zęba, kształtu zęba, linii zęba, skoku oraz pomiarów złożonych; pomiary chropowatości powierzchni; kontrolę wzrokową pod kątem wyprasek, śladów narzędzi, uszkodzeń oraz niedopuszczalnych warunków krawędzi; zatwierdzenie pierwszego egzemplarza lub próbki; plan pobierania próbek oraz procedurę postępowania w przypadku niezgodności. Metoda pomiaru musi być zgodna z wymaganiami. Ścisła miarka może być odpowiednia do pomiaru niekluczowego wymiaru odniesienia, ale nie może zastąpić określonej metody kontroli zębnika w zakresie dokładności bocznej powierzchni zęba lub luzu. Poproś dostawcę o podanie użytego sprzętu oraz formatu raportu przed zatwierdzeniem oferty.
7. Porównaj oferty pod względem kompletności technicznej
Niska cena jednostkowa nie oznacza koniecznie niższego całkowitego kosztu. Sprawdź, czy każda oferta opiera się na tych samych założeniach. Technicznie odpowiedzialny dostawca zidentyfikuje brakujące parametry, powiąże wymagania rysunkowe z kontrolami procesowymi oraz wyjaśni, w jaki sposób zostanie udowodniona zgodność.
- Potwierdź gatunek i stan materiału, obróbkę cieplną, powłokę, usuwanie wykańczania (deburring) oraz zakres pakowania.
- Sprawdź, czy zaproponowany proces odpowiada kształtu zębów i wymaganemu stopniu dokładności.
- Oddziel ceny na prototyp, produkcję próbna i masową.
- Uczytelnić koszty narzędzi, programowania, przygotowania maszyn oraz jednorazowych prac inżynieryjnych.
- Potwierdź, czy raporty z inspekcji i certyfikaty materiałów są dołączone.
- Powiąż terminy dostawy z zatwierdzeniem rysunków, dostępnością materiałów oraz wymaganiami inspekcyjnymi.
- Przejrzyj wszelkie odstępstwa od rysunku i żądaj zatwierdzenia alternatywnych rozwiązań.
- Oceń, czy dostawca jest w stanie przeprowadzić przegląd techniczny przed rozpoczęciem produkcji.
Typowe błędy zwiększające ryzyko projektu przełożni
Wysyłanie wyłącznie zdjęcia
Zdjęcie jest przydatne do wstępnego omówienia, ale nie może określić geometrii zęba, dopasowania ani kryteriów akceptacji. Używaj go jako odniesienia wizualnego i dostarcz rysunek, próbkę lub plan pomiarowy w celu przygotowania oferty.
Stosowanie jednej uniwersalnej tolerancji wszędzie
Pojedyncza ogólna tolerancja może ukrywać wymiary decydujące o funkcjonowaniu. Oddzielnie zidentyfikuj kluczowe punkty odniesienia (datums), dopasowania, bity obrotowe (runout), wymagania dotyczące zębów oraz luz międzyzębny (backlash).
Wymaganie materiału na podstawie wyglądu
Kolor i odbijalność powierzchni nie są wiarygodnymi metodami identyfikacji materiału. Określ gatunek oraz wymagania dotyczące certyfikacji.
Wymaganie zerowego luzu międzyzębnego (zero backlash) bez definicji operacyjnej
Luz międzyzębny (backlash) musi być określony w odniesieniu do współpracującego koła zębatego, odległości osi, warunków eksploatacji oraz metody pomiaru. W przeciwnym razie dostawcy mogą różnie interpretować to wymaganie.
Porównywanie niekompletnych ofert
Dwie ceny nie są porównywalne, jeśli jedna obejmuje obróbkę cieplną i kontrolę jakości, a druga ich nie zawiera. Znormalizuj zakres oferty przed wybraniem dostawcy.
Praktyczna lista kontrolna RFQ do niestandardowych przekładni CNC
Zanim prześlesz zapytanie, upewnij się, że pakiet zawiera następujące elementy:
- Wersję rysunku i model 3D.
- Typ przekładni, moduł lub skok średnicowy, liczba zębów oraz kąt pochylenia zęba.
- Informacje o zarysie śrubowym, jeśli są stosowane.
- Dane dotyczące współpracującej przekładni lub odległości osi.
- Wymagania dotyczące otworu, wpustu, wału oraz montażu.
- Stopień i stan materiału.
- Wymagania dotyczące obróbki cieplnej i powierzchniowej.
- Kluczowe допусki, bazy pomiarowe, walcowanie i chropowatość powierzchni.
- Wymagania dotyczące luzu międzyzębnego lub grubości zęba oraz metodę jego pomiaru.
- Ilość według etapu prototypu, próbnej produkcji i masowej produkcji.
- Wymagania dotyczące raportów z inspekcji oraz certyfikatów materiałów.
- Wymagania dotyczące opakowania, oznakowania, zatwierdzania próbek oraz kontroli zmian.
Ta lista kontrolna zmniejsza niejednoznaczność ofert bez zmuszania kupującego do określania szczegółów, które jeszcze nie są znane. Nieznane pozycje mogą zostać oznaczone do przeglądu przez dział inżynieryjny.
Najczęściej zadawane pytania
Czy warsztat CNC może wykonać zębatkę na podstawie zdjęcia?
Jaki jest najważniejszy tolerancja zębatki?
Czy ścislsze tolerancje zawsze czynią zębatkę lepszą?
Jakie pliki powinienem przesłać wraz z zapytaniem o niestandardową zębatkę?
Zrób z zapytania ofertowego wspólny dokument inżynierski
Indywidualne wytwarzanie przekładni CNC staje się łatwiejsze w zakresie wyceny i kontroli, gdy wniosek o ofertę (RFQ) opisuje pełny łańcuch funkcjonalny: geometrię zębów, sposób współpracy z innymi elementami, interfejsy, materiał, oczekiwania dotyczące procesu produkcyjnego oraz dowody inspekcyjne. Celem nie jest przepisanie wszystkich szczegółów technologicznych przed rozmową z dostawcą. Celem jest zapobieganie sytuacji, w której różni dostawcy przygotowują oferty na podstawie różnych interpretacji tego samego elementu.
W przypadku powiązanych precyzyjnych części mechanicznych zapoznaj się z indywidualnymi precyzyjnymi częściami mechanicznymi i Części z CNC . Aby uzyskać techniczne opinie i omówić ofertę, odwiedź Złóż wniosek o ofertę i opinie techniczną .
Spis treści
- Co powinno zawierać żądanie oferty (RFQ) na niestandardową przekładnię CNC?
- 1. Zdefiniuj geometrię zębnika przed omawianiem obróbki
- 2. Określ luz boczny jako wymaganie funkcjonalne
- 3. Oddziel tolerancje krytyczne od ogólnych wymiarów
- 4. Wybierz metodę produkcji na podstawie geometrii i ilości
- 5. Wybierz materiał na podstawie warunków eksploatacji
- 6. Wprowadź kontrolę jakości w ofercie zakupowej (RFQ)
- 7. Porównaj oferty pod względem kompletności technicznej
- Typowe błędy zwiększające ryzyko projektu przełożni
- Praktyczna lista kontrolna RFQ do niestandardowych przekładni CNC
- Najczęściej zadawane pytania
- Zrób z zapytania ofertowego wspólny dokument inżynierski