 EN


Projeto de Carcaça CNC: Prevenindo Problemas de Encaixe Antes da Solicitação de Cotação
Uma carcaça CNC pode ter o diâmetro correto do furo e, ainda assim, falhar ao posicionar corretamente o componente que suporta. O requisito ausente pode ser a posição do furo em relação à face de montagem, a condição da peça durante a inspeção ou uma alteração dimensional introduzida pelo acabamento.
Um projeto eficaz de carcaça CNC começa com essas relações — não com um pedido genérico de ‘alta precisão’. Antes de solicitar uma cotação, defina as interfaces que controlam a montagem, verifique se elas podem ser usinadas e medidas, e acorde sobre a condição em que devem ser aprovadas na inspeção.
Este guia explica como conectar geometria, tolerâncias, acabamento e inspeção em uma única revisão prática. Aplica-se a componentes personalizados semelhantes a carcaças, com bolsos, furos, faces de montagem e elementos roscados, sem pressupor um setor ou material específicos.
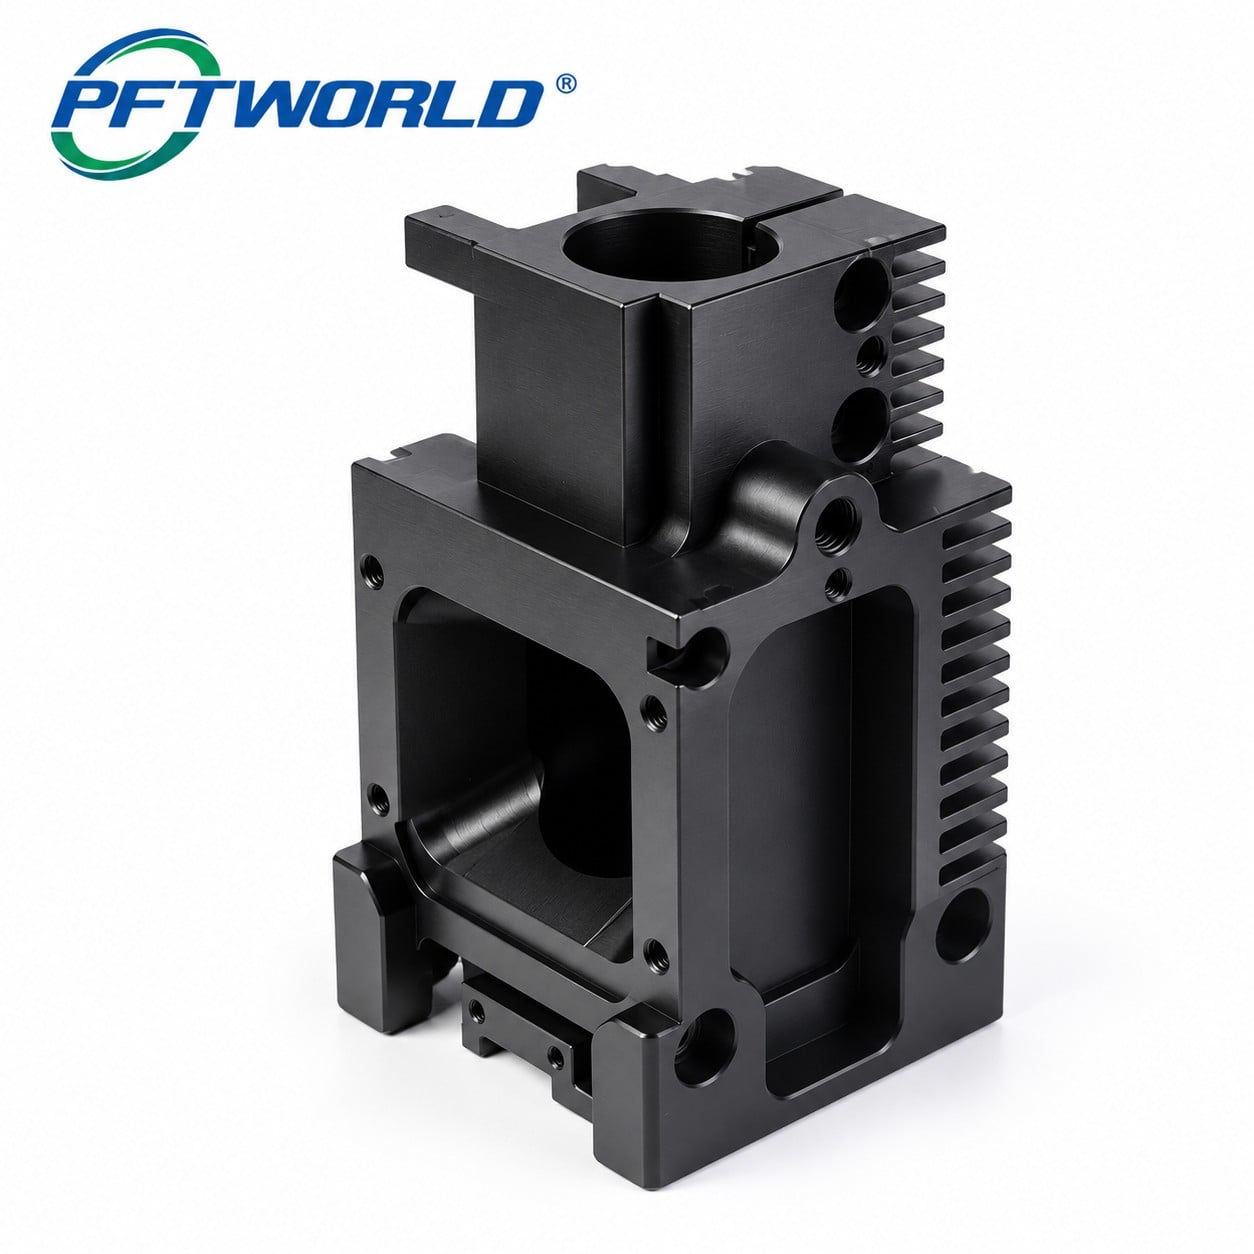
Referência de imagem: um componente complexo semelhante a uma carcaça, com múltiplas aberturas e características de montagem. Seu material, processo de tratamento superficial, dimensões e aplicação pretendida não são determinados pela fotografia.
Comece com as Interfaces de Montagem
Resposta direta: proteja as características que posicionam, suportam ou conectam componentes acoplados; relaxe outros requisitos apenas após verificar sua função. Registre cada interface crítica juntamente com seu requisito dimensional, relação geométrica, condição final e evidência de inspeção.
Faça três perguntas antes de refinar o desenho:
- O que posiciona fisicamente a carcaça na montagem?
- O que posiciona os componentes no interior ou contra ela?
- Quais variações impediriam a montagem ou alterariam o desempenho?
Uma abertura de folga, um furo de localização e um recesso estético não devem receber automaticamente a mesma tolerância. O diâmetro de um furo pode controlar se uma peça acoplada entra nele, enquanto a localização e a orientação de seu eixo determinam onde essa peça fica posicionada.
Indique essas relações no desenho ou numa seção de montagem. Não espere que um fornecedor deduza uma característica de localização apenas pela sua aparência no CAD. Da mesma forma, não rotule uma característica como “não crítica” até que sua folga, resistência ou outros requisitos funcionais tenham sido verificados.
Revise o Acesso à Ferramenta, o Suporte e o Acesso à Medição em conjunto
Bolsos e cantos internos
Cavidades profundas e raios pequenos em cantos internos podem restringir a seleção de ferramentas. A fresagem convencional com fresa de topo deixa um raio num canto interno; um canto visualmente nítido no CAD não torna essa geometria simples de usinar. A rede Protolabs Guia de projeto para usinagem CNC explica essas restrições relacionadas à geometria e ao acesso das ferramentas.
Sempre que a função permitir, considere um raio interno maior, um rebaixo mais raso ou folga local em torno de um canto de encaixe. Verifique o componente de encaixe antes de efetuar a alteração. Um raio maior que simplifique a usinagem não é útil se causar uma colisão durante a montagem.
Evite tratar uma razão publicada de profundidade de rebaixo como um limite universal de aceitação. A viabilidade real depende do alcance da ferramenta, do material, do sistema de fixação, da precisão exigida e da superfície a ser usinada. O guia de aplicações de usinagem da Sandvik Coromant identifica vibração e grandes saliências como restrições práticas do processo.
Paredes, ranhuras e fixação
Aberturas grandes e ranhuras próximas entre si podem deixar seções difíceis de suportar durante a usinagem. Revise onde o dispositivo de fixação pode entrar em contato com a peça sem obstruir a ferramenta de corte ou distorcer uma superfície funcional.
Para uma carcaça sensível à distorção, pergunte se a inspeção deve ocorrer no estado livre, sob uma restrição definida ou em uma condição representativa de montagem. O desenho e o plano de aceitação devem deixar essa escolha explícita, em vez de permitir que diferentes dispositivos produzam resultados incomparáveis.
Reserve também acesso para medição. Uma característica não está adequadamente especificada apenas porque uma fresa pode alcançá-la; a sonda ou calibrador selecionado deve ser capaz de avaliar o requisito após as operações de fabricação relevantes.
Usinagem de Múltiplas Faces e Transferências de Configuração
Características em várias faces podem exigir múltiplas configurações ou usinagem indexada. Sempre que possível, produzir características relacionadas a partir de uma mesma configuração controlada pode reduzir as oportunidades de erro na transferência de referência. Isso não elimina variações causadas por ferramentas, dispositivos, temperatura ou medição.
Peça ao fornecedor que explique como a rota proposta preserva as relações críticas. Não especifique usinagem de cinco eixos simplesmente porque o corpo parece complexo. A usinagem de três eixos com fixações adequadas pode ser apropriada; usinagem multieixo indexada ou simultânea pode oferecer vantagens onde o acesso e a geometria o justificarem.
PFTWORLD's Página de serviço de fresagem CNC fornece um ponto de partida relevante para uma discussão baseada em desenho. A rota real ainda exige revisão específica do projeto.
Defina as tolerâncias do corpo conforme sua função
Separe dimensão de localização e orientação
Um requisito de diâmetro de furo não define, por si só, totalmente a relação desse furo com o restante do corpo. Revise dimensão, forma, localização e orientação como questões funcionais distintas, levando em conta as regras-padrão da norma de desenho.
Por exemplo, um componente de acoplamento pode exigir um ajuste específico do furo e uma relação controlada entre o eixo e a face de montagem. Uma tampa pode necessitar de folga em vez de localização precisa. Aplicar a mesma tolerância dimensional rigorosa em toda parte pode acrescentar esforço sem resolver efetivamente o risco de montagem.
Utilize um esquema explícito de referências que represente as relações funcionais de localização. O projetista — e não a fotografia — deve determinar quais superfícies ou características estabelecem esse sistema de referência.
ASME Y14.5 fornece a linguagem padronizada para comunicar os requisitos de GD&T. Identifique a norma e a edição vigentes no desenho; submeta os controles detalhados à revisão de alguém competente nesse sistema.
Construa uma Matriz Característica–Evidência
A matriz a seguir é um auxiliar de planejamento, não uma especificação de desenho nem uma prescrição universal de inspeção. Selecione os métodos conforme o acesso disponível, a incerteza exigida e os critérios reais de aceitação.
| Interface ou característica | Definir antes da cotação | Evidência a discutir |
|---|---|---|
| Furo de localização | Limites de tamanho, condição de acoplamento, relações exigidas entre eixos, estado final | Medição apropriada do furo para tamanho; medição referenciada a um datum para localização e orientação |
| Superfície de Montagem | Área funcional de contato, requisitos de forma, relação com outras interfaces | Plano de medição que aborde a face especificada e suas relações |
| Fixação roscada | Designação da rosca, classe, quando aplicável, profundidade utilizável, condição de acabamento | Verificação adequada da rosca e verificação separada da profundidade |
| Tampa ou abertura de folga | Envelope de folga, interferência em cantos, requisitos de bordas | Verificações dimensionais; verificação de montagem acordada, quando útil |
| Superfície de acoplamento revestida | Especificação do tratamento, máscara, dimensões finais, fase de inspeção | Resultados dimensionais no estado final e documentação exigida para o acabamento |
Para cada linha, adicione o número da característica do desenho e identifique quem aprova uma alteração proposta. Isso torna a tabela útil durante a revisão pelo fornecedor, em vez de deixá-la como uma lista de verificação separada que ninguém atualiza.
Trate o Material e o Acabamento como Entradas de Projeto
Uma superfície preta não identifica uma liga nem um revestimento. Selecione o material com base nos requisitos mecânicos, ambientais, térmicos e de fabricação da aplicação, depois especifique a classe e a condição necessárias para o projeto.
Se o material ainda não estiver definido, forneça às potenciais fornecedoras as condições operacionais relevantes e solicite alternativas claramente separadas. Não compare cotações que assumam silenciosamente materiais, temperas ou tratamentos diferentes. Qualquer substituição exige aprovação de engenharia.
Se forem selecionados alumínio e anodização, considere o efeito deles nas interfaces acabadas. O FAQ do Aluminum Anodizers Council explica que a anodização altera as dimensões, que essa alteração depende da liga e das condições do processo, e que o pré-tratamento também pode afetar o resultado.
Consequentemente, não especifique uma folga universal de usinagem com base apenas numa fotografia ou num valor genérico de espessura de revestimento. Acordem com o fornecedor de usinagem e com o acabador sobre:
- A especificação do tratamento e a espessura exigida, quando aplicável.
- Quais furos, roscas ou áreas de contato necessitam de máscara.
- Se a aceitação dimensional se aplica antes ou depois do acabamento.
- Qual inspeção é necessária após a operação final.
Da mesma forma, distinga textura superficial de aparência. Defina os requisitos funcionais de textura nas superfícies relevantes e defina separadamente a aceitação cosmética. "Acabamento preto liso" não constitui um requisito completo para uma interface de acoplamento.
Especifique provas que correspondam ao requisito
Um relatório dimensional é útil apenas se abordar os requisitos que importam. Medir o diâmetro de um furo não demonstra sua posição em relação a uma face de montagem. Aprovar um calibrador de roscas não documenta, por si só, todos os requisitos de profundidade ou posição.
Uma máquina de medição por coordenadas (CMM) pode calcular dimensões, forma e posição a partir de pontos medidos. Seus resultados ainda dependem de um programa de inspeção adequado e de um sistema de medição verificado, conforme discutido em Guia de verificação de CMM da Industrial Physics .
Antes de encomendar, acorde sobre o alinhamento dos datums, as áreas de medição acessíveis, a fixação da peça, a fase de inspeção e as características a serem relatadas. Para requisitos exigentes, pergunte como a incerteza do método de medição proposto é considerada na aceitação.
Uma verificação funcional de montagem pode complementar as evidências dimensionais, mas seus limites devem ser compreendidos. O fato de uma amostra se ajustar a um componente acoplado não estabelece a intercambiabilidade ao longo de toda a variação permitida em ambas as peças.
Para protótipos, identifique quais interfaces a montagem destina-se a validar. Para produção repetida, defina as expectativas de amostragem e controle de alterações, em vez de presumir que um primeiro artigo aceito comprove a estabilidade contínua do processo.
Uma Revisão Ilustrativa: Um Furo que Encaixa, mas não se Alinha
O seguinte é um exemplo de engenharia hipotético, não um caso de cliente da PFTWORLD nem uma especificação para o componente ilustrado.
Suponha que uma carcaça suporte um inserto cilíndrico, enquanto uma face de montagem posicione a carcaça contra uma placa de máquina. O primeiro desenho controla o diâmetro do furo, mas deixa ambígua a relação deste furo com aquela interface de montagem.
O inserto pode entrar no furo, ainda assim a montagem pode permanecer desalinhada. Apenas apertar a tolerância de diâmetro não resolveria necessariamente esse problema.
A revisão deve identificar, em primeiro lugar, como a carcaça e o inserto estão posicionados em serviço. O projetista pode então estabelecer as referências de datum apropriadas e os controles geométricos, verificar a pilha de tolerâncias da peça conjugada e definir a condição final de inspeção.
Em seguida, o fornecedor avalia se o dispositivo de fixação e a sequência de usinagem conseguem manter essas relações. Se a operação de acabamento afetar o furo, sua aceitação no estado final será abordada na mesma revisão. A inspeção verifica, então, tanto a dimensão relacionada ao encaixe quanto a relação especificada — não apenas o diâmetro mais fácil de medir.
Tornar as cotações para carcaças comparáveis
A discussão de custos mais útil começa com requisitos evitáveis: cantos inacessíveis, profundidade excessiva de cavidades, indicações de precisão redundantes, acabamento indefinido ou documentos de inspeção solicitados apenas após o pedido ter sido formalizado.
Não peça a todos os fornecedores apenas que "orçem o modelo." Envie o mesmo pacote liberado e solicite que cada fornecedor liste suposições, exceções e alterações de projeto propostas. Separe, quando aplicável, custos únicos de programação ou de dispositivos de fixação dos custos recorrentes das peças.
Um orçamento prático para carcaças deve incluir:
- Geometria sob controle de revisão: o modelo e o desenho, unidades, número da peça e revisão correspondente.
- Definição do material: grau, condição e quaisquer restrições quanto a substituições.
- Interfaces funcionais: informações de acoplamento, referências (datums), características críticas e requisitos de ajuste.
- Detalhes das características: roscas, profundidades utilizáveis, seções através de geometria oculta e requisitos de bordas.
- Acabamento: tratamento, requisitos de textura e aparência, máscara e estado final de aceitação.
- Inspeção: lista de características, formato do relatório, registros obrigatórios de material ou acabamento e pontos de aprovação.
- Escopo comercial: quantidades por liberação, objetivos do protótipo, local de entrega, cronograma solicitado, embalagem e exclusões da cotação.
Protolabs Network guia de desenho técnico explica por que roscas, tolerâncias e requisitos de superfície precisam de comunicação explícita, além da geometria. Acordar a precedência dos documentos com seu fornecedor, em vez de presumir que todos os fabricantes resolvem conflitos entre desenhos/modelos da mesma forma.
Ao avaliar fornecedores para peças de máquinas de CNC sob medida , procure uma resposta que aborde suas interfaces críticas, não apenas uma declaração genérica sobre precisão.
Perguntas frequentes
Um alojamento usinado CNC precisa das tolerâncias mais apertadas disponíveis?
Não. Atribua tolerâncias com base nos requisitos de montagem e desempenho, incluindo a variação das peças acopladas. Aperte um requisito apenas quando a função exigir isso, não porque a peça pareça complexa. Uma tolerância apertada de dimensão não pode substituir uma relação geométrica ausente.
Os furos do alojamento devem ser inspecionados após a anodização?
Se o desenho exigir que o furo acabado atenda aos limites de ajuste e a anodização afetar essa superfície, o plano de inspeção deve abordar a condição pós-anodização. A proteção (masking) ou verificações intermediárias podem ser adequadas, mas nenhuma delas deve deixar a aceitação final ambígua.
A usinagem em cinco eixos é sempre melhor para uma carcaça complexa?
Não. Avalie, em conjunto, o acesso, as transferências de configuração, a fixação da peça, as tolerâncias, a quantidade e o custo. Mais eixos podem ajudar em geometrias específicas, mas não eliminam todas as restrições de alcance, rigidez ou inspeção.
Um fornecedor pode elaborar uma cotação com base apenas em uma fotografia?
Uma fotografia pode apoiar uma discussão inicial, mas não estabelece dimensões, geometria interna, material ou requisitos de aceitação. Uma cotação para produção exige informações técnicas controladas suficientes para definir o que será efetivamente fornecido.
Prepare as interfaces antes de solicitar uma cotação
Antes de liberar o RFQ, complete a matriz de funcionalidades para evidências e resolva quaisquer diferenças entre a geometria modelada e a montagem pretendida. Isso fornece às equipes de engenharia, aquisições, usinagem e inspeção uma base comum para o pedido.
Já tem um projeto de carcaça pronto para revisão? Compartilhe seu desenho 2D e modelo CAD 3D compatíveis com a revisão com a PFTWORLD, juntamente com as interfaces críticas de acoplamento, requisitos de material, condição de acabamento e quantidades. Entre em contato com a PFTWORLD sobre seu RFQ para carcaça para discutir a viabilidade de fabricação, as especificações e os requisitos para cotação.
Sumário
- Comece com as Interfaces de Montagem
- Revise o Acesso à Ferramenta, o Suporte e o Acesso à Medição em conjunto
- Defina as tolerâncias do corpo conforme sua função
- Trate o Material e o Acabamento como Entradas de Projeto
- Especifique provas que correspondam ao requisito
- Uma Revisão Ilustrativa: Um Furo que Encaixa, mas não se Alinha
- Tornar as cotações para carcaças comparáveis
- Perguntas frequentes
- Prepare as interfaces antes de solicitar uma cotação