 EN


Usinagem CNC Personalizada | Suporte de Engenharia | Fabricação B2B
Componentes Usinados CNC Complexos Projetados com Base em Funcionalidade, Encaixe e Repetibilidade
Para corpos com flanges, carcaças roscadas, dispositivos divisíveis, peças escalonadas e outros componentes mecânicos de precisão, o resultado ideal de fabricação começa antes da usinagem. A PFTWORLD apoia compradores com revisão prática de projetos, escopo de cotação claro e soluções personalizadas de usinagem CNC para requisitos de protótipos e produção.
Componentes mecânicos personalizados
Uma peça usinada só é bem-sucedida quando funciona corretamente na montagem
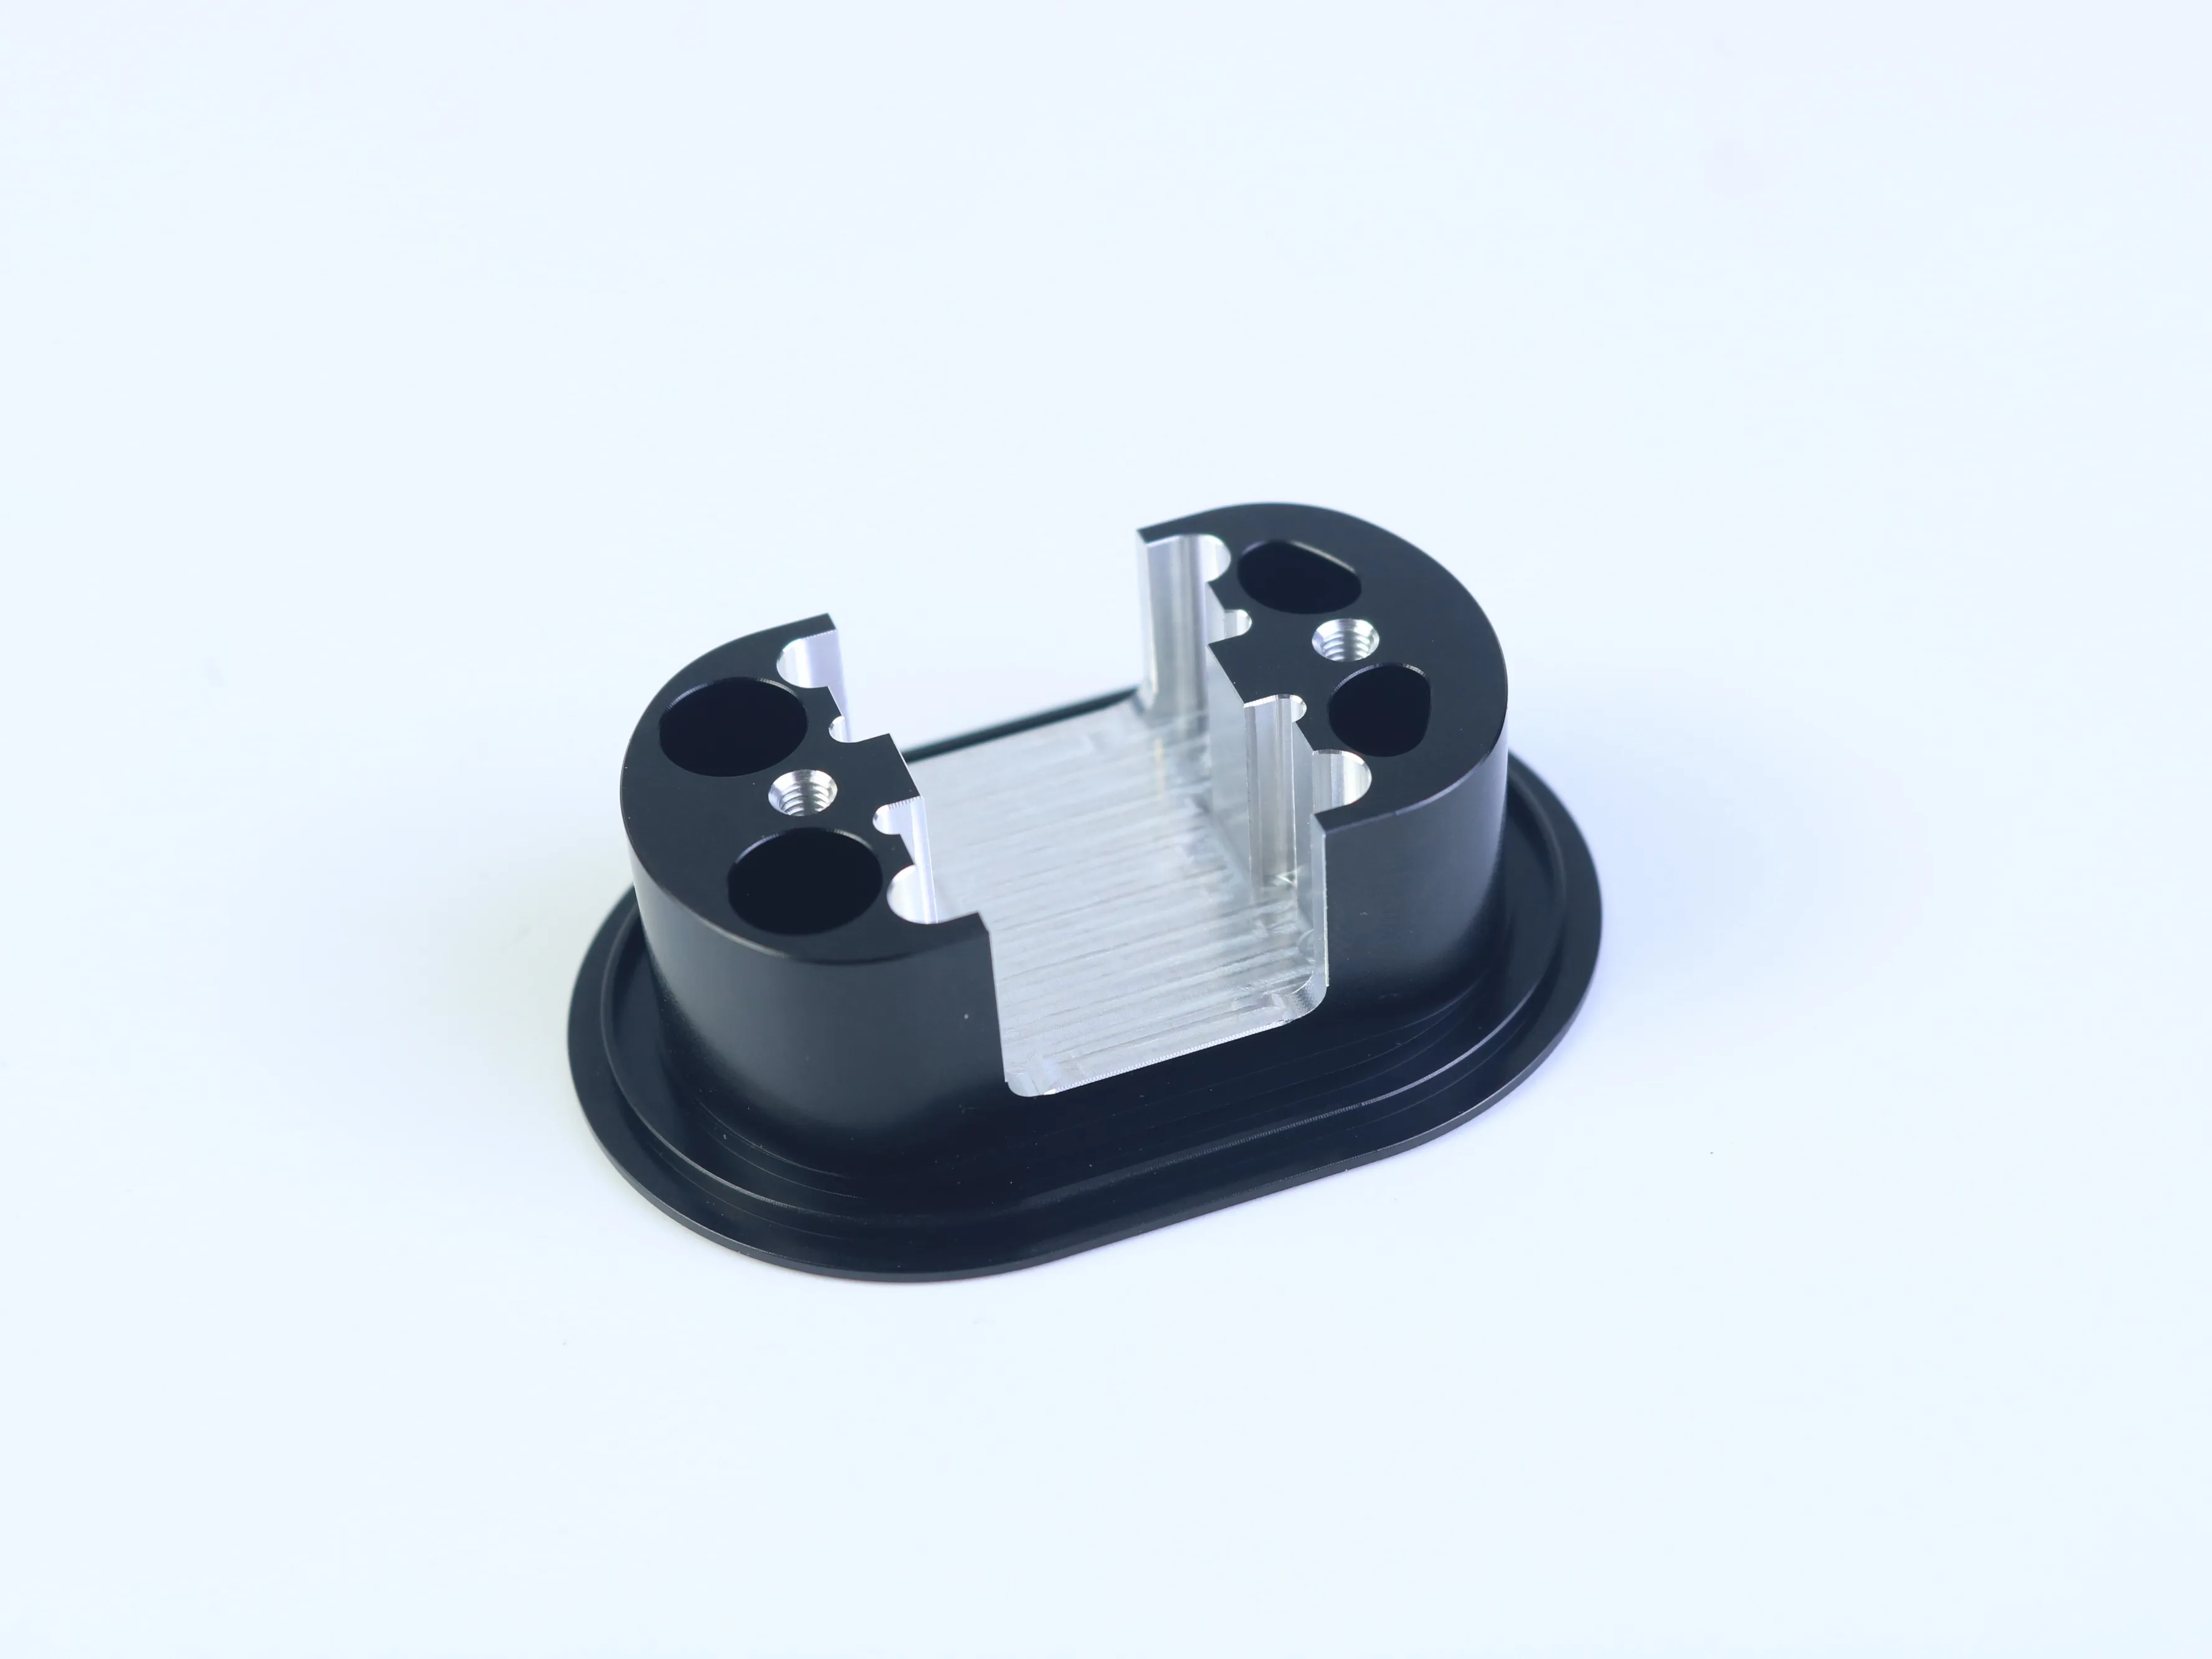
Um componente CNC complexo pode incluir uma flange, diâmetros escalonados, furos de fixação, roscas internas, ranhuras, aberturas divididas ou características circulares repetidas. Cada detalhe pode ser fabricado de forma independente, mas a combinação pode gerar riscos ocultos: dificuldade de fixação da peça, acesso limitado da ferramenta, erro acumulado de posicionamento, acabamento superficial inconsistente ou uma cotação baseada em suposições.
A abordagem mais confiável consiste em analisar o projeto com base em três perguntas: A característica desempenha uma função clara? A característica pode ser acessada e usinada de forma consistente? O requisito pode ser inspecionado com base em um datum definido? Essa abordagem preserva a intenção do projeto ao reduzir a complexidade produtiva evitável.
Como a geometria influencia o processo de usinagem CNC
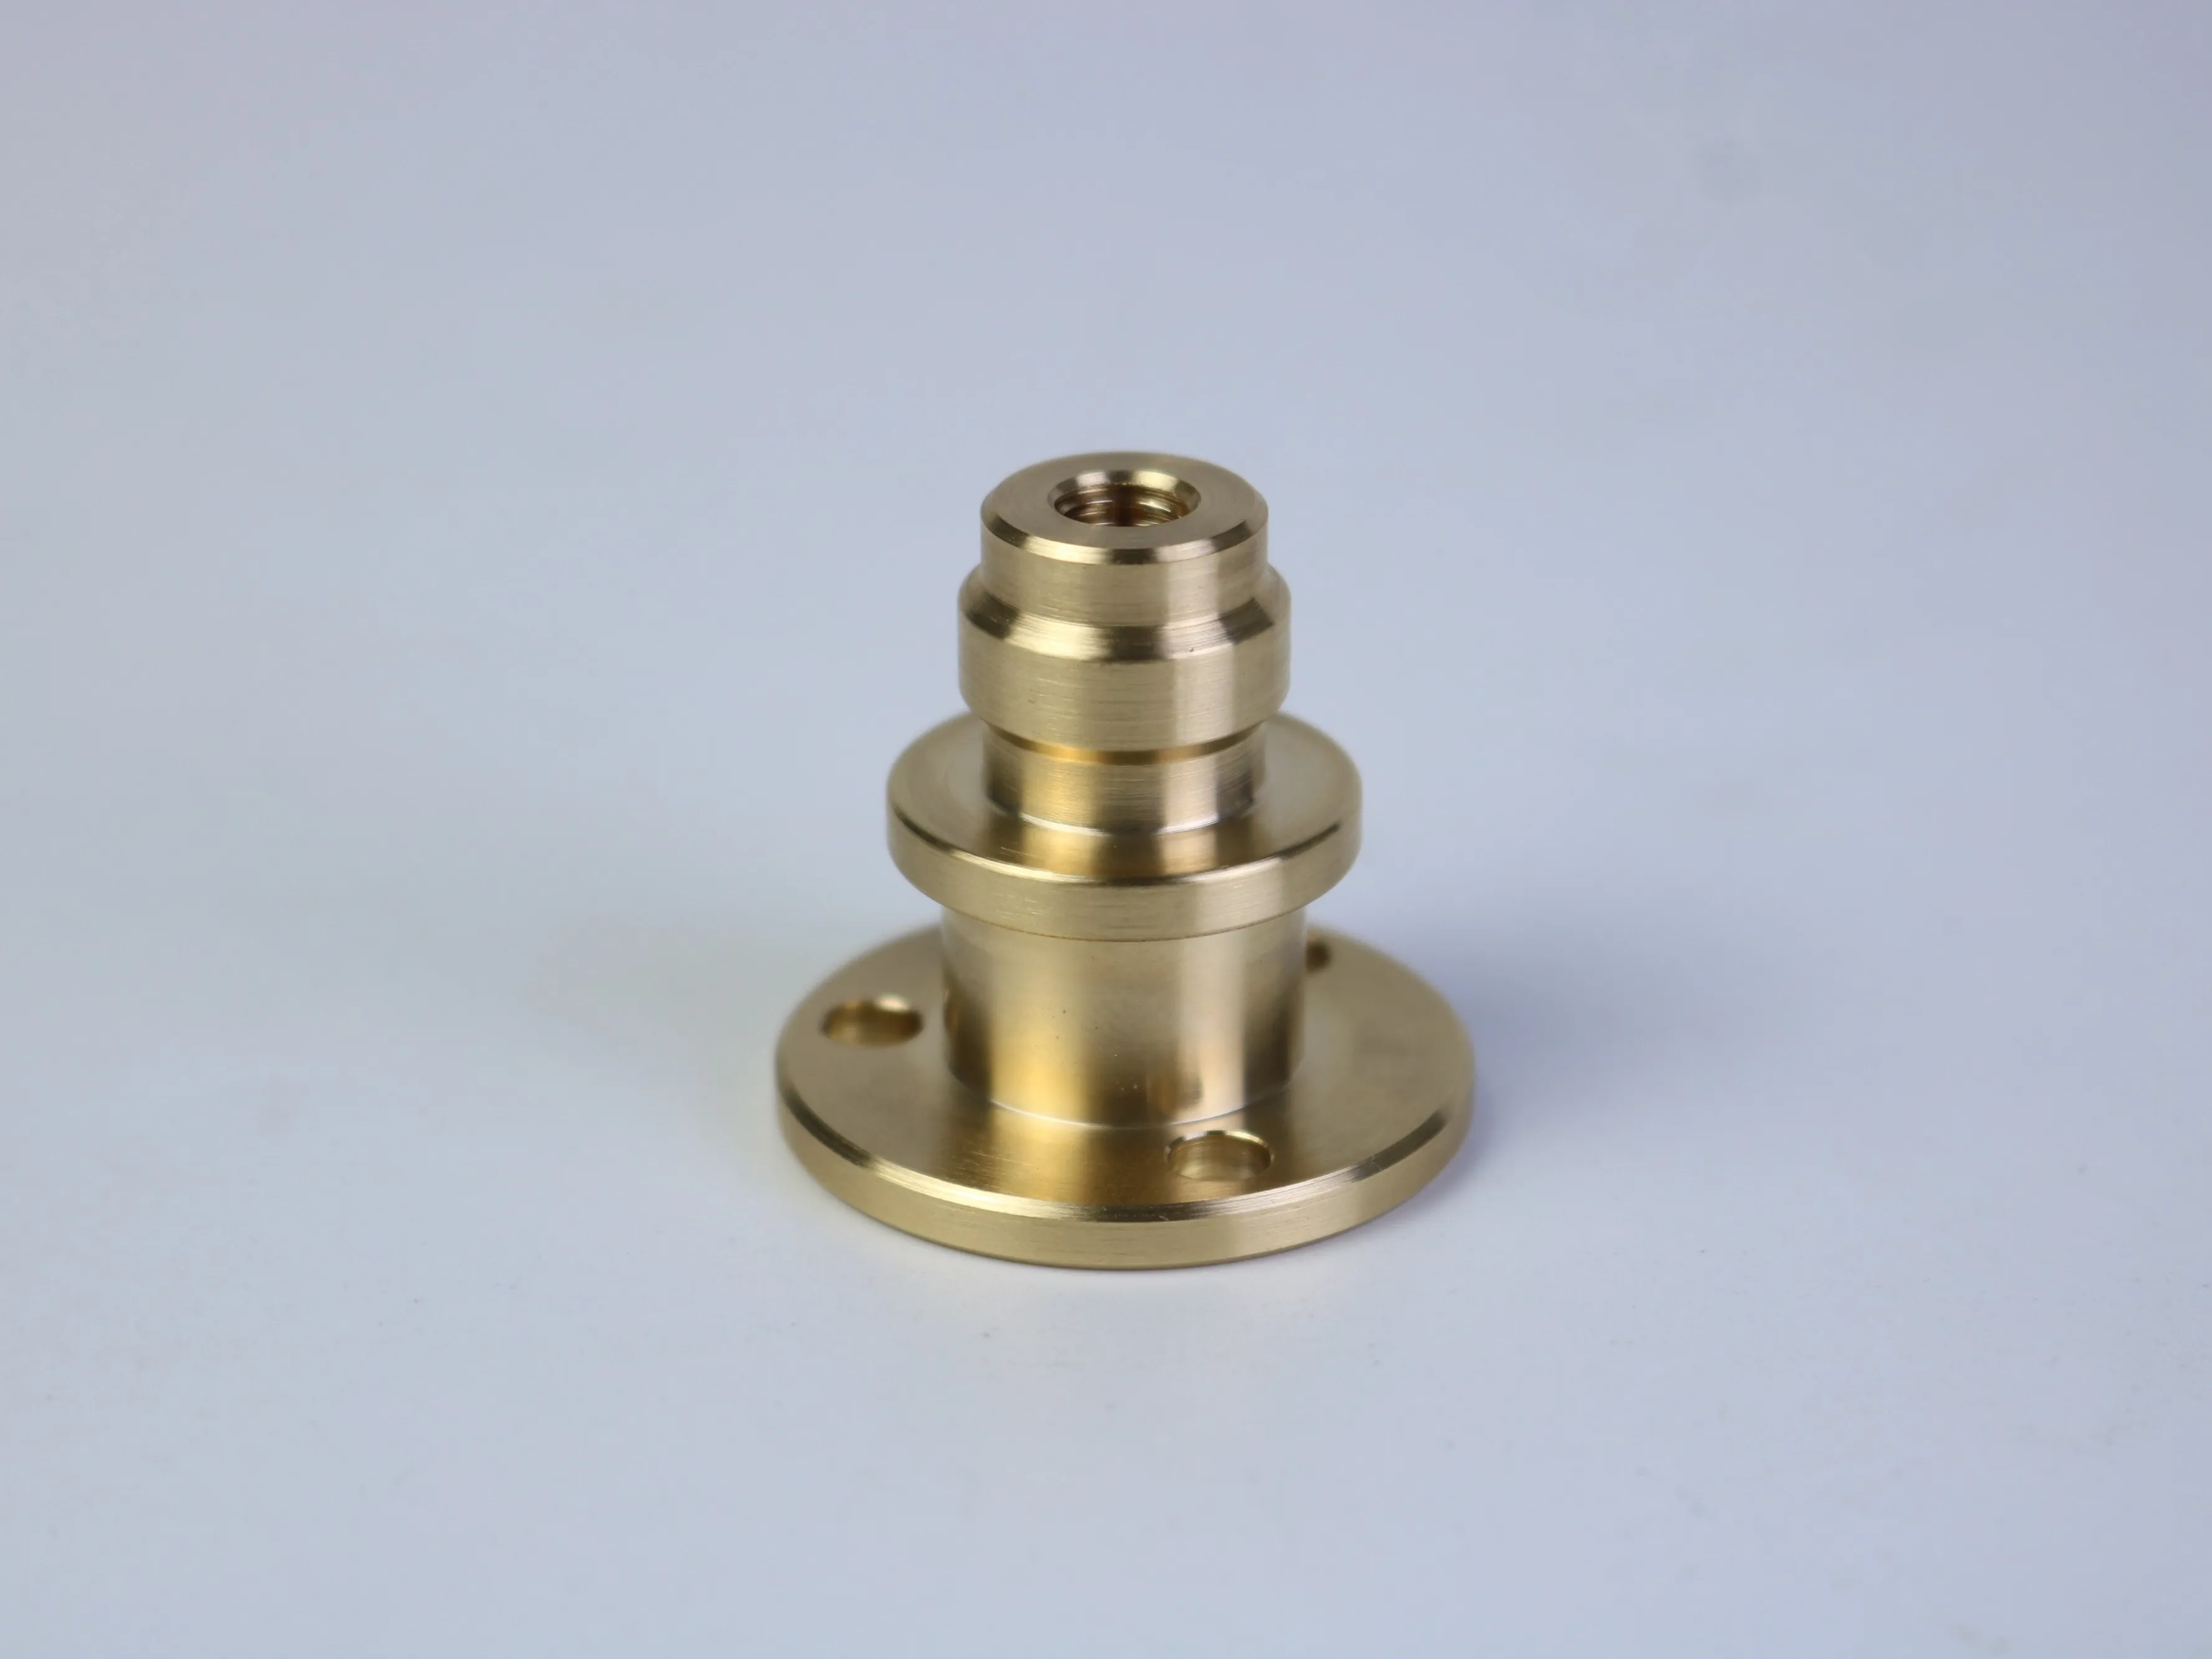
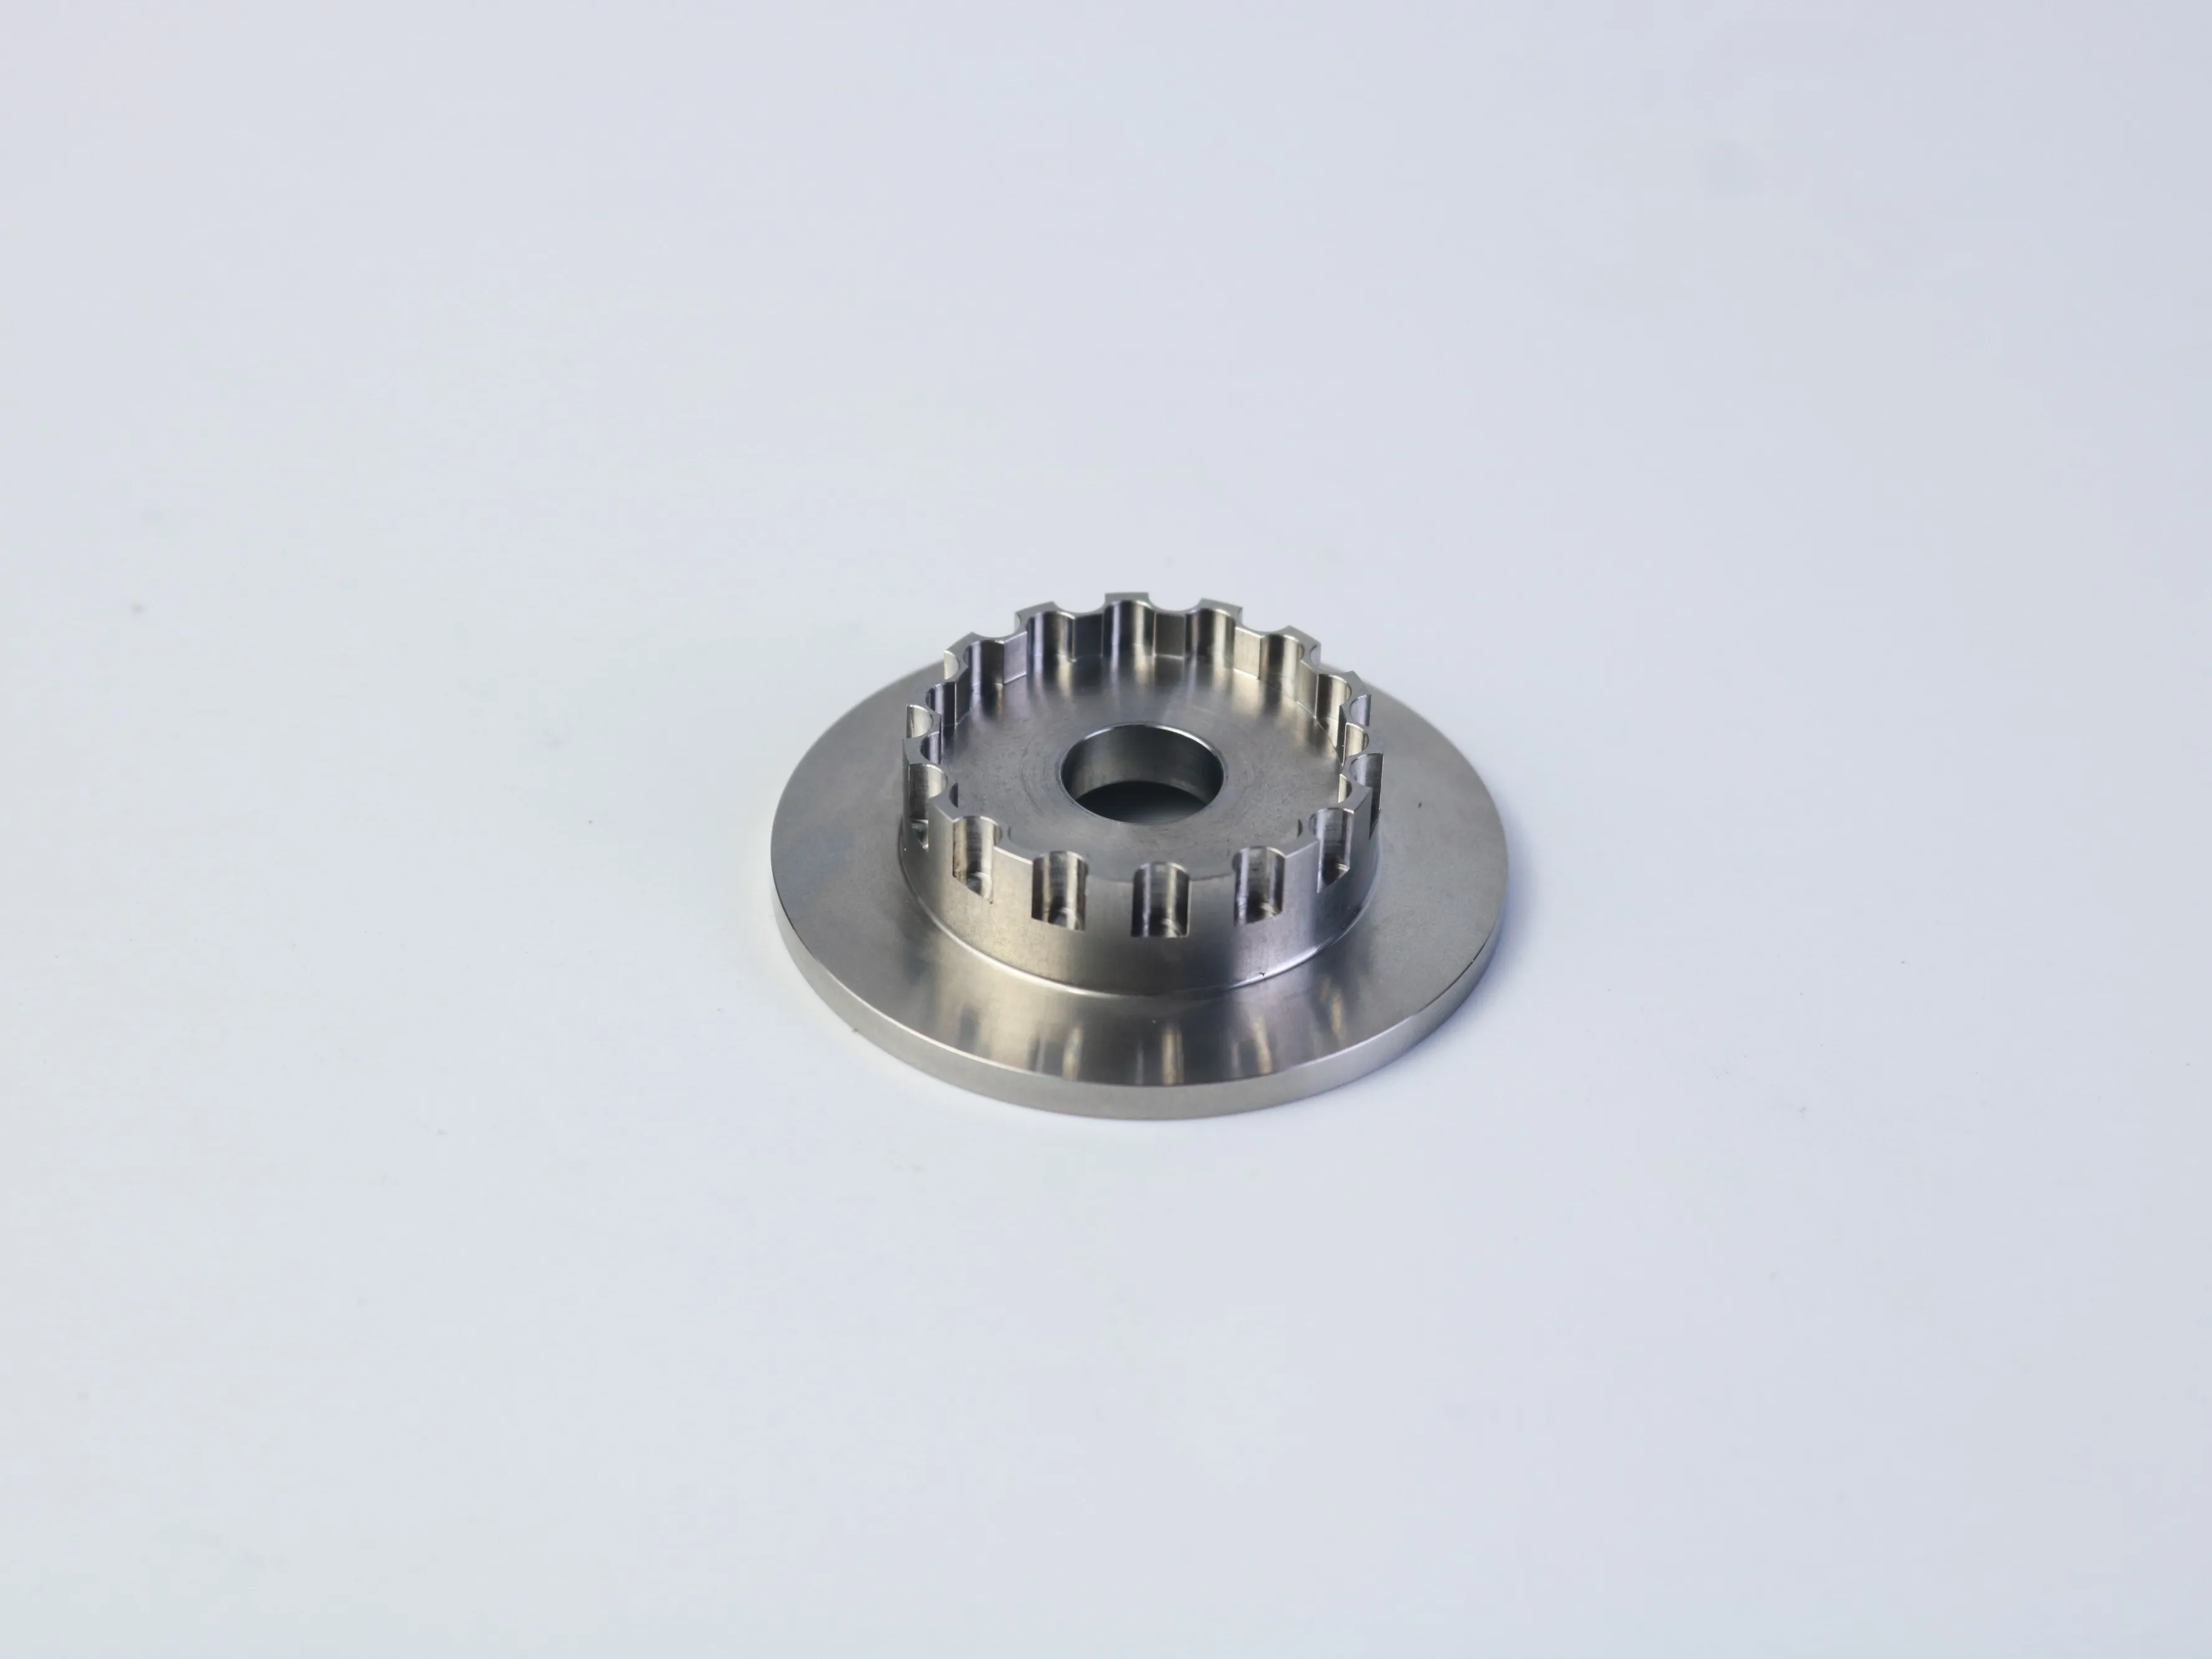
Características rotacionais, como diâmetros externos, ombros, faces de flanges e furos concêntricos, podem ser adequadas para torneamento CNC. Detalhes não rotacionais — padrões de fixação, ranhuras, aberturas divididas, planos fresados e alguns elementos roscados — podem exigir fresagem CNC, perfuração, alargamento, roscamento ou fresagem de roscas. Uma rota combinada de torneamento e fresagem pode ser apropriada quando um componente contém ambas as famílias de características.
O processo final deve ser selecionado com base nos requisitos de engenharia, não na aparência de uma imagem amostral. A classe do material, a quantidade, as tolerâncias, o acabamento superficial, a fixação da peça e os requisitos de inspeção podem alterar significativamente o plano de processo. Durante a cotação, identifique quais superfícies controlam o alinhamento, quais furos recebem fixadores ou pinos de localização e quais dimensões são cosméticas, em vez de funcionais.
Princípio de engenharia: Um recurso que não é funcionalmente necessário não deve gerar trabalho desnecessário de ferramentaria, fixação, inspeção ou acabamento. Um recurso que é criticamente funcional deve ser descrito com precisão suficiente para garantir o encaixe e o desempenho.
Cinco verificações de projeto que reduzem o risco de fabricação
1. Planeje referências (datums) e montagens considerando a montagem final
Quando uma peça exige mais de uma orientação, cada etapa de reposicionamento pode introduzir variação. Utilize referências funcionais que reflitam a forma como a peça é montada. Uma face de flange pode controlar a posição axial, enquanto um furo central pode controlar o alinhamento radial. Grupos de furos e ranhuras devem estar relacionados à referência que efetivamente rege a montagem, e não simplesmente à borda externa mais próxima.
2. Utilize raios internos práticos
A maioria das fresas é cilíndrica, portanto, os cantos internos recebem naturalmente um raio. Raios muito pequenos podem exigir ferramentas menores, condições de corte mais lentas, mais passes e risco adicional de desvio. Quando o raio não afeta a montagem, um chanfro prático normalmente melhora a fabricabilidade. Se um canto interno agudo for essencial, identifique-o como um requisito funcional e verifique se é necessário um rebaixo ou um processo alternativo.
3. Definir completamente as características roscadas
Um furo roscado deve incluir o padrão métrico ou polegadas, o diâmetro nominal, o passo, a tolerância ou classe, quando aplicável, a profundidade total da rosca, a profundidade total do furo e a condição de furo cego ou passante. Uma profundidade excessiva de rosca pode aumentar o tempo de usinagem e o risco de problemas na remoção de cavacos ou quebra da ferramenta, sem melhorar a junta. O engajamento correto depende do material, do fixador, da carga e do projeto de montagem.
4. Aplicar Tolerâncias por Função
Tolerâncias apertadas devem ser reservadas para superfícies que afetam o encaixe, o movimento, a vedação, o alinhamento ou a transferência de carga. Aplicar indicações de precisão a todas as dimensões aumenta os esforços de usinagem e inspeção sem necessariamente melhorar a montagem final. Utilize uma estrutura clara de referências (datums) e distinga as dimensões críticas para a função das dimensões gerais e das características cosméticas.
5. Rever recursos profundos e paredes finas
Cavidades profundas, ranhuras estreitas e paredes finas podem aumentar vibrações, desvio da ferramenta, calor, problemas de evacuação de cavacos e deformação. Revise se o recurso pode ser aberto, encurtado, reforçado ou dividido sem afetar sua função. O limite real depende do material, do diâmetro da ferramenta, da profundidade do recurso, da fixação da peça e da precisão exigida; portanto, utilize relações dimensionais projetuais como um lembrete para revisão — não como uma regra universal de aceitação.
Acabamento superficial e operações secundárias
Uma aparência preta, prateada ou dourada em uma fotografia não confirma o grau do material nem um tratamento superficial específico. O desenho deve definir a rugosidade usinada exigida, o padrão de chanfro ou remoção de rebarbas, o revestimento ou tratamento, as áreas a serem protegidas e se os requisitos dimensionais se aplicam antes ou após o acabamento.
Para peças funcionais, o acabamento pode afetar o atrito, a vedação, o deslizamento, o desgaste, a resistência à corrosão ou a aceitação visual. Roscas e superfícies de acoplamento podem exigir atenção especial se um revestimento alterar a condição final. Se o acabamento for predominantemente cosmético, isso deve ser declarado claramente. Se ele proteger o desempenho, explique sua função para que o fornecedor possa avaliar a rota de processo adequada.
Da revisão de projeto até um plano de fabricação controlado
Uma revisão útil de DFM não deve se limitar à identificação de se uma característica é tecnicamente viável. Ela deve vincular a característica a uma rota de processo repetível. Para um componente com uma aba, um furo cilíndrico, furos roscados e uma região dividida ou entalhada, o fornecedor deve considerar como o material bruto será fixado, quais superfícies serão estabelecidas primeiro e como a peça será posicionada após a reorientação.
É aqui que as decisões de projeto e de compras se encontram. Se o desenho exigir uma relação muito rigorosa entre um furo cilíndrico e um padrão de furos, a cotação deve levar em conta uma estratégia comum de referência (datum) e um método de inspeção que verifique essa relação. Se um acabamento for aplicado após a usinagem, o plano de processo deve considerar se é necessário mascaramento, folga dimensional ou uma verificação final. Se uma peça for difícil de fixar sem danificar uma superfície estética, o método de fixação deve ser discutido antes da produção.
Perguntas a serem feitas durante a revisão de engenharia
- Quais superfícies serão utilizadas como referências primárias de posicionamento?
- O furo crítico, a face da flange e o padrão de furos podem ser controlados a partir de um sistema de referência consistente?
- A profundidade da característica exigirá uma ferramenta de alcance alongado ou uma estratégia de usinagem especial?
- As roscas são acessíveis para usinagem, limpeza, verificação com calibradores e montagem final?
- Quais dimensões devem ser medidas após o acabamento, em vez de antes do acabamento?
- Uma pequena alteração no projeto eliminaria uma etapa de fixação, troca de ferramenta ou inspeção difícil?
Essas perguntas geram uma conversa mais útil do que simplesmente perguntar se um fornecedor é capaz de fabricar a peça. Um parceiro de manufatura competente deve ser capaz de explicar o efeito de uma alteração proposta, identificar o que ainda permanece incerto e distinguir requisitos confirmados de suposições.
Como os compradores podem comparar cotações de usinagem CNC
Comparar apenas o preço unitário pode ocultar diferenças importantes. Para peças usinadas complexas, solicite a cada fornecedor que apresente uma cotação com o mesmo escopo e liste quaisquer exclusões. Uma cotação deve permitir compreender se programação, preparação, material bruto, usinagem, desbaste, acabamento, inspeção, embalagem e transporte foram incluídos.
| Item da cotação | O que confirmar | Por que isso é importante |
|---|---|---|
| Escopo do Processo | Operações de torneamento, fresamento, furação, roscamento, acabamento e montagem | Evita que operações ausentes surjam posteriormente como custos adicionais |
| Escopo de qualidade | Dimensões críticas, relatórios, certificados, rastreabilidade e critérios de aceitação | Torna os entregáveis de qualidade comparáveis entre fornecedores |
| Base comercial | Nível de quantidade, base do prazo de entrega, ferramental, embalagem e condições de transporte | Mostra o impacto total de compra, não apenas o preço unitário nominal |
Se uma cotação assume uma tolerância geral e outra cotar diversas características críticas como requisitos de precisão, os dois preços não são diretamente comparáveis. Resolva primeiro as suposições técnicas e, em seguida, compare custo, qualidade, cronograma, comunicação e continuidade do fornecimento com base nos mesmos critérios.
O que incluir em um RFQ de usinagem CNC
Um RFQ completo reduz suposições e facilita a comparação das cotações dos fornecedores. Envie sempre que possível o desenho 2D atual e o modelo CAD 3D correspondente, identificando o nível de revisão em ambos os arquivos. O RFQ também deve incluir:
Dados de engenharia
Grau e condição do material, dimensões críticas, referências (datums), GD&T, indicações de roscas, acabamento superficial, operações secundárias e alternativas aprovadas.
Dados de produção
Quantidade de protótipos, quantidade de produção, demanda anual esperada, faixas de preço, data de entrega solicitada, destino e necessidades de embalagem.
Dados de Qualidade
Relatórios de inspeção, certificados de materiais, requisitos para o primeiro artigo, rastreabilidade, critérios de aceitação e quaisquer documentos específicos do cliente.
Uma breve descrição da aplicação também é valiosa. Explique os componentes acoplados, o ambiente operacional e as características que não devem ser alteradas. Peça aos fornecedores que identifiquem suposições, exclusões, custos de configuração ou ferramental, escopo de acabamento, escopo de inspeção e quaisquer desvios propostos. Um preço unitário mais baixo não é genuinamente mais baixo se operações necessárias tiverem sido excluídas.
Protótipos e produção exigem prioridades distintas para cotações
Na aquisição de protótipos, normalmente prioriza-se o feedback de projeto e a validação funcional. Na aquisição para produção, dá-se maior ênfase à repetibilidade do processo, ao controle de revisões, ao planejamento de inspeção, à embalagem e à continuidade do fornecimento. Indique claramente a fase do projeto para que o fornecedor possa avaliar a peça conforme as expectativas corretas de fabricação e qualidade.
Perguntas frequentes de compradores de usinagem CNC
Um fornecedor pode fornecer uma cotação com base apenas em um modelo 3D?
Um modelo 3D comunica a forma, mas pode não definir tolerâncias, referências (datums), requisitos de roscas, acabamento superficial, condição do material, controle de revisões ou documentação de inspeção. Para um componente complexo, um desenho 2D correspondente normalmente é a maneira mais clara de comunicar os requisitos que o modelo não consegue expressar integralmente.
O que devo fazer se o material ainda não estiver definido?
Identifique o material preferido e explique quais alternativas são aceitáveis, caso existam. Diferentes graus podem alterar a usinabilidade, a resistência, o comportamento à corrosão, a resposta ao acabamento, o custo da matéria-prima e os requisitos de inspeção. Uma instrução genérica, como “alumínio” ou “aço inoxidável”, pode não ser suficiente para uma cotação de produção significativa.
Como devo lidar com uma alteração de projeto após a cotação?
Emitir uma revisão controlada e solicitar ao fornecedor que confirme o impacto sobre o processo, o preço, a inspeção e a entrega. Manter alinhados o desenho, o modelo CAD, a ordem de compra e os documentos de inspeção. Isso é especialmente importante quando a alteração afeta um datum, uma rosca, um padrão de furos, um acabamento ou uma superfície de acoplamento.
Quando devo solicitar uma recomendação DFM?
Solicite-a antes de liberar o projeto para produção, idealmente durante a revisão do protótipo ou da cotação. Quanto mais cedo o fornecedor identificar um raio problemático, um recurso profundo, um datum ambíguo ou uma tolerância desnecessária, mais opções a equipe de engenharia terá para preservar a funcionalidade reduzindo, ao mesmo tempo, os riscos do processo.
Uma lista de verificação prática pré-cotação
- O desenho e o modelo CAD apresentam a mesma revisão.
- O material é especificado por grau e condição, não apenas por uma categoria genérica.
- As roscas incluem o tipo padrão, o tamanho, o passo, o ajuste e a profundidade.
- Os datums críticos e as relações de acoplamento são claros.
- Recursos profundos, paredes finas, raios internos e acessibilidade das ferramentas foram analisados.
- Os requisitos de acabamento, inspeção, quantidade, entrega e embalagem são definidos.
- O fornecedor é solicitado a listar suposições e desvios propostos.
Discuta seu próximo componente personalizado usinado por CNC
Compartilhe com a PFTWORLD seu desenho 2D atual, arquivo CAD 3D, especificação de material, quantidade, requisitos de acabamento superficial e necessidades críticas de inspeção. Um pacote de engenharia claro cria uma base melhor para revisão de viabilidade de fabricação, comparação de cotações e planejamento da produção.
Discuta seu requisito de usinagem CNCSumário
- Uma peça usinada só é bem-sucedida quando funciona corretamente na montagem
- Como a geometria influencia o processo de usinagem CNC
- Cinco verificações de projeto que reduzem o risco de fabricação
- Acabamento superficial e operações secundárias
- Da revisão de projeto até um plano de fabricação controlado
- Como os compradores podem comparar cotações de usinagem CNC
- O que incluir em um RFQ de usinagem CNC
- Protótipos e produção exigem prioridades distintas para cotações
- Perguntas frequentes de compradores de usinagem CNC
- Uma lista de verificação prática pré-cotação
- Discuta seu próximo componente personalizado usinado por CNC