 EN


Инженерное руководство | Индивидуальные детали, изготавливаемые на станках с ЧПУ
Руководство по проектированию деталей, изготавливаемых на станках с ЧПУ: резьба, отверстия и основы запроса коммерческого предложения
Практическое руководство для инженеров и закупщиков OEM-производителей, которым необходимы более обоснованные решения по обеспечению технологичности конструкции, сопоставимые коммерческие предложения и меньшее количество неожиданностей при сборке.
Если в индивидуальной детали, изготавливаемой на станке с ЧПУ, присутствуют резьбовые элементы, отверстия, бобышки, фланцы, гранёные поверхности под ключ или фрезерованные выступы, геометрия является лишь одной из составляющих производственного решения. Способ задания этих элементов может повлиять на доступ инструмента, крепление заготовки, количество установок, контроль качества, сборку, себестоимость и точность коммерческого предложения. Приведённые здесь примеры демонстрируют только видимые типы элементов; их конкретные материалы, размеры, допуски и области применения не подтверждены на основе фотографий.
Что следует проверить перед отправкой запроса коммерческого предложения на изготовление деталей на станке с ЧПУ?
Перед отправкой модели поставщику обработки на станках с ЧПУ проверьте функциональное назначение элементов, доступ инструмента, последовательность операций, приоритет допусков и доказательства контроля. Уточните, каково назначение каждого отверстия, резьбы, выступа, уступа или плоскости; может ли инструмент надёжно достичь этого элемента; требуются ли токарная обработка, фрезерование, переустановка детали или вторичные операции; какие размеры влияют на посадку; и что именно необходимо измерить.
Такая проверка полезнее, чем применение жёстких допусков ко всем размерам. Жёсткие допуски могут увеличить трудозатраты на механическую обработку и контроль, тогда как неясные функциональные требования всё ещё могут помешать поставщику выбрать правильный технологический процесс.
1. Начинайте с функционального назначения каждого элемента
Отверстия: зазор, базирование, поток или крепление?
Отверстие может использоваться для крепёжного элемента с зазором, установочного штифта, подшипника, вала, прохода жидкости или резьбового соединения. Эти функции требуют различных подходов к проектированию и контролю.
Сквозное отверстие зачастую проще обрабатывать, чем глухое, поскольку стружка и охлаждающая жидкость имеют путь для выхода сквозь деталь. Глухое отверстие может потребоваться, когда противоположная поверхность должна остаться неповреждённой; однако его глубину, доступ инструмента и удаление стружки следует проверить на раннем этапе.
Если отверстие служит для установки штифта, подшипника, втулки или вала, одного только диаметра может быть недостаточно. На чертеже также может потребоваться контроль положения, перпендикулярности, цилиндричности или взаимосвязи с базой. Если отверстие предназначено лишь для обеспечения зазора под крепёжный элемент, чрезмерно жёсткий допуск по диаметру может увеличить стоимость без улучшения сборки.
Резьба: определяет соединение, а не только шаг
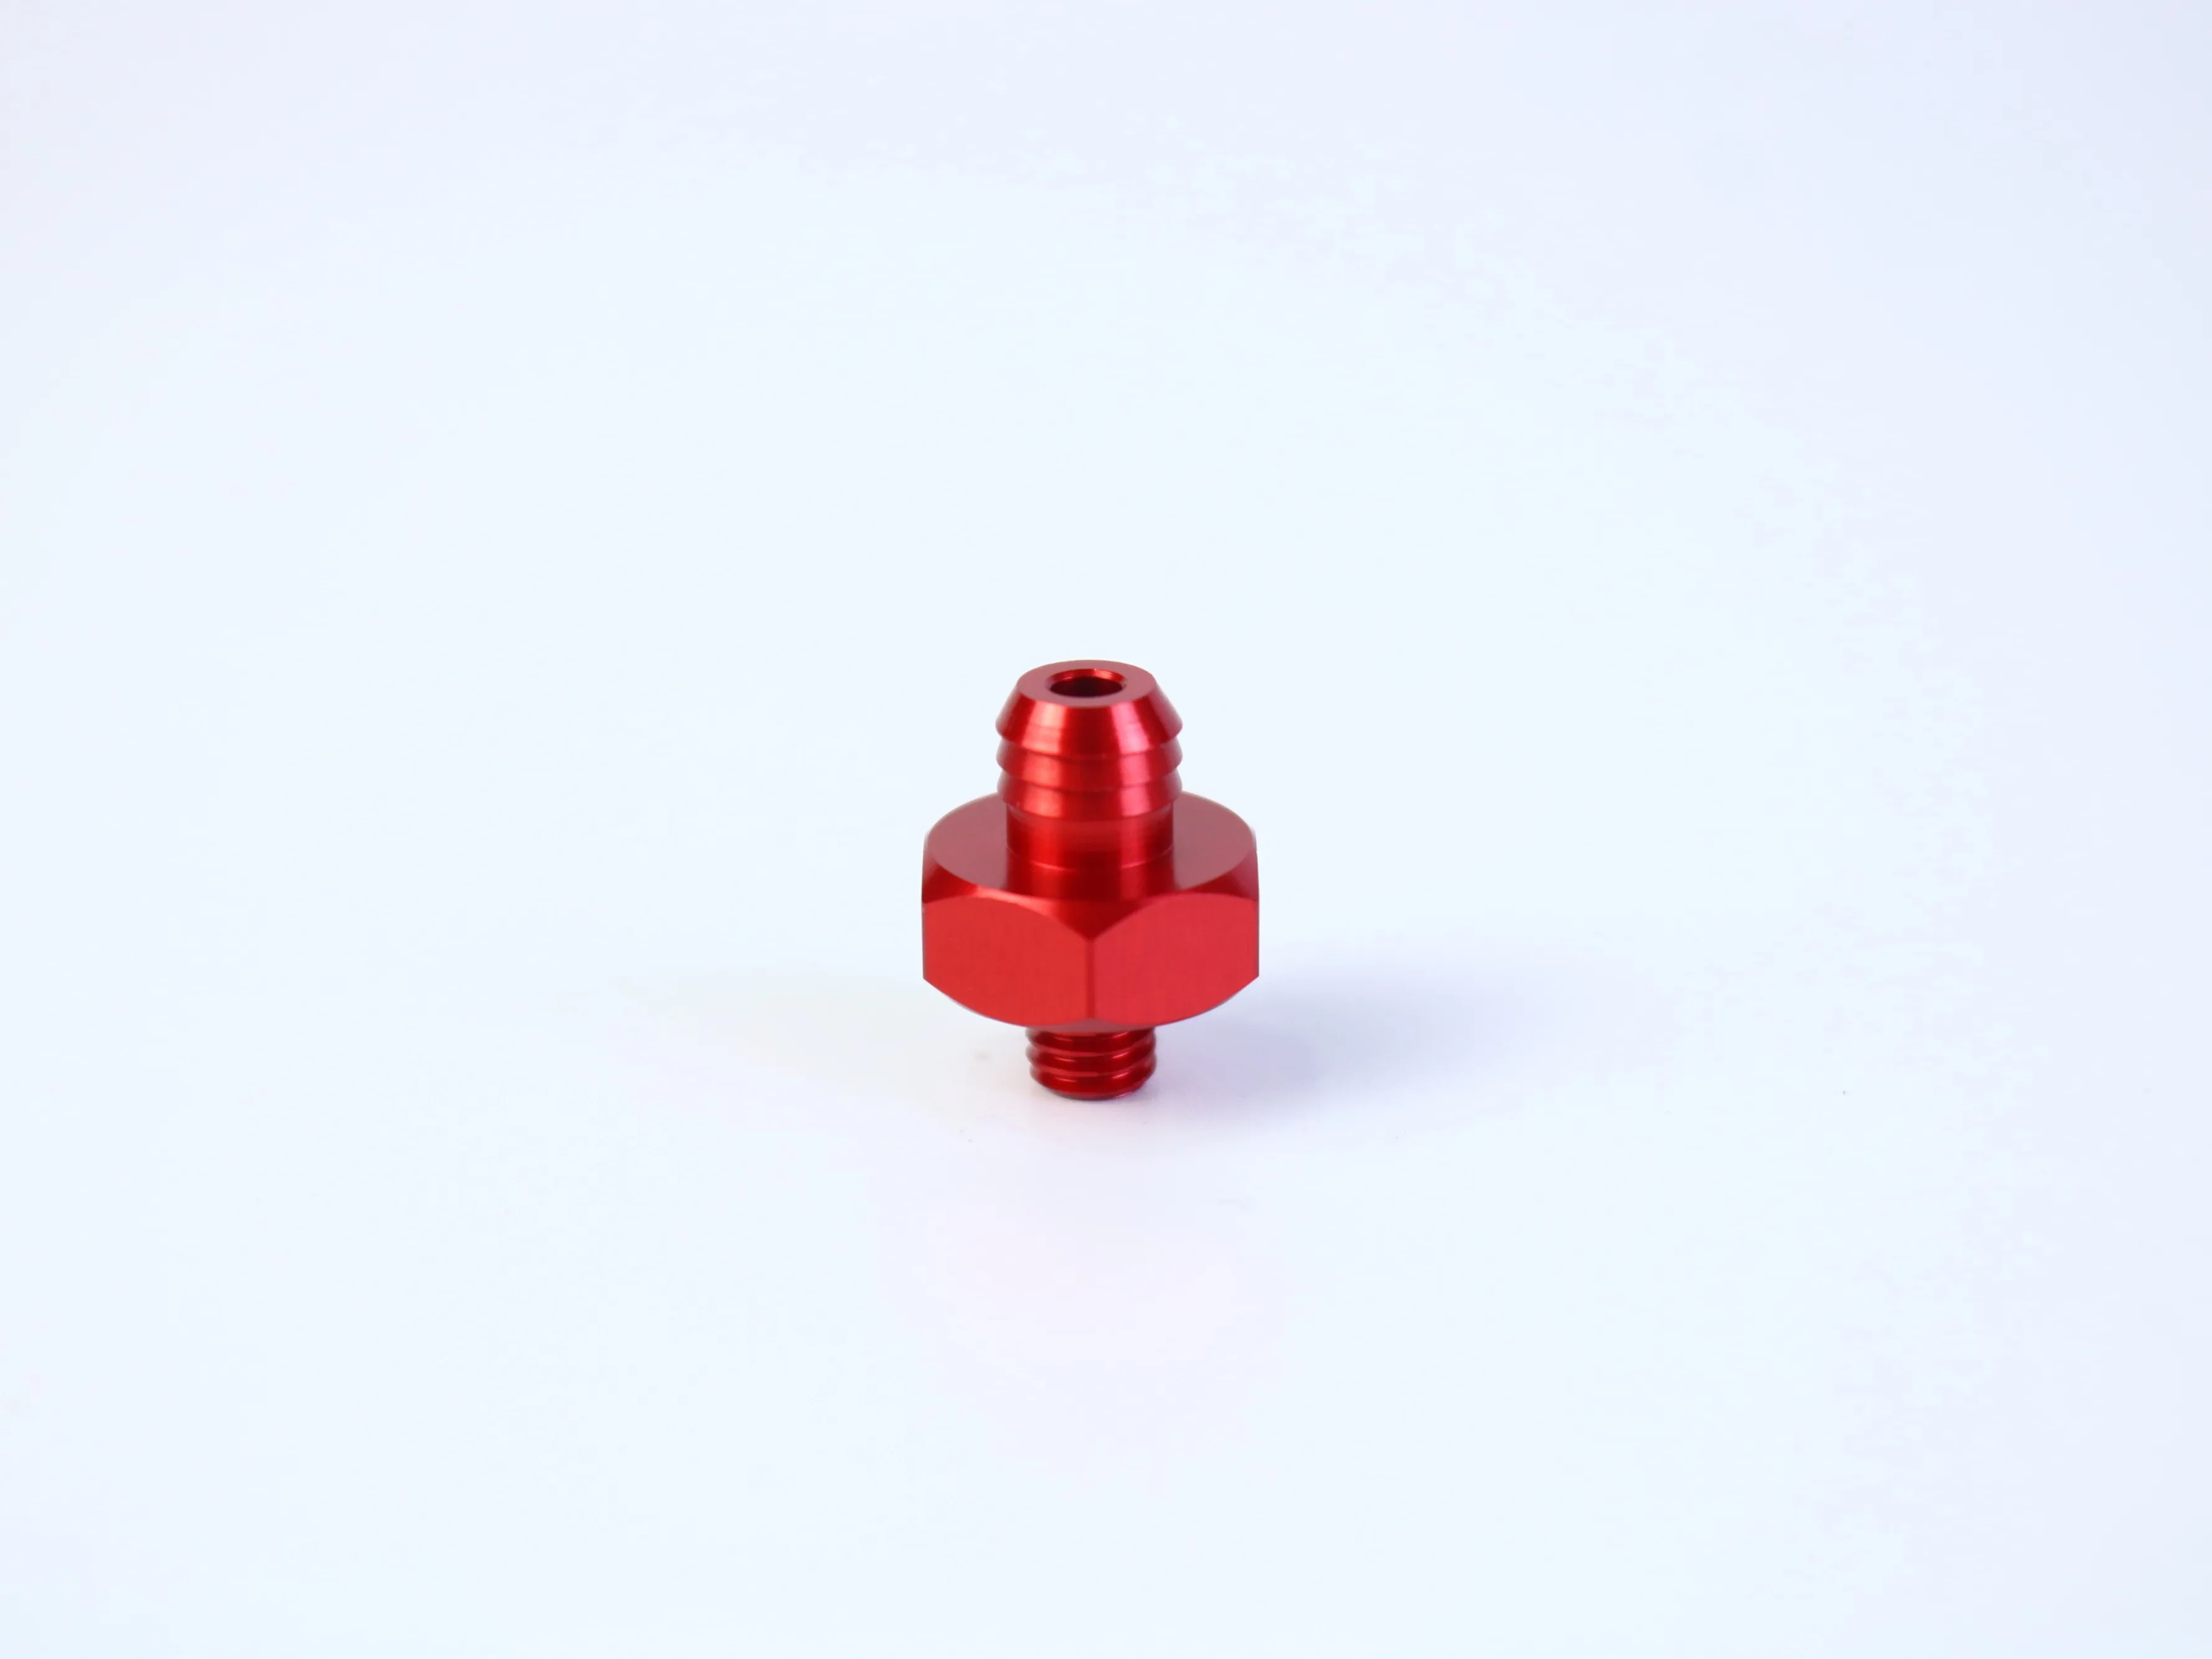
Для наружной или внутренней резьбы в запросе коммерческого предложения (RFQ) должны быть указаны стандарт и обозначение резьбы, наружный диаметр и шаг — при необходимости, класс резьбы или посадка, расчётная длина свинчивания, тип (внутренняя или наружная), сопрягаемый компонент, метод контроля, а также любые требования к фаске входа, снятию материала или биению.
Слепое резьбовое отверстие обычно требует дополнительной нерезьбовой глубины под рабочей резьбой. Это пространство позволяет инструменту завершить нарезание резьбы и обеспечивает место для стружки. Указание большей глубины резьбы, чем требуется соединению, может увеличить цикловое время и усложнить контроль без улучшения качества соединения.
2. Проверьте доступ инструмента, глубину и внутренние углы
Обработка на станках с ЧПУ — это процесс снятия материала. Инструмент должен физически достигать заготовки, удалять стружку и сохранять достаточную жёсткость для обеспечения требуемой геометрии и чистоты поверхности.
Глубокие отверстия и узкие элементы
По мере увеличения глубины отверстия относительно его диаметра удаление стружки и отклонение инструмента становятся более сложными. Слепое отверстие внутри глубокой полости или вблизи высокой стенки может потребовать более длинного инструмента, изменения последовательности обработки или дополнительной установки. Такие решения могут повлиять на точность и стоимость.
Во время проверки проекта уточните, можно ли сквозное отверстие заменить слепым отверстием, обязательно ли указанная глубина, обеспечивается ли беспрепятственный доступ сверла, фрезы, развертки или резьбонарезного инструмента, подходит ли стандартный размер инструмента и не расположена ли данная конструктивная особенность слишком близко к краю или высокой стенке.
Внутренние радиусы и фаски на внешних кромках
Фрезы имеют круглое сечение, поэтому внутренние углы обычно выполняются с радиусом, а не с идеально острым углом. Если функционально необходим острый внутренний угол, для изготовления детали может потребоваться специальный инструмент, снижение скорости обработки или дополнительная операция — в зависимости от геометрии.
Внешние кромки зачастую проще изготовить с фаской или заданной фаской на кромке. Если точный размер фаски не имеет функционального значения, избегайте чрезмерно жёсткого контроля её параметров. Вместо этого укажите требуемое состояние кромки, например «снять острые кромки» или «удалить заусенцы», и выделите те кромки, которые должны остаться острыми.
3. Выступы, фланцы и монтажные отверстия рассматривайте как сборочные элементы
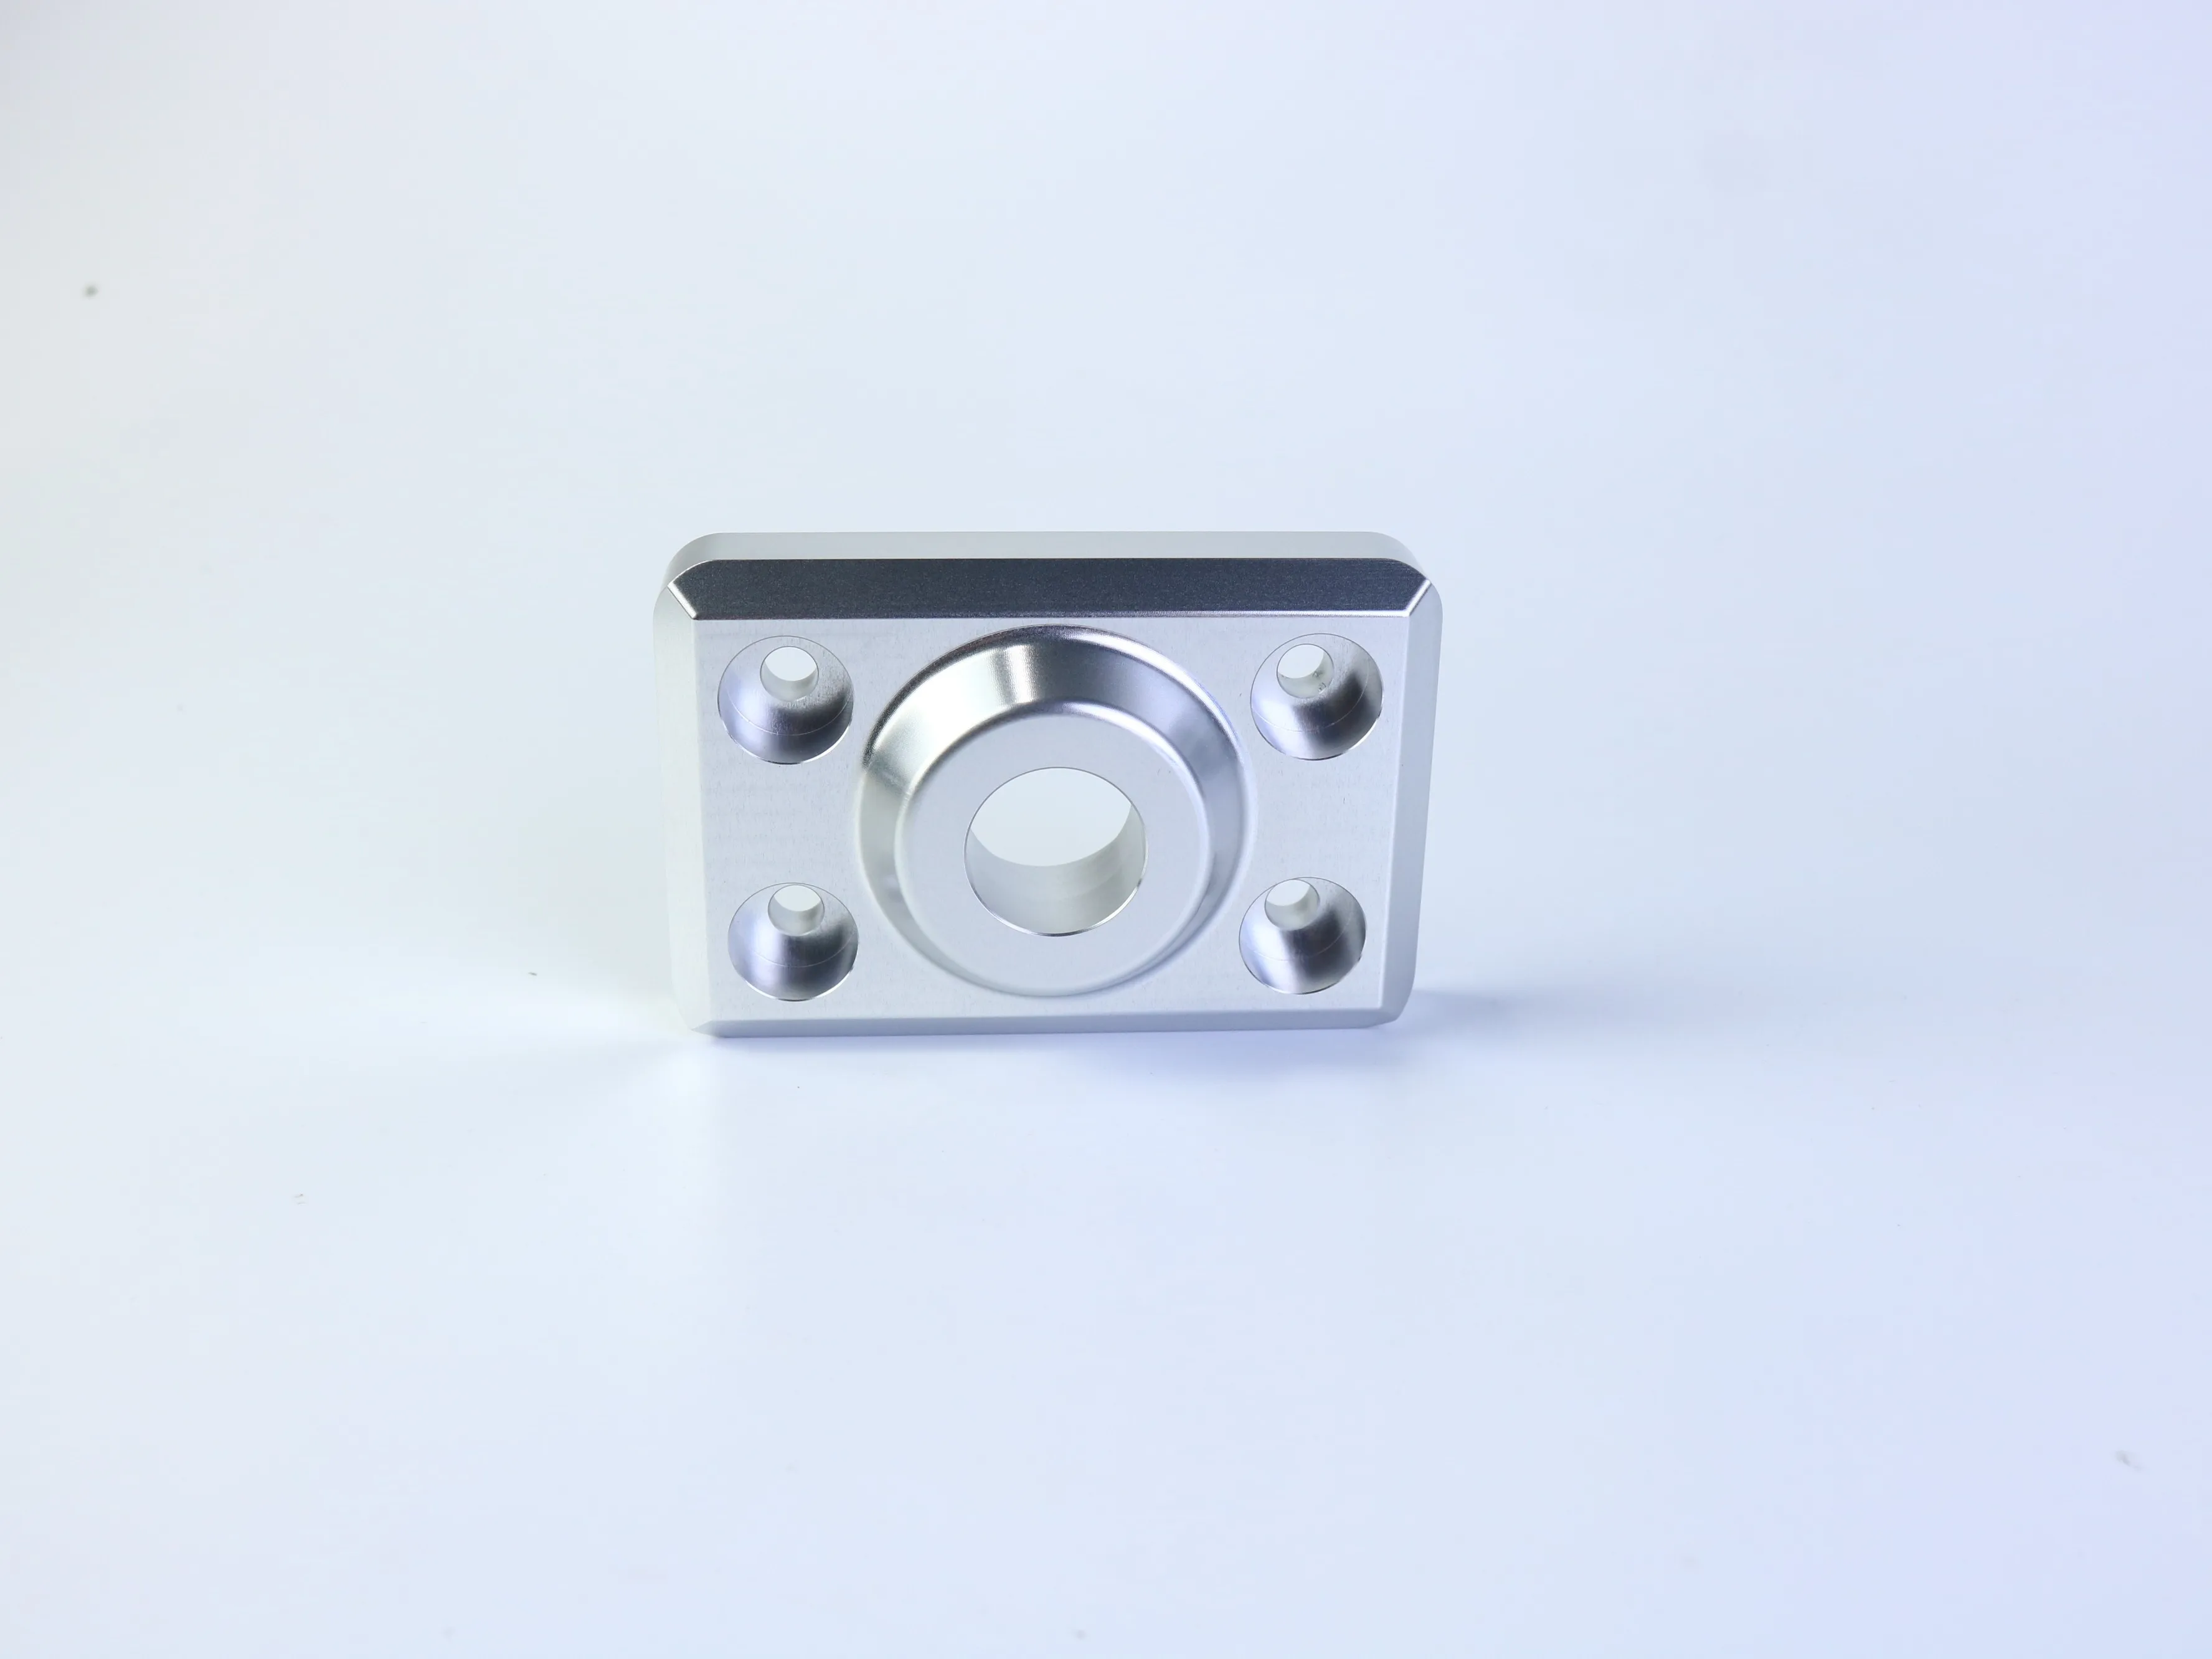
Прямоугольный компонент с центральной круглой деталью и четырёхотверстным крепёжным узором может использоваться в качестве монтажной пластины, фланца, переходника или кронштейна, однако фотография не подтверждает конкретное применение. Для данного типа детали наиболее важными обычно являются относительные параметры:
- Совпадает ли центральное отверстие по оси с выступом или наружной деталью?
- Симметричен ли отверстной узор относительно базовой оси?
- Должна ли монтажная поверхность обладать достаточной плоскостностью для обеспечения уплотнения или точного позиционирования другой детали?
- Контролируется ли высота выступа, поскольку она определяет осевое положение?
- Являются ли крепёжные отверстия сквозными, резьбовыми, углублёнными (под головку болта) или коническими (под потайную головку)?
- Существует ли требуемая взаимосвязь между отверстным узором и центральной деталью?
Набор отдельных линейных размеров может неэффективно передавать такие взаимосвязи. В тех случаях, когда сборка зависит от расположения или ориентации деталей, следует использовать чёткую систему базовых элементов и соответствующие обозначения геометрических допусков (GD&T). Поставщику также необходимо знать, какие поверхности служат основными базами при установке и контроле.
4. Применение допусков по функциональному назначению
Практическая стратегия назначения допусков разделяет общие размеры, функциональные размеры и геометрические соотношения. Общие допуски применимы к некритичным длинам, декоративным уступам или элементам зазора при чётко определённом стандарте чертежа. Функциональные допуски размеров указываются рядом с посадками, уступами, диаметрами отверстий, резьбовыми соединениями и базовыми элементами. Геометрические допуски применяются для позиционирования, плоскостности, перпендикулярности, профиля или ориентации — в тех случаях, когда данные соотношения влияют на сборку.
- Общая толерантность: Применяется для некритичных элементов при соблюдении определённого стандарта чертежа.
- Функциональный допуск размера: Применяется там, где величина размера напрямую влияет на посадку или эксплуатационные характеристики.
- Геометрический допуск: Применяются базы и система GD&T там, где важны соотношения «элемент–элемент».
Не копируйте стандартные допуски поставщика в свой чертёж, не проверив, соответствуют ли они вашим конструкторским требованиям. Указанный стандарт не всегда подходит для посадочного места подшипника, уплотнительной поверхности, резьбового соединения или элемента точного позиционирования. Также раздельно указывайте допуски на размеры и шероховатость поверхности. Деталь может соответствовать размерным требованиям, но при этом быть непригодной, если уплотнительная или скользящая поверхность имеет неподходящую шероховатость или направление следов инструмента.
5. Указывайте материал и вид обработки поверхности отдельно
Цвет или отражательная способность сфотографированной детали не подтверждают её материал. Серебристая деталь может быть выполнена из алюминия, нержавеющей стали, оцинкованной стали или другого сплава; красная деталь может быть анодированной, окрашенной, покрытой гальваническим слоем или просто сфотографированной при цветном освещении.
В запросе коммерческого предложения (RFQ) должны быть указаны марка материала и его состояние, если это применимо, а также любые требуемые сертификаты. Если марка материала ещё не определена, вместо неё следует описать требования к эксплуатационным характеристикам: прочность, масса, стойкость к коррозии, электропроводность, износостойкость, магнитные свойства, температурный режим и совместимость с сопрягаемыми материалами.
Обработка поверхности также должна быть указана отдельно. Анодирование, пассивация, гальваническое покрытие, дробеструйная обработка, полировка и порошковое напыление могут влиять на внешний вид, коррозионную стойкость, износостойкость, электропроводность, геометрические размеры и необходимость маскировки. Критические размеры могут потребовать измерения до и после финишной обработки. Полезный RFQ чётко определяет функциональные или визуальные поверхности, требуемый стандарт отделки, а также указывает, необходимо ли защищать резьбовые соединения, отверстия, базовые поверхности или уплотнительные поверхности.
6. Составьте RFQ достаточно полно, чтобы можно было сравнить поставщиков
Поставщик не сможет подготовить сопоставимое коммерческое предложение, если каждому участнику придётся делать свои собственные предположения. Включайте следующую информацию каждый раз, когда она доступна.
- Конструкторская документация: 2D-чертёж с контролем редакций, 3D-модель САПР, единицы измерения, метод проекции, материал, отделка поверхности, маскировка, общие допуски, критические допуски, базы, геометрические допуски формы и расположения (GD&T), стандарты резьбы, глубины, информация о сопряжении деталей, заусенцевание и условия обработки кромок.
- Коммерческие данные: этап изготовления — прототип, опытная партия, мелкосерийное или серийное производство; требуемый объём; ожидаемый годовой объём (если известен); количество образцов; контрольные сроки поставки; упаковка, маркировка, прослеживаемость, конечный пункт назначения, торговые условия и требуемые документы по качеству.
- Технические вопросы: Какие элементы создают наибольший риск для технологичности изготовления? Какие размеры предполагается выполнять с применением общих допусков? Требуется ли для процесса несколько установок или дополнительные операции? Включены ли в стоимость оснастка, приспособления, отделка, контроль и упаковка?
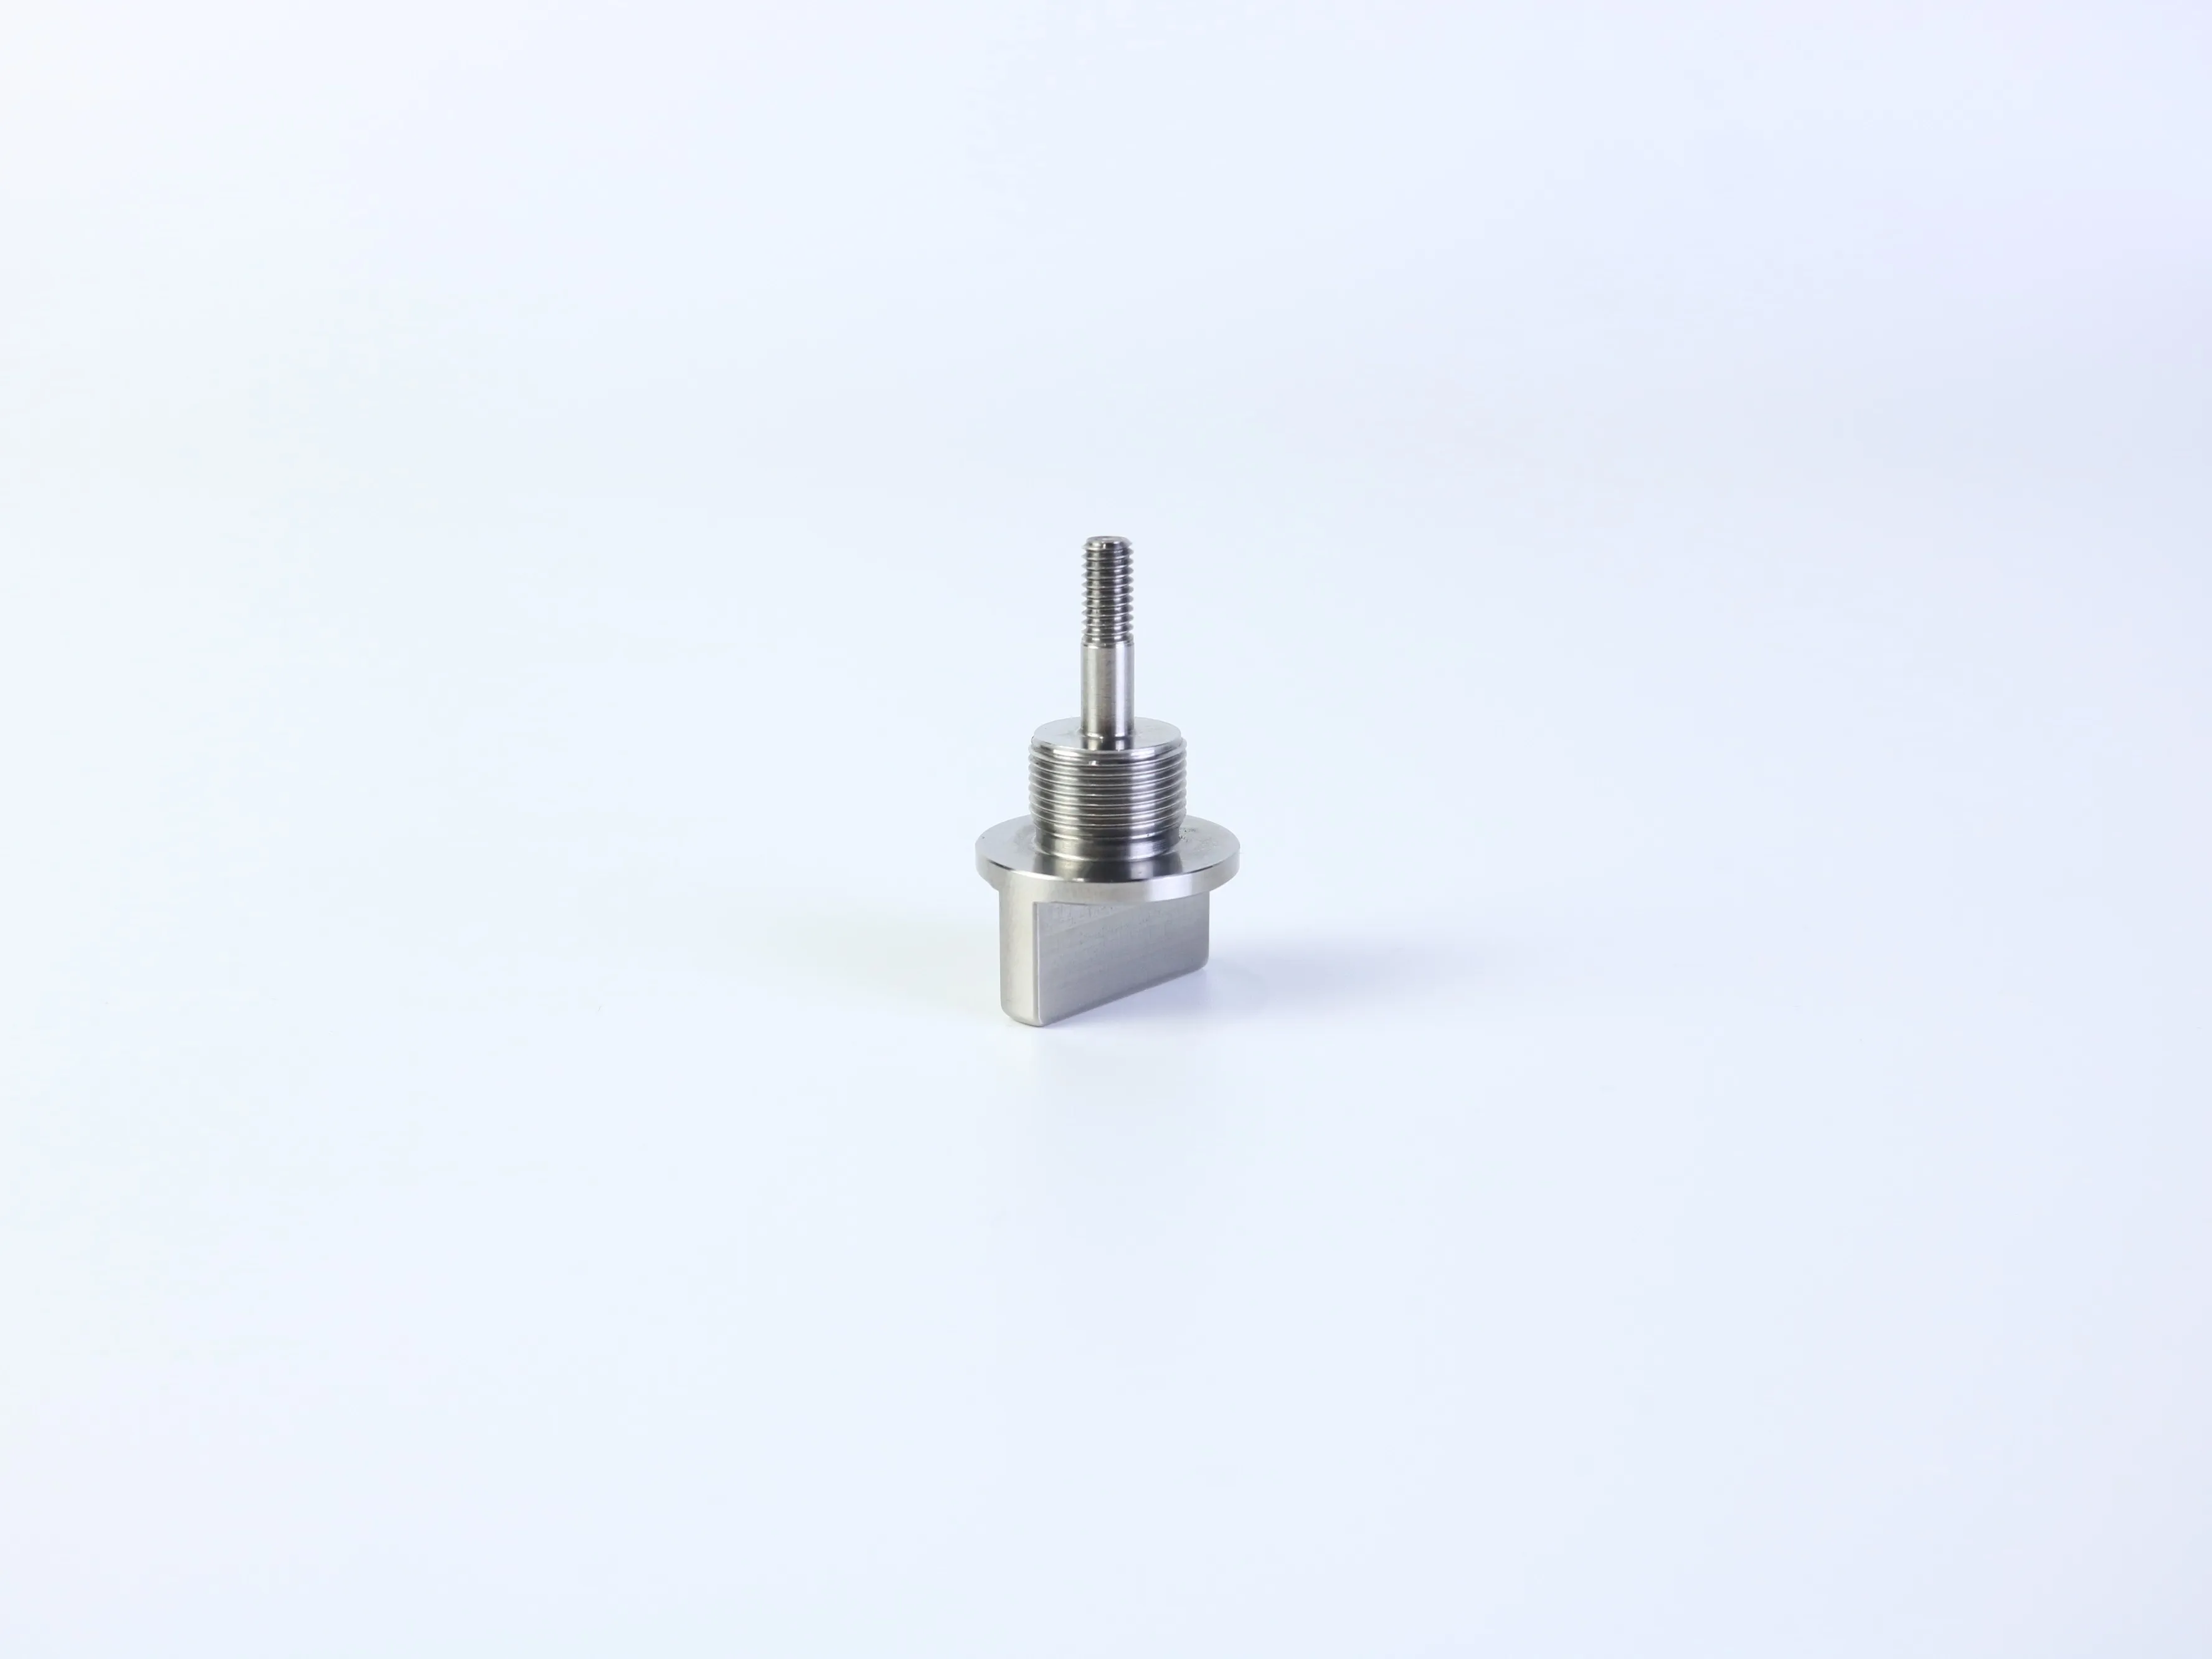
Для компонента, обработанного точением и фрезерованием, определите критическую взаимосвязь оси и плоской поверхности, а также ориентацию при вращении. Простая операция точения может оказаться недостаточной, если деталь имеет фланец, резьбовую часть, шток, прямоугольный выступ, фрезерованную плоскость или поперечную конструктивную особенность. На чертеже эта взаимосвязь должна быть измеримой, а не только визуальной.
Более удачный вопрос в запросе коммерческого предложения
Попросите поставщика перечислить риски технологичности и допущения, принятые при расчёте цены, до начала производства. Это делает видимыми скрытые вторичные операции, неоднозначные резьбы, отсутствие доказательств контроля и неясные допуски — пока изменения ещё возможны и управляемы.
7. Типичные риски стоимости и качества
Излишняя точность
Применение жёстких допусков ко всем элементам может увеличить время механической обработки, трудозатраты на контроль, риск брака и ограничения при выборе поставщиков. Требования к точности следует применять только к тем элементам, где они действительно необходимы.
Скрытые вторичные операции
Для обработки тела с поворотом и фрезерованной плоской поверхностью, пазом, сквозным отверстием под крестовую отвёртку или прямоугольным выступом может потребоваться дополнительная установка. Если на чертеже не указано взаимное расположение поворотной оси и фрезерованного элемента, перед расчётом стоимости или запуском производства может потребоваться уточнение.
Неясные резьбы и недостаточное планирование контроля
Указание резьбы без ссылки на стандарт, класс точности, рабочую длину или требования к сопряжению считается неполным. Если отверстия в шаблоне, торцевая поверхность фланца, прилив или резьбовая ось имеют функциональное значение, необходимо чётко указать, как их следует базировать и проверять. Фраза «контролировать все размеры» менее полезна, чем выделение критических характеристик и указание требуемого формата отчёта.
8. Практический чек-лист DFM и RFQ для станков с ЧПУ
- Каждое отверстие выполняет определённую функцию, а глубина каждого слепого отверстия обоснована и обеспечивает доступ для обработки.
- Стандарты резьбы, классы точности, глубины нарезания, сопрягаемые детали, сбеги и методы контроля указаны.
- Расположение отверстий в шаблоне привязано к чётко обозначенным базам, если точность их местоположения имеет значение.
- Внутренние углы позволяют использовать реалистичный радиус фрезы, а тонкие стенки и глубокие карманы были проверены на жёсткость.
- Токарные и фрезерные элементы имеют чёткий технологический процесс и ориентацию.
- Критические размеры отделены от общих размеров.
- Указаны материал, состояние, отделка, маскировка, заусенцы, скругление кромок и косметические требования.
- Указаны количество, стадия производства, ожидаемые сроки поставки и документы для контроля.
- Поставщику предлагается заранее определить все допущения до начала производства.
Часто задаваемые вопросы: детали, изготавливаемые на станках с ЧПУ, резьбы и запросы коммерческих предложений (RFQ)
Можно ли использовать только 3D-модель CAD для расчёта стоимости обработки на станке с ЧПУ?
Иногда — да, однако такая модель может не передавать информацию о материале, допусках, резьбах, шероховатости поверхности, базовых элементах, требованиях к контролю или конструктивных элементах, которые не полностью отражены геометрией модели. Использование чертежа с контролем редакций или письменной спецификации снижает число допущений.
Всегда ли сквозные отверстия предпочтительнее глухих?
Нет. Сквозные отверстия зачастую проще, если они не мешают сборке, однако глухое отверстие может потребоваться для защиты поверхности или выполнения функционального требования. Выберите наиболее простую конструктивную особенность, удовлетворяющую требованиям проекта.
Как следует указать резьбовую деталь для ЧПУ-обработки?
Укажите стандарт резьбы, её размер, шаг, класс или посадку, рабочую длину, внутреннюю или наружную форму, требования к снятию фаски или проточке, сопрягаемый компонент и метод контроля. Визуальное наличие резьбы недостаточно для подтверждения совместимости.
Должна ли каждая размерная характеристика детали ЧПУ иметь строгий допуск?
Нет. Строгие допуски должны быть обоснованы требованиями к посадке, функциональности или эксплуатационным характеристикам. Для некритичных элементов вполне уместно применять чётко определённый общий допуск.
Подготовьте более сопоставимый запрос предложений (RFQ) на механическую обработку с ЧПУ
Резьбовые фитинги, монтажные пластины, приливы, фланцы и детали, полученные точением и фрезерованием, могут быть успешно изготовлены, если их функциональные требования преобразованы в доступную геометрию, соответствующие допуски, чёткие предположения о технологическом процессе и измеримые критерии контроля.
Цель не в том, чтобы сделать каждую конструктивную особенность более сложной или более точной. Цель — предоставить поставщику достаточно информации для выбора подходящего технологического процесса, раннего выявления рисков, формирования коммерческого предложения по тому объёму работ, который вы имели в виду, и проверки тех особенностей, которые имеют значение для вашей сборки.
Обсудите ваш проект по индивидуальному фрезерованию на ЧПУ
Для обсуждения технологичности изготовления и расчёта стоимости подготовьте актуальный чертёж в 2D, 3D-модель CAD, требования к материалу и отделке, объём партии, стадию производства и ожидания по контролю качества. Перед отправкой данных о вашем проекте можно ознакомиться с общедоступной информацией PFTWORLD о фрезеровании на ЧПУ.
Ознакомьтесь с услугами по индивидуальному фрезерованию на ЧПУ