Varför anländer mina CNC-fräsade delar ofta med inkonsekventa toleranser mellan olika partier, och hur kan jag eliminera denna risk?
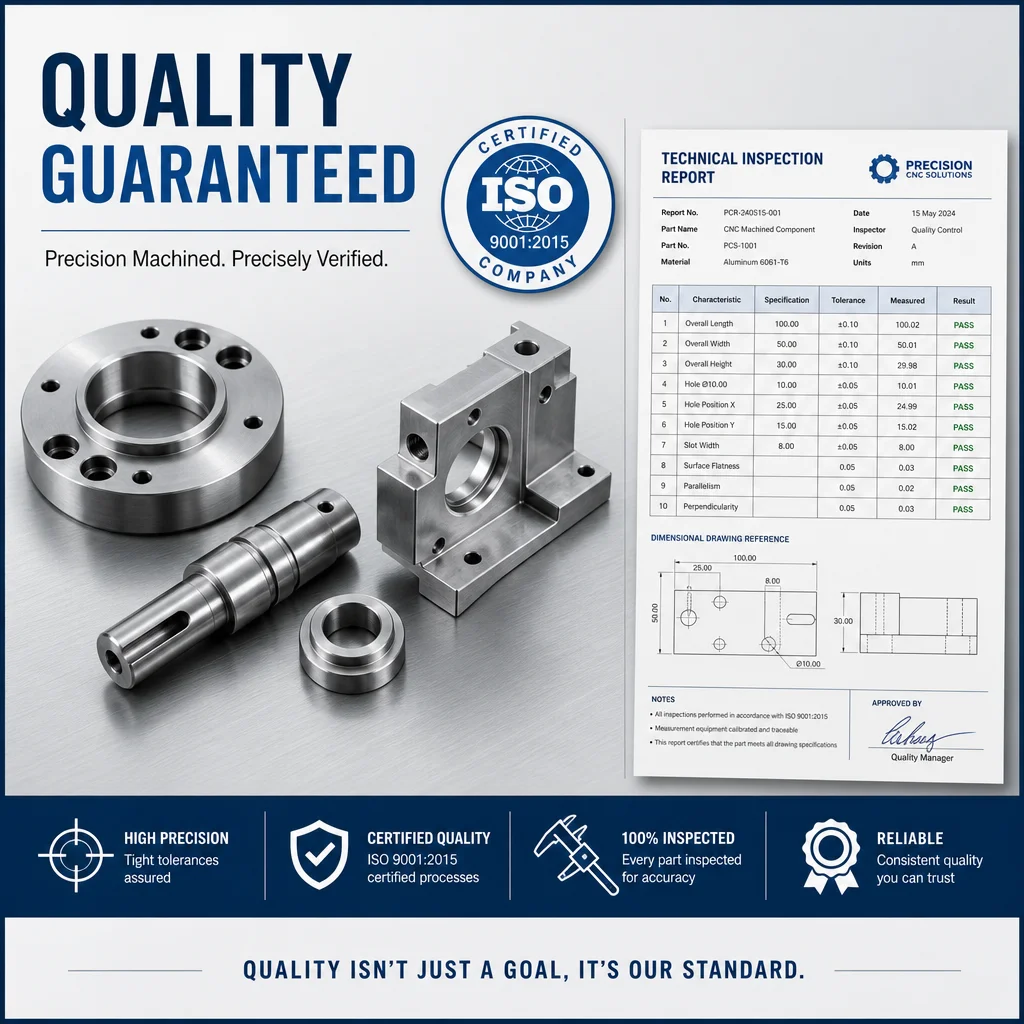
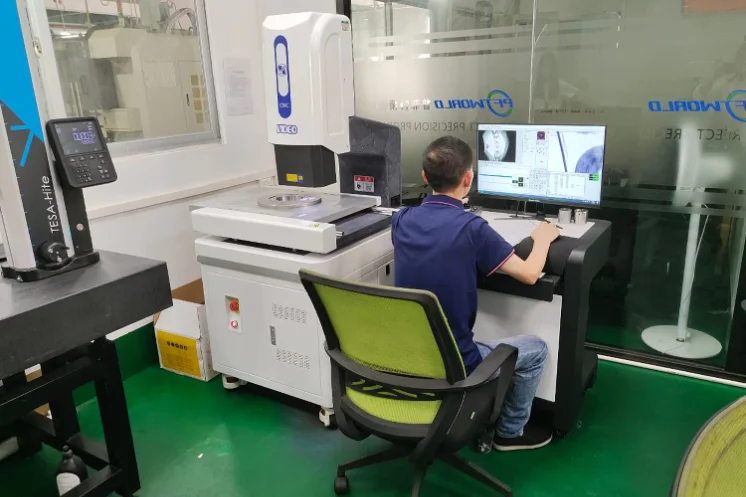
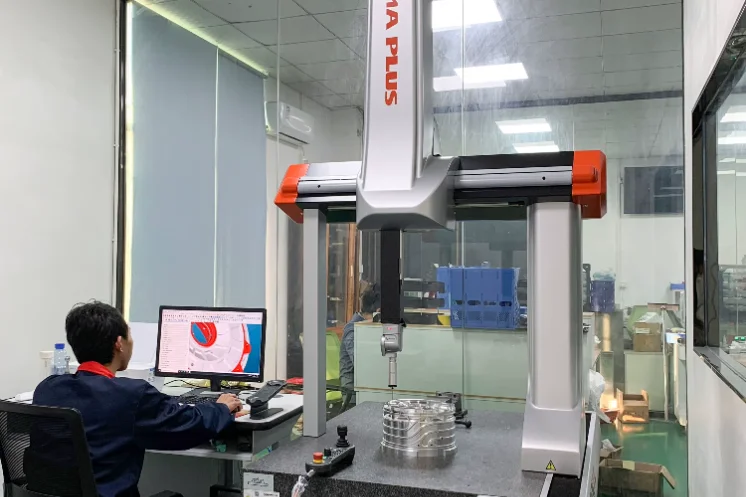
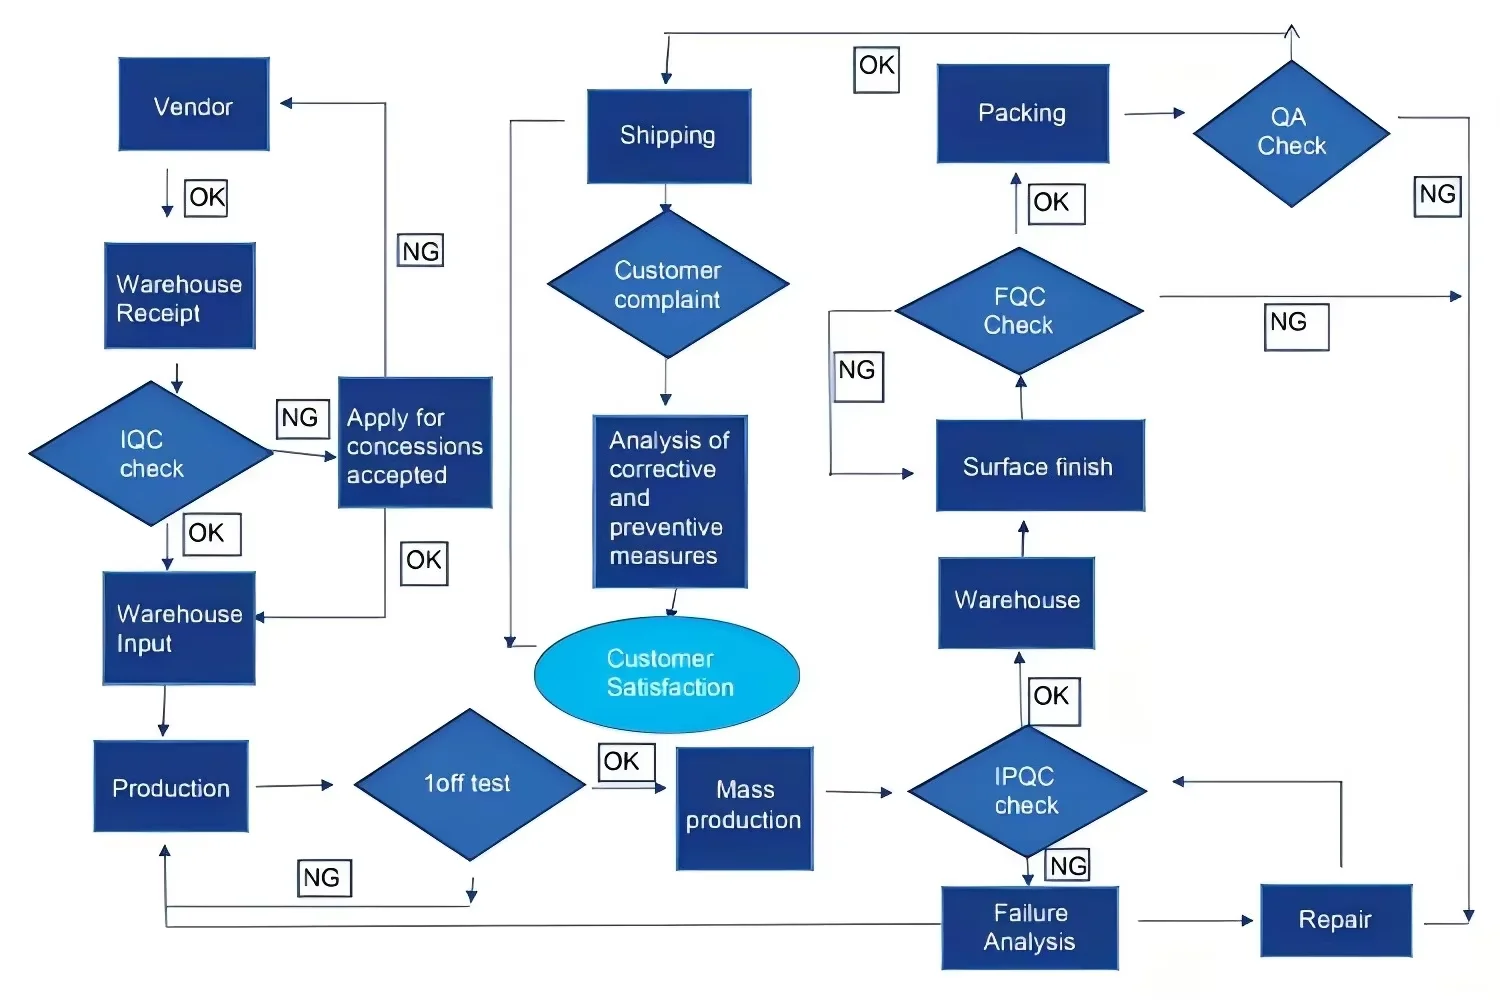
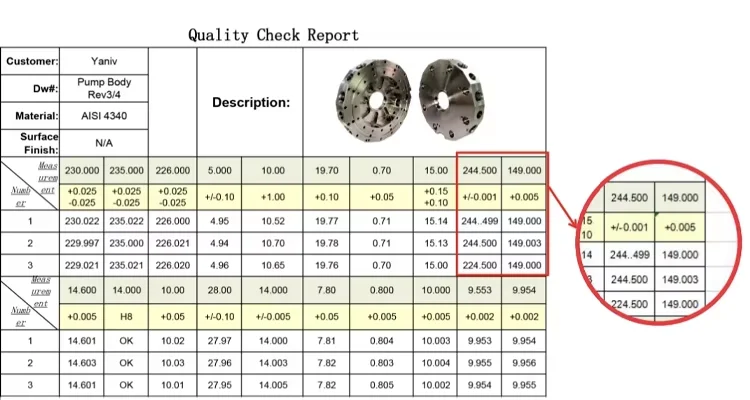
Olika toleranser beror på fyra grundorsaker: okalibrerad verktygsutrustning (68 %), instabila fästningar, saknad av koordinatmätmaskin (CMM) och ingen verktygslivsövervakning. Vi tillämpar en 6-sigma-styrning: DFM-granskning identifierar risker innan bearbetning; CMM vid tre kontrollpunkter med värmebatchrapporter; automatisk verktygsutbyte vid 85 % slitage; realtids-SPC-diagram. Partikonsistens: 99,2 % för ±0,005 mm över 2 847 körningar. Vi levererar FAI, Cpk ≥1,67 och EN10204 3.1. Utskott minskar från 8 % till under 0,8 %; monteringsfel minskar med 94 %.
Hur kan jag verifiera att leverantörens angivna ledtid är realistisk och inte kommer att orsaka produktionsstopp?
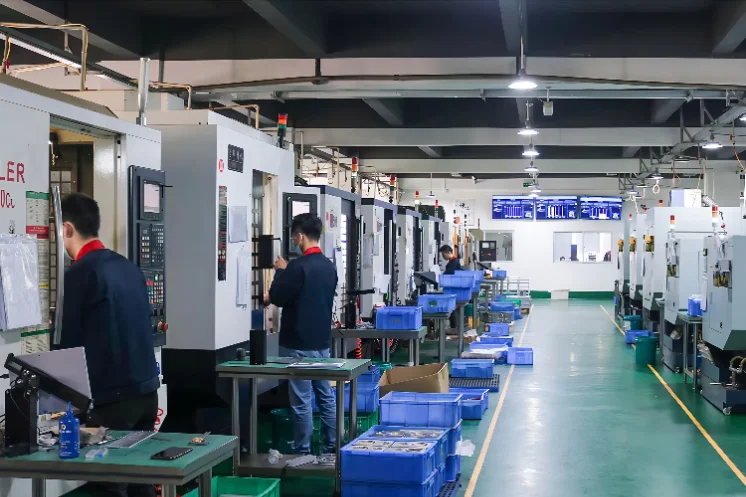
Orealistiska ledtider orsakar 73 % av fördröjningarna utomlands. Vi tillhandahåller schemaläggning baserad på data: realtidskapacitet över 86 CNC-centrum; P50/P90 från tre års data – prototyper på 3–5 dagar, små serier på 7–10 dagar, produktion på 14–21 dagar; milstolpsnotiser vid materialankomst, första provbit, 50 % färdigställd och frakt; 97,3 % leveranser i tid, verifierat av tredje part. Vi lagerför 47 legeringar för att undvika fördröjningar på 5–14 dagar. Vid missade leveransdatum täcks hela kostnaden för luftfrakt. Skyddar JIT-lager och eliminerar stoppkostnader på 12 000–50 000 USD.
Hur kan jag verifiera att leverantörens angivna ledtid är realistisk och inte kommer att orsaka produktionsstopp?
Orealistiska ledtider orsakar 73 % av fördröjningarna utomlands. Vi tillhandahåller schemaläggning baserad på data: realtidskapacitet över 86 CNC-centrum; P50/P90 från tre års data – prototyper på 3–5 dagar, små serier på 7–10 dagar, produktion på 14–21 dagar; milstolpsnotiser vid materialankomst, första provbit, 50 % färdigställd och frakt; 97,3 % leveranser i tid, verifierat av tredje part. Vi lagerför 47 legeringar för att undvika fördröjningar på 5–14 dagar. Vid missade leveransdatum täcks hela kostnaden för luftfrakt. Skyddar JIT-lager och eliminerar stoppkostnader på 12 000–50 000 USD.
Vilka dolda kostnader bör jag vara uppmärksam på vid jämförelse av offertförslag för CNC-fräsning, och hur förhindrar ni budgetöverskridningar?
Dolda kostnader driver upp 62 % av projekten med 25–40 %. Vi använder 100 % transparent, detaljerad offertberäkning: material, programmering, bearbetningstid, verktyg, fästen, ytbearbetning, kontroll (inkluderad), logistik. DFM sparar 18–32 % genom att identifiera för stränga toleranser och onödig EDM-bearbetning. Kostnadsanalys: vid serier på 50–200 stycken sjunker styckkostnaden med 41 %. Ingen oväntade installationskostnader, inga extra avgifter för kontroll, ingen omfattningsexpansion. Kunder sparar totalt 25–40 % jämfört med alternativ med låga offertpriser. Verklig värde är den faktiska kostnaden per godkänt del.
Hur förhindrar ni deformation och ytskador på tunnväggiga komponenter i aluminium, titan och plast som fräsats?
Tunnväggsdeformation påverkar 34 % av aluminium- och 41 % av titanjobb. Vår fyristegsprotokoll: flerpass spänningsavlastning med värmebehandling; hydrauliska fästen med en noggrannhet på ±0,001 mm över åtta punkter; kylning vid 80–100 bar för titan, termisk stabilitet ±2 °C; laseravburkning för Ra0,4. Plaster: optimerade spindlar upprätthåller en noggrannhet på ±0,02 mm. Resultat: 99,2 % godkända delar för 0,5 mm stora hål i 6061-T6 för europeisk telekommunikation – tre tidigare leverantörer misslyckades vid 15 %.
Hur kan jag vara säker på att det material som används är exakt det jag specificerat, och inte en billigare ersättning som försämrar delens prestanda?
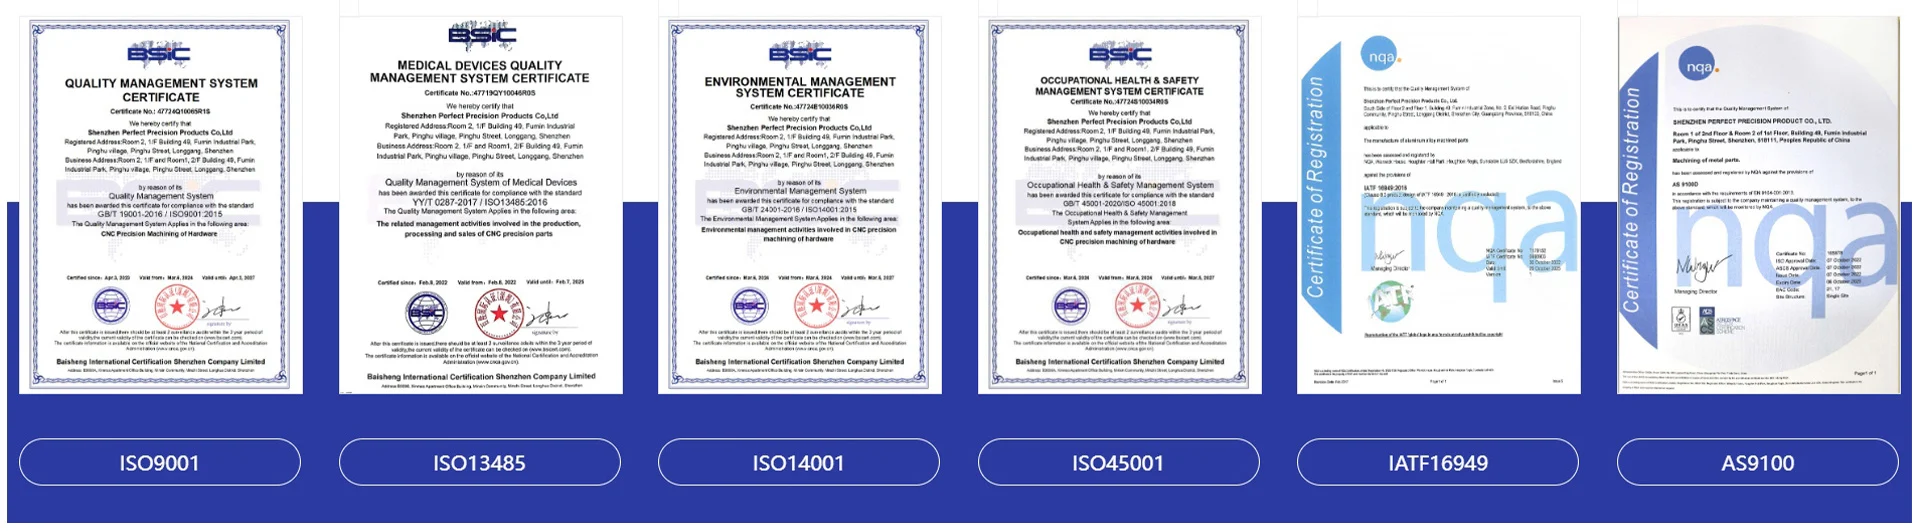
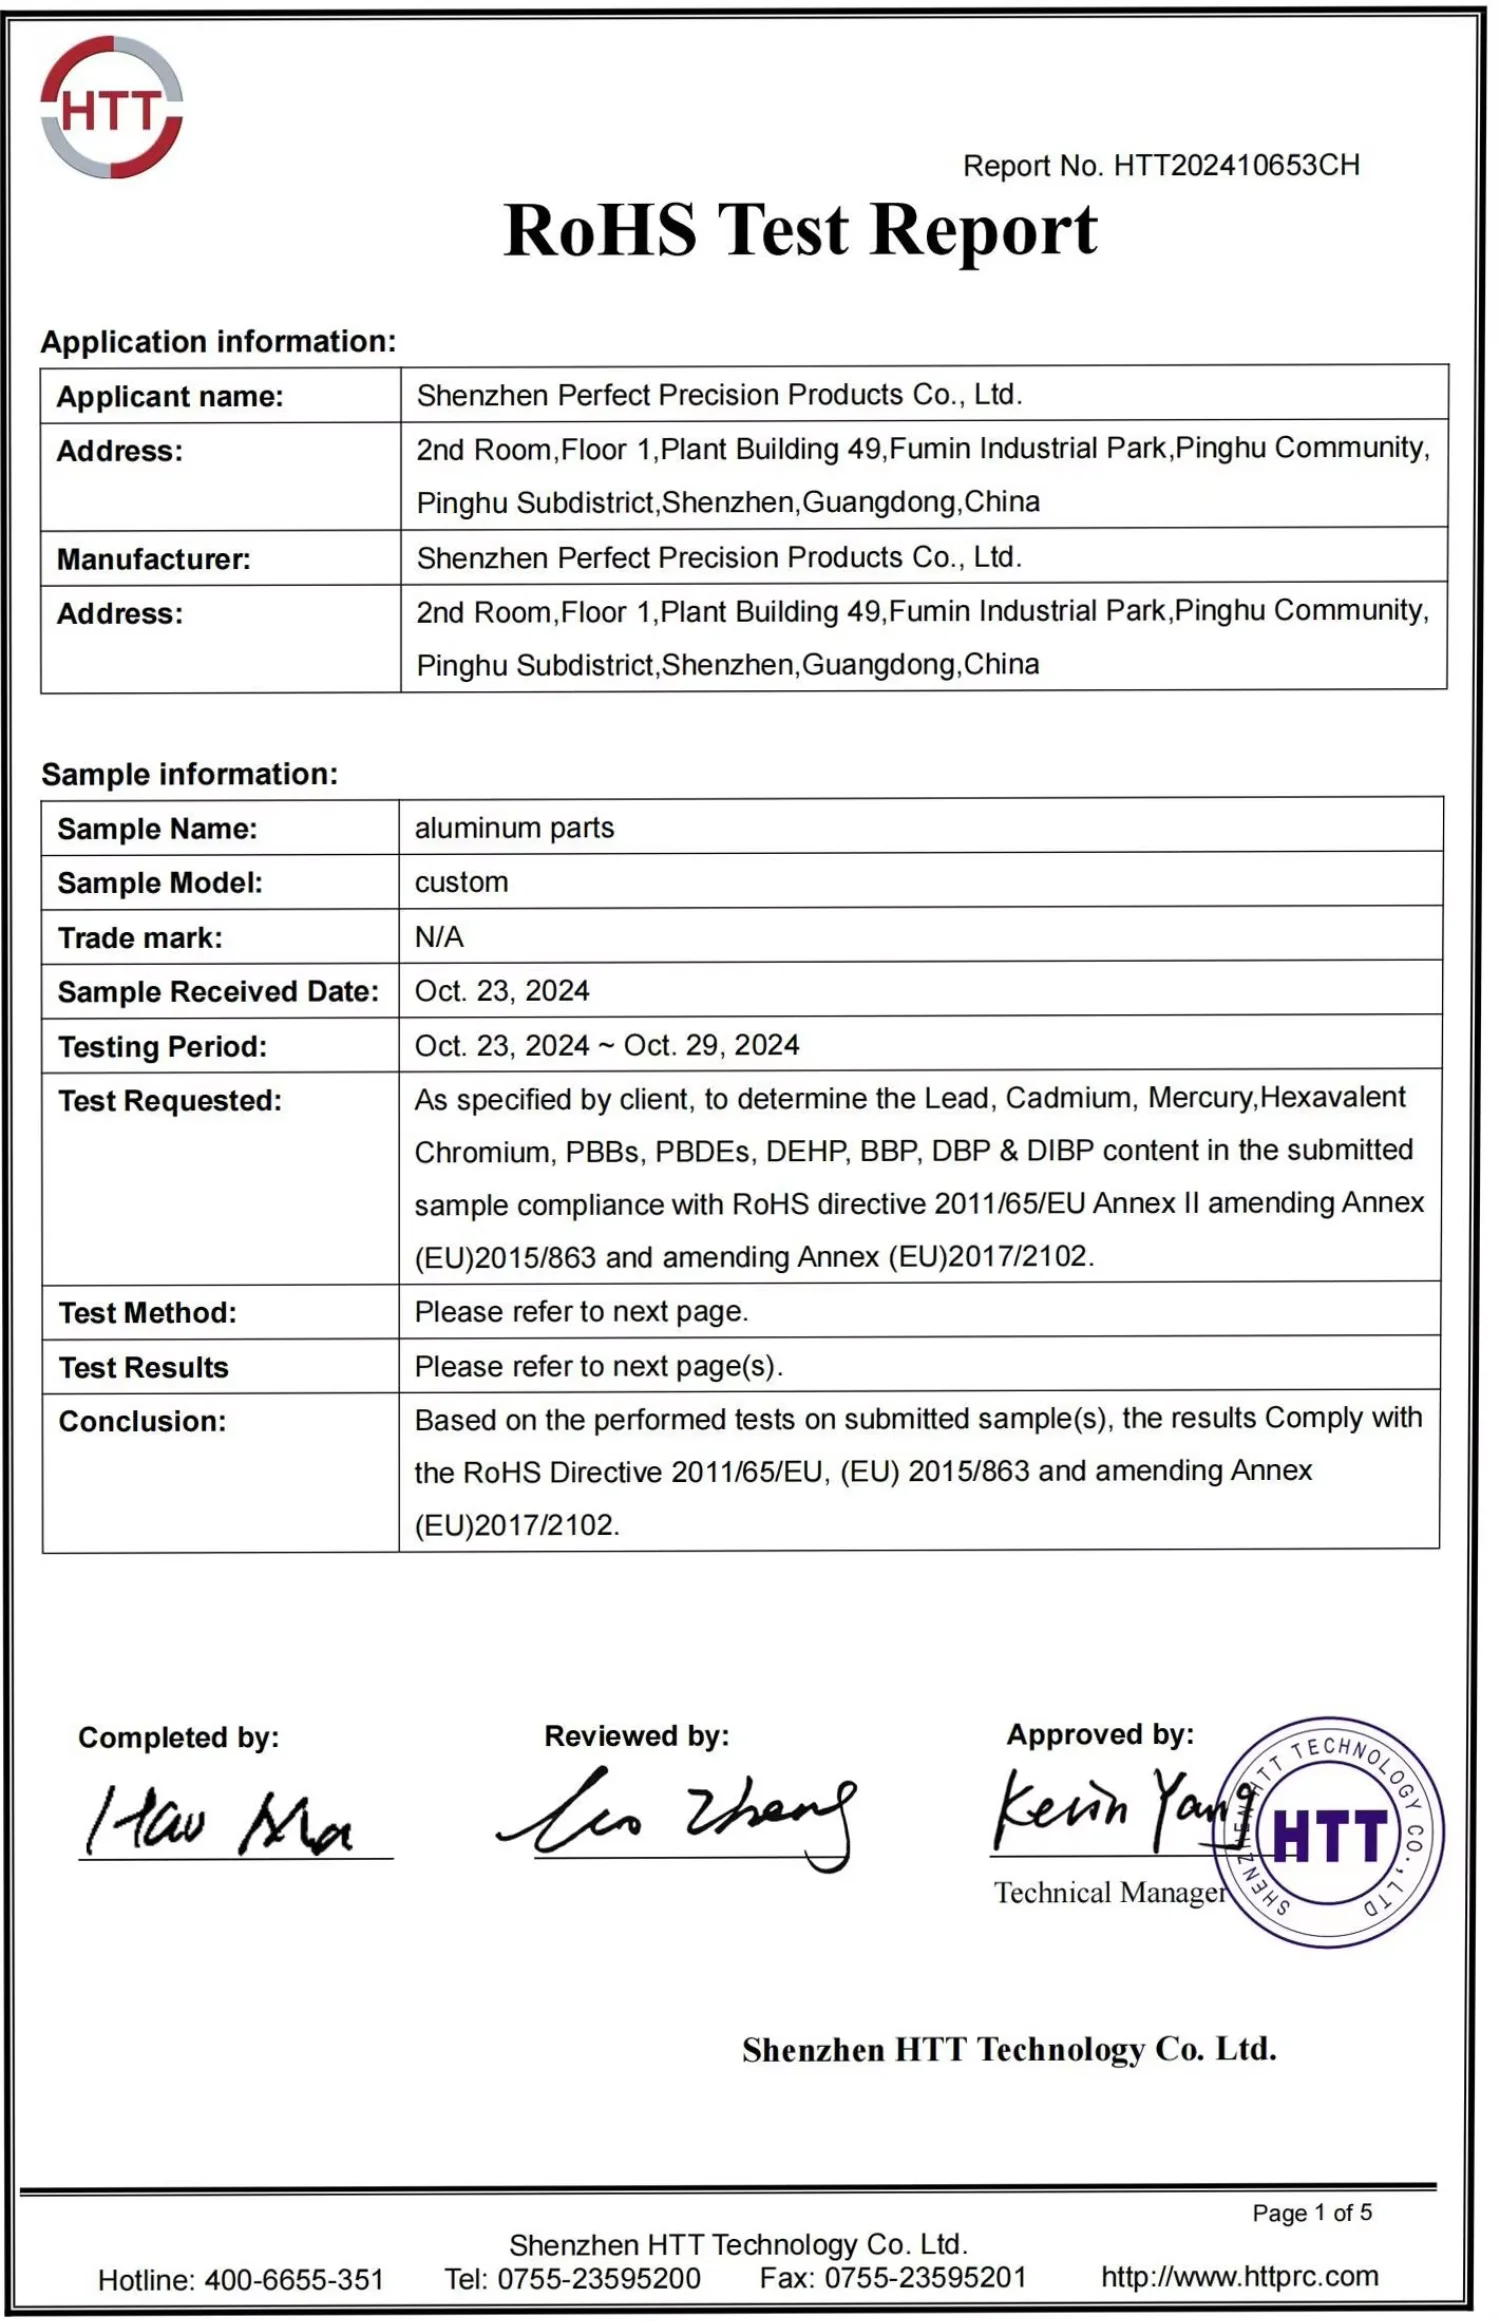
Materialersättning påverkar 19 % av utkontrakterade delar. Vi tillämpar 100 % spårbarhet: EN10204 3.1 för varje smältbatch; spektrometer med en noggrannhet på 0,01 % jämfört med ASTM/GB; streckkodsspårning från lager genom hela bearbetningsprocessen; tredjepartsprovning på begäran; separerad lagring efter legering. Vi har 47 olika materialgrader i lager: 304/316/17-4PH, 6061/7075, TC4, C360, PEEK, POM, Nylon. Fullständiga dokument skickas med varje order för ISO 9001-, IATF 16949- och medicinsk efterlevnad. Ingen risk för materialersättning.
Varför varierar offertförslagen för samma CNC-del 3–10 gånger mellan olika leverantörer, och hur identifierar jag den verkliga värdet?
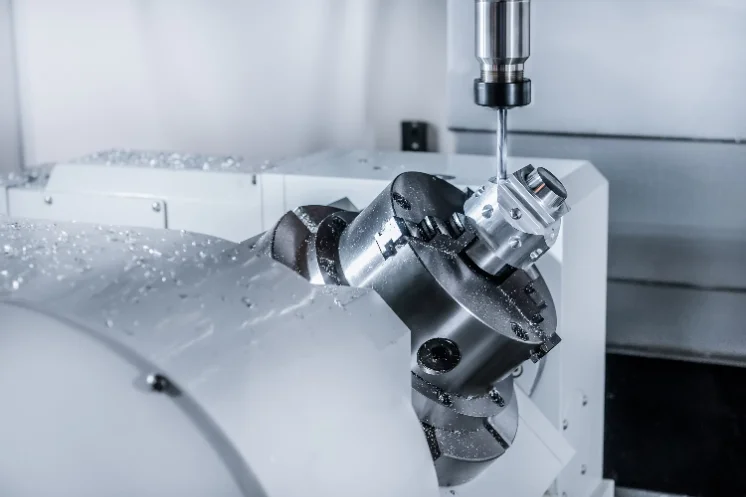
en variation på 300–1 000 % avslöjar 6 brister: 3-axliga maskiner kan inte upprätthålla en tolerans på ±0,005 mm; brist på DFM (Design for Manufacturability) orsakar 30–50 % prisökning under produktionen; saknad CMM (koordinatmätmaskin) leder till 8–12 % utslängning; icke-certifierad råvara minskar kostnaden med 20 % men innebär felrisk; uppdelade bearbetningsoperationer ger fel i referenspunkter; dolda avgifter för installation och inspektion. Våra offertpriser inkluderar DMG Mori 5-axlig maskin, DFM, CMM, materialcertifikat och logistik – ett transparent pris. Kunder sparar 25–40 % i totalkostnad jämfört med låga offertpriser. Det verkliga värdet är den slutgiltiga kostnaden per godkänd del.
Hur hanterar jag kommunikationsluckor och tekniska missförstånd när jag köper CNC-delar från utländska leverantörer?
Kommunikationsfel orsakar 44 % av bristerna. Våra fyra protokoll: dedicerade ingenjörer (8+ år erfarenhet, flytande engelska) inom 2 timmar; förproduktionsmöte inom 24 timmar där GD\&T granskas – 92 % av frågorna löses innan bearbetning; kommenterad 3D-CAD för godkännande av första provexemplaret; realtidsuppdateringar vid fyra milstolpar. DFM identifierar 15 vanliga problem, vilket sparar 3,2 omarbetningscykler. Svars tid: genomsnittligt 4,2 timmar, dygnet runt över tre tidszoner. Minskar omarbete med 89 % och förkortar tidsramar med 22 %.



 EN