 EN


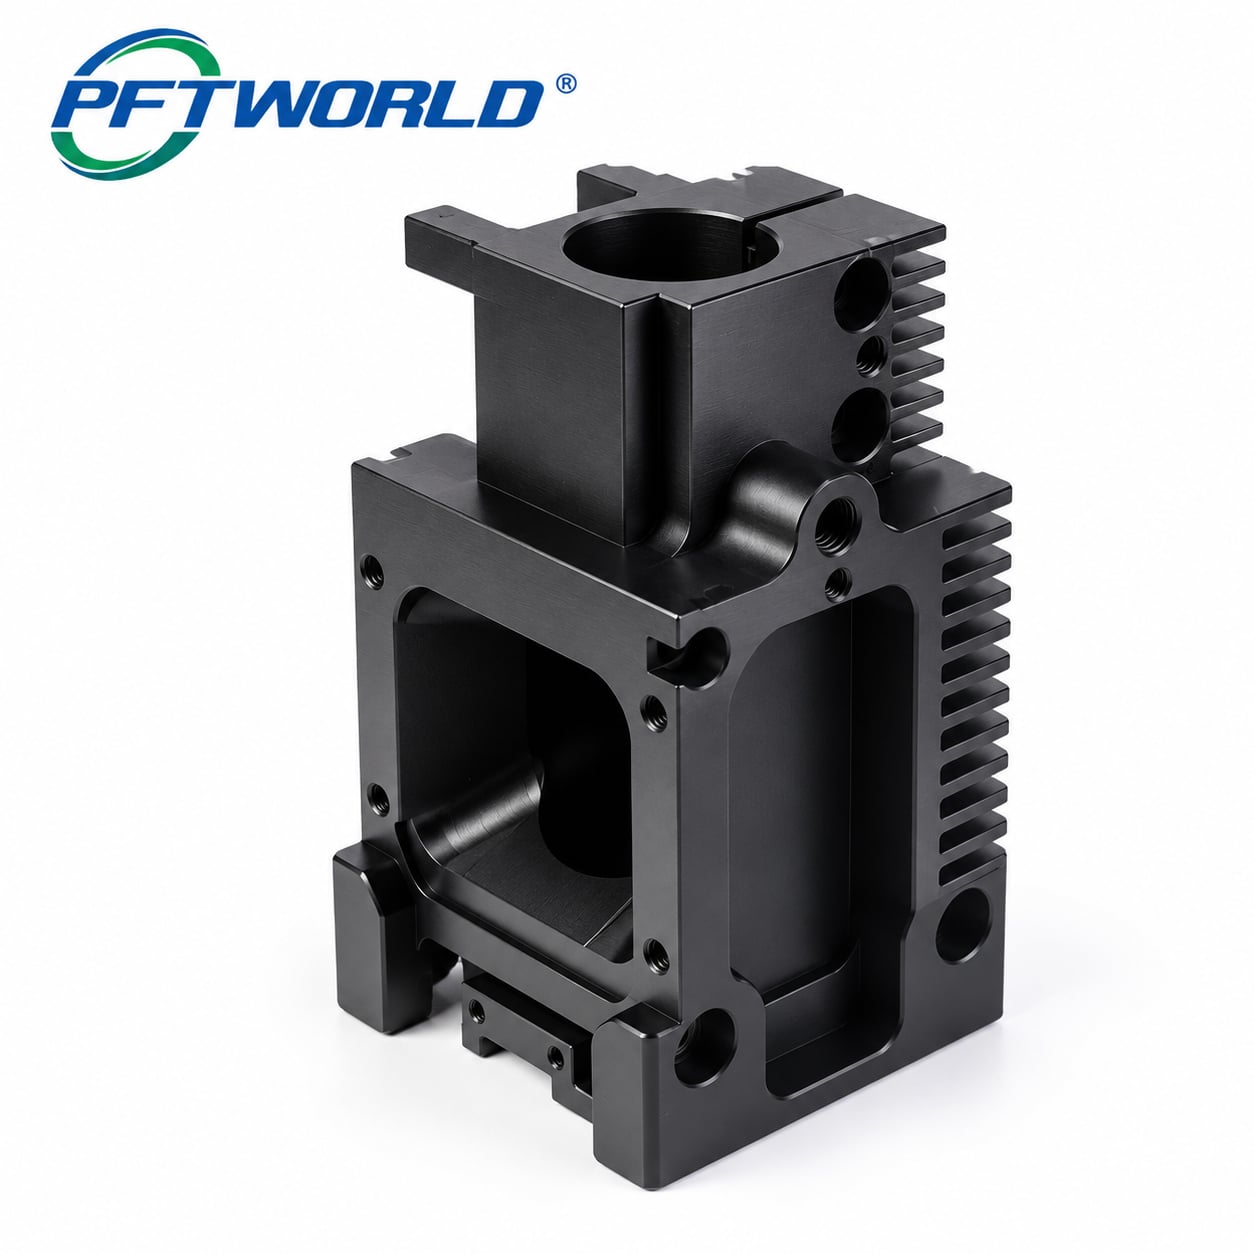
การออกแบบที่อยู่อาศัยแบบ CNC: ป้องกันปัญหาการติดตั้งก่อนการขอใบเสนอราคา
ตัวเรือนแบบ CNC อาจมีขนาดเส้นผ่านศูนย์กลางของรูเจาะถูกต้อง แต่ยังล้มเหลวในการจัดตำแหน่งชิ้นส่วนที่รองรับ ข้อกำหนดที่ขาดหายไปอาจเป็นตำแหน่งของรูเจาะเมื่อเทียบกับพื้นผิวสำหรับยึดติด สภาพของชิ้นส่วนขณะตรวจสอบ หรือการเปลี่ยนแปลงมิติที่เกิดขึ้นจากกระบวนการตกแต่งผิว
การออกแบบตัวเรือนแบบ CNC ที่มีประสิทธิภาพเริ่มต้นจากการพิจารณาความสัมพันธ์เหล่านี้—ไม่ใช่การร้องขอแบบทั่วไปว่าต้องการ “ความแม่นยำสูง” ก่อนขอใบเสนอราคา ให้ระบุขอบเขตการเชื่อมต่อที่ควบคุมการประกอบอย่างชัดเจน ตรวจสอบว่าสามารถกลึงและวัดขอบเขตเหล่านั้นได้หรือไม่ และตกลงร่วมกันว่าขอบเขตดังกล่าวจะต้องผ่านการตรวจสอบในสภาพใด
คู่มือนี้อธิบายวิธีเชื่อมโยงรูปทรงเรขาคณิต ความคลาดเคลื่อนที่ยอมรับได้ พื้นผิวหลังการขึ้นรูป และการตรวจสอบเข้าด้วยกันในการทบทวนเชิงปฏิบัติครั้งเดียว มีผลใช้กับชิ้นส่วนที่ออกแบบเฉพาะตามลักษณะของเปลือกหุ้ม (housing) ซึ่งมีร่องเว้า รูเจาะ ผิวสำหรับยึดติด และลักษณะเกลียว โดยไม่ยึดถืออุตสาหกรรมหรือวัสดุใดเป็นพิเศษ
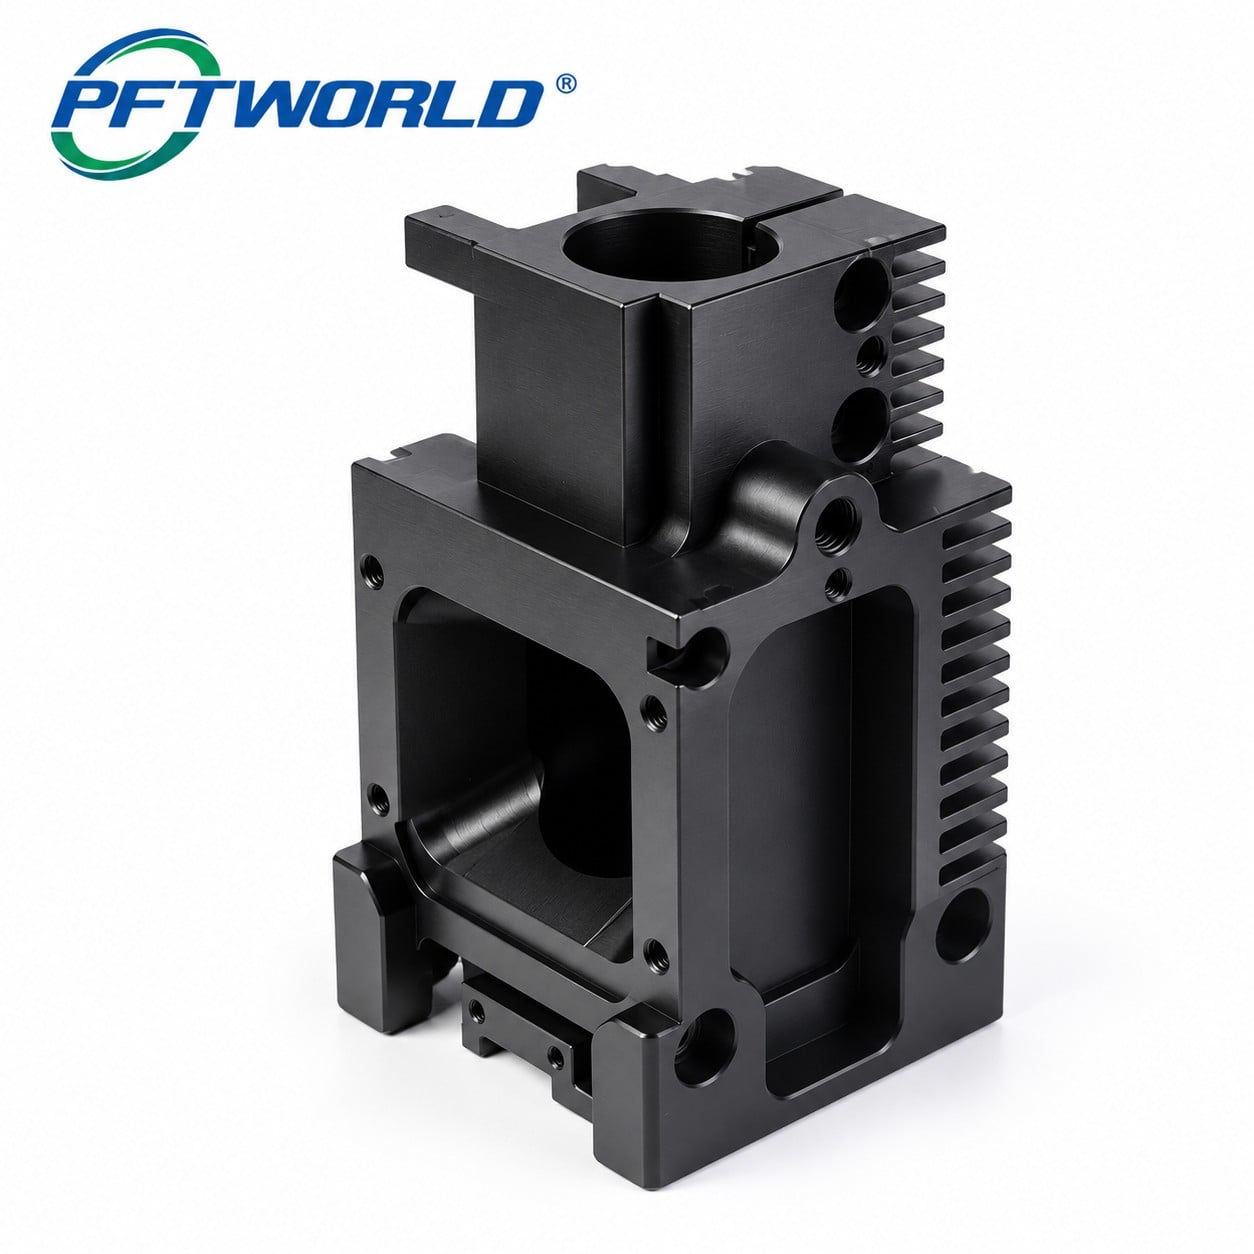
อ้างอิงจากภาพ: ชิ้นส่วนที่มีลักษณะคล้ายเปลือกหุ้ม (housing) ที่มีความซับซ้อน พร้อมรูเปิดและจุดยึดติดหลายตำแหน่ง อย่างไรก็ตาม วัสดุ กระบวนการบำบัดผิว ขนาด และการใช้งานที่ตั้งใจไว้ ไม่สามารถระบุได้จากภาพถ่ายเพียงอย่างเดียว
เริ่มต้นด้วยพื้นผิวเชื่อมต่อในชุดประกอบ (Assembly Interfaces)
คำตอบโดยตรง: ปกป้องลักษณะต่าง ๆ ที่ทำหน้าที่กำหนดตำแหน่ง รองรับ หรือเชื่อมต่อชิ้นส่วนที่มาประกอบร่วมกัน; ผ่อนปรนข้อกำหนดอื่น ๆ ก็ต่อเมื่อได้ตรวจสอบหน้าที่ของมันแล้วเท่านั้น บันทึกแต่ละพื้นผิวเชื่อมต่อที่สำคัญพร้อมกับข้อกำหนดด้านมิติ ความสัมพันธ์เชิงเรขาคณิต สภาพผิวหลังการขึ้นรูป และหลักฐานการตรวจสอบ
ถามคำถามสามข้อก่อนปรับปรุงแบบแปลน:
- อะไรคือสิ่งที่กำหนดตำแหน่งของเปลือกหุ้ม (housing) ภายในชุดประกอบจริง?
- อะไรคือสิ่งที่กำหนดตำแหน่งของชิ้นส่วนที่อยู่ภายในหรือติดตั้งแนบกับเปลือกหุ้ม?
- ความแปรผันแบบใดบ้างที่จะทำให้ไม่สามารถประกอบได้ หรือส่งผลเปลี่ยนแปลงสมรรถนะการทำงาน?
ช่องว่างสำหรับการเคลียร์ รูตำแหน่ง และร่องตกแต่งไม่ควรได้รับค่าความคลาดเคลื่อนแบบเดียวกันโดยอัตโนมัติ เส้นผ่านศูนย์กลางของรูอาจควบคุมว่าชิ้นส่วนที่เชื่อมต่อกันจะสามารถเข้าไปได้หรือไม่ ขณะที่ตำแหน่งและแนวแกนของรูจะกำหนดว่าชิ้นส่วนนั้นจะอยู่ตรงไหน
ระบุความสัมพันธ์เหล่านั้นไว้บนแบบแปลนหรือในส่วนประกอบของชุดประกอบ ห้ามคาดหวังว่าผู้จัดจำหน่ายจะสรุปฟีเจอร์ที่ใช้ในการจัดตำแหน่งได้จากลักษณะปรากฏในซอฟต์แวร์ CAD เท่านั้น ในทำนองเดียวกัน ห้ามระบุฟีเจอร์ใดๆ ว่า “ไม่สำคัญ” ก่อนที่จะตรวจสอบระยะช่องว่าง ความแข็งแรง หรือข้อกำหนดเชิงหน้าที่อื่นๆ แล้ว
ทบทวนการเข้าถึงเครื่องมือ การรองรับ และการเข้าถึงเพื่อการวัดพร้อมกัน
ร่องลึกและมุมภายใน
โพรงลึกและรัศมีมุมภายในขนาดเล็กอาจจำกัดตัวเลือกเครื่องมือที่ใช้ได้ การกัดแบบปลายตรงแบบทั่วไปจะทิ้งรัศมีไว้ที่มุมภายใน ดังนั้นมุมที่ดูคมชัดในแบบ CAD จึงไม่ได้หมายความว่ารูปทรงเรขาคณิตนั้นจะตัดได้ง่าย Protolabs Network คู่มือการออกแบบ CNC อธิบายข้อจำกัดที่เกี่ยวข้องกับเรขาคณิตของเครื่องมือและการเข้าถึง
เมื่อฟังก์ชันอนุญาต ให้พิจารณาใช้รัศมีภายในที่ใหญ่ขึ้น ความลึกของร่องที่ตื้นลง หรือการเว้นระยะเฉพาะบริเวณมุมที่ต้องประกอบเข้าด้วยกัน โปรดตรวจสอบส่วนประกอบที่จะประกอบเข้าด้วยกันก่อนดำเนินการเปลี่ยนแปลง รัศมีที่ใหญ่ขึ้นซึ่งทำให้การกลึงง่ายขึ้นจะไม่มีประโยชน์ หากส่งผลให้เกิดการชนกันระหว่างชิ้นส่วนขณะประกอบ
หลีกเลี่ยงการถือว่าอัตราส่วนความลึกของร่องที่เผยแพร่ไว้เป็นขีดจำกัดที่ยอมรับได้โดยทั่วไป ความเป็นไปได้จริงขึ้นอยู่กับระยะเข้าถึงของเครื่องมือ วัสดุ วิธีการยึดชิ้นงาน ความแม่นยำที่ต้องการ และพื้นผิวที่กำลังตัด คู่มือการประยุกต์ใช้งานการกลึงของ Sandvik Coromant คู่มือการประยุกต์ใช้งานการกลึง ระบุปัญหาการสั่นสะเทือนและระยะยื่นของเครื่องมือที่ยาวเกินไปว่าเป็นข้อจำกัดเชิงปฏิบัติของกระบวนการ
ผนัง ร่อง และวิธีการยึดชิ้นงาน
ช่องเปิดขนาดใหญ่และร่องที่อยู่ใกล้กันมากเกินไปอาจทิ้งส่วนของชิ้นงานที่ยากต่อการรองรับระหว่างการกลึง โปรดทบทวนตำแหน่งที่อุปกรณ์ยึดชิ้นงานสามารถสัมผัสชิ้นงานได้ โดยไม่บดบังแนวการตัดของเครื่องมือหรือทำให้พื้นผิวที่ใช้งานจริงบิดเบี้ยว
สำหรับชิ้นส่วนที่ไวต่อการบิดเบือน ควรสอบถามว่าการตรวจสอบควรดำเนินการในสภาวะอิสระ (free state) ภายใต้การยึดจับที่กำหนดไว้ หรือในสภาวะที่แทนการประกอบจริง ทั้งแบบแปลนและแผนการยอมรับต้องระบุเงื่อนไขดังกล่าวอย่างชัดเจน ไม่ปล่อยให้เกิดความคลุมเครือซึ่งอาจทำให้ใช้หัวจับ (fixture) ต่างชนิดกันแล้วได้ผลลัพธ์ที่เปรียบเทียบกันไม่ได้
นอกจากนี้ ต้องจัดเตรียมทางเข้าสำหรับการวัดด้วย คุณลักษณะหนึ่งๆ จะไม่ถือว่าระบุอย่างเพียงพอเพียงเพราะเครื่องมือตัดสามารถเข้าถึงได้ แต่ต้องมั่นใจว่าหัววัด (probe) หรือเครื่องมือวัด (gauge) ที่เลือกใช้สามารถประเมินข้อกำหนดนั้นได้หลังจากกระบวนการผลิตที่เกี่ยวข้องเสร็จสิ้นแล้ว
การกลึงหลายผิวหน้าและการถ่ายโอนการตั้งค่า
คุณลักษณะบนผิวหน้าหลาย ๆ ด้านอาจจำเป็นต้องใช้การตั้งค่าหลายครั้ง หรือการกลึงแบบหมุนตำแหน่ง (indexed machining) ทั้งนี้ หากเป็นไปได้ในทางปฏิบัติ การผลิตคุณลักษณะที่เกี่ยวข้องทั้งหมดจากจุดตั้งค่าเดียวกันที่ควบคุมอย่างแม่นยำ จะช่วยลดโอกาสเกิดข้อผิดพลาดจากการถ่ายโอนจุดอ้างอิง (datum-transfer error) อย่างไรก็ตาม สิ่งนี้ไม่สามารถกำจัดความแปรปรวนที่เกิดจากเครื่องมือตัด หัวจับ อุณหภูมิ หรือการวัดได้ทั้งหมด
ขอให้ผู้จัดจำหน่ายอธิบายว่าเส้นทางการผลิตที่เสนอจะรักษาความสัมพันธ์ที่สำคัญอย่างไร ห้ามระบุเฉพาะการกลึงแบบห้าแกนเพียงเพราะตัวเรือนดูซับซ้อน อาจใช้การกลึงแบบสามแกนพร้อมอุปกรณ์ยึดชิ้นงานที่เหมาะสมได้ หรือการกลึงแบบหลายแกนแบบปรับตำแหน่งหรือแบบพร้อมกันอาจให้ข้อได้เปรียบในกรณีที่การเข้าถึงและรูปทรงเรขาคณิตเอื้ออำนวย
PFTWORLD's หน้าบริการกัดด้วยเครื่อง CNC ให้จุดเริ่มต้นที่เกี่ยวข้องสำหรับการอภิปรายโดยอ้างอิงจากแบบแปลน แต่เส้นทางการผลิตจริงยังคงต้องผ่านการทบทวนเฉพาะตามโครงการ
กำหนดค่าความคลาดเคลื่อนของตัวเรือนตามหน้าที่การใช้งาน
แยกแยะระหว่างขนาด กับ ตำแหน่ง และทิศทาง
ข้อกำหนดเกี่ยวกับขนาดรูเจาะเพียงอย่างเดียวไม่สามารถกำหนดความสัมพันธ์ของรูเจาะนั้นกับส่วนอื่นของตัวเรือนได้อย่างครบถ้วน ควรพิจารณาขนาด รูปร่าง ตำแหน่ง และทิศทางเป็นคำถามเชิงหน้าที่ที่แยกจากกัน โดยคำนึงถึงกฎมาตรฐานที่ใช้กับแบบแปลนด้วย
ตัวอย่างเช่น ชิ้นส่วนที่ต้องประกอบกันอาจต้องการความพอดีของรูเจาะเฉพาะและมีความสัมพันธ์ของแกนที่ควบคุมได้กับพื้นผิวสำหรับยึดติด ในขณะที่ฝาครอบอาจต้องการเพียงช่องว่าง (clearance) แทนที่จะเป็นตำแหน่งที่แม่นยำ การกำหนดค่าความคลาดเคลื่อนเชิงมิติที่แคบเกินไปทั่วทั้งชิ้นงานอาจเพิ่มภาระโดยไม่ช่วยลดความเสี่ยงที่แท้จริงในการประกอบ
ใช้ระบบจุดอ้างอิง (datum) ที่ระบุไว้อย่างชัดเจน ซึ่งสะท้อนความสัมพันธ์เชิงหน้าที่ของการจัดตำแหน่ง พนักงานออกแบบ — ไม่ใช่ภาพถ่าย — เป็นผู้ต้องกำหนดว่าพื้นผิวหรือลักษณะใดบ้างที่สร้างระบบอ้างอิงนั้น
ASME Y14.5 ให้ภาษาที่เป็นมาตรฐานสำหรับการสื่อสารข้อกำหนดด้านเรขาคณิตและข้อจำกัดเชิงมิติ (GD&T) ระบุมาตรฐานและฉบับที่ใช้บังคับไว้บนแบบวาด และให้ผู้เชี่ยวชาญในระบบดังกล่าวตรวจสอบการควบคุมเชิงรายละเอียด
สร้างเมทริกซ์เชื่อมโยงลักษณะชิ้นงานกับหลักฐานการตรวจสอบ
เมทริกซ์ต่อไปนี้เป็นเครื่องมือช่วยวางแผนเท่านั้น ไม่ใช่ข้อกำหนดบนแบบวาด หรือคำแนะนำการตรวจสอบที่ใช้ได้ทั่วไป ให้เลือกวิธีการตามปัจจัย เช่น ความสะดวกในการเข้าถึง ความไม่แน่นอนที่ต้องการ และเกณฑ์การยอมรับที่แท้จริง
| พื้นผิวเชื่อมต่อหรือลักษณะ | กำหนดก่อนเสนอราคา | หลักฐานที่ต้องพิจารณา |
|---|---|---|
| รูสำหรับจัดตำแหน่ง | ข้อจำกัดด้านขนาด เงื่อนไขการประกอบ ความสัมพันธ์ของแกนที่ต้องการ สภาพผิวหลังการผลิต | การวัดเส้นผ่านศูนย์กลางที่เหมาะสมสำหรับขนาด การวัดอ้างอิงตามจุดอ้างอิง (datum) สำหรับตำแหน่งและแนวขององค์ประกอบ |
| พื้นผิวติดตั้ง | พื้นที่สัมผัสเชิงหน้าที่ ข้อกำหนดรูปร่าง ความสัมพันธ์กับพื้นผิวเชื่อมต่ออื่นๆ | แผนการวัดที่ครอบคลุมพื้นผิวด้านที่ระบุไว้และข้อสัมพันธ์ที่เกี่ยวข้อง |
| การยึดแบบเกลียว | รหัสเกลียว ชั้นความแม่นยำ (class) ถ้ามี ความลึกที่ใช้งานได้ สภาพผิวหลังการผลิต | การตรวจสอบเกลียวด้วยเกจที่เหมาะสม และการตรวจสอบความลึกแยกต่างหาก |
| ฝาปิดหรือช่องเปิดเพื่อให้มีระยะว่าง | ปริภูมิระยะว่าง ความขัดแย้งที่มุม ข้อกำหนดขอบ | การตรวจสอบมิติ การตรวจสอบการประกอบร่วมกันตามที่ตกลงกันไว้ (ถ้ามีประโยชน์) |
| พื้นผิวที่สัมผัสกันซึ่งมีการเคลือบ | ข้อกำหนดในการบำบัด วิธีการปิดบัง ส่วนประกอบสุดท้าย และขั้นตอนการตรวจสอบ | ผลลัพธ์ของมิติในสถานะสุดท้ายและเอกสารเกี่ยวกับพื้นผิวที่ต้องการ |
สำหรับแต่ละแถว ให้ระบุหมายเลขคุณลักษณะจากแบบวาดและระบุผู้ที่อนุมัติการเปลี่ยนแปลงที่เสนอ วิธีนี้จะทำให้ตารางมีประโยชน์ระหว่างการทบทวนโดยผู้จัดจำหน่าย แทนที่จะปล่อยให้เป็นรายการตรวจสอบแยกต่างหากที่ไม่มีใครอัปเดต
ถือว่าวัสดุและการตกแต่งเป็นส่วนหนึ่งของข้อมูลนำเข้าด้านการออกแบบ
พื้นผิวสีดำไม่ได้ระบุชนิดของโลหะผสมหรือสารเคลือบ ให้เลือกวัสดุตามความต้องการเชิงกล สภาพแวดล้อม อุณหภูมิ และการผลิตของแอปพลิเคชัน จากนั้นจึงระบุเกรดและสภาพที่จำเป็นสำหรับการออกแบบ
หากยังไม่ได้ตัดสินใจเลือกวัสดุ ให้แจ้งเงื่อนไขการใช้งานที่เกี่ยวข้องแก่ผู้จัดจำหน่ายที่มีศักยภาพ และขอทางเลือกที่แยกจากกันอย่างชัดเจน ห้ามเปรียบเทียบใบเสนอราคาที่สมมุติวัสดุ ค่าความแข็ง (temper) หรือการบำบัดที่ต่างกันโดยไม่แจ้งให้ทราบ การเปลี่ยนแปลงใด ๆ ต้องได้รับการอนุมัติจากฝ่ายวิศวกรรม
หากเลือกใช้อะลูมิเนียมและกระบวนการแอนโนไดซ์ ต้องพิจารณาผลกระทบของวัสดุและกระบวนการนั้นต่อพื้นผิวที่เสร็จสมบูรณ์แล้ว คำถามที่พบบ่อยจากสภาผู้ผลิตอะลูมิเนียมแบบแอนโนไดซ์ อธิบายว่ากระบวนการแอนโนไดซ์ทำให้ขนาดของชิ้นงานเปลี่ยนแปลง ซึ่งการเปลี่ยนแปลงนั้นขึ้นอยู่กับชนิดของโลหะผสมและเงื่อนไขในการดำเนินการ รวมถึงขั้นตอนการเตรียมพื้นผิวก่อนแอนโนไดซ์ก็อาจส่งผลต่อผลลัพธ์ด้วย
ดังนั้น ห้ามกำหนดค่าเผื่อการกลึงที่ใช้ได้ทั่วไปโดยอิงจากภาพถ่ายหรือค่าความหนาของสารเคลือบทั่วไปแต่เพียงอย่างเดียว ควรตกลงร่วมกับผู้รับจ้างกลึงและผู้รับจ้างตกแต่งพื้นผิวเกี่ยวกับ:
- ข้อกำหนดของกระบวนการบำบัดและค่าความหนาที่ต้องการ (ถ้ามี)
- รูเจาะ เกลียว หรือพื้นที่สัมผัสใดบ้างที่จำเป็นต้องปิดบังระหว่างการบำบัด
- การยอมรับค่ามิติจะกระทำก่อนหรือหลังการตกแต่งพื้นผิว
- การตรวจสอบใดบ้างที่จำเป็นหลังการดำเนินการขั้นสุดท้าย
เช่นเดียวกัน ต้องแยกความแตกต่างระหว่างพื้นผิวเชิงหน้าที่กับลักษณะภายนอกอย่างชัดเจน กำหนดข้อกำหนดด้านพื้นผิวเชิงหน้าที่สำหรับพื้นผิวที่เกี่ยวข้องไว้โดยเฉพาะ และกำหนดเกณฑ์การยอมรับด้านรูปลักษณ์แยกต่างหาก คำว่า “พื้นผิวดำเรียบ” ไม่ใช่ข้อกำหนดที่ครบถ้วนสำหรับพื้นผิวที่ต้องสัมผัสกับชิ้นส่วนอื่น
ระบุหลักฐานที่สอดคล้องกับข้อกำหนด
รายงานเชิงมิติจะมีประโยชน์ก็ต่อเมื่อตอบโจทย์ความต้องการที่สำคัญเท่านั้น การวัดเส้นผ่านศูนย์กลางของรูไม่สามารถแสดงตำแหน่งของรูเทียบกับพื้นผิวสำหรับยึดติดได้ การตรวจสอบเกลียวด้วยเกจเกลียวเพียงอย่างเดียว ก็ไม่สามารถบันทึกความลึกหรือข้อกำหนดด้านตำแหน่งทั้งหมดได้
เครื่องวัดพิกัด (CMM) สามารถคำนวณค่ามิติ รูปร่าง และตำแหน่งจากจุดที่วัดได้ แต่ผลลัพธ์ยังคงขึ้นอยู่กับโปรแกรมการตรวจสอบที่เหมาะสมและระบบการวัดที่ผ่านการตรวจสอบแล้ว ตามที่กล่าวไว้ใน คู่มือการตรวจสอบ CMM ของ Industrial Physics .
ก่อนสั่งซื้อ ให้ตกลงร่วมกันเกี่ยวกับการจัดแนว datum พื้นที่ที่สามารถวัดได้ วิธียึดชิ้นงาน การขั้นตอนการตรวจสอบ และลักษณะที่ต้องรายงาน สำหรับข้อกำหนดที่เข้มงวด ควรสอบถามว่าความไม่แน่นอนของวิธีการวัดที่เสนอถูกนำมาพิจารณาในการตัดสินใจรับรองหรือไม่
การตรวจสอบการประกอบแบบใช้งานจริงสามารถเสริมหลักฐานเชิงมิติได้ แต่จำเป็นต้องเข้าใจข้อจำกัดของวิธีนี้ การที่ตัวอย่างหนึ่งชิ้นสามารถประกอบเข้ากับชิ้นส่วนคู่ได้ดีเพียงชิ้นเดียว ไม่ได้หมายความว่าชิ้นส่วนทั้งสองจะสามารถสลับเปลี่ยนกันได้ตลอดช่วงความแปรผันที่ยอมรับได้ทั้งหมด
สำหรับต้นแบบ ให้ระบุอินเทอร์เฟซที่การประกอบนั้นตั้งใจจะตรวจสอบความถูกต้อง สำหรับการผลิตซ้ำ ให้กำหนดข้อคาดหวังเกี่ยวกับการสุ่มตัวอย่างและการควบคุมการเปลี่ยนแปลง แทนที่จะสมมุติว่าตัวอย่างชิ้นแรกที่ได้รับการยอมรับแล้วนั้นแสดงถึงความเสถียรของกระบวนการโดยตลอด
การทบทวนตัวอย่าง: รูเจาะที่พอดีแต่ไม่จัดแนวตรง
ตัวอย่างวิศวกรรมต่อไปนี้เป็นกรณีสมมุติ ไม่ใช่กรณีลูกค้าของ PFTWORLD หรือข้อกำหนดสำหรับชิ้นส่วนที่ปรากฏในภาพ
สมมุติว่าโครงสร้างภายนอกรองรับแท่งทรงกระบอกที่ใส่เข้าไป ในขณะที่ผิวหน้าสำหรับยึดติดทำหน้าที่จัดตำแหน่งโครงสร้างภายนอกไว้กับแผ่นเครื่องจักร การวาดภาพแบบแรกควบคุมขนาดเส้นผ่านศูนย์กลางของรูเจาะ แต่ไม่ระบุความสัมพันธ์ระหว่างรูเจาะกับผิวหน้ายึดติดนั้นอย่างชัดเจน
แท่งทรงกระบอกอาจสามารถใส่เข้าไปในรูเจาะได้ แต่การประกอบโดยรวมยังคงอาจจัดแนวผิดพลาดอยู่ แค่ลดความคลาดเคลื่อนของขนาดเส้นผ่านศูนย์กลางลงเพียงอย่างเดียวอาจไม่สามารถแก้ปัญหานั้นได้
การทบทวนควรเริ่มต้นด้วยการระบุว่าชิ้นส่วนฝาครอบและชิ้นส่วนแทรกถูกจัดวางอย่างไรในขณะใช้งานจริง ผู้ออกแบบจึงจะสามารถกำหนดอ้างอิงตำแหน่งอ้างอิง (datum references) และการควบคุมรูปทรงเรขาคณิตที่เหมาะสม ตรวจสอบความคลาดเคลื่อนสะสมของชิ้นส่วนที่ประกอบกัน (tolerance stack) และกำหนดเงื่อนไขการตรวจสอบขั้นสุดท้ายได้
ต่อมา ผู้จัดจำหน่ายประเมินว่าอุปกรณ์ยึดจับ (fixture) และลำดับขั้นตอนการกลึงสามารถรักษาความสัมพันธ์ดังกล่าวไว้ได้หรือไม่ หากการตกแต่งผิวส่งผลต่อรูเจาะ (bore) การยอมรับสถานะสุดท้ายของรูเจาะนั้นจะถูกพิจารณาควบคู่ไปในการทบทวนเดียวกันนี้ การตรวจสอบจึงต้องครอบคลุมทั้งขนาดที่เกี่ยวข้องกับการสวมใส่ (fit-related size) และความสัมพันธ์ที่ระบุไว้ ไม่ใช่เพียงแค่เส้นผ่านศูนย์กลางที่วัดได้ง่ายที่สุดเท่านั้น
ทำให้ใบเสนอราคาสำหรับชิ้นส่วนฝาครอบเปรียบเทียบกันได้
การอภิปรายด้านต้นทุนที่มีประโยชน์ที่สุดควรเริ่มต้นจากข้อกำหนดที่สามารถหลีกเลี่ยงได้ เช่น มุมที่เข้าถึงไม่ได้ ความลึกของร่องที่ไม่จำเป็น การระบุความแม่นยำซ้ำซ้อน ข้อกำหนดการตกแต่งผิวที่ไม่ชัดเจน หรือเอกสารการตรวจสอบที่ร้องขอหลังจากที่สั่งซื้อแล้ว
ห้ามขอให้ผู้จัดจำหน่ายทุกรายเพียงแค่ "เสนอราคาสำหรับรุ่นนั้น" เท่านั้น ควรส่งชุดเอกสารที่ได้รับการอนุมัติแล้วไปยังผู้จัดจำหน่ายทุกรายอย่างเท่าเทียมกัน และขอให้แต่ละรายระบุสมมุติฐาน ข้อจำกัดพิเศษ และข้อเสนอการเปลี่ยนแปลงการออกแบบที่อาจเกิดขึ้น แยกค่าใช้จ่ายแบบครั้งเดียว เช่น ค่าโปรแกรมหรือค่าอุปกรณ์ยึดจับ ออกจากต้นทุนชิ้นส่วนที่เกิดซ้ำตามความเหมาะสม
คำขอเสนอราคา (RFQ) สำหรับโครงบ้านที่ใช้งานได้จริง ควรมีองค์ประกอบดังนี้:
- เรขาคณิตที่ควบคุมเวอร์ชัน: แบบจำลองและแบบวาด หน่วยที่ใช้ เลขที่ชิ้นส่วน และเลขเวอร์ชันที่ตรงกัน
- คำนิยามวัสดุ: เกรด สภาพ และข้อจำกัดใด ๆ ที่เกี่ยวข้องกับการแทนที่วัสดุ
- พื้นผิวเชื่อมต่อเพื่อการใช้งานจริง: ข้อมูลการเชื่อมต่อกับชิ้นส่วนอื่น จุดอ้างอิง ลักษณะสำคัญ และข้อกำหนดด้านการพอดี
- รายละเอียดของลักษณะเฉพาะ: เกลียว ความลึกที่ใช้งานได้ ภาคตัดผ่านเรขาคณิตที่มองไม่เห็น และข้อกำหนดขอบ
- การตกแต่งผิว: การบำบัดผิว ข้อกำหนดด้านพื้นผิวและลักษณะภายนอก การปิดบังบริเวณบางส่วน และสถานะสุดท้ายก่อนยอมรับ
- การตรวจสอบ: รายการลักษณะเฉพาะ รูปแบบรายงาน บันทึกวัสดุหรือการเคลือบผิวที่ต้องใช้ และจุดที่ต้องได้รับการอนุมัติ
- ขอบเขตเชิงพาณิชย์: ปริมาณตามการเปิดตัว วัตถุประสงค์ของต้นแบบ สถานที่จัดส่ง กำหนดเวลาที่ร้องขอ การบรรจุภัณฑ์ และข้อจำกัดในการเสนอราคา
Protolabs Network คู่มือการวาดแบบทางเทคนิค อธิบายเหตุผลที่ต้องระบุเกลียว ความคลาดเคลื่อนที่ยอมรับได้ และข้อกำหนดพื้นผิวอย่างชัดเจนควบคู่ไปกับรูปทรงเรขาคณิต ควรตกลงลำดับความสำคัญของเอกสารกับผู้จัดจำหน่ายของคุณ แทนที่จะสมมุติว่าผู้ผลิตทุกรายจะแก้ไขความขัดแย้งระหว่างแบบและโมเดลในแบบเดียวกัน
เมื่อประเมินผู้จัดจำหน่ายสำหรับ ชิ้นส่วนที่ผลิตด้วยเครื่อง CNC แบบกำหนดเอง ให้สังเกตคำตอบที่กล่าวถึงส่วนเชื่อมต่อที่สำคัญของคุณโดยตรง ไม่ใช่เพียงคำกล่าวทั่วไปเกี่ยวกับความแม่นยำเท่านั้น
คำถามที่พบบ่อย
บอดี้ที่ผลิตด้วยเครื่องจักร CNC จำเป็นต้องมีความคลาดเคลื่อนที่แน่นที่สุดที่มีอยู่หรือไม่
ไม่จำเป็น ควรกำหนดความคลาดเคลื่อนจากข้อกำหนดของการประกอบและการทำงาน รวมถึงความแปรปรวนของชิ้นส่วนที่เข้ามาสัมผัสกัน ความคลาดเคลื่อนที่แน่นขึ้นควรใช้ก็ต่อเมื่อการทำงานจริงต้องการเท่านั้น ไม่ใช่เพราะชิ้นส่วนดูซับซ้อน ความคลาดเคลื่อนขนาดที่แน่นมากไม่สามารถทดแทนความสัมพันธ์เชิงเรขาคณิตที่ขาดหายไปได้
ควรตรวจสอบรูเจาะในบอดี้หลังการชุบอะโนไดซ์หรือไม่
หากแบบร่างกำหนดให้ผิวภายในที่เสร็จสิ้นต้องสอดคล้องกับขีดจำกัดของการเข้ากันพอดี และการชุบออกซิเดชันมีผลต่อผิวนั้น แผนการตรวจสอบจะต้องระบุเงื่อนไขหลังการชุบออกซิเดชันอย่างชัดเจน การปิดบังบางส่วนหรือการตรวจสอบระหว่างขั้นตอนอาจเหมาะสม แต่ทั้งสองวิธีนี้จะต้องไม่ทำให้เกิดความคลุมเครือต่อการยอมรับชิ้นงานในขั้นสุดท้าย
การกลึงแบบห้าแกนจะดีกว่าเสมอสำหรับเปลือกที่มีความซับซ้อนหรือไม่
ไม่ใช่ ควรประเมินปัจจัยร่วมกันทั้งหมด ได้แก่ การเข้าถึงตำแหน่ง, การเปลี่ยนการตั้งค่า, การยึดชิ้นงาน, ความคลาดเคลื่อนที่ยอมรับได้, ปริมาณการผลิต และต้นทุน การเพิ่มจำนวนแกนอาจช่วยในการประมวลผลรูปทรงเฉพาะบางประเภท แต่ไม่สามารถขจัดข้อจำกัดด้านระยะเข้าถึง ความแข็งแกร่งของระบบ หรือข้อจำกัดในการตรวจสอบได้ทั้งหมด
ผู้จัดจำหน่ายสามารถเสนอราคาจากภาพถ่ายเพียงอย่างเดียวได้หรือไม่
ภาพถ่ายอาจใช้ประกอบการอภิปรายเบื้องต้นได้ แต่ไม่สามารถระบุขนาด รูปทรงภายใน วัสดุ หรือข้อกำหนดในการยอมรับได้ การเสนอราคาสำหรับการผลิตจำเป็นต้องมีข้อมูลทางเทคนิคที่ควบคุมได้อย่างเพียงพอ เพื่อกำหนดสิ่งที่จะจัดส่งจริง
เตรียมส่วนเชื่อมต่อก่อนร้องขอใบเสนอราคา
ก่อนส่งคำขอเสนอราคา (RFQ) ให้จัดทำเมทริกซ์การจับคู่ฟีเจอร์กับหลักฐานให้เสร็จสมบูรณ์ และแก้ไขความไม่สอดคล้องใด ๆ ระหว่างเรขาคณิตที่สร้างแบบจำลองไว้กับการประกอบที่ตั้งใจไว้ สิ่งนี้จะทำให้ทีมวิศวกรรม การจัดซื้อ การกลึง และการตรวจสอบมีพื้นฐานร่วมกันสำหรับคำสั่งซื้อนั้น
มีการออกแบบฝาครอบพร้อมสำหรับการทบทวนแล้วหรือยัง ส่งแบบแปลน 2 มิติและโมเดล CAD 3 มิติที่ตรงกับรุ่นล่าสุดของท่านให้ PFTWORLD พร้อมระบุพื้นผิวเชื่อมต่อที่สำคัญ ข้อกำหนดวัสดุ สภาพผิวสุดท้าย และปริมาณที่ต้องการ ติดต่อ PFTWORLD เกี่ยวกับคำขอเสนอราคา (RFQ) สำหรับฝาครอบของท่าน เพื่อหารือเกี่ยวกับความเป็นไปได้ในการผลิต ข้อกำหนดเฉพาะ และข้อกำหนดสำหรับการเสนอราคา
สารบัญ
- เริ่มต้นด้วยพื้นผิวเชื่อมต่อในชุดประกอบ (Assembly Interfaces)
- ทบทวนการเข้าถึงเครื่องมือ การรองรับ และการเข้าถึงเพื่อการวัดพร้อมกัน
- กำหนดค่าความคลาดเคลื่อนของตัวเรือนตามหน้าที่การใช้งาน
- ถือว่าวัสดุและการตกแต่งเป็นส่วนหนึ่งของข้อมูลนำเข้าด้านการออกแบบ
- ระบุหลักฐานที่สอดคล้องกับข้อกำหนด
- การทบทวนตัวอย่าง: รูเจาะที่พอดีแต่ไม่จัดแนวตรง
- ทำให้ใบเสนอราคาสำหรับชิ้นส่วนฝาครอบเปรียบเทียบกันได้
- คำถามที่พบบ่อย
- เตรียมส่วนเชื่อมต่อก่อนร้องขอใบเสนอราคา