เหตุใดชิ้นส่วนที่ผ่านการกัดด้วยเครื่อง CNC ของฉันจึงมักมีค่าความคลาดเคลื่อนที่ไม่สม่ำเสมอระหว่างแต่ละล็อต และฉันจะสามารถขจัดความเสี่ยงนี้ได้อย่างไร
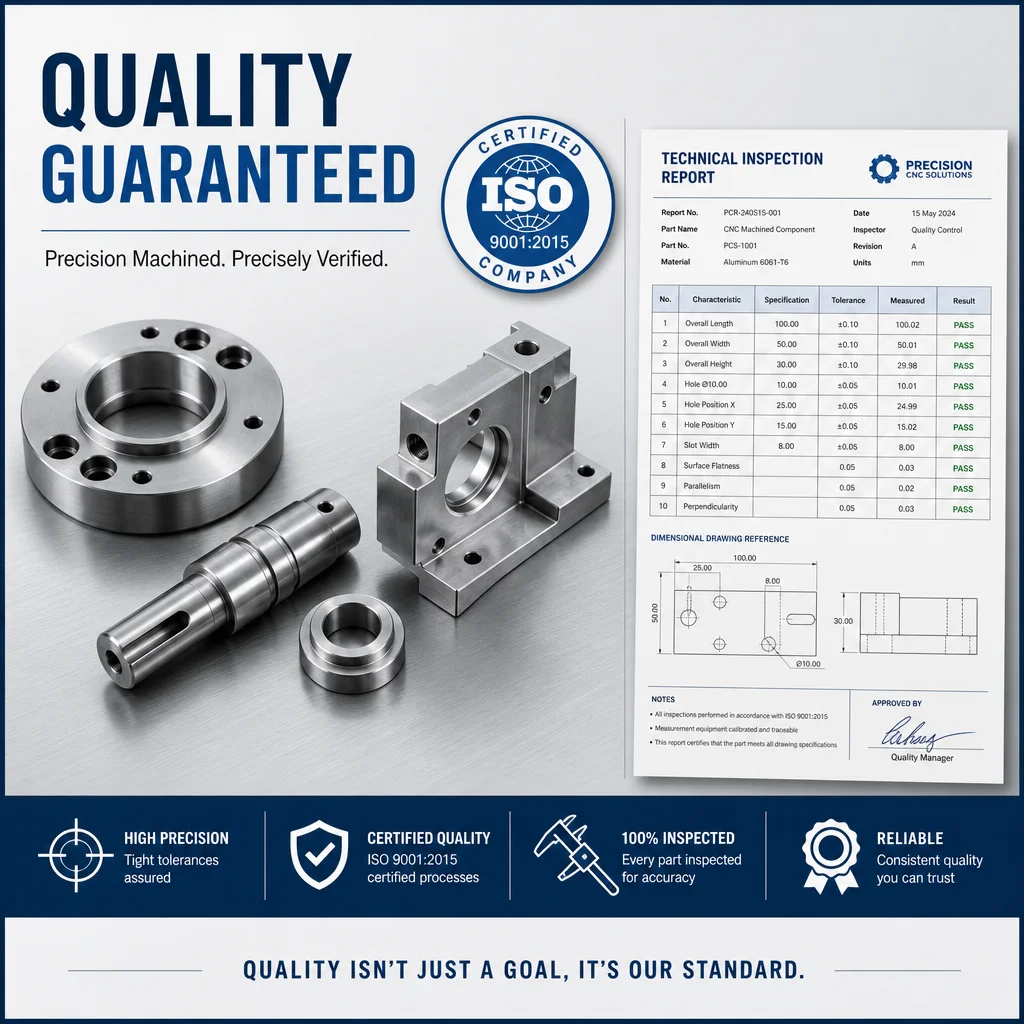
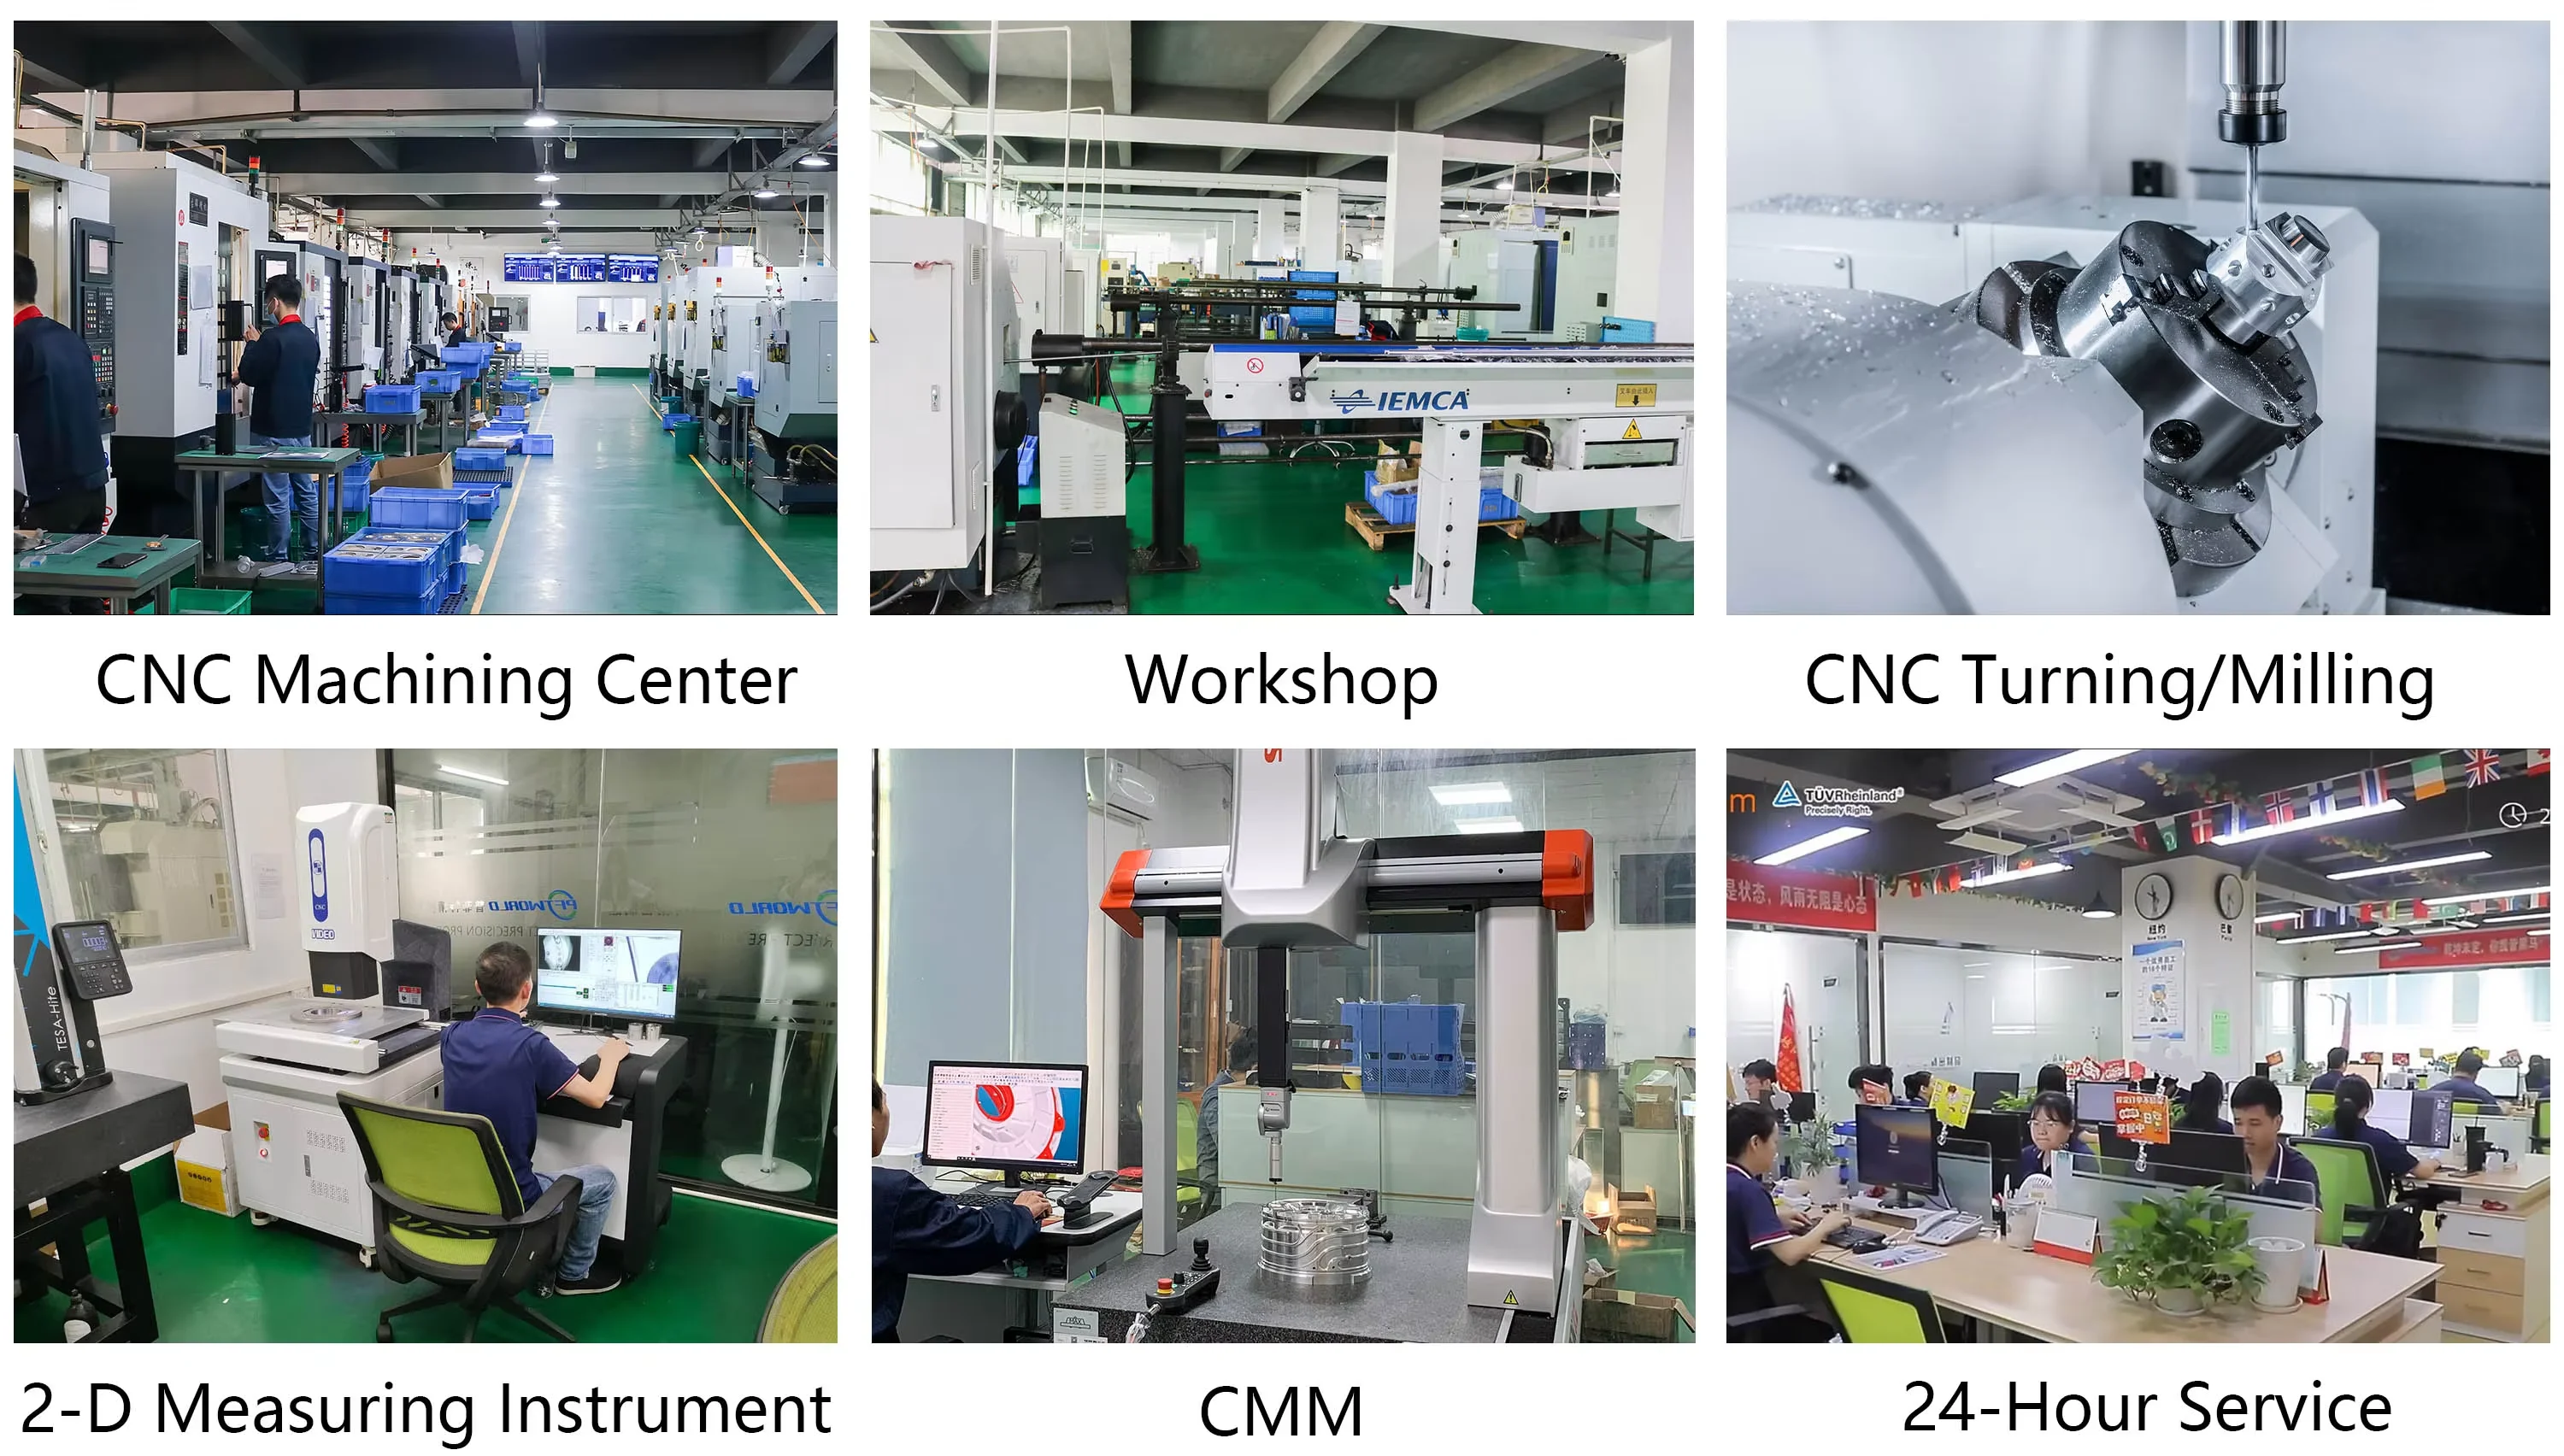
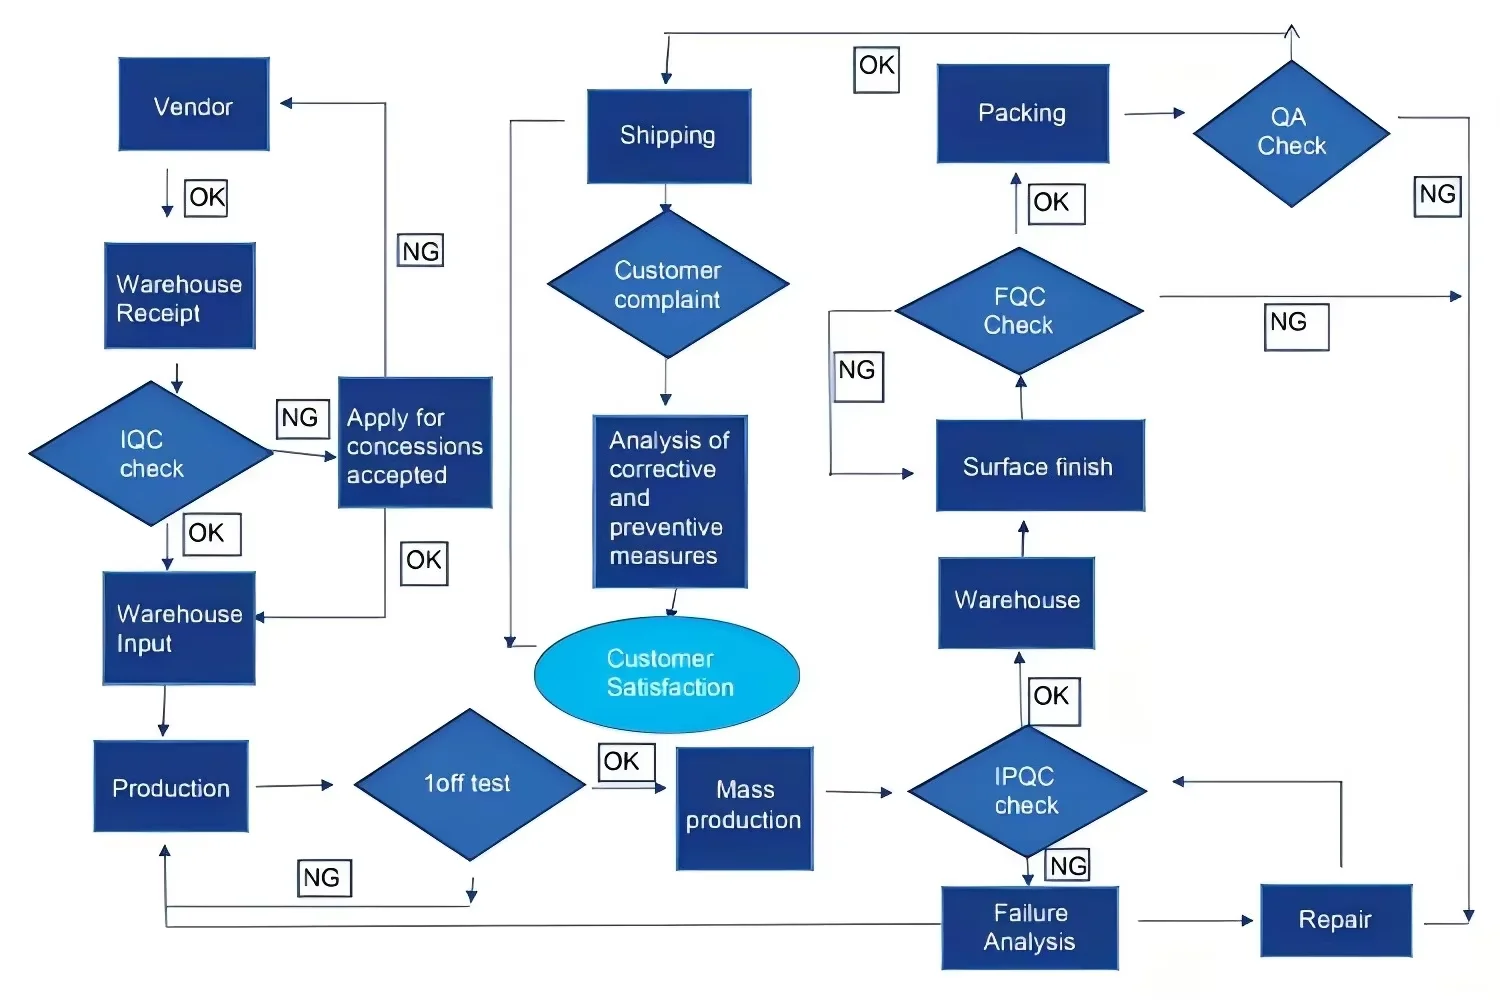
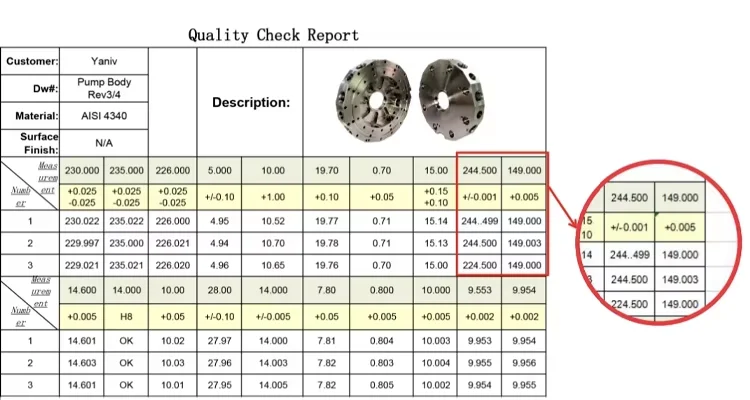
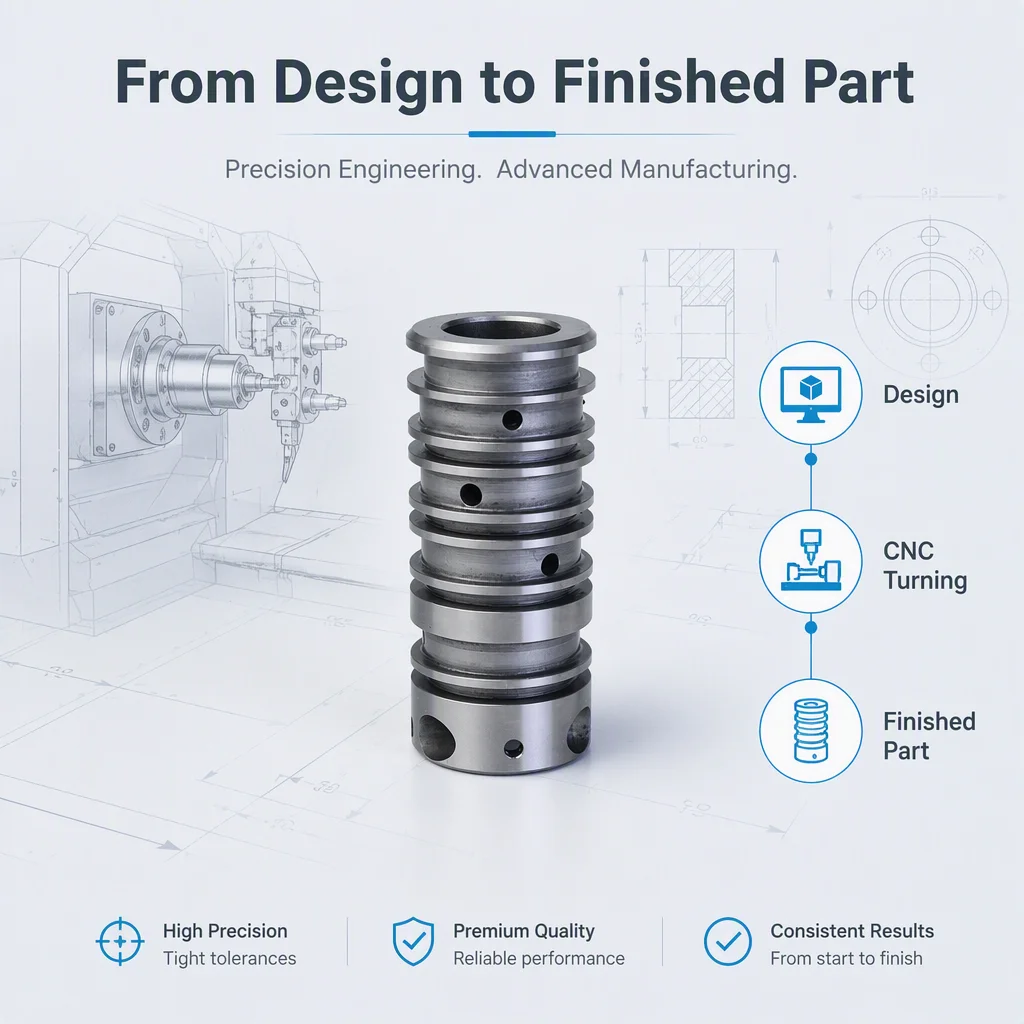
ความคลาดเคลื่อนของค่าความคลาดเคลื่อนที่ไม่สอดคล้องกันเกิดจาก 4 สาเหตุหลัก ได้แก่ เครื่องมือที่ไม่ได้รับการสอบเทียบ (68%) จิ๊กและฟิกซ์เจอร์ที่ไม่เสถียร การไม่มีเครื่องวัดพิกัดสามมิติ (CMM) และการไม่มีระบบติดตามอายุการใช้งานของเครื่องมือ เราใช้การควบคุมแบบ 6-sigma: การทบทวนการออกแบบเพื่อความสะดวกในการผลิต (DFM) จะระบุความเสี่ยงล่วงหน้าก่อนขั้นตอนการกลึง; การตรวจสอบด้วยเครื่องวัดพิกัดสามมิติ (CMM) ที่จุดตรวจสอบ 3 จุด พร้อมรายงานชุดความร้อน (heat-lot reports); การเปลี่ยนเครื่องมือโดยอัตโนมัติเมื่อสึกหรอถึง 85%; และแผนภูมิการควบคุมกระบวนการเชิงสถิติ (SPC) แบบเรียลไทม์ ความสม่ำเสมอของแต่ละแบตช์อยู่ที่ 99.2% สำหรับความคลาดเคลื่อน ±0.005 มม. จากการผลิตทั้งหมด 2,847 รอบ เราจัดทำรายงานการตรวจสอบชิ้นส่วนแรก (FAI) ค่า Cpk ≥1.67 และใบรับรองมาตรฐาน EN10204 แบบ 3.1 สัดส่วนของชิ้นส่วนที่เสียลดลงจาก 8% เหลือต่ำกว่า 0.8% และปัญหาความล้มเหลวในการประกอบลดลง 94%
ฉันจะตรวจสอบได้อย่างไรว่าระยะเวลาการส่งมอบที่ซัพพลายเออร์เสนอไว้นั้นสมเหตุสมผลจริง และจะไม่ทำให้สายการผลิตหยุดชะงัก
ระยะเวลาในการส่งมอบที่ไม่สมเหตุสมผลเป็นสาเหตุของความล่าช้าในการนำเข้าจากต่างประเทศถึง 73% เราให้บริการวางแผนกำหนดเวลาที่อิงข้อมูลจริง: ความพร้อมใช้งานแบบเรียลไทม์จากศูนย์เครื่องจักรกลแบบควบคุมด้วยคอมพิวเตอร์จำนวน 86 แห่ง; ระยะเวลาประมาณการ (P50/P90) จากข้อมูลย้อนหลัง 3 ปี — ต้นแบบใช้เวลา 3-5 วัน งานขนาดเล็กใช้เวลา 7-10 วัน และงานผลิตจำนวนมากใช้เวลา 14-21 วัน; การแจ้งเตือนเมื่อถึงจุดสำคัญ เช่น การจัดหาวัสดุ ตัวอย่างชิ้นแรก ร้อยละ 50 ของการผลิต และการจัดส่ง; อัตราการส่งมอบตรงเวลาอยู่ที่ 97.3% ซึ่งได้รับการตรวจสอบโดยบุคคลที่สาม เราจัดเก็บโลหะผสมไว้ 47 ชนิด เพื่อหลีกเลี่ยงความล่าช้า 5-14 วัน หากส่งมอบล่าช้ากว่ากำหนด เราจะรับผิดชอบค่าขนส่งทางอากาศทั้งหมด 100% ซึ่งช่วยปกป้องสินค้าคงคลังแบบ Just-in-Time (JIT) และขจัดต้นทุนการหยุดสายการผลิตที่มีมูลค่าระหว่าง 12,000-50,000 ดอลลาร์สหรัฐ
ฉันจะตรวจสอบได้อย่างไรว่าระยะเวลาการส่งมอบที่ซัพพลายเออร์เสนอไว้นั้นสมเหตุสมผลจริง และจะไม่ทำให้สายการผลิตหยุดชะงัก
ระยะเวลาในการส่งมอบที่ไม่สมเหตุสมผลเป็นสาเหตุของความล่าช้าในการนำเข้าจากต่างประเทศถึง 73% เราให้บริการวางแผนกำหนดเวลาที่อิงข้อมูลจริง: ความพร้อมใช้งานแบบเรียลไทม์จากศูนย์เครื่องจักรกลแบบควบคุมด้วยคอมพิวเตอร์จำนวน 86 แห่ง; ระยะเวลาประมาณการ (P50/P90) จากข้อมูลย้อนหลัง 3 ปี — ต้นแบบใช้เวลา 3-5 วัน งานขนาดเล็กใช้เวลา 7-10 วัน และงานผลิตจำนวนมากใช้เวลา 14-21 วัน; การแจ้งเตือนเมื่อถึงจุดสำคัญ เช่น การจัดหาวัสดุ ตัวอย่างชิ้นแรก ร้อยละ 50 ของการผลิต และการจัดส่ง; อัตราการส่งมอบตรงเวลาอยู่ที่ 97.3% ซึ่งได้รับการตรวจสอบโดยบุคคลที่สาม เราจัดเก็บโลหะผสมไว้ 47 ชนิด เพื่อหลีกเลี่ยงความล่าช้า 5-14 วัน หากส่งมอบล่าช้ากว่ากำหนด เราจะรับผิดชอบค่าขนส่งทางอากาศทั้งหมด 100% ซึ่งช่วยปกป้องสินค้าคงคลังแบบ Just-in-Time (JIT) และขจัดต้นทุนการหยุดสายการผลิตที่มีมูลค่าระหว่าง 12,000-50,000 ดอลลาร์สหรัฐ
ต้นทุนแฝงใดบ้างที่ฉันควรระวังเมื่อเปรียบเทียบใบเสนอราคาการกัดด้วยเครื่อง CNC และคุณจะป้องกันไม่ให้งบประมาณเกินได้อย่างไร
ต้นทุนที่ซ่อนอยู่ทำให้โครงการ 62% มีค่าใช้จ่ายเพิ่มขึ้น 25-40% เราใช้ระบบการเสนอราคาแบบแยกรายการอย่างชัดเจนร้อยเปอร์เซ็นต์ ซึ่งรวมถึงวัสดุ การเขียนโปรแกรม เวลาในการกลึง แม่พิมพ์ อุปกรณ์ยึดชิ้นงาน การเคลือบผิว การตรวจสอบ (รวมอยู่แล้ว) และโลจิสติกส์ การออกแบบเพื่อการผลิต (DFM) ช่วยลดต้นทุนได้ 18-32% โดยการระบุความคลาดเคลื่อนที่แน่นเกินไปและกระบวนการ EDM ที่ไม่จำเป็น การวิเคราะห์ต้นทุน: สำหรับล็อตขนาด 50-200 ชิ้น ต้นทุนต่อชิ้นลดลง 41% ไม่มีค่าใช้จ่ายแฝงในการตั้งค่าเครื่อง ไม่มีค่าบริการเพิ่มเติมสำหรับการตรวจสอบ และไม่มีการขยายขอบเขตงานโดยไม่ได้ตั้งใจ ลูกค้าประหยัดต้นทุนรวมได้ 25-40% เมื่อเทียบกับผู้ให้บริการที่เสนอราคาต่ำแต่ไม่ครอบคลุมค่าใช้จ่ายทั้งหมด คุณค่าที่แท้จริงคือต้นทุนรวมต่อชิ้นที่ผ่านเกณฑ์มาตรฐาน
คุณป้องกันการบิดเบี้ยวและข้อบกพร่องบนพื้นผิวของชิ้นส่วนที่ผ่านการกัดจากอลูมิเนียม ไทเทเนียม และพลาสติกที่มีผนังบางได้อย่างไร
การบิดเบือนของผนังบางส่งผลกระทบต่อชิ้นส่วนอะลูมิเนียม 34% และไทเทเนียม 41% ของงานทั้งหมด โปรโตคอล 4 ขั้นตอนของเรา: การผ่อนคลายแรงเครียดแบบหลายรอบร่วมกับการให้ความร้อน; ใช้จิ๊กไฮดรอลิกที่ความแม่นยำ ±0.001 มม. ที่จุดควบคุม 8 จุด; การระบายความร้อนด้วยแรงดัน 80–100 บาร์สำหรับไทเทเนียม โดยรักษาเสถียรภาพอุณหภูมิไว้ที่ ±2°C; การขจัดเศษคมด้วยเลเซอร์เพื่อให้ได้พื้นผิวเรียบ (Ra0.4) สำหรับพลาสติก: ใช้แกนหมุนที่ปรับแต่งพิเศษเพื่อรักษาความแม่นยำ ±0.02 มม. ผลลัพธ์: ผ่านเกณฑ์ 99.2% สำหรับโพรงวัสดุ 6061-T6 ที่มีความหนา 0.5 มม. ซึ่งใช้ในอุตสาหกรรมโทรคมนาคมของยุโรป — ซัพพลายเออร์ก่อนหน้า 3 รายล้มเหลวที่ระดับ 15%
ฉันจะมั่นใจได้อย่างไรว่าวัสดุที่ใช้ตรงตามที่ฉันระบุไว้แน่นอน ไม่ใช่วัสดุทดแทนที่ถูกกว่าซึ่งส่งผลให้ประสิทธิภาพของชิ้นส่วนลดลง
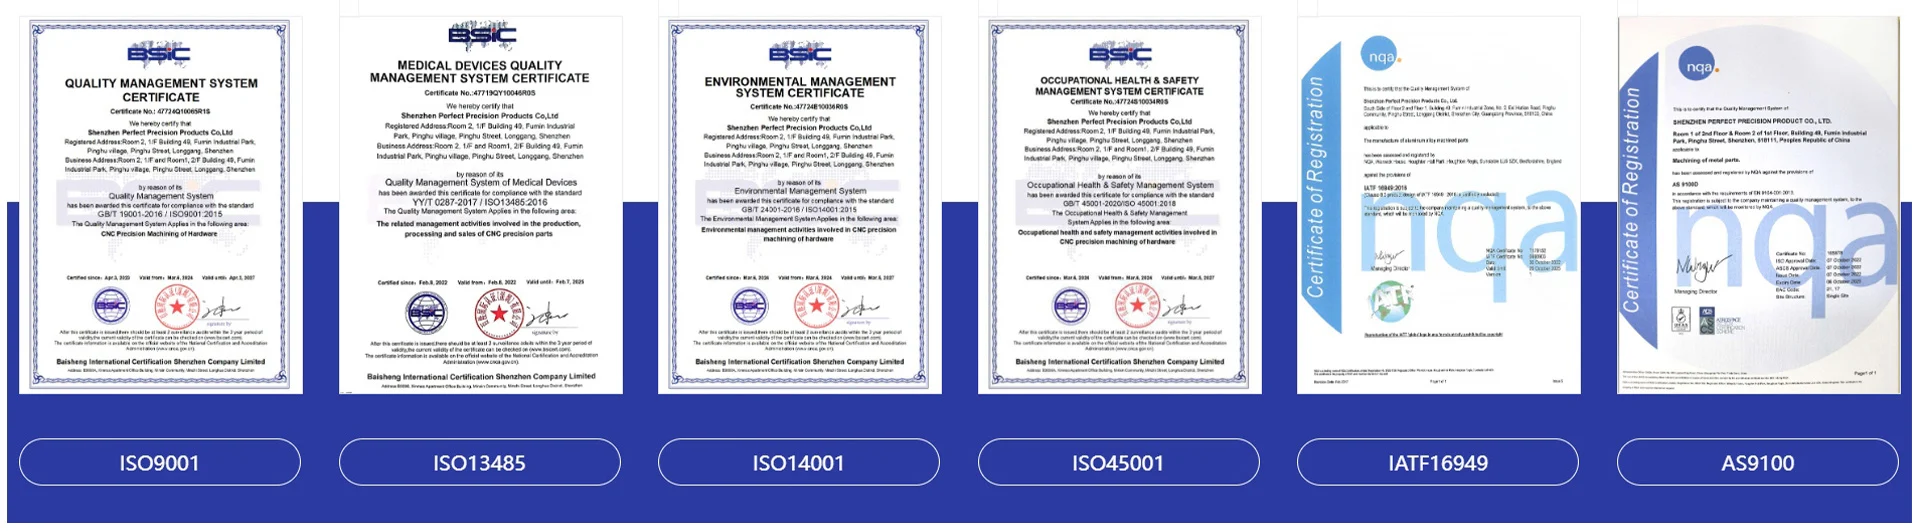
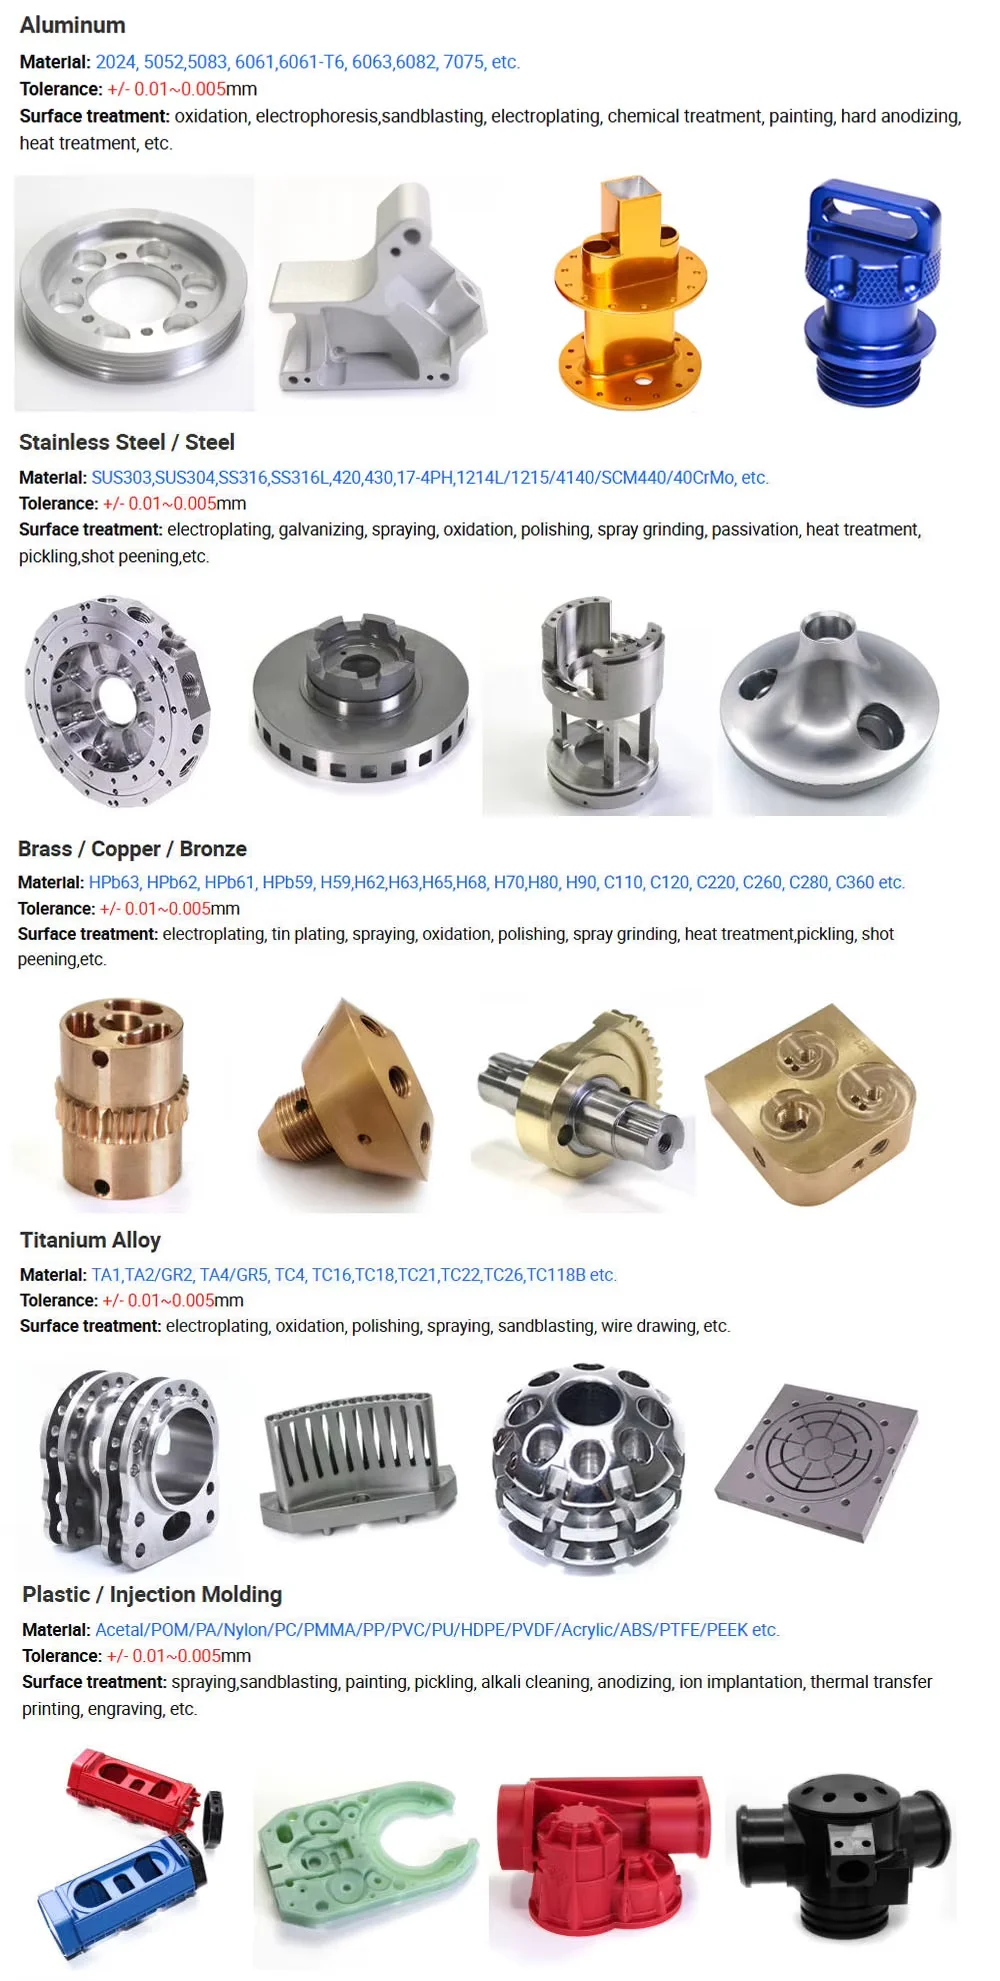
การเปลี่ยนวัสดุส่งผลต่อชิ้นส่วนที่จ้างผลิตภายนอก 19% เราบังคับใช้ระบบติดตามวัสดุอย่างสมบูรณ์แบบ 100%: เอกสารรับรอง EN10204 แบบ 3.1 สำหรับทุกล็อตการหลอม; การวิเคราะห์ด้วยสเปกโตรมิเตอร์ที่มีความแม่นยำ 0.01% เทียบกับมาตรฐาน ASTM/GB; การติดตามด้วยบาร์โค้ดตั้งแต่ขั้นตอนการจัดเก็บจนถึงขั้นตอนการตกแต่งสุดท้าย; การทดสอบโดยหน่วยงานภายนอกตามคำร้องขอ; และการจัดเก็บแยกประเภทตามชนิดของโลหะผสม เราจัดสต๊อกวัสดุ 47 ชนิด ได้แก่ สแตนเลสเกรด 304/316/17-4PH, อะลูมิเนียมเกรด 6061/7075, ไทเทเนียมเกรด TC4, ทองแดงเกรด C360, พลาสติกวิศวกรรม PEEK, POM และไนลอน เอกสารครบถ้วนทั้งหมดจะจัดส่งพร้อมคำสั่งซื้อแต่ละรายการ เพื่อรองรับมาตรฐาน ISO 9001, IATF 16949 และข้อกำหนดด้านการแพทย์ ไม่มีความเสี่ยงจากการเปลี่ยนวัสดุใด ๆ
เหตุใดใบเสนอราคาสำหรับชิ้นส่วน CNC ชิ้นเดียวกันจึงมีความแตกต่างกันถึง 3 เท่า ถึง 10 เท่าระหว่างซัพพลายเออร์ต่าง ๆ และฉันจะระบุคุณค่าที่แท้จริงได้อย่างไร
ความแปรปรวนของราคา 300–1,000% เปิดเผยช่องว่าง 6 ประการ: เครื่องจักร 3 แกนไม่สามารถรักษาความแม่นยำ ±0.005 มม. ได้; การไม่มีการออกแบบเพื่อการผลิต (DFM) ส่งผลให้ต้นทุนกลางกระบวนการเพิ่มขึ้น 30–50%; การไม่มีเครื่องวัดพิกัดสามมิติ (CMM) ทำให้เกิดของเสีย 8–12%; วัสดุที่ไม่มีใบรับรองลดต้นทุนได้ 20% แต่เสี่ยงต่อความล้มเหลว; การแบ่งขั้นตอนการผลิตเพิ่มข้อผิดพลาดของจุดอ้างอิง; และค่าใช้จ่ายแฝงสำหรับการตั้งค่าเครื่องและตรวจสอบคุณภาพ ราคาเสนอของเราประกอบด้วยเครื่องจักร CNC 5 แกนยี่ห้อ DMG Mori การออกแบบเพื่อการผลิต (DFM) เครื่องวัดพิกัดสามมิติ (CMM) ใบรับรองวัสดุ และโลจิสติกส์ — ราคาที่โปร่งใสแบบรวมทั้งหมด ลูกค้าประหยัดต้นทุนรวม 25–40% เมื่อเปรียบเทียบกับราคาเสนอที่ต่ำกว่า คุณค่าที่แท้จริงคือต้นทุนรวมต่อชิ้นส่วนที่ผ่านเกณฑ์คุณภาพ
ฉันจะจัดการช่องว่างในการสื่อสารและความเข้าใจผิดด้านวิศวกรรมอย่างไร เมื่อจัดซื้อชิ้นส่วน CNC จากซัพพลายเออร์ต่างประเทศ
ความล้มเหลวในการสื่อสารเป็นสาเหตุของข้อบกพร่องร้อยละ 44 โปรโตคอลของเราทั้ง 4 ข้อ ได้แก่ วิศวกรเฉพาะทาง (มีประสบการณ์มากกว่า 8 ปี และพูดภาษาอังกฤษได้คล่อง) ที่พร้อมให้บริการภายใน 2 ชั่วโมง; การประชุมก่อนการผลิตภายใน 24 ชั่วโมง เพื่อทบทวนข้อกำหนดด้านเรขาคณิตและขนาด (GD&T) ซึ่งสามารถแก้ไขปัญหาได้ร้อยละ 92 ก่อนขั้นตอนการกลึง; แบบ CAD สามมิติที่มีคำอธิบายประกอบสำหรับการอนุมัติชิ้นงานต้นแบบ; และการอัปเดตสถานะแบบเรียลไทม์ใน 4 จุดสำคัญของการผลิต ฟีเจอร์ DFM ช่วยระบุปัญหาทั่วไป 15 ประเภท ทำให้ลดจำนวนรอบการปรับปรุงแบบลงได้เฉลี่ย 3.2 รอบ เวลาตอบกลับเฉลี่ยอยู่ที่ 4.2 ชั่วโมง ตลอด 24 ชั่วโมงทุกวัน ใน 3 เขตเวลา ช่วยลดงานปรับปรุงซ้ำได้ร้อยละ 89 และย่นระยะเวลาการผลิตลงได้ร้อยละ 22

 EN