 EN


CNC Muayene Kapsül Tasarımı: Teklif Talebi Öncesi Uyum Sorunlarını Önleme
Bir CNC muayene kapsülü doğru delik çapına sahip olabilir ama yine de desteklediği bileşeni konumlandıramaz. Eksik gereksinim, deliğin montaj yüzeyine göre konumu, parçanın muayene sırasında durumu ya da son işlem aşamasında ortaya çıkan boyutsal değişiklik olabilir.
Etkili bir CNC muayene kapsülü tasarımı, bu ilişkilerle başlar—genel bir ‘yüksek hassasiyet’ talebiyle değil. Teklif talep edilmeden önce montajı kontrol eden arayüzleri tanımlayın, bunların işlenebilir ve ölçülebilir olup olmadığını kontrol edin ve muayenede geçmeleri gereken durumu kararlaştırın.
Bu kılavuz, geometri, toleranslar, yüzey işlemleri ve muayene işlemlerinin tek bir pratik inceleme çerçevesinde nasıl birleştirileceğini açıklar. Kapsamlı cep, delik, montaj yüzeyleri ve dişli özellikler içeren özel muhafaza benzeri parçalara uygulanır; ancak belirli bir sektör veya malzeme varsaymaz.
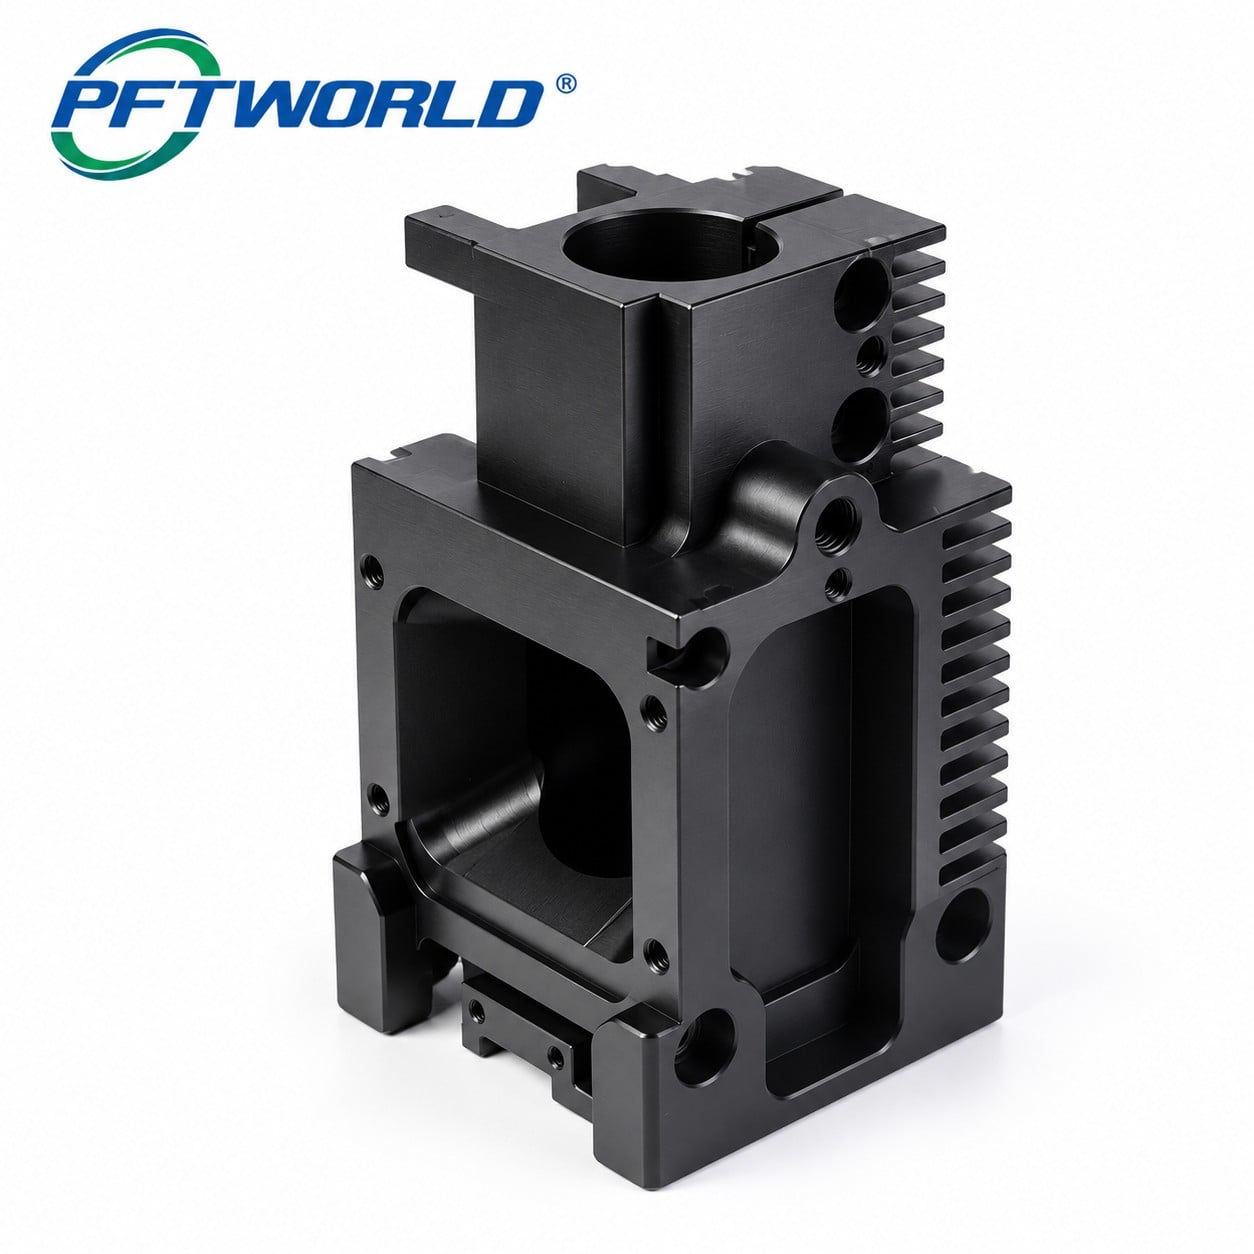
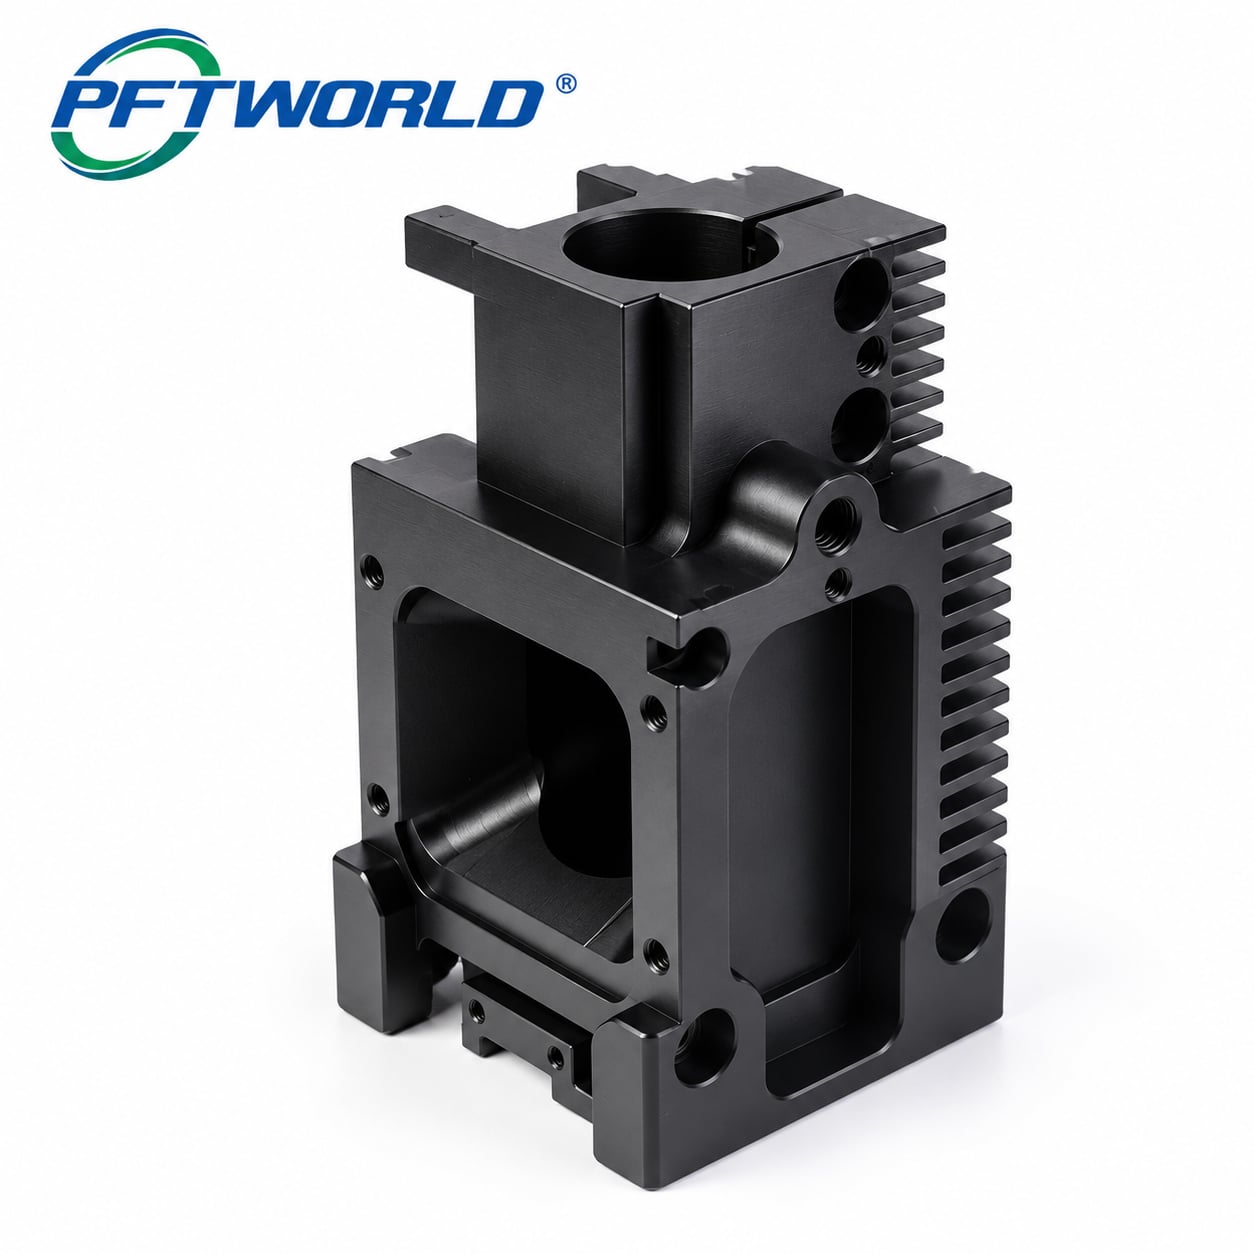
Görsel referans: Çok sayıda açıklık ve montaj özelliği içeren karmaşık bir muhafaza benzeri parça. Malzemesi, yüzey işlem yöntemi, boyutları ve kullanım amacı fotoğraf tarafından belirlenmemiştir.
Montaj Arayüzleriyle Başlayın
Doğrudan cevap: eşleşen parçaları konumlandıran, destekleyen veya bağlayan özellikleri koruyun; diğer gereksinimleri yalnızca işlevlerini kontrol ettikten sonra gevşetin. Her kritik arayüzü, boyutsal gereksinimi, geometrik ilişkisi, işlenmiş durumu ve muayene kanıtıyla birlikte kaydedin.
Çizimi iyileştirmeden önce üç soru sorun:
- Muhafazayı montajda fiziksel olarak nerede konumlandırır?
- İçindeki veya üzerindeki parçaları nerede konumlandırır?
- Hangi varyasyonlar montajı engeller veya performansı değiştirir?
Bir boşluk açılımı, bir konumlandırma deliği ve bir estetik oluk otomatik olarak aynı toleransa sahip olmamalıdır. Bir deliğin çapı, eşleşen bir parçanın girmesini kontrol edebilir; ancak ekseninin konumu ve yönü, o parçanın nerede yerleşeceğini belirler.
Bu ilişkileri çizimde veya bir montaj kesitinde işaretleyin. Tedarikçinin CAD’deki görünümünden bir konumlandırma özelliğini çıkarmasını beklemeyin. Benzer şekilde, bir özelliğin boşluk, dayanım ya da diğer işlevsel gereksinimleri kontrol edilinceye kadar onu "kritik olmayan" olarak etiketlemeyin.
Araç Erişimi, Destek ve Ölçüm Erişimi İncelemesini Birlikte Yapın
Cepler ve İç Köşeler
Derin boşluklar ve küçük iç köşe yarıçapları, takım seçimi üzerinde kısıtlama oluşturabilir. Geleneksel uç frezeleme, bir iç köşede yarıçap bırakır; görsel olarak keskin bir CAD köşesi, bu geometrinin işlenmesini kolaylaştırmaz. Protolabs Network'ün CNC tasarım kılavuzu bu takım-geometrisi ve erişim kısıtlamalarını açıklar.
İşlev izin verdiğinde, daha büyük bir iç yarıçap, daha az derin bir cep veya bir birleşim köşesi etrafındaki yerel boşluğu düşünün. Değişikliği yapmadan önce birleşen bileşeni kontrol edin. İşleme kolaylığı sağlayan daha büyük bir yarıçap, montajda çarpışmaya neden oluyorsa faydalı değildir.
Yayınlanan cep derinliği oranını evrensel bir kabul sınırı olarak değerlendirmeyin. Gerçek uygulanabilirlik, takım erişimi, malzeme, iş parçası tutma yöntemi, gerekli doğruluk ve işlenecek yüzeye bağlıdır. Sandvik Coromant'ın işleme uygulama kılavuzu titreşimi ve uzun takımları pratik süreç kısıtlamaları olarak belirtir.
Duvarlar, Yuvular ve İş Parçası Tutma Yöntemleri
Büyük açıklıklar ve birbirine yakın yuvular, işleme sırasında desteklenmesi zor bölümler bırakabilir. Tutturucunun kesiciyi engellemeden veya işlevsel bir yüzeyi bozmadan parça ile temas kurabileceği noktaları gözden geçirin.
Bozulmaya duyarlı bir muhafaza için, muayenenin serbest durumda mı, tanımlanmış bir kısıtlama altında mı yoksa montajı temsil eden bir koşulda mı yapılacağı sorulmalıdır. Çizim ve kabul planı, farklı sabitleme aparatlarının karşılaştırılamaz sonuçlar üretmesine izin vermek yerine bu seçeneği açıkça belirtmelidir.
Ayrıca ölçüm için erişime de yer ayrılmalıdır. Bir özellik, yalnızca freze uçunun ulaşabildiği için yeterli şekilde belirtilmiş sayılmaz; ilgili imalat işlemlerinden sonra gereken şartı değerlendirebilecek seçilen prob veya ölçüm aleti olmalıdır.
Çok Yüzeyli İşleme ve Kurulum Aktarımları
Birkaç yüzeyde bulunan özellikler, birden fazla kurulum veya indekslenmiş işleme gerektirebilir. Uygunsa, ilişkili özellikleri ortak ve kontrol edilen bir kurulumdan üretmek, referans noktası aktarım hatası olasılığını azaltabilir. Ancak bu, takım, sabitleme aparatı, termal veya ölçüm değişkenliğini ortadan kaldırmaz.
Tedarikçiden, önerilen imalat yolunun kritik ilişkileri nasıl koruduğunu açıklamasını isteyin. Muayene kovanı karmaşık göründüğü için beş eksenli frezeleme işlemi belirtmeyin. Uygun sabitleme elemanları ile üç eksenli frezeleme işlemi uygun olabilir; erişim koşulları ve geometri gereklilikleri doğrultusunda, sabitlenmiş veya eşzamanlı çok eksenli frezeleme işlemi avantaj sağlayabilir.
PFTWORLD'un CNC frezeleme hizmeti sayfası çizime dayalı bir tartışma için ilgili bir başlangıç noktası sunar. Gerçek imalat yolu hâlâ proje özelince gözden geçirilmelidir.
Kovan Toleranslarını İşlevine Göre Tanımlayın
Boyutu, Konumu ve Yöneliminden Ayrın
Bir delik boyutu gereksinimi, yalnız başına, deliğin kovanın geri kalanıyla olan ilişkisini tam olarak tanımlamaz. Boyut, şekil, konum ve yönelim gibi özellikleri ayrı işlevsel sorular olarak değerlendirin; ancak çizim standardının varsayılan kurallarını da dikkate alın.
Örneğin, bir eşleştirme parçası özel bir delik geçmesi ve bir montaj yüzeyine göre kontrol edilen bir eksen ilişkisi gerektirebilir. Bir kapak ise hassas konumlandırma yerine boşluk gerektirebilir. Aynı sıkı boyutsal toleransı her yerde uygulamak, gerçek montaj riskini gidermeden çaba artırabilir.
İşlevsel konumlama ilişkilerini temsil eden açık bir referans düzlemi şeması kullanın. Referans sisteminin hangi yüzeylerle veya özelliklerle belirlendiğine karar veren kişi fotoğraf değil, tasarımcıdır.
ASME Y14.5 gD&T gereksinimlerinin iletilmesi için standartlaştırılmış bir dil sağlar. Çizimde geçerli olan standardı ve baskısını belirtin; ayrıntılı kontrolleri bu sistemde yetkin biri tarafından inceletin.
Özellikten Kanıta Matrisi Oluşturun
Aşağıdaki matris bir planlama yardımcısıdır; çizim spesifikasyonu ya da evrensel bir muayene talimatı değildir. Yöntemleri erişilebilirlik, gerekli belirsizlik ve gerçek kabul kriterlerine göre seçin.
| Arayüz ya da özellik | Teklif verilmeden önce tanımlayın | Tartışmak için kanıt |
|---|---|---|
| Delik konumunun belirlenmesi | Boyut sınırları, eşleşim durumu, gerekli eksen ilişkileri, işlenmiş durum | Boyut için uygun delik ölçümü; konum ve yönelim için referans düzlemine dayalı ölçüm |
| Montaj Yüzü | İşlevsel temas alanı, şekil gereksinimleri, diğer arayüzlerle ilişkisi | Belirtilen yüzeyi ve ilişkilerini ele alan bir ölçüm planı |
| Dişli bağlantı | Diş profili tanımı, uygulanabilirse sınıfı, kullanılabilir derinliği, yüzey durumu | Uygun diş kontrolü ve ayrı olarak tanımlanmış bir derinlik kontrolü |
| Kapağı veya geçiş açıklığı | Geçiş hacmi, köşe çakışması, kenar gereksinimleri | Boyutsal kontroller; faydalı olduğu durumlarda kabul edilen bir montaj kontrolü |
| Kaplama uygulanmış temas yüzeyi | İşleme spesifikasyonu, maskeleme, nihai boyutlar, muayene aşaması | Nihai durumdaki boyutsal sonuçlar ve gerekli yüzey işlemi belgeleri |
Her satır için çizim karakteristiği numarasını ekleyin ve önerilen bir değişikliği kimin onayladığını belirtin. Bu, tabloyu tedarikçi incelemesi sırasında kullanışlı hale getirir; aksi takdirde ayrı bir kontrol listesi olarak kalır ve kimse tarafından güncellenmez.
Malzeme ve Yüzey İşlemlerini Tasarım Girdisi Olarak Ele Alın
Siyah bir yüzey, bir alaşımı veya kaplamayı tanımlamaz. Malzemeyi, uygulamanın mekanik, çevresel, termal ve imalat gereksinimlerine göre seçin; ardından tasarım için gerekli olan sınıfı ve koşulu belirtin.
Malzeme henüz kararlaştırılmamışsa, potansiyel tedarikçilere ilgili çalışma koşullarını verin ve açıkça ayrılmış alternatifler talep edin. Farklı malzemeleri, sertlikleri veya işlemlerini sessizce varsayan teklifleri karşılaştırmayın. Herhangi bir ikame, mühendislik onayı gerektirir.
Alüminyum ve anodizasyon seçildiğinde, bunların bitmiş yüzeyler üzerindeki etkisini dikkate alın. Alüminyum Anodizörler Konseyi SSS anodizasyonun boyutları değiştirdiğini, bu değişimin alaşıma ve işlem koşullarına bağlı olduğunu ve ön işlem aşamasının sonucu da etkileyebileceğini açıklar.
Buna göre, bir fotoğraf veya genel bir kaplama kalınlığı değeri üzerinden evrensel bir tornalama payı belirlemeyin. Tornalama tedarikçinizle ve yüzey işleyicinizle aşağıdaki konularda mutabakata varın:
- Uygulanabilir olduğu durumlarda, işlem spesifikasyonu ve gerekli kalınlık.
- Hangi deliklerin, dişlerin veya temas alanlarının maskeleme gerektiği.
- Boyutsal kabul kriterlerinin yüzey işlemeden önce mi yoksa sonra mı geçerli olacağı.
- Son işlem sonrası hangi kontrol işlemlerinin yapılacağı.
Aynı şekilde, yüzey dokusunu görünüşten ayırın. İşlevsel dokusu gereken yüzeylerde bu gereksinimleri tanımlayın ve estetik kabul kriterlerini ayrı olarak belirtin. "Pürüzsüz siyah yüzey" bir birleştirme yüzeyi için tam bir gereksinim değildir.
Gereksinime Uyan Kanıtın Belirtilmesi
Boyutsal bir rapor, yalnızca önemli gereksinimleri ele alıyorsa yararlıdır. Bir deliğin çapının ölçülmesi, bu deliğin montaj yüzeyine göre konumunu göstermez. Bir vida ölçüm aletinin (thread gauge) geçmesi, tek başına her derinlik veya konumsal gereksinimi belgelemez.
Koordinat ölçüm makinesi (CMM), ölçülen noktalardan boyutları, biçimleri ve konumları hesaplayabilir. Ancak sonuçları hâlâ uygun bir muayene programına ve doğrulanmış bir ölçüm sistemine bağlıdır; bu durum Industrial Physics' CMM doğrulama kılavuzu'nda .
Sipariş vermeden önce, referans düzlemi (datum) hizalaması, erişilebilir ölçüm alanları, parçanın sabitlenmesi yöntemi, muayene aşaması ve rapor edilecek özellikler üzerinde mutabakata varın. Zorlayıcı gereksinimler için önerilen ölçüm yönteminin belirsizliğinin kabul sürecinde nasıl değerlendirildiğini sorun.
İşlevsel bir montaj kontrolü, boyutsal kanıtları tamamlayabilir; ancak sınırları anlaşılmalıdır. Tek bir örnek parçanın tek bir eşleştirilmiş bileşenle uyum sağlaması, her iki parçanın tam izin verilen varyasyon aralığı boyunca değiştirilebilirliği garanti etmez.
Prototipler için, üretimin doğrulanması amaçlanan arayüzleri belirleyin. Tekrarlayan üretimlerde ise süreç istikrarının sürekli olarak sağlanmasını kanıtlamak amacıyla ilk kabul edilen parça örneğine dayanmak yerine, örnek alma ve değişiklik kontrolü beklentilerini tanımlayın.
Örnek Bir İnceleme: Uygun Olan Ancak Hizalanmayan Bir Delik
Aşağıdaki, kurgusal bir mühendislik örneğidir; bu, PFTWORLD müşterisiyle ilgili bir durum ya da resimde görülen bileşen için bir teknik şartnamedir.
Diyelim ki bir muhafaza silindirik bir iç parçayı desteklerken, montaj yüzeyi muhafazayı bir makine plakasına göre konumlandırır. İlk çizim deliğin çapını kontrol eder ancak deliğin bu montaj arayüzüne olan ilişkisini belirsiz bırakır.
İç parça deliğe girebilir; ancak yine de montaj hizalanmamış olabilir. Sadece çap toleransını daraltmak bu sorunu mutlaka çözmez.
İnceleme, önce muhafaza ve iç parçanın serviste nasıl konumlandığını belirlemelidir. Tasarımcı daha sonra uygun referans düzlemlerini ve geometrik kontrolleri belirleyebilir, eşleşen parçanın tolerans yığınlarını kontrol edebilir ve nihai muayene koşullarını tanımlayabilir.
Daha sonra tedarikçi, sabitleme aparatının ve işlenme sırasının bu ilişkileri koruyup koruyamayacağını değerlendirir. Eğer son işlem deliği boyutunu etkiliyorsa, nihai durumdaki kabul kriterleri aynı incelemede ele alınır. Muayene, yalnızca ölçümü en kolay olan çap değil, aynı zamanda montajla ilgili boyut ile belirtilen ilişkiyi de kontrol eder.
Muhafazalar İçin Teklifleri Karşılaştırılabilir Hale Getirin
En faydalı maliyet tartışması, kaçınılabilir gereksinimlerle başlar: erişilemeyen köşeler, gereğinden fazla derin cepler, gereksiz hassasiyet belirtmeleri, belirsiz yüzey işlemleri ya da sipariş verildikten sonra istenen muayene dokümanları.
Her tedarikçiden yalnızca "modeli fiyatlandır" talep etmeyin. Aynı onaylı paketi gönderin ve her tedarikçiden varsayımlarını, istisnalarını ve önerilen tasarım değişikliklerini listelemesini isteyin. Tek seferlik programlama veya sabitleme maliyetlerini, geçerli olduğu durumlarda tekrarlayan parça maliyetlerinden ayırın.
Uygulanabilir bir muhafaza RFQ'su şunları içermelidir:
- Revizyon kontrollü geometri: model ve çizim, birimler, parça numarası ve eşleşen revizyon.
- Malzeme tanımı: sınıf, durum ve ikame kısıtlamaları.
- İşlevsel arayüzler: eşleşme bilgileri, referans düzlemleri, kritik özellikler ve uyum gereksinimleri.
- Özellik ayrıntıları: dişli bağlantılar, kullanılabilir derinlikler, gizli geometri kesitleri ve kenar gereksinimleri.
- Bitirme: işlem, doku ve görünüm gereksinimleri, maskeleme ve nihai kabul durumu.
- Denetim: özellik listesi, rapor formatı, gerekli malzeme veya yüzey işlem kayıtları ve onay noktaları.
- Ticari kapsam: serbest bırakmaya göre miktarlar, prototip amaçları, teslimat yeri, istenen zaman çizelgesi, ambalaj ve teklif hariç tutmaları.
Protolabs Network'ün teknik çizim kılavuzu dişli yapıların, toleransların ve yüzey gereksinimlerinin geometriyle birlikte açıkça iletilmesinin neden gerekli olduğunu açıklar. Çizim/model çatışmalarını üreticilerin her birinin aynı şekilde çözmediğini varsaymak yerine, belge önceliği konusunda tedarikçinizle mutabakata varın.
Tedarikçileri değerlendirdiğinizde özel cnc makine parçaları , kritik arayüzlerinizle ilgili özel bir yanıt arayın; yalnızca hassasiyetle ilgili genel bir ifade değil.
Sıkça Sorulan Sorular
Bir CNC muhafazası en dar mevcut toleranslara mı ihtiyaç duyar?
Hayır. Toleransları, montaj ve performans gereksinimlerinden, eşleşen parçaların varyasyonunu da dahil ederek ayırın. Bir gereksinimi işlevsel ihtiyaçtan dolayı sıkılaştırın; parça karmaşık göründüğü için değil. Dar bir boyut toleransı, eksik bir geometrik ilişkiyi değiştiremez.
Muhafaza delikleri anodizlemeden sonra kontrol edilmeli midir?
Eğer çizim, işlenmiş deliğin uyum sınırlarını karşılamasını gerektiriyorsa ve anodizasyon bu yüzeyi etkiliyorsa, muayene planı anodizasyondan sonraki durumu ele almalıdır. Koruyucu kaplama (masking) veya ara kontroller uygun olabilir; ancak her ikisi de nihai kabulü belirsiz bırakmamalıdır.
Beş Eksenli İşleme, Karmaşık Bir Muhafaza İçin Her Zaman Daha İyidir mi?
Hayır. Erişim, tezgâh üzerindeki yerleştirme geçişleri, iş parçası tutma yöntemleri, toleranslar, miktar ve maliyeti birlikte değerlendirin. Daha fazla eksen, belirli geometriler için yardımcı olabilir; ancak tüm ulaşım, rijitlik veya muayene kısıtlamalarını ortadan kaldırmaz.
Bir tedarikçi yalnızca bir fotoğraf üzerinden fiyat teklifi verebilir mi?
Bir fotoğraf başlangıçtaki görüşmeyi destekleyebilir; ancak boyutları, iç geometriyi, malzemeyi veya kabul gereksinimlerini tanımlamaz. Üretim için verilen fiyat teklifi, gerçekte tedarik edilecek ürünün tam olarak ne olacağına dair yeterli düzeyde kontrol edilmiş teknik bilgiye dayanmalıdır.
Fiyat Teklifi Talep Etmeden Önce Arayüzleri Hazırlayın
RFQ'yi yayınlamadan önce özellikten kanıta matrisini tamamlayın ve modellenen geometri ile amaçlanan montaj arasında herhangi bir farkı giderin. Bu, sipariş için mühendislik, satın alma, tornalama ve muayene ekiplerine ortak bir temel sağlar.
Gövde tasarımı inceleme için hazır mı? Düzenleme uyumlu 2B çiziminizi ve 3B CAD modelinizi, kritik eşleşen arayüzlerle, malzeme gereksinimleriyle, yüzey durumuyla ve miktarlarla birlikte PFTWORLD ile paylaşın. Gövde RFQ'niz hakkında PFTWORLD ile iletişime geçin üretilebilirlik, teknik özellikler ve teklif gereksinimleri hakkında görüşmek için.
İçindekiler Tablosu
- Montaj Arayüzleriyle Başlayın
- Araç Erişimi, Destek ve Ölçüm Erişimi İncelemesini Birlikte Yapın
- Kovan Toleranslarını İşlevine Göre Tanımlayın
- Malzeme ve Yüzey İşlemlerini Tasarım Girdisi Olarak Ele Alın
- Gereksinime Uyan Kanıtın Belirtilmesi
- Örnek Bir İnceleme: Uygun Olan Ancak Hizalanmayan Bir Delik
- Muhafazalar İçin Teklifleri Karşılaştırılabilir Hale Getirin
- Sıkça Sorulan Sorular
- Fiyat Teklifi Talep Etmeden Önce Arayüzleri Hazırlayın