 EN


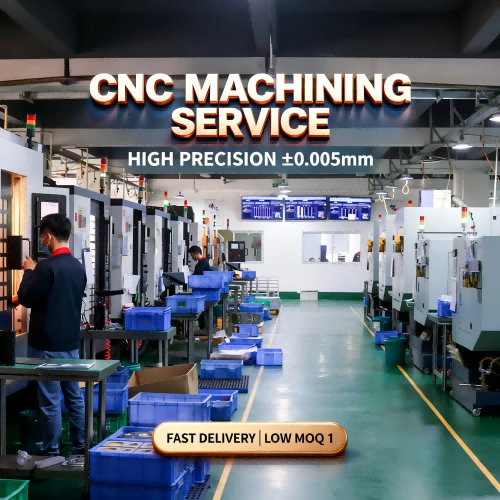
Özelleştirilmiş CNC İşleme | Mühendislik Desteği | B2B Üretim
Fonksiyon, Uyum ve Tekrarlanabilirlik Odaklı Karmaşık CNC İşlenmiş Bileşenler
Flanşlı gövdeler, dişli muhafazalar, bölünmüş sabitleme sistemleri, basamaklı parçalar ve diğer hassas mekanik bileşenler için doğru üretim sonucu işlemeden önce başlar. PFTWORLD, alıcıları pratik tasarım incelemesi, açık teklif kapsamı ve prototip ile üretim gereksinimleri için özelleştirilmiş CNC işleme çözümleriyle destekler.
Özel mekanik bileşenler mi?
İşlenmiş bir parça, montajda işlevini yerine getirdiğinde başarılı olur
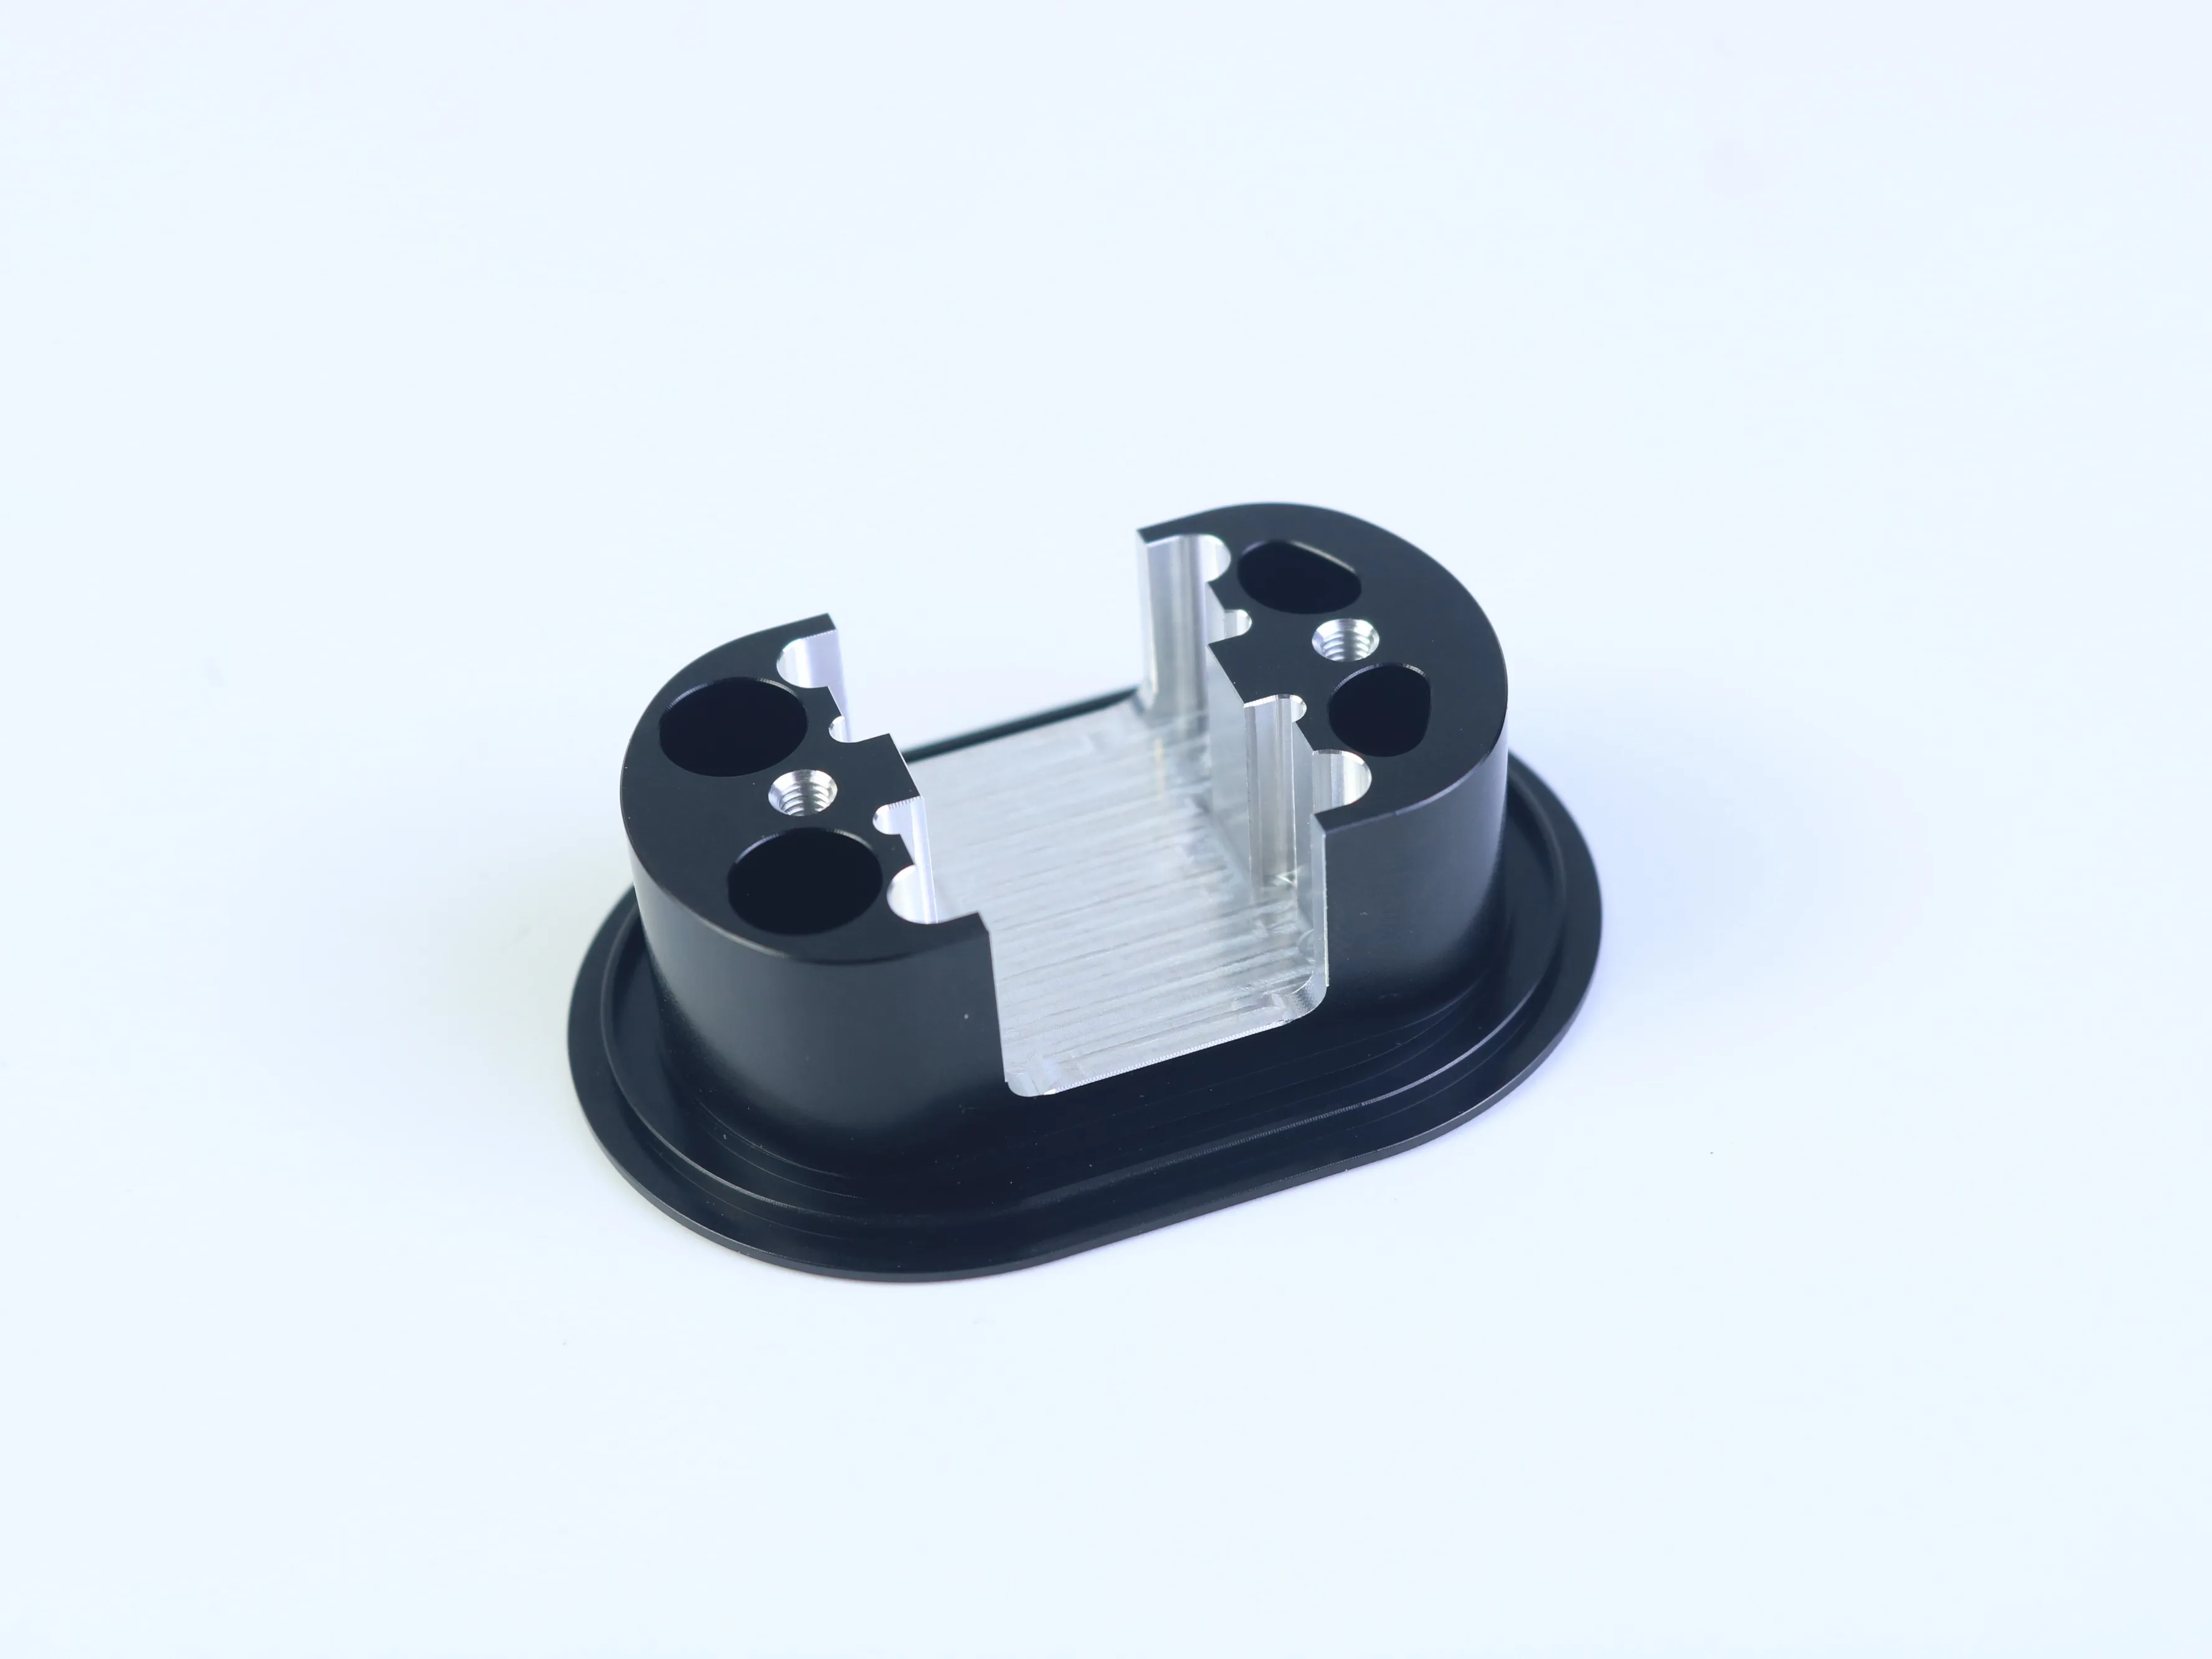
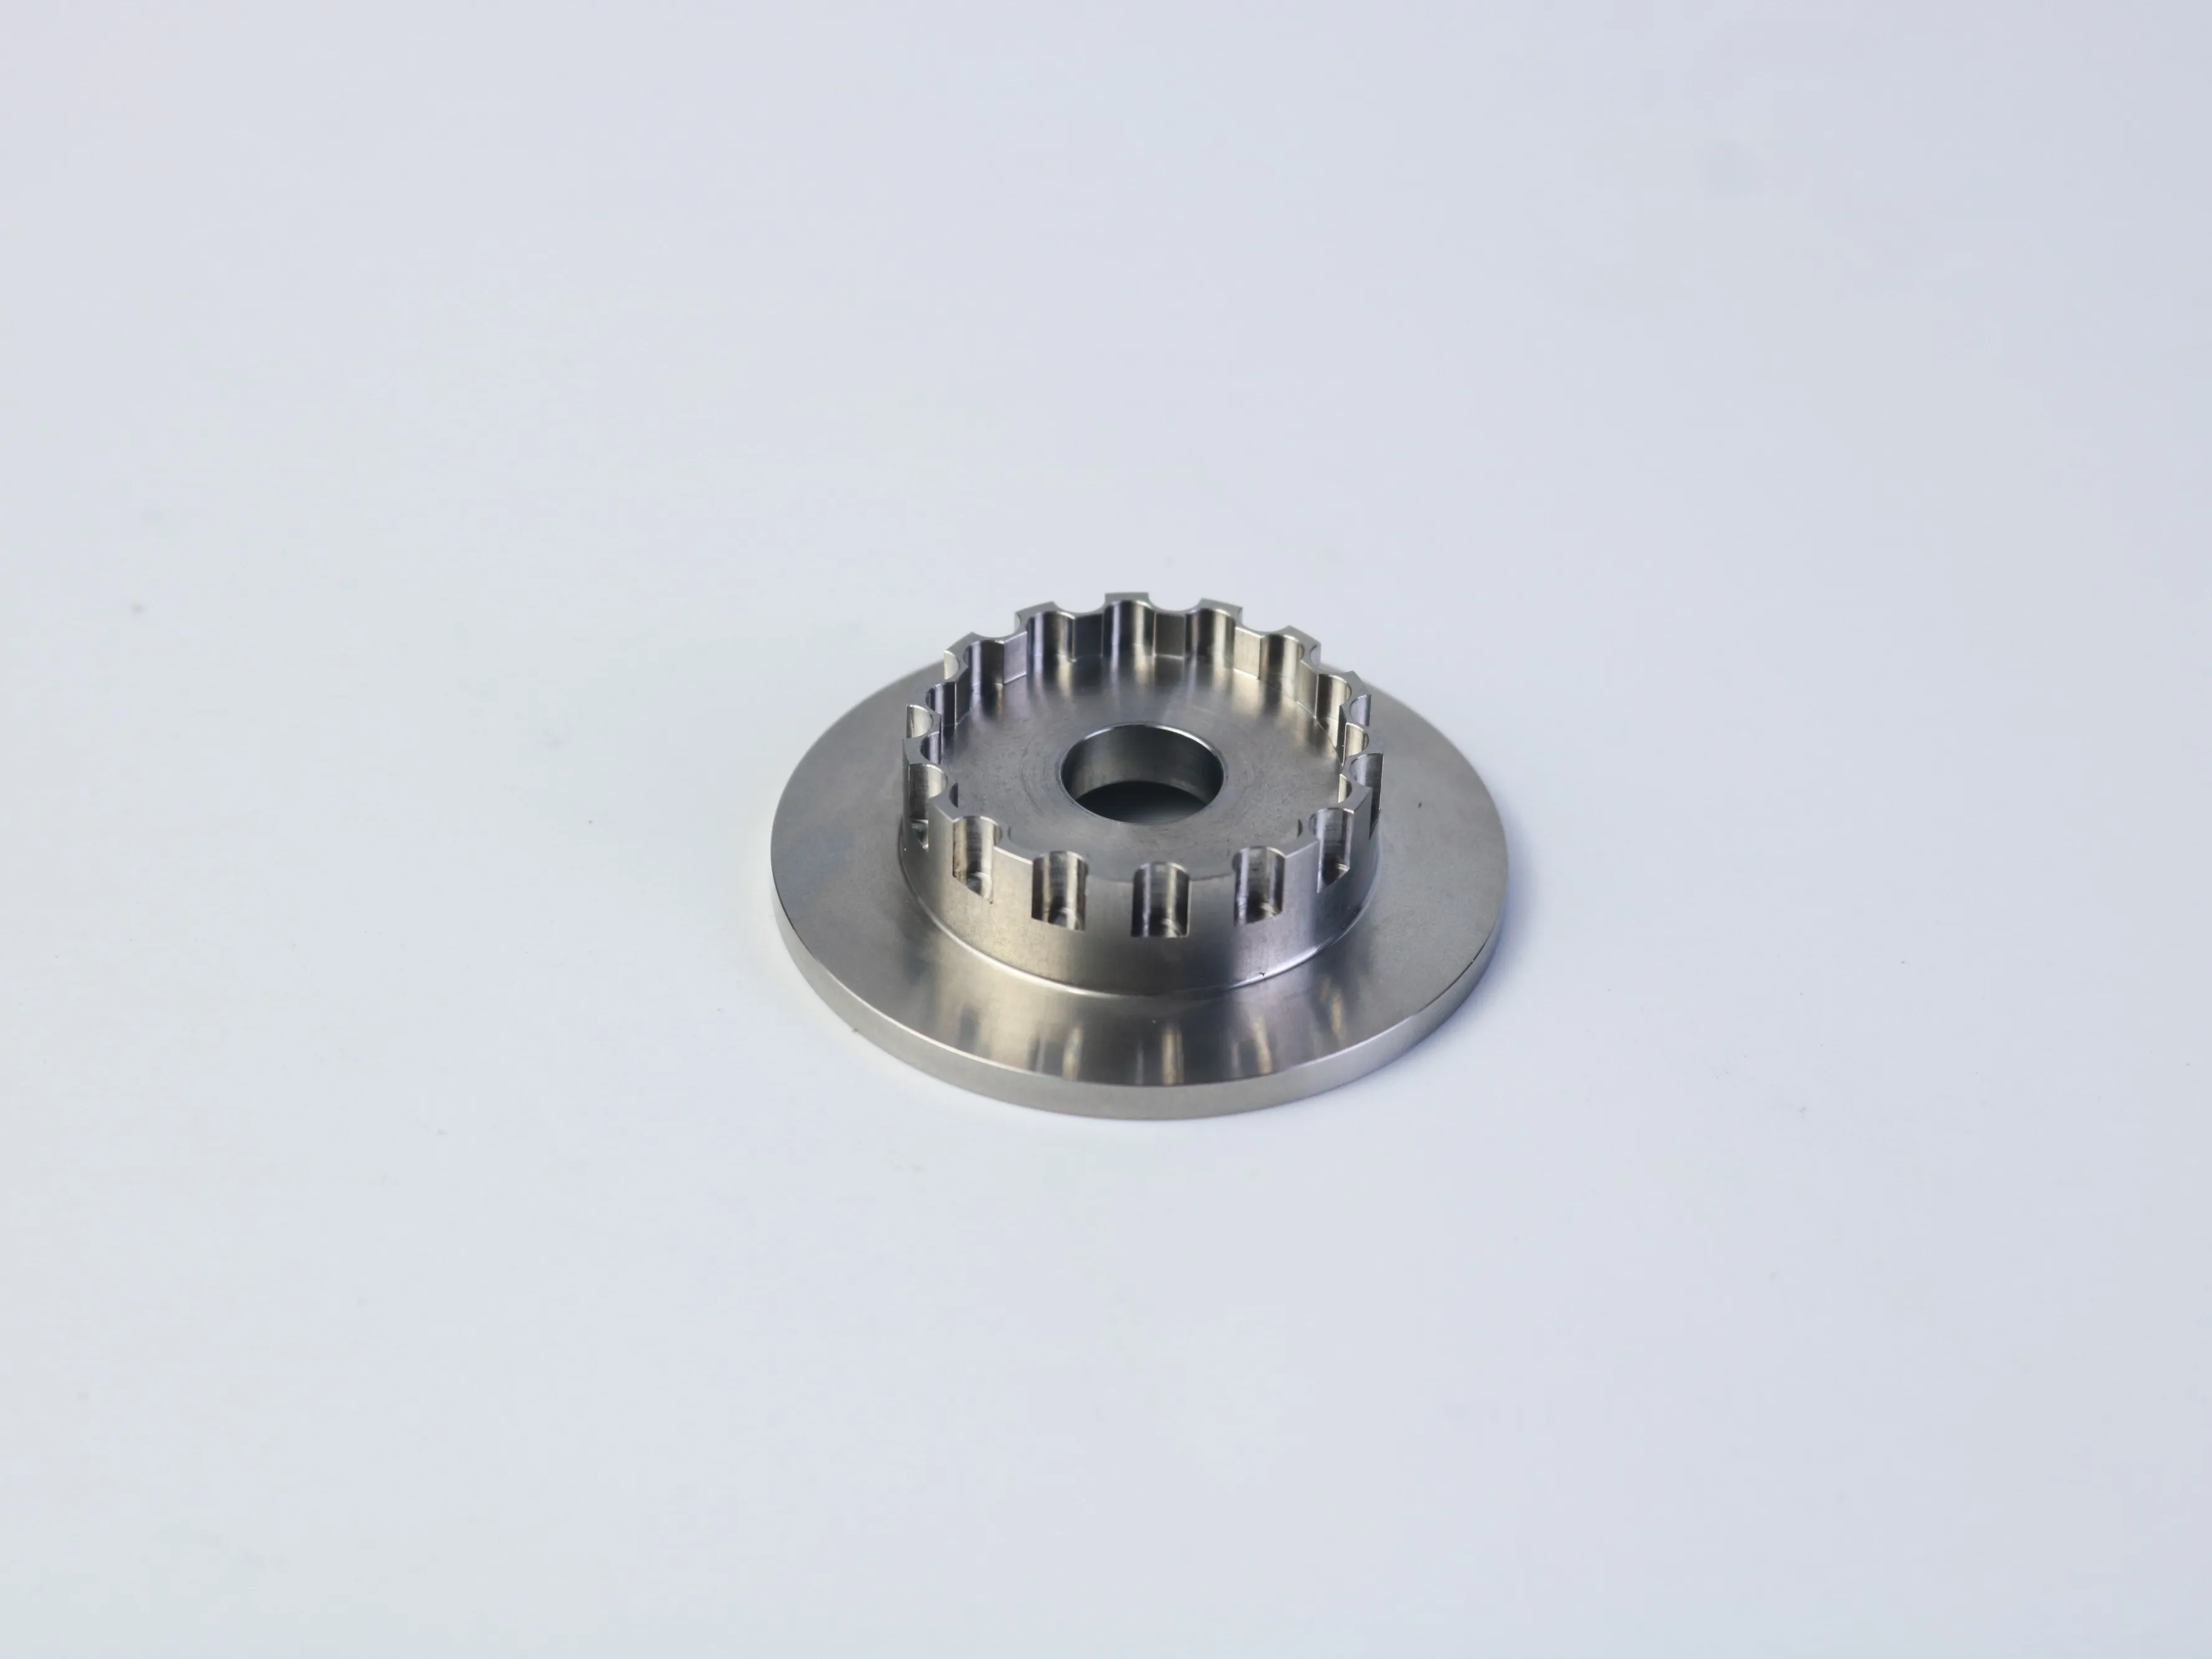
Karmaşık bir CNC bileşeni, flanş, basamaklı çaplar, montaj delikleri, iç vida dişleri, yuvalar, bölünmüş açıklıklar veya tekrarlayan dairesel özellikler içerebilir. Her ayrıntı bağımsız olarak üretilebilir; ancak bu kombinasyon gizli riskler yaratabilir: zorlu iş tutma, sınırlı takım erişimi, biriken kurulum hatası, tutarsız yüzey kalitesi ya da varsayımlara dayalı bir fiyat teklifi.
En güvenilir yaklaşım, tasarımı üç soru etrafında gözden geçirmektir: Bu özellik net bir işlev görür mü? Bu özellik, tutarlı şekilde ulaşılabilir ve işlenebilir mi? Bu gereksinim, tanımlanmış bir referans noktasına göre kontrol edilebilir mi? Bu yaklaşım, tasarım amacını korurken kaçınılabilir üretim karmaşıklığını azaltır.
Geometrinin CNC işleme sürecini nasıl etkilediği
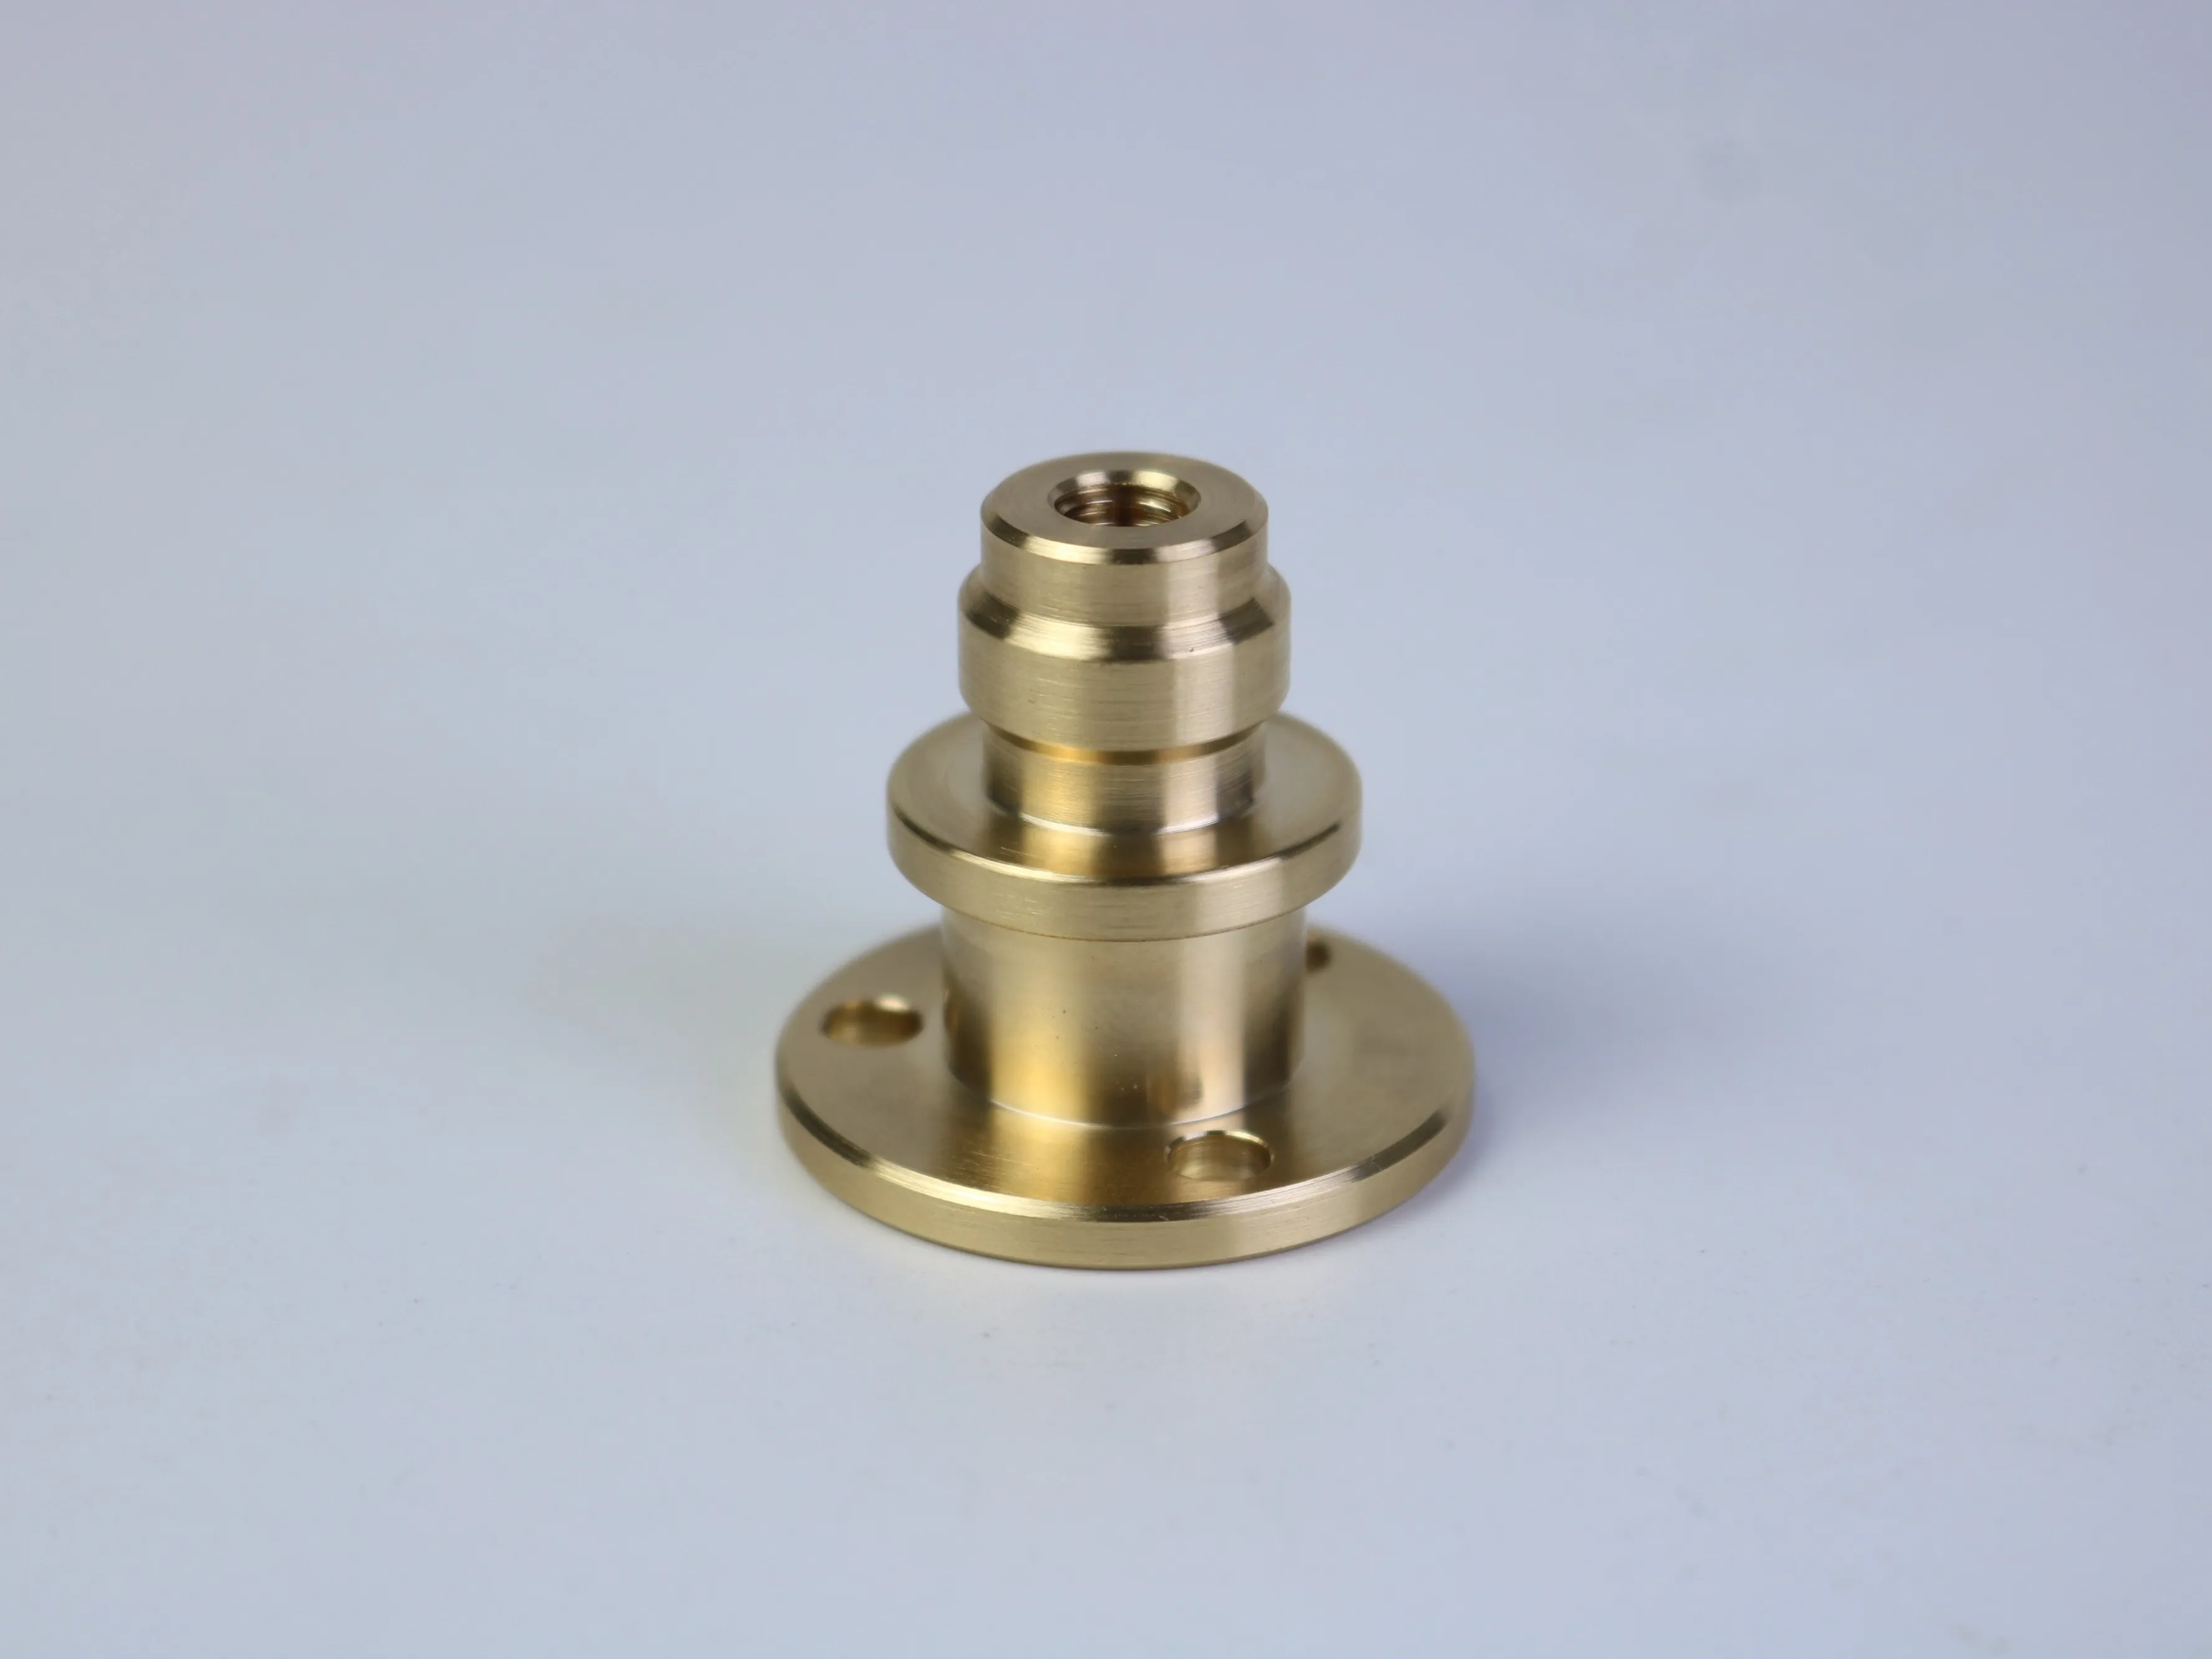
Dış çaplar, omuzlar, flanş yüzeyleri ve eşmerkezli delikler gibi dönel özellikler, CNC tornalama için uygundur. Dönmemeyen detaylar—montaj desenleri, yuvalar, bölünmüş açıklıklar, freze ile düzleştirilmiş yüzeyler ve bazı dişli özellikler—CNC frezeleme, delme, büyütme, diş açma veya vida frezeleme gerektirebilir. Bir bileşen hem dönel hem de dönmemeyen özellikler içeriyorsa, tornalama ve frezeleme birlikte uygulanabilir.
Son işlem, bir örnek görüntüsünün görünümünden değil, mühendislik gereksinimlerinden seçilmelidir. Malzeme sınıfı, miktar, tolerans, yüzey kalitesi, iş parçasının tutulma şekli ve muayene gereksinimleri, işlem planını önemli ölçüde değiştirebilir. Teklif aşamasında, hizalama kontrolünü sağlayan yüzeyleri, bağlantı elemanları veya konumlandırma pimleri için kullanılan delikleri ve fonksiyonel olmayan, yalnızca estetik amaçlı olan boyutları belirtin.
Mühendislik ilkesi: İşlevsel olarak gerekli olmayan bir özellik, gereksiz kalıpçılık, sabitleme, muayene veya yüzey işlemi işleri yaratmamalıdır. İşlevsel olarak kritik bir özellik, uyum ve performansı koruyacak kadar kesin bir şekilde tanımlanmalıdır.
Üretim riskini azaltan beş tasarım kontrolü
1. Referans düzlemlerini ve montaj düzenlerini montaja göre planlayın
Bir parça birden fazla yönelim gerektirdiğinde, her yeniden konumlama adımı değişkenlik yaratabilir. Parçanın nasıl monte edildiğini yansıtan işlevsel referans düzlemlerini kullanın. Bir flanş yüzeyi eksenel konumu kontrol edebilirken, merkezi bir delik radyal hizalamayı kontrol edebilir. Delik dizileri ve yuvalar, montajı aslında belirleyen referans düzlemine ilişkilendirilmelidir; sadece en yakın dış kenara değil.
2. Pratik iç yarıçaplar kullanın
Çoğu freze kesici silindirik şekildedir; bu nedenle iç köşeler doğal olarak bir yuvarlatma yarıçapı alır. Çok küçük yarıçaplar, daha küçük kesici takımların kullanılmasını, daha yavaş kesme koşullarını, daha fazla geçiş sayısını ve sapma riskini artırabilir. Yuvarlatma yarıçapı montajı etkilemiyorsa, pratik bir köşe yuvarlatması genellikle imalat kolaylığını artırır. Keskin bir iç köşe işlevsel olarak gerekliyse, bunu bir fonksiyonel gereksinim olarak belirtin ve bir alt kesme (undercut) veya alternatif bir üretim yöntemi gerekip gerekmediğini değerlendirin.
3. Dişli özellikleri tam olarak tanımlayın
Bir dişli delik, metrik veya inç standardını, nominal boyutunu, adımını, uygunsa tolerans sınıfını (fit veya class), tam diş derinliğini, toplam delik derinliğini ve kör (blind) ya da geçişli (through) olduğunu içermelidir. Aşırı diş derinliği, bağlantı kalitesini artırmadan işlem süresini uzatabilir ve talaş tahliyesi veya kesici kırılması riskini artırabilir. Doğru diş teması derinliği, malzeme türüne, bağlantı elemanına, yüklemeye ve montaj tasarımına bağlıdır.
4. Fonksiyona Göre Toleranslar Uygulayın
Toleranslar, uyum, hareket, sızdırmazlık, hizalama veya yük aktarımını etkileyen yüzeyler için saklanmalıdır. Her boyuta hassasiyet belirtimi uygulamak, son montajı mutlaka iyileştirmeksizin işlenme ve muayene çabasını artırır. Net bir referans noktası yapısı kullanın ve fonksiyon açısından kritik boyutları genel ve estetik özelliklerden ayırın.
5. Derin özellikler ve ince duvarları gözden geçirin
Derin cepler, dar oluklar ve ince duvarlar titreşimi, kesici takım sapmasını, ısıyı, talaş tahliyesi sorunlarını ve çarpılmayı artırabilir. İşlevi etkilemeden bu özelliğin açılması, kısaltılması, desteklenmesi veya bölünmesi mümkün mü diye gözden geçirin. Gerçek sınır, malzeme, kesici takım çapı, özellik derinliği, iş parçası tutma yöntemi ve gerekli doğruluk gibi faktörlere bağlıdır; bu nedenle tasarım oranlarını evrensel kabul kuralı değil, yalnızca gözden geçirme uyarısı olarak kullanın.
Yüzey işleyişi ve ikincil işlemler
Bir fotoğrafta siyah, gümüş veya pirinç rengi görünüm, bir malzeme sınıfını veya belirli bir yüzey işlemini doğrulamaz. Çizimde, gerekli işlenmiş pürüzlülük, kenar kırma veya kenar temizleme standardı, kaplama veya işlem, maskeleme alanları ve boyutsal gereksinimlerin bitirme öncesi mi yoksa sonrası mı geçerli olduğu belirtilmelidir.
İşlevsel parçalar için yüzey işlemi, sürtünmeyi, sızdırmazlığı, kaymayı, aşınmayı, korozyon direncini veya görsel kabulü etkileyebilir. Bir kaplama nihai durumu değiştiriyorsa, dişli bağlantılar ve eşleşen yüzeyler özel dikkat gerektirebilir. Eğer yüzey işlemi çoğunlukla estetik amaçlıysa, bu açıkça belirtilmelidir. Eğer işlem performansı koruyorsa, işlevi açıklayınız; böylece tedarikçi uygun üretim sürecini değerlendirebilir.
Tasarım incelemesinden kontrollü üretim planına
Yararlı bir DFM incelemesi, bir özelliğin teknik olarak mümkün olup olmadığını belirlemekle kalmamalıdır. Aynı zamanda bu özelliği tekrarlanabilir bir üretim süreciyle ilişkilendirmelidir. Flanşlı, delikli, dişli delikleri ve bölünmüş ya da oluklu bir bölgeye sahip bir bileşen için tedarikçi, ham maddeyi nasıl tutacağını, hangi yüzeylerin öncelikle işleneceğini ve parça yeniden konumlandırıldıktan sonra nasıl sabitleneceğini değerlendirmelidir.
Burada tasarım ve satın alma kararları kesişir. Çizimde bir delik ile delik düzeni arasındaki ilişki çok sıkı bir şekilde belirtilmişse, fiyat teklifinde ortak bir referans noktası stratejisi ve bu ilişkiyi doğrulayacak bir muayene yöntemi dikkate alınmalıdır. İşleme sonrası bir yüzey işlemi uygulanacaksa, süreç planı, kaplama (masking), boyutsal tolerans veya nihai kontrol gerekip gerekmediğini göz önünde bulundurmalıdır. Bir parçayı estetik yüzeyi çizilmeksizin tutmak zor ise, üretimden önce parça tutma yöntemi tartışılmaldır.
Mühendislik incelemesi sırasında sorulacak sorular
- Birincil konumlandırma referansları olarak hangi yüzeyler kullanılacak?
- Kritik delik, flanş yüzeyi ve delik düzeni tutarlı bir referans sistemiyle kontrol edilebilir mi?
- Özellik derinliği, uzun ulaşım gerektiren bir takım veya özel kesme stratejisi mi gerektiriyor?
- Dişler, işlenme, temizlik, ölçüm ve nihai montaj için erişilebilir mi?
- Hangi boyutlar, işlemenin ardından değil, işlemenin öncesinde ölçülmelidir?
- Küçük bir tasarım değişikliği, bir kurulumu, takım değişimini ya da zor bir muayene adımını ortadan kaldırabilir mi?
Bu sorular, tedarikçinin parçayı üretebileceğini sormaktan çok daha faydalı bir tartışma yaratır. Yetkin bir üretim ortağı, önerilen bir değişikliğin etkisini açıklayabilmeli, hâlâ belirsiz olan unsurları tanımlayabilmeli ve doğrulanmış gereksinimleri varsayımlardan ayırt edebilmelidir.
Alıcıların CNC freze tezgâhı fiyat tekliflerini nasıl karşılaştırabileceği
Sadece birim fiyatını karşılaştırmak, önemli farkları gizleyebilir. Karmaşık işlenmiş parçalar için her tedarikçiden aynı kapsamda teklif isteyin ve herhangi bir dışlama durumunu açıkça belirtmelerini sağlayın. Bir teklif, programlama, hazırlık, ham madde, işlenme, kenar temizleme, yüzey işlemi, muayene, ambalaj ve sevkiyatın dahil edilip edilmediğini anlamanıza olanak sağlamalıdır.
| Teklif kalemi | Doğrulanacaklar | Neden önemli |
|---|---|---|
| Süreç Kapsamı | Torna, freze, delme, diş açma, yüzey işlemi ve montaj işlemleri | İşlemlerin daha sonra ek maliyet olarak ortaya çıkmasını önler |
| Kalite kapsamı | Kritik boyutlar, raporlar, sertifikalar, izlenebilirlik ve kabul kriterleri | Kalite teslimatlarını tedarikçiler arasında karşılaştırılabilir kılar |
| Ticari temel | Miktar seviyesi, teslim süresi temeli, kalıp, ambalaj ve sevkiyat koşulları | Sadece nominal birim fiyatı değil, toplam satın alma etkisini gösterir |
Bir fiyat teklifi genel bir tolerans varsayımına dayanırken diğeri birkaç kritik özelliği hassasiyet gereksinimi olarak fiyatlandırıyorsa, bu iki fiyat doğrudan karşılaştırılamaz. Önce teknik varsayımları çözün, ardından maliyeti, kaliteyi, zamanlamayı, iletişimi ve tedarik sürekliliğini aynı temelde karşılaştırın.
Bir CNC İmalatı Teklif İsteğinde (RFQ) Neler Olmalı
Tam bir RFQ (Fiyat Teklifi Talebi), varsayımları azaltır ve tedarikçi fiyat tekliflerinin karşılaştırılmasını kolaylaştırır. Mümkün olduğunda geçerli 2B çizimi ve eşleşen 3B CAD modelini gönderin; her iki dosyada da revizyon seviyesini belirtin. RFQ ayrıca şunları içermelidir:
Mühendislik verileri
Malzeme sınıfı ve durumu, kritik boyutlar, referans düzlemleri (datums), GD&T (Geometrik Boyutlandırma ve Toleranslama), vida tanımlamaları, yüzey pürüzlülüğü, ikincil işlemler ve onaylı alternatifler.
Üretim verileri
Prototip miktarı, üretim miktarı, beklenen yıllık talep, fiyat indirim seviyeleri, istenen teslim tarihi, varış yeri ve ambalaj gereksinimleri.
Kalite Verileri
Denetim raporları, malzeme sertifikaları, ilk parça gereksinimleri, izlenebilirlik, kabul kriterleri ve müşteriye özel herhangi bir belge.
Kısa bir uygulama açıklaması da değerlidir. Eşleşen bileşenleri, çalışma ortamını ve değiştirilmemesi gereken özellikleri açıklayın. Tedarikçilere varsayımları, hariç tutmaları, kurulum veya takımlandırma ücretlerini, bitirme kapsamını, denetim kapsamını ve önerilen herhangi bir sapmayı belirtmelerini isteyin. Gerekli işlemler hariç tutulmuşsa, daha düşük bir birim fiyat gerçekten daha düşük değildir.
Prototip ve seri üretim için farklı teklif öncelikleri gerekir
Prototip satın alımı genellikle tasarım geri bildirimi ve işlevsel doğrulamaya odaklanır. Seri üretim satın alımı ise süreç tekrarlanabilirliği, revizyon kontrolü, denetim planlaması, ambalaj ve tedarik sürekliliğine daha fazla ağırlık verir. Proje aşamasını açıkça belirtin, böylece tedarikçi parçayı doğru üretim ve kalite beklentilerine göre değerlendirebilir.
CNC alım uzmanlarının sık soruşturduğu sorular
Bir tedarikçi, yalnızca bir 3B modelden fiyat teklifi verebilir mi?
Bir 3B model, şeklini aktarır; ancak toleransları, referans düzlemleri (datums), vida gereksinimlerini, yüzey pürüzlülüğünü, malzeme durumunu, revizyon kontrolünü veya muayene belgelerini tanımlamayabilir. Karmaşık bir bileşen için eşleşen bir 2B çizim, modelin tam olarak ifade edemeyeceği gereksinimleri iletmek amacıyla genellikle daha net bir yoldur.
Malzeme henüz kesinleştirilmemişse ne yapmalıyım?
Tercih edilen malzemeyi belirtin ve kabul edilebilir alternatifleri (varsa) açıklayın. Farklı kaliteler, işlenebilirliği, mukavemeti, korozyon davranışını, kaplama tepkisini, ham madde maliyetini ve muayene gereksinimlerini değiştirebilir. "alüminyum" ya da "paslanmaz çelik" gibi genel bir talimat, anlamlı bir üretim fiyat teklifi için yeterli olmayabilir.
Fiyat teklifi sonrası bir tasarım değişikliği nasıl ele alınmalıdır?
Kontrollü bir revizyon yayınlayın ve tedarikçiden sürecin, fiyatın, muayenenin ve teslimatın etkilenip etkilenmediğini onaylamasını isteyin. Çizim, CAD modeli, satın alma siparişi ve muayene belgelerini birbiriyle uyumlu tutun. Bu özellikle bir referans noktası, vida, delik düzeni, yüzey işlenmesi veya birleşim yüzeyi gibi unsurlar değiştiğinde çok önemlidir.
DFM önerisi ne zaman talep edilmelidir?
Tasarım üretim için yayınlanmadan önce, ideal olarak prototip veya teklif incelemesi aşamasında talep edilmelidir. Tedarikçi, zorlu bir köşe yarıçapı, derin bir özellik, belirsiz bir referans noktası veya gereksiz bir toleransı ne kadar erken tespit ederse, mühendislik ekibinin fonksiyonu korurken süreç riskini azaltmak için o kadar fazla seçeneği olur.
Pratik bir teklif öncesi kontrol listesi
- Çizim ve CAD modeli aynı revizyonu gösteriyor mu?
- Malzeme, yalnızca genel bir kategoriyle değil, sınıfı ve durumuyla belirtilmelidir.
- Vidalar, standartı, boyutu, adımı, geçme sınıfını ve derinliğini içermelidir.
- Kritik referans noktaları ve birleşim ilişkileri açıkça belirtilmelidir.
- Derin özellikler, ince cidarlar, iç köşe yarıçapları ve takım erişimi gözden geçirilmiştir.
- Sonlandırma, muayene, miktar, teslimat ve ambalaj gereksinimleri tanımlanmıştır.
- Tedarikçiden varsayımlarını ve önerilen sapmalarını listelemesi istenir.
Bir sonraki özel CNC bileşeninizi tartışın
Mevcut 2B çiziminizi, 3B CAD dosyanızı, malzeme spesifikasyonunuzu, miktarınızı, yüzey işleyimi gereksinimlerinizi ve kritik muayene ihtiyaçlarınızı PFTWORLD ile paylaşın. Net bir mühendislik paketi, üretilebilirlik incelemesi, teklif karşılaştırması ve üretim planlaması için daha iyi bir başlangıç noktası oluşturur.
CNC İşleme Gereksiniminizi Tartışınİçindekiler Tablosu
- İşlenmiş bir parça, montajda işlevini yerine getirdiğinde başarılı olur
- Geometrinin CNC işleme sürecini nasıl etkilediği
- Üretim riskini azaltan beş tasarım kontrolü
- Yüzey işleyişi ve ikincil işlemler
- Tasarım incelemesinden kontrollü üretim planına
- Alıcıların CNC freze tezgâhı fiyat tekliflerini nasıl karşılaştırabileceği
- Bir CNC İmalatı Teklif İsteğinde (RFQ) Neler Olmalı
- Prototip ve seri üretim için farklı teklif öncelikleri gerekir
- CNC alım uzmanlarının sık soruşturduğu sorular
- Pratik bir teklif öncesi kontrol listesi
- Bir sonraki özel CNC bileşeninizi tartışın