Shenzhen Perfect Precision Products Co., Ltd.

Усі категорії
Деталі з нержавіючої сталі/стали

Головна сторінка/Продукція/Червона обробка CNC/Части Нержавіюча Сталь/Сталь

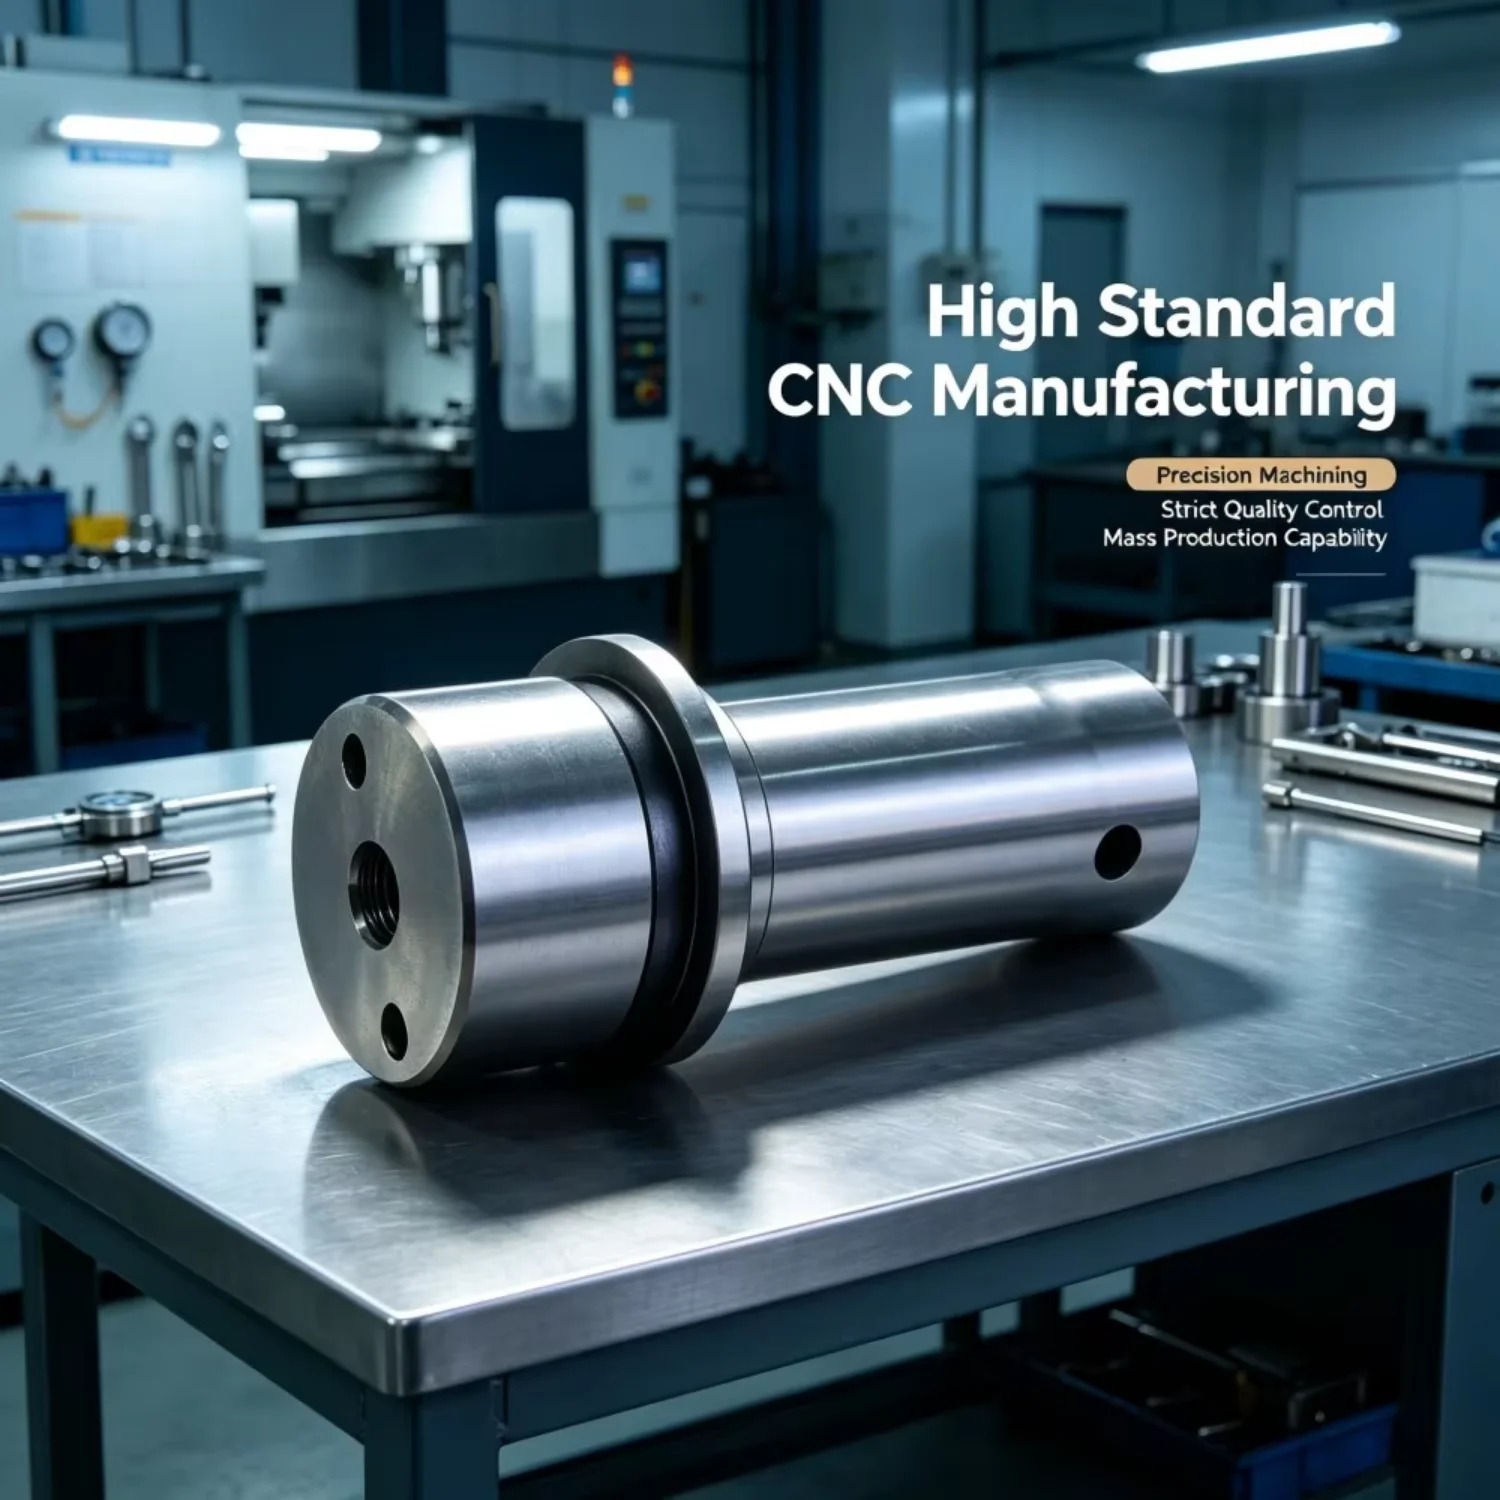
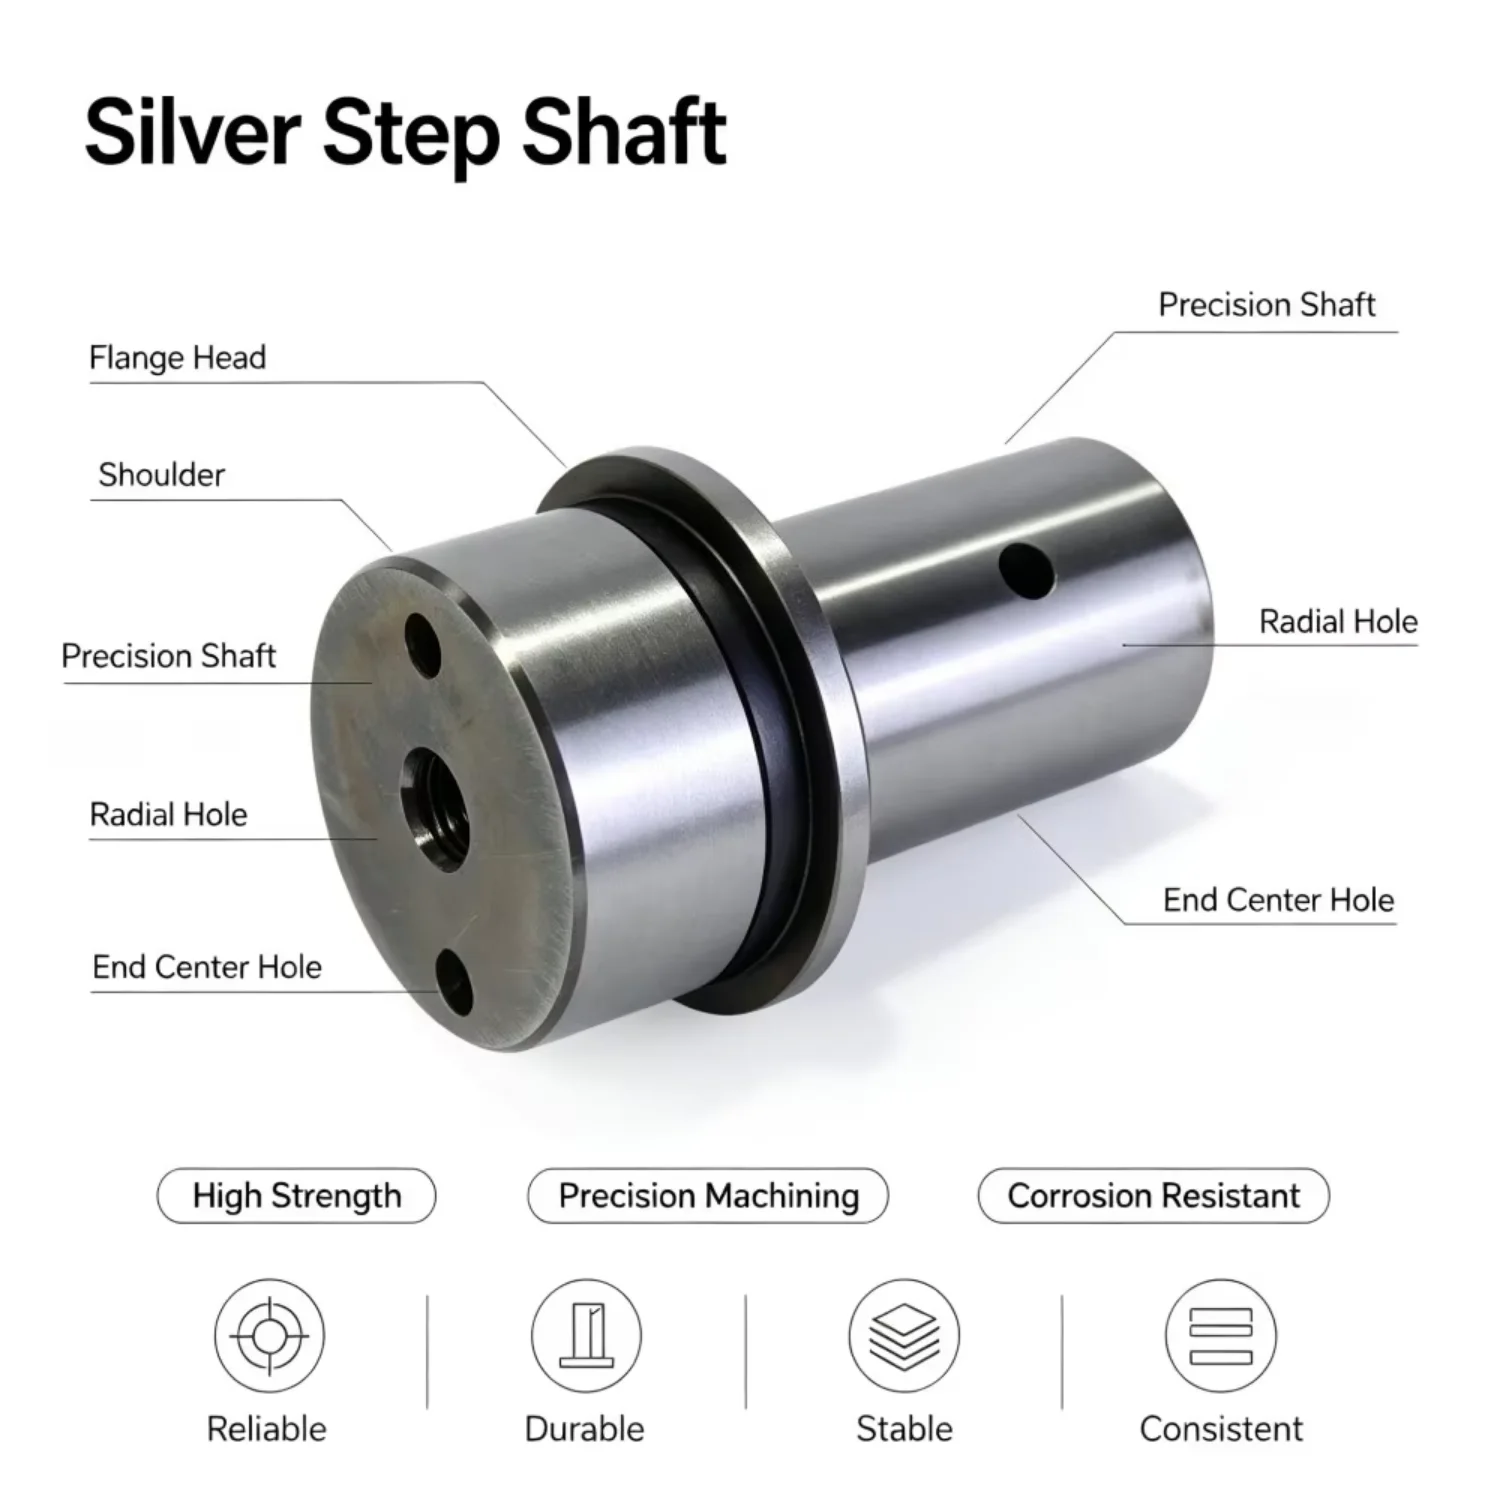
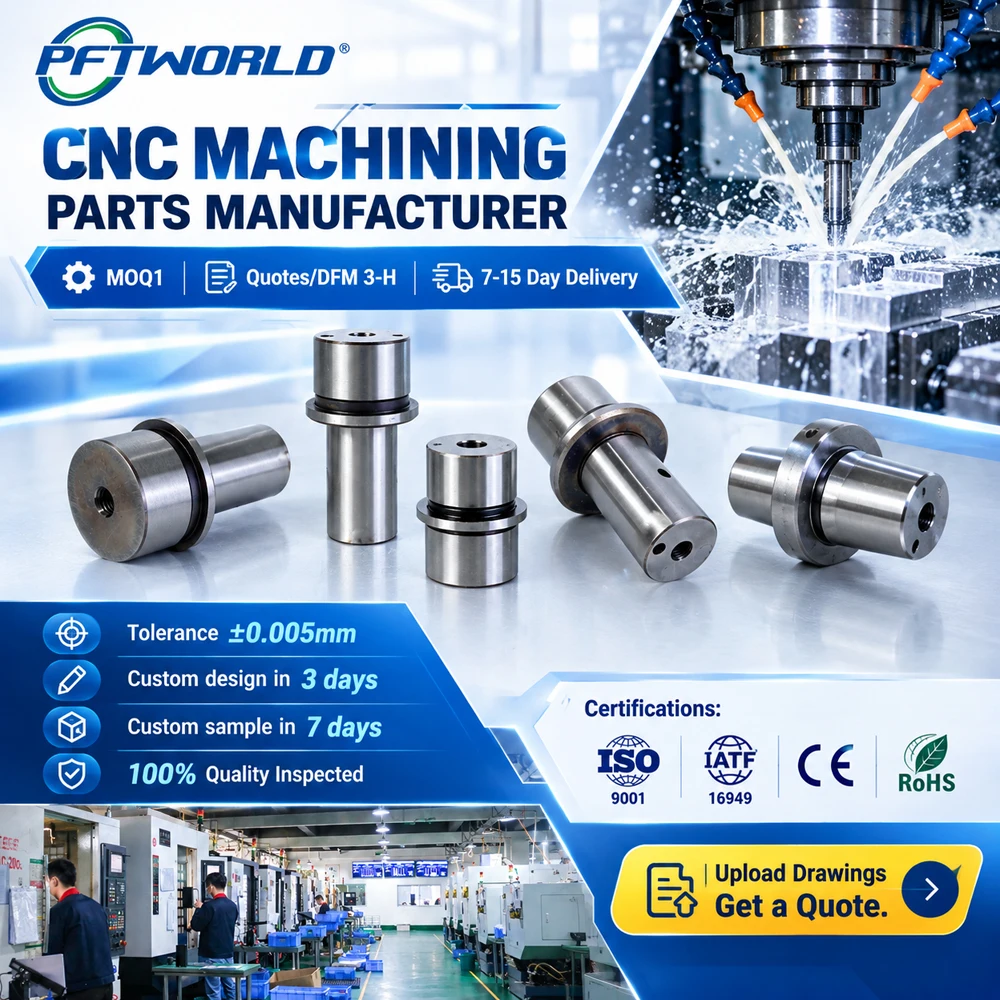
Індивідуальні послуги ЧПУ-токарної та фрезерної обробки: вал із нержавіючої сталі марки 1Cr17Ni2, загартований і відпущений; внутрішня та зовнішня циліндрична шліфувальна обробка деталей за технічними умовами замовника

  • Вступ

Вступ

Ключові особливості продукту
  • Вал із сталі 1Cr17Ni2 після закалки та відпускання з високою твердістю та стійкістю до зносу
  • Циліндричне шліфування забезпечує високу точність обробки внутрішніх (ID) і зовнішніх (OD) діаметрів
  • Кваліфіковане виконання токарних і фрезерних робіт за технологією CNC на загартованих сталевих валах відповідно до креслення
  • Гнучке виробництво OEM та ODM — від прототипу до серійного випуску з малим мінімальним обсягом замовлення
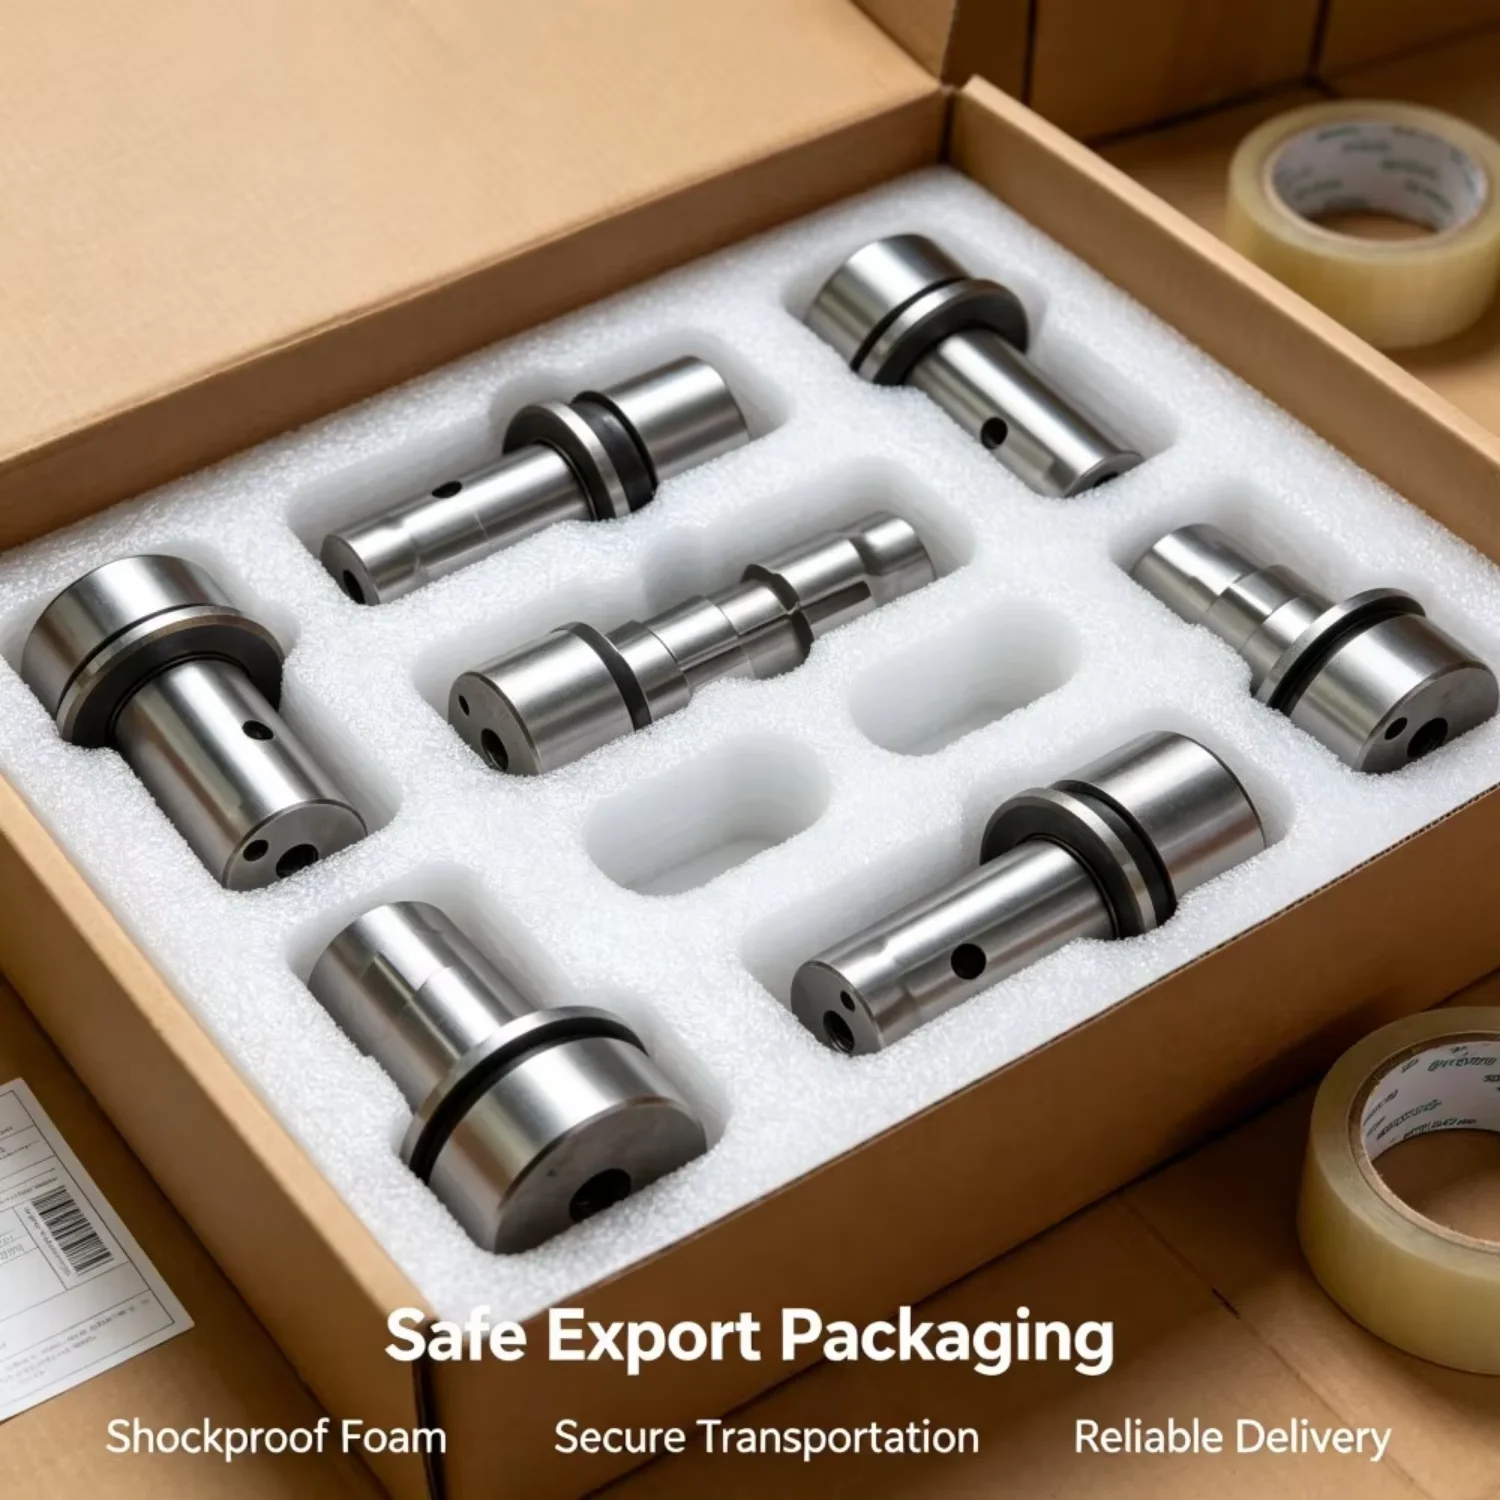
  • Надійний контроль якості та безпечна упаковка для безпечних міжнародних поставок
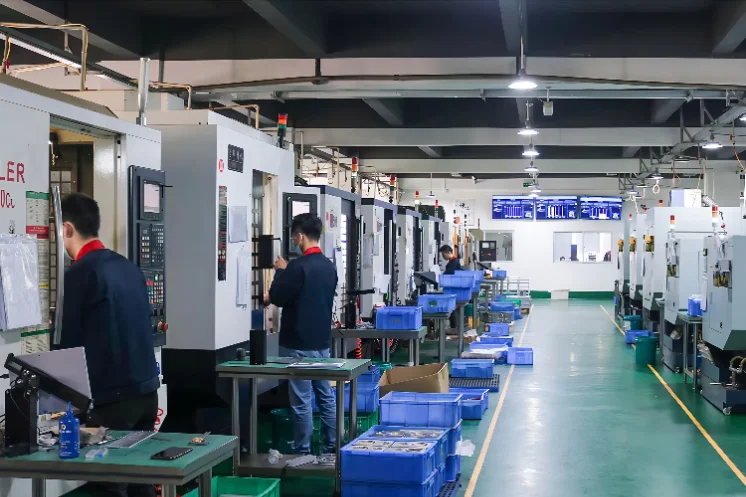
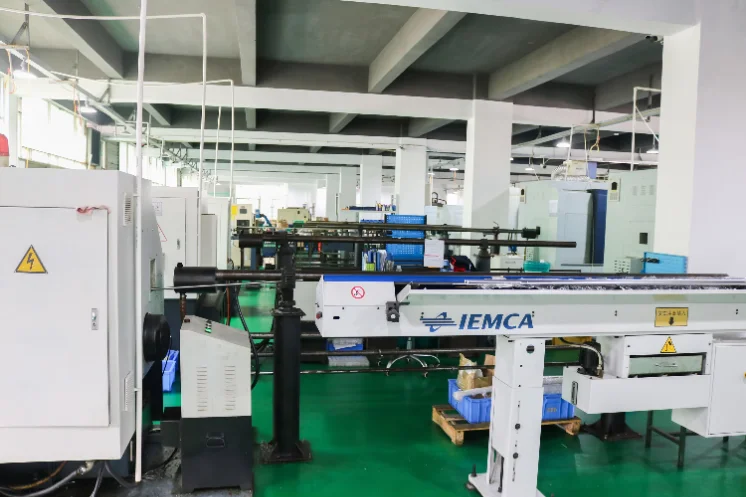
Лідер у сфері точного ЧПК-фрезерування | Понад 20 років досвіду у виробництві за зразком (OEM) та розробці за технічним завданням замовника (ODM) З понад понад 20 років досвіду у виробництві за зразком (OEM) та розробці за технічним завданням замовника (ODM) , ми — Сертифікат ISO 9001:2015 виробник, що спеціалізується на виготовленні високоточних компонентів. Наш сучасний виробничий комплекс оснащений повним набором 3-, 4- та 5-вісних CNC-верстатів , що дозволяє нам постачати понад 300 000 високоточних деталей щомісяця глобальним клієнтам у різних країнах. Швидкий R&D: Індивідуальні конструкції за 3днів, прототипи за 7днів ( 4досвідчені інженери). Сувора якість: 6—Контроль якості команда, що контролює кожен етап виробництва. Готові до B2B-співпраці: Підтверджено на Alibaba та спеціалізована підтримка Amazon FBA для глобальних брендів.
✓ Підтверджений постачальник ✓ Торгове забезпечення ✓ Частка своєчасних поставок: 99,5 %
Процес
Ключові можливості
Турнірна обробка CNC
діаметр від 1 мм до 500 мм, швейцарські токарні верстати для мікродеталей
Фрезерування CNC
3/4/5 осей, максимальні розміри заготовки — 2000×1500×800 мм
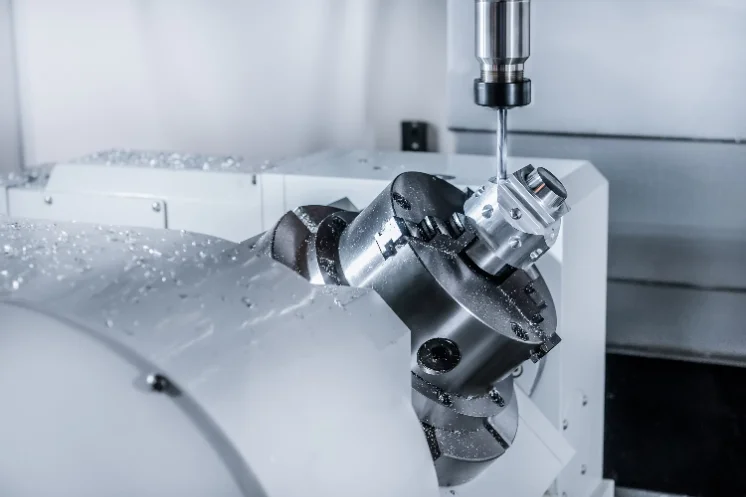
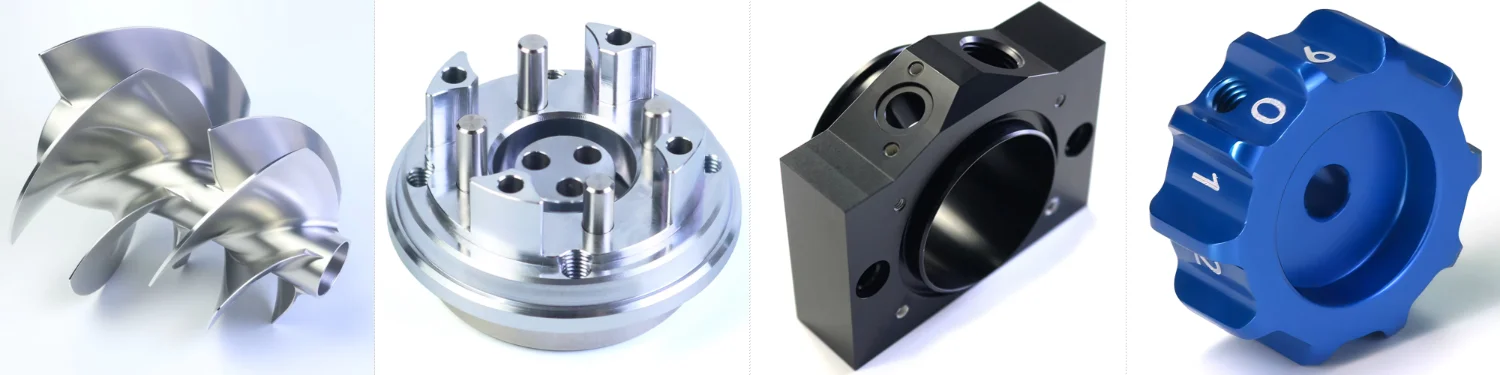
обробка на 5-осевих станках
Складні геометрії, точність 0,005 мм
Дротова електроерозія
Кут конусності до 30°, шорсткість поверхні Ra 0,4
Лазерне різання
Листовий метал завтовшки до 25 мм
Формування листового металу
Гнуття, обертальне формування, штампування (точність кута ±0,1°)
Лиття під тиском
преси від 50 Т до 800 Т, швидке виготовлення форм (7–15 днів)
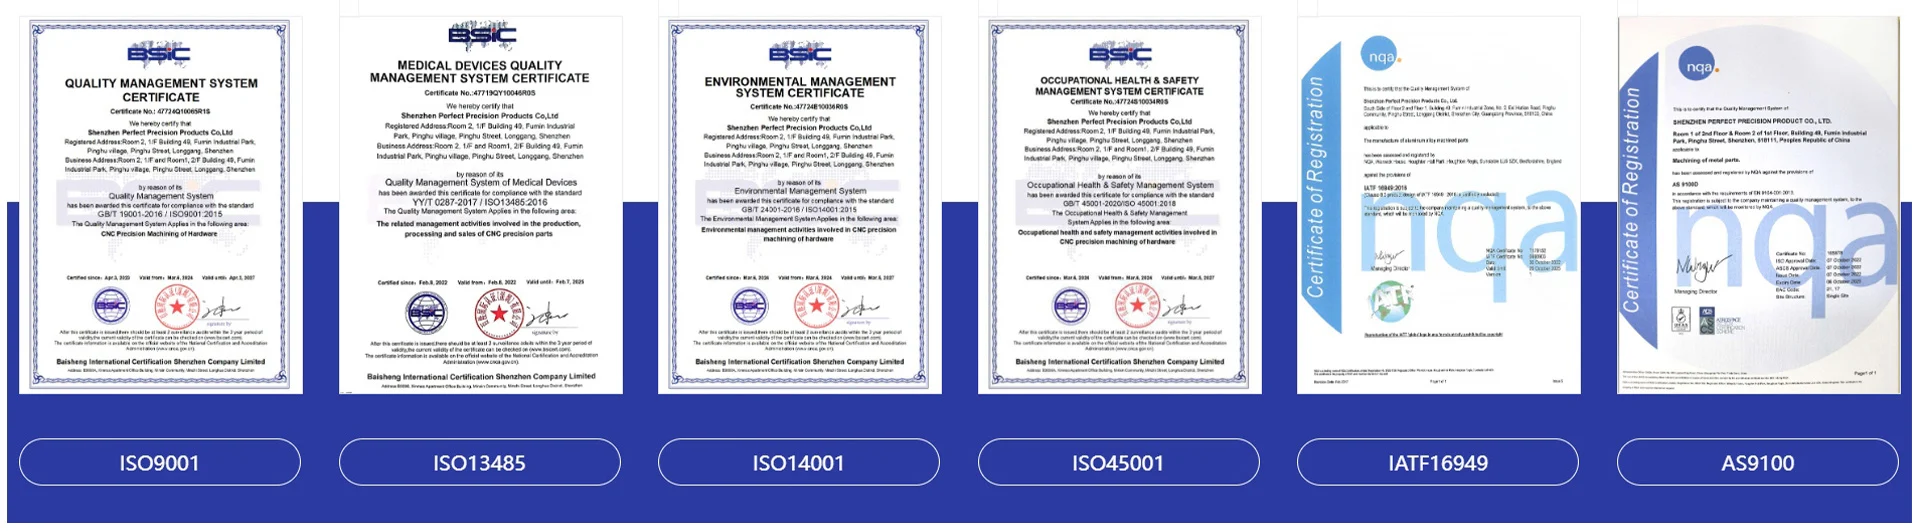
Сертифікат
банер
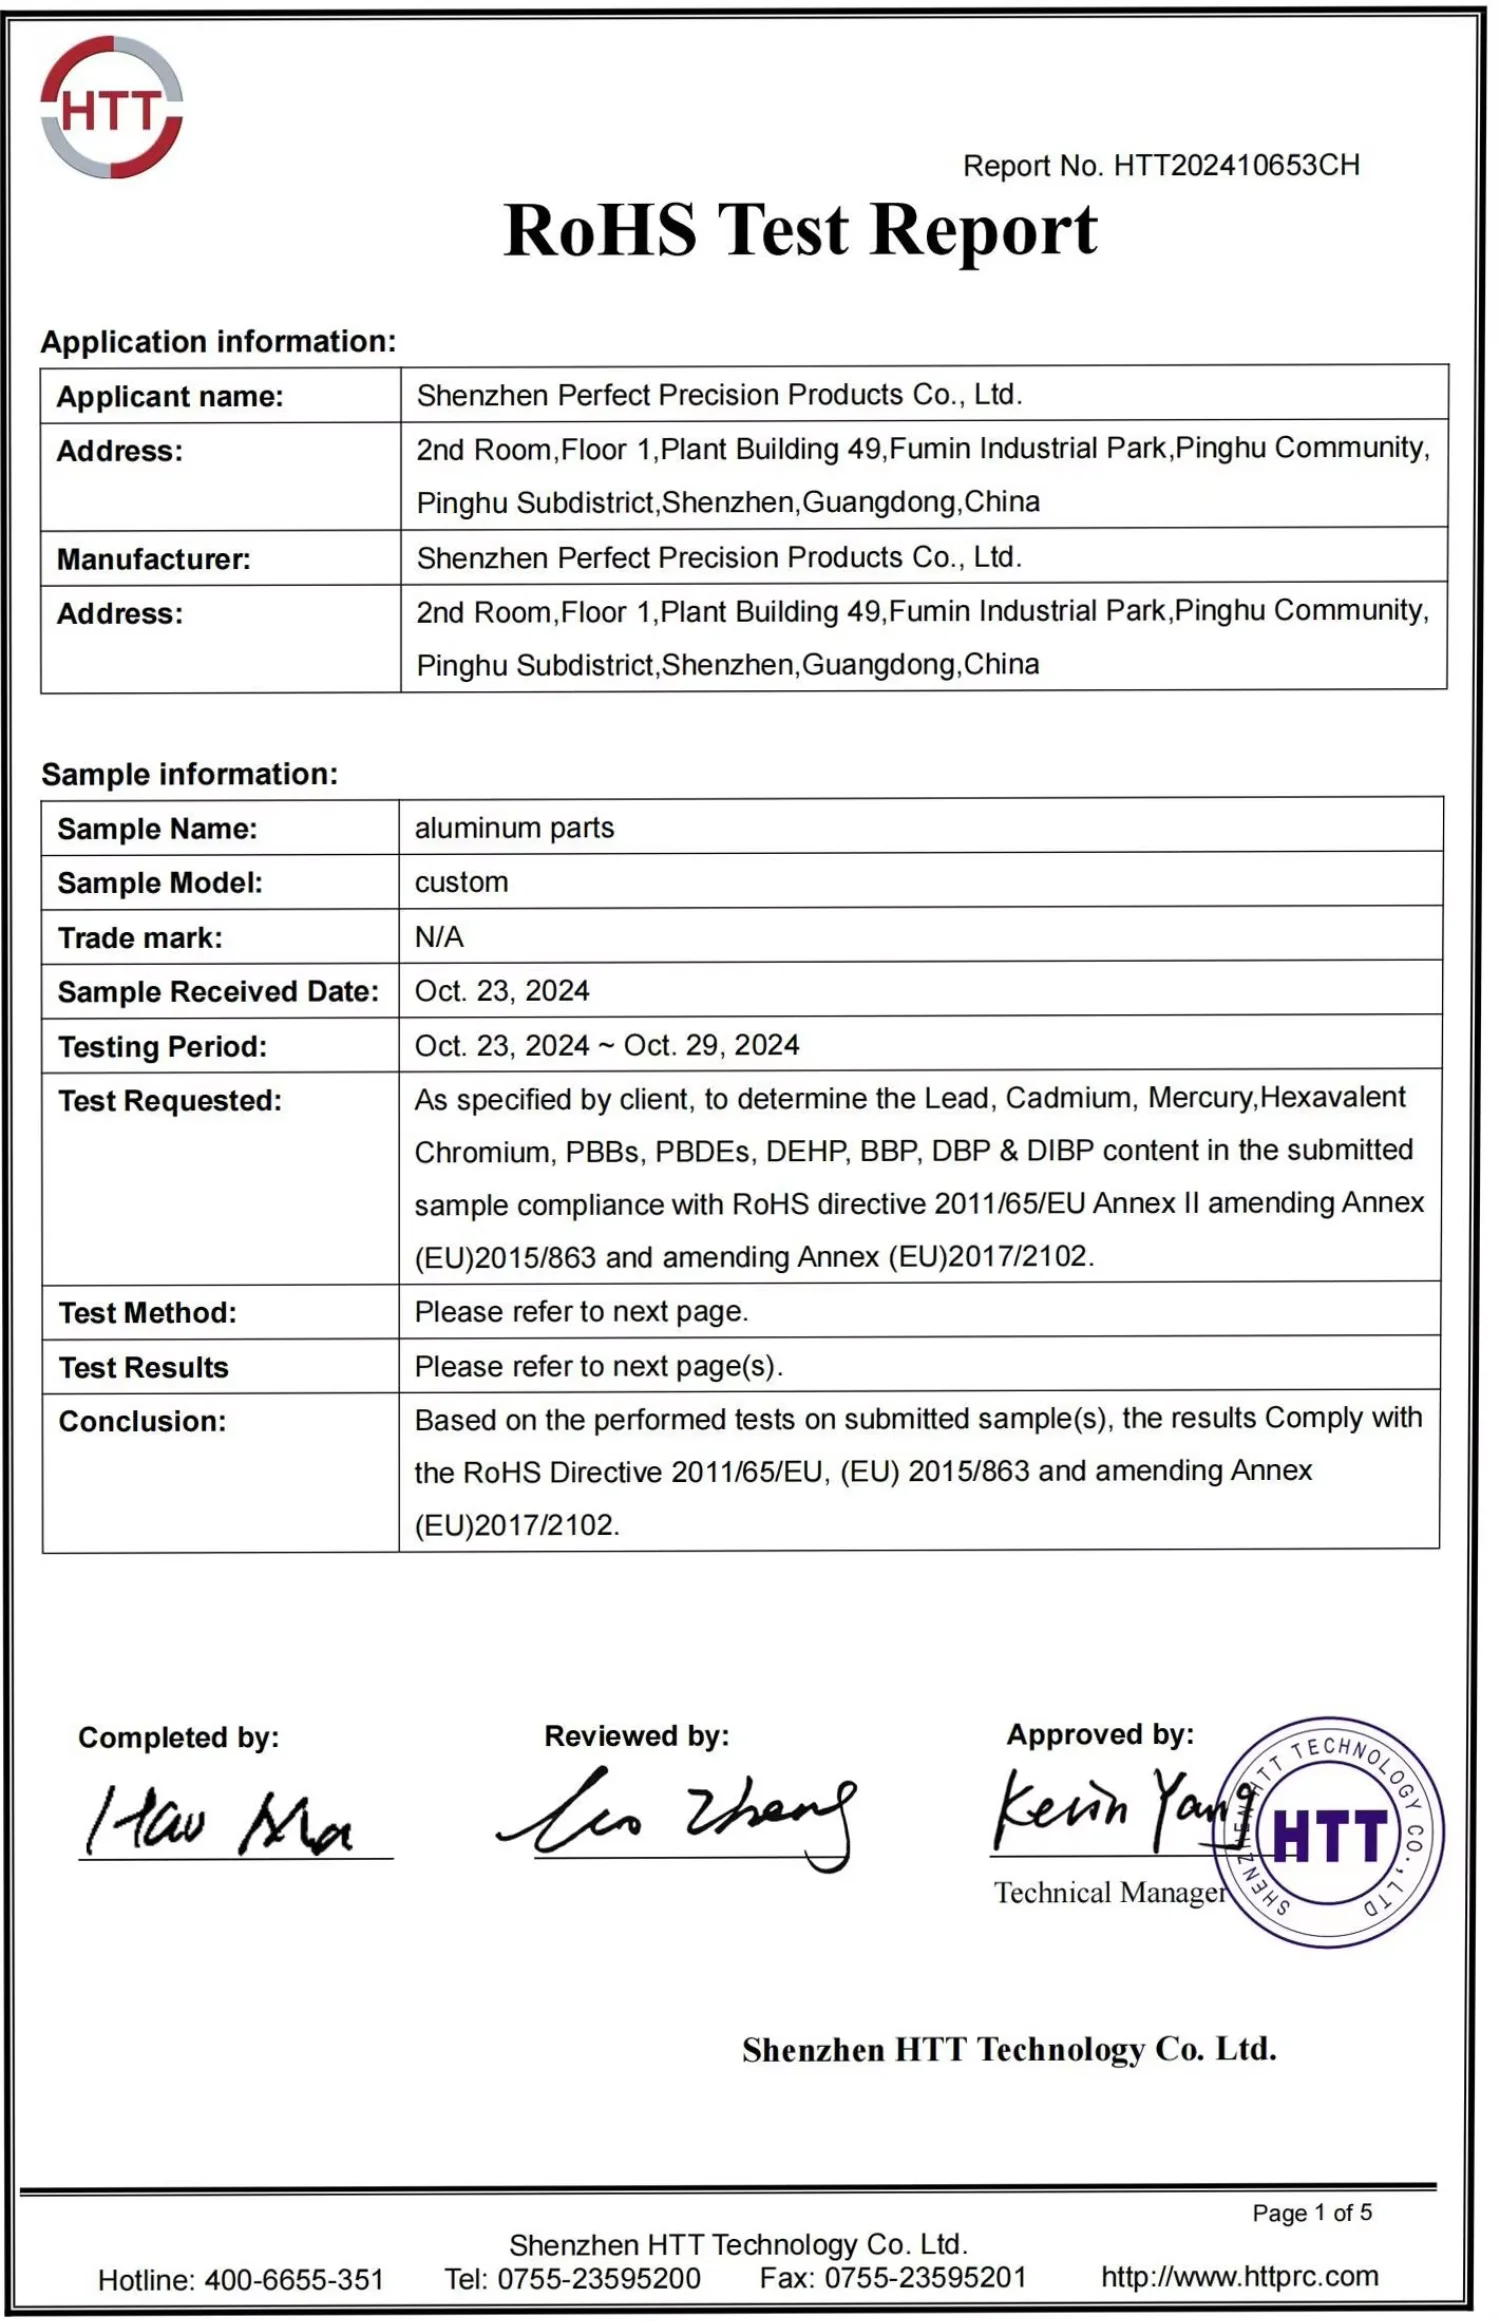
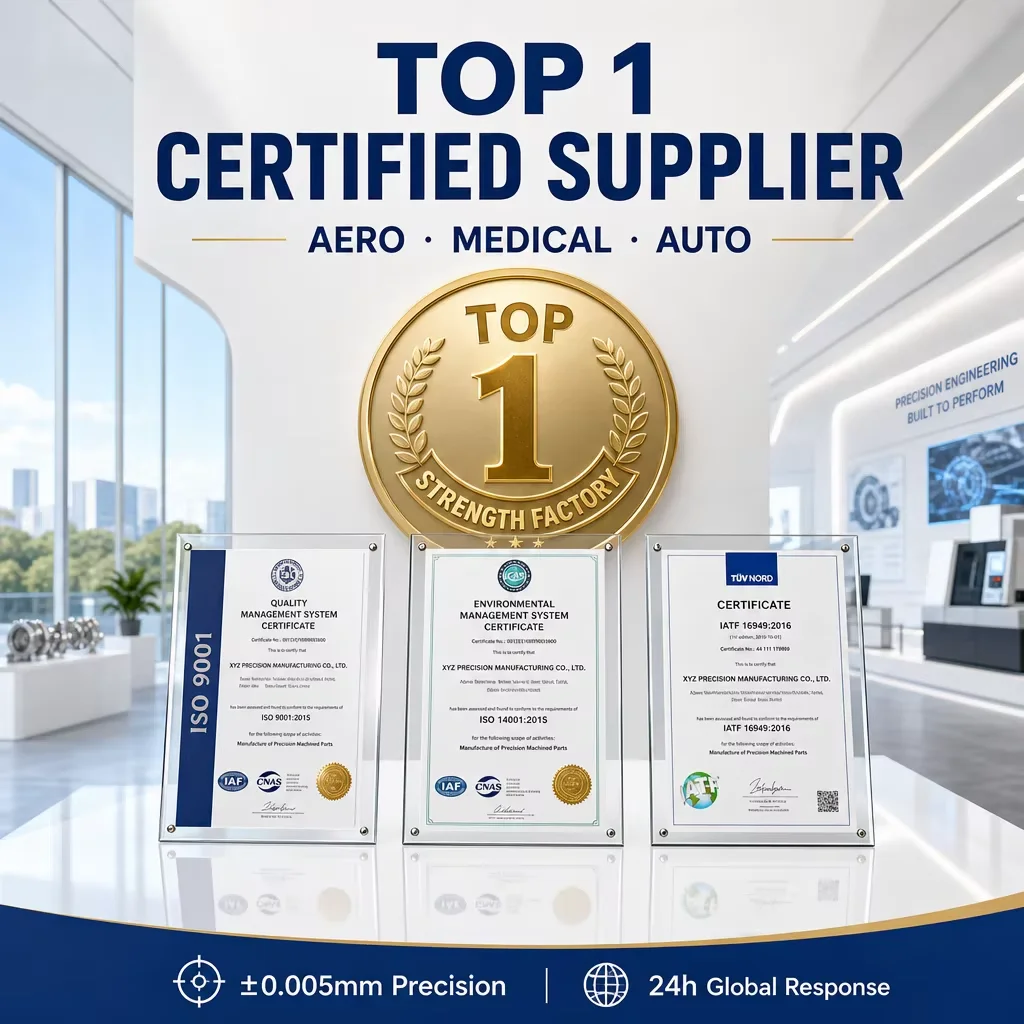
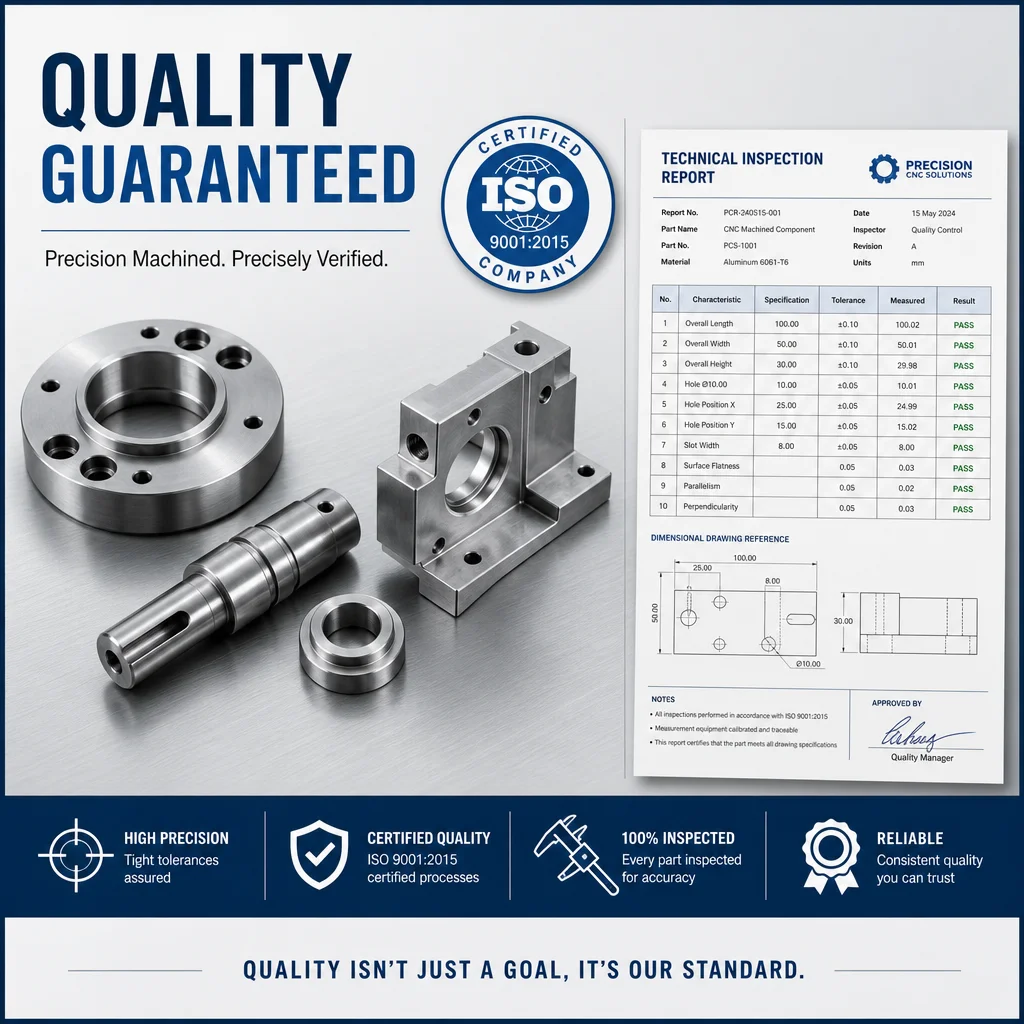
ISO 9001:2015, ISO 13485:2016, ISO 45001:2018, IATF 16949:2016, ISO 14001:2015, RoHS, CE тощо
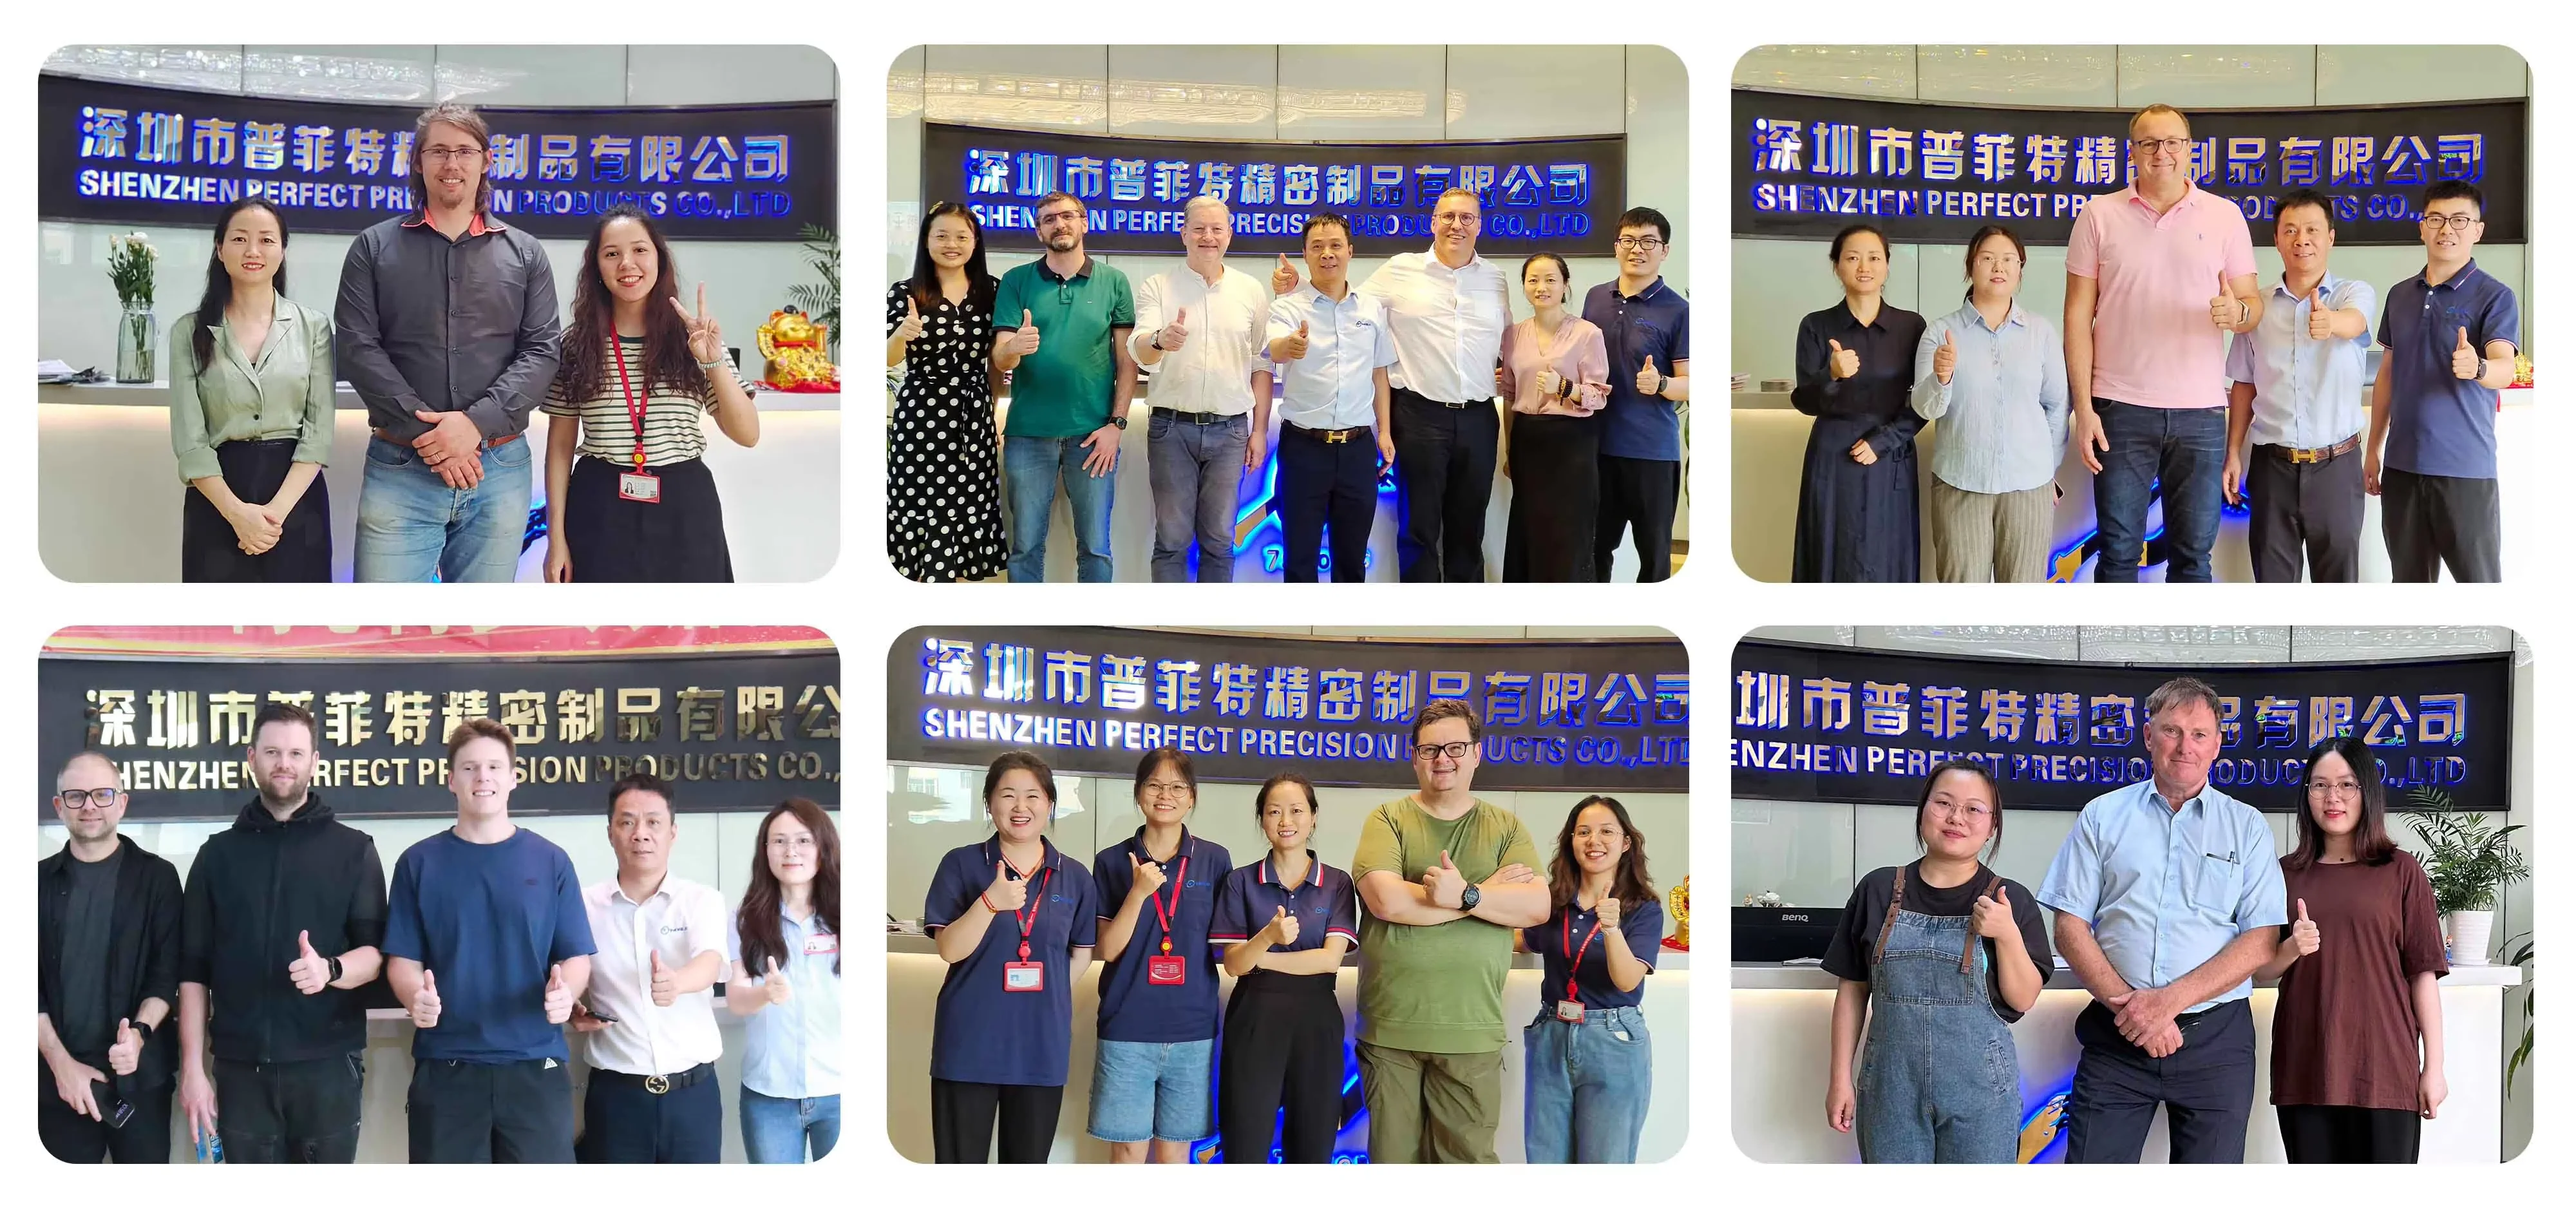
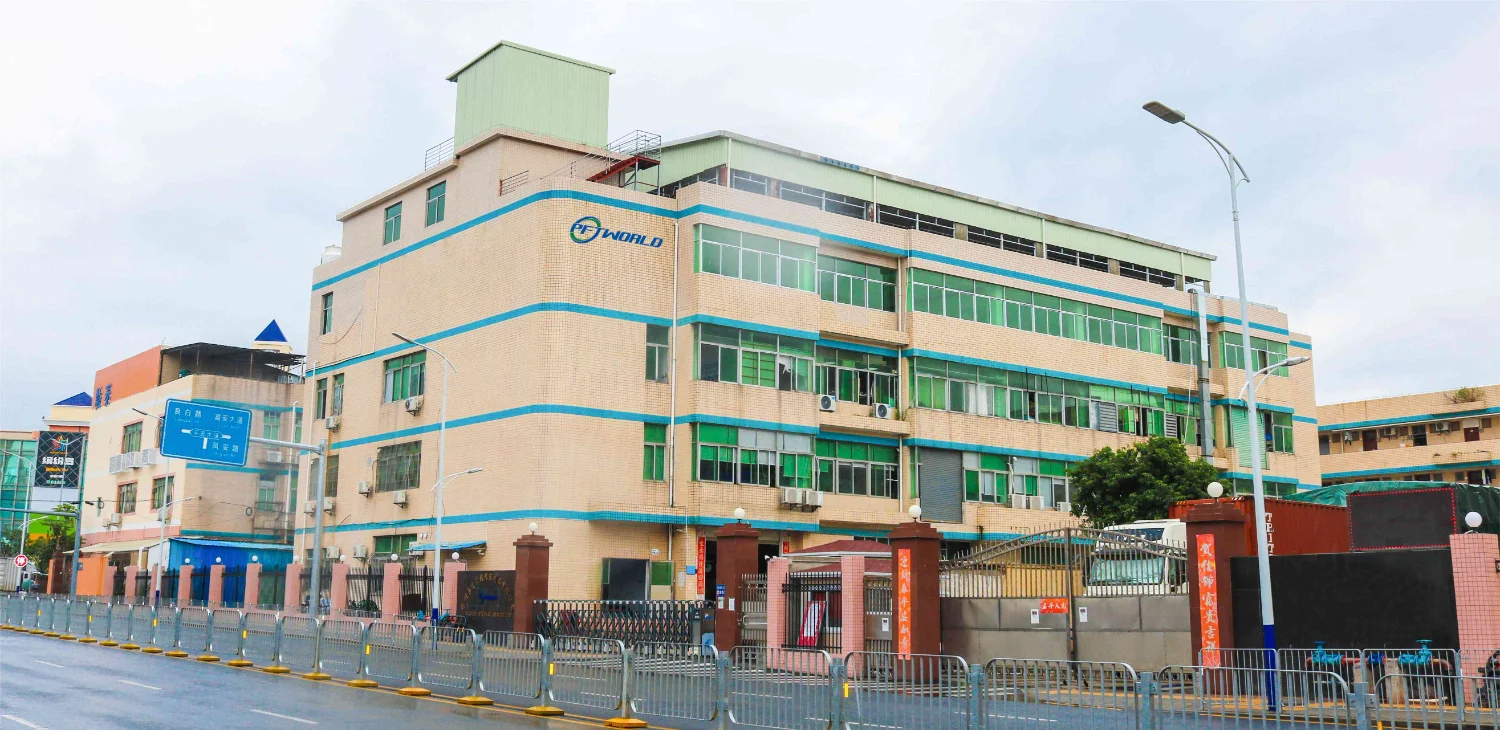
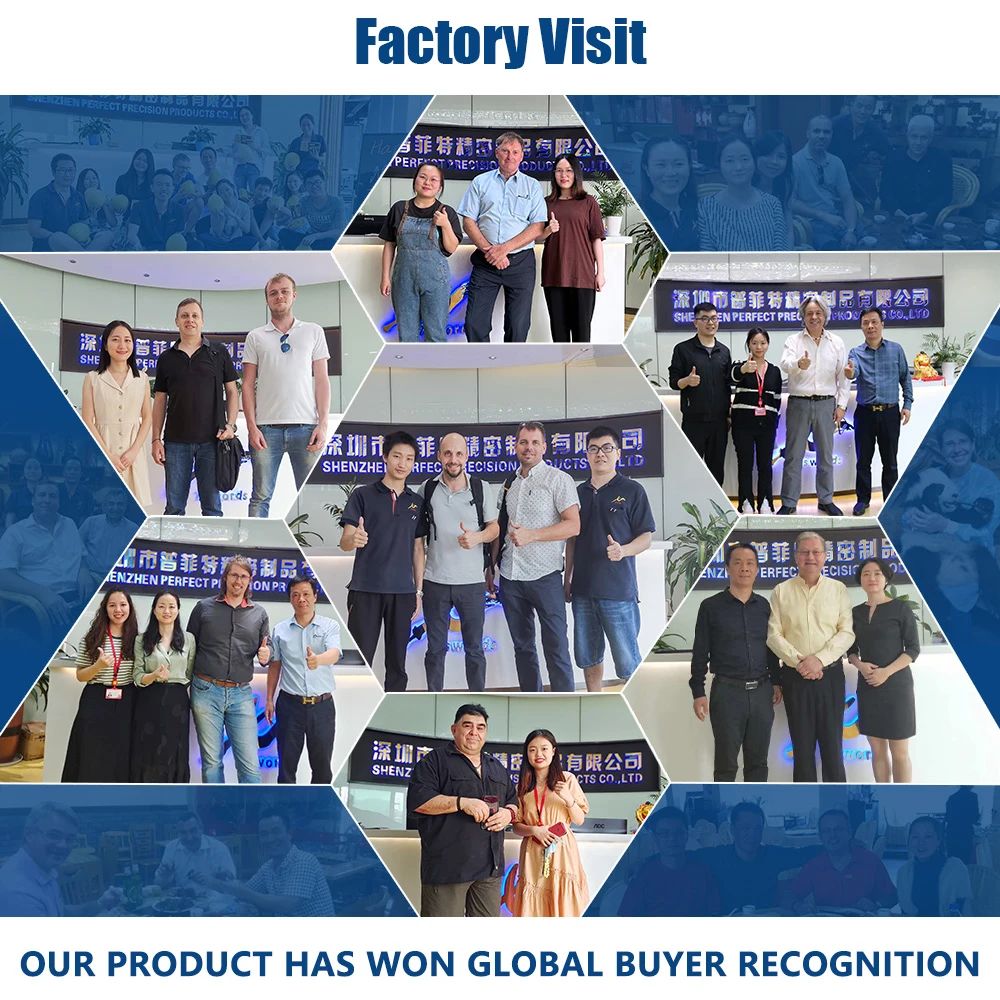
Візит на завод
зображення
зображення
Чому варто обрати саме нас
Швидке прототипування
3–5 днів на зразки з ЧПУ; 7–15 днів на виготовлення литтєвих форм
Низький MOQ
Мінімальний замовлення: 1 деталь для ЧПУ; 100 шт. для лиття під тиском
Масштабова продукція
Від 10 до 1 000 000+ шт. щомісяця
Підтримка дизайну
Безкоштовна зворотна зв’язок щодо DFM (проектування з урахуванням технологічності) протягом 24 годин
Логістика
Доставка DDP/DDU до ЄС, США, Австралії; відстеження в реальному часі
Зв’язок
Персональний менеджер проєкту, який вільно володіє англійською мовою
зображення
Про компанію РОЗРОБЛЕНО ДЛЯ КОМПОНЕНТІВ, ЯКІ МАЮТЬ ЗНАЧЕННЯ. СТВОРЕНЕ ДЛЯ ПАРТНЕРСТВ, ЩО ТРИВАЮТЬ. Shenzhen Perfect Precision Products Co., Ltd. — це партнер із точного виробництва, розташований у Шеньчжень, Китай, який обслуговує OEM-виробників, розробників продуктів, інженерні команди та промислових покупців у кількох країнах. Ми розуміємо, що кожна деталь відіграє роль у більшому продукті. Відхилення в розмірах, вибір матеріалу чи виробничі проблеми можуть вплинути на збирання, експлуатаційні характеристики, вартість та терміни поставки. Тож наша роль — не просто виготовляти деталі, а допомагати клієнтам перетворювати інженерні вимоги на надійне виробництво. Ми тісно співпрацюємо з клієнтами протягом усього життєвого циклу продукту — від ранніх етапів розробки й перевірки проекту до серійного виробництва. Розуміючи призначення кожної деталі, ми допомагаємо виявляти виробничі ризики, покращувати комунікацію та розробляти практичні рішення ще до того, як вони перетворяться на дорогі проблеми. Для нас успішний проект — це більше ніж відповідна партія товару. Це виробниче співробітництво, побудоване на чітких вимогах, відповідальному виконанні та постійній підтримці. Завантажте свої 2D-креслення або 3D-файли CAD уже сьогодні, і наша інженерна команда допоможе перетворити ваші ідеї на компоненти високої точності, готові до виробництва.
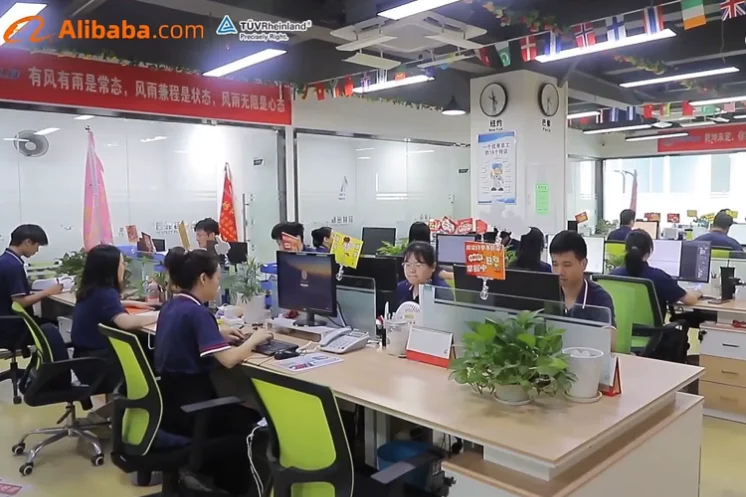
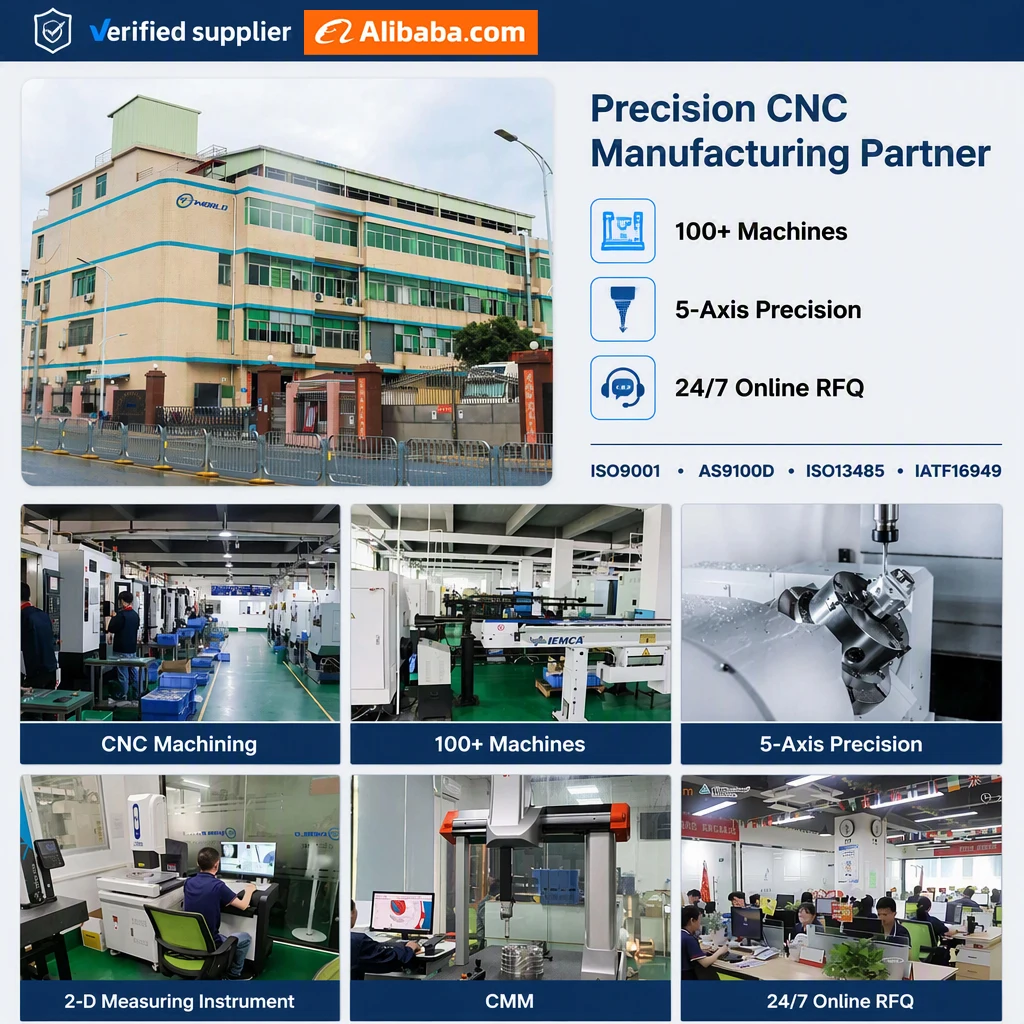
Огляд компанії
банер
Обробка CNC
банер
понад 100 верстатів
банер
п’ятиосева точність
банер
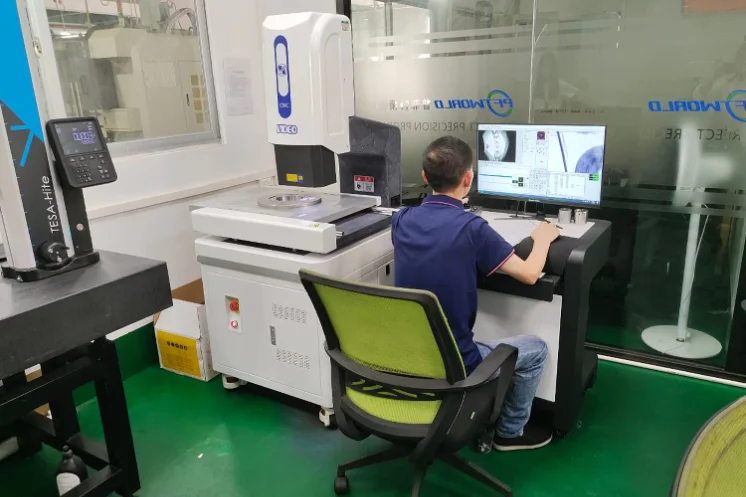
2-D Вимірювальний Прилад
банер
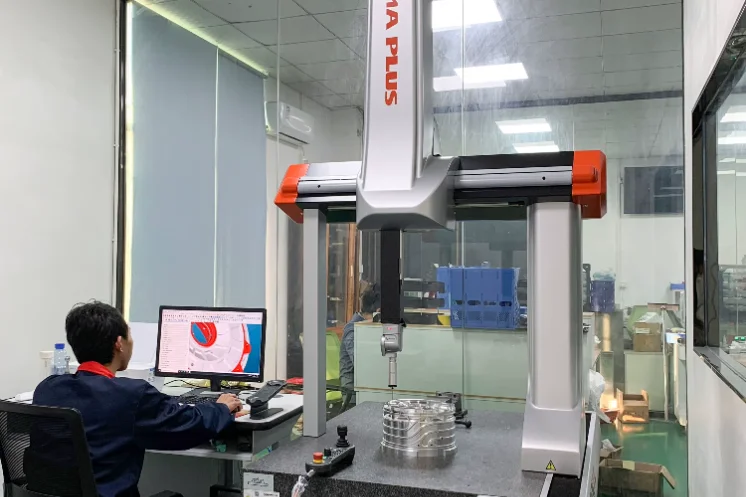
Виявлення КММ
банер
онлайн-запит ціни 24/7
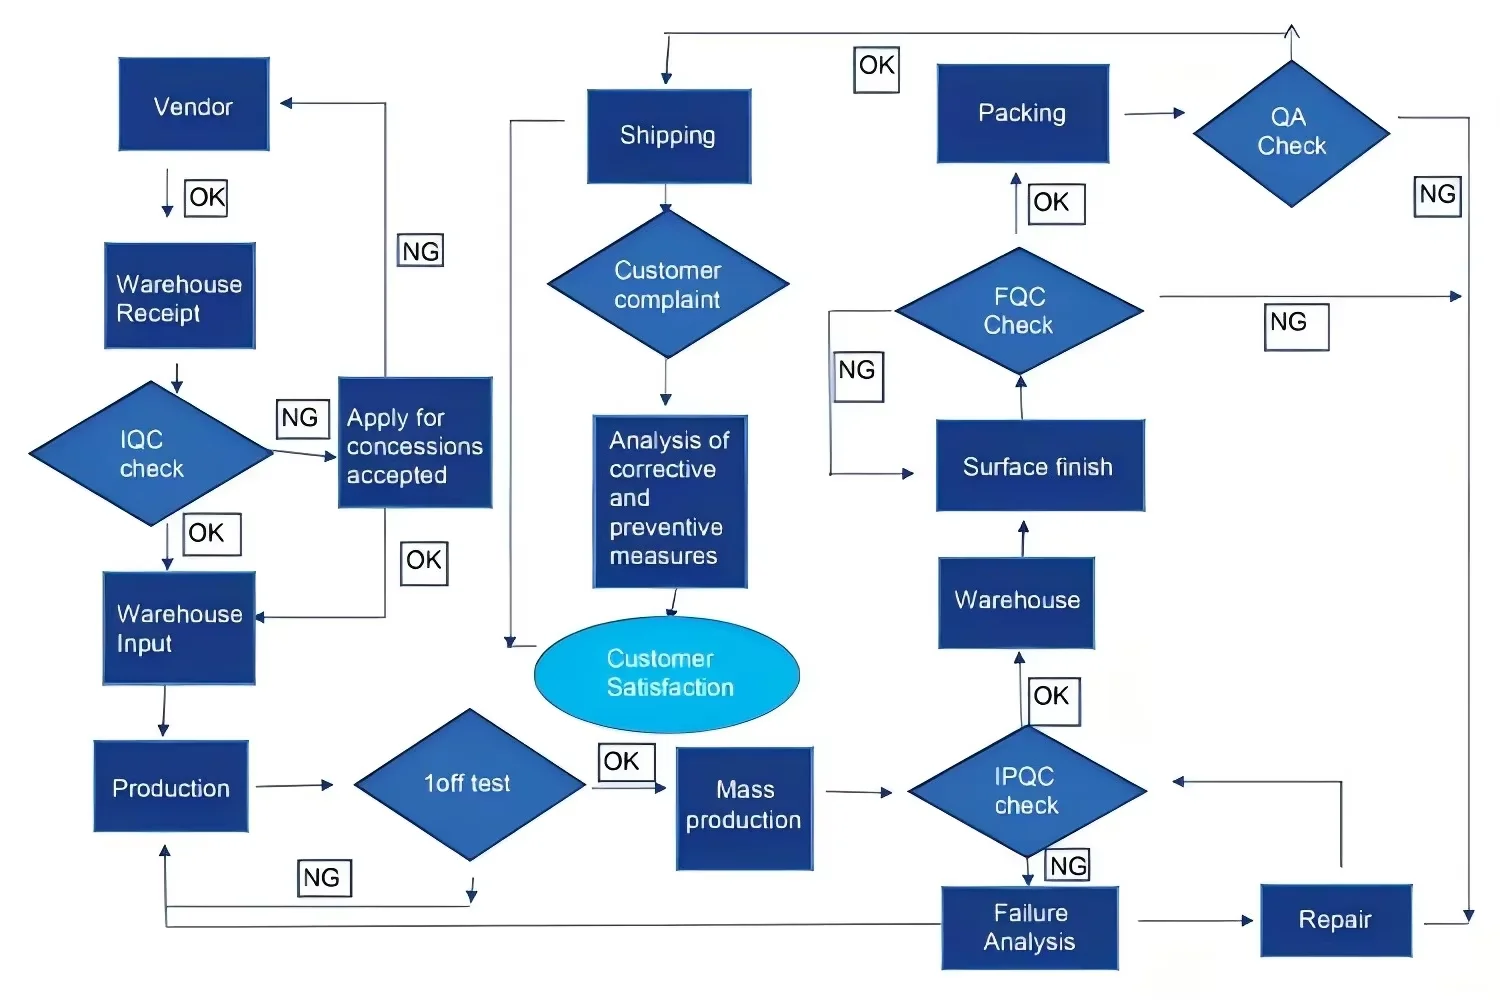
Виробничий процес
зображення
зображення
зображення
Точність та контроль якості
Допуск: ±0,005 мм | Якість, яку можна виміряти
Наша трьохрівнева система забезпечення якості гарантує, що кожна деталь відповідає вашим специфікаціям:
① Інспекція надійшлих матеріалів
Спектрометричний аналіз (перевірка хімічного складу)
Випробування на твердість (Роквелла / Віккерса)
② Контроль під час виготовлення
Інспекція за допомогою КВВ (координатно-вимірювальної машини)
Спеціальний статистичний контроль процесу в реальному часі
Первинна інспекція (FAI) для кожного нового замовлення
③ Остаточна інспекція та звітність
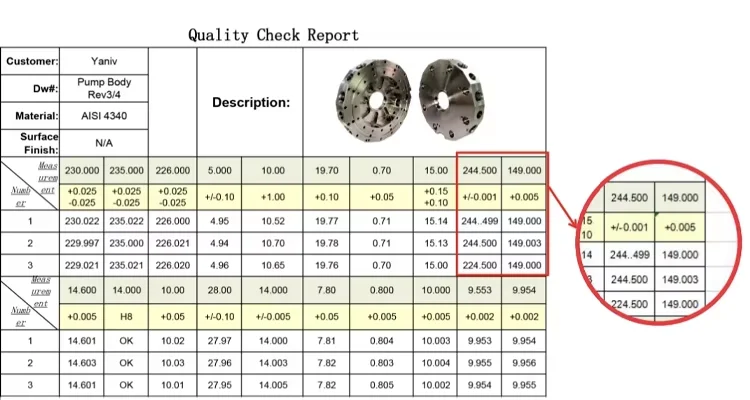
Повний розмірний звіт із даними КВВ
Вимірювач шорсткості поверхні (Ra 0,1–3,2 мкм підтверджено)
Сертифікат матеріалу та відповідність вимогам RoHS/REACH доступні
Готові розпочати свій проект?
Надішліть нам ваш файл CAD (STEP/IGES/PDF) та вимоги — ми надішлемо вам:
✅ Безкоштовну цитату протягом 6 годин
✅ Аналіз DFM та рекомендації щодо матеріалу
✅ Термін виготовлення зразків та виробничий графік
зображення
банер
标题
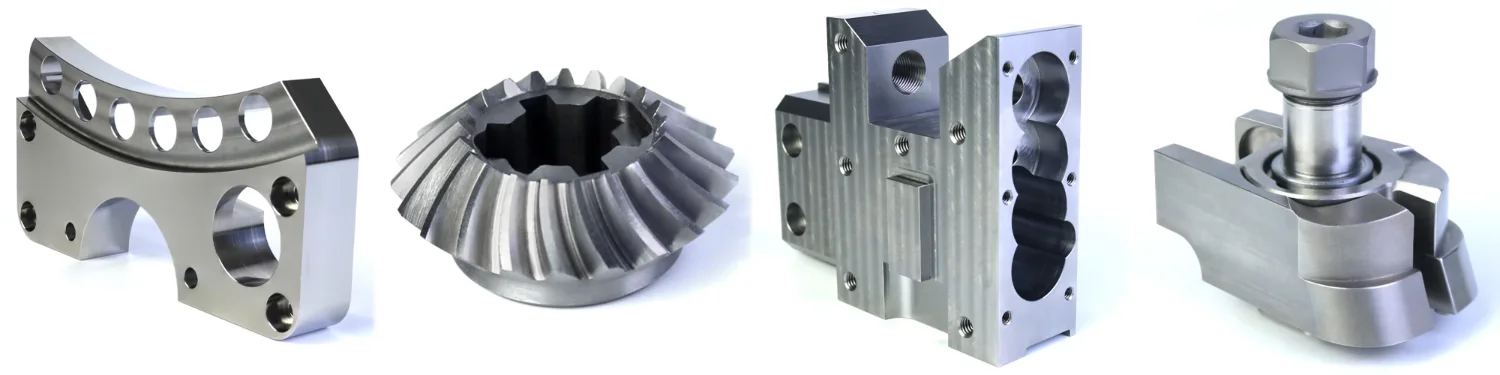
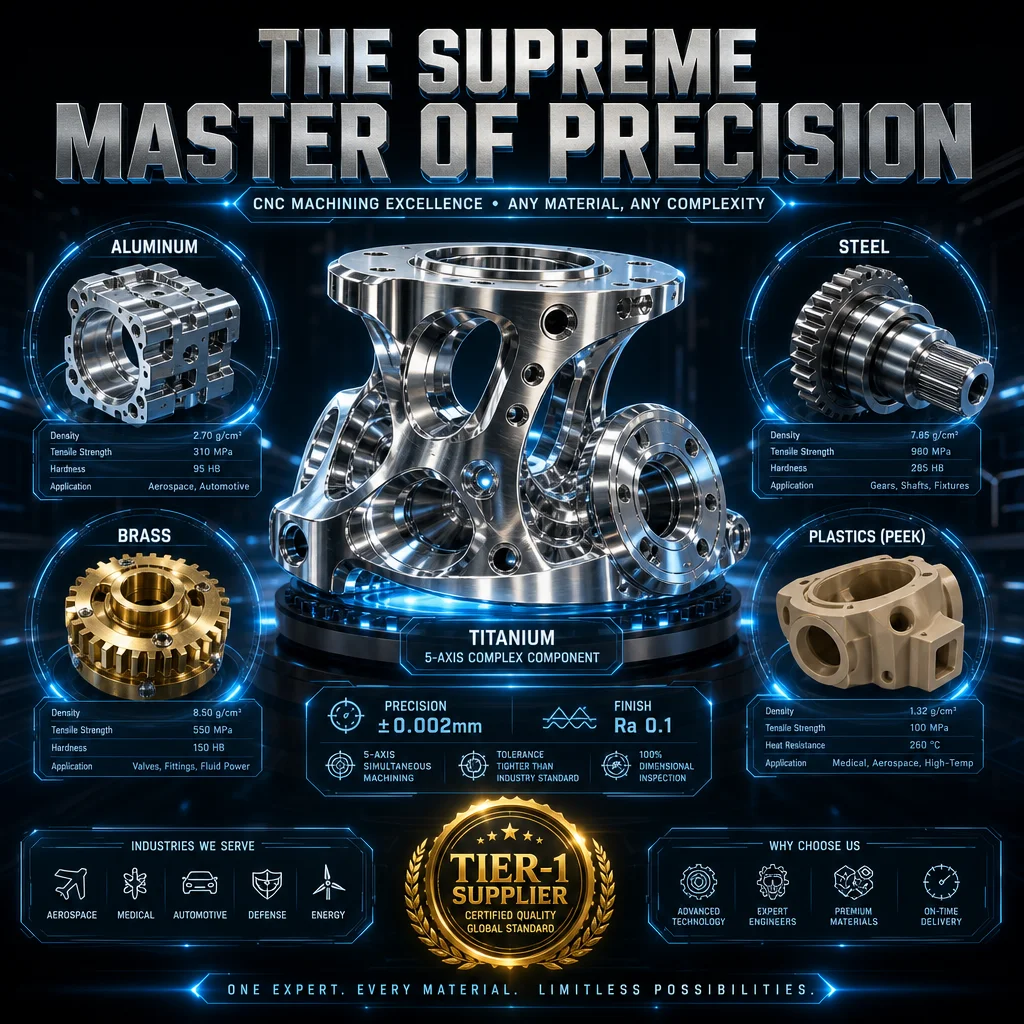
Алюміній: 2024, 5052, 5083, 6061, 6061-T6, 6063, 6082, 7075 (легкі, придатні для анодування)
банер
标题
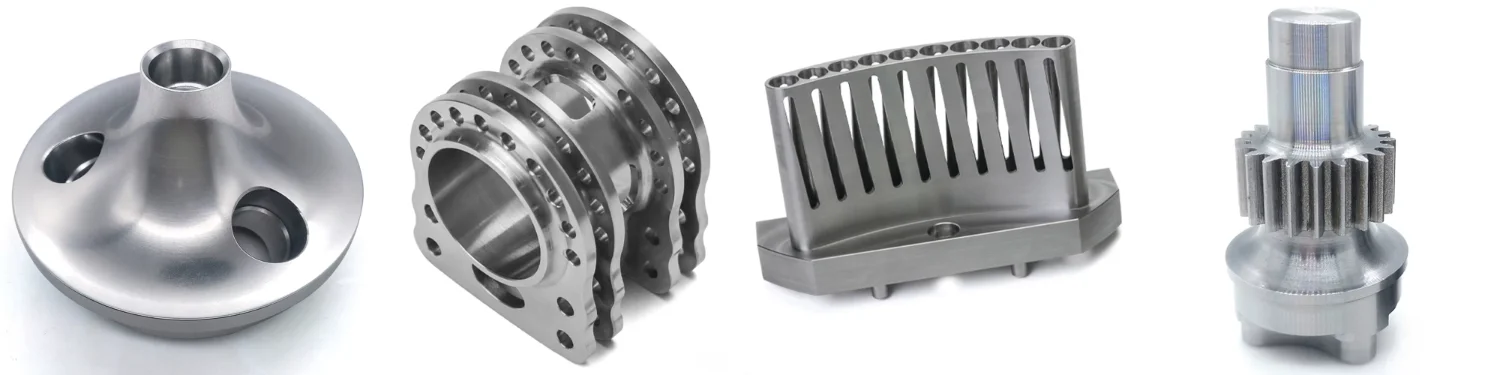
Нержавіюча сталь: 303, 304, 316/316L, 17-4PH (стійкі до корозії, медичного класу)
Сталь: 1215, 1045, 4140, SCM440 (високоміцні, піддаються термообробці)
банер
标题
Титан: TA1, TA2/GR2, TA4/GR5, TC4, TC16, TC18, TC21, TC22, TC26, TC118B тощо.
банер
标题
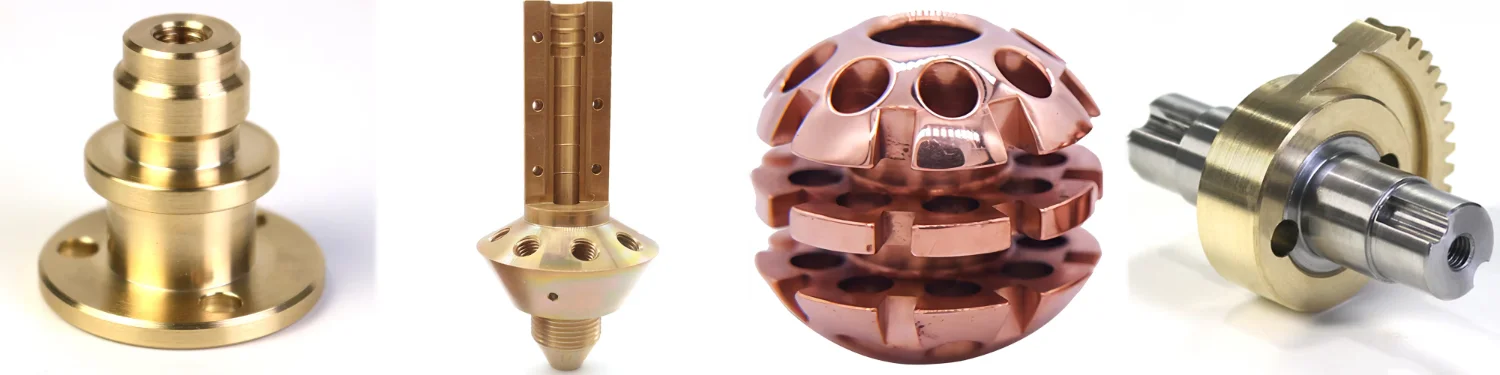
Латунь / мідь / бронза: HPb63, HPb62, HPb61, HPb59, H59, H62, H63, H65, H68, H70, H80, H90, C110, C120, C220, C260, C280, C360 тощо. (відмінна електропровідність та оброблюваність)
банер
标题
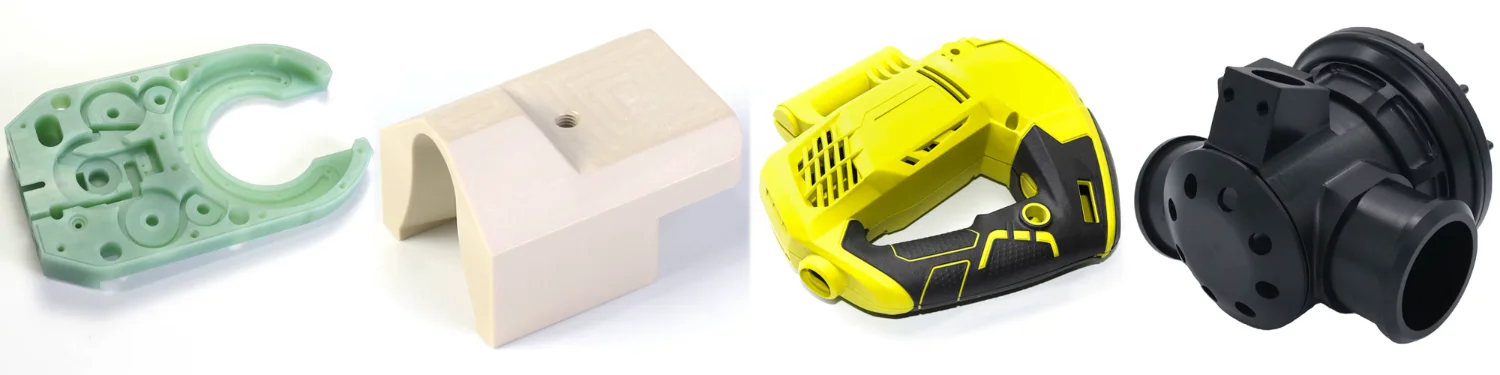
Інженерні пластики :Ацеталь/POM/PA/нейлон/PC/PMMA/PP/PVC/PU/HDPE/PVDF/акрил/ABS/PTFE/PEEK тощо.
банер
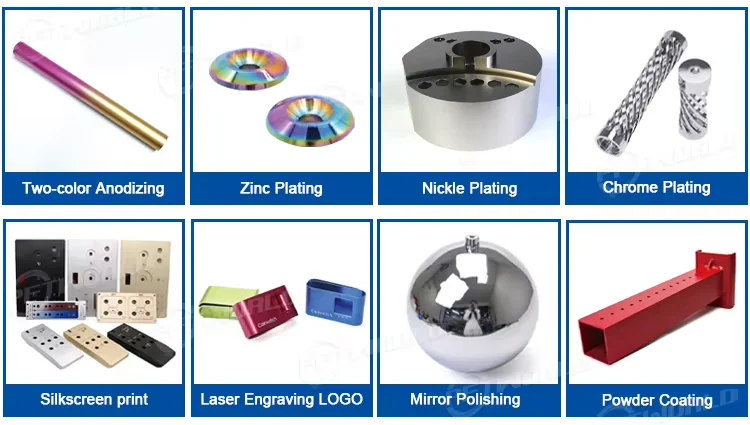
Поверхневі обробки
Захисні покриття: Анодування (тип II/III), пасивація, електрофорез, порошкове фарбування, фарбування
Функціональність: PVD-напилення, цинкове/нікелеве/хромове/титанове напилення, електрополірування
Естетика: Струминне дроблення, щіткування, шовкова друкована нанесення, лазерне гравірування/травлення, насічка
зображення
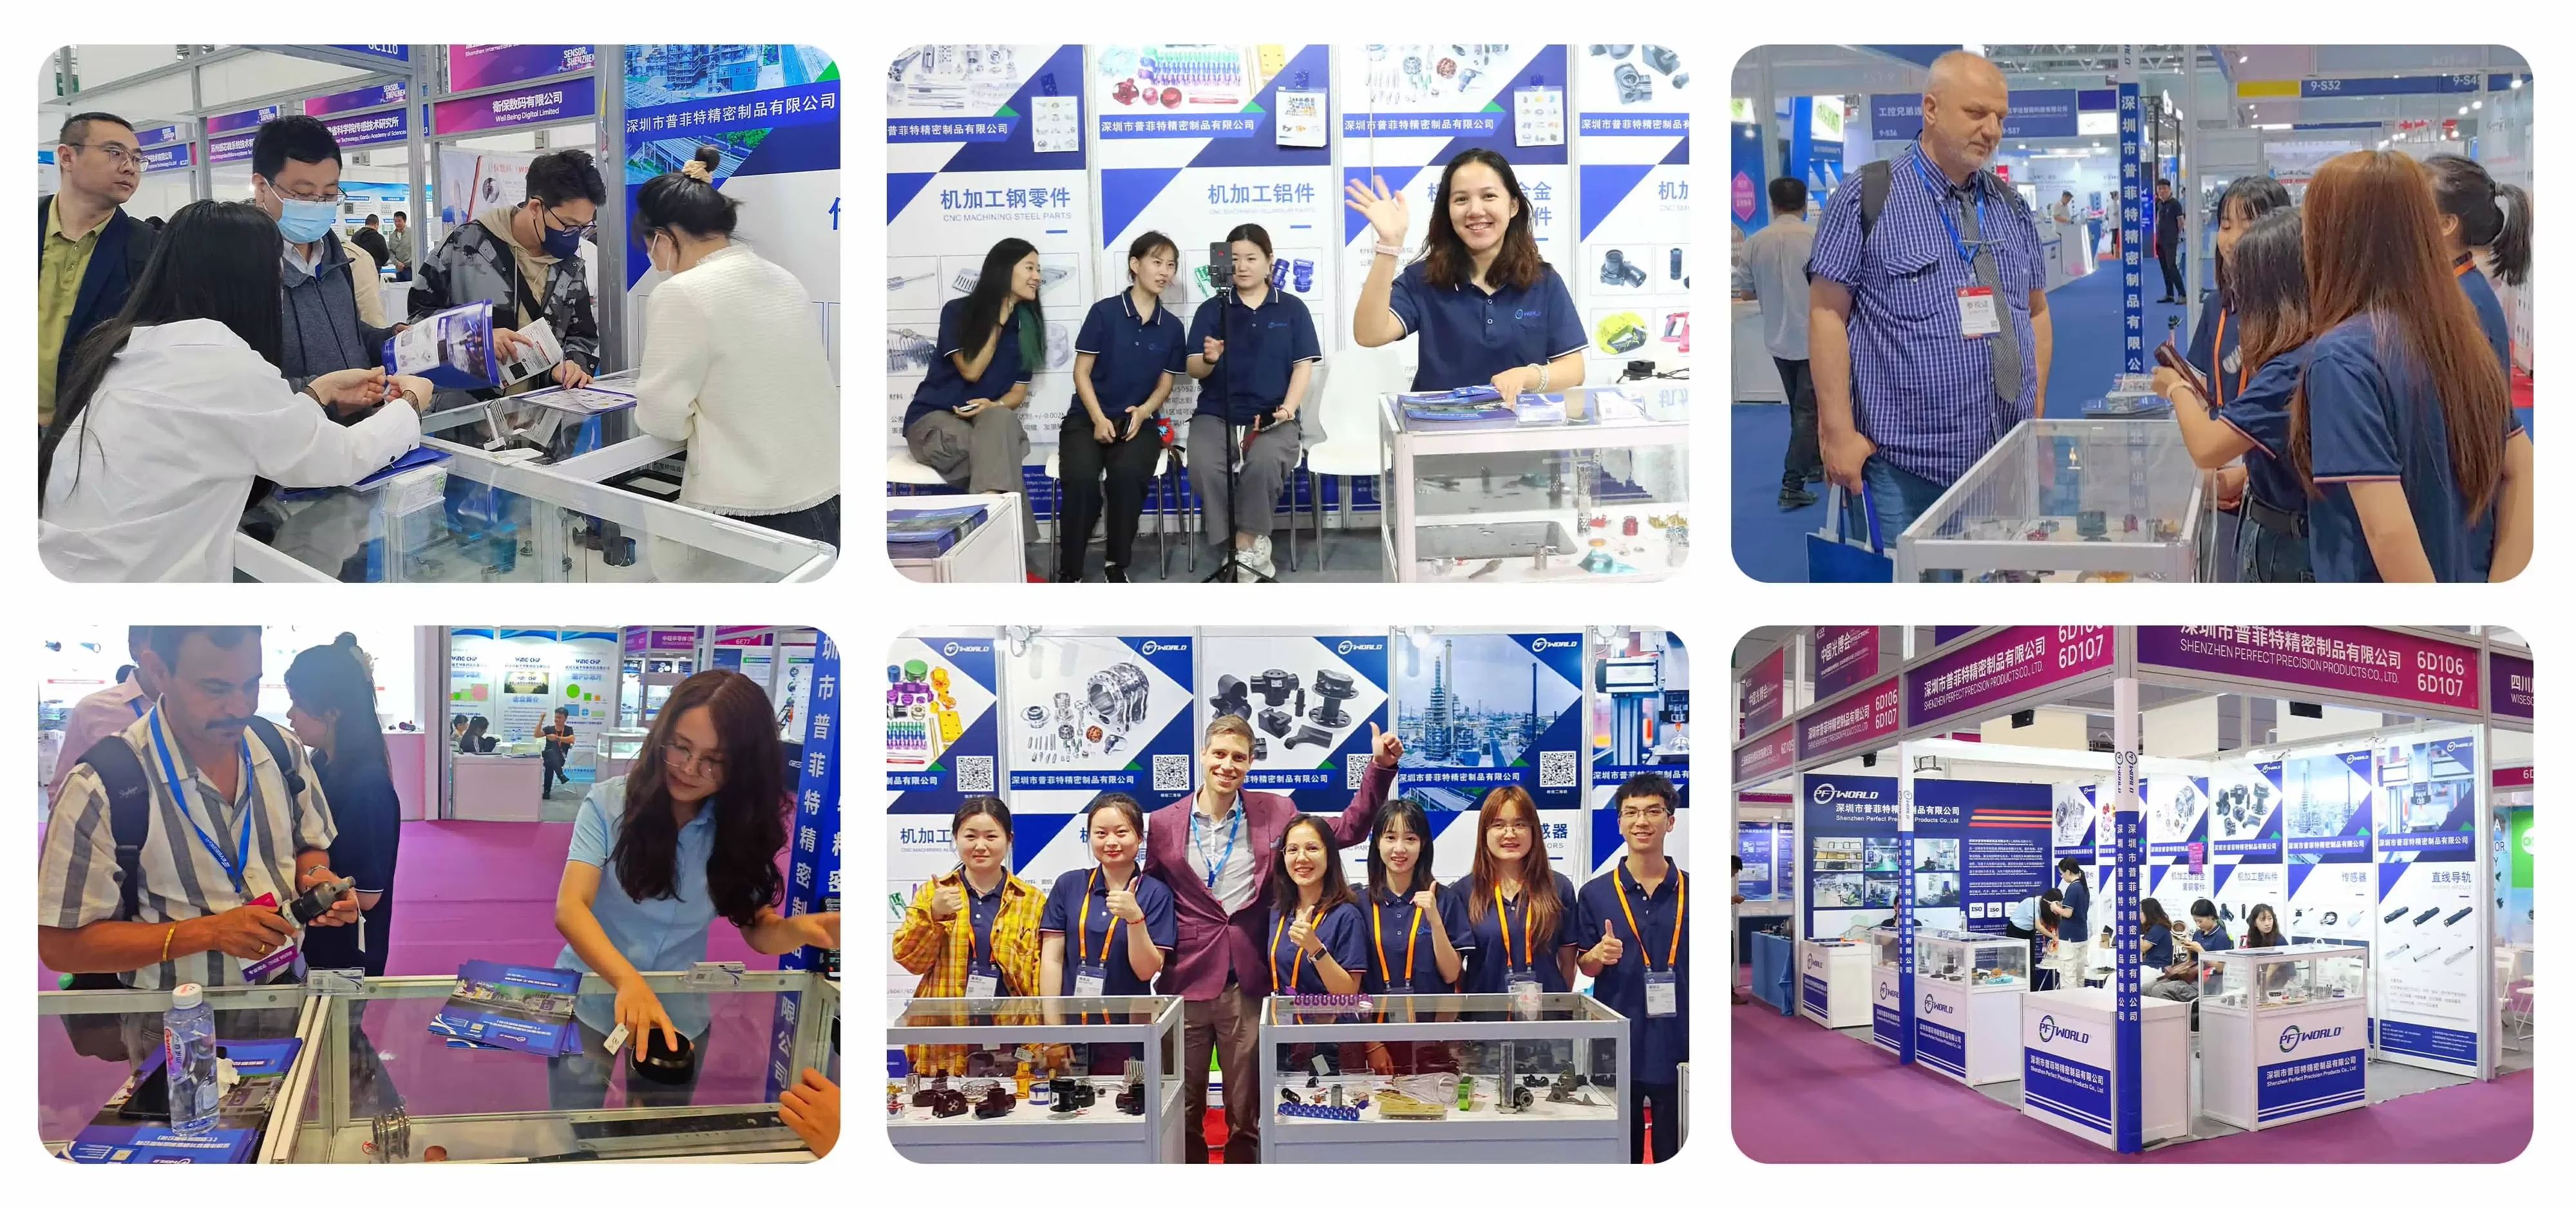
Участь у виставках
зображення
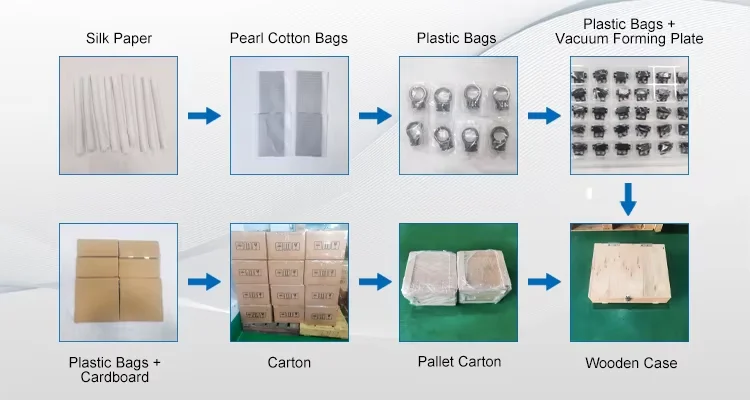
Специфікації упаковки та доставки
зображення
банер
标题
Пан Сіндре Сольберг, тип компанії: виробник валів і шпинделів, регіон: Норвегія, Ставангер
Час: лютий 2024 року. Основна проблема замовника: валів вийшли з пічі викривленими, а центри для шліфування були нарізані до термообробки. Після термообробки центри не було нарізано заново, тому шліфування виконувалося за старими центрами: діаметри вийшли круглими й правильного розміру, але вже не центрованими щодо матеріалу. Отвір розташовувався ексцентрично, стінка була тоншою з одного боку, а поперечний отвір прорвався крізь неї. Наше рішення: центри нарізають повторно після вилучення з печі й перед першим шліфуванням, щоб обидва кінці розташовувалися на осі матеріалу. Прийомка виконується за товщиною стінки, виміряною у чотирьох точках навколо отвору, а не за діаметром. Параметри проекту: — Матеріал: нержавіюча сталь 1Cr17Ni2 — Технологічний процес: токарна обробка, фрезерування, загартування, шліфування внутрішнього й зовнішнього діаметрів — Центри: повторне нарізання після печі й перед першим шліфуванням — Прийомка: товщина стінки у чотирьох точках. Відгук замовника: «Стінка рівномірна по всьому колу, і з того часу жоден поперечний отвір не прорвався». Результат подальшого співпраці: 2 400 одиниць замовлено повторно протягом 100 днів — 31 500 дол. США.
ПИТАННЯ ТА ВІДПОВІДІ
Чому мої деталі, оброблені на ЧПУ, часто надходять із непостійними допусками в різних партіях, і як можна усунути цей ризик?
Нестабільні допуски виникають через 4 основні причини: невідкаліброване обладнання (68 %), нестабільні кріплення, відсутність координатно-вимірювальної машини (CMM), відсутність контролю терміну служби інструментів. Ми застосовуємо шестисигмовий контроль: аналіз конструкції для виробництва (DFM) на етапі підготовки до механічної обробки виявляє ризики; CMM використовується на трьох контрольних точках зі звітами про партії, виготовлені при нагріванні; автоматична заміна інструментів при зносі 85 %; діаграми статистичного процесного контролю (SPC) у реальному часі. Узгодженість партій: 99,2 % в межах ±0,005 мм за 2 847 циклів. Ми надаємо повний аналіз виготовленої деталі (FAI), значення Cpк ≥1,67, сертифікат відповідності EN10204 3.1. Відходи зменшуються з 8 % до менше ніж 0,8 %; відмови під час збирання скорочуються на 94 %.
Як я можу переконатися, що термін виготовлення, вказаний постачальником, реалістичний і не призведе до зупинки виробничої лінії?
Нереалістичні терміни виконання призводять до 73 % затримок у закордонних поставках. Ми надаємо планування на основі даних: поточна потужність 86 ЦПУ-центрів; ймовірні терміни виконання (P50/P90) на основі трирічних даних — прототипи за 3–5 днів, малими партіями — за 7–10 днів, серійне виробництво — за 14–21 день; сповіщення про ключові етапи: отримання матеріалів, перший зразок, завершення 50 % замовлення, відправлення; 97,3 % замовлень доставлено вчасно (підтверджено незалежною третьою стороною). Ми маємо на складі 47 сплавів, щоб уникнути затримок тривалістю 5–14 днів. У разі пропущених термінів — 100 % вартості авіадоставки покриваємо ми. Це захищає інвентар JIT та усуває витрати на простої виробництва в розмірі 12 000–50 000 дол. США.
Як я можу переконатися, що термін виготовлення, вказаний постачальником, реалістичний і не призведе до зупинки виробничої лінії?
Нереалістичні терміни виконання призводять до 73 % затримок у закордонних поставках. Ми надаємо планування на основі даних: поточна потужність 86 ЦПУ-центрів; ймовірні терміни виконання (P50/P90) на основі трирічних даних — прототипи за 3–5 днів, малими партіями — за 7–10 днів, серійне виробництво — за 14–21 день; сповіщення про ключові етапи: отримання матеріалів, перший зразок, завершення 50 % замовлення, відправлення; 97,3 % замовлень доставлено вчасно (підтверджено незалежною третьою стороною). Ми маємо на складі 47 сплавів, щоб уникнути затримок тривалістю 5–14 днів. У разі пропущених термінів — 100 % вартості авіадоставки покриваємо ми. Це захищає інвентар JIT та усуває витрати на простої виробництва в розмірі 12 000–50 000 дол. США.
На які приховані витрати слід звернути увагу під час порівняння пропозицій щодо обробки на ЧПУ та як уникнути перевищення бюджету?
Приховані витрати збільшують вартість 62 % проектів на 25–40 %. Ми застосовуємо повністю прозоре деталізоване ціноутворення: матеріали, програмування, час обробки на верстатах, інструменти, пристосування, обробка поверхні, контроль (включено), логістика. DFM дозволяє економити 18–32 % шляхом виявлення надмірно жорстких допусків та непотрібного електроерозійного оброблення (EDM). Аналіз вартості: при партії 50–200 шт. вартість одиниці продукції знижується на 41 %. Жодних неочікуваних витрат на підготовку обладнання, жодних додаткових витрат на контроль, жодного розширення обсягів робіт. Клієнти економлять у цілому 25–40 % порівняно з варіантами, що пропонують нижчі початкові ціни. Справжня вартість — це загальна вартість доставленої одиниці продукції, яка відповідає всім вимогам.
Як ви запобігаєте деформації та поверхневим дефектам у деталях із тонкими стінками, виготовлених із алюмінію, титану та пластику?
Деформація тонких стінок виникає в 34 % випадків обробки алюмінію та в 41 % випадків обробки титану. Наш чотириетапний протокол: багатопрохідне зняття напружень із термообробкою; гідравлічні пристосування з точністю ±0,001 мм у восьми точках; охолодження під тиском 80–100 бар для титану, теплова стабільність ±2 °C; лазерне зачистка до шорсткості Ra0,4. Для пластиків: оптимізовані шпінделя зберігають точність ±0,02 мм. Результат: 99,2 % деталей проходять контроль при виготовленні порожнин із алюмінієвого сплаву 6061-T6 товщиною 0,5 мм для європейського телекомунікаційного замовлення — три попередні постачальники не досягли й 15 %.
Як я можу бути впевненим, що використовується саме той матеріал, який я вказав, а не дешевша заміна, що погіршує експлуатаційні характеристики деталі?
Заміна матеріалу впливає на 19 % відправлених на аутсорсинг деталей. Ми забезпечуємо повну відстежуваність: сертифікат EN10204 3.1 для кожної плавки; спектрометр із точністю 0,01 % відповідно до стандартів ASTM/GB; відстеження за штрих-кодом від складу до фінальної обробки; незалежне тестування за запитом; окреме зберігання сплавів. Ми маємо на складі 47 марок: 304/316/17-4PH, 6061/7075, TC4, C360, PEEK, POM, Nylon. Повний комплект документації надсилається разом із замовленням для відповідності ISO 9001, IATF 16949 та медичним вимогам. Ризик заміни матеріалу відсутній.
Чому ціни на одну й ту саму деталь, оброблену на ЧПУ, відрізняються в 3–10 разів між різними постачальниками, і як визначити справжню вартість?
різниця в цінах у діапазоні 300–1000 % свідчить про 6 проблем: 3-вісні верстати не забезпечують точність ±0,005 мм; відсутність аналізу конструкції з урахуванням технологічності виготовлення (DFM) призводить до зростання витрат у процесі виробництва на 30–50 %; відсутність координатно-вимірювальної машини (CMM) призводить до браку в 8–12 %; використання немаєркованого матеріалу зменшує вартість на 20 %, але створює ризик відмови; розподіл операцій між кількома верстатами призводить до помилок у базуванні; приховані платежі за підготовку обладнання та контроль якості. Наші комерційні пропозиції включають 5-вісні верстати DMG Mori, аналіз DFM, CMM, сертифікати матеріалів та логістику — єдина прозора ціна. Клієнти економлять 25–40 % загальної вартості порівняно з низькими пропозиціями. Справжня вартість — це загальна вартість доставки однієї придатної до використання деталі.
Як усунути розриви в комунікації та інженерні недорозуміння під час закупівлі деталей, оброблених на ЧПУ, у закордонних постачальників?
Збої у зв'язку призводять до 44 % дефектів. Наші 4 протоколи: спеціалістів-інженерів (досвід роботи понад 8 років, вільне володіння англійською мовою) — протягом 2 годин; попередній виробничий зв'язок протягом 24 годин із перевіркою GD&Т — вирішення 92 % проблем до механічної обробки; анотовані 3D CAD-моделі для схвалення першого зразка; оновлення в реальному часі на 4 етапах. DFM виявляє 15 типових проблем, що дозволяє скоротити кількість циклів доробки на 3,2. Середній час реагування — 4,2 години, 24/7 у трьох часових поясах. Зменшує повторну обробку на 89 %, скорочує терміни виконання на 22 %.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt

Пов’язаний товар

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000