 EN


Bewerking van Kleefhakbeugel: Hoekom sit die pen onder ‘n hoek?
Die versagingsvervaardiging van ‘n kliefbak is die soort taak waar elke afmeting op die inspeksieverslag binne die toegelate toleransies kan wees, maar die skakelstuk sal steeds nie werk nie.
Taak 260414004 het in Augustus 2023 aangekom van ‘n vervaardiger van kliefbakke en monteeronderdele wat voorheen van ‘n ander werkswinkel ontvang het wat bakke gelewer het wat op papier korrek was. Die pen het met die hand in die “fork” ingegaan, die twee gate in die basis het met die raam saamgeval, die basis het plat gesit, en tog het die skakelstuk gedurende sy bewegingsreeks na een kant getrek en het die pen binne ‘n paar weke van diens ‘n helder band op een rand van die boring verslet.
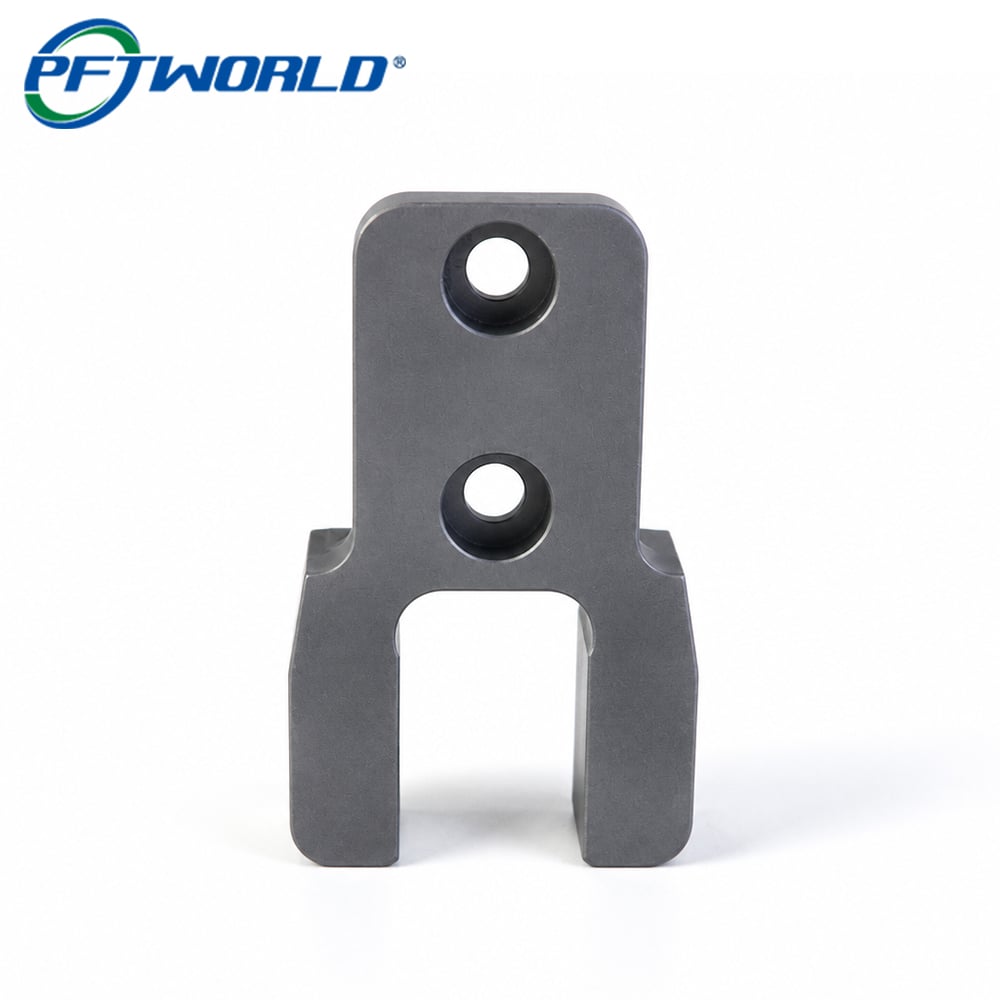
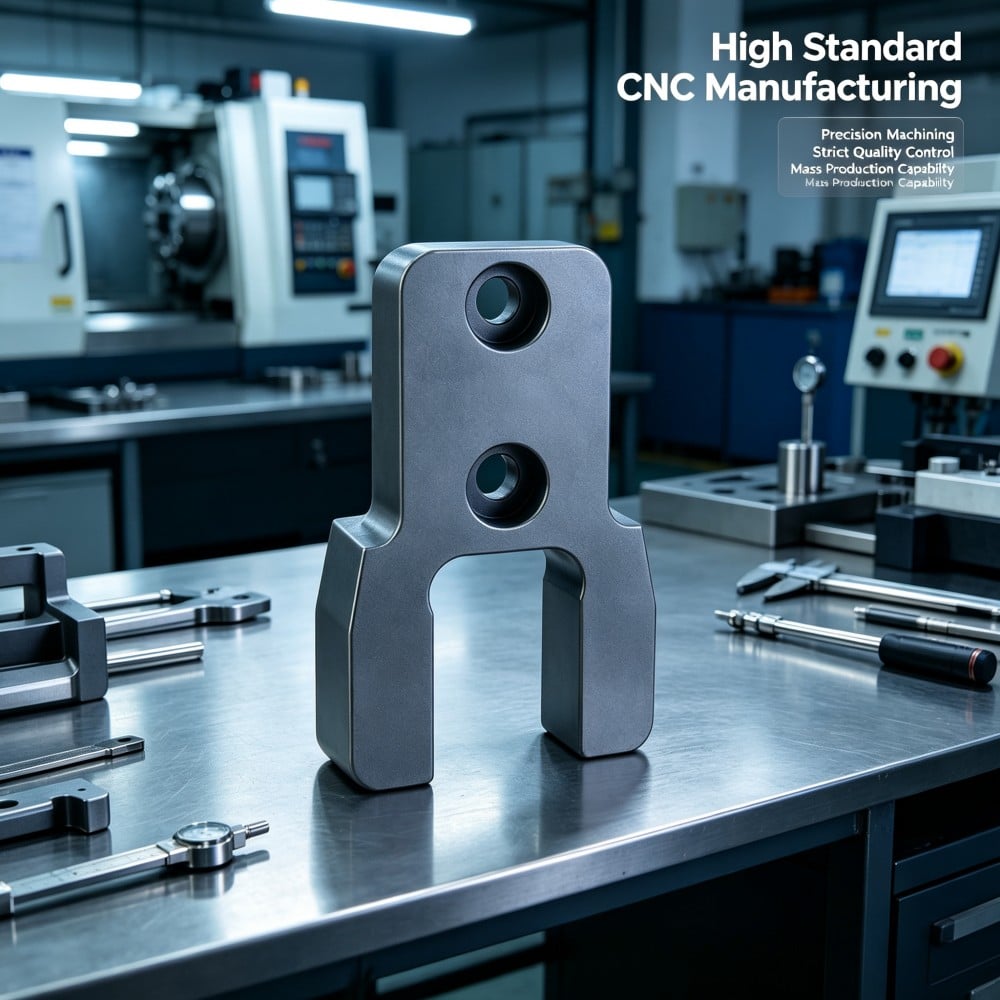
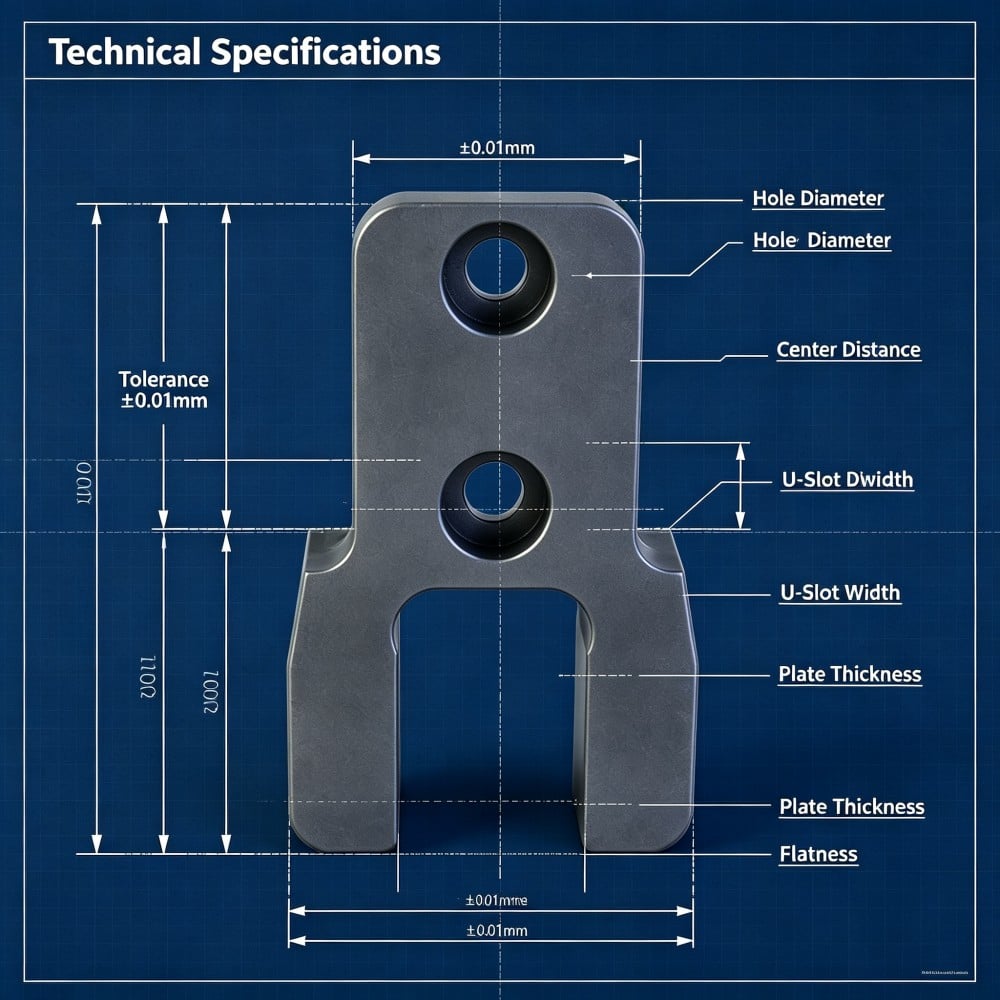
Die dele in die fotografe is die produksie-lots wat gevolg het: ’n 1Cr17Ni2 martensitiese roestvry-staal klemhakkie van ongeveer 72 mm lengte, gehard en getemper, met ’n dik gegafelde einde wat twee tande en ’n diep U-vormige gleuf dra, ’n vlakker sak wat in die gafelvlak uitgebeit is, en ’n dunner reghoekige basisplaat van ongeveer 24 mm wyd met twee versinkte monteer-gate op ’n spasie van ongeveer 25 mm. Die donker koolswart mat oppervlak is die afwerking na hittebehandeling.
Wat moet hierdie bekkie doen?
Drie take, en hulle werk slegs saam.
Die basisplaat word gemeer. Sy onderkant is die monteeroppervlak, en die twee versinkte gate bevestig die hakkie aan ’n raam. Die boutkoppe moet onder die oppervlak lê sodat niks uitstaan nie, en die plaat moet plat lê sodat die hakkie nie swaar wanneer dit vasgedraai word nie.
Die gafel neem die pen in. Die twee tande het elk ’n boring, en die pen gaan deur albei; dus moet die twee borings een as deel. Rondom die boring definieer die U-gleuf en die sak waar die saamgaande komponent rus en hoeveel dit kan beweeg.
Die beugel hou ’n hoek. Dit is die taak wat nooit op ’n enkele afmeting verskyn nie: die pen moet vierkant teenoor die monteringsvlak sit. Indien dit nie so is nie, beweeg die skakelstuk skuins, belas die pen een rand van die boring, en wys die slytplek op ’n plek waar die beugel nog nooit vir die probleem aangewys is nie.
Hoekom kan elke kenmerk deurgaan en tog misluk die samestelling?
Elke kenmerk word teen homself getoets.
’n Boring het ’n deursnee en ’n posisie. ’n Sak het ’n diepte. ’n Plaat het ’n dikte en vlakheid. ’n Tand het ’n dikte en parallelisme met sy nabygeleë tand. Elkeen van hierdie is afsonderlik meetbaar, en op hierdie beugel is elkeen gemeet en as geslaag beskou.
Daar lê die val in die inspeksierapport. ’n Rapport wat uit kenmerktoetse saamgestel is, beskryf ’n versameling kenmerke, nie ’n werkende beugel nie.
Dit is die verhoudings tussen kenmerke wat die samestelling gebruik
Die pen gee nie om hoe rond enige van die twee boringe in isolasie is nie. Dit gee om of die twee boringe 'n gemeenskaplike as deel, en of daardie as loodreg op die vlak staan waarop die beugel vasgeskroef word. Die saamgaande komponent gee nie om oor die sakdiepte op sy eie nie; dit gee om of die vloer van die sak parallel aan die vlak is waarop die beugel gemonteer word, want daardie parallelisme is wat dit tydens die beweging op sy plek hou.
Geen van daardie verhoudings verskyn as 'n lyn op 'n konvensionele inspeksieblad nie. Hulle is die verskil tussen 'n beugel wat slaag en 'n beugel wat werk, en hulle is die vereistes wat hittebehandeling die meeste waarskynlik sal beskadig.
Die monteer-vlak is die verwysing wat die kliënt werklik gebruik
Wanneer die skakelstelsel saamgestel word, word die beugel vasgeskroef, en vanaf daardie oomblik word elke verhouding in die samestelling gedefinieer deur die monteer-vlak. Dit is die primêre datum, ongeag of die tekening dit sê of nie.
Dus die monteringsvlak is die verwysing waarvanaf die beugel gebou en gemeet moet word. ’n Beugel wat vanaf sy vurk of vanaf die buiterande van die basisplaat bewerk en getoets is, is vanaf verwysings gebou wat die kliënt nooit aanraak nie, en die verskil tussen daardie verwysings en die monteringsvlak is waar die buiging in die skakelstang vandaan kom.
Die twee verhoudings wat hittebehandeling beskadig
Die penas en die monteringsvlak
Die penborings word gesny terwyl die materiaal vrysniedend is, wat by ’n beugel soos hierdie beteken voor die siklus. Die borings kom rond uit, op posisie in die vurk, en loodreg op die oppervlakke waarteen die masjien tydens die instelling gestel was.
Dan word die beugel geblus en getemper. Die basisplaat en die tande is baie verskillende dele van dieselfde onderdeel: die tande is dik, die basis is dun, en die twee reageer op die termiese siklus teen verskillende tempo’s. Die basisplaat beweeg meer as wat die tande doen, en die verhouding van die tande tot die basisplaat bepaal presies die penas relatief tot die monteeroppervlak.
Die resultaat is ’n beugel waarin albei boringe steeds rond en steeds die regte grootte is, die basis steeds plat lê, en die penas ’n hoek teenoor die monteeroppervlak ontwikkel het. Niks in die verslag het verander nie. Die samestelling het wel.
Die sakvloer en die tandvlakke
Die sak in die tandvlak is vlak, en sy doel is om te beheer waar die saamgaande komponent sit en hoe ver dit kan beweeg. Sy diepte is belangrik, maar by hierdie beugel is sy parallelheid met die monteeroppervlak ook belangrik, want ’n sakvloer wat kantel, beweeg die saamgaande komponent saam met hom.
Die sak word voor die siklus gesny soos die res van die vurk, sodat dieselfde beweging wat die penas kantel ook die vloer van die sak kantel. 'n Sak wat die regte diepte by sy middel het en aan een kant vlak is, sal die saamgaande komponent aan een rand vasstel, en die monteur sal dit beskryf as los eerder as gekantel, wat die ondersoek in die verkeerde rigting stuur.
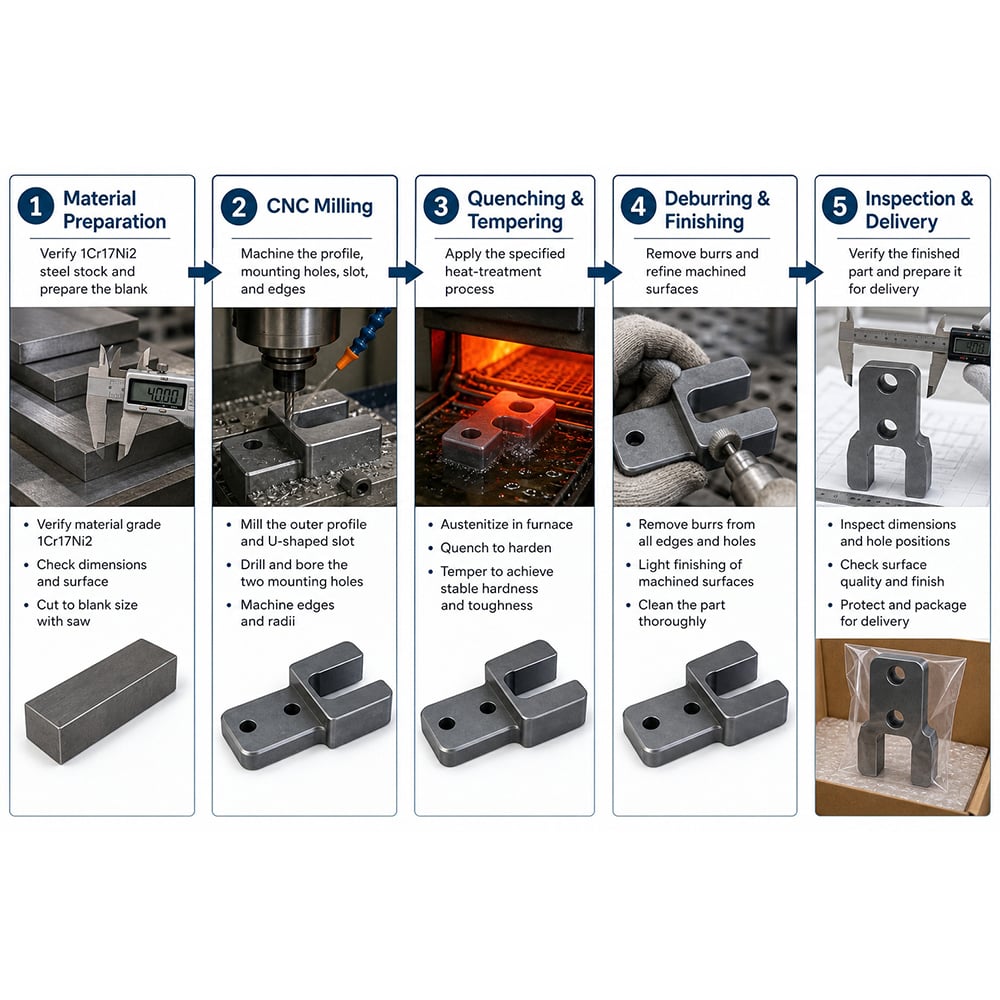
Hoe is die bevestigingsklampe vervaardig, stap vir stap?
Stap 1 – Grofwerk die houer en laat materiaal op die verwysingsvlakke
Die houer word vanaf 'n 1Cr17Ni2-staaf grofwerk, met die buitelyn, die vurk en die basis naby die finale afmetings gebring, maar 'n doelbewuste toelaatbaarheid word gelaat op die basisplaatvlakke en op die buitevlakke van die vurk. Dit is die vlakke waarna die onderdeel later verwys sal word, en hulle moet na die siklus eerder as voor die siklus gesny word.
Stap 2 – Verkoel en aanhard tot die hardheid wat op die tekening aangedui word
Die growwe beug gaan deur die volledige verhard- en aanlaat-siklus na die hardheid wat op die tekening aangedui word, wat die vork se slytweerstand verskaf en verhoed dat die boorrand onder die pen vervorm. Dit is die grootste beweging wat die beug sal ondergaan, en alles wat volg, word om hierdie feit beplan.
Stap 3 – Vlak die monteeroppervlak en die tande-oppervlakke in een instelling
Die monteeroppervlak en die buite-oppervlakke van die vork word ná die siklus, in een instelling, vlak gemaak, sodat die verwantskap tussen hulle deur een snybewerking geskep word eerder as om dit van voor die hittebehandeling te erf. Dit is die stap wat die beug se eie verwysingsvlak terugplaas waar die kliënt se montering dit verwag.
Stap 4 – Bring die basisplaat tot die vereiste dikte vanaf die monteeroppervlak
Die basisplaat word na die tekening se dikte gebring, gemeet vanaf die monteringsvlak, sodat die tree by die oorgang na die vurk presies waar die tekening dit plaas sit. Indien die dikte vanaf die ander kant gemeet word, sal die tree korrek wees maar die monteringsvlak verkeerd, wat die teenoorgestelde van wat die samestelling benodig, is.
Stap 5 – Sny die sakvloer parallel aan die monteringsvlak
Die sak is nou voltooi gesny, met die steun wat op die geflakteerde monteringsvlak rus, sodat die sakvloer parallel aan die vlak uitkom waarop die steun vasgeskroef word. Die diepte word by meer as een punt oor die vloer gecontroleer, aangesien ’n vloer wat in die middel korrek is maar aan een rand te vlak is, ’n mislukking is wat as ’n los pas voorkom.
Stap 6 – Boor en herstel die twee tandgate vanaf die monteringsvlak
Die twee pen-gate word geboor en ge-ream na die siklus, deur vanaf die monteringsvlak te werk sodat die pen-as vierkant aan daardie vlak is — die vlak waarop die kliënt die onderdeel vasbout — eerder as vierkant aan die eie oppervlaktes van die vork. Waar die opstelling dit toelaat, word albei gate in een bewerking afgemaak sodat hul asse van nature saamval, eerder as deur twee afsonderlike opstellings.
Stap 7 – Sny die teenborings van dieselfde vlak af
Die teenborings word vanaf die monteringsvlak gesny sodat hul diepte na daardie vlak verwys en die boutkoppe onder dit lê. Om hulle vanaf die verste kant af te sny, is die fout wat ‘n teenboring veroorsaak wat korrek in diepte meet, maar steeds ‘n boutkop bo-op die vlak laat waarop die beugel rus.
Stap 8 – Verwyder die skerphoeke van die gleuf en toets die beugel as ‘n volledige samestelling
Elke afgeskuinde rand en die hoeke van die U-groef is ontbyt, met spesiale aandag aan die groefhoeke omdat dit 'n spanningkonsentrasie in 'n martensitiese roestvrystaal is. Die finale inspeksie sluit die individuele kenmerke in, maar dit word vrygestel op die samestellingskontroles: 'n pen deur albei tandgate, 'n vierkant wat op die monteeroppervlak staan, die sakvloer wat vir parallelisme met daardie oppervlak geïnspekteer word, en die beugel wat vasgeskroef word en deur sy bewegingswydte beweeg word.
Wat het die 2 000-stukproduksie gemeet?
| Kontroleer | Spesifikasie | Gehou oor 2 000 beugels |
|---|---|---|
| Monteeroppervlak en tandoppervlakke | Gefassad na die siklus, in een opstelling | Een opstelling vir albei, sodat die verhouding uit een enkele snyding kom |
| Basisplaat-dikte | Volgens die tekening, gemeet vanaf die monteeroppervlak | Die trap het waar die tekening dit plaas gestaan |
| Volgens die tekeningsdiepte, parallel met die monteeroppervlak | Die diepte is by meer as een punt oor die vloer geïnspekteer | |
| Pyn-gate | In posisie, asse gemeenskaplik | Geboor en ge-ream vanaf die monteringsvlak na voltooiing van die siklus |
| Pyn-as tot monteringsvlak | Loodreg op die monteringsvlak | Gecontroleer met 'n pyn en 'n vierkant op die monteringsvlak |
| Tellingboor | Tot tekeningsdiepte, boutkoppe onder die vlak | Gesny vanaf die monteringsvlak |
| U-groef | Tot tekeningswydte en -diepte | Kantteerings van gleufhoekies ontbyt |
| Hardheid | Trekreeks, gelykvormig | Gekook en getemper op 'n beheerde siklus |
| Rande | Ontbyt en afgekant | Niets los nie of sny tydens montering nie |
Tweeduizend beugels versend binne 18 dae, en die kliënt het gerapporteer dat die penne regop gesit het, die skakelstang reguit beweeg het deur sy volledige bewegingswydte, die boutkoppe onder die monteeroppervlak was, en die beugel die een rand van die boring laat staan het.
Die fout wat ons tydens ons eie proefloop gevind het
Ons proefbeugels het al wat ons gemeet het, met sukses deurgegaan, maar die kliënt se montering het hulle verwerp.
Die proefverslag was skoon: albei tandeboorings was rond en op posisie, die basis was plat, die teenboorings was tot die regte diepte, die sak was tot die regte diepte, en die pen het maklik deur albei tande gegaan. Wat geen van hierdie toetse beskryf het nie, was die hoek tussen die penas en die monteeroppervlak. Toe 'n pen deur die proefbeugels gedruk is en 'n vierkant op die monteeroppervlak gestaan het, het die pen geneig, en sodra die beugel vasgeskroef is, het die skakelstang halfpad deur sy bewegingswydte vasgehou.
Drie veranderinge is in produksie geneem. Die monteringsvlak en die buitevlakke van die vork is in een opstelling na die siklus gefrees, eerder as om dit vanaf die sagte toestand oor te neem. Die penborings is geboor en ge-ream vanaf die monteringsvlak as werkverwysingsvlak, eerder as vanaf die eie vlakke van die vork. En die vrystellingskriterium is gewysig na 'n monteringskontrole: 'n pen deur albei borings met 'n vierkant op die monteringsvlak, plus die beugel wat vasgeskroef is en deur sy bewegingswydte gesweef word, terwyl die individuele kenmerkmetings as prosesbeheer behou word eerder as as die faktor wat besluit of 'n partjie versend mag word.
Tussen die proef en produksie het die skuinsklag verdwyn, en die randversletting aan die borings wat die kliënt by drie weke waargeneem het, het ook gestop om verskyn.
Drie maniere om na 'n skarnierbeugel te verwys, vergelyk
| Verwysing wat vir die borings gebruik word | Hoe die penas ingestel word | Risiko van skuinsheid ten opsigte van die monteringsvlak | Waar Dit Pas |
|---|---|---|---|
| Monteringsvlak, na die siklus | Albei borings word vanaf die gefreesde monteringsvlak afgemaak, ideaalweg in een bewerking | Laagste, omdat die boringas en die kliënt se datum van dieselfde oppervlak afkomstig is | Bekkies en vurke waar die pen vierkant aan ’n monteringsoppervlak moet wees, die roete wat hier gebruik word |
| Buitevlakke van die vurk, na die siklus | Die borings word vierkant aan die vurk self gesny | Medium: korrek as die vurk toevallig vierkant aan die monteringsvlak is, en die twee nie teen mekaar gecontroleer word nie | Delen waar die vurkgeometrie die funksionele verwysing is en die monteringsvlak van ondergeskik belang is |
| Buitevlakke van die vurk, voor die siklus | Beide die borings en die vurk word in die sagte toestand gesny en die siklus kom laaste | Hoogste, omdat die verhouding tussen vurk en basis die een is wat die siklus die meeste verander | Eenvoudige bekkies met swaar basisse en ’n klein verskil tussen snitgroottes |
Die derde ry is die roete wat 'n skoon inspeksieverslag en 'n skeef samestelling produseer, en dit is die roete waarop die meeste beugels gequote word. Die keuse is dit werd om eksplisiet te maak, omdat die koste van die eerste ry een ekstra opstelling is en die koste van die derde ry 'n partjie is wat by die kliënt se bank weggooi moet word.
VVV
Hoekom sit die pen onder 'n hoek alhoewel beide boringe op posisie is?
Omdat boringposisie en boringuitlyning verskillende vereistes is, net soos die hoek van die boringas tot die vlak waarteen die beugel vasgemaak word. Elke tande-boring kan perfek rond en perfek geposisioneer wees binne sy eie tand terwyl die twee boringe nie meer dieselfde as deel nie, of terwyl daardie as nie meer loodreg op die monteer-vlak staan nie. Hierdie verhoudings verskyn nie op 'n konvensionele inspeksieblad nie, en hittebehandeling is wat hulle breek.
Vanaf watter vlak moet 'n kleefbeugel bewerk en gemeet word?
Die monteeroppervlak, want dit is die oppervlak waarteen die kliënt die onderdeel vasbout en die verwysing waarvan elke verhouding in die samestelling geneem word sodra die houer geïnstalleer is. Masjienbewerkings- en toetsingsverwysings vanaf die vork of vanaf die buiterkante van die basisplaat beteken dat die houer uit verwysings gebou is wat die samestelling nooit gebruik nie, en die verskil tussen daardie verwysings en die monteeroppervlak is waar ‘n skuinsheid vandaan kom.
Maak dit saak hoe diep die sak is as die teenoorgestelde onderdeel steeds pas?
Die diepte maak saak, maar die parallelheid van die sakbasis maak nog meer saak, want ‘n basis wat by die middel die regte diepte het maar aan een kant vlakker is, laat die teenoorgestelde onderdeel net aan een kant rus. In bedryf word dit as ‘n los pasvorm eerder as ‘n gekantelde een gelees, dus word die klag gewoonlik ondersoek as ‘n grootteprobleem terwyl die werklike oorsaak is dat die basis nie parallel met die monteeroppervlak is nie.
Hoe moet ‘n skarnierhouer voor versending getoets word?
In die saamgevoegde toestand eerder as slegs as kenmerke: ’n spyker deur albei tandgate met ’n vierkant wat op die monteringsvlak staan om die as te toets, die sakbasis vir ewewydigheid met daardie vlak getoets, die teenboorings vanaf daardie vlak getoets, en die houer vasgeskroef en deur sy bewegingswydte gevee. Kenmerkmetings behoort in die proseslog; die samestellingskontroles is wat moet bepaal of ’n partjie versend mag word.
Wat om op jou tekening te plaas?
Ses reëls keer ’n skarnierhouer van om deur inspeksie te gaan en die koppeling te laat misluk:
1. Noem die monteringsvlak as die primêre datum, en stel dat die tandgate loodreg op dit is.
2. Gee die twee tandgate as ’n saam-asvereiste, nie as twee onafhanklike posisies nie, sodat die twee as een as getoets word.
3. Gee die sakdiepte met ’n toleransie en stel dat die sakbasis ewewydig aan die monteringsvlak is.
4. Gee die basisplaatdikte gemeet vanaf die monteringsvlak, en spesifiseer van watter kant die trap geneem moet word.
5. Gee die teenboor diepte vanaf die monteer oppervlak, en sê dat die vinnigheidskoppe onder daardie oppervlak moet sit.
6. Sê of die gleuf hoeke 'n radius het en wat daardie radius is, aangesien 'n interne hoek in 'n gehard en getemperde martensitiese roestvrystaal die plek is waar 'n kraak begin.
'n Klevishouer is nie moeilik om kenmerk vir kenmerk te masjineer nie. Dit is egter moeilik om dit saam te hou in die verhoudings wat die samestelling werklik gebruik, en hierdie verhoudings is dié wat die hittebehandeling die meeste beweeg. Plaas die monteeroppervlak eerste, voltooi die vork vanaf dit na die siklus, en toets die houer as 'n samestelling eerder as 'n lys van afmetings.