 EN


الدلّاكات الداخلية ذات الأسنان المُسنَّنة: دليل فنيٌّ يتناول التصميم والتصنيع والتسامحات
الدلّاكات الداخلية ذات الأسنان المُسنَّنة: دليل فنيٌّ يتناول التصميم والتصنيع والتسامحات
رؤى هندسية تتعلق بهندسة الأسنان، والتفريز بالأسلاك مقابل التفريز الكهربائي بالشرارة، ومعالجة السطح، وأفضل الممارسات في تصميم القابلية للتصنيع لقطع المرفق الدائرية المصنوعة بدقة باستخدام الحاسب الآلي.
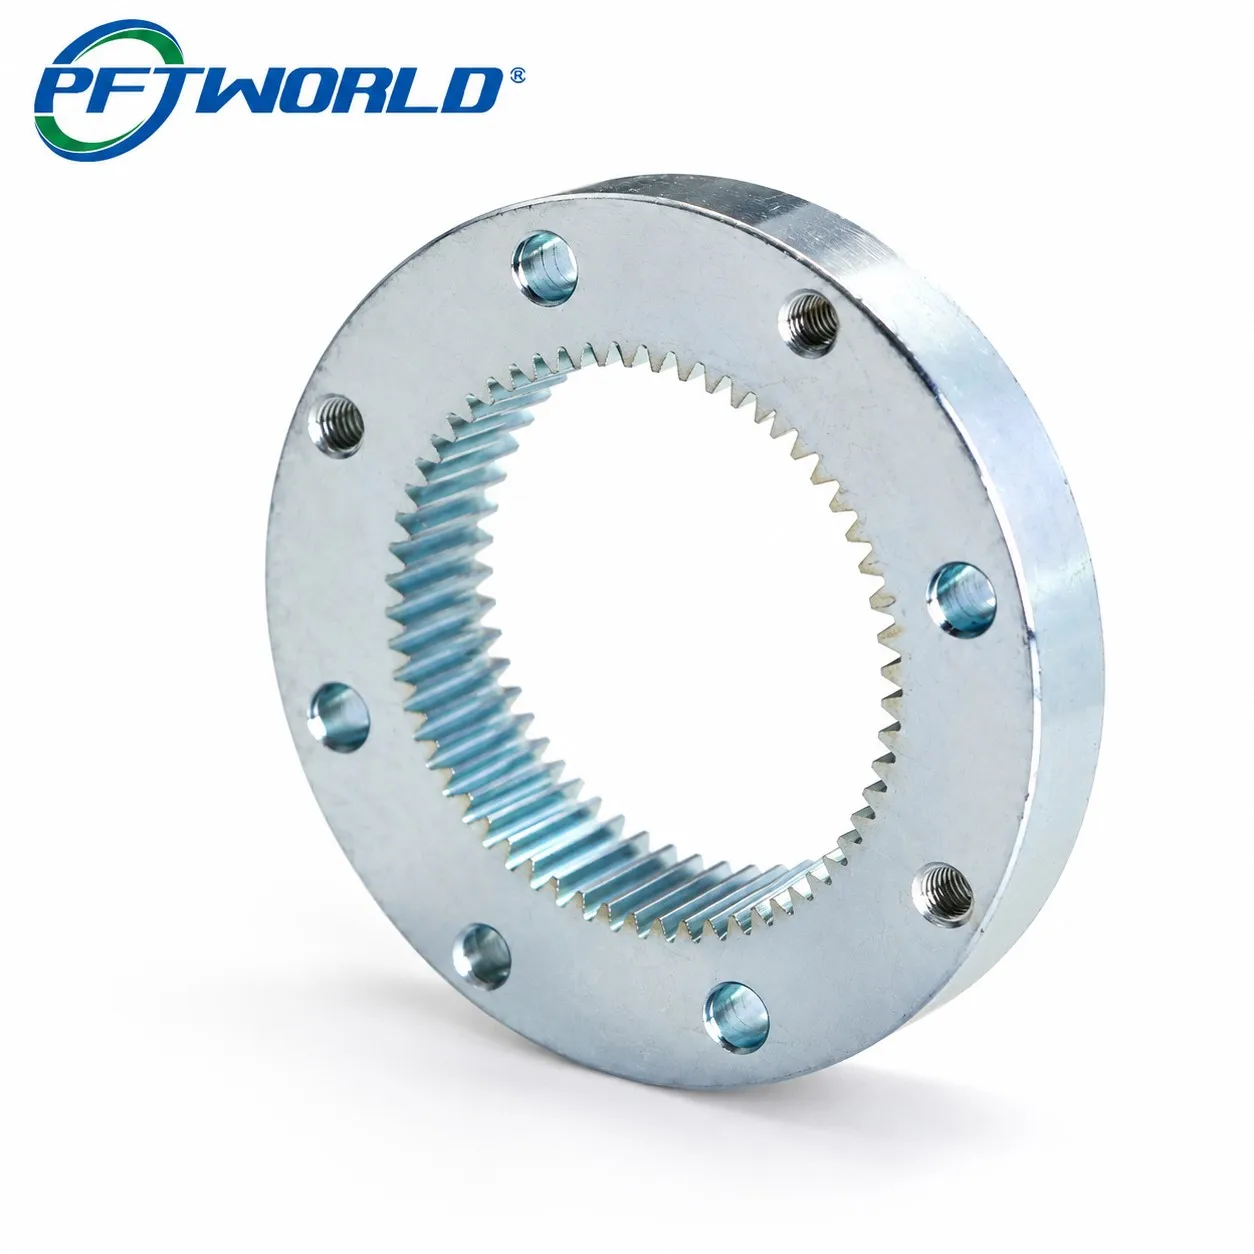
ما هو المرفق الحلقي الداخلي المسنن؟
المرفق الحلقي الداخلي المسنن — مثل الجزء الصلب المغلفن بالزنك الموضح أعلاه — هو عنصر مصنوع بدقة عالية يجمع بين مرافق تثبيت مسطّح يمكن تثبيته بالبراغي وبين فتحة داخلية مسننة (أو ذات أسنان داخلية). وتتصل الأسنان الداخلية بمحور أو ترس مسنّن مطابق لنقل العزم، بينما توفر الوجه الخارجي للمرفق واجهة صلبة قابلة للتكرار لتجميع البراغي. ويجعل هذا التصميم الهجين من القطعة عنصراً أساسياً شائعاً في علب التروس وأنظمة النقل والمحركات التلقائية والمبدلات الدوارة، حيث يجب أن يتم نقل العزم والتثبيت الآمن ضمن مساحة مدمجة واحدة.
كيفية تصنيعه
يَتضمَّن إنتاج طوقٍ حلزونيٍ داخليٍ مزوَّدٍ بفلانشٍ عادةً دمجَ تخصصَيْ معالجةٍ آليةٍ. ففي البداية، تُحقِّق ماكينة التحكم العددي الحاسوبي (CNC) القطر الخارجيَّ وسماكة الفلانش وأنماط ثقوب البراغي، مع الحفاظ على التمركز المركزي الدقيق بين سطح الفلانش ومحور الفتحة. وبعد ذلك، تُشكَّل الأسنان الحلزونية الداخلية باستخدام عملية التوسيع (Broaching) أو التشكيل (Shaping) أو قص الأسلاك الكهربائية (Wire EDM)، وذلك حسب عدد الأسنان والوحدة النمطية (Module) وحجم الدفعة.
توفِّر عملية التوسيع (Broaching) أفضل توازنٍ بين دقة ملفّ الأسنان وزمن الدورة في الإنتاج الصغير والمتوسط. أما قص الأسلاك الكهربائية (Wire EDM) فيُفضَّل عند معالجة المواد المُصلَّبة أو أشكال الأسنان غير القياسية التي لا يمكن لأدوات التوسيع الوصول إليها، رغم أن هذه الطريقة تزيد زمن المعالجة لكل قطعة.
المواد والمعالجة السطحية
يؤثِّر اختيار المادة والطلاء مباشرةً في سعة العزم وعمر التآكل ومقاومة التآكل.
اعتبارات التصميم سهولة التصنيع (DFM)
عند تحديد طوق ترس داخلي ذي شفة، فإن أربعة عوامل تؤثر تأثيراً قوياً على إمكانية التصنيع والتكلفة: وحدة الأسنان وزاوية الضغط، ونسبة عمق الفتحة إلى قطرها، وتسامح دائرة البراغي، وسماكة الطلاء. فالفتحة العميقة الضيقة تحد من صلابة أداة التوسيع (البراش) وقد تتطلب تسلسلاً قطعياً متدرجاً أو موجهاً. كما أنه من الضروري التأكد مما إذا كان ترس العمود المقابل يتبع معيار DIN 5480 أو ANSI B92.1 أو ISO 4156 أو ملفاً مخصصاً — فاختيار الأدوات، وبالتالي المدة الزمنية اللازمة للتسليم، يعتمد كلياً على هذا المعيار.
التطبيقات النموذجية
الأسئلة المتكررة
أسئلة هندسية شائعة حول تصميم وتجهيز الطوق الداخلي ذي التروس والشفة.
ما التسامح النموذجي لأسنان الترس الداخلي؟
تحدد معظم التطبيقات الصناعية درجة تسامح أسنان تتراوح بين IT7 وIT8، مع الحفاظ على تركيز الفتحة بالنسبة للشفة ضمن مدى ٠٫٠٢–٠٫٠٥ مم، وذلك حسب متطلبات الحمل والسرعة الدورانية.
لماذا يُستخدم التغليف بالزنك بدلًا من غيره من الطبقات الواقية؟
يوفّر التغليف الكهربائي بالزنك مقاومةً موثوقةً للتآكل وبتكلفة منخفضة جدًّا مع إضافة طبقة رقيقة جدًّا — وهذا أمرٌ مهمٌ لأن زيادة سماكة الطبقة قد تؤثّر في تركيب الأسنان المسننة. أما في البيئات الأشد قسوةً، فتُعد طبقات الأكسيد الأسود أو النيكل أو داكرومت بدائل شائعة.
هل يمكن صنع أطراف التوصيل الداخلية المسننة من مواد غير الفولاذ؟
نعم. ويُستخدم الفولاذ الكربوني والفولاذ السبائكي على نطاق واسع في التطبيقات التي تتطلب نقل العزم، بينما يُفضَّل الفولاذ المقاوم للصدأ في البيئات المعرّضة للتآكل، وتُختار سبائك الألومنيوم عندما يكون خفّة الوزن أولويةً أعلى من متطلبات التحميل.
ما الفرق بين عملية التوسيع (بروشينغ) والقطع بالتفريغ الكهربائي باستخدام سلك (واير إي دي إم) لتشكيل الأسنان المسننة؟
تتميّز عملية البروشينغ بالسرعة والكفاءة التكلفة في الإنتاج المتوسط إلى العالي ذي هندسة الأسنان القياسية. أما قطع الواير إي دي إم فهو أبطأ لكنه لا يحتاج أدوات قص، ما يجعله الخيار الأمثل للمواد المصلّبة أو النماذج الأولية أو الأسنان المسننة غير القياسية.
كيف أختار معيار السنّ المسنن المناسب لمشروعي؟
واكب التربيع الداخلي مع عمود الاتصال الخاص بك وفق المعيار الموجود مسبقًا — مثل معيار DIN 5480 أو ANSI B92.1 أو ISO 4156 — لتفادي تكاليف تصنيع أدوات خاصة. وإذا لم ينطبق أي معيار قياسي، فزود المورد برسمٍ تفصيليٍّ كاملٍ لشكل الأسنان في أسرع وقتٍ ممكنٍ كي يتمكَّن من احتساب فترة التحضير اللازمة لأدوات التصنيع بدقة.
هل تحتاج إلى طوق شريطي تربيع داخلي مخصص؟
احصل على مراجعة مجانية لتصميم القابلية للتصنيع (DFM) وعرض أسعار لتشغيل القطع بالتحكم العددي (CNC) من فريق هندسة PFTWORLD.
اطلب عرض سعر