 EN


ক্লেভিস ব্র্যাকেট মেশিনিং: পিনটি কেন কোণে বসে?
ক্লেভিস ব্র্যাকেট মেশিনিং হলো এমন ধরনের কাজ যেখানে পরীক্ষা প্রতিবেদনে প্রতিটি মাত্রা সহনযোগ্য সীমার মধ্যে থাকলেও লিঙ্কেজটি কাজ করবে না।
চৌকস ও মাউন্টিং উপাদান তৈরি করে এমন একটি প্রস্তুতকারক থেকে আগস্ট ২০২৩ সালে চোব ২৬০৪১৪০০৪ আসে, যার আগের শপ ব্র্যাকেট সরবরাহ করেছিল যা কাগজে সঠিক ছিল। পিনটি হাত দিয়ে ফর্কে ঢোকানো যেত, ভিত্তির দুটি ছিদ্র ফ্রেমের সাথে মিলে যেত, ভিত্তিটি সমতলে বসত, তবুও লিঙ্কেজটি এর সম্পূর্ণ গতিপথে এক পাশে টান খেত এবং কয়েক সপ্তাহ পরিচালনার পর পিনটি বোরের এক প্রান্তে উজ্জ্বল আঁচড় তৈরি করেছিল।
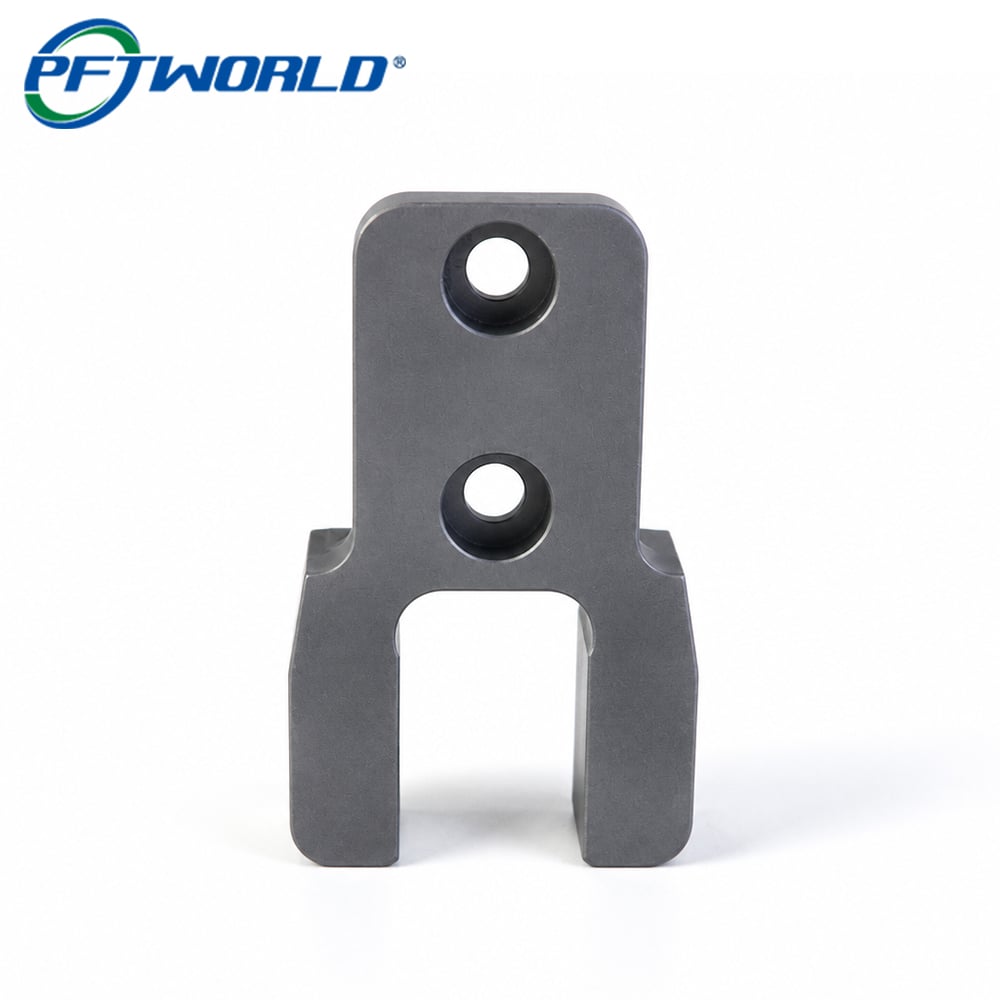
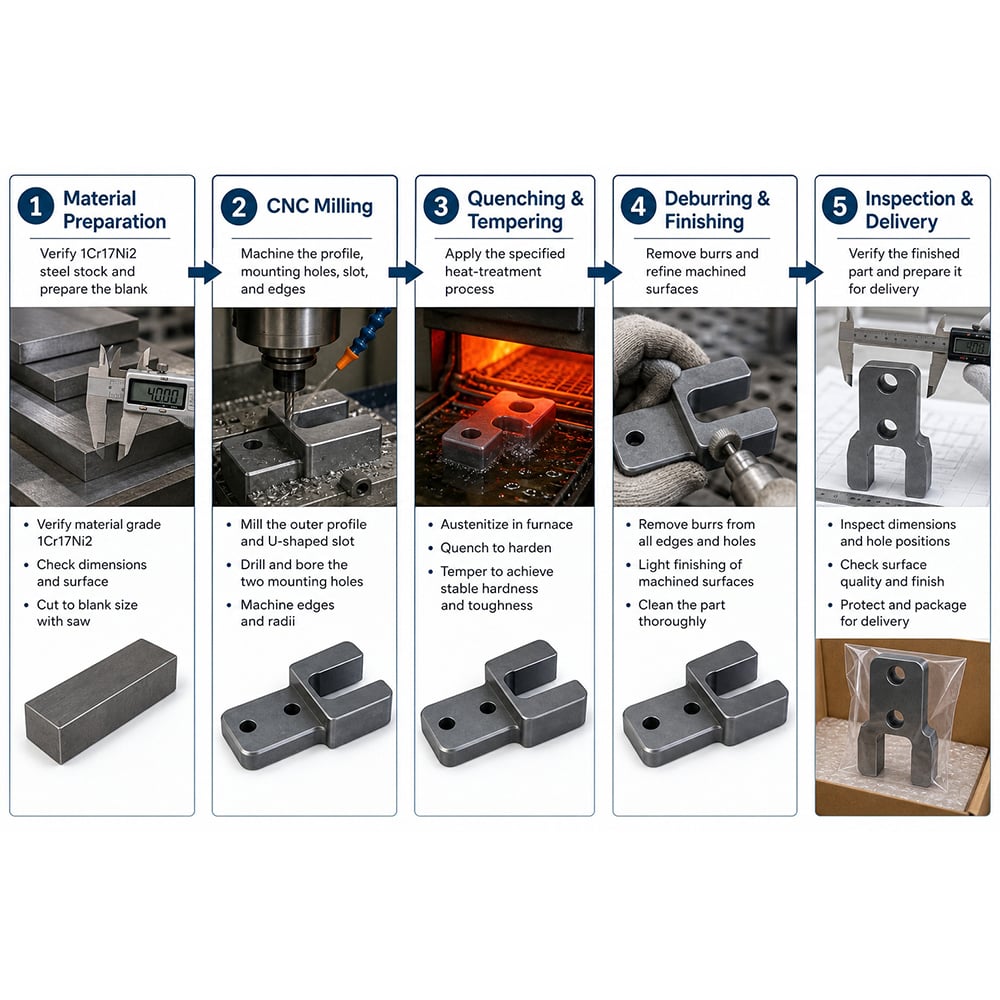
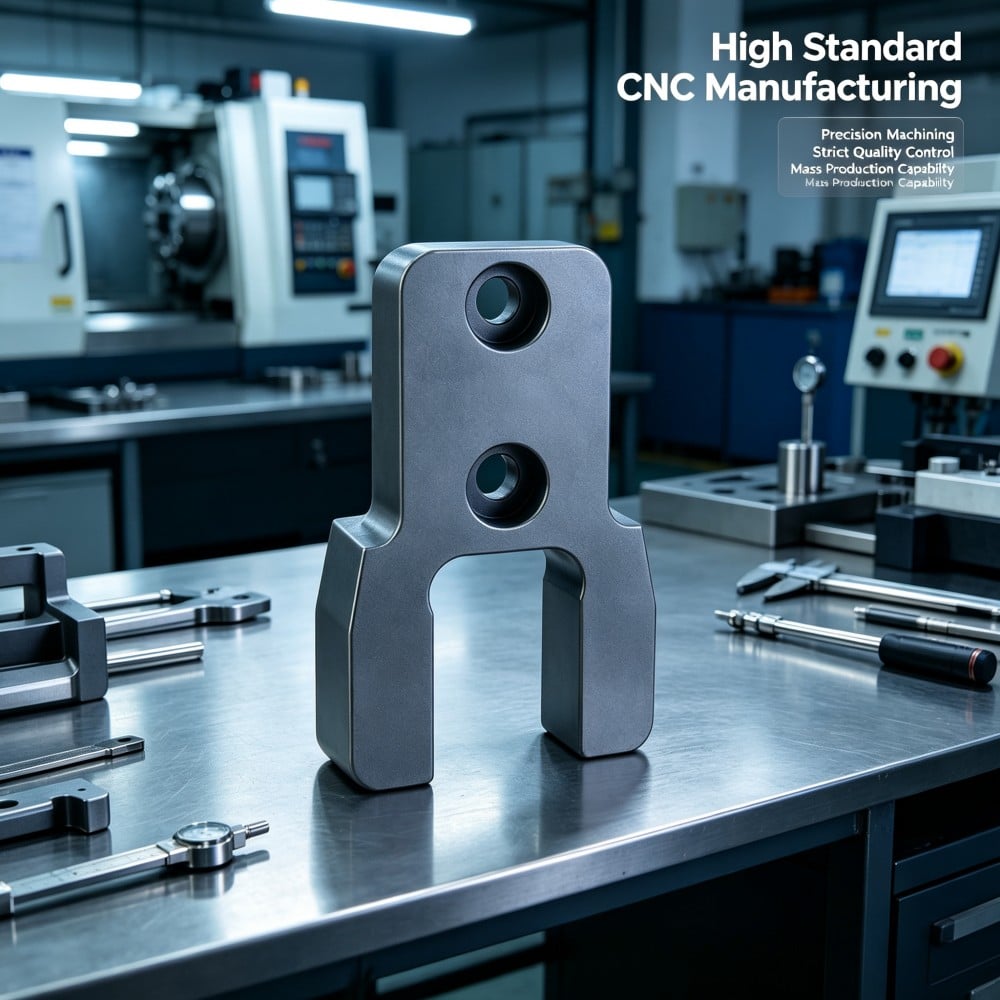
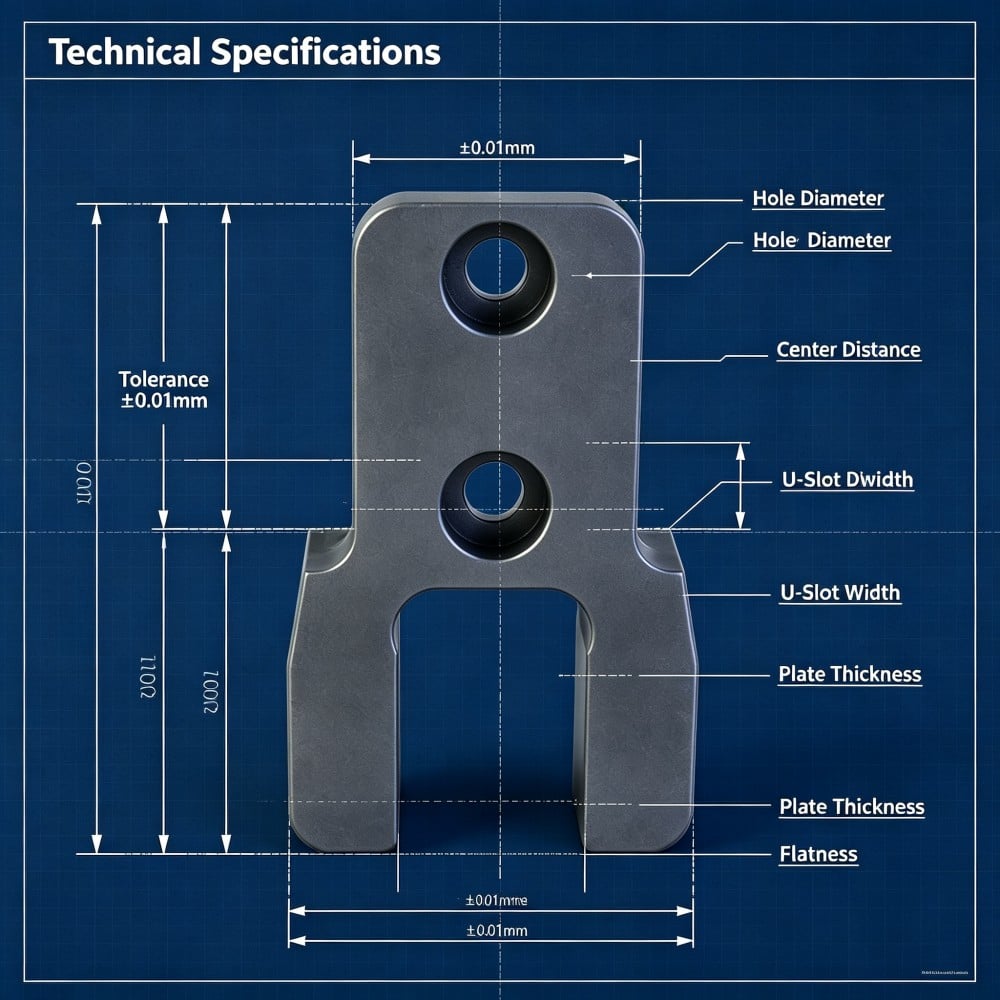
ছবিগুলিতে দেখানো অংশগুলি হলো উৎপাদন চক্রের পরের ধাপ: একটি ১Cr১৭Ni২ মার্টেনসিটিক স্টেইনলেস স্টিলের ক্লেভিস ব্র্যাকেট, যার দৈর্ঘ্য প্রায় ৭২ মিমি, কোয়েঞ্চড ও টেম্পারড, যার মোটা ফর্কযুক্ত প্রান্তে দুটি প্রং রয়েছে এবং একটি গভীর U-আকৃতির স্লট রয়েছে, ফর্কের মুখের দিকে একটি অপেক্ষাকৃত উথান পকেট কাটা আছে, এবং একটি পাতলা আয়তাকার বেস প্লেট যার প্রস্থ প্রায় ২৪ মিমি এবং যাতে প্রায় ২৫ মিমি ব্যবধানে দুটি কাউন্টারবোর্ড মাউন্টিং ছিদ্র রয়েছে। গাঢ় কয়েল-গ্রে ম্যাট পৃষ্ঠটি হলো তাপ চিকিৎসার ফিনিশ।
এই ব্র্যাকেটটির কাজ কী?
তিনটি কাজ, এবং সেগুলো শুধুমাত্র একসঙ্গে কাজ করে।
বেস প্লেটটি মাউন্ট করা হয়। এর নীচের পৃষ্ঠটি হলো মাউন্টিং ফেস, এবং দুটি কাউন্টারবোর্ড ছিদ্র ব্র্যাকেটটিকে একটি ফ্রেমে স্থাপন করে। বোল্টের মাথাগুলি ফেসের নীচে অবস্থান করতে হবে যাতে কোনো অংশ বাইরে না বেরিয়ে আসে, এবং প্লেটটি সমতলভাবে বসতে হবে যাতে টাইট করার সময় ব্র্যাকেটটি দোলাচল না করে।
ফর্কটি পিনটি গ্রহণ করে। দুটি প্রং-এর প্রতিটিতে একটি করে বোর রয়েছে, এবং পিনটি উভয় বোরের মধ্য দিয়ে পাস হয়, তাই দুটি বোরের অক্ষ একই হতে হবে। বোরের চারপাশে, U-স্লট এবং পকেটটি নির্ধারণ করে যে মিটিং কম্পোনেন্টটি কোথায় বসবে এবং কতটুকু সরতে পারবে।
ব্র্যাকেটটি একটি কোণ ধরে রাখে। এটি এমন একটি কাজ যা কোনও একক মাত্রায় কখনও দেখা যায় না: পিনটি মাউন্টিং ফেসের সাথে সমকোণে অবস্থিত হতে হবে। যদি না হয়, তবে লিঙ্কেজটি বিকৃত পথে চলে, পিনটি বোরের এক প্রান্তে চাপ দেয় এবং ক্ষয় সেখানে দেখা যায় যেখানে কখনও ব্র্যাকেটটিকে দোষারোপ করা হয়নি।
কেন প্রতিটি বৈশিষ্ট্য পাস করতে পারে কিন্তু সমাবেশটি ব্যর্থ হয়?
প্রতিটি বৈশিষ্ট্যকে নিজের সাথে তুলনা করে পরীক্ষা করা হয়
একটি বোরের একটি ব্যাস এবং একটি অবস্থান আছে। একটি পকেটের একটি গভীরতা আছে। একটি প্লেটের একটি পুরুত্ব এবং একটি সমতলতা আছে। একটি প্রং-এর একটি পুরুত্ব আছে এবং এটি পাশের প্রং-এর সমান্তরাল। এগুলোর প্রতিটিই আলাদাভাবে পরিমাপযোগ্য, এবং এই ব্র্যাকেটে এগুলোর প্রতিটিই পরিমাপ করা হয়েছিল এবং পাস করেছিল।
এটিই পরিদর্শন প্রতিবেদনের ধাঁধা। বৈশিষ্ট্য পরীক্ষা থেকে গঠিত একটি প্রতিবেদন বৈশিষ্ট্যগুলির একটি সংগ্রহকে বর্ণনা করে, কার্যকরী ব্র্যাকেটটিকে নয়।
বৈশিষ্ট্যগুলির মধ্যে সম্পর্কগুলিই সমাবেশ ব্যবহার করে
পিনটি পৃথকভাবে যেকোনো একটি বোরের গোলাকার হওয়ার ব্যাপারে মনোযোগী নয়। এটি দুটি বোর একই অক্ষ ভাগ করে নেয় কিনা এবং সেই অক্ষটি ব্র্যাকেটটি যে তলের সাথে বোল্ট করা হয়েছে তার সাথে লম্বভাবে অবস্থিত কিনা—এই দুটি ব্যাপারে মনোযোগী। মিটিং কম্পোনেন্টটি পকেটের গভীরতা নিজেতে মনোযোগী নয়; এটি পকেটের তলটি ব্র্যাকেটটি যে তলে মাউন্ট করা হয়েছে তার সমান্তরাল কিনা তা নিয়ে মনোযোগী, কারণ এই সমান্তরালতাই এটিকে সম্পূর্ণ চলাচলের সময় সঠিকভাবে স্থাপিত রাখে।
এই সম্পর্কগুলোর কোনোটিই একটি সাধারণ পরীক্ষা শীটে কোনো রেখা হিসেবে প্রদর্শিত হয় না। এগুলো হলো একটি ব্র্যাকেট যা পাস করে এবং একটি ব্র্যাকেট যা কার্যকরী—এই দুটির মধ্যে পার্থক্য, এবং এগুলোই হলো তাপ চিকিৎসা দ্বারা সবচেয়ে বেশি ক্ষতিগ্রস্ত হওয়ার সম্ভাবনা থাকে এমন প্রয়োজনীয়তা।
মাউন্টিং ফেসটিই হলো গ্রাহক যে রেফারেন্সটি আসলে ব্যবহার করেন।
যখন লিঙ্কেজটি সংযুক্ত করা হয়, ব্র্যাকেটটি বোল্ট দিয়ে স্থাপন করা হয়, এবং সেই মুহূর্ত থেকে সমস্ত সংযোগের প্রতিটি সম্পর্ক মাউন্টিং ফেসের উপর নির্ভরশীল হয়ে পড়ে। ড্রয়িং-এ যাই বলা হোক না কেন, এটিই প্রাথমিক ডেটাম।
সুতরাং মাউন্টিং ফেসটি হলো রেফারেন্স, যা থেকে ব্র্যাকেটটি তৈরি করা এবং পরিমাপ করা হয়। একটি ব্র্যাকেট যা এর ফর্ক থেকে বা বেস প্লেটের বাইরের প্রান্তগুলি থেকে মেশিন করা হয়েছিল এবং পরীক্ষা করা হয়েছিল, সেটি এমন রেফারেন্স থেকে তৈরি করা হয়েছিল যা গ্রাহক কখনও স্পর্শ করেন না, এবং সেই রেফারেন্সগুলি ও মাউন্টিং ফেসের মধ্যে যে পার্থক্য রয়েছে, তাই লিঙ্কেজের বেঁকুনি ঘটে।
দুটি সম্পর্ক যা হিট ট্রিটমেন্টের কারণে নষ্ট হয়
পিন অক্ষ এবং মাউন্টিং ফেস
পিন বোরগুলি উপাদানটি ফ্রি-কাটিং অবস্থায় কাটা হয়, যা এই ধরনের ব্র্যাকেটের ক্ষেত্রে চক্রের আগে হয়। বোরগুলি গোলাকার হয়ে যায়, ফর্কের মধ্যে সঠিক অবস্থানে থাকে এবং মেশিনটি যে সময়ে যে পৃষ্ঠগুলির বিরুদ্ধে সেট করা হয়েছিল তার সাথে লম্বভাবে থাকে।
তারপর ব্র্যাকেটটি শীতল করা হয় এবং শক্ত করা হয়। বেস প্লেট এবং ফর্ক হল একই অংশের খুব আলাদা দুটি অংশ: ফর্কটি মোটা, বেসটি পাতলা, এবং উভয়েই তাপীয় চক্রের প্রতি ভিন্ন হারে প্রতিক্রিয়া জানায়। বেস প্লেট ফর্কের চেয়ে বেশি সরে, এবং ফর্কের বেস প্লেটের সাপেক্ষে অবস্থানই পিন অক্ষের মাউন্টিং ফেসের সাপেক্ষে অবস্থান নির্ধারণ করে।
ফলাফল হল এমন একটি ব্র্যাকেট যেখানে উভয় বোরই এখনও গোলাকার এবং সঠিক আকারের, বেস এখনও সমতলে বসে আছে, এবং পিন অক্ষ মাউন্টিং ফেসের সাপেক্ষে একটি কোণ গ্রহণ করেছে। প্রতিবেদনের কোনো অংশই পরিবর্তিত হয়নি। কিন্তু অ্যাসেম্বলিটি পরিবর্তিত হয়েছে।
পকেটের তল এবং প্রং-এর পৃষ্ঠগুলি
ফর্কের পৃষ্ঠে অবস্থিত পকেটটি অগভীর, এবং এর কাজ হল মিটিং কম্পোনেন্টটি কোথায় বসবে এবং কতটা সরতে পারবে তা নিয়ন্ত্রণ করা। এর গভীরতা গুরুত্বপূর্ণ, কিন্তু এই ব্র্যাকেটে এর মাউন্টিং ফেসের সমান্তরালতা ও গুরুত্বপূর্ণ, কারণ যদি পকেটের তল হেলে যায় তবে মিটিং কম্পোনেন্টটিও তার সাথে সরে যায়।
পকেটটি ফর্কের অন্যান্য অংশের মতোই চক্রের আগে কাটা হয়, তাই পিন অক্ষকে ঝুঁকানোর যে একই গতি সেটি পকেটের তলদেশকেও ঝুঁকায়। কেন্দ্রে যথাযথ গভীরতার কিন্তু এক পাশে উঁচু পকেটটি মিলিত উপাদানকে এক প্রান্তে বসাবে, এবং ফিটার এটিকে ঝুঁকানো না বলে ঢিলে বলে বর্ণনা করবেন, যা তদন্তকে ভুল দিকে নিয়ে যায়।
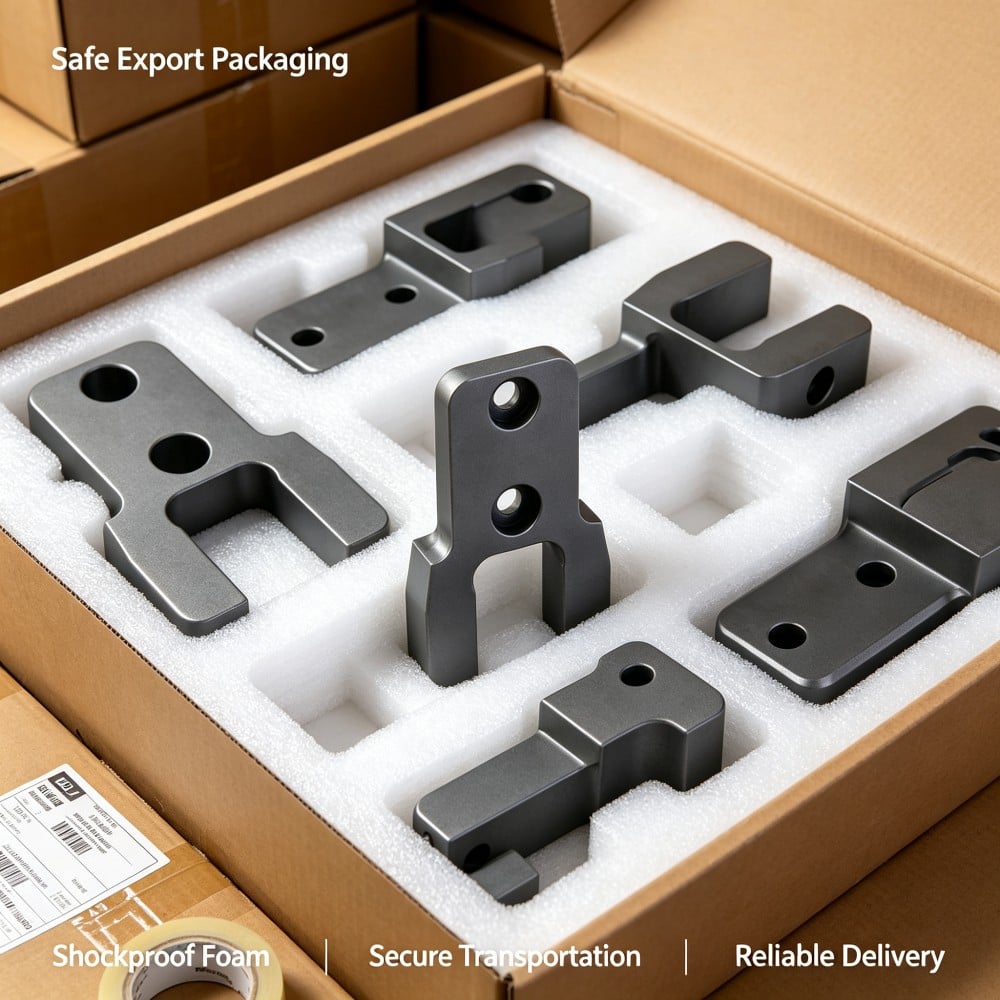
ব্র্যাকেটগুলি কীভাবে তৈরি করা হয়েছিল, ধাপে ধাপে?
ধাপ ১ – ব্র্যাকেটটি খাঁটো করুন এবং রেফারেন্স তলগুলিতে স্টক রেখে দিন
ব্র্যাকেটটি ১Cr১৭Ni২ বার থেকে খাঁটো করা হয়, যেখানে আউটলাইন, ফর্ক এবং বেস প্রায় চূড়ান্ত মাপের কাছাকাছি আনা হয়, কিন্তু বেস প্লেটের তলগুলি এবং ফর্কের বাইরের তলগুলিতে জানিয়ে দেওয়া অনুমতি রেখে দেওয়া হয়। এগুলোই হলো যেসব তল দিয়ে পরে অংশটির রেফারেন্স নেওয়া হবে, এবং এগুলোকে চক্রের পরে নয়, বরং চক্রের আগে কাটতে হবে।
ধাপ ২ – ড্রয়িং-নির্দিষ্ট কঠোরতায় কোয়েঞ্চ ও টেম্পার করা
খাঁটো ব্র্যাকেটটি পূর্ণ কোয়েঞ্চ ও টেম্পার চক্রের মধ্য দিয়ে যায়, যাতে আঁকা নির্দেশিত কঠোরতা অর্জন করা যায়—এটিই ফর্কটিকে ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে এবং পিনের চাপে বোর এজ বিকৃত হওয়া রোধ করে। এটিই ব্র্যাকেটের সবচেয়ে বড় সরণ, এবং এর পরে যা কিছু করা হয়, তা এই সরণের চারপাশে পরিকল্পিত হয়।
ধাপ ৩ – একটি সেটআপে মাউন্টিং ফেস এবং প্রং ফেসগুলো ফেস করা
চক্র শেষে, মাউন্টিং ফেস এবং ফর্কের বাইরের ফেসগুলো একটি সেটআপে ফেস করা হয়, যাতে এদের মধ্যকার সম্পর্ক তাপ চিকিৎসার আগে থেকে প্রাপ্ত না হয়ে বরং একটি একক কাট দ্বারা তৈরি হয়। এই ধাপটিই ব্র্যাকেটের নিজস্ব রেফারেন্সকে গ্রাহকের অ্যাসেম্বলি যেখানে আশা করছে, সেখানে ফিরিয়ে আনে।
ধাপ ৪ – মাউন্টিং ফেস থেকে বেস প্লেটের পুরুত্ব নির্ধারণ
বেস প্লেটটি মাউন্টিং ফেস থেকে মাপা ড্রয়িং-এর পুরুত্বে আনা হয়, যাতে ফর্কের সঙ্গে সংযোগস্থলে স্টেপটি ড্রয়িং-এ নির্দেশিত অবস্থানে থাকে। অন্য পাশ থেকে পুরুত্ব মাপলে স্টেপটি সঠিক হবে, কিন্তু মাউন্টিং ফেসটি ভুল হবে—যা অ্যাসেম্বলির প্রয়োজনের বিপরীত।
ধাপ ৫ – মাউন্টিং ফেসের সমান্তরালে পকেটের তলদেশ কাটুন
এখন পকেটটি চূড়ান্তভাবে কাটা হয়েছে, যখন ব্র্যাকেটটি ফেসড মাউন্টিং ফেসের উপর স্থাপন করা হয়েছে, ফলে পকেটের তলদেশটি ব্র্যাকেট যে ফেসের বিরুদ্ধে বোল্ট করা হয় তার সমান্তরালে আসে। তলদেশের গভীরতা এর সমগ্র পরিসরে একাধিক বিন্দুতে পরীক্ষা করা হয়, কারণ কেন্দ্রে সঠিক কিন্তু এক প্রান্তে অগভীর তলদেশ হলো এমন ব্যর্থতা যা ঢিলে ফিট হিসেবে পাঠ করা হয়।
ধাপ ৬ – মাউন্টিং ফেস থেকে দুটি প্রং ছিদ্র বোর ও রিম করুন
দুটি প্রং গর্তগুলি চক্রের পরে মাউন্টিং ফেস থেকে কাজ করে বোর করা হয় এবং রিম করা হয়, যাতে পিনের অক্ষ গ্রাহক যে ফেসের সাথে বোল্ট করেন তার সাথে লম্বভাবে সেট করা হয়, ফর্কের নিজস্ব পৃষ্ঠগুলির সাথে নয়। যেখানে সেটআপ অনুমতি দেয়, উভয় গর্তই একটি অপারেশনে সম্পন্ন করা হয় যাতে তাদের অক্ষগুলি আলাদা আলাদা সেটআপের পরিবর্তে নির্মাণের মাধ্যমে সমান হয়।
ধাপ ৭ – একই ফেস থেকে কাউন্টারবোরগুলি কাটুন
কাউন্টারবোরগুলি মাউন্টিং ফেস থেকে কাটা হয় যাতে তাদের গভীরতা সেই ফেসকে রেফারেন্স করে এবং বোল্টের মাথা তার নীচে অবস্থান করে। দূরের পাশ থেকে কাটা হলে ভুল হয়, যার ফলে গভীরতা সঠিক মাপের হলেও বোল্টের মাথা ব্র্যাকেট যে ফেসে বসে তার উপরে উঁচু হয়ে থাকে।
ধাপ ৮ – স্লটের কোণগুলি ডিবার করুন এবং সম্পূর্ণ অ্যাসেম্বলি হিসাবে ব্র্যাকেটটি পরীক্ষা করুন
প্রতিটি চামফার করা প্রান্ত এবং ইউ-স্লটের কোণগুলো ডিবারড করা হয়েছে, যেখানে স্লটের কোণগুলোকে বিশেষভাবে গুরুত্ব দেওয়া হয়েছে কারণ মার্টেনসিটিক স্টেইনলেস স্টিলে এগুলো চাপ কেন্দ্রীভূত হওয়ার স্থান। চূড়ান্ত পরীক্ষায় প্রতিটি বৈশিষ্ট্য পৃথকভাবে পরীক্ষা করা হয়, কিন্তু এটি সমাবেশ পরীক্ষার উপর ভিত্তি করে মুক্ত করা হয়: উভয় প্রং ছিদ্রের মধ্য দিয়ে একটি পিন প্রবেশ করানো, মাউন্টিং ফেসের উপর একটি বর্গক্ষেত্র স্থাপন করা, পকেট ফ্লোরের সমান্তরালতা ওই ফেসের সাপেক্ষে পরীক্ষা করা এবং ব্র্যাকেটটিকে বোল্ট দিয়ে আটকে রেখে এর সম্পূর্ণ গতিপথ জুড়ে স্ক্যান করা।
দুই হাজারটি পার্টের ব্যাচে কী পরিমাপ করা হয়েছিল?
| চেক | স্পেসিফিকেশন | দুই হাজারটি ব্র্যাকেটের উপর ধরা হয়েছিল |
|---|---|---|
| মাউন্টিং ফেস এবং প্রং ফেস | চক্র শেষে একটি সেটআপে ফেসিং করা হয়েছিল | উভয়ের জন্য একটি সেটআপ, তাই সম্পর্কটি একটি একক কাট থেকে এসেছিল |
| বেস প্লেটের পুরুত্ব | অঙ্কন অনুযায়ী, মাউন্টিং ফেস থেকে পরিমাপ করা হয়েছে | ধাপটি অঙ্কনে যেখানে নির্দেশ করা হয়েছে সেখানে অবস্থিত |
| পকেট | অঙ্কন অনুযায়ী গভীরতা, মাউন্টিং ফেসের সমান্তরাল | মেঝের বিভিন্ন স্থানে গভীরতা পরীক্ষা করা হয়েছে |
| প্রং ছিদ্র | সঠিক অবস্থানে, অক্ষগুলো সাধারণ | চক্র শেষে মাউন্টিং ফেস থেকে বোর ও রিম করা হয়েছে |
| পিন অক্ষ থেকে মাউন্টিং ফেস | মাউন্টিং ফেসের সঙ্গে লম্ব | মাউন্টিং ফেসে একটি পিন ও স্কোয়ার দিয়ে পরীক্ষা করা হয়েছে |
| কাউন্টারবোরস | অংকন অনুযায়ী গভীরতা, বোল্টের মাথা মুখের নীচে | মাউন্টিং ফেস থেকে কাটা হয়েছে |
| ইউ স্লট | আঁকার প্রস্থ এবং গভীরতা অনুযায়ী | স্লটের কোণগুলো মসৃণ করা হয়েছে |
| কঠোরতা | অংকনের পরিসীমা, সমান | নিয়ন্ত্রিত চক্রে কোয়েঞ্চড ও টেম্পারড |
| 边缘 | মসৃণ করা হয়েছে এবং ছাঁটাই করা হয়েছে | সংযোজনের সময় কিছুই খসছে বা কাটছে না |
১৮ দিনে ২,০০০টি ব্র্যাকেট পাঠানো হয়েছিল, এবং গ্রাহক জানিয়েছিলেন যে পিনগুলো সঠিকভাবে স্কয়ার হয়ে বসেছিল, লিঙ্কেজটি তার পূর্ণ গতিপথে সঠিকভাবে কাজ করেছিল, বোল্টের মাথাগুলো মাউন্টিং ফেসের নীচে বসেছিল, এবং ব্র্যাকেটটি বোরের এক প্রান্তের ক্ষয় বন্ধ করে দিয়েছিল।
আমাদের নিজস্ব পরীক্ষামূলক চালানোর সময় আমরা যে ত্রুটি খুঁজে পেয়েছিলাম
আমাদের পরীক্ষামূলক ব্র্যাকেটগুলো আমরা যেসব পরিমাপ করেছিলাম তার সবকিছুতেই পাস করেছিল, কিন্তু গ্রাহকের সংযোজন প্রক্রিয়ায় সেগুলো প্রত্যাখ্যাত হয়েছিল।
পরীক্ষা প্রতিবেদনটি স্পষ্ট ছিল: উভয় প্রং-বোর গোলাকার এবং সঠিক অবস্থানে ছিল, ভিত্তিটি সমতল ছিল, কাউন্টারবোরগুলো নির্দিষ্ট গভীরতায় ছিল, পকেটটি নির্দিষ্ট গভীরতায় ছিল, এবং পিনটি হাত দিয়ে উভয় প্রং-এর মধ্য দিয়ে প্রবেশ করেছিল। কিন্তু এই পরীক্ষাগুলোর কোনোটিই পিনের অক্ষ এবং মাউন্টিং ফেসের মধ্যবর্তী কোণটি বর্ণনা করেনি। যখন পরীক্ষামূলক ব্র্যাকেটগুলোর মধ্য দিয়ে একটি পিন ঠেলে দেওয়া হয়েছিল এবং মাউন্টিং ফেসের উপর একটি স্কয়ার দাঁড় করানো হয়েছিল, তখন পিনটি হেলে যায়, এবং ব্র্যাকেটটি বোল্ট দিয়ে শক্তভাবে আটকানোর পর লিঙ্কেজটি তার গতিপথের মাঝামাঝি অংশে আটকে যায়।
তিনটি পরিবর্তন উৎপাদনে চলে এসেছে। মাউন্টিং ফেস এবং ফর্কের বাইরের পৃষ্ঠগুলোকে সাইকেল শেষে একটি সেটআপে ফেস করা হয়েছে, যা আগে সফট স্টেট থেকে প্রাপ্ত হতো। প্রং বোরগুলোকে মাউন্টিং ফেসকে কাজের ডেটাম হিসেবে ব্যবহার করে বোর করা ও রিম করা হয়েছে, ফর্কের নিজস্ব পৃষ্ঠগুলো থেকে নয়। এবং রিলিজ মানদণ্ডটি অ্যাসেম্বলি চেকে পরিবর্তিত হয়েছে: মাউন্টিং ফেসে একটি স্কোয়ার রেখে উভয় বোরের মধ্য দিয়ে একটি পিন পাস করা, পাশাপাশি ব্র্যাকেটটি বোল্ট করে তার গতি পরিসীমা জুড়ে সুইপ করা; আলাদা আলাদা বৈশিষ্ট্যের পরিমাপগুলো প্রক্রিয়া নিয়ন্ত্রণ হিসেবে রাখা হয়েছে, ব্যাচ শিপ করার সিদ্ধান্ত নেওয়ার জন্য নয়।
পরীক্ষা ও উৎপাদনের মধ্যবর্তী সময়ে স্কিউ অভিযোগটি অদৃশ্য হয়ে যায়, এবং গ্রাহক যে তিন সপ্তাহ পর বোর এজ ওয়্যার দেখছিলেন, তা আর দেখা যায়নি।
ক্লিভিস ব্র্যাকেট রেফারেন্স করার তিনটি পদ্ধতি, তুলনা করা হয়েছে
| বোরগুলোর জন্য ব্যবহৃত রেফারেন্স | পিন অক্ষ কীভাবে সেট করা হয় | মাউন্টিং ফেসের প্রতি স্কিউ ঝুঁকি | এটি কোথায় ফিট করে |
|---|---|---|---|
| সাইকেল শেষে মাউন্টিং ফেস | উভয় বোর ফেসড মাউন্টিং ফেস থেকে সম্পন্ন করা হয়েছে, আদর্শভাবে একটি অপারেশনে | সবচেয়ে কম, কারণ বোর অক্ষ এবং গ্রাহকের ডেটাম একই পৃষ্ঠ থেকে আসে | ব্র্যাকেট এবং ফর্ক যেখানে পিনটি মাউন্টিং পৃষ্ঠের সাথে লম্বভাবে থাকতে হবে, এখানে ব্যবহৃত পদ্ধতি |
| চক্র চালানোর পর ফর্কের বাইরের পৃষ্ঠগুলি | বোরগুলি ফর্কের সাথে লম্বভাবে সমায়িত করা হয় | মধ্যম: ফর্কটি যদি মাউন্টিং পৃষ্ঠের সাথে লম্বভাবে থাকে তবে এটি সঠিক, এবং উভয়টিকে পরস্পরের বিরুদ্ধে পরীক্ষা করা হয় না | যেসব অংশে ফর্কের জ্যামিতি কার্যকরী রেফারেন্স এবং মাউন্টিং পৃষ্ঠটি আংশিক |
| চক্র চালানোর আগে ফর্কের বাইরের পৃষ্ঠগুলি | উভয় বোর এবং ফর্ক নরম অবস্থায় কাটা হয় এবং চক্রটি শেষে চালানো হয় | সবচেয়ে বেশি, কারণ ফর্ক এবং বেসের মধ্যে সম্পর্কটি হলো যে সম্পর্কে চক্রটি সবচেয়ে বেশি পরিবর্তন করে | সরল ব্র্যাকেট যাদের ভারী বেস আছে এবং অংশগুলির আকারের মধ্যে খুব কম পার্থক্য আছে |
তৃতীয় সারিটি হলো সেই পথ যা একটি পরিষ্কার পরীক্ষা প্রতিবেদন এবং একটি বিকৃত সমাবেশ তৈরি করে, এবং এটিই হলো অধিকাংশ ব্র্যাকেটের জন্য উদ্ধৃত পথ। প্রথম সারির খরচ হলো একটি অতিরিক্ত সেটআপ, আর তৃতীয় সারির খরচ হলো গ্রাহকের বেঞ্চে নষ্ট করতে হবে এমন একটি ব্যাচ—সুতরাং এই পছন্দটি স্পষ্টভাবে করা মূল্যবান।
প্রশ্নোত্তর
উভয় বোরই সঠিক অবস্থানে থাকা সত্ত্বেও পিনটি কেন কোণে অবস্থিত?
কারণ বোরের অবস্থান এবং বোরের সমান্তরালতা দুটি আলাদা প্রয়োজনীয়তা, এবং বোরের অক্ষের মাউন্টিং ফেসের সাপেক্ষে কোণও আলাদা প্রয়োজনীয়তা। প্রতিটি প্রং-এর বোর নিজ প্রং-এর মধ্যে পূর্ণ গোলাকার এবং পূর্ণ সঠিক অবস্থানে থাকতে পারে, কিন্তু দুটি বোর যদি আর একই অক্ষ শেয়ার না করে, অথবা যদি সেই অক্ষ মাউন্টিং ফেসের সাপেক্ষে আর লম্ব না হয়, তবে সেগুলো অকার্যকর হয়ে যায়। এই সম্পর্কগুলো সাধারণ পরীক্ষা শীটে উল্লেখ করা হয় না, এবং তাপ চিকিৎসাই এগুলো ভেঙে দেয়।
ক্লেভিস ব্র্যাকেটটি কোন ফেস থেকে যন্ত্রচালিত করা এবং পরিমাপ করা উচিত?
মাউন্টিং ফেস, কারণ এটি সেই পৃষ্ঠতল যার বিরুদ্ধে গ্রাহক বোল্ট করেন এবং ব্র্যাকেট ইনস্টল করার পরে অ্যাসেম্বলিতে প্রতিটি সম্পর্কের রেফারেন্স এখান থেকেই নেওয়া হয়। ফর্ক থেকে বা বেস প্লেটের বাইরের প্রান্তগুলি থেকে মেশিনিং ও চেক করা মানে হলো যে ব্র্যাকেটটি এমন রেফারেন্স থেকে তৈরি করা হয়েছে যা অ্যাসেম্বলিতে কখনও ব্যবহার করা হয় না, আর সেই রেফারেন্সগুলি ও মাউন্টিং ফেসের মধ্যে পার্থক্যই স্কিউ-এর কারণ হয়ে দাঁড়ায়।
যদি মেটিং পার্টটি এখনও ফিট করে, তবে পকেটের গভীরতা কি গুরুত্বপূর্ণ?
গভীরতা গুরুত্বপূর্ণ, কিন্তু পকেটের ফ্লোরের সমান্তরালতা আরও বেশি গুরুত্বপূর্ণ, কারণ যদি ফ্লোরের কেন্দ্রে সঠিক গভীরতা থাকে কিন্তু এক প্রান্তে উচ্চতা কম হয়, তবে মেটিং কম্পোনেন্টটি শুধুমাত্র ওই এক প্রান্তের উপরে বসবে। ব্যবহারকালে এটি একটি ঢিলে ফিট হিসেবে বোধ হয়, না হয়ে একটি হেলানো ফিট হিসেবে—সুতরাং অভিযোগটি সাধারণত আকার সংক্রান্ত সমস্যা হিসেবে তদন্ত করা হয়, যদিও প্রকৃত কারণ হলো ফ্লোরটি মাউন্টিং ফেসের সমান্তরাল নয়।
শিপিংয়ের আগে ক্লিভিস ব্র্যাকেটটি কীভাবে পরীক্ষা করা উচিত?
সংযুক্ত অবস্থায়, শুধুমাত্র বৈশিষ্ট্যগুলির হিসাবে নয়: উভয় প্রং ছিদ্রের মধ্য দিয়ে একটি পিন দিয়ে মাউন্টিং ফেসের উপর একটি বর্গক্ষেত্র স্থাপন করে অক্ষটি পরীক্ষা করা, পকেট ফ্লোরটি সেই ফেসের সমান্তরাল কিনা তা পরীক্ষা করা, সেই ফেস থেকে কাউন্টারবোরগুলি পরীক্ষা করা এবং ব্র্যাকেটটি বোল্ট দিয়ে আটকে দিয়ে এর চলাচলের পূর্ণ পরিসর জুড়ে সুইপ করা। বৈশিষ্ট্য পরিমাপগুলি প্রক্রিয়া লগে রাখতে হবে; একটি ব্যাচ পাঠানো হবে কিনা তা নির্ধারণ করবে সংযোজন পরীক্ষাগুলি।
আপনার ড্রয়িং-এ কী লিখবেন?
ছয়টি রেখা ক্লিভিস ব্র্যাকেটকে পরীক্ষায় পাস করতে এবং লিঙ্কেজ পরীক্ষায় ব্যর্থ হতে বাধা দেয়:
১. মাউন্টিং ফেসকে প্রাথমিক ডেটাম হিসাবে নামকরণ করুন এবং বলুন যে প্রং বোরগুলি এটির সঙ্গে লম্ব।
২. দুটি প্রং বোরকে দুটি স্বাধীন অবস্থান হিসাবে নয়, বরং একটি সমঅক্ষীয় প্রয়োজনীয়তা হিসাবে নির্দিষ্ট করুন, যাতে উভয়টিকে একটি একক অক্ষ হিসাবে পরীক্ষা করা হয়।
৩. পকেট গভীরতা একটি সহনশীলতা সহ নির্দিষ্ট করুন এবং বলুন যে পকেট ফ্লোরটি মাউন্টিং ফেসের সমান্তরাল।
৪. মাউন্টিং ফেস থেকে পরিমাপ করা বেস প্লেটের পুরুত্ব নির্দিষ্ট করুন এবং বলুন যে স্টেপটি কোন পাশ থেকে নেওয়া হবে।
৫. মাউন্টিং ফেস থেকে কাউন্টারবোর গভীরতা উল্লেখ করুন এবং বলুন যে ফাস্টেনার হেডগুলি সেই ফেসের নীচে অবস্থিত হবে।
৬. স্লটের কোণগুলি বৃত্তাকার (রেডিয়াস) কিনা তা উল্লেখ করুন এবং সেই রেডিয়াসের মান কত তা বলুন, কারণ কোয়েঞ্চড ও টেম্পার্ড মার্টেনসিটিক স্টেইনলেস স্টিলের অভ্যন্তরীণ কোণ হলো ফাটল শুরু হওয়ার স্থান।
ক্লেভিস ব্র্যাকেটটি বৈশিষ্ট্য অনুযায়ী যন্ত্রচালিত করা কোনো কঠিন কাজ নয়। কিন্তু যেসব সম্পর্কের মধ্যে দিয়ে এসেম্বলিটি আসলে কাজ করে, সেই সম্পর্কগুলিকে ধরে রাখা কঠিন—এবং এই সম্পর্কগুলিই হিট ট্রিটমেন্টের ফলে সবচেয়ে বেশি পরিবর্তিত হয়। প্রথমে মাউন্টিং ফেসটি সম্পন্ন করুন, তারপর হিট ট্রিটমেন্ট সাইকেল শেষে ফর্কটি সম্পন্ন করুন, এবং মাত্রা-তালিকা হিসেবে নয়, বরং একটি সম্পূর্ণ এসেম্বলি হিসেবে ব্র্যাকেটটি পরীক্ষা করুন।