 EN


ওয়েল্ডেড সি৪৫ ব্র্যাকেট: কেন পাউডার কোটিং ফুলে যায়?
ওয়েল্ডেড সি৪৫ ব্র্যাকেটগুলি সাপোর্ট ফ্রেমের ড্রয়িংয়ে সবচেয়ে সহজ আইটেমটির মতো দেখায়, এবং ঠিক তাই এদের ব্যর্থতা এত দেরিতে আসে। অগাস্ট ২০২৫-এ আমাদের কাছে ডাক্টওয়ার্ক সাপোর্ট ফ্রেম তৈরি করা এক প্রস্তুতকারকের কাছ থেকে জব ২৬০৬২৭০০৪ এসেছিল, যার আগের সরবরাহকারী বেঞ্চে ভালোভাবে মাপ করা হলেও ফ্রেমে ব্যর্থ হওয়া অ্যার্ম সরবরাহ করেছিল: বারটি ওয়েল্ডিং বেঞ্চ থেকে প্রায় ০.৬ মিমি বাঁকা হয়ে বেরিয়েছিল, সকেটের মুখটি স্কয়ার থেকে বিচ্যুত হয়ে গিয়েছিল যার ফলে অ্যার্মটি সমতলে বসতে পারছিল না, এবং সেবার প্রথম কয়েক সপ্তাহের মধ্যেই প্রতিটি ওয়েল্ডের বরাবর হালকা ধূসর পাউডার কোট একটি সূক্ষ্ম রেখায় খসে পড়েছিল।
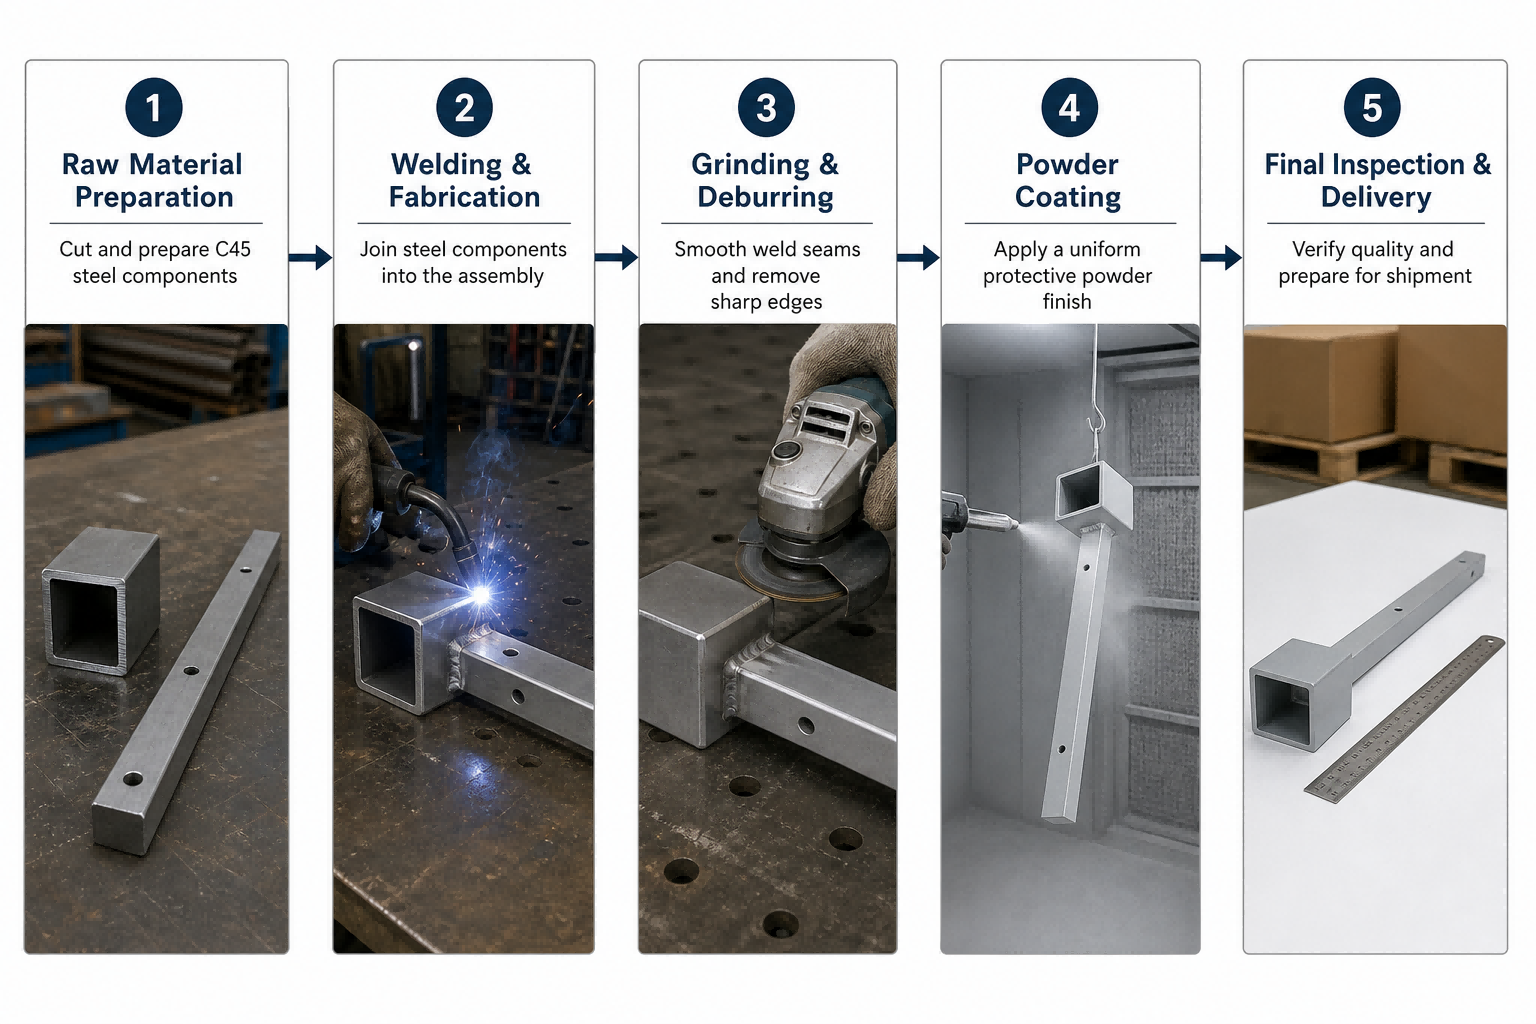
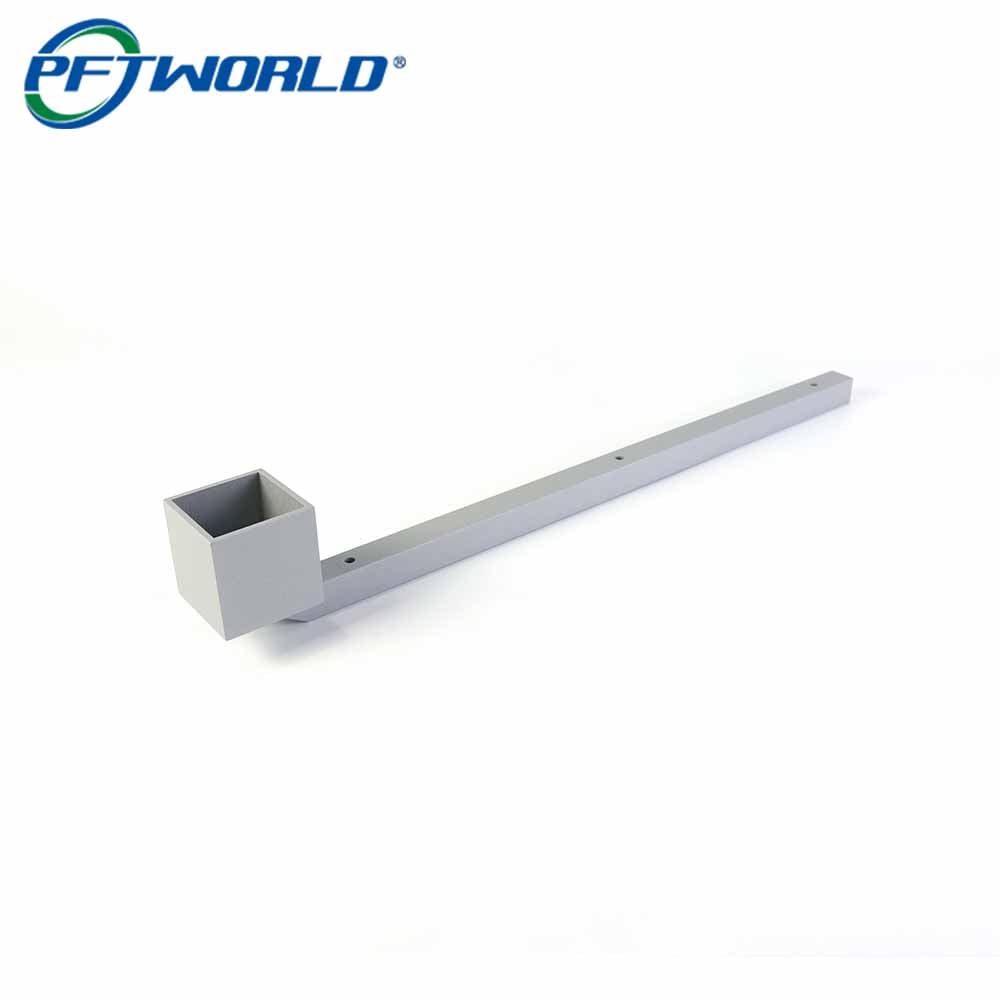
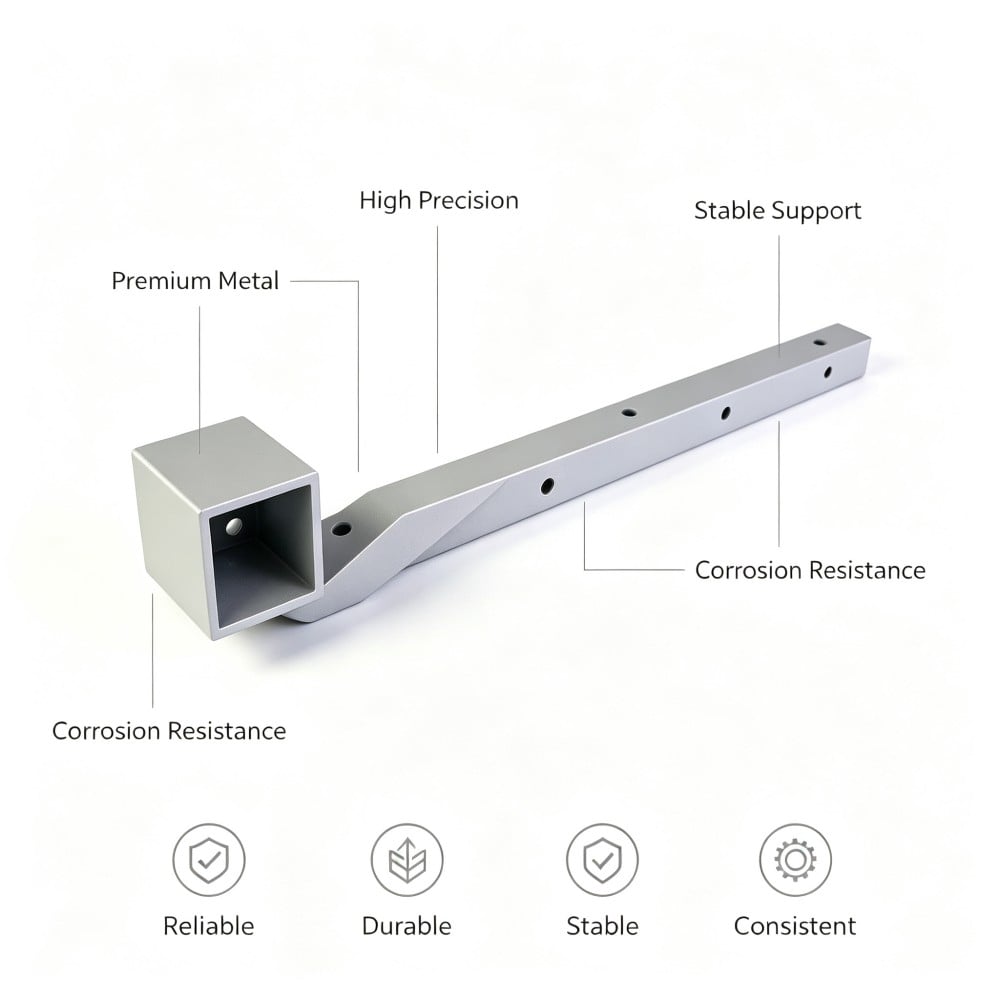
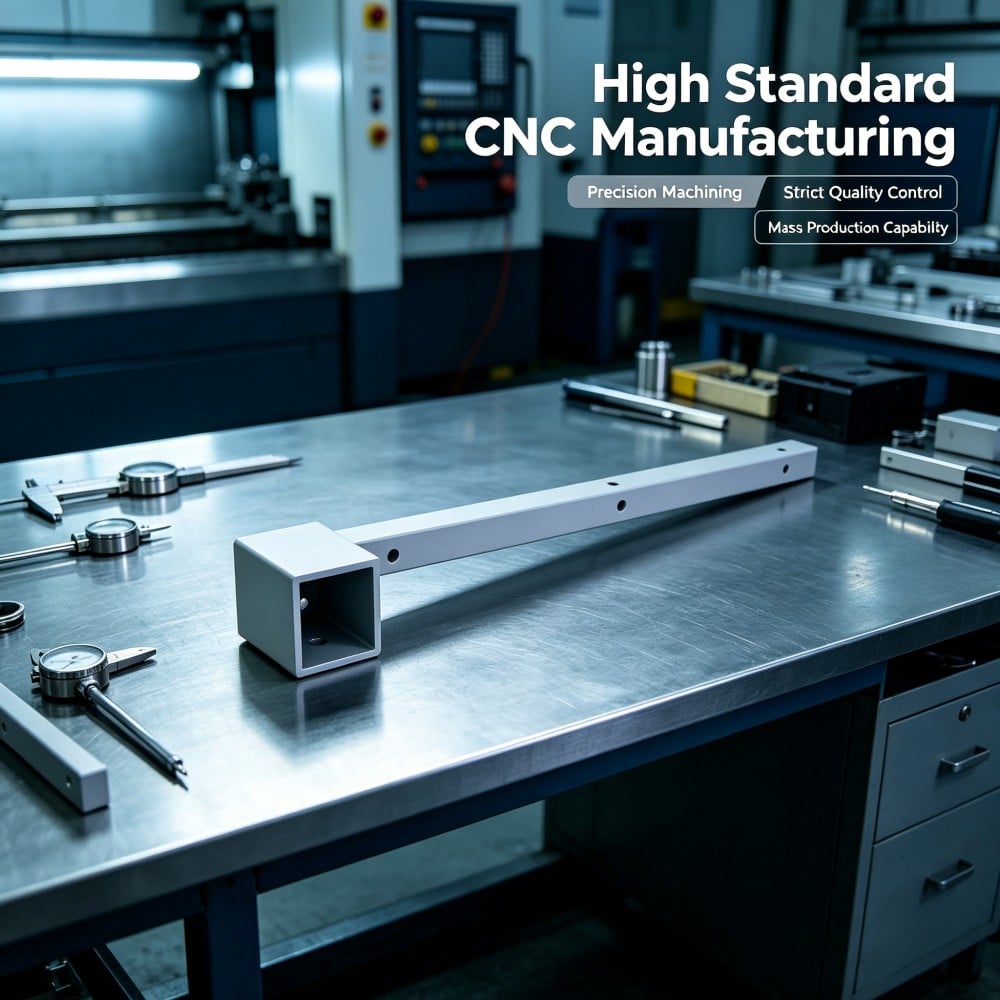
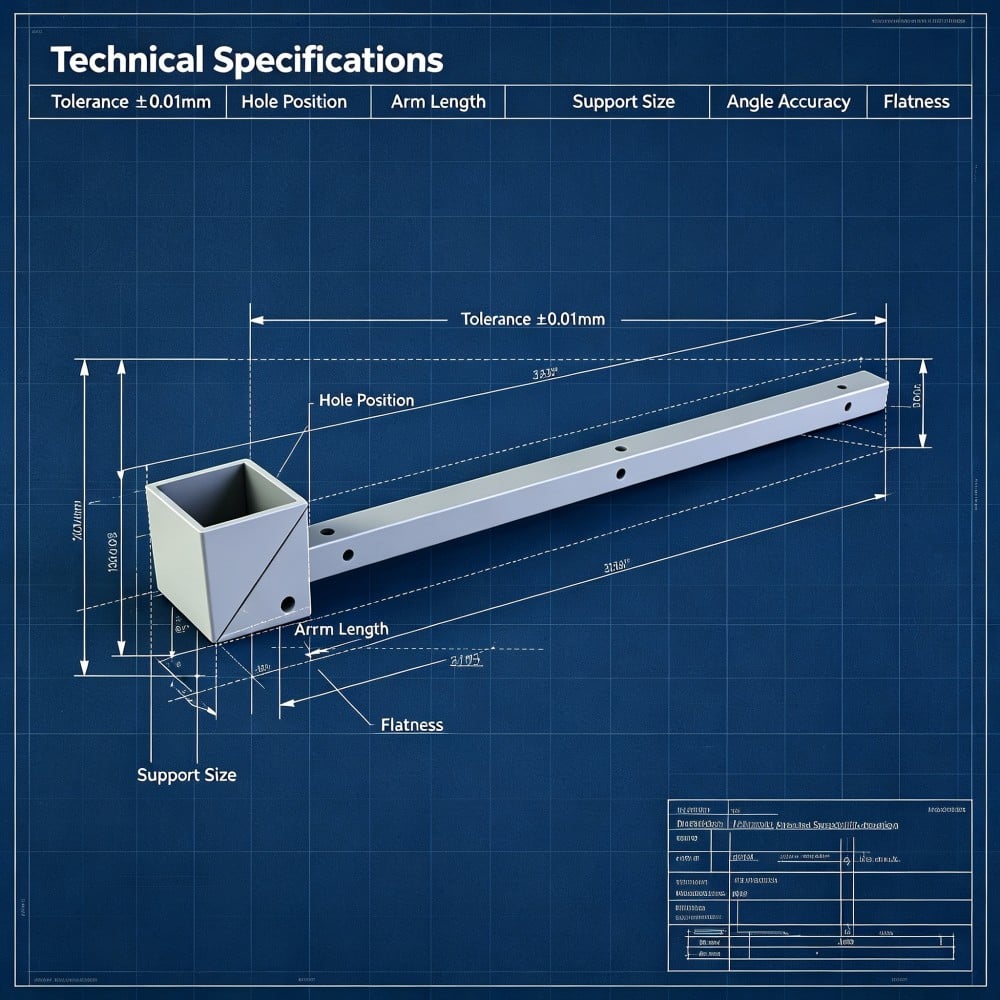
ছবিগুলিতে দেখানো সংযুক্ত C45 ব্র্যাকেটগুলি হলো পরবর্তী অর্ডার থেকে উৎপাদিত অংশগুলি: একটি ৪০০ মিমি দৈর্ঘ্যের বার, যার তিনটি মাউন্টিং ছিদ্র সমান দূরত্বে রয়েছে; এক প্রান্তে লাগানো ৫০ মিমি বর্গাকার সকেট; এবং এই দুটি অংশের মিলনস্থলে ৪৫ ডিগ্রি কোণে কাটা জয়েন্ট, যা সমতল করে আলগা করা হয়েছে এবং হালকা ধূসর রং করা হয়েছে। এককভাবে কোনো ওয়েল্ডিং বা কোটিং কঠিন নয়। কঠিনতা হলো এই দুটি প্রক্রিয়া পরস্পরের বিরুদ্ধে কাজ করে, এবং এই প্রতিযোগিতা চূড়ান্ত কোটিংয়ের উপর প্রকাশ পায়—যেখানে ক্রেতা প্রথমে তা দেখেন।
এই ব্র্যাকেটটির কাজ কী?
তিনটি কাজ, যার মধ্যে শুধুমাত্র একটি শক্তির সঙ্গে সম্পর্কিত।
সকেটটি হলো অবস্থান নির্ধারণের বৈশিষ্ট্য। একটি মিলে যাওয়া বর্গাকার অংশ এতে প্রবেশ করে, এবং তারপর অ্যার্মটি ফ্রেমের সাপেক্ষে একটি নির্দিষ্ট অবস্থানে দাঁড়ায়; সুতরাং সকেটটি অবশ্যই একটি সঠিক, বর্গাকার এবং কোটেড পৃষ্ঠ প্রদর্শন করবে। এই অংশে সকেটটি হলো একটি খোলা বর্গাকার সেকশন, যার প্রস্থ ও গভীরতা উভয়ই ৫০ মিমি, এবং এটি বারের প্রান্তে ওয়েল্ড করা হয়েছে।
বারটি সংযুক্তিকে ধরে রাখে। সমান দূরত্বে তিনটি ছিদ্র আছে, যা বাহুটিকে ফ্রেমের সাথে আটকানোর জন্য ফাস্টেনারগুলি গ্রহণ করে; এর অর্থ হলো ওই ছিদ্রগুলি শুধুমাত্র বারের সাপেক্ষে সমান্তরাল হওয়া যথেষ্ট নয়—বরং সকেটের সাপেক্ষেও সমান্তরাল হতে হবে, যেমনটা বেঞ্চ থেকে বারটি বের হয়েছিল।
জয়েন্টটি কাঠামোগত হওয়ার পাশাপাশি দৃশ্যগতভাবেও গুরুত্বপূর্ণ। মিটার কাট জয়েন্টটি ওয়েল্ড লাইনটিকে দীর্ঘতর করে লোডকে বিস্তৃত করে এবং ওয়েল্ডিং পরে গ্রাইন্ড করে সমতল করা ও কোট করার পর বার থেকে সকেটে যাওয়ার সংক্রমণটিকে অবিচ্ছিন্ন দেখায়। এই দৃশ্যগত প্রয়োজনীয়তাই ওয়েল্ডিং-সংক্রান্ত সমস্যাকে কোটিং-সংক্রান্ত সমস্যায় পরিণত করে: যে পৃষ্ঠটি সীল করা হয়নি, তাকে অবিচ্ছিন্ন দেখানো সম্ভব নয়, এবং ওয়েল্ডের ভিতরে যে কোনো গ্যাস কোটেড পৃষ্ঠের মাধ্যমে বেরিয়ে আসবে।
দুটি ব্যর্থতা যা একসঙ্গে ঘটে
ওয়েল্ডিং বারটিকে টানে, এবং সেই টান লুকিয়ে থাকে
ওয়েল্ডিং ইস্পাতের একটি ছোট আয়তনে ঘনীভূত তাপ প্রয়োগ করে। ওয়েল্ড পুল এবং এর চারপাশের অঞ্চল ঠান্ডা ধাতুর বিরুদ্ধে ঠান্ডা হয়ে সংকুচিত হয়, এবং যে ধাতুটি বাধ্য হয়ে বিকৃত হয়, সেটি তা করে। একপাশে ওয়েল্ড করা একটি অ্যার্মের ক্ষেত্রে, সংকোচন দণ্ডটিকে ওয়েল্ডেড পৃষ্ঠের দিকে টানে, এবং ৪০০ মিমি লম্বা একটি হালকা অংশ সামান্য বাধা দেওয়ার ফলে স্পষ্টভাবে বাঁক নেয়।
এটি যেন শোনার চেয়ে আরও খারাপ হয় এর দুটি কারণ রয়েছে। প্রথমত, দণ্ডটি তার দৈর্ঘ্যের তুলনায় সরু, তাই সামান্য সংকোচনই মুক্ত প্রান্তে বড় বিচ্যুতি ঘটায়। দ্বিতীয়ত, প্রাকৃতিক ঠান্ডা হওয়া প্রক্রিয়া সমমানের নয়, ফলে জয়েন্টের দুটি পাশ ভিন্ন পরিমাণে সংকুচিত হয় এবং সকেট পৃষ্ঠ ঝুঁকে যায়। এই ক্রমে, যেসব অ্যার্ম ব্যর্থ হয়েছিল তাদের সোজা হওয়ার সীমা ০.২ মিমি হওয়া সত্ত্বেও প্রায় ০.৬ মিমি পর্যন্ত বাঁক হয়েছিল এবং ফ্রেম যে ০.১৫ মিমি সীমা নির্ধারণ করেছিল, তার চেয়ে বেশি সকেট পৃষ্ঠ বর্গাকার থেকে বিচ্যুত হয়েছিল।
এটি এত ভালোভাবে লুকিয়ে থাকে কারণ পরিমাপের সমস্যা। একজন ওয়েল্ডার জয়েন্টটি দেখেন; গ্রাহক সম্পূর্ণ আর্মটি পরিমাপ করেন। অংশটি ঠান্ডা হওয়ার পর বারটির সম্পূর্ণ দৈর্ঘ্য জুড়ে সোজাত্ব পরীক্ষা করতে হয়, একটি সারফেস প্লেট এবং ডায়াল ইন্ডিকেটর ব্যবহার করে, একই সেটআপে সকেট ফেসটিকে একই ডেটামের সাপেক্ষে স্কোয়ার হিসেবে পরীক্ষা করে। যদি পরীক্ষা শুধুমাত্র জয়েন্টের স্থানেই করা হয়, তবে বো দৃশ্যমান হয় না যতক্ষণ না আর্মটি বোল্ট করা হয়।
কোটটি ওয়েল্ডের ঠিক যে স্থানে অবস্থিত, সেখানে একটি রেখা বরাবর ফুলে যায়
পাউডার কোটিং একটি বন্ধ ফিল্ম, এবং ওয়েল্ডের উপর একটি বন্ধ ফিল্ম একটি পাত্রের ঢাকনা হিসেবে আচরণ করে।
আর্ক ওয়েল্ডিং-এর ফলে ওয়েল্ড এবং তার চারপাশে ছিদ্র সৃষ্টি হয়, আর সেই ছিদ্রগুলো অক্সাইড ও স্ল্যাগের পাতলা আস্তরণের নীচে অবস্থিত থাকে। ব্লাস্টিং ঐ আস্তরণটি সরিয়ে দেয় এবং পৃষ্ঠের ছিদ্রগুলোকে খোলে, কিন্তু সেগুলোকে খালি করে না। যা কিছু ভিতরে আছে—বাতাস, বায়ুমণ্ডল থেকে আসা আর্দ্রতা, হালকা হাইড্রোকার্বন এবং নিজেই ব্লাস্টিং প্রক্রিয়ায় প্রবেশ করা আর্দ্রতা—সবকিছু ভিতরেই থেকে যায়। কিউরিং-এর সময় পার্ট এবং ফিল্ম উভয়কেই উত্তপ্ত করা হয়, এবং ফিল্মটি ক্রস-লিঙ্ক হওয়ার আগেই নরম হয়ে যায়। সেই মুহূর্তে ফিল্মের নীচে যে কোনো গ্যাস প্রসারিত হলে ফিল্মের মধ্য দিয়ে বেরিয়ে আসে, ফলে ওয়েল্ড লাইনে একটি পিনহোল বা ছোট ব্লিস্টার বা তাদের একটি বৃত্তাকার সারি তৈরি হয়।
এই কারণেই ত্রুটিটি এলোমেলোভাবে না হয়ে একটি রেখা হিসেবে দেখা যায়: এটি ওয়েল্ড অনুসরণ করে, কারণ ওয়েল্ডই পৃষ্ঠের একমাত্র অংশ যেখানে এর নীচে ফাঁকা স্থান রয়েছে। এটি আরও কারণ যে, দ্বিতীয় সরবরাহকারী পাউডার ব্র্যান্ড পরিবর্তন করলেও সমস্যাটি সমাধান হবে না। ফিল্মটি কারণ নয়; এর নীচে থাকা গ্যাসই কারণ।
দুটি সংশোধনী এটিকে সঠিকভাবে সমাধান করে। কোটিংয়ের আগে ওয়েল্ড অঞ্চলটি বেক করা হয়, যাতে ওয়েল্ডের ভিতরে ধরা আর্দ্রতা এবং হালকা হাইড্রোকার্বনগুলো অংশটি থেকে বেরিয়ে যায় যখন পৃষ্ঠটি এখনও খাঁটি ইস্পাত; এবং ওয়েল্ড লাইনটিতে পাউডারের দ্বিতীয় পাস দেওয়া হয়, যাতে সবচেয়ে ছিদ্রযুক্ত অঞ্চলের উপরে ফিল্মটি নামমাত্র পৌঁছানোর বদলে বেশি ঘন হয়ে ওঠে। এর চেয়ে কম করলে ত্রুটিটি এক ব্যাচ থেকে অন্য ব্যাচে স্থানান্তরিত হয়ে যায়।
হাতটি কীভাবে তৈরি করা হয়েছিল, ধাপে ধাপে
ধাপ ১ – বারটি কাটুন এবং জয়েন্টটি মিটার করুন
বারটি ৪০০ মিমি দৈর্ঘ্যে কাটা হয় এবং শেষ প্রান্তটি ৪৫ ডিগ্রি কোণে কাটা হয়। পরিষ্কার মিটার পৃষ্ঠটি পরবর্তী ধাপটি সম্ভব করে: দুটি অমিল পৃষ্ঠকে ওয়েল্ডিং তাপের মাধ্যমে বন্ধ করতে হয়, আর এই তাপই অংশটিকে টানে।
ধাপ ২ – সোজা করার জিগে ট্যাক ওয়েল্ড করুন
উভয় অংশই একটি জিগে স্থাপন করা হয় যা বারটিকে সোজা রাখে এবং সকেটটিকে স্কোয়ার রাখে যখন জয়েন্টটি ট্যাক ওয়েল্ড করা হয়। জয়েন্টের উভয় পাশে ট্যাক ওয়েল্ড করা হয় এবং অংশটি জিগ থেকে বের হওয়ার আগে এগুলো ঠান্ডা হতে দেওয়া হয়, যাতে পূর্ণ ওয়েল্ড দেওয়ার আগেই জ্যামিতিক আকৃতি স্থির হয়ে যায়।
ধাপ ৩ – সন্তুলিত ক্রমে ওয়েল্ড করুন
জয়েন্টটি অংশটির চারপাশে একটি অবিচ্ছিন্ন রান না করে বরং বিপরীত দিকের পাশগুলিতে পর্যায়ক্রমে ওয়েল্ড করা হয়। ক্রমটি সন্তুলিত রাখলে সংকোচন প্রায় সমমানে হয়, যা সকেটের মুখটিকে সমকোণী এবং বারটিকে সোজা রাখে। মাইটারে ওয়েল্ডটি পূর্ণ পেনিট্রেশনে নেওয়া হয়, কারণ শুধুমাত্র দৃশ্যমান পৃষ্ঠে ওয়েল্ড করা জয়েন্টটি লোডের অধীনে খুলে যাবে।
ধাপ ৪ – ঠান্ডা করুন, তারপর সোজামাটো ও সমকোণী হওয়া যাচাই করুন
অংশটি গরম থাকাকালীন কোনো পরিমাপ করা হয় না। প্রতিটি আর্ম ঘরের তাপমাত্রায় ঠান্ডা হয়ে গেলে সারফেস প্লেটে রাখা হয়, যেখানে বার বরাবর সোজামাটো এবং সকেটের মুখ বরাবর সমকোণী হওয়া পরীক্ষা করা হয়। যেসব অংশের সোজামাটো ০.২ মিমি বা সকেটের মুখে ০.১৫ মিমি-এর বাইরে হয়, সেগুলো এই পর্যায়ে পুনরায় প্রক্রিয়াজাত করা হয় বা নষ্ট করে দেওয়া হয়—যখন এগুলো এখনও অপরিশোধিত ইস্পাত এবং পুনরায় প্রক্রিয়াজাত করার খরচ মাত্র এক মিনিট, অংশটির মানের চেয়ে কম।
ধাপ ৫ – ওয়েল্ডগুলোকে সমতল করুন
ওয়েল্ডটি সংলগ্ন পৃষ্ঠগুলোর সমতলে গ্রাইন্ড করা হয়, যোগস্থলের কোণগুলো মসৃণ করা হয় এবং লেপযুক্ত অঞ্চলগুলো থেকে যেকোনো স্প্যাটার অপসারণ করা হয়। গ্রাইন্ডিং শুধুমাত্র দৃশ্যগত উন্নতির জন্য নয়: একটি উঁচু ওয়েল্ড বিড তার মূলে বাতাস ধরে রাখে, আর একটি ওভারহ্যাঙ্গ ঢাকার জন্য প্রয়োজনীয় ফিল্মটি প্রান্তে পাতলা এবং গর্তের ভিতরে ঘন হবে।
ধাপ ৬ – এসএ ২.৫-এ ব্লাস্ট করুন
সমগ্র অংশটি এসএ ২.৫-এ ব্লাস্ট করা হয়। এটি মিল স্কেল, মরিচা এবং ওয়েল্ডিং অক্সাইড অপসারণ করে এবং ওয়েল্ড পৃষ্ঠের ছিদ্রগুলো খোলে যাতে পরবর্তী ধাপটি সেগুলোতে কাজ করতে পারে।
ধাপ ৭ – ১৮০ ডিগ্রি সেলসিয়াসে ২০ মিনিট পূর্ব-বেক করুন
কোনো পাউডার প্রয়োগের আগে ব্লাস্ট করা অংশগুলো ১৮০ ডিগ্রি সেলসিয়াস চুলোয় ২০ মিনিট বেক করা হয়। চুলোটি ওয়েল্ড পোরোসিটিতে থাকা আর্দ্রতা এবং হালকা হাইড্রোকার্বনগুলোকে বের করে দেয় যখন পৃষ্ঠটি এখনও অনাবৃত থাকে, যা বুলবুলি গঠনের ক্রিয়াকে উৎস থেকে দূর করে। এটিই কারণ যে বেক করা অবশ্যই ব্লাস্টের পরে এবং আগে নয়: ব্লাস্ট পৃষ্ঠে আবার আর্দ্রতা প্রবেশ করায় এবং একটি আগের বেক যে ছিদ্রগুলোকে খালি করেছিল, সেগুলোকে আবার খোলে।
ধাপ ৮ – কোট করুন, ১৯০ ডিগ্রি সেলসিয়াসে ১৫ মিনিট ধরে শক্ত করুন, ওয়েল্ড অংশে দ্বিতীয়বার কোট করুন
পাউডারটি ৬৫ থেকে ৮০ মাইক্রোমিটার পুরুত্বে RAL ৭০৩৫ হালকা ধূসর রঙে প্রয়োগ করা হয় এবং ১৯০ ডিগ্রি সেলসিয়াসে ১৫ মিনিট ধরে শক্ত করা হয়। ওয়েল্ড লাইনে দ্বিতীয়বার কোট করা হয় যাতে সবচেয়ে ছিদ্রযুক্ত অংশের উপরে ফিল্মটি ন্যূনতম নয়, বরং নির্ধারিত পরিসীমার সর্বোচ্চ সীমায় পৌঁছায়।
চূড়ান্ত পরীক্ষায় ফিল্মের পুরুত্ব, ISO ২৪০৯ অনুযায়ী আসঞ্জন এবং প্রতিটি ওয়েল্ড বরাবর ছিদ্র ও ফুলকা না থাকার বিষয়ে ঘনিষ্ঠভাবে পরীক্ষা করা হয়। যেসব অংশ পরীক্ষায় উত্তীর্ণ হয়, সেগুলো এমনভাবে প্যাক করা হয় যাতে পরিবহনকালীন কোটেড পৃষ্ঠগুলো পরস্পরের সাথে ঘষাঘষি না হয়।
৬০০টি অংশের ব্যাচে যা পরিমাপ করা হয়েছিল
| চেক | স্পেসিফিকেশন | ৬০০টি অ্যার্মের জন্য ধরা হয়েছিল |
|---|---|---|
| বার বরাবর সোজাভাব | 0.2 mM | ঠান্ডা হওয়ার পর কোনো অংশই সীমার বাইরে নেই |
| সকেটের মুখের সমকোণিকতা | 0.15 মিমি | পৃষ্ঠ প্লেটে প্রতিটি অ্যার্মের উপর পরিমাপ করা হয়েছিল |
| মাইটার যোগস্থলে ওয়েল্ড | সম্পূর্ণ ভেদ করা, মাটির সমতলে | মাটির সমতলে, লেপযুক্ত অংশগুলিতে কোনো দৃশ্যমান বীড নেই |
| ব্লাস্ট পরিষ্কারতা | Sa 2.5 | প্রতিটি ব্যাচ ওভেনে প্রবেশ করার আগে যাচাই করা হয় |
| প্রি-বেক | ১৮০ ডিগ্রি সেলসিয়াসে ২০ মিনিট | প্রতিটি আর্মের উপর লেপ প্রয়োগের আগে প্রয়োগ করা হয় |
| ফিল্মের বেধ | ৬৫ থেকে ৮০ মাইক্রোমিটার | ব্যান্ডের ভিতরে, যার মধ্যে ওয়েল্ডের দ্বিতীয় পাসও অন্তর্ভুক্ত |
| আঠালোতা | জিটি০ থেকে আইএসও ২৪০৯ | ওয়েল্ড লাইনে ক্রস-হ্যাচ পরীক্ষায় অর্জিত |
| নীলের ছড়ানি | ৪৮০ ঘণ্টা নিউট্রাল, কোনো ব্লিস্টারিং নেই | ওয়েল্ড লাইনে কোনো ব্লিস্টারিং রিপোর্ট করা হয়নি |
| ওয়েল্ড বরাবর পিনহোল | কোনোটিই অনুমোদিত নয় | চূড়ান্ত পরীক্ষায় শূন্যটি পাওয়া গেছে |
উপরে বর্ণিত প্রক্রিয়ায় ছয়শোটি আর্ম শিপ করা হয়েছে। গ্রাহক জানিয়েছেন যে, আর্মগুলো ফ্রেমের উপর সমতলভাবে বসেছিল এবং সেবার সময় ওয়েল্ডে কোনো কোটিং ত্রুটি দেখা যায়নি।
আমাদের নিজস্ব পরীক্ষামূলক চালানোর সময় আমরা যে ত্রুটি খুঁজে পেয়েছিলাম
পঞ্চাশটি পিসের পরীক্ষায় ওয়েল্ড জ্যামিতিতে ব্যর্থ হয়নি। এটি ক্রমে ব্যর্থ হয়েছিল, আর সেই ক্রমটি আমাদের নিজস্ব ছিল।
পঞ্চাশটি অ্যার্মের মধ্যে নয়টি কিউর প্রক্রিয়ার পর সীম লাইনে ছোটো ছোটো ফুসকুড়ে দেখা গিয়েছিল। পাউডার, ফিল্ম বেধ বা ওভেন তাপমাত্রায় কোনো সমস্যা ছিল না। আমরা ব্লাস্টিংয়ের পরের পরিবর্তে ব্লাস্টিংয়ের আগে ডিগ্যাসিংয়ের জন্য পার্টগুলো বেক করেছিলাম, কারণ আমরা ভেবেছিলাম যে বেকিং একটি ওয়েল্ডিং অপারেশন এবং অন্যান্য ওয়েল্ডিং ধাপগুলোর সঙ্গে এটি সম্পর্কিত। কিন্তু ব্লাস্টিং পৃষ্ঠে আবার আর্দ্রতা ফিরিয়ে আনে এবং আমরা যে ছিদ্রগুলো সদ্য খালি করেছিলাম, সেগুলোতেও আর্দ্রতা প্রবেশ করে, আর কিউর প্রক্রিয়াটি বাকি কাজটি সম্পন্ন করে।
সমাধানটি হলো ডিগ্যাসিং বেকিং ব্লাস্টিংয়ের পরে স্থানান্তরিত করা এবং ব্লাস্ট করা পার্টগুলোকে কোটিং না করা পর্যন্ত কভারের নিচে, কারখানার বাতাস থেকে আলাদা রাখা। পরীক্ষামূলক পর্যায় থেকে উৎপাদন পর্যন্ত এই ত্রুটির শ্রেণি সম্পূর্ণ অদৃশ্য হয়ে যায়, এবং এটি ঘটে পাউডার, ফিল্ম বেধ বা কিউর সাইকেলে কোনো পরিবর্তন ছাড়াই।
এই প্রক্রিয়াটি নির্দিষ্ট করতে যারা চান, তাদের জন্য এটি একটি উপযোগী শিক্ষা: ওয়েল্ডিং এবং কোটিং দুটো স্বাধীন অপারেশন নয় যেগুলো একই কারখানায় ঘটে। এদের মধ্যে একটি সাধারণ চলরাশি রয়েছে, যা হলো ওয়েল্ড জোনের মধ্যে ফিল্ম তার উপর বন্ধ হওয়ার পর যা অবশিষ্ট থাকে।
ওয়েল্ডেড ইস্পাতকে কোটিংয়ের জন্য প্রস্তুত করা: চারটি বিকল্পের তুলনা
| প্রস্তুতি | যা অপসারণ করে | ওয়েল্ডে পিনহোল ঝুঁকি | আঠালোতা | এটি কোথায় ফিট করে |
|---|---|---|---|---|
| ডিগ্রিজ করে, তারপর কোট করে | শুধুমাত্র তেল এবং হ্যান্ডলিং-সম্পর্কিত ময়লা | উচ্চ, এবং ছিদ্রগুলো গ্যাস ও আর্দ্রতায় পূর্ণ থাকে | ওয়েল্ডে দুর্বল, এবং ফিল্মটি ওয়েল্ড লাইনে উত্থিত হয় | কোটেড অঞ্চলে ওয়েল্ডবিহীন মসৃণ অংশ |
| Sa ২.৫ পর্যন্ত ব্লাস্ট করে, তারপর কোট করে | মিল স্কেল, মরচে, ওয়েল্ডিং অক্সাইড; পৃষ্ঠের ছিদ্রগুলি খোলে | মাঝারি থেকে উচ্চ, খোলা ছিদ্রগুলি এখনও গ্যাস ধরে রাখে | শব্দ ধাতুতে ভালো, ছিদ্রযুক্ত অঞ্চলে পাতলা | শুষ্ক অভ্যন্তরীণ পরিবেশে সহজ ওয়েল্ডেড অংশ |
| ব্লাস্ট করুন, ১৮০ ডিগ্রি সেলসিয়াসে ডিগ্যাস বেক করুন, তারপর কোট করুন | উপরের মতো, পাশাপাশি ছিদ্রগুলি থেকে আর্দ্রতা এবং হালকা হাইড্রোকার্বন অপসারণ করা হয় | কম | ভালো, ওয়েল্ড লাইনসহ | যেকোনো আর্দ্র বা বহিরঙ্গন পরিবেশে ওয়েল্ডেড অংশ, এখানে ব্যবহৃত ক্রম |
| ব্লাস্ট করুন, ফসফেট করুন, ডিগ্যাস বেক করুন, তারপর কোট করুন | উপরের মতো, পাশাপাশি ইস্পাতের উপর একটি রূপান্তর স্তর | কম | সেরা, এবং এটি কাটা প্রান্তগুলিকে রক্ষা করে | যেসব অংশে লবণের স্প্রে, ঘনীভবন বা প্রান্ত ক্ষয় হয় |
চতুর্থ বিকল্পটি প্রতি অংশে বেশি খরচ করে এবং যখন অ্যার্মটি বাইরে বা ওয়াশডাউন এলাকায় ব্যবহার করা হবে তখন এটিই সঠিক উত্তর। অভ্যন্তরীণ ফ্রেম কাজের জন্য, তৃতীয় বিকল্পটি সাধারণত যথেষ্ট, এবং উভয় বিকল্পই বেকটি সঠিক ক্রমে সঠিক স্থানে রাখার উপর নির্ভর করে।
প্রশ্নোত্তর
পাউডার কোট কেন ওয়েল্ড লাইন বরাবর একটি লাইনে ফুলে যায়?
কারণ ওয়েল্ড হল পৃষ্ঠের একমাত্র অংশ যার নীচে শূন্যস্থান রয়েছে। ওয়েল্ডিং বাতাস, আর্দ্রতা এবং হালকা হাইড্রোকার্বন দিয়ে পূর্ণ সূক্ষ্ম ছিদ্র রেখে যায়, এবং চিকিত্সা প্রক্রিয়া শুরু হওয়ার আগেই ফিল্মটি এগুলোর উপর বন্ধ হয়ে যায়। ফিল্মটি ক্রস-লিঙ্ক হওয়ার আগেই নরম হয়ে যায়, তাই প্রসারিত গ্যাসটি ফিল্মের মধ্য দিয়ে বেরিয়ে আসে এবং ওয়েল্ড লাইন বরাবর ছোট ছোট গর্ত বা ফুলে যাওয়া অঞ্চল তৈরি করে—এটি এলোমেলোভাবে হয় না।
কোটিংয়ের পরে কি ওয়েল্ডিং বিকৃতি দূর করা যায়?
না। লেপযুক্ত অংশটি সোজা করলে সেই ফিল্মটি ক্ষতিগ্রস্ত হয়, যেখানে গ্রাহক সরাসরি তাকিয়ে থাকবেন, এবং সোজা করতে ব্যবহৃত তাপ ফিল্ম ও এর নীচের আস্তরণের আঠালো শক্তিকে ক্ষতিগ্রস্ত করে। বিকৃতি লেপ দেওয়ার আগে দূর করা হয়— সন্তুলিত ক্রমে জিগ-এ ওয়েল্ডিং করে এবং অংশটি ঘরের তাপমাত্রায় ঠাণ্ডা হওয়ার পর সোজামাটি ও কোণাকুণি পরীক্ষা করে।
পাউডার কোটিং-এর আগে কি ওয়েল্ডগুলি ঘষতে হবে?
কার্যকারিতার জন্য সবসময় প্রয়োজন হয় না, কিন্তু দৃশ্যমান জয়েন্টে ঘষা আবশ্যিক। অঘষা ওয়েল্ড বিড প্রান্তে বাতাস ধরে রাখে, যার ফলে ফিল্মটি সেখানে পাতলা ও খোলা হয়ে যায়; এছাড়া, বিডটি ক্রেতাকে বোঝায় যে জয়েন্টটি ওয়েল্ড করা অবস্থায়ই রেখে দেওয়া হয়েছে। এই অংশে ওয়েল্ডগুলি সমতল করা হয়েছে কারণ মাইটার জয়েন্টটি লেপের নীচে একটি অবিচ্ছিন্ন পৃষ্ঠ হিসেবে দেখানোর জন্য ডিজাইন করা হয়েছে।
ওয়েল্ডেড অংশে কোটিং-এর আঠালো শক্তি কীভাবে পরীক্ষা করা হয়?
ফিল্মটি এবং সংযুক্ত ইস্পাতের মধ্য দিয়ে ওয়েল্ডের উপর একটি ক্রস-হ্যাচ কাটুন, আইএসও ২৪০৯ অনুযায়ী টেপ টান প্রয়োগ করুন এবং ফলাফল মূল্যায়ন করুন। সমতল ধাতুর বদলে ওয়েল্ডের উপর এটি করার মূল উদ্দেশ্য হলো: সমতল অঞ্চলগুলো প্রায় যেকোনো প্রস্তুতির জন্য পাস করবে, আর আসঞ্জন ব্যর্থতা প্রথমে ওয়েল্ড লাইনেই প্রকাশ পায়। এই অর্ডারে ওয়েল্ড লাইনটি Gt0 রেটিং পেয়েছে।
আপনার ড্রয়িংয়ে কী লিখবেন
ড্রয়িংয়ে ছয়টি লাইন অধিকাংশ বিতর্ক রোধ করে:
১. বারটির সম্পূর্ণ দৈর্ঘ্য জুড়ে সোজাসোজি হওয়ার মান একটি সংখ্যা হিসেবে দিন, ডেটাম সহ, ভালো কাজের সম্পর্কে কোনো নোট নয়।
২. সকেটের মুখের বর্গাকার হওয়ার মান একটি সংখ্যা হিসেবে দিন, যা সোজাসোজি হওয়ার মানের সাথে একই ডেটামে হবে।
৩. যোগস্থলের ওয়েল্ডগুলো সমতল করে গ্রাইন্ড করতে হবে কিনা তা উল্লেখ করুন, এবং কোথায় ওয়েল্ডগুলো মূল অবস্থায় রাখতে হবে তাও উল্লেখ করুন।
৪. ব্লাস্ট গ্রেড উল্লেখ করুন এবং কোটিংয়ের আগে ডিগ্যাস বেক প্রয়োজন কিনা তাও উল্লেখ করুন।
৫. রংয়ের রেফারেন্স, ফিল্ম পুরুত্বের ব্যান্ড এবং আপনি যে আসঞ্জন শ্রেণি গ্রহণ করবেন তা উল্লেখ করুন।
৬. সকেটের ভিতরের অংশেও বাইরের মতো একই পরিমাণ ফিল্ম কভারেজ প্রয়োজন কি না বলুন, কারণ ভিতরের অংশে পূর্ণ পুরুত্বে কোটিং করলে যেকোনো বস্তুর সকেটে ঢোকানোর ফিট পরিবর্তন হয়ে যায়।
একটি ওয়েল্ডেড আর্ম হলো একটি জয়েন্ট, একটি হিট ট্রিটমেন্ট এবং একটি কোটিং—যেগুলো একে অপরের উপর স্তরে স্তরে স্থাপন করা হয়, এবং প্রতিটি স্তর নিচের স্তরটিকে বাতিল করতে পারে। এগুলোকে একটি ধারাবাহিক প্রক্রিয়া হিসেবে নির্দিষ্ট করুন, তাহলে অংশটি সাধারণ কাজ হয়ে যায়: একটি বার যা সোজা থাকে, একটি সকেট যা সমতলে ঠিকমতো বসে, এবং একটি কোটিং যা বছরের পর বছর ধরে ওয়েল্ড বরাবর মসৃণ থাকে।