 EN


Obrábění kloubového uchycení: Proč je kolík natočený pod úhlem?
Obrábění kloubového uchycení je takový úkol, kdy mohou být všechny rozměry v závěrečné zprávě o kontrolním měření v toleranci, a přesto spojka nebude fungovat.
Úkol č. 260414004 dorazil v srpnu 2023 od výrobce kloubových a upevňovacích dílů, jehož předchozí dílna dodala uchycení, která byla na papíře správná. Čep se do vidlice dal zasunout ručně, dvě otvory ve spodní části odpovídaly otvorům v rámu, spodní část ležela rovně, a přesto se spojka během pohybu stáčela na jednu stranu a čep po několika týdnech provozu opotřebil v otvoru jasnou pruhovou stopu na jednom okraji.
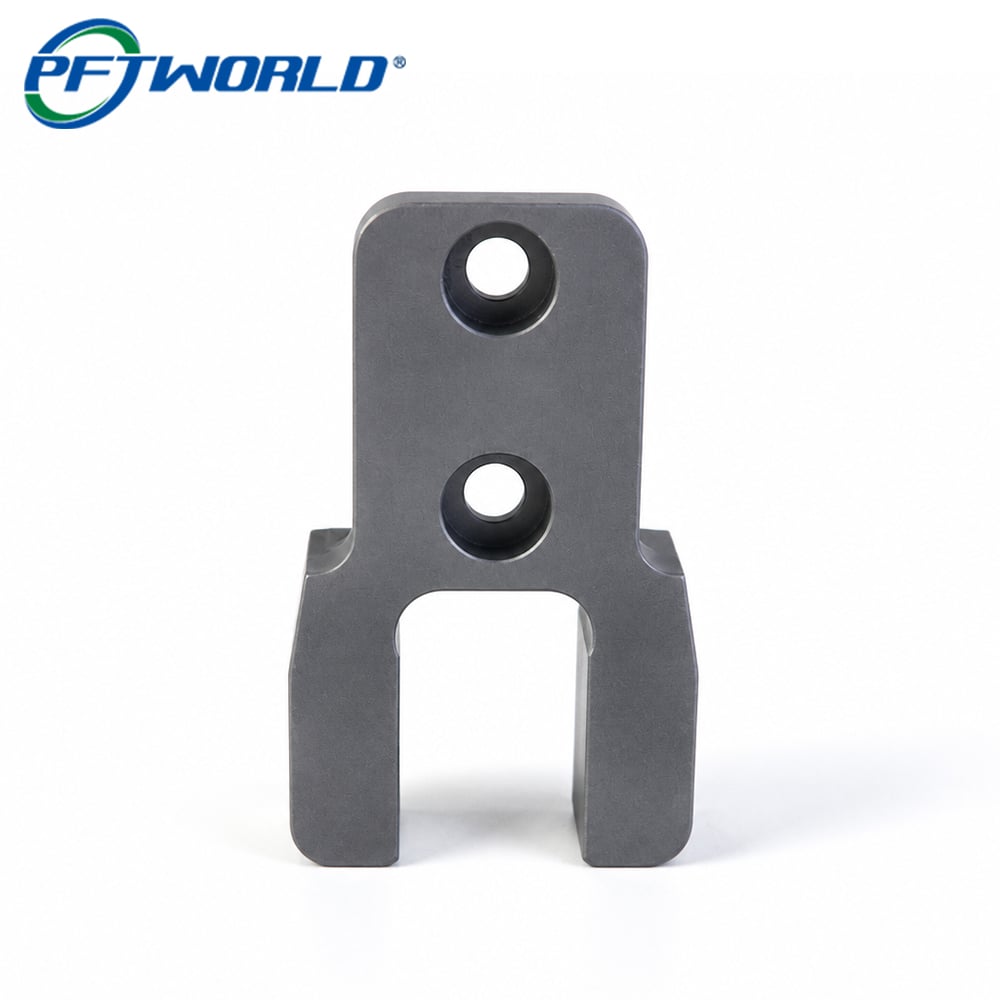
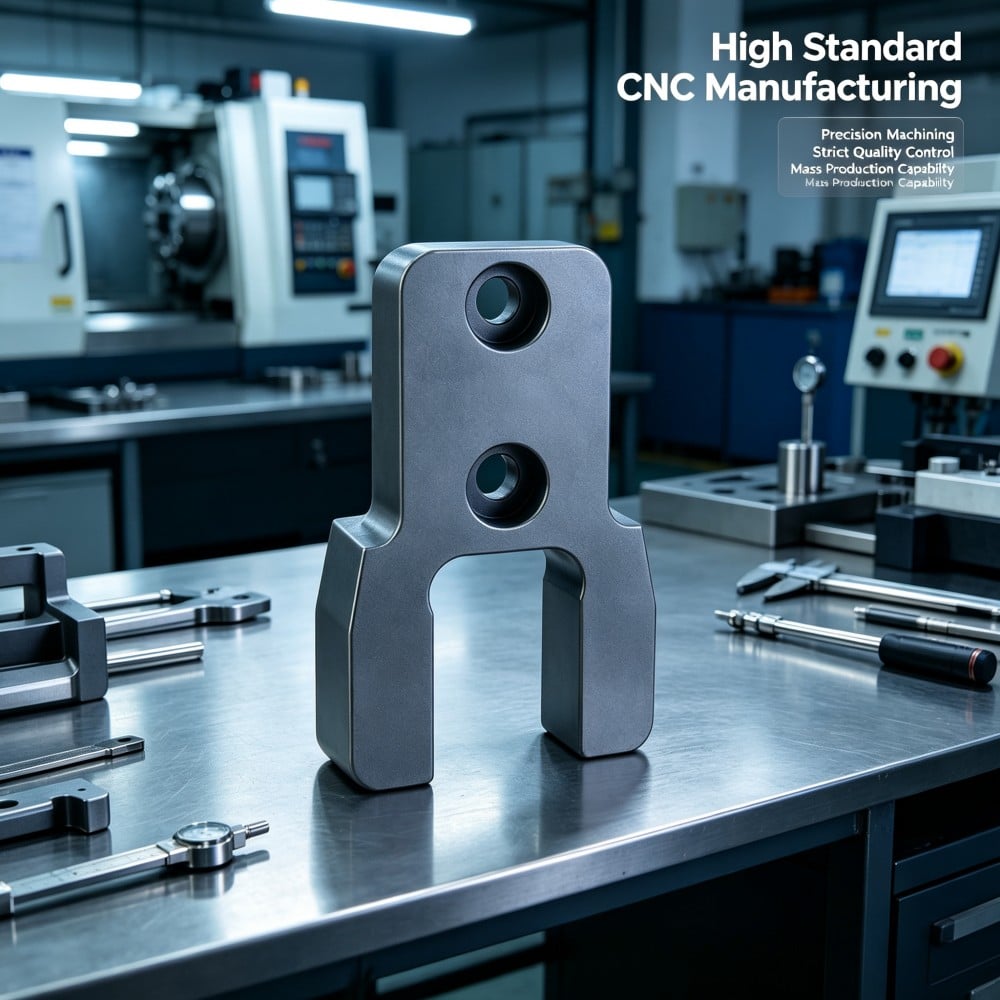
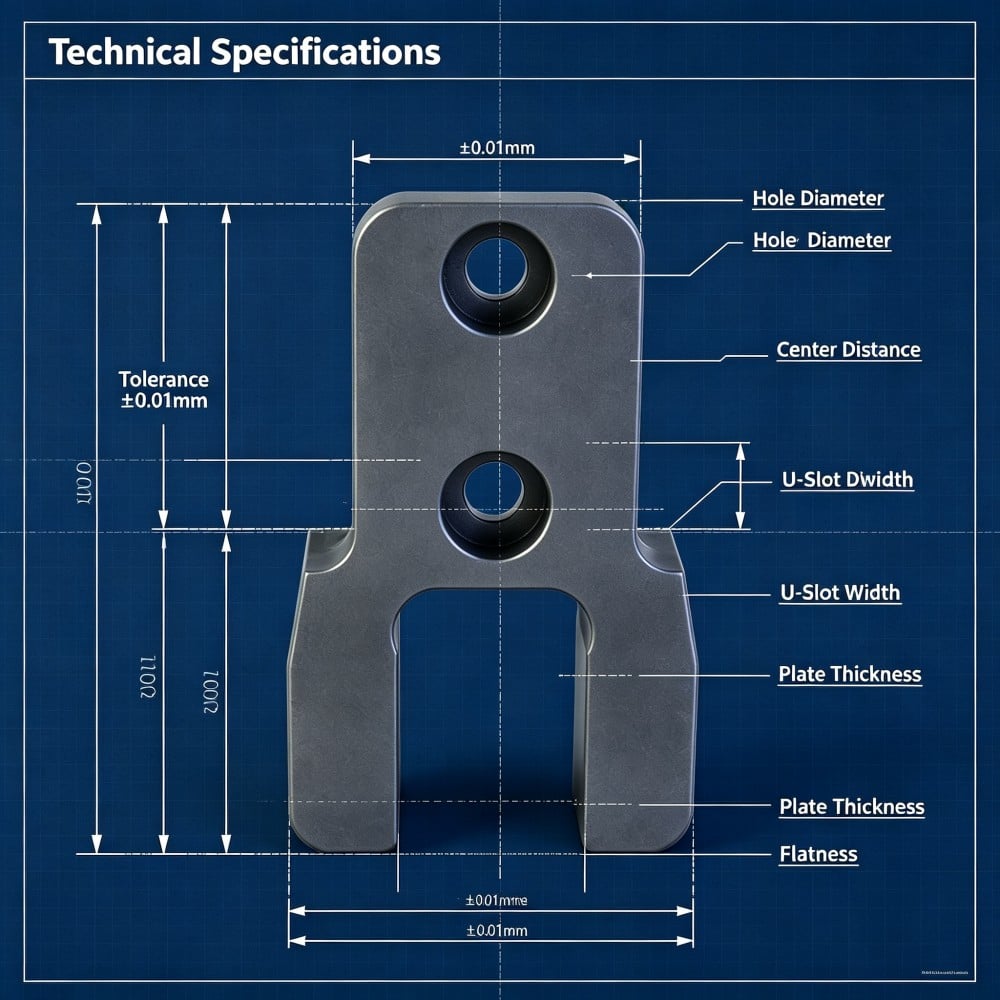
Díly na fotografiích pocházejí z výrobní série, která následovala: martenzitická korozivzdorná ocel 1Cr17Ni2 ve tvaru ušče přibližně 72 mm dlouhé, kalená a popouštěná, s tlustým rozvětveným koncem se dvěma hroty a hlubokou U-drážkou, mělčí kapsou vyfrézovanou do čela rozvětvení a tenčí obdélníkovou základní deskou širokou přibližně 24 mm se dvěma zahloubenými montážními otvory vzdálenými od sebe přibližně 25 mm. Temně uhlíkově šedý matný povrch je dokončení po tepelném zpracování.
K čemu tento držák slouží?
Tři úkoly – a fungují společně pouze tehdy.
Základní deska se montuje. Její spodní strana tvoří montážní plochu a dva zahloubené otvory upevňují ušči k rámu. Hlavy šroubů musí ležet pod touto plochou, aby nic nevyčnívalo, a deska musí ležet rovně, aby se ušče při utahování nekývala.
Rozvětvení uchycuje čep. Každý z obou hrotů má vrtaný otvor a čep prochází oběma otvory, takže oba otvory musí mít společnou osu. Okolo otvoru definují U-drážka a kapsa polohu přiléhající součásti a míru jejího možného pohybu.
Kolík drží úhel. Toto je úkol, který se nikdy neobjeví v jediném rozměru: kolík musí sedět kolmo na montážní plochu. Pokud ne, spojka se pohybuje šikmo, kolík zatěžuje jednu hranu otvoru a opotřebení se projeví na místě, kde by se nikdy nepodezřívalo, že je viníkem příchytná konzola.
Proč může každá vlastnost splnit požadavky a přesto selhat celá sestava?
Každá vlastnost se kontroluje samostatně.
Otvor má průměr a polohu. Drážka má hloubku. Deska má tloušťku a rovnost povrchu. Výstupka má tloušťku a rovnoběžnost se sousední výstupkou. Každou z těchto vlastností lze změřit samostatně a u této konzoly byla každá z nich změřena a splnila požadavky.
To je háček v závěru kontroly. Závěr sestavený z kontrol jednotlivých vlastností popisuje soubor vlastností, nikoli funkční konzolu.
Vztahy mezi vlastnostmi jsou to, co sestava využívá
Pouzdro nezajímá, jak kulaté jsou jednotlivé vrtané otvory samy o sobě. Zajímá ho, zda dva otvory sdílejí společnou osu a zda tato osa je kolmá k ploše, ke které je držák připevněn šrouby. Součást, která se s ním spojuje, nezajímá hloubka drážky sama o sobě; zajímá ji, zda je dno drážky rovnoběžné s plochou, na kterou se držák montuje, protože právě tato rovnoběžnost zajišťuje jeho správné uložení po celou dobu pohybu.
Žádný z těchto vztahů se neobjevuje jako řádek na běžném kontrolním listu. Jsou to rozdíly mezi držákem, který prochází kontrolou, a držákem, který skutečně funguje, a jsou to požadavky, které tepelné zpracování nejvíce ohrožuje.
Montážní plocha je referenční plocha, kterou zákazník ve skutečnosti používá.
Při montáži mechanického spojení je držák připevněn šrouby a od tohoto okamžiku jsou všechny vztahy v celém sestavení definovány montážní plochou. Je to primární referenční plocha bez ohledu na to, zda je takto označena i na výkresu.
Montážní plocha je tedy referenční plochou, od níž se musí konzola navrhovat a měřit. Konzola, která byla obráběna a kontrolována z hrotu vidlice nebo z vnějších hran základní desky, byla navržena z referencí, kterých zákazník nikdy nedotýká, a rozdíl mezi těmito referencemi a montážní plochou je příčinou ohybu v mechanickém převodu.
Dvě vztahy, které tepelné zpracování poškozuje
Osa kolíku a montážní plocha
Průměry otvorů pro kolíky jsou vyfrézovány v době, kdy materiál je snadno obráběný, což u konzoly tohoto typu znamená před cyklem. Otvory jsou kruhové, správně umístěné ve vidlici a kolmé k povrchům, proti kterým byla strojní sada nastavena v daném okamžiku.
Poté je držák kalen a zušlechťován. Základní deska a vidlice jsou velmi odlišné části téhož dílu: vidlice je tlustá, základna tenká a obě části na tepelný cyklus reagují různými rychlostmi. Základní deska se pohybuje více než vidlice a vztah vidlice ke základní desce přesně určuje polohu osy čepu vzhledem k montážní ploše.
Výsledkem je držák, u něhož zůstávají obě díry stále kulaté a stále správné velikosti, základní deska stále leží rovnoběžně a osa čepu získá úhel vzhledem k montážní ploše. Nic v zprávě se nezměnilo. Změnila se pouze sestava.
Dno kapsy a plochy zubů
Kapsa na povrchu vidlice je mělká a jejím účelem je určit polohu protilehlé součásti a omezit její posun. Její hloubka je důležitá, avšak u tohoto držáku je stejně důležitá i její rovnoběžnost s montážní plochou, protože nakloněné dno kapsy posune protilehlou součást spolu s ním.
Taštička je vyříznuta před cyklem stejně jako zbytek vidlice, takže stejný pohyb, který naklání osu kolíku, naklání i podlahu taštičky. Taštička, která má správnou hloubku ve středu a je na jedné straně mělčí, uchytí protilehlou součást pouze na jednom okraji; montér ji proto popíše jako volnou, nikoli jako nakloněnou, čímž se vyšetřování zaměří na špatný směr.
Jak byly upínací konzoly vyráběny krok za krokem?
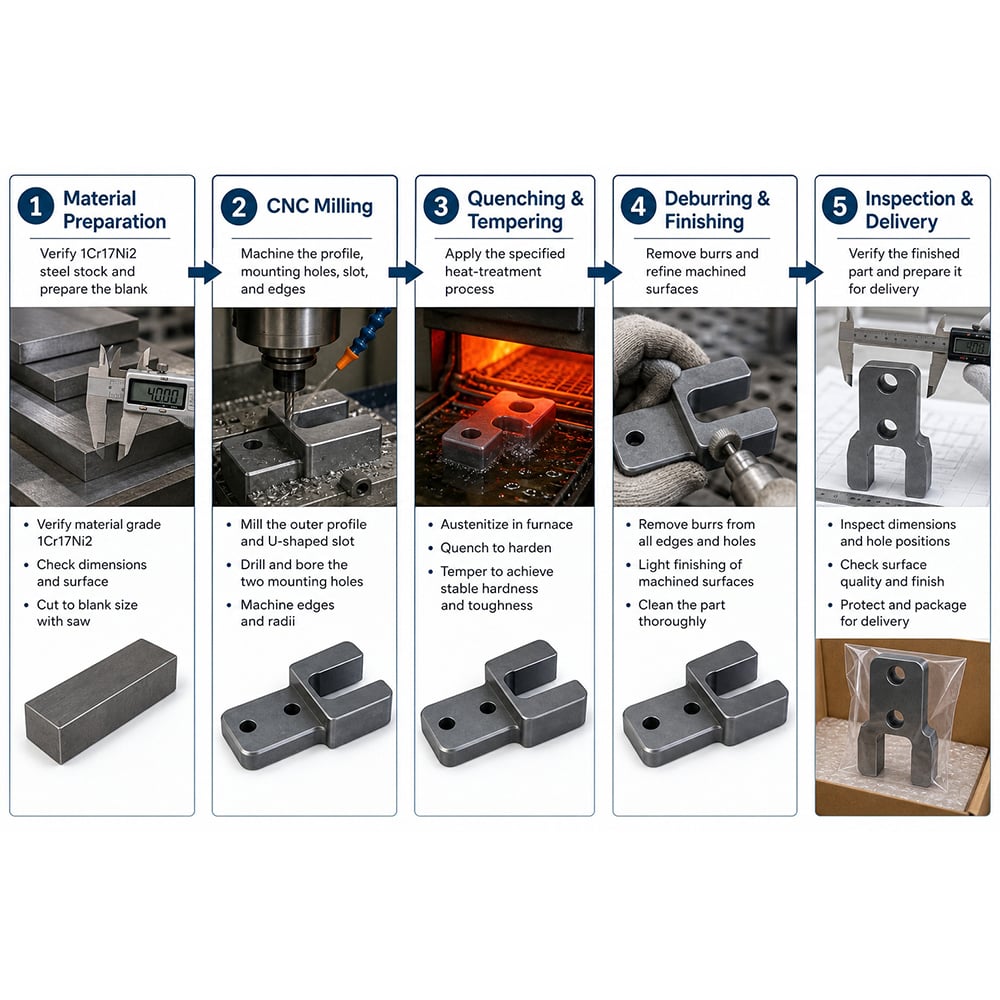
Krok 1 – Předfrézování držáku s ponecháním přídavku na referenčních plochách
Držák je předfrézován z tyče 1Cr17Ni2, přičemž obrys, vidlice i základna jsou přiblíženy k požadovaným rozměrům, avšak na plochách základní desky i na vnějších plochách vidlice je záměrně ponechán přídavek. Tyto plochy slouží později jako referenční a musí být opracovány až po cyklu, nikoli před ním.
Krok 2 – Kalení a popouštění na tvrdost uvedenou v výkresu
Rohový držák prochází celým cyklem kalení a popouštění na tvrdost požadovanou v výkresu, čímž získává vidlicový díl odolnost proti opotřebení a zabrání deformaci okraje otvoru pod čepem. Toto je největší změna, kterou držák zažije, a všechny následující kroky jsou na ni přizpůsobeny.
Krok 3 – Obrábění montážní plochy a ploch zubů v jedné upínací poloze
Montážní plocha a vnější plochy vidlice se obrábějí po tepelném zpracování v jedné upínací poloze, takže jejich vzájemný vztah vznikne jediným řezem místo toho, aby byl převzat z období před tepelným zpracováním. Právě tento krok vrátí vlastní referenční rovinu držáku do polohy, kde ji očekává zákazníkova montáž.
Krok 4 – Dosažení požadované tloušťky základní desky od montážní plochy
Základní deska je obráběna na tloušťku uvedenou v výkresu, měřenou od montážní plochy, takže přechodový stupeň ke vidlici leží přesně na místě určeném výkresem. Měření tloušťky z opačné strany by vedlo k správné poloze stupně, ale nesprávné poloze montážní plochy, což je přesný opak toho, co montáž vyžaduje.
Krok 5 – Frézování dna drážky rovnoběžně s montážní plochou
Drážka je nyní dokončena frézováním, přičemž konzola spočívá na vyfrézované montážní ploše, takže dno drážky vznikne rovnoběžně s plochou, proti které je konzola šroubována. Hloubka se kontroluje ve více bodech po celé ploše dna, protože dno, které má správnou hloubku ve středu, ale je mělké u jednoho okraje, je chybou, jež se projeví jako volný montážní uložení.
Krok 6 – Vrtání a vyvrtávání otvorů pro obě vidlice z montážní plochy
Dvě díry pro kolíky jsou vrtány a vyvrtávány po dokončení cyklu, přičemž se pracuje od montážní stěny, aby byla osa kolíku kolmá k této stěně – tedy ke stěně, ke které zákazník upevňuje součást, nikoli ke vlastním povrchům vidlice. Pokud to uspořádání umožňuje, obě díry jsou dokončeny v jediné operaci, čímž jejich osy mají společnou polohu díky konstrukci, nikoli díky dvěma samostatným nastavením.
Krok 7 – Vyfrézovat závěsné jamky ze stejné stěny
Závěsné jamky jsou frézovány od montážní stěny, takže jejich hloubka je měřena od této stěny a hlavy šroubů leží pod ní. Frézování jamek ze vzdálené strany je chybou, která vede k jamkám, jejichž naměřená hloubka je správná, avšak hlavy šroubů stále vyčnívají nad stěnu, na níž se držák opírá.
Krok 8 – Odstranit ostrohy z rohů drážky a zkontrolovat držák jako sestavu
Každý zaoblený okraj a rohy U-drážky jsou odstraněny, přičemž zvláštní pozornost je věnována rohům drážky, protože se jedná o místo koncentrace napětí u martenzitické nerezové oceli. Koneční kontrola zahrnuje jednotlivé prvky, ale výrobek je uvolněn na základě kontrol montáže: kolík procházející oběma otvory pro západky, čtverec umístěný na montážní ploše, kontrola rovnoběžnosti dna kapsy s touto plochou a upevnění kovového nosníku šrouby a prozkoumání celého rozsahu jeho pohybu.
Co bylo změřeno u sériové výroby 2000 kusů?
| Check | Specifikace | Zkontrolováno u 2000 kovových nosníků |
|---|---|---|
| Montážní plocha a plochy západek | Obráběno po dokončení cyklu v jediné upínací poloze | Jedna upínací poloha pro oba prvky, takže jejich vzájemný vztah vychází z jediného řezu |
| Tloušťka základní desky | Podle výkresu, měřeno od montážní plochy | Stupeň byl umístěn přesně tam, kde jej výkres určuje |
| Kapse | Hloubka podle výkresu, rovnoběžná s montážní plochou | Hloubka byla zkontrolována na více než jednom místě po celé ploše dna |
| Otisky kolíků | V poloze, osy společné | Vrtáno a vyvrtáno ze montážní plochy po dokončení cyklu |
| Osa kolíku ke montážní ploše | Kolmo k montážní ploše | Zkontrolováno kolíkem a pravítkem na montážní ploše |
| Závěsné frézování | Do hloubky podle výkresu, hlavy šroubů pod úrovní plochy | Oříznuto od montážní plochy |
| U-drážka | Do šířky a hloubky podle výkresu | Rohy drážek zpřímeny |
| Tvrdost | Rozsah výkresu, rovnoměrný | Kaleno a popouštěno v řízeném cyklu |
| Hrany | Zpřímeny a zaobleny | Při montáži se nic neodštěpuje ani neřeže |
Dvě tisíc spojovacích konzol bylo dodáno během 18 dnů; zákazník uvedl, že kolíky sedí rovně, členy mechanického převodu se pohybují přesně po celé své dráze, hlavice šroubů jsou pod montážní plochou a konzola zabrání opotřebení jedné hrany otvoru.
Závada, kterou jsme zjistili při vlastním zkušebním běhu
Naše zkušební konzoly splnily všechna naše měření, avšak zákazníkova montáž je odmítla.
Zpráva o zkoušce byla bezchybná: oba otvory pro zub byly kruhové a správně umístěné, základna byla rovná, zahlubovací otvory měly správnou hloubku, vyfrézovaná kapsa také, a kolík se dal ručně zasunout oběma zuby. Nic z těchto kontrol však nepopisovalo úhel mezi osou kolíku a montážní plochou. Když byl do zkušebních konzol zasunut kolík a na montážní plochu postaven pravítkový úhelník, kolík se naklonil; po utažení konzoly šrouby se mechanický převod zablokoval v polovině své dráhy.
Došlo ke třem změnám, které byly zavedeny do výroby. Montážní plocha a vnější plochy vidlice byly obráběny v jedné upínací poloze po dokončení cyklu místo toho, aby byly převzaty ze stavu před tepelným zpracováním. Průměry otvorů pro čep byly vyvrtány a vyžíhány od montážní plochy jako pracovního referenčního bodu místo toho, aby byly vyvrtány od vlastních povrchů vidlice. A kritérium uvolnění bylo změněno na kontrolu sestavy: čep procházející oběma otvory spolu se čtvercovým měřidlem umístěným na montážní ploše, navíc s upevněným držákem a jeho průchodem celým pracovním zdvihem; jednotlivá měření prvků zůstala jako kontrola procesu, nikoli jako rozhodující kritérium pro schválení dodávky šarže.
Mezi zkušební výrobou a sériovou výrobou se stížnost na zkosení odstranila a opotřebení okrajů otvorů, které zákazník pozoroval po třech týdnech, přestalo vyskytovat.
Tři způsoby, jak určit referenční polohu držáku pro kloubový čep, porovnání
| Referenční plocha použitá pro otvory | Způsob nastavení osy čepu | Riziko zkosení vzhledem k montážní ploše | Kde se používá |
|---|---|---|---|
| Montážní plocha po dokončení obráběcího cyklu | Oba otvory dokončeny od obráběné montážní plochy, ideálně v jediné operaci | Nejnižší, protože osa vrtání a referenční plocha zákazníka pocházejí ze stejné plochy | Konzoly a vidlice, u nichž musí být čep kolmý k montážní ploše – použitá metoda |
| Vnější plochy vidlice po cyklu | Vrtání jsou vyrovnána k samotné vidlici | Střední: správné, pokud se náhodou stane, že je vidlice kolmá k montážní ploše, a obě se navzájem nekontrolují | Díly, u nichž je geometrie vidlice funkční referencí a montážní plocha je vedlejší |
| Vnější plochy vidlice před cyklem | Jak vrtání, tak vidlice jsou opracovány v měkkém stavu a cyklus následuje jako poslední operace | Nejvyšší, protože vztah mezi vidlicí a základnou je ten, který cyklus nejvíce mění | Jednoduché konzoly s těžkými základnami a malým rozdílem mezi rozměry průřezů |
Třetí řada je postup, který vede k čistému zprávě o kontrolním měření a zároveň k nesouměrné montáži; je to také postup, podle něhož se nejčastěji stanovují ceny pro většinu držáků. Výběr této možnosti je nutné provést explicitně, protože náklady první řady představují jednu dodatečnou úpravu stroje a náklady třetí řady zahrnují šarži, kterou je nutné u zákazníka zahodit.
Často kladené otázky
Proč je kolík nakloněn, i když oba otvory jsou na správné pozici?
Protože poloha otvoru a směr osy otvoru jsou různé požadavky, stejně jako úhel osy otvoru vzhledem k povrchu, proti kterému se držák upevňuje. Každý otvor v jednom ramenu může být dokonale kulatý a dokonale umístěný uvnitř svého ramene, přesto však oba otvory nemusí sdílet společnou osu, nebo tato osa nemusí být kolmá k upevňovacímu povrchu. Tyto vztahy nejsou uvedeny na běžném listu kontrolních měření a právě tepelné zpracování je způsobem, jak tyto vztahy poruší.
Ze kterého povrchu má být kloubový držák obráběn a měřen?
Montážní plocha, protože to je povrch, ke kterému zákazník připevňuje součásti šrouby, a zároveň referenční plocha pro všechny vztahy v montáži po instalaci držáku. Obrábění a kontrola od vidlice nebo od vnějších hran základní desky znamenají, že držák byl vyroben podle referencí, které montáž nikdy nepoužívá, a rozdíl mezi těmito referencemi a montážní plochou je příčinou naklonění.
Má hloubka drážky význam, pokud se stále vejde přiléhající součást?
Hloubka má význam, ale důležitější je rovnoběžnost dna drážky, protože dno, které má správnou hloubku ve středu, ale je mělké u jedné hrany, upevňuje přiléhající součást pouze u této hrany. V provozu se to projeví jako volný, nikoli nakloněný, přímočarý spoj, takže stížnost se obvykle vyšetřuje jako problém rozměru, zatímco skutečnou příčinou je nerovnoběžnost dna s montážní plochou.
Jak má být kontrolován klínový držák před expedicí?
V montážním stavu, nikoli pouze jako samostatné prvky: kolík procházející oběma otvory pro západky se čtvercovým prvkem postaveným na montážní ploše pro kontrolu osy, dno drážky zkontrolováno z hlediska rovnoběžnosti s touto plochou, vyfrézované jamky zkontrolovány z této plochy a konzola připevněna šrouby a prozkoumána po celé délce svého zdvihu. Měření jednotlivých prvků patří do provozního protokolu; rozhodující pro rozhodnutí o expedici šarže jsou kontrolní měření sestavy.
Co uvést ve výkresu?
Šest požadavků brání tomu, aby kloubová konzola prošla kontrolou a splnila požadavky na spojení:
1. Označte montážní plochu jako primární referenční plochu a uveďte, že otvory pro západky jsou na ni kolmé.
2. Specifikujte oba otvory pro západky jako požadavek na společnou osu, nikoli jako dvě nezávislé polohy, takže se oba otvory kontrolují jako jediná osa.
3. Uveďte hloubku drážky s tolerancí a stanovte, že dno drážky je rovnoběžné s montážní plochou.
4. Uveďte tloušťku základní desky měřenou od montážní plochy a uveďte, ze které strany má být proveden výškový skok.
5. Uveďte hloubku vyfrézovaného otvoru od montážní plochy a uveďte, že hlavy spojovacích prvků mají být umístěny pod touto plochou.
6. Uveďte, zda jsou rohy drážky zaobleny, a pokud ano, jaký je poloměr zaoblení, protože vnitřní roh u martenzitické nerezové oceli po kalení a popouštění je místo, kde se začíná trhliny vytvářet.
Klínové upevňovací rameno není obtížné obrábět po jednotlivých prvcích. Obtížné je udržet vzájemné vztahy mezi těmito prvky tak, jak je to potřebné pro montáž; právě tyto vztahy se při tepelném zpracování nejvíce mění. Nejprve dokončete montážní plochu, poté po tepelném zpracování dokončete vidlici z této plochy a kontrolujte celé rameno jako sestavu, nikoli jako seznam rozměrů.