 EN


Poučení z CNC obrábění složitého přesného komponentu z hliníku 6061
Proč byla tato hliníková součást náročnější, než vypadá
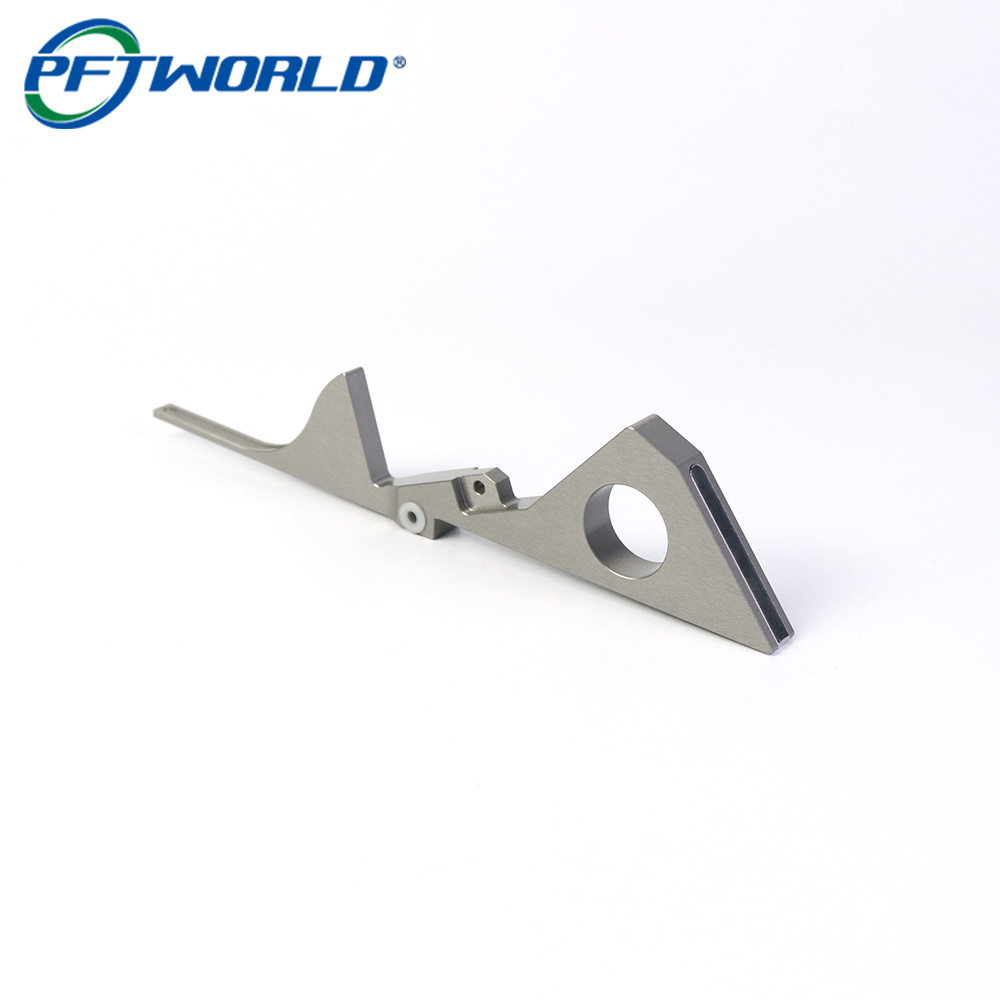
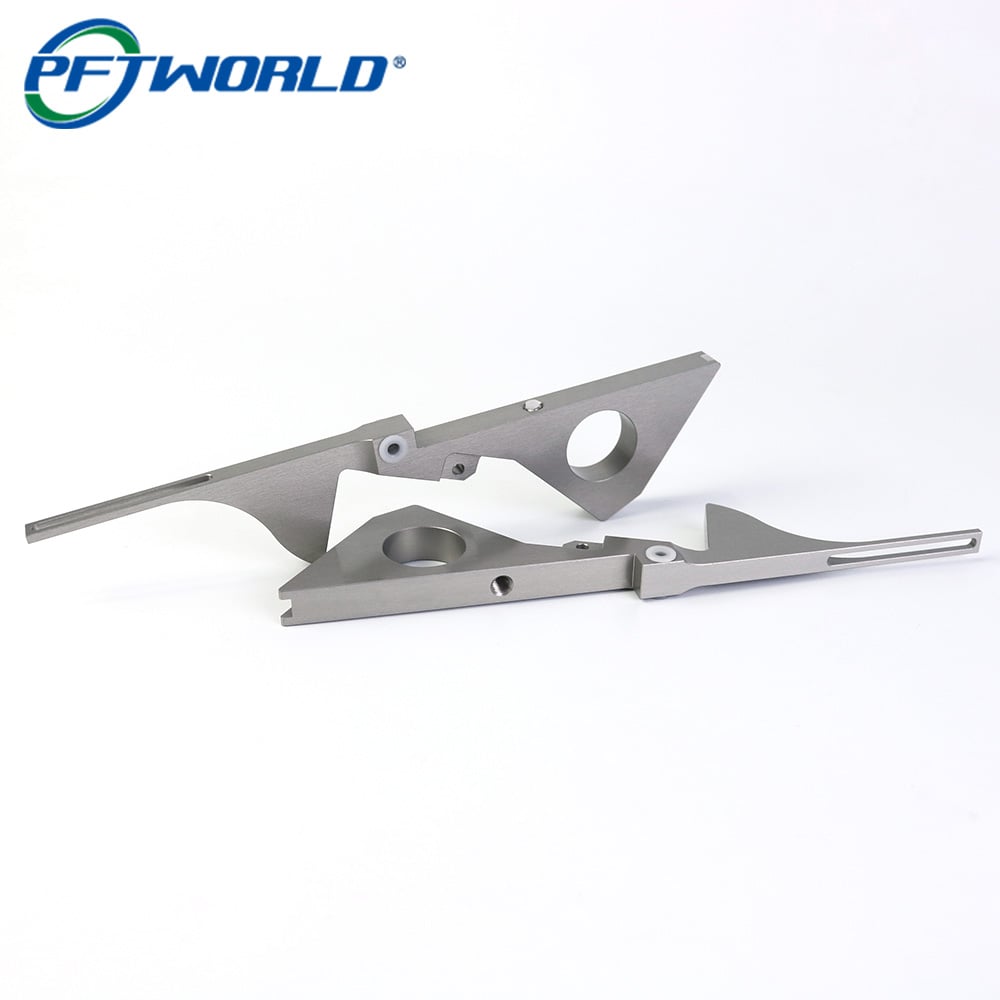
Na první pohled vypadá tato hliníková součást jako jednoduchá obráběná deska se zřetelnými vyříznutými otvory a montážními prvky. Z výrobního hlediska však takové součásti často vyžadují větší pozornost než tradiční spojovací konzoly nebo rovné desky.
Výzva spočívá nejen v tom, vyrobit požadovaný tvar. Skutečná obtížnost vyplývá z udržení rozměrové stability během několika výrobních operací: frézování CNC, odstranění ostří, povrchové úpravy, anodizace a koneční kontroly.
U tohoto typu součástí má každý malý detail význam. I mírná deformace při obrábění nebo nepatrná změna rozměrů po anodizaci může ovlivnit montážní výkon.
Tento projekt je typickým příkladem toho, proč je kriticky důležitá technická komunikace mezi zákazníkem a dodavatelem obráběcích služeb ještě před zahájením výroby.
Výběr materiálu: Proč byl hliník 6061 praktickou volbou
Součást byla vyrobena z hliníkové slitiny 6061, jedné z nejčastěji používaných materiálů pro přesné CNC obrábění.
Z našich zkušeností nabízí hliníková slitina 6061 dobrý poměr mezi:
· Obráběností
· Poměrem pevnosti k hmotnosti
· Odolnost proti korozi
· Kvalitou povrchové úpravy
Ve srovnání s tvrdšími hliníkovými slitinami, jako je 7075, je 6061 snazší obrábět a přesto poskytuje dostateční mechanický výkon pro mnoho průmyslových aplikací.
Je široce používána pro:
· Součásti zařízení pro automatizaci
· Držáky přístrojů
· Díly optických zařízení
· Konstrukce elektronických zařízení
· Vlastní mechanické sestavy
U dílů vyžadujících anodizaci je také preferován materiál 6061, protože po zpracování dosahuje rovnoměrného povrchového vzhledu.

Výzvy CNC obrábění: tenké prvky a dlouhá geometrie
Jedním z prvních kroků při výrobě je posouzení celkové geometrie.
Tato součást obsahuje:
· Dlouhé úzké části
· Oblasti s tenkými stěnami
· Precizní montážní otvory
· Otevřené drážky
· Složité vnější profily
Tyto vlastnosti představují několik rizik při obrábění.
1. Vibrace obrobku
Dlouhé a tenké hliníkové profily jsou citlivé na řezné síly.
Pokud jsou obráběcí parametry příliš agresivní, může dojít k vibracím, které způsobují:
· Viditelné stopy nástroje
· Špatný povrchový kvalitativní stav
· Deformaci hran
· Rozměrové chyby
Naším běžným postupem je optimalizace:
· Řezné rychlosti
· Rychlost přísunu
· Průměr nástroje
· Strategie dráhy nástroje
· Body uchycení upínače
Místo odstraňování velkého množství materiálu v jedné operaci dáváme přednost řízenému hrubování následovanému přesnému dokončování.
2. Návrh upínače je často důležitější než rychlost řezání
Mnoho lidí se zaměřuje pouze na přesnost CNC stroje, avšak ve skutečné výrobě často návrh upínače určuje konečnou kvalitu.
U nepravidelných hliníkových dílů může nesprávné upnutí způsobit:
· Pohyb dílu během obrábění
· Nerovnoměrné uvolňování napětí
· Problémy s rovností po obrábění
Před výrobou obvykle posuzujeme:
· Kde mají upínací kleště kontaktovat součást
· Jak zabránit deformaci
· Zda jsou vyžadovány další opěrné body
Kvalitní upínací zařízení umožňuje stroji dosahovat opakovatelné přesnosti v rámci jednotlivých výrobních šarží.

Řízení rozměrových změn po anodizaci
Běžným nedorozuměním je, že anodizace je pouze kosmetický proces.
Ve skutečnosti anodizace vytváří oxidovou vrstvu na hliníkovém povrchu. I když tento povlak zlepšuje odolnost proti korozi a vzhled, může mírně ovlivnit kritické rozměry.
Pro přesné součásti musí inženýři zohlednit:
· Změny průměru děr
· Přesnost závitu
· Kontaktní plochy
· Tolerance montáže
Praktickým výrobním řešením je při CNC obrábění nechat rezervu na dokončovací operace.
Například:
· U kritických děr je třeba zohlednit anodizaci jako následnou úpravu
· Funkční plochy mohou vyžadovat zakrytí (maskování)
· Oblasti s přísnými tolerancemi vyžadují plánování výrobního postupu ještě před obráběním
Mnoho CNC projektů z hliníku kombinuje obrábění s anodizací, laserovým značením a kontrolou, protože dokončovací proces přímo ovlivňuje koneční výkon dílu.
Úprava povrchu: Více než jen vzhled
Anodizovaný povrch tohoto typu součásti nabízí několik výhod:
· Zlepšenou odolnost proti korozi
· Vyšší odolnost proti opotřebení
· Stabilnější kvalitu povrchu
· Profesionální průmyslový vzhled
Dosáhnout kvalitního anodizovaného povrchu však začíná již během CNC obrábění.
Běžné povrchové problémy se obvykle vyvíjejí při obrábění:
· Stopy nástroje
· Rýhy
· Ostré okraje
· Nerovnoměrné vzory řezání
Před anodizací obvykle zkušení výrobci provádějí:
1. Vizuální inspekce
2. Odstraňování oštěpů
3. Zpracování hran
4. Čištění povrchu
5. Potvrzení dokončení
Krásný anodizovaný povrch nemůže skrýt špatnou přípravu obrábění.
Přístup k kontrole kvality pro přesné hliníkové díly
U vlastních CNC součástí by kontrola neměla probíhat pouze na konci.
Spolehlivý výrobní postup obvykle zahrnuje:
Kontrola příchozích materiálů
Potvrďte:
· Hliníková třída
· Stav materiálu
· Dokumenty o sledovatelnosti v případě požadavku
Během kontrolu během obrábění
Kontrola:
· Kritické rozměry
· Poloha otvorů
· Rovinnost
· Přesnost profilu
Koneční kontrola po povrchové úpravě
Ověřte:
· Vzhled
· Shoda povlaku
· Montážní rozměry
U přesných hliníkových součástí mnoho výrobců kombinuje možnosti CNC obrábění s kontrolou na souřadnicovém měřicím stroji (CMM) a řízením dokončovacích operací, aby zajistilo opakovatelnost.
Co jsme se naučili z tohoto typu projektu
Z hlediska řízení výrobního projektu je největší lekcí, že CNC obrábění není pouze proces převodu CAD souboru na kovovou součást.
Úspěšná výroba závisí na pochopení celého řetězce:
Návrh → Materiál → Strategie obrábění → Upínací zařízení → Úprava povrchu → Kontrola → Montáž
Součást lze na CNC stroji vyrobit s vysokou přesností, ale přesto může selhat, pokud anodizace změní kritický rozměr nebo pokud nebylo upínací zařízení zohledněno již v rané fázi návrhu.
Pro inženýry, kteří zakazují výrobu speciálních obráběných součástí, není nejvhodnějším dodavatelem vždy ten s nejnižší cenou CNC obrábění. Je to spíše dodavatel, který dokáže identifikovat výrobní rizika ještě před tím, než se stanou problémy ve výrobě.
Právě tato zkušenost odlišuje výrobu prototypů od spolehlivé dlouhodobé výroby.
Souhrn výrobního procesu
· Materiál: hliník 6061
· Proces: frézování CNC
· Doplňkový proces: anodizace + laserové potištění
· Použití: přesná mechanická součástka
· Klíčové zaměření: rozměrová stabilita, kvalita povrchu, opakovatelnost výroby