 EN


Lærte lektioner fra CNC-bearbejdning af en kompleks præcisionskomponent i 6061-aluminium
Hvorfor denne aluminiumsdel var mere udfordrende, end den ser ud
På første blik virker denne aluminiumskomponent som en simpel maskineret plade med flere udstansninger og monteringsfunktioner. Fra et fremstillingsmæssigt perspektiv kræver dele af denne type dog ofte mere opmærksomhed end traditionelle beslag eller flade plader.
Udfordringen består ikke kun i at fremstille formen. Den egentlige sværhed ligger i at opretholde dimensionel stabilitet gennem flere processer: CNC-fræsning, afslibning, overfladebehandling, anodisering og endelig inspektion.
For denne type komponent er hver lille detalje afgørende. En mindre deformation under maskinbearbejdning eller en lille dimensionel ændring efter anodisering kan påvirke monteringsydelsen.
Dette projekt er et typisk eksempel på, hvorfor teknisk kommunikation mellem kunden og maskinbearbejdningssupplieren er afgørende, inden produktionen begynder.
Materialevalg: Hvorfor 6061-aluminium var et praktisk valg
Delen blev fremstillet af aluminiumslegering 6061, en af de mest almindeligt anvendte materialer til præcisions-CNC-bearbejdning.
Ifølge vores erfaring giver aluminiumslegering 6061 en god balance mellem:
· Bearbejdningsvenlighed
· Styrke-til-vægt-forhold
· Korrosionsbestandighed
· Overfladeafslutningskvalitet
I forhold til hårdere aluminiumslegeringer som 7075 er 6061 nemmere at bearbejde, samtidig med at den stadig leverer tilstrækkelig mekanisk ydelse til mange industrielle anvendelser.
Det anvendes bredt til:
· Komponenter til automatiseringsudstyr
· Instrumentbeslag
· Komponenter til optisk udstyr
· Konstruktioner til elektroniske enheder
· Brugerdefinerede mekaniske samlinger
For dele, der kræver anodisering, er 6061 også et foretrukket valg, fordi det kan opnå et ensartet overfladeudseende efter behandlingen.

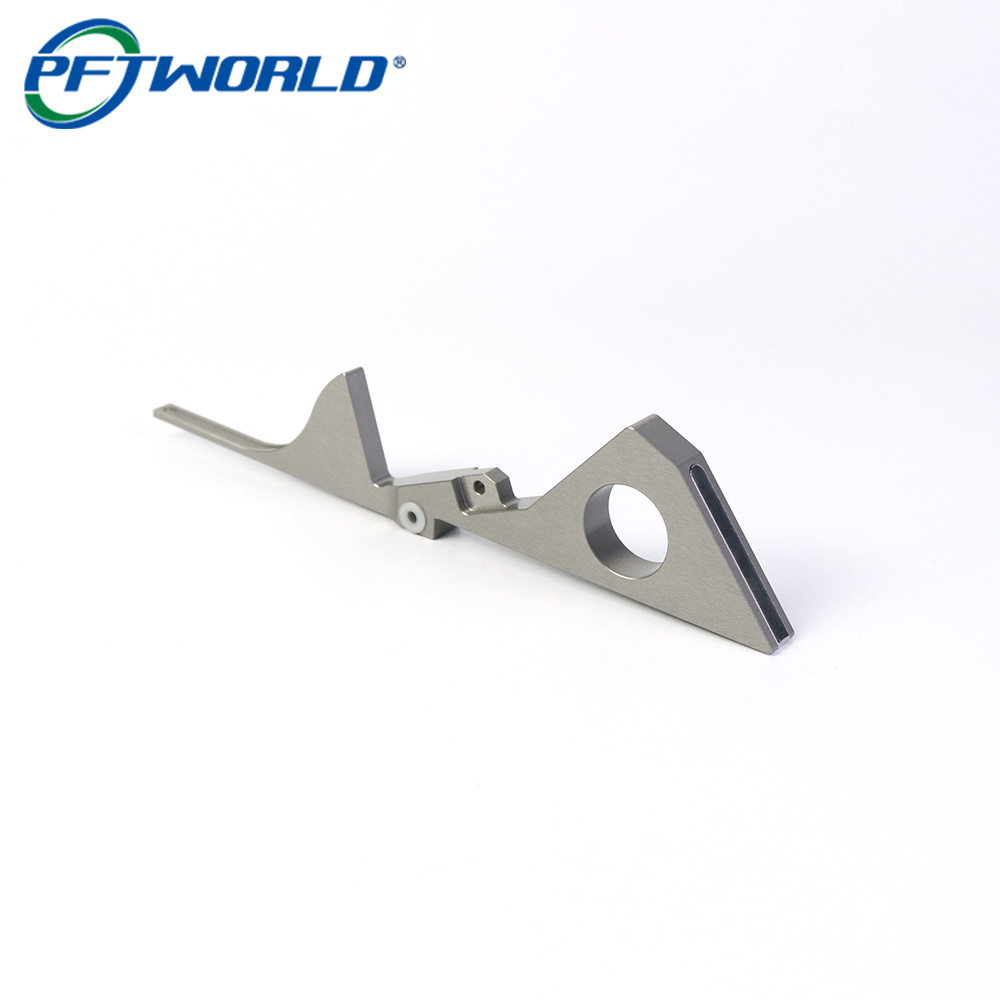
Udfordringer ved CNC-bearbejdning: Tynde profiler og lang geometri
En af de første ting, vi gennemgår under fremstillingen, er den samlede geometri.
Denne komponent omfatter:
· Lange smalle sektioner
· Områder med tynde vægge
· Præcise monteringshuller
· Åbne slits
· Komplekse ydre profiler
Disse funktioner skaber flere maskinfremstillingrisici.
1. Værkstykkesvingninger
Lange og tynde aluminiumsprofiler er følsomme over for skærekraft.
Hvis bearbejdelsesparametrene er for aggressive, kan svingninger opstå, hvilket medfører:
· Synlige værktøjsmærker
· Dårlig overfladekvalitet
· Kantdeformation
· Dimensionsfejl
Vores almindelige fremgangsmåde er at optimere:
· Skærehastighed
· Foderrate
· Værktøjdiameter
· Værktøjsbane-strategi
· Fastspændingsstøttepunkter
I stedet for at fjerne en stor mængde materiale i én enkelt operation foretrækker vi kontrolleret grovbehandling efterfulgt af præcisionsafslutning.
2. Fastspændingsdesign er ofte mere vigtigt end skærehastighed
Mange fokuserer kun på CNC-maskinens nøjagtighed, men i den reelle produktion bestemmer fastspændingsdesignet ofte den endelige kvalitet.
For uregelmæssige aluminiumsdele kan forkert fastspænding føre til:
· Delebevægelse under bearbejdning
· Ujævn spændingsaflastning
· Planhedsproblemer efter bearbejdning
Før produktion vurderer vi normalt:
· Hvor spændklodserne skal have kontakt
· Hvordan man undgår deformation
· Om der kræves yderligere understøtningspunkter
En god fastspænding gør det muligt for maskinen at opnå reproducerbar nøjagtighed på tværs af partier.

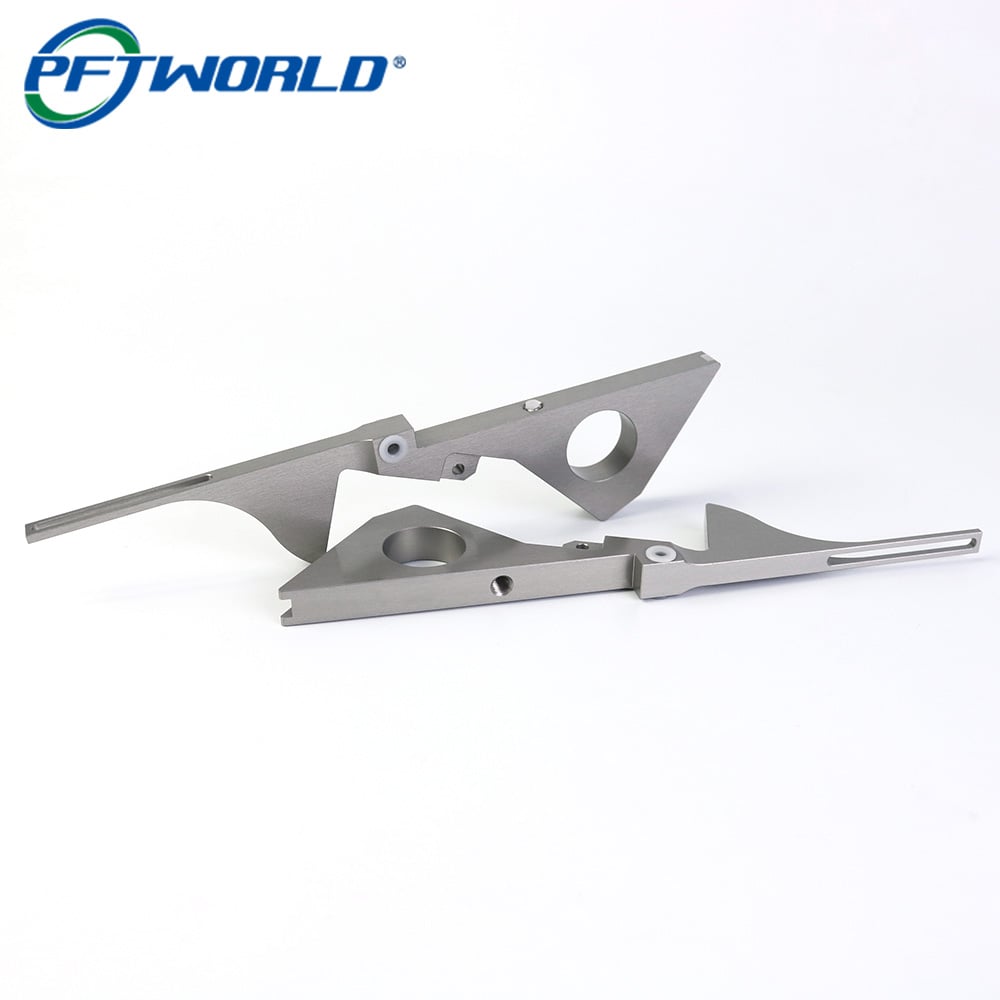
Styring af dimensionelle ændringer efter anodisering
En almindelig misforståelse er, at anodisering kun er en kosmetisk proces.
I virkeligheden dannes der en oxidlag på aluminiumsoverfladen ved anodisering. Selvom belægningen forbedrer korrosionsbestandigheden og udseendet, kan den let påvirke kritiske mål.
For præcisionsdele skal ingeniører overveje:
· Ændringer i hullens diameter
· Trådfit
· Kontaktflader
· Montagetolerancer
En praktisk fremstillingsløsning er at reservere efterbearbejdningsfradrag under CNC-bearbejdning.
For eksempel:
· Kritiske huller kræver muligvis overvejelser efter anodisering
· Funktionelle flader kræver muligvis masking
· Områder med stramme tolerancer kræver procesplanlægning før bearbejdning
Mange CNC-aluminiumsprojekter kombinerer bearbejdning med anodisering, lasermarkering og inspektion, fordi efterbehandlingsprocessen direkte påvirker den færdige dels ydeevne.
Overfladefinish: Mere end blot udseende
Den anodiserede overfladebehandling på denne type komponent giver flere fordele:
· Forbedret korrosionsbestandighed
· Bedre slidbestandighed
· Mere stabil overfladekvalitet
· Professionel industrielt udseende
For at opnå en god anodiseret overfladebehandling skal man dog starte allerede under CNC-bearbejdning.
Almindelige overfladeproblemer stammer normalt fra bearbejdningen:
· Værktøjsspor
· Ridser
· Spåner
· Ujævne skæremønstre
Før anodisering udfører erfarne producenter normalt:
1. Visuel undersøgelse
2. Fjernelse af spåner
3. Kantbehandling
4. Overfladerensning
5. Godkendelse af finish
En smuk anodiseret overflade kan ikke skjule dårlig maskinbearbejdning.
Kvalitetskontroltilgang til præcisionsaluminiumdele
For brugerdefinerede CNC-komponenter bør inspektion ikke kun finde sted ved slutningen.
En pålidelig fremstillingsproces inkluderer normalt:
Indkomstkontrol af råmaterialer
Bekræft:
· Aluminiumkvalitet
· Materialetilstand
· Sporbarhedsdokumenter, hvis påkrævet
Under bearbejdningstilsyn
Tjek:
· Kritiske mål
· Hullenes placering
· Planthed
· Profilnøjagtighed
Endelig inspektion efter overfladebehandling
Verificer:
· Udseende
· Belægningsens ensartethed
· Montagemål
For præcisionsaluminiumkomponenter kombinerer mange producenter CNC-bearbejdningsevne med CMM-inspektion og finishkontrol for at opretholde gentagelighed.
Hvad vi lærte fra denne type projekt
Fra et produktionsprojektstyringsperspektiv er den største lære, at CNC-bearbejdning ikke blot er en proces, hvor en CAD-fil konverteres til en metaldel.
En vellykket produktion afhænger af forståelsen af hele kæden:
Design → Materiale → Bearbejdningsstrategi → Fastspænding → Overfladebehandling → Inspektion → Montage
En del kan fremstilles præcist på en CNC-maskine, men alligevel mislykkes, hvis anodisering ændrer en kritisk mål eller hvis fastspændingsdesignet ikke blev overvejet tidligt.
For ingeniører, der indkøber specialfremstillede drejede komponenter, er den mest værdifulde leverandør ikke altid den med den laveste bearbejdningspris. Det er den leverandør, der kan identificere fremstillingsrisici, inden de bliver produktionsproblemer.
Denne erfaring er, hvad der adskiller prototypproduktion fra pålidelig langtidsporduktion.
Oversigt over fremstillingsprocessen
· Materiale: Aluminium 6061
· Proces: CNC-fræsning
· Sekundær proces: Anodisering + lasermarkering
· Anvendelse: Præcisionsmekanisk komponent
· Nøglefokus: Dimensionel stabilitet, overfladekvalitet, gentagelig produktion