 EN


Svævede C45-beslag: Hvorfor bobler pulverlakken?
Svævede C45-beslag ser ud til at være den simpleste komponent på en understøtningsramme-tegning, og netop derfor opdages deres fejl så sent. Opgave 260627004 nåede os i august 2025 fra en fremstiller af kanalnet-understøtningsrammer, hvis tidligere leverandør havde levere arme, der målte korrekt på prøvebænken, men mislykkedes på rammen: stangen forlod svejsebænken buet med ca. 0,6 mm, sokkeloverfladen var skæv, så armen ikke sad fladt, og den lysegrå pulverlak løsnete sig i en tynd linje langs hver svejs allerede inden for de første uger i drift.
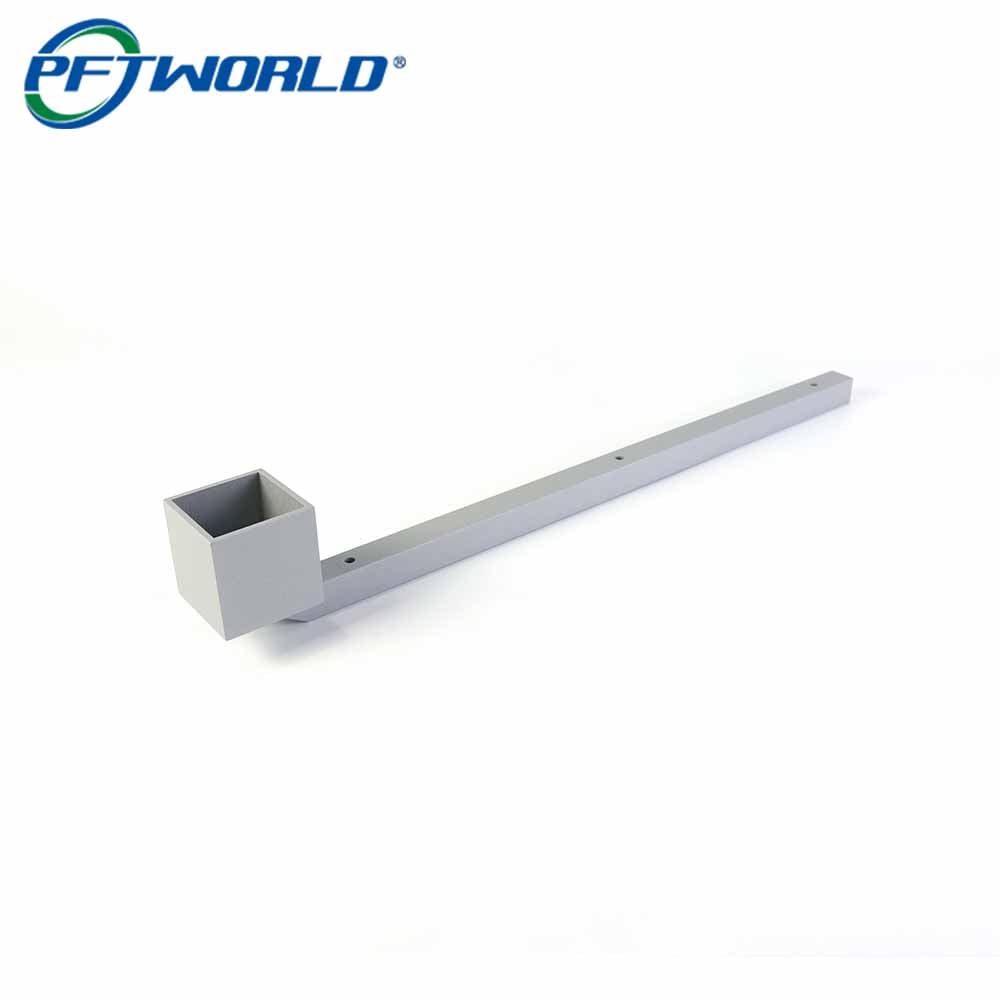
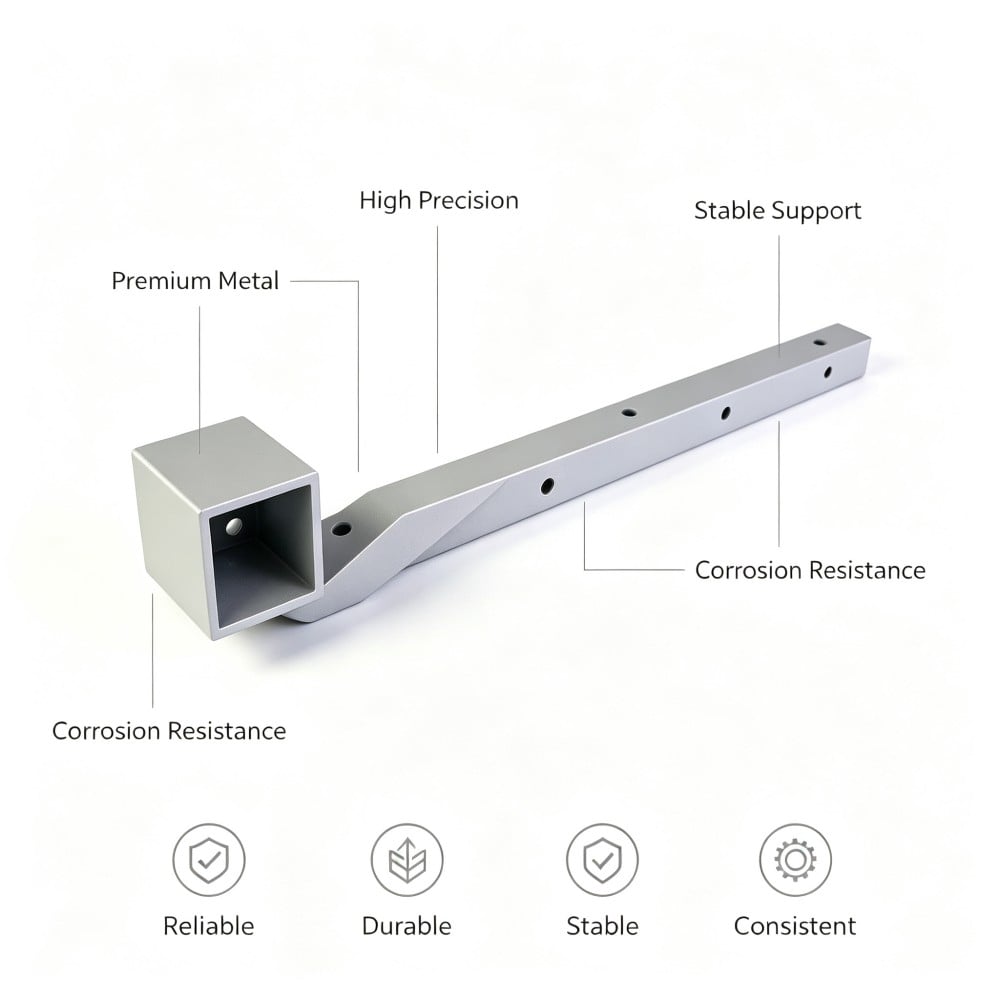
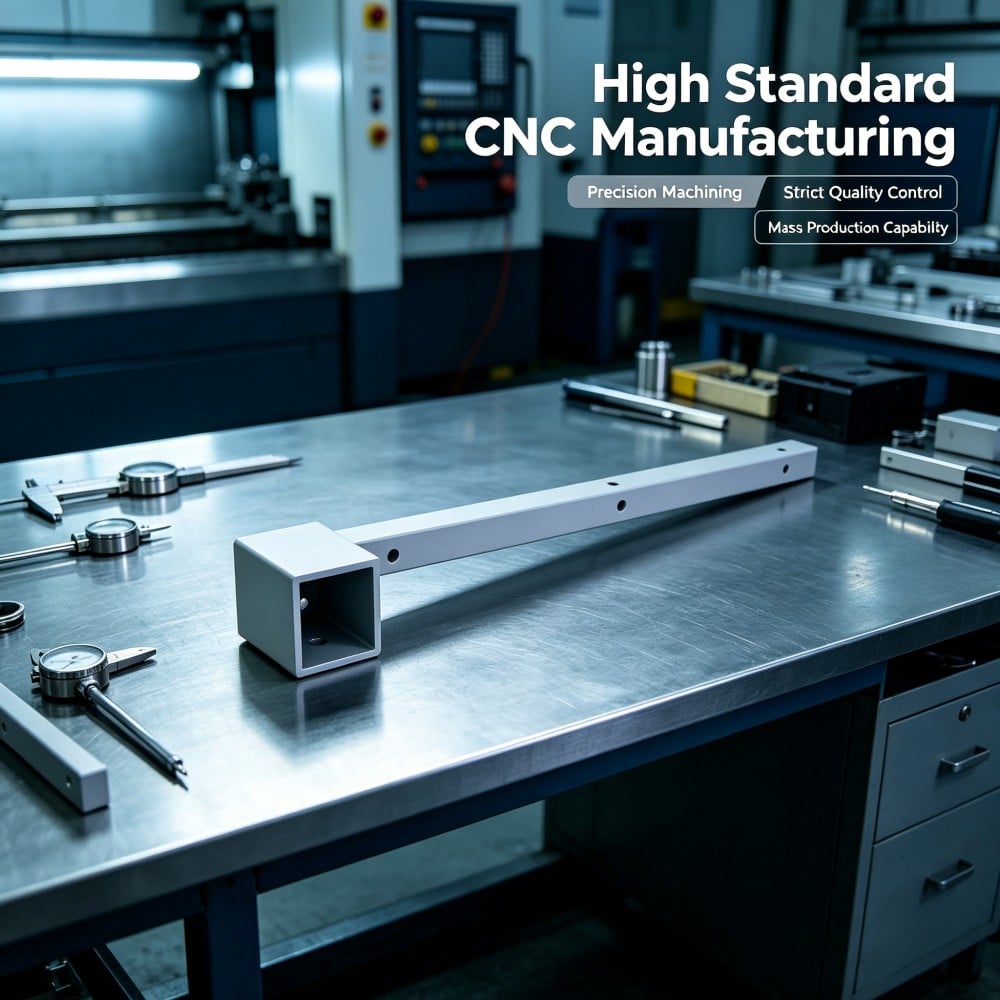
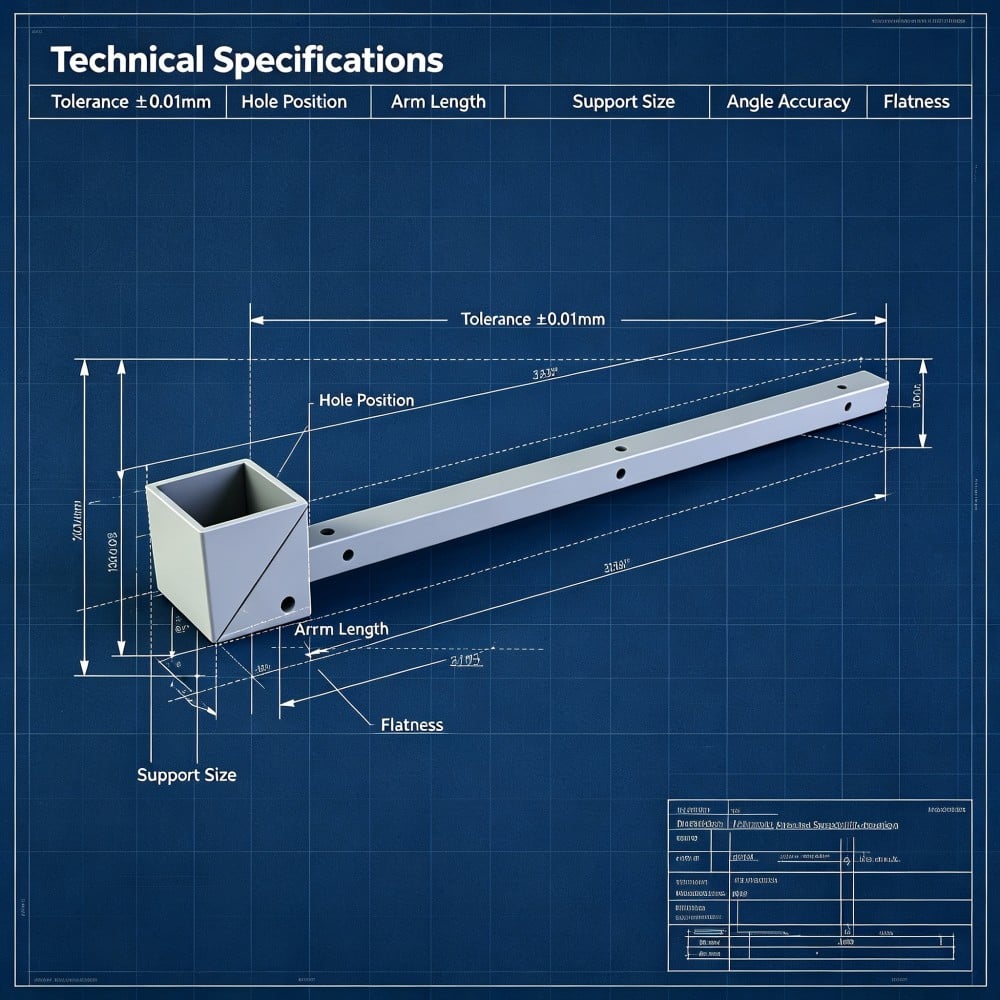
De svejste C45-beslag på fotograferne er produktionsdele fra den efterfølgende ordre: en 400 mm lang stang med tre monteringshuller i lige afstand, en kvadratisk 50 mm sokkel svejet til den ene ende og en 45 graders skråskæring, hvor de to dele mødes, slibet jævnt og malet lysegrå. Både svejsning og belægning er hver for sig ikke svære. Udfordringen ligger i, at de to processer konkurrerer med hinanden, og denne konflikt bliver synlig på det færdige belægningsslag, hvor køberen først ser den.
Hvad skal dette beslag kunne?
Tre opgaver – og kun én af dem handler om styrke.
Soklen er den lokaliseringsegenhed. Et tilsvarende kvadratisk led glide ind i den, og armen står derefter i en fast relation til rammen; derfor skal soklens overflade være præcis kvadratisk og belagt. På denne del er soklen et hul kvadratisk profil på 50 mm i tværsnit og 50 mm dyb.
Stangen bærer fastgørelsen. Tre huller med lige afstand mellem dem tager de beslag, der holder armen fast til rammen; det betyder, at hullerne skal sidde i linje med stikket – ikke blot i linje med stangen, som den tilfældigvis kom fra arbejdsbænken.
Forbindelsen er både kosmetisk og strukturel. Den skråskårne forbindelse fordeler belastningen over en længere svejselinje og gør overgangen fra stang til stik udseende sammenhængende, når svejsningen er slibet jævn og belagt. Det kosmetiske krav er, hvad der transformerer et svejseproblem til et belægningsproblem: en overflade, der ikke er tæt, kan ikke fremstå sømløs, og eventuel gas, der stadig befinder sig inde i svejsningen, vil finde vejen gennem den belagte overflade og trænge ud igennem den.
De to fejl, der opstår samtidigt
Svejsning trækker i stangen, og trækket forbliver skjult
Svejsning tilfører en koncentreret varmeindgang til et lille stålvolumen. Svejsebadet og den omgivende zone afkøles og trækker sig sammen mod det køligere metal, og det metal, der skal give efter, gør det. På en arm, der er svejset på kun én side, trækker sammentrækningen stangen mod svejsefladen, og en let sektion på 400 mm bliver tydeligt buet af en lille mængde fastspænding.
To forhold gør dette værre, end det lyder. For det første er stangen slank i forhold til dens længde, så en lille sammentrækning viser sig som en stor udbøjning i den frie ende. For det andet er naturlig afkøling ikke symmetrisk, så de to sider af forbindelsen sammentrækkes i forskellig grad, og stikdåsefladen kantet. I denne størrelsesorden var de arme, der fejlede, buet med cirka 0,6 mm i forhold til en lighedsgrænse på 0,2 mm og havde en stikdåseflade, der afvigede fra ret vinkel med mere end de 0,15 mm, som rammen tillod.
Grunden til, at dette skjuler sig så godt, er måling. En svejser ser på forbindelsen; kunden måler hele armen. Ligeled skal kontrolleres langs stangens længde efter, at komponenten er kølet ned, på en måleplade med en tasterur, mens sokkelens flade kontrolleres for at være vinkelret på samme reference i samme opsætning. Hvis kontrollen kun foretages ved forbindelsen, er buet ikke synlig, før armen er monteret med skruer.
Laklaget bobler i en linje præcis, hvor svejsningen er
Pulverlak er en lukket film, og en lukket film over en svejsning opfører sig som et låg på en beholder.
Bue-svejsning efterlader porer i og omkring svejsen, og porerne ligger under en tynd oxid- og slagskinde. Strålingsrensning fjerner skinde og åbner porerne ved overfladen, men tømmer dem ikke. Alt, hvad der er inde i dem, forbliver der: luft, fugt fra atmosfæren, lette kulbrinter og fugt, der indføres af selve strålingsrensningen. Under herdingen opvarmes både emnet og filmen, og filmen blødgøres, før den krydslinkes. Enhver gas, der udvider sig under filmen på det tidspunkt, presser igennem, og resultatet er et pindhul eller en lille boble, der sidder på svejselinjen, eller en ring af sådanne fejl.
Derfor fremstår fejlen som en linje i stedet for tilfældigt: den følger svejsen, fordi svejsen er den eneste del af overfladen med tomrum under sig. Det er også derfor, at en anden leverandør ikke vil løse problemet ved at skifte pulvermærke. Filmens egenskaber er ikke årsagen. Gassen under den er det.
To retssætninger løser problemet korrekt. Svejseområdet bages før pålægning af belægning, så fugten i svejsen og de lette hydrocarboner forlader dele, mens overfladen stadig er blank stål, og svejselinjen får en anden pulverpålægningspas, så filmen over det mest porøse område bygges op i stedet for at efterlades ved nominel tykkelse. Alt, der er mindre end dette, flytter fejlen fra én parti til den næste.
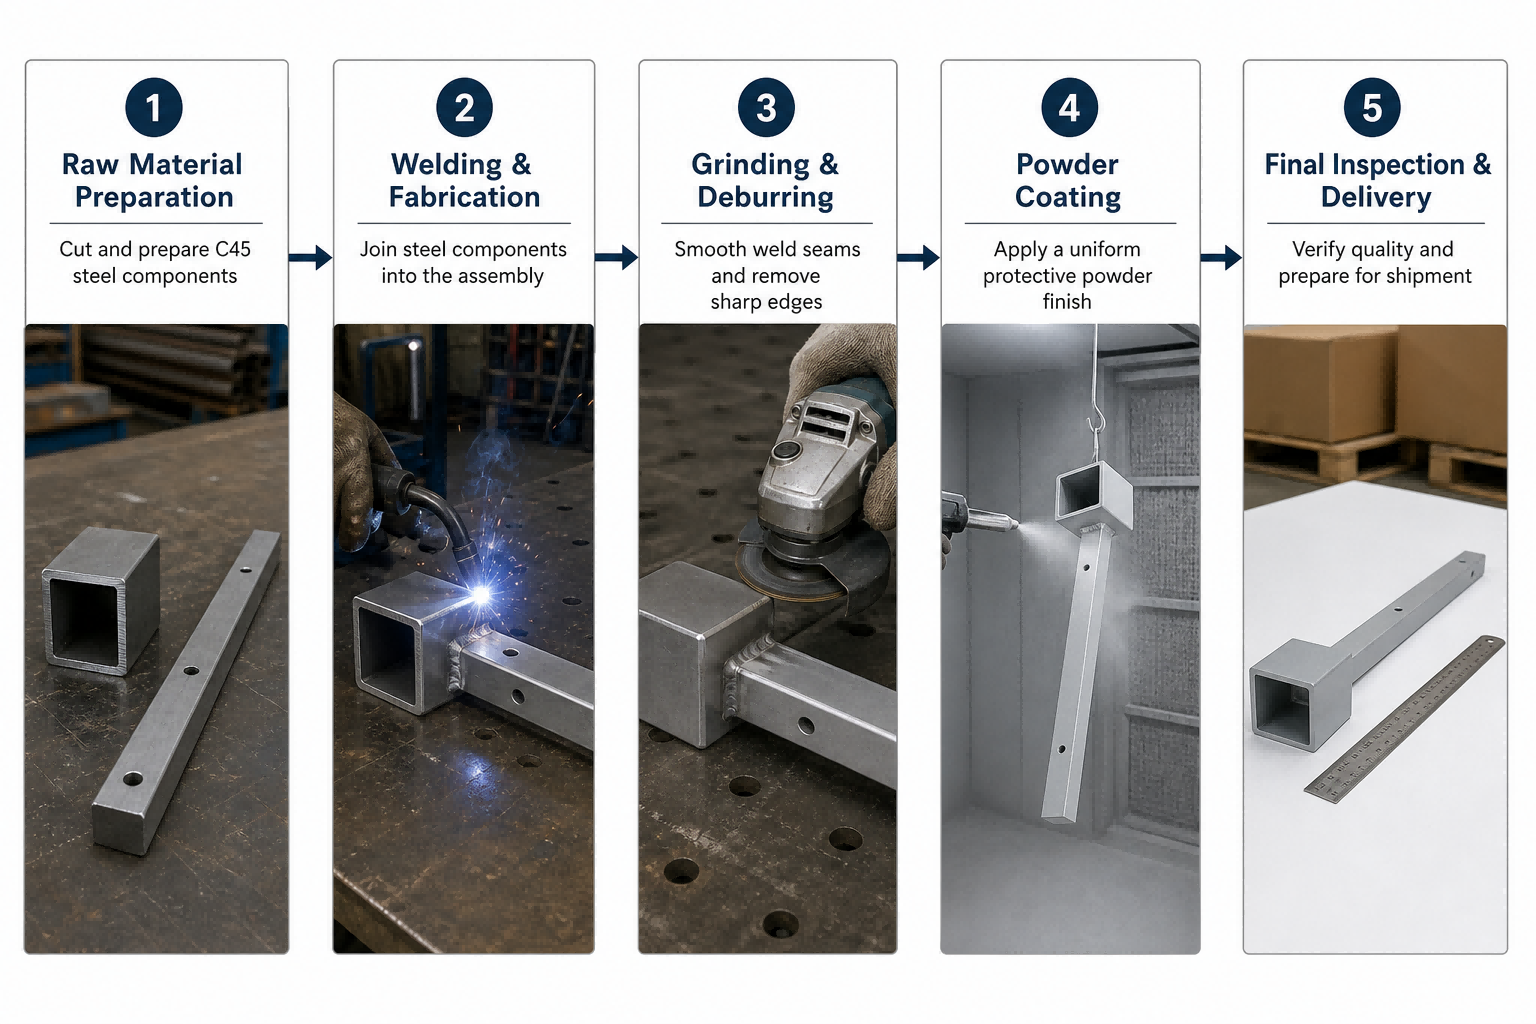
Hvordan armen blev fremstillet, trin for trin
Trin 1 – Skær stangen og skråskær forbindelsen
Stangen skæres til 400 mm med lodrette ender, og forbindelsesenden skæres i 45 grader. En ren skråskæret flade er afgørende for, at det næste trin kan udføres: To uoverensstemmende flader skal lukkes ved svejsevarme, og varme er det, der trækker dele.
Trin 2 – Fastsvæjs i en udrettningsvor
Begge dele placeres i en vor, der holder stangen lige og soklen vinkelret, mens forbindelsen fastsvæjses. Fastsvæjsningerne placeres på begge sider af forbindelsen og efterlades at køle, inden dele forlader vorren, så geometrien fastlægges, før der lægges nogen fuld svejsning.
Trin 3 – Svejs i en afbalanceret rækkefølge
Forbindelsen svejses med skiftende passager på modsatte sider i stedet for én sammenhængende svejsning rundt om dele. Ved at afbalancere rækkefølgen opretholdes en omtrent symmetrisk sammentrækning, hvilket sikrer, at stikdåsen forbliver kvadratisk, og at stangen forbliver lige. Svejsningen udføres med fuld gennemtrængning ved skråsnittet, da en forbindelse, der kun svejses på den synlige side, vil åbne sig under belastning.
Trin 4 – Afkøl, derefter kontroller lighed og kvadratur
Der foretages ingen målinger, mens dele er varme. Hver arm afkøles til stuetemperatur og placeres derefter på en måleplade, hvor ligheden kontrolleres langs stangen og kvadraturen tværs over stikdåsens flade. Dele, der ligger uden for en tolerance på 0,2 mm for lighed eller 0,15 mm for kvadratur på stikdåsens flade, genbearbejdes eller kasseres på dette tidspunkt, mens de stadig er af ubehandlet stål – så genbearbejdning kun tager et minut i stedet for at kræve hele dele.
Trin 5 – Slibe svejsningerne jævnt
Svejsningen slibes jævn med de tilstødende overflader, hjørnerne i forbindelsen blandinges, og eventuel sprøjt fjernes fra de belagte områder. Slibning er ikke kun kosmetisk: en fremtrædende svejsning stikker ud og holder luft fast ved sin rod, og en belægning, der skal dække en sådan udtrækning, bliver tynd ved kanten og tykkere i den indhulede del.
Trin 6 – Strålesandblæsning til Sa 2,5
Hele komponenten strålesandblæses til Sa 2,5. Dette fjerner valserust, rost og svejseoxid og åbner porerne på svejssoverfladen, så det efterfølgende trin kan virke på dem.
Trin 7 – Forvarmning ved 180 °C i 20 minutter
De strålesandblæste komponenter gennemgår en forvarmning ved 180 °C i 20 minutter, inden noget pulver påføres. Stegeovnen fjerner fugt og lette kulbrinter fra svejsporernes porøsitet, mens overfladen stadig er ubelagt – dette er det trin, der eliminerer boblemechanismen ved kilden. Det er også grunden til, at forvarmningen skal finde sted efter strålesandblæsningen og ikke før: strålesandblæsning introducerer fugt på overfladen og åbner porer, som en tidligere forvarmning allerede havde tømt.
Trin 8 – Lak, herstil ved 190 °C i 15 minutter, anden gennemgang ved svejsningen
Pulver påføres i lysegrå RAL 7035 i en tykkelse på 65 til 80 µm og herstilles ved 190 °C i 15 minutter. Svejselinjen får en anden gennemgang, så filmen over den mest porøse zone opbygges til øverste grænse i stedet for at blive efterladt ved nominel tykkelse.
En endelig inspektion dækker herefter filmtykkelse, klæbning i henhold til ISO 2409 samt en nærmere undersøgelse langs hver svejsning for pinhuller og bobler. De dele, der består, pakkes, så de belagte overflader ikke gnider mod hinanden under transport.
Hvad målingen af serien på 600 styk viste
| Check | Specifikation | Holdt over 600 arme |
|---|---|---|
| Ligeled langs stangen | 0.2 mm | Ingen del uden for grænsen efter afkøling |
| Koblingsflades vinkelretthed | 0,15 mm | Holdt på hver arm målt på målepladen |
| Svejsning ved skråskår-forbindelsen | Fuld gennemtrængning, jævn med underlaget | Jævn med underlaget uden synlig perle på de belagte dele |
| Strålingsrengøring | Sa 2,5 | Verificeret før hver parti indgår i ovnen |
| Forstædning | 180 °C i 20 minutter | Anvendt på hver arm før belægning |
| Filmtykkelse | 65 til 80 µm | Inden i båndet, inklusiv anden gennemgang ved svejsningen |
| Klæbning | Gt0 til ISO 2409 | Opnået ved krydsrilleprøver ved svejseleddet |
| Saltsprøjtes | 480 timer neutral, ingen bobler | Ingen bobler rapporteret ved svejseleddet |
| Punkthuller langs svejsen | Ingen tilladt | Nul fundet ved endelig inspektion |
Sekshundrede arme leveret med den ovenfor beskrevne proces. Kunden rapporterede, at armene sad fladt på rammerne og at der ikke opstod nogen belægningsfejl ved svejsene i brug.
Fejlen, vi fandt i vores egen prøvekørsel
De halvtreds prøvearme mislykkedes ikke på grund af svejsegeometrien. De mislykkedes på grund af sekvensen, og sekvensen var vores.
Ni af de halvtreds arme kom ud af herdstadiet med en svag linje af små bobler præcis på svejsen. Der var intet galt med pulverbelægningen, filmtykkelsen eller ovntemperaturen. Vi havde herdet dele for udvanding før sandblasting i stedet for efter det, da vi overvejede, at herdstadiet var en svejseoperation og derfor hørte sammen med de andre svejsefaser. Sandblasting bragte derefter fugt tilbage på overfladen og ind i porerne, som vi lige havde tømt, og herdstadiet gjorde resten.
Løsningen var at flytte degas-bakingen efter sandblæsning og opbevare sandblæste dele dækket, væk fra værkstedsluften, indtil de blev belagt. Mellem prøveproduktionen og den egentlige produktion forsvandt fejltypen helt, og det skete uden nogen ændring af pulveret, filmtykkelsen eller herdetiden.
Det er den nyttige lære for alle, der specificerer denne proces: svejsning og belægning er ikke to uafhængige operationer, der foregår i samme fabrik. De deler én variabel, nemlig hvad der forbliver inde i svejseområdet, når filmen lukker over det.
Forberedelse af svejset stål til belægning: fire muligheder sammenlignet
| Forberedelse | Hvad det fjerner | Risiko for pukkelhuller ved svejsningen | Klæbning | Hvor det passer |
|---|---|---|---|---|
| Fjern fedt, så belæg derefter | Kun olier og håndteringsforurening | Høj, og porer forbliver fyldt med gas og fugt | Dårlig på svejsninger, og filmen løfter sig ved svejselinjen | Jævne dele uden svejsning i det belagte område |
| Blæst til Sa 2,5, derefter belagt | Møller skal, rust, svejseoxid; åbner overfladeporer | Medium til høj, åbnede porer holder stadig gas | God på solidt metal, tyndt over porøsitet | Enkle svejste dele i tør indendørs brug |
| Blæst, udgassningsbagning ved 180 °C, derefter belagt | Som ovenfor, plus fugt og lette kulbrinter fjernet fra porøsiteten | Lav | God, herunder også ved svejselejen | Svejste dele i enhver fugtig eller udendørs brug, den rækkefølge, der anvendes her |
| Blæst, fosfatbehandlet, udgassningsbagning, derefter belagt | Som ovenfor, plus en konverteringslag på stålet | Lav | Bedst, og det beskytter skærekanten | Dele, der udsættes for saltstøv, kondens eller kantslid |
Den fjerde mulighed koster mere pr. del og er det rigtige svar, når armen skal bruges udendørs eller i et område med vandrensning. For indendørs ramme-arbejde er den tredje mulighed normalt tilstrækkelig, og begge muligheder afhænger af, at støbningen placeres korrekt i sekvensen.
Ofte stillede spørgsmål
Hvorfor bobler pulverlak langs en svejsning?
Fordi svejsningen er den eneste del af overfladen med tomrum under sig. Svejsning efterlader porøsitet fyldt med luft, fugt og lette hydrocarboner, og filmen lukker over det, inden hærdningen opvarmer alt. Filmens blødgørelse sker før tværlinkningen, så den udvidende gas presser igennem og efterlader pindhuller eller bobler langs svejselinjen i stedet for tilfældigt.
Kan svejseforvrængning fjernes efter behandling?
Nej. At rette en belagt del beskadiger filmen præcis på det sted, hvor kunden vil kigge, og varme anvendt til retning beskadiger både filmen og klæbningen under den. Fordring fjernes før belægning ved svejsning i en fastlåsningsvorst med en afbalanceret sekvens samt ved kontrol af lige- og kvadratiskhed, efter at delen er kølet ned til stuetemperatur.
Skal svejsninger slibes før pulverbelægning?
Ikke altid for funktionens skyld, men på en synlig samling bør de det. En uslibet svejsning stikker ud og holder luft fast ved sin rod, hvilket giver filmen en tynd kant og et hulrum; desuden signalerer svejsningen køberen, at samlingen er efterladt i svejset tilstand. På denne del er svejsningerne slibet jævne, fordi den skråskårne samling er beregnet til at fremstå som én sammenhængende overflade under belægningen.
Hvordan kontrollerer I klæbning af belægning på en svejset del?
Udfør et krydsstik gennem folien ind i svejsningen og den tilstødende stålplade, anvend tape-træktesten i henhold til ISO 2409 og vurder resultatet. At udføre testen på svejsningen i stedet for på en flad metaloverflade er hele pointen: flade områder vil næsten altid bestå testen uanset forberedelse, mens svejselinjen er det første sted, hvor en adhæsionsfejl bliver synlig. På denne ordre blev svejselinjen vurderet til Gt0.
Hvad der skal angives på din tegning
Seks angivelser på tegningen undgår de fleste diskussioner:
1. Angiv ligehed som et tal over hele stangens længde med et referencepunkt – ikke som en bemærkning om god udførelse.
2. Angiv kvadratiskhed af sokkelens ansigt som et tal i samme referencepunkt som ligeedsangivelsen.
3. Angiv, om sammenstødsvejsninger skal slibes jævne, og hvor de skal efterlades i deres oprindelige svejsetilstand.
4. Angiv strålebehandlingsgraden og angiv, om en udgassningsvarmebehandling kræves før belægning.
5. Angiv farvereferencen, filmtykkelsesintervallet og den adhæsionsklasse, som du vil acceptere.
6. Angiv, om indersiden af stikket kræver samme film-dækning som ydersiden, da belægning af indersiden med fuld tykkelse ændrer pasformen af det, der glider ind i det.
En svejset arm er en forbindelse, en varmebehandling og et belæg, der er stablet oven på hinanden, og hver lag kan ophæve det underliggende lag. Specificer dem som én sekvens, og delen er almindeligt arbejde: en stang, der forbliver lige, et stik, der sidder fladt, og et belæg, der forbliver glat langs svejsningen i årevis.