 EN


CNC-Gehäusedesign: Vermeidung von Passproblemen vor der RFQ
Ein CNC-Gehäuse kann den richtigen Bohrungsdurchmesser aufweisen und dennoch versagen, die von ihm gestützte Komponente korrekt zu positionieren. Die fehlende Anforderung könnte die Lage der Bohrung relativ zu einer Montagefläche sein, der Zustand des Teils während der Prüfung oder eine durch die Endbearbeitung verursachte Maßänderung.
Ein effektives CNC-Gehäusedesign beginnt mit diesen Beziehungen – nicht mit einer pauschalen Forderung nach ‚hoher Präzision‘. Definieren Sie vor der Anfrage eines Angebots die Schnittstellen, die die Montage steuern, prüfen Sie, ob sie maschinell bearbeitet und gemessen werden können, und vereinbaren Sie den Zustand, in dem sie die Prüfung bestehen müssen.
Diese Anleitung erläutert, wie Geometrie, Toleranzen, Oberflächenbearbeitung und Prüfung in einer praktischen Übersicht miteinander verknüpft werden. Sie gilt für kundenspezifische, gehäuseähnliche Komponenten mit Aussparungen, Bohrungen, Montageflächen und Gewindeelementen – ohne Annahme einer bestimmten Branche oder eines bestimmten Werkstoffs.
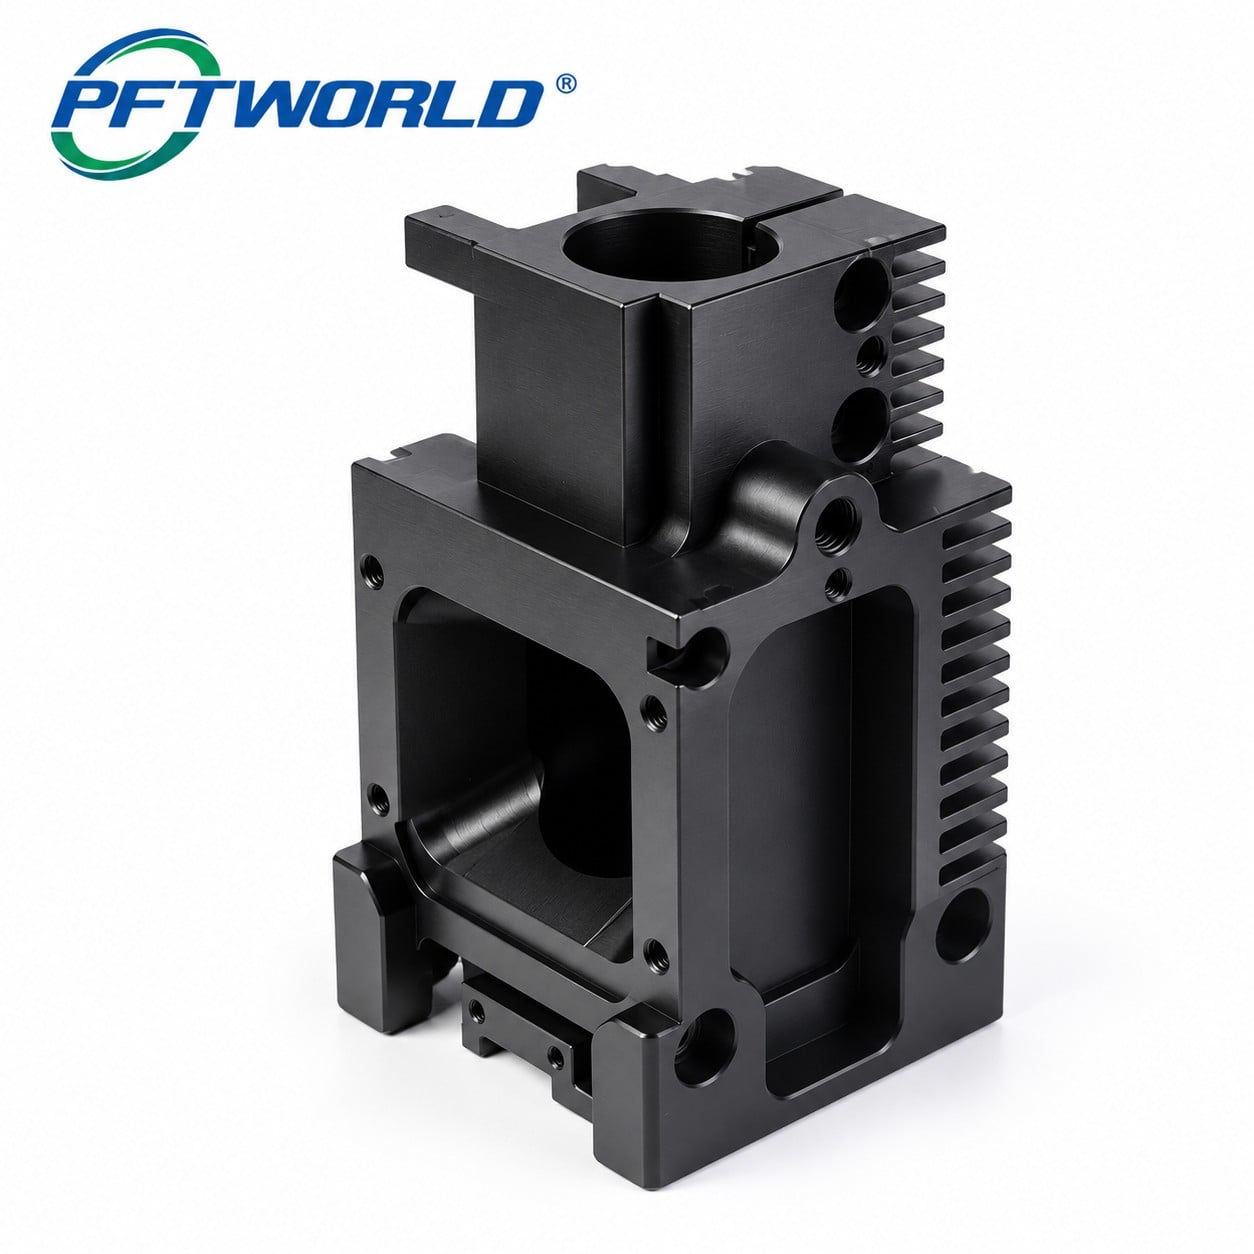
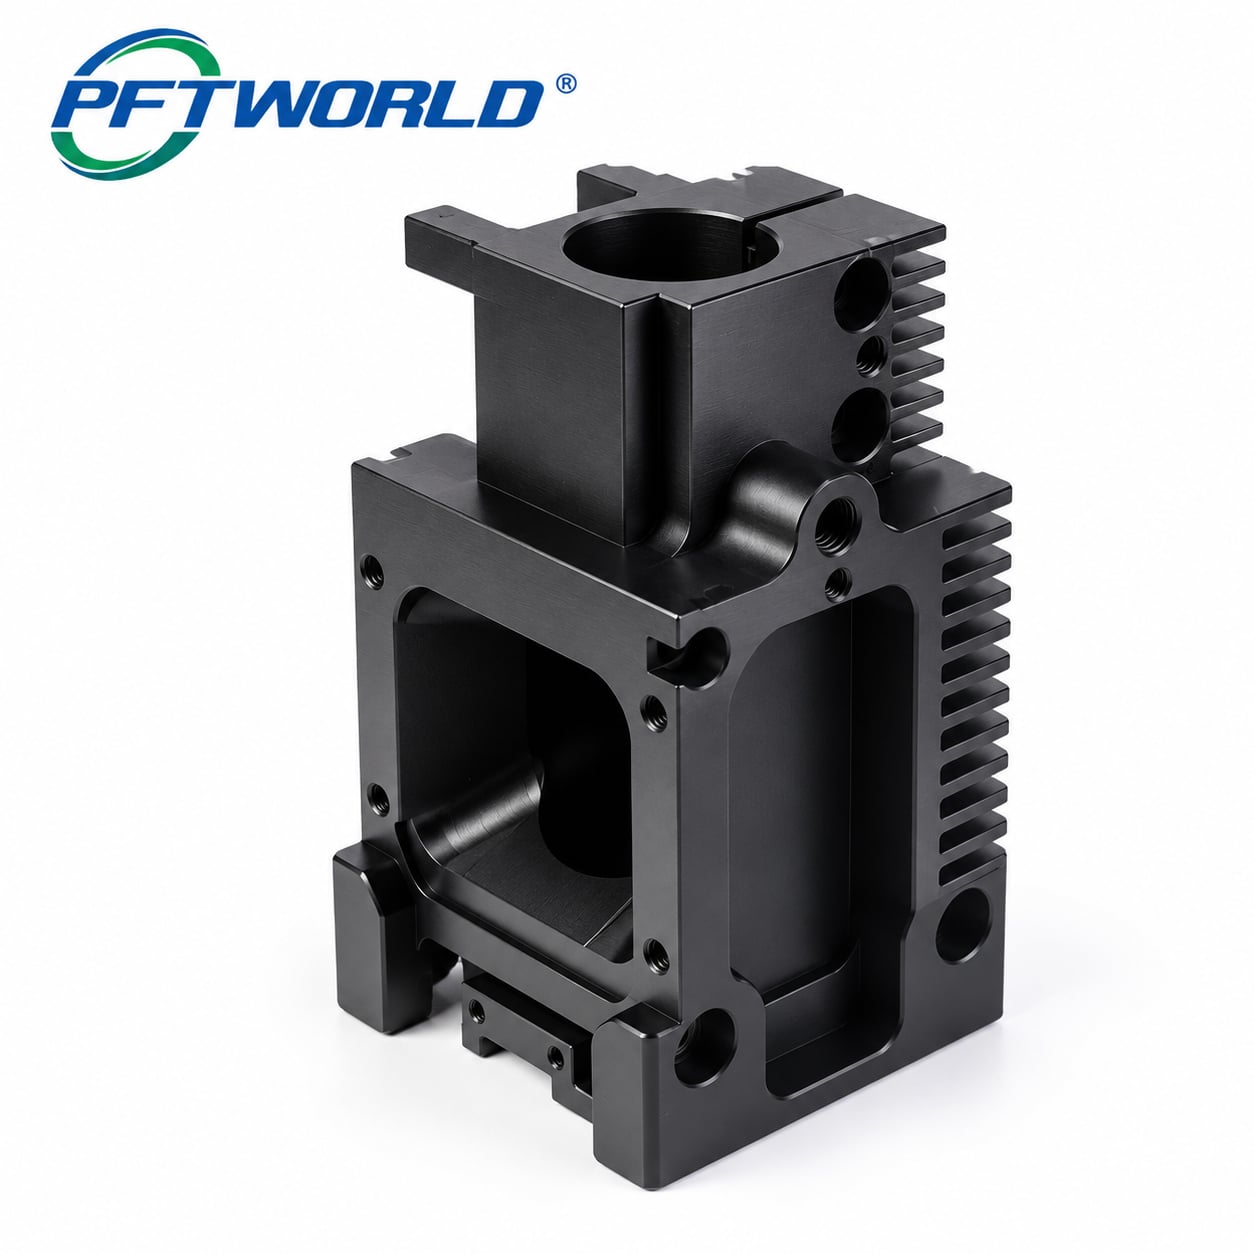
Bildreferenz: eine komplexe, gehäuseähnliche Komponente mit mehreren Öffnungen und Montageelementen. Ihr Werkstoff, ihr Oberflächenbehandlungsverfahren, ihre Abmessungen und ihre vorgesehene Anwendung sind durch das Foto nicht festgelegt.
Beginnen Sie mit den Montageschnittstellen
Direkte Antwort: schützen Sie die Merkmale, die benachbarte Komponenten positionieren, stützen oder verbinden; lockern Sie andere Anforderungen erst nach Funktionsprüfung. Dokumentieren Sie jede kritische Schnittstelle gemeinsam mit ihrer maßlichen Anforderung, ihrem geometrischen Verhältnis, ihrem fertigen Zustand und ihrem Prüfnachweis.
Stellen Sie sich drei Fragen, bevor Sie die Zeichnung verfeinern:
- Was positioniert das Gehäuse physisch in der Montage?
- Was positioniert die Komponenten innerhalb oder an ihm?
- Welche Abweichungen würden die Montage verhindern oder die Leistung verändern?
Eine Freigaböffnung, eine Positionierbohrung und eine optische Aussparung sollten nicht automatisch dieselbe Toleranz erhalten. Der Durchmesser eines Lochs kann bestimmen, ob ein Gegenstück eindringt, während dessen Achslage und -ausrichtung festlegen, wo dieses Teil zu liegen kommt.
Markieren Sie diese Beziehungen auf der Zeichnung oder in einem Explosions- bzw. Schnittdarstellung. Erwarten Sie nicht, dass ein Zulieferer eine Positionierfunktion allein aus deren Darstellung in der CAD-Software ableitet. Ebenso sollten Sie ein Merkmal erst dann als „nicht kritisch“ kennzeichnen, nachdem dessen Freigabe, Festigkeit oder andere funktionale Anforderungen überprüft wurden.
Überprüfen Sie Werkzeugzugang, Stützung und Messzugang gemeinsam
Taschen und innere Ecken
Tiefe Hohlräume und kleine Radien an inneren Ecken können die Auswahl der Werkzeuge einschränken. Herkömmliches Fräsen mit Stirnfräsern erzeugt stets einen Radius an einer inneren Ecke; eine scharfe Ecke in der CAD-Darstellung bedeutet daher nicht zwangsläufig, dass diese Geometrie einfach zu bearbeiten ist. Protolabs Network's CNC-Designleitfaden erläutert diese werkzeugbedingten geometrischen und zugangsbezogenen Einschränkungen.
Wo die Funktion es zulässt, sollte ein größerer Innenradius, eine flachere Tasche oder eine lokale Freistellung um eine Füge-Ecke herum in Betracht gezogen werden. Prüfen Sie das Füge-Teil, bevor Sie die Änderung vornehmen. Ein größerer Radius, der die Bearbeitung vereinfacht, ist nicht sinnvoll, wenn er zu einer Montage-Kollision führt.
Vermeiden Sie es, ein veröffentlichtes Taschentiefenverhältnis als universelle Annahmegrenze zu behandeln. Die tatsächliche Machbarkeit hängt von der Reichweite des Werkzeugs, dem Werkstoff, der Werkstückaufspannung, der erforderlichen Genauigkeit und der zu bearbeitenden Oberfläche ab. Sandvik Coromants bearbeitungs-Anwendungsleitfaden nennt Schwingungen und lange Überstände als praktische Prozessbeschränkungen.
Wände, Nuten und Werkstückaufspannung
Große Öffnungen und eng beieinander liegende Nuten können Bereiche hinterlassen, die während der Bearbeitung schwer zu stützen sind. Prüfen Sie, an welchen Stellen die Spannvorrichtung das Werkstück berühren kann, ohne den Fräser zu behindern oder eine funktionale Oberfläche zu verformen.
Für ein verformungsempfindliches Gehäuse ist zu klären, ob die Prüfung im freien Zustand, unter einer definierten Einspannung oder unter montagevertretenden Bedingungen erfolgen soll. Die Zeichnung und der Abnahmeplan müssen diese Entscheidung ausdrücklich festlegen, um zu verhindern, dass unterschiedliche Spannvorrichtungen nicht vergleichbare Ergebnisse liefern.
Reservieren Sie zudem Zugang für die Messung. Eine Merkmalsangabe ist nicht ausreichend, nur weil ein Fräswerkzeug darauf zugreifen kann; der ausgewählte Taster oder das ausgewählte Messmittel muss nach den relevanten Fertigungsoperationen die Anforderung prüfen können.
Mehrflächen-Bearbeitung und Übergabe von Aufspannungen
Merkmale an mehreren Flächen erfordern möglicherweise mehrere Aufspannungen oder indizierte Bearbeitung. Wo praktikabel, kann die Herstellung zusammenhängender Merkmale aus einer gemeinsamen, gesteuerten Aufspannung die Möglichkeit von Bezugsfehlern bei der Übertragung reduzieren. Dies beseitigt jedoch nicht die Variationen durch Werkzeug, Spannvorrichtung, Temperatur oder Messung.
Bitten Sie den Lieferanten, zu erläutern, wie die vorgeschlagene Fertigungsroute die kritischen Beziehungen bewahrt. Geben Sie nicht einfach deshalb eine Fünf-Achsen-Bearbeitung vor, weil das Gehäuse komplex aussieht. Eine Drei-Achsen-Bearbeitung mit geeigneten Spannvorrichtungen kann angemessen sein; indizierte oder simultane Mehrachsen-Bearbeitung kann Vorteile bieten, wo Zugänglichkeit und Geometrie dies rechtfertigen.
PFTWORLDs CNC-Fräsdienstseite bietet einen relevanten Ausgangspunkt für eine zeichnungsbasierte Diskussion. Die eigentliche Fertigungsroute erfordert jedoch weiterhin eine projektspezifische Prüfung.
Gehäusetoleranzen nach Funktion definieren
Größe von Lage und Orientierung trennen
Eine Bohrungsgrößenanforderung definiert allein noch nicht vollständig die Beziehung der Bohrung zum übrigen Gehäuse. Prüfen Sie Größe, Form, Lage und Orientierung als getrennte funktionale Fragen, unter Berücksichtigung der Standardregeln der Zeichnungs-Norm.
Beispielsweise kann eine Fügekomponente eine bestimmte Bohrungspassung und eine gesteuerte Achsbeziehung zu einer Montagefläche erfordern. Eine Abdeckung benötigt möglicherweise Freiraum statt präziser Positionierung. Die Anwendung derselben engen Maßtoleranz an allen Stellen kann Aufwand erhöhen, ohne das eigentliche Montagerisiko zu mindern.
Verwenden Sie ein explizites Bezugssystem, das die funktionalen Positionierungsbeziehungen widerspiegelt. Der Konstrukteur – nicht das Foto – muss bestimmen, welche Flächen oder Merkmale dieses Bezugssystem festlegen.
ASME Y14.5 stellt die standardisierte Sprache zur Kommunikation von GD&T-Anforderungen bereit. Geben Sie den maßgeblichen Standard und dessen Ausgabe auf der Zeichnung an; lassen Sie die detaillierten Steuerungen von einer Person überprüfen, die mit diesem System vertraut ist.
Erstellen Sie eine Merkmal-zu-Nachweis-Matrix
Die folgende Matrix dient als Planungshilfe, nicht als Zeichnungsvorgabe oder universelle Prüfanweisung. Wählen Sie die Verfahren entsprechend dem Zugang, der erforderlichen Messunsicherheit und den tatsächlichen Annahmekriterien aus.
| Schnittstelle oder Merkmal | Vor dem Angebot definieren | Nachweise zur Besprechung |
|---|---|---|
| Positionierbohrung | Größenbegrenzungen, Eingriffsbedingung, erforderliche Achsbeziehungen, Endzustand | Geeignete Bohrungsmessung für die Größe; datenbezogene Messung für Lage und Orientierung |
| Montagefläche | Funktionale Kontaktfläche, Formanforderungen, Bezug zu anderen Schnittstellen | Ein Messplan, der die spezifizierte Fläche und ihre Beziehungen berücksichtigt |
| Gewindebefestigung | Gewindebezeichnung, Klasse, falls zutreffend, nutzbare Tiefe, Oberflächenzustand | Entsprechende Gewindemessung und eine separat definierte Tiefenprüfung |
| Abdeckung oder Freiraumöffnung | Freiraumhülle, Eckinterferenz, Kantenanforderungen | Maßkontrollen; eine vereinbarte Montageprüfung, wo sinnvoll |
| Beschichtete Kontaktfläche | Behandlungsspezifikation, Abdeckung, Endabmessungen, Prüfphase | Abmessungsergebnisse im Endzustand und erforderliche Oberflächenfinish-Dokumentation |
Fügen Sie für jede Zeile die Zeichnungsmerkmalsnummer hinzu und geben Sie an, wer eine vorgeschlagene Änderung genehmigt. Dadurch wird die Tabelle während der Lieferantenprüfung nutzbar, statt sie als separate Checkliste zu belassen, die niemand aktualisiert.
Behandeln Sie Werkstoff und Oberflächenfinish als Konstruktions-Eingaben
Eine schwarze Oberfläche identifiziert weder eine Legierung noch eine Beschichtung. Wählen Sie den Werkstoff anhand der mechanischen, umgebungsbedingten, thermischen und fertigungstechnischen Anforderungen der Anwendung aus und spezifizieren Sie dann die für das Design erforderliche Güte und Lieferform.
Falls der Werkstoff noch nicht festgelegt ist, teilen Sie potenziellen Lieferanten die relevanten Betriebsbedingungen mit und fordern Sie klar getrennte Alternativen an. Vergleichen Sie keine Angebote, die stillschweigend unterschiedliche Werkstoffe, Tempers oder Behandlungen unterstellen. Jede Substitution bedarf der technischen Genehmigung.
Falls Aluminium und Eloxal gewählt werden, ist deren Einfluss auf die fertigen Schnittstellen zu berücksichtigen. Das Aluminum Anodizers Council FAQ erläutert, dass Eloxal die Abmessungen verändert, dass diese Veränderung von Legierung und Prozessbedingungen abhängt und dass auch die Vorbehandlung das Ergebnis beeinflussen kann.
Daher darf keine universelle Bearbeitungszugabe allein anhand eines Fotos oder eines allgemeinen Beschichtungsdickenwerts festgelegt werden. Vereinbaren Sie mit dem mechanischen Bearbeitungsdienstleister und dem Oberflächenfinisher Folgendes:
- Die Behandlungsspezifikation und die erforderliche Dicke, sofern zutreffend.
- Welche Bohrungen, Gewinde oder Kontaktflächen maskiert werden müssen.
- Ob die maßliche Freigabe vor oder nach der Oberflächenbearbeitung erfolgt.
- Welche Prüfung nach dem letzten Arbeitsschritt erforderlich ist.
Ebenso ist zwischen Oberflächentextur und optischem Erscheinungsbild zu unterscheiden. Definieren Sie funktionale Texturanforderungen für die jeweiligen Flächen und legen Sie die kosmetische Freigabe separat fest. „Glatter schwarzer Finish“ ist keine vollständige Anforderung für eine Fügefläche.
Geben Sie Nachweise an, die der Anforderung entsprechen.
Ein dimensionsbezogener Bericht ist nur dann nützlich, wenn er die relevanten Anforderungen erfüllt. Die Messung des Durchmessers einer Bohrung belegt nicht deren Lage relativ zu einer Montagefläche. Das Durchlaufen eines Gewindeprüfmittels dokumentiert allein noch nicht jede Tiefen- oder Positionsanforderung.
Eine Koordinatenmesseinrichtung kann Abmessungen, Form und Lage aus gemessenen Punkten berechnen. Ihre Ergebnisse hängen jedoch weiterhin von einem geeigneten Prüfprogramm und einem validierten Messsystem ab, wie in Industrial Physics’ CMM-Verifikationsleitfaden .
Vor der Bestellung vereinbaren Sie Ausrichtung der Bezugsflächen, zugängliche Messbereiche, Teilhalterung, Prüfphase sowie zu berichtende Merkmale. Bei anspruchsvollen Anforderungen erkundigen Sie sich, wie die Unsicherheit der vorgeschlagenen Messmethode bei der Abnahme berücksichtigt wird.
Eine funktionale Montageprüfung kann dimensionsbezogene Nachweise ergänzen; ihre Grenzen sollten jedoch bekannt sein. Dass ein Muster mit einer Gegenkomponente passt, belegt nicht die Austauschbarkeit über die gesamte zulässige Toleranz beider Teile.
Bei Prototypen ist festzulegen, welche Schnittstellen die Fertigung validieren soll. Bei wiederholter Serienfertigung sind stattdessen Stichproben- und Änderungskontroll-Anforderungen zu definieren, anstatt anzunehmen, dass ein akzeptierter Erstteil die dauerhafte Prozessstabilität beweist.
Ein veranschaulichender Überblick: Eine Bohrung, die passt, aber nicht ausgerichtet ist
Das Folgende ist ein hypothetisches technisches Beispiel und kein Kundenszenario von PFTWORLD oder eine Spezifikation für die abgebildete Komponente.
Angenommen, ein Gehäuse trägt einen zylindrischen Einsatz, während eine Montagefläche das Gehäuse gegenüber einer Maschinenplatte positioniert. Die erste Zeichnung regelt den Bohrungsdurchmesser, lässt jedoch das Verhältnis der Bohrung zu dieser Montageschnittstelle unklar.
Der Einsatz kann zwar in die Bohrung eintreten, dennoch kann die Baugruppe immer noch fehlausgerichtet sein. Eine alleinige Verschärfung der Durchmessertoleranz würde dieses Problem nicht zwangsläufig beheben.
Die Prüfung sollte zunächst klären, wie Gehäuse und Einsatz im Einsatz positioniert sind. Anschließend kann der Konstrukteur die geeigneten Bezugselemente und geometrischen Toleranzen festlegen, die Toleranzkette des zusammenpassenden Teils überprüfen und den endgültigen Prüfzustand definieren.
Als Nächstes bewertet der Zulieferer, ob Vorrichtung und Bearbeitungsablauf diese geometrischen Beziehungen einhalten können. Falls die Endbearbeitung die Bohrung beeinflusst, wird deren Akzeptanz im Endzustand in derselben Prüfung behandelt. Die Prüfung überprüft dann sowohl die passungsrelevante Größe als auch die spezifizierte geometrische Beziehung – nicht nur den am einfachsten messbaren Durchmesser.
Gehäuse-Angebote vergleichbar machen
Die sinnvollste Kostenbesprechung beginnt mit vermeidbaren Anforderungen: unzugängliche Ecken, unnötige Taschentiefe, redundante Genauigkeitsangaben, unklare Oberflächenfinishangaben oder Prüfdokumente, die erst nach Auftragserteilung angefordert werden.
Fordern Sie nicht von jedem Lieferanten lediglich ein Angebot für das Modell an. Senden Sie stattdessen dasselbe freigegebene Paket an alle Lieferanten und bitten Sie jeden, Annahmen, Ausnahmen sowie vorgeschlagene Konstruktionsänderungen aufzulisten. Trennen Sie einmalige Programmier- oder Vorrichtungskosten gegebenenfalls von den laufenden Teilekosten.
Ein praktisches RFQ für Gehäuse sollte Folgendes umfassen:
- Versionskontrollierte Geometrie: modell und Zeichnung, Einheiten, Teilenummer sowie zugehörige Versionsnummer.
- Werkstoffdefinition: werkstoffgüte, Lieferzustand sowie etwaige Einschränkungen hinsichtlich Ersatzwerkstoffe.
- Funktionale Schnittstellen: montageinformationen, Bezugselemente, kritische Merkmale sowie Passungsanforderungen.
- Detailangaben zu Merkmalen: gewinde, nutzbare Tiefen, Schnitte durch verdeckte Geometrie sowie Kantenanforderungen.
- Fertigstellung: oberflächenbehandlung, Struktur- und Optikanforderungen, Abdeckanforderungen sowie Endzustand für die Freigabe.
- Inspektion: merkmalsliste, Berichtsformat, erforderliche Werkstoff- oder Oberflächenbehandlungsunterlagen sowie Freigabepunkte.
- Kommerzieller Umfang: mengen nach Freigabe, Prototyp-Ziele, Lieferort, gewünschter Zeitplan, Verpackung und Ausschlüsse aus dem Angebot.
Protolabs Network technische Zeichnungs-Richtlinie erläutert, warum Gewinde, Toleranzen und Oberflächenanforderungen explizit neben der Geometrie kommuniziert werden müssen. Vereinbaren Sie mit Ihrem Zulieferer die Dokumenten-Rangfolge, anstatt davon auszugehen, dass jeder Hersteller Zeichnungs-/Modell-Konflikte identisch löst.
Bei der Bewertung von Zulieferern für maßgeschneiderte CNC-gemäss bearbeitete Teile , achten Sie auf eine Antwort, die Ihre kritischen Schnittstellen adressiert – nicht nur auf eine allgemeine Aussage zur Präzision.
Häufig gestellte Fragen
Benötigt ein CNC-Gehäuse die engsten verfügbaren Toleranzen?
Nein. Legen Sie Toleranzen anhand der Montage- und Leistungsanforderungen fest, einschließlich der Variation der zusammenzufügenden Teile. Verschärfen Sie eine Anforderung nur dann, wenn die Funktion dies erfordert – nicht, weil das Teil komplex aussieht. Eine enge Maßtoleranz kann eine fehlende geometrische Beziehung nicht ersetzen.
Sollten Gehäusebohrungen nach der Eloxierung geprüft werden?
Falls die Zeichnung verlangt, dass die fertige Bohrung die Passungsmaße einhält und die Eloxierung diese Fläche beeinflusst, muss der Prüfplan den Zustand nach der Eloxierung berücksichtigen. Abdeckmaßnahmen oder Zwischenprüfungen können angemessen sein; keines von beiden darf jedoch die endgültige Abnahme unklar lassen.
Ist die Fünf-Achsen-Bearbeitung immer besser für ein komplexes Gehäuse?
Nein. Bewerten Sie Zugänglichkeit, Umrüstvorgänge, Werkstückspannung, Toleranzen, Stückzahlen und Kosten gemeinsam. Mehr Achsen können bei bestimmten Geometrien hilfreich sein, beseitigen jedoch nicht sämtliche Einschränkungen hinsichtlich Erreichbarkeit, Steifigkeit oder Prüfbarkeit.
Kann ein Lieferant allein anhand eines Fotos ein Angebot abgeben?
Ein Foto kann eine erste Besprechung unterstützen, legt jedoch keine Maße, keine innere Geometrie, kein Material und keine Abnahmekriterien fest. Ein Produktionsangebot erfordert ausreichend gesteuerte technische Informationen, um genau zu definieren, was tatsächlich geliefert wird.
Bereiten Sie die Schnittstellen vor, bevor Sie ein Angebot anfordern.
Vor der Veröffentlichung der Anfrage an Lieferanten (RFQ) muss die Matrix von Merkmalen zu Nachweisen vollständig sein und alle Abweichungen zwischen der modellierten Geometrie und der vorgesehenen Montage müssen behoben sein. Dadurch erhalten Engineering-, Beschaffungs-, Fräs- und Prüfteams eine gemeinsame Grundlage für die Bestellung.
Ist Ihr Gehäusedesign bereits zur Überprüfung bereit? Teilen Sie Ihre versionsgerechte 2D-Zeichnung und Ihr 3D-CAD-Modell mit PFTWORLD, zusammen mit den kritischen Fügeflächen, den Materialanforderungen, dem Oberflächenzustand und den Mengenangaben. Kontaktieren Sie PFTWORLD bezüglich Ihrer Gehäuse-RFQ um Herstellbarkeit, Spezifikationen und Angebotsanforderungen zu besprechen.
Inhaltsverzeichnis
- Beginnen Sie mit den Montageschnittstellen
- Überprüfen Sie Werkzeugzugang, Stützung und Messzugang gemeinsam
- Gehäusetoleranzen nach Funktion definieren
- Behandeln Sie Werkstoff und Oberflächenfinish als Konstruktions-Eingaben
- Geben Sie Nachweise an, die der Anforderung entsprechen.
- Ein veranschaulichender Überblick: Eine Bohrung, die passt, aber nicht ausgerichtet ist
- Gehäuse-Angebote vergleichbar machen
- Häufig gestellte Fragen
- Bereiten Sie die Schnittstellen vor, bevor Sie ein Angebot anfordern.