 EN


Kundenspezifische CNC-Bearbeitung | Technische Unterstützung | B2B-Fertigung
Komplexe CNC-gefräste Komponenten, die auf Funktion, Passgenauigkeit und Wiederholgenauigkeit ausgelegt sind
Für Flanschkörper, Gewindegehäuse, geteilte Spannvorrichtungen, stufige Teile und andere präzise mechanische Komponenten beginnt das richtige Fertigungsergebnis bereits vor der Bearbeitung. PFTWORLD unterstützt Käufer mit einer praktischen Konstruktionsprüfung, einer klaren Angebotsumfangsdefinition und kundenspezifischen CNC-Bearbeitungslösungen für Prototypen- und Serienfertigungsanforderungen.
Maßgeschneiderte mechanische Komponenten
Ein bearbeitetes Teil ist nur dann erfolgreich, wenn es in der Montage ordnungsgemäß funktioniert
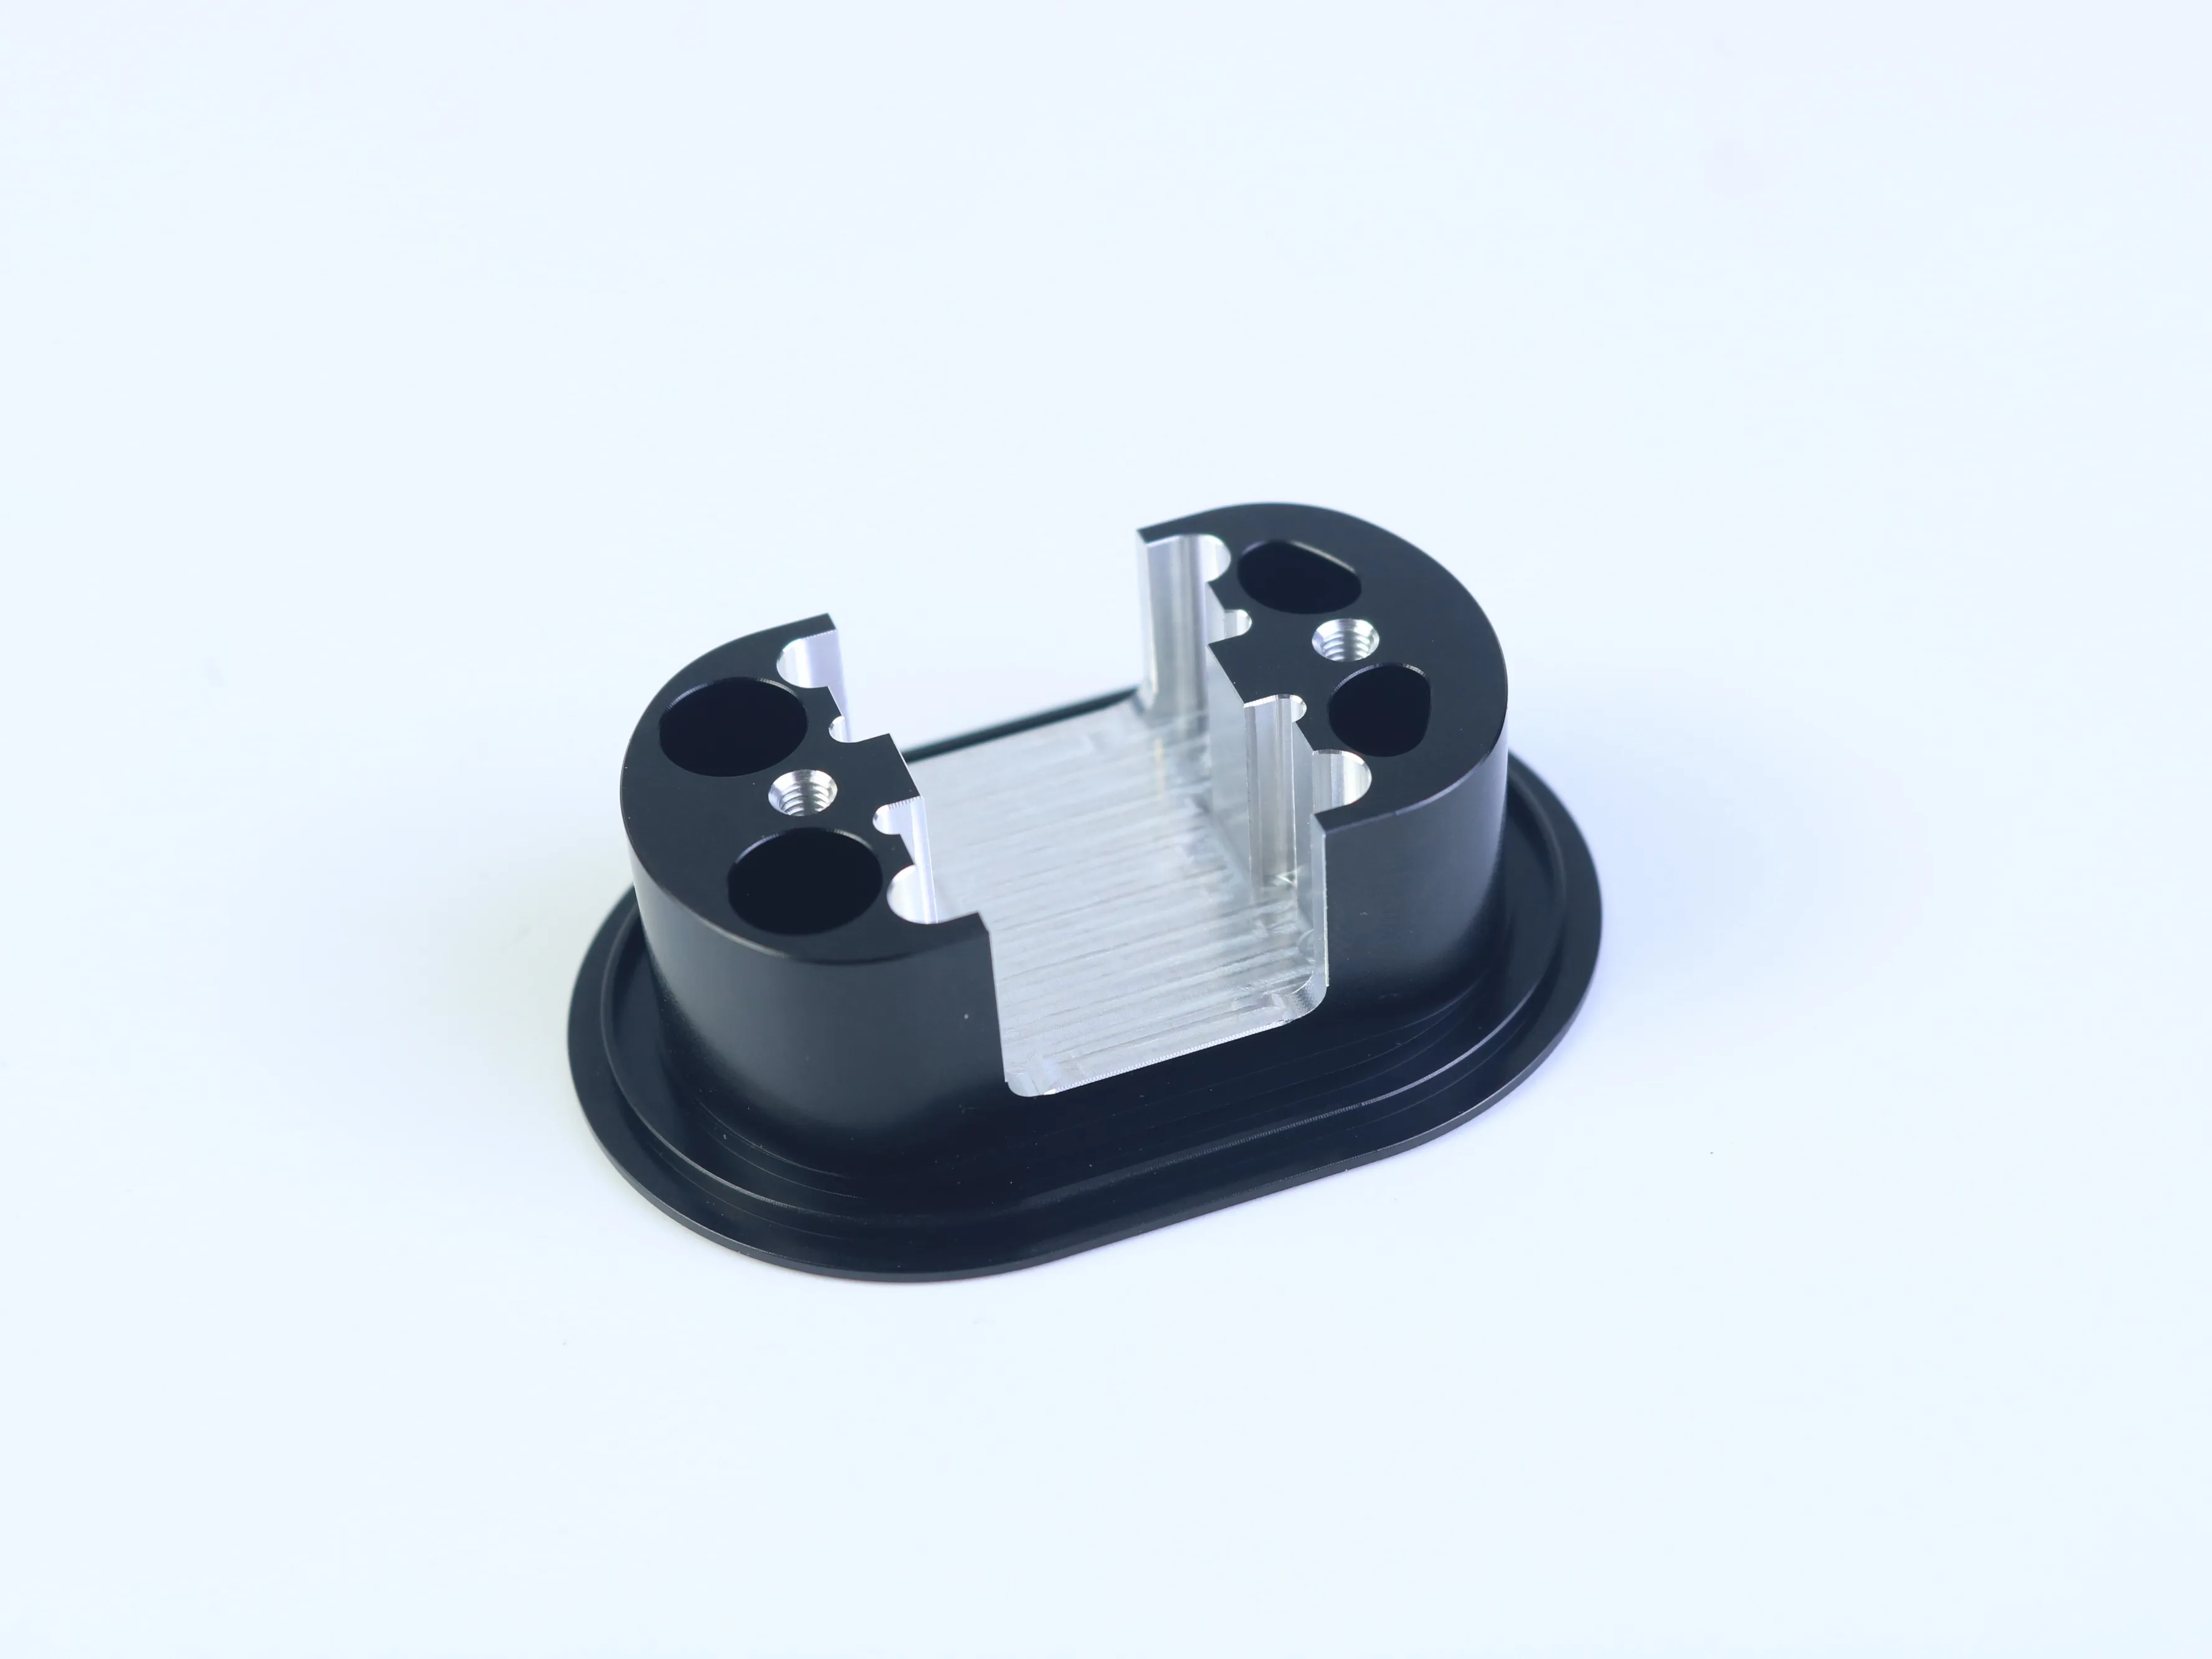
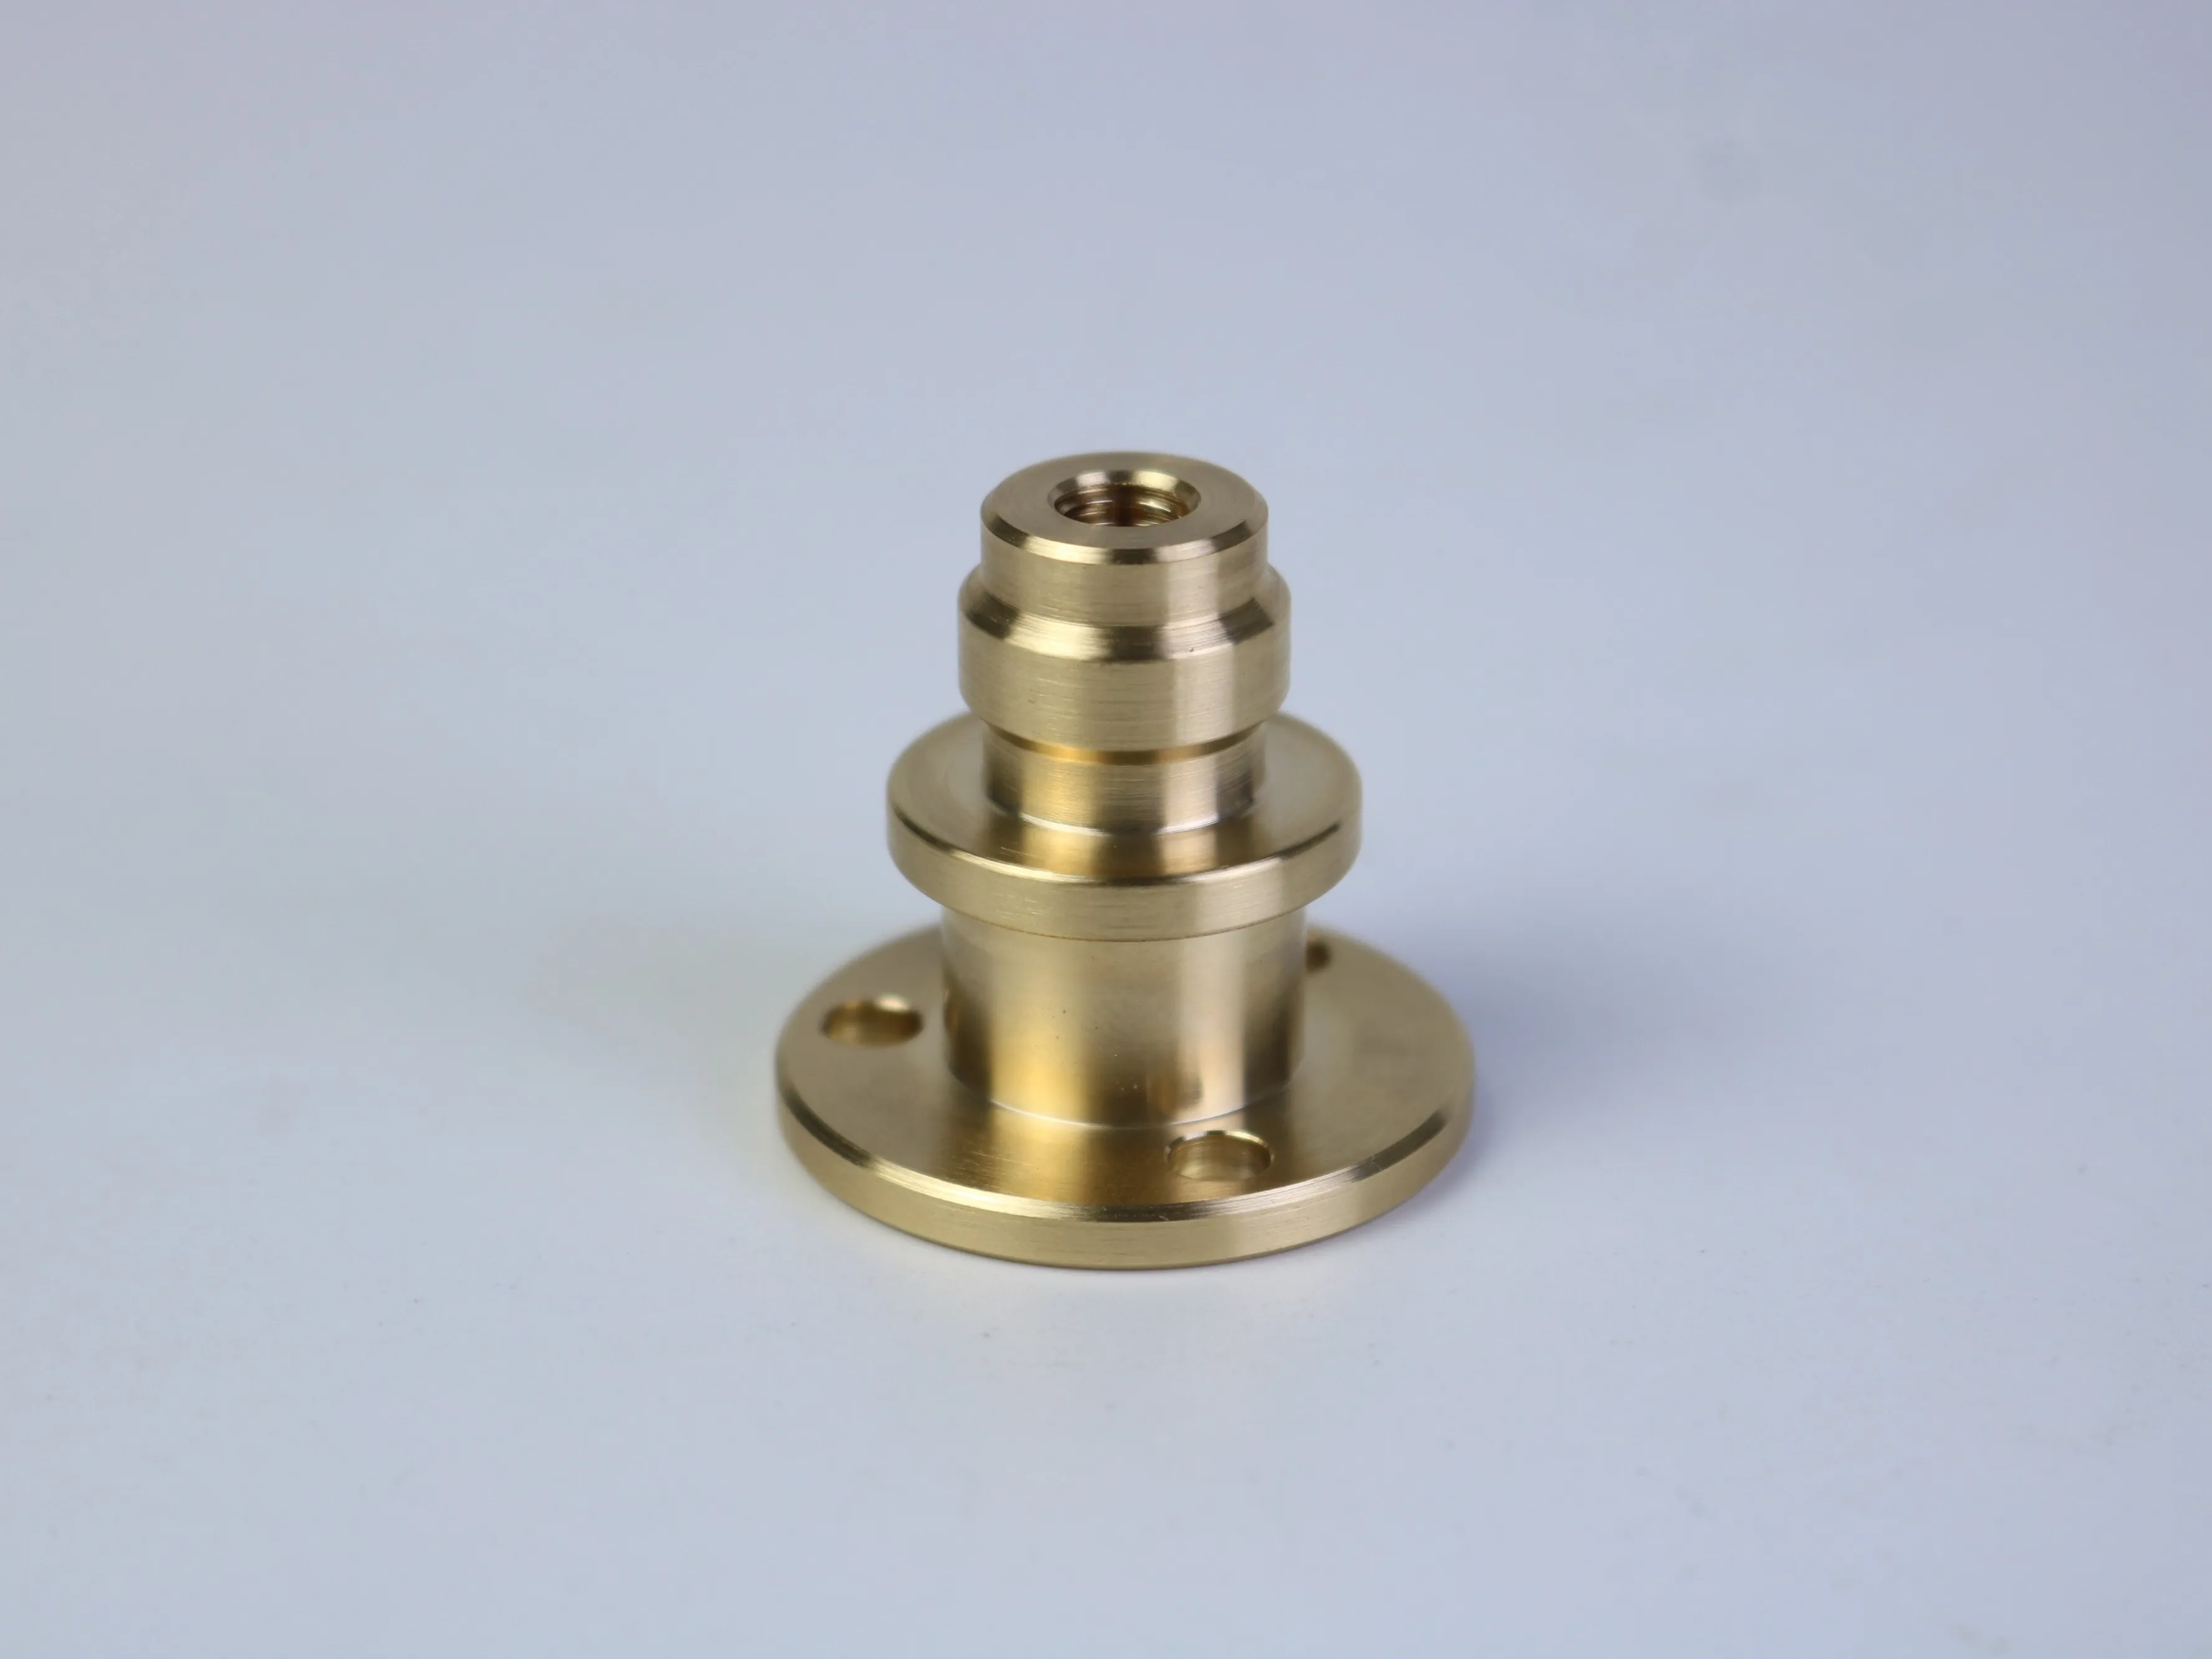
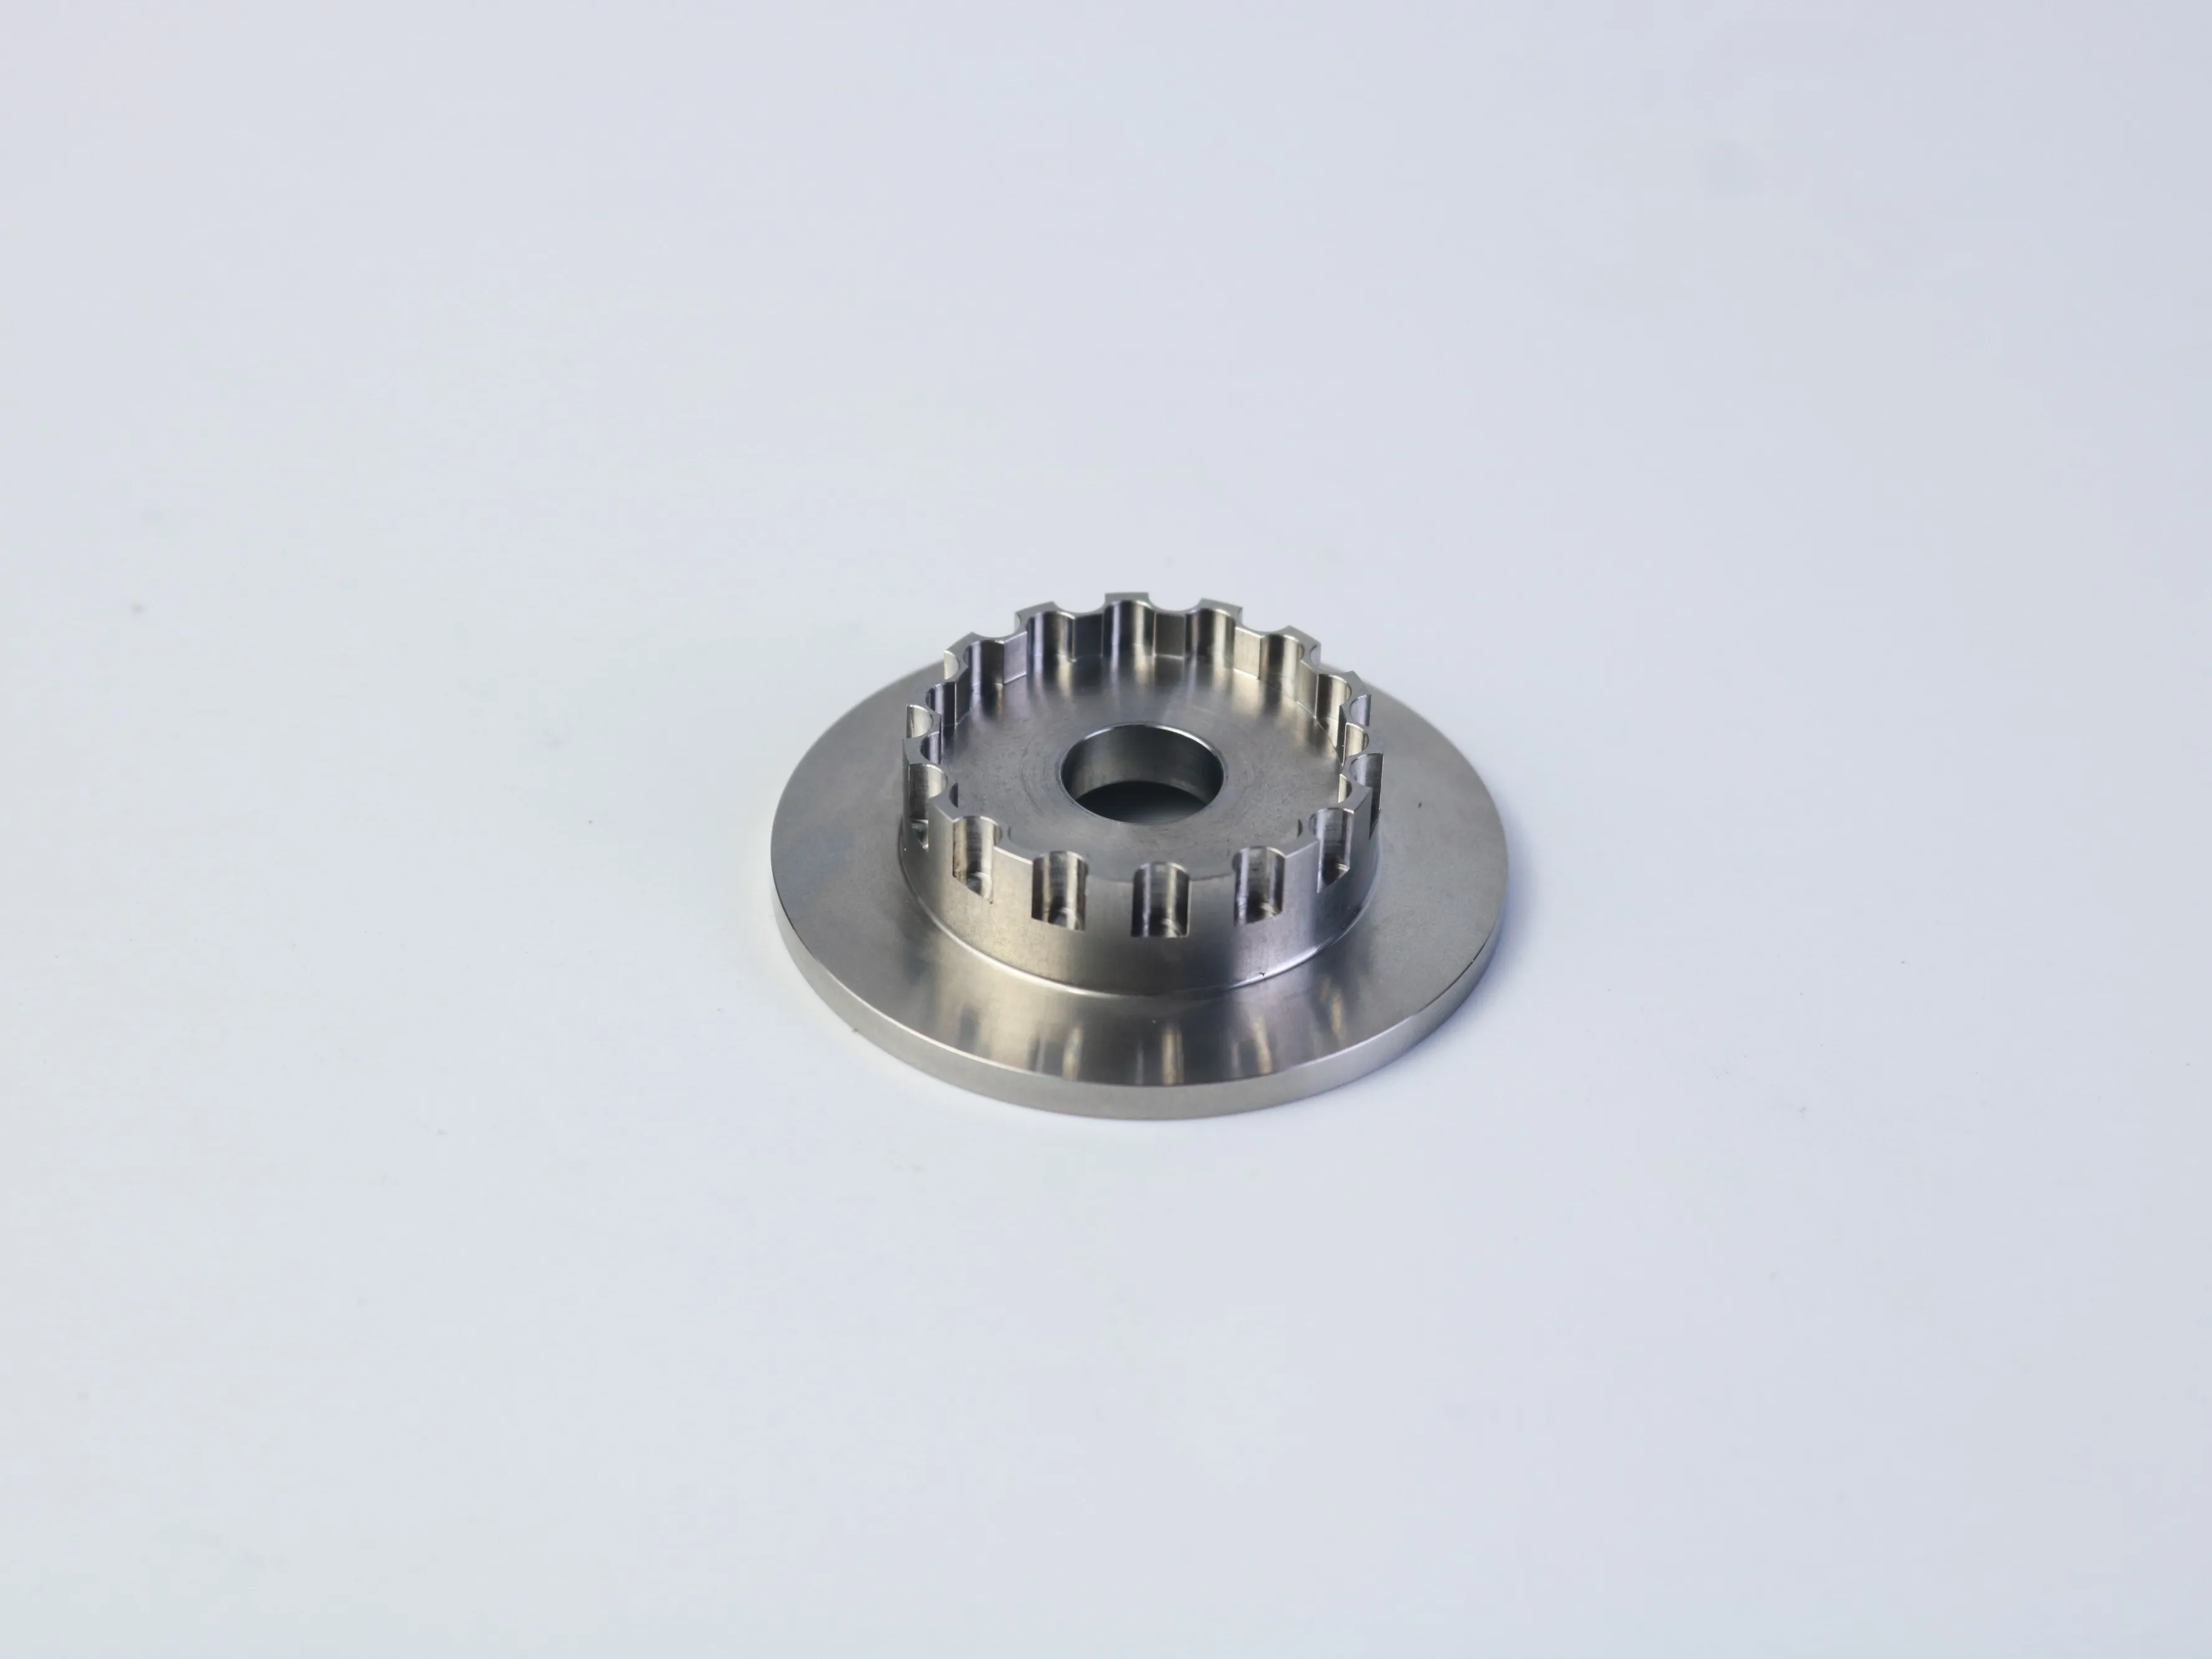
Eine komplexe CNC-Komponente kann z. B. einen Flansch, gestufte Durchmesser, Befestigungsbohrungen, Innengewinde, Nuten, eine geteilte Öffnung oder wiederholte kreisförmige Merkmale umfassen. Jedes Detail lässt sich unabhängig fertigen; die Kombination jedoch birgt versteckte Risiken: schwierige Werkstückaufspannung, eingeschränkter Werkzeugzugang, akkumulierte Rüstfehler, inkonsistente Oberflächenbeschaffenheit oder ein Angebot, das auf Annahmen beruht.
Der zuverlässigste Ansatz besteht darin, das Design anhand dreier Fragen zu überprüfen: Erfüllt das Merkmal eine klare Funktion? Ist das Merkmal stets erreichbar und maschinell bearbeitbar? Lässt sich die Anforderung anhand eines definierten Bezugspunkts prüfen? Dieser Ansatz bewahrt die Konstruktionsabsicht und reduziert gleichzeitig vermeidbare Fertigungskomplexität.
Wie Geometrie den CNC-Fertigungsprozess beeinflusst
Drehbare Merkmale wie Außendurchmesser, Schultern, Flanschgesichter und konzentrische Bohrungen eignen sich möglicherweise für die CNC-Drehbearbeitung. Nicht-drehbare Details – beispielsweise Montagemuster, Nuten, Trennöffnungen, gefräste Ebenen sowie einige Gewinde – erfordern möglicherweise CNC-Fräsen, Bohren, Ausdrehen, Gewindeschneiden oder Gewindefräsen. Ein kombinierter Dreh- und Fräsprozess kann angemessen sein, wenn ein Bauteil beide Merkmalsgruppen enthält.
Der endgültige Fertigungsprozess ist anhand der technischen Anforderungen – nicht am Erscheinungsbild eines Beispielbildes – auszuwählen. Werkstoffqualität, Stückzahl, Toleranzen, Oberflächenbeschaffenheit, Spannmittel und Prüfanforderungen können den Fertigungsplan erheblich beeinflussen. Während der Angebotsphase sind die Flächen zu identifizieren, die die Ausrichtung bestimmen, die Bohrungen, in die Befestigungselemente oder Positionierstifte eingefügt werden, sowie die Abmessungen, die lediglich kosmetisch – nicht funktional – sind.
Technisches Prinzip: Eine Funktion, die funktional nicht erforderlich ist, darf keine unnötige Werkzeug-, Vorrichtungs-, Prüf- oder Nachbearbeitungsarbeit verursachen. Eine funktional kritische Funktion muss präzise beschrieben werden, um Passung und Leistung zu gewährleisten.
Fünf Konstruktionsprüfungen zur Risikominderung in der Fertigung
1. Planen Sie Bezugselemente und Aufspannungen unter Berücksichtigung der Montage
Wenn ein Bauteil mehr als eine Lage erfordert, kann jeder Umpositionierungsschritt Ungenauigkeiten einführen. Verwenden Sie funktionale Bezugselemente, die widerspiegeln, wie das Bauteil montiert wird. Eine Flanschfläche kann beispielsweise die axiale Position steuern, während eine zentrale Bohrung die radiale Ausrichtung bestimmt. Lochmuster und Langlöcher müssen zum Bezugselement in Beziehung stehen, das tatsächlich die Montage bestimmt – nicht einfach zum nächstgelegenen Außenrand.
2. Verwenden Sie praktikable innere Radien
Die meisten Fräser sind zylindrisch, weshalb innere Ecken naturgemäß einen Radius erhalten. Sehr kleine Radien können kleinere Werkzeuge, langsamere Schnittbedingungen, mehr Bearbeitungsgänge und ein erhöhtes Risiko von Werkzeugverformung erfordern. Wo der Radius die Montage nicht beeinträchtigt, verbessert eine praktikable Fase in der Regel die Herstellbarkeit. Falls eine scharfe innere Ecke unbedingt erforderlich ist, muss diese als funktionale Anforderung gekennzeichnet werden; prüfen Sie zudem, ob eine Aussparung (Undercut) oder ein alternatives Fertigungsverfahren notwendig ist.
3. Gewindeelemente vollständig definieren
Ein Gewindebohrung muss den metrischen oder imperialen Standard, die Nenngröße, die Steigung, die Passung oder Toleranzklasse (sofern zutreffend), die volle Gewindetiefe, die gesamte Bohrtiefe sowie die Angabe „blind“ oder „durchgehend“ enthalten. Eine übermäßige Gewindetiefe verlängert die Bearbeitungszeit und erhöht das Risiko einer unzureichenden Späneabfuhr oder eines Werkzeugbruchs, ohne die Verbindung zu verbessern. Die korrekte Gewindeeingriffstiefe hängt vom Werkstoff, der Schraube, der Belastung und dem Montagedesign ab.
4. Toleranzen nach Funktion anwenden
Enge Toleranzen sollten nur für Flächen reserviert werden, die die Passung, Bewegung, Dichtung, Ausrichtung oder Lastübertragung beeinflussen. Die Anwendung von Präzisionsangaben auf jede Maßangabe erhöht den Aufwand für die Bearbeitung und Prüfung, ohne die endgültige Montage zwangsläufig zu verbessern. Verwenden Sie eine klare Bezugselement-Struktur und unterscheiden Sie funktionell kritische Maße von allgemeinen und kosmetischen Merkmalen.
5. Überprüfen Sie tiefe Merkmale und dünne Wände
Tiefe Taschen, schmale Nuten und dünne Wände können Vibrationen, Werkzeugverformung, Wärmeentwicklung, Spanabfuhrprobleme und Verzug verstärken. Prüfen Sie, ob das Merkmal geöffnet, verkürzt, gestützt oder geteilt werden kann, ohne die Funktion zu beeinträchtigen. Die tatsächliche Grenze hängt vom Material, dem Werkzeugdurchmesser, der Merkmaltiefe, der Werkstückaufspannung und der erforderlichen Genauigkeit ab; verwenden Sie daher Konstruktionsverhältnisse als Prüfhinweis – nicht als universelle Annahmeregel.
Oberflächenfinish und Nachbearbeitungsschritte
Ein schwarzes, silbernes oder messingfarbenes Erscheinungsbild auf einem Foto bestätigt weder eine Materialgüte noch eine bestimmte Oberflächenbehandlung. Die Zeichnung muss die erforderliche maschinelle Rauheit, die Kantenabrundung oder Entgratungsanforderung, die Beschichtung oder Behandlung, die zu maskierenden Bereiche sowie festlegen, ob die Maßanforderungen vor oder nach der Oberflächenbearbeitung gelten.
Bei funktionalen Teilen kann die Oberflächenbehandlung Reibung, Dichtung, Gleiten, Verschleiß, Korrosionsbeständigkeit oder visuelle Akzeptanz beeinflussen. Gewinde und Fügeflächen erfordern möglicherweise besondere Aufmerksamkeit, falls eine Beschichtung den Endzustand verändert. Falls die Oberflächenbehandlung ausschließlich kosmetisch ist, ist dies ausdrücklich anzugeben. Falls sie die Leistungsfähigkeit schützt, ist die Funktion zu erläutern, damit der Zulieferer den geeigneten Fertigungsprozess bewerten kann.
Vom Design-Review bis zum gesteuerten Fertigungsplan
Eine nützliche DFM-Prüfung sollte nicht lediglich feststellen, ob eine Merkmalsausführung technisch möglich ist. Sie muss das Merkmal mit einer wiederholbaren Fertigungsroute verknüpfen. Bei einer Komponente mit einem Flansch, einer Bohrung, Gewindebohrungen und einer geteilten oder gerillten Region sollte der Zulieferer berücksichtigen, wie das Rohmaterial gehalten wird, welche Flächen zuerst hergestellt werden und wie das Teil nach einer Neupositionierung ausgerichtet wird.
Hier treffen Konstruktions- und Einkaufsentscheidungen aufeinander. Fordert die Zeichnung eine sehr enge geometrische Beziehung zwischen einer Bohrung und einem Lochmuster, so muss das Angebot eine gemeinsame Bezugsflächenstrategie sowie ein Prüfverfahren berücksichtigen, das diese Beziehung verifiziert. Wird eine Oberflächenbeschichtung nach der Bearbeitung aufgebracht, so sollte der Fertigungsplan prüfen, ob Abdeckmaßnahmen, Toleranzzugaben oder eine abschließende Kontrolle erforderlich sind. Ist ein Teil nur schwer zu spannen, ohne eine kosmetische Oberfläche zu beschädigen, so sollte die Spannmethode vor der Serienfertigung besprochen werden.
Fragen für die technische Prüfung
- Welche Flächen werden als primäre Lagebezugselemente verwendet?
- Können die kritische Bohrung, die Flanschfläche und das Lochmuster über ein konsistentes Bezugssystem gesteuert werden?
- Erfordert die Merkmaltiefe ein Langstreckenwerkzeug oder eine spezielle Zerspanungsstrategie?
- Sind die Gewinde für die Bearbeitung, Reinigung, Messung und endgültige Montage zugänglich?
- Welche Abmessungen müssen nach der Fertigstellung statt vor der Fertigstellung gemessen werden?
- Würde eine kleine Konstruktionsänderung einen Aufspannvorgang, einen Werkzeugwechsel oder einen aufwändigen Prüfschritt eliminieren?
Diese Fragen führen zu einem aussagekräftigeren Gespräch als die einfache Frage, ob ein Zulieferer das Bauteil herstellen kann. Ein leistungsfähiger Fertigungspartner sollte in der Lage sein, die Auswirkung einer vorgeschlagenen Änderung zu erläutern, offene Unklarheiten zu identifizieren und bestätigte Anforderungen von Annahmen zu unterscheiden.
Wie Einkäufer CNC-Fertigungsangebote vergleichen können
Der Vergleich allein des Stückpreises kann wichtige Unterschiede verschleiern. Für komplexe bearbeitete Teile sollten Sie jeden Lieferanten auffordern, denselben Leistungsumfang anzubieten und etwaige Ausschlüsse aufzulisten. Ein Angebot sollte es ermöglichen, nachzuvollziehen, ob Programmierung, Rüstung, Rohmaterial, Bearbeitung, Entgraten, Oberflächenveredelung, Prüfung, Verpackung und Versand enthalten sind.
| Angebotsposition | Zu bestätigen | Warum es wichtig ist |
|---|---|---|
| Prozessumfang | Drehen, Fräsen, Bohren, Gewindeschneiden, Oberflächenveredelung und Montagevorgänge | Verhindert, dass fehlende Vorgänge später als Zusatzkosten auftreten |
| Qualitätsumfang | Kritische Abmessungen, Berichte, Zertifikate, Rückverfolgbarkeit und Annahmekriterien | Ermöglicht den Vergleich der Qualitätsleistungen zwischen Lieferanten |
| Kommerzielle Grundlage | Mengenstufe, Grundlage für Lieferzeit, Werkzeuge, Verpackung und Versandbedingungen | Zeigt die gesamte Beschaffungswirkung – nicht nur den nominellen Stückpreis |
Wenn ein Angebot eine allgemeine Toleranz voraussetzt und ein anderes mehrere kritische Merkmale als Präzisionsanforderungen bewertet, sind die beiden Preise nicht unmittelbar vergleichbar. Klären Sie zunächst die technischen Annahmen, bevor Sie Kosten, Qualität, Terminierung, Kommunikation und Lieferkontinuität auf derselben Grundlage vergleichen.
Was in ein CNC-Fertigungs-Angebotsgesuch aufgenommen werden sollte
Ein vollständiges RFQ reduziert Annahmen und erleichtert den Vergleich der Lieferantenangebote. Senden Sie – falls verfügbar – immer die aktuelle 2D-Zeichnung sowie das zugehörige 3D-CAD-Modell und kennzeichnen Sie auf beiden Dateien den jeweiligen Änderungsstand.
Ingenieurdaten
Werkstoffsorte und -zustand, kritische Abmessungen, Bezugsflächen, GD&T, Gewindeangaben, Oberflächenbeschaffenheit, Nachbearbeitungsschritte sowie zugelassene Alternativen.
Fertigungsdaten
Musterstückzahl, Serienstückzahl, erwartete Jahresnachfrage, Preisstaffelungen, gewünschter Liefertermin, Bestimmungsort und Verpackungsanforderungen.
Qualitätsdaten
Prüfberichte, Materialzertifikate, Erstbemusterungsanforderungen, Rückverfolgbarkeit, Freigabekriterien sowie alle kundenspezifischen Dokumente.
Eine kurze Anwendungsbeschreibung ist ebenfalls hilfreich. Erläutern Sie die zusammenzufügenden Komponenten, die Betriebsumgebung und die Merkmale, die unverändert bleiben müssen. Fordern Sie die Lieferanten auf, Annahmen, Ausschlüsse, Einrichtungs- oder Werkzeugkosten, Umfang der Nachbearbeitung, Umfang der Prüfung sowie eventuelle vorgeschlagene Abweichungen zu benennen. Ein niedrigerer Stückpreis ist nicht wirklich günstiger, wenn erforderliche Fertigungsschritte ausgeschlossen wurden.
Bei Prototypen und Serienfertigung gelten unterschiedliche Prioritäten für Angebote
Beim Einkauf von Prototypen steht in der Regel das Design-Feedback und die funktionale Validierung im Vordergrund. Beim Einkauf für die Serienfertigung liegt der Schwerpunkt stärker auf Prozesswiederholbarkeit, Änderungskontrolle, Prüfplanung, Verpackung und Lieferkontinuität. Geben Sie die Projektphase eindeutig an, damit der Lieferant das Teil entsprechend den richtigen Fertigungs- und Qualitätsanforderungen bewerten kann.
Häufig gestellte Fragen von CNC-Einkäufern
Kann ein Lieferant allein anhand eines 3D-Modells ein Angebot abgeben?
Ein 3D-Modell vermittelt die Form, definiert jedoch möglicherweise nicht Toleranzen, Bezugsflächen, Gewindeanforderungen, Oberflächenbeschaffenheit, Werkstoffzustand, Änderungskontrolle oder Prüfdokumentation. Für eine komplexe Komponente ist normalerweise eine passende 2D-Zeichnung die deutlichere Methode, um Anforderungen zu kommunizieren, die das Modell nicht vollständig darstellen kann.
Was soll ich tun, wenn der Werkstoff noch nicht festgelegt ist?
Geben Sie den bevorzugten Werkstoff an und erläutern Sie, welche Alternativen – falls vorhanden – akzeptabel sind. Unterschiedliche Qualitätsstufen können Bearbeitbarkeit, Festigkeit, Korrosionsverhalten, Verhalten bei der Oberflächenbearbeitung, Rohmaterialkosten und Prüfanforderungen beeinflussen. Eine allgemeine Angabe wie „Aluminium“ oder „Edelstahl“ reicht möglicherweise nicht aus, um ein aussagekräftiges Produktionsangebot zu erhalten.
Wie gehe ich mit einer Konstruktionsänderung nach Abgabe des Angebots um?
Führen Sie eine kontrollierte Überarbeitung durch und bitten Sie den Lieferanten, die Auswirkungen auf Prozess, Preis, Prüfung und Lieferung zu bestätigen. Stellen Sie sicher, dass Zeichnung, CAD-Modell, Einkaufsauftrag und Prüfdokumente konsistent sind. Dies ist besonders wichtig, wenn die Änderung einen Bezugspunkt, ein Gewinde, ein Lochmuster, eine Oberflächenbeschaffenheit oder eine Anschlussfläche betrifft.
Wann soll ich eine DFM-Empfehlung anfordern?
Fordern Sie sie an, bevor das Design für die Serienfertigung freigegeben wird – idealerweise während der Muster- oder Angebotsevaluierung. Je früher ein Lieferant einen problematischen Radius, ein tiefes Merkmal, einen unklaren Bezugspunkt oder eine unnötige Toleranz identifiziert, desto mehr Optionen hat das Konstruktions-Team, um die Funktion zu sichern und gleichzeitig das Prozessrisiko zu senken.
Eine praktische Checkliste vor dem Angebot
- Die Zeichnung und das CAD-Modell zeigen dieselbe Revision.
- Der Werkstoff ist nach Güteklasse und Zustand spezifiziert, nicht nur nach einer allgemeinen Kategorie.
- Gewinde umfassen Norm, Größe, Steigung, Passung und Tiefe.
- Kritische Bezugspunkte und Montagebeziehungen sind eindeutig.
- Tiefe Merkmale, dünne Wände, innere Radien und Werkzeugzugang wurden geprüft.
- Oberflächenbeschaffenheit, Prüfung, Menge, Lieferung und Verpackungsanforderungen sind definiert.
- Der Zulieferer wird gebeten, Annahmen und vorgeschlagene Abweichungen aufzulisten.
Besprechen Sie Ihr nächstes individuelles CNC-Bauteil
Teilen Sie Ihre aktuelle 2D-Zeichnung, Ihre 3D-CAD-Datei, die Materialspezifikation, die Menge, die Anforderungen an die Oberflächenbeschaffenheit sowie die kritischen Prüfbedingungen mit PFTWORLD. Ein klar strukturiertes technisches Paket bildet eine bessere Ausgangsbasis für die Herstellbarkeitsprüfung, den Vergleich von Angeboten und die Produktionsplanung.
Besprechen Sie Ihre Anforderungen an die CNC-BearbeitungInhaltsverzeichnis
- Ein bearbeitetes Teil ist nur dann erfolgreich, wenn es in der Montage ordnungsgemäß funktioniert
- Wie Geometrie den CNC-Fertigungsprozess beeinflusst
- Fünf Konstruktionsprüfungen zur Risikominderung in der Fertigung
- Oberflächenfinish und Nachbearbeitungsschritte
- Vom Design-Review bis zum gesteuerten Fertigungsplan
- Wie Einkäufer CNC-Fertigungsangebote vergleichen können
- Was in ein CNC-Fertigungs-Angebotsgesuch aufgenommen werden sollte
- Bei Prototypen und Serienfertigung gelten unterschiedliche Prioritäten für Angebote
- Häufig gestellte Fragen von CNC-Einkäufern
- Eine praktische Checkliste vor dem Angebot
- Besprechen Sie Ihr nächstes individuelles CNC-Bauteil