 EN


Μπλοκ Συγκέντρωσης Χάλκινα: Γιατί τα εξαρτήματα που ελέγχονται ακόμα διαρρέουν
Τι πρέπει να κάνει ένα μπλοκ διανομής
Τρεις εργασίες, και μόνο η πρώτη είναι ορατή από έξω.
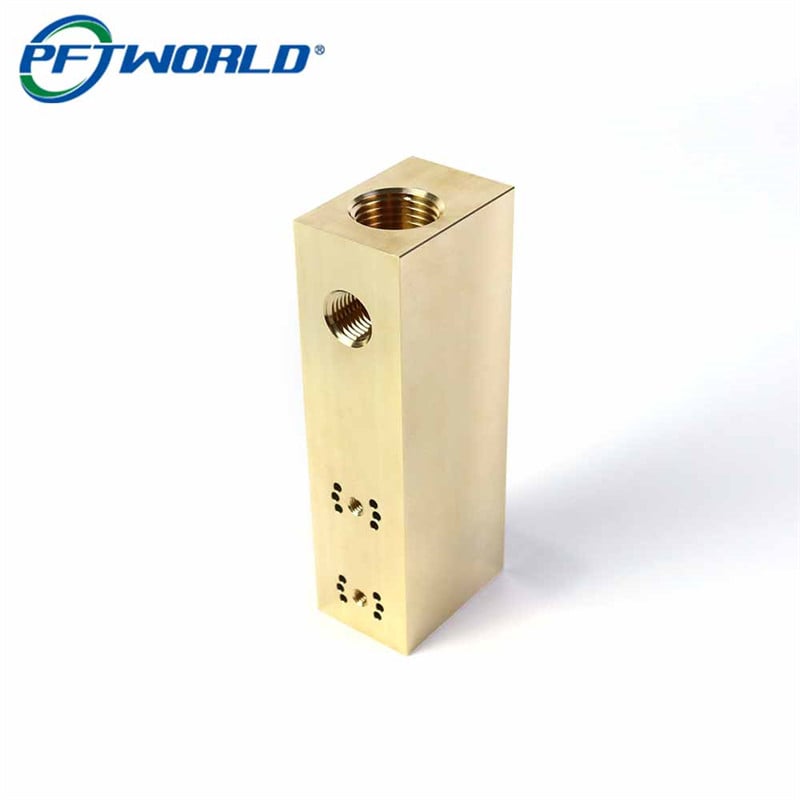
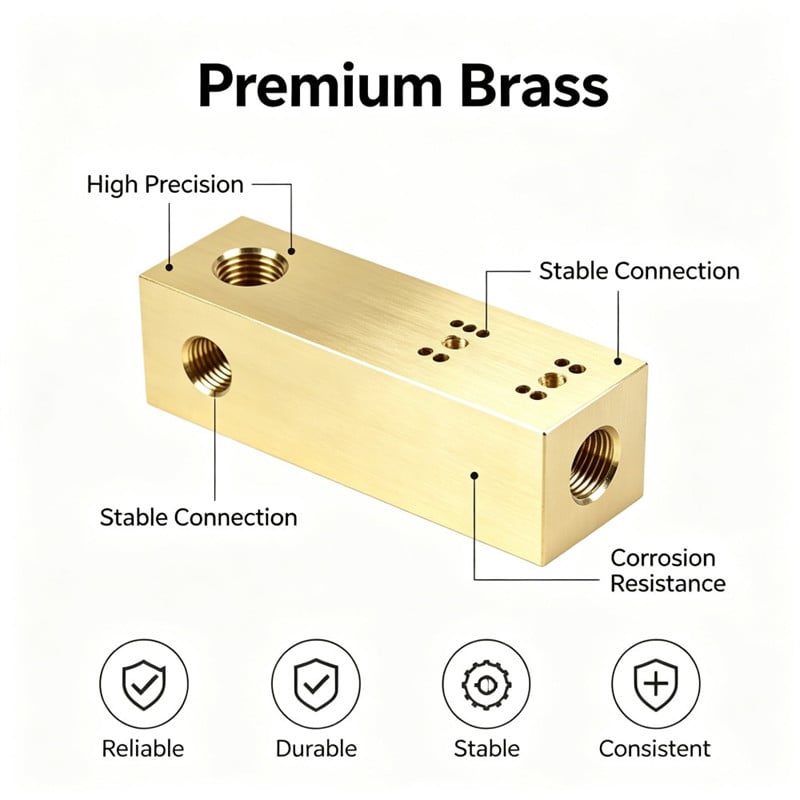
Κατανέμει. Ένα μπλοκ διανομής αντικαθιστά ένα δέντρο τ-σχηματικών συνδέσμων, βύσματος και φιτινγκ με ένα ολόσωμο εξάρτημα, οπότε οι θύρες πρέπει να βρίσκονται στις θέσεις που περιμένει το σχηματικό διάγραμμα και οι εσωτερικές διαδρομές πρέπει να συνδέουν μεταξύ τους αυτές τις θύρες.
Σφραγίζει. Κάθε ενσωματωμένη θύρα με σπείρωμα αποτελεί ένα όριο πίεσης, και η σφράγιση επιτυγχάνεται μέσω του σχήματος του σπειρώματος, του βάθους εισόδου του φιτινγκ και της καθετότητας της επιφάνειας της θύρας ως προς τον άξονα του φιτινγκ. Μια θύρα που είναι διαστασιακά τέλεια, αλλά έχει γίνει επεξεργασία με σπείρωμα σε ελαφρά γωνία, μπορεί να κρατά ένα φιτινγκ που φαίνεται να είναι σωστά τοποθετημένο, αλλά να διαρρέει υπό πίεση.
Προσδιορίζει τη θέση. Τα μοτίβα στερέωσης στις πλευρικές επιφάνειες εξασφαλίζουν την προσάρτηση του μπλοκ σε μια βάση ή σε μια βάση βαλβίδας, οπότε τα μοτίβα και οι θύρες μοιράζονται την ίδια βάση. Όταν ένα μοτίβο διατρηθεί σε μία εγκατάσταση και οι θύρες σπειρωθούν σε μια άλλη, η συμφωνία μεταξύ τους επιτυγχάνεται μόνο τυχαία.
Γιατί κάθε θύρα μπορεί να είναι εντός των ορίων ανοχής και παρόλα αυτά η συναρμολόγηση να διαρρέει
Μια θύρα ελέγχεται στη δική της επιφάνεια, αλλά η συναρμολόγηση ενδιαφέρεται μόνο για τη σχέση μεταξύ των επιφανειών.
Μια θύρα επαληθεύεται με γαύμα ρήματος, έλεγχο βάθους και έλεγχο ορθογωνιότητας, όλοι οι οποίοι μετρώνται σε σχέση με τη δική της επιφάνεια. Καθένας από αυτούς τους ελέγχους μπορεί να περάσει σε κάθε θύρα του μπλοκ, και το μπλοκ μπορεί παρ’ όλα αυτά να είναι λανθασμένο, επειδή κανένας από αυτούς δεν αναφέρεται στο πώς βρίσκονται οι θύρες σε διαφορετικές επιφάνειες σε σχέση μεταξύ τους.
Η συναρμολόγηση είναι αυτή που τα συνδέει όλα. Ένα εξάρτημα εισέρχεται στην άνω θύρα, ένα δεύτερο εξάρτημα εισέρχεται στην πλευρική θύρα και η βάση μιας βαλβίδας προσδένεται στο μοτίβο του μπροστινού μέρους. Αν η άνω θύρα και η πλευρική θύρα είναι και οι δύο ορθογώνιες ως προς τη δική τους επιφάνεια, αλλά οι δύο επιφάνειες δεν είναι ακριβώς παράλληλες ή ακριβώς ορθογώνιες, τα εξαρτήματα τελικά εξέρχονται από το μπλοκ προς κατευθύνσεις που κανείς δεν είχε προβλέψει. Η γραμμή συναρμολογείται με βία αντί με ακριβή ταίριασμα, και η διαρροή εμφανίζεται στην άρθρωση που είναι λιγότερο ικανή να απορροφήσει το σφάλμα.
Γι’ αυτό το σχέδιο που έχει τη μεγαλύτερη σημασία σε ένα μπλοκ πολλαπλής σύνδεσης είναι συχνά αυτό που λείπει: η γεωμετρική σχέση μεταξύ των επιφανειών που φέρουν τις υποδοχές.
Κάθε επανασφίξιμο είναι μια ευκαιρία να περιστραφεί η βάση.
Η κατεργασία και των έξι επιφανειών και στη συνέχεια η μηχανική επεξεργασία χαρακτηριστικών σε πέντε από αυτές αποτελεί μια ακολουθία ρυθμίσεων, και κάθε ρύθμιση απαιτεί ένα σημείο αναφοράς. Αν κάθε επιφάνεια κατεργάζεται από ένα σημείο αναφοράς που έχει καθοριστεί σε εκείνη την επιφάνεια, τότε κάθε επιφάνεια αποτελεί έναν μικρό, αυτοσυνεπή κόσμο, και τα σφάλματα μεταξύ αυτών των κόσμων συσσωρεύονται αόρατα.
Η εναλλακτική λύση είναι να χρησιμοποιηθεί μία μόνο βάση σε ολόκληρη τη διαδικασία: να γίνει πρώτα η επεξεργασία και η εξομάλυνση του υλικού, στη συνέχεια να επεξεργαστούν τόσες επιφάνειες όσες επιτρέπει η συγκρατητική διάταξη πριν από την επανασύσφιξη· και όταν η επανασύσφιξη είναι αναπόφευκτη, να γίνεται αναφορά στο ίδιο επεξεργασμένο σημείο αναφοράς, όχι σε μία νέα επιφάνεια. Σύμφωνα με αυτήν τη σειρά, οι ανώτερες θύρες και ένα πλευρικό μοτίβο επεξεργάστηκαν στην ίδια σύσφιξη, το αντίθετο μοτίβο και η υπόλοιπη θύρα επεξεργάστηκαν σε μία δεύτερη συγκρατητική διάταξη που αναφερόταν στην πρώτη ρύθμιση, και τελικά ο κύλινδρος εξομαλύνθηκε ως προς το ίδιο κύριο σημείο αναφοράς.
Η πρακτική συνέπεια είναι ότι ένας κύλινδρος με εύλογο αριθμό θυρών πρέπει να επεξεργαστεί σε όσο το δυνατόν λιγότερες ρυθμίσεις, όσο επιτρέπει η γεωμετρία του, και η σχεδίαση της συγκρατητικής διάταξης —όχι η μηχανή— καθορίζει εάν οι θύρες συμφωνούν μεταξύ τους.
Ο έλεγχος με δύο συνδετήρες που σφίγγονται σε δύο επιφάνειες είναι αυτός που το ανακαλύπτει
Η διαρροή εμφανίζεται σπάνια στη μηχανή ή στο εργαστηριακό τραπέζι. Εμφανίζεται όταν μία σύνδεση σφίγγεται σε μία ανωτέρα θύρα και μία άλλη σε μία πλευρική θύρα, επειδή η σφίξη της δεύτερης εφαρμόζει φόρτιση στην πρώτη σύνδεση μέσω του σώματος.
Εάν οι άξονες των δύο θυρών δεν είναι κάθετοι μεταξύ τους, αυτή η φόρτιση έχει μία συνιστώσα που η σύνδεση δεν προοριζόταν ποτέ να αντέξει, και η συναρμολόγηση στρέφεται κατά τη διάρκεια της σφίξεως. Το σύμπτωμα που παρατηρεί ο πελάτης είναι μία σύνδεση που δεν σφίγγεται σωστά χωρίς εφαρμογή εξωτερικής δύναμης, ή μία σύνδεση που διαρρέει υπό πίεση αλλά επιτυγχάνει το στατικό δοκιμαστικό τεστ με φυσαλίδες. Στην πράξη, αυτός είναι επίσης ο λόγος για τον οποίο μία παρτίδα σωμάτων μπορεί να εγκριθεί από τον έλεγχο ποιότητας και να απορριφθεί από την ομάδα συναρμολόγησης σε διαδοχικές εβδομάδες.
Η δεύτερη αστοχία που παραμένει κρυμμένη: οι ακμές στα σημεία όπου συναντώνται οι διόδοι
Ο δακτύλιος ακμών βρίσκεται στο σημείο όπου δύο τρυπάνια διασταυρώνονται
Κάθε διαμπερής τρύπα αφήνει μια ακμή στο σημείο εξόδου της, και ένα μπλοκ με διασταυρούμενες τρύπες έχει περισσότερες τέτοιες ακμές από όσες υποδεικνύει η εξωτερική επιφάνεια του μπλοκ. Όταν δύο τρύπες διασταυρώνονται εντός του υλικού, η δεύτερη τρύπα εισέρχεται στην πρώτη και αφήνει ένα δαχτυλίδι ακμής κρεμασμένο στο εσωτερικό τοίχωμα, ακριβώς στη διαδρομή του ρευστού. Κανείς δεν το βλέπει, επειδή η διασταύρωση βρίσκεται εντός του συμπαγούς ορείχαλκου και κανένας έλεγχος δεν φτάνει μέχρι εκεί.
Αυτό το δαχτυλίδι προκαλεί δύο ξεχωριστά προβλήματα. Αποτελεί σημείο συσσώρευσης ρύπων, οι οποίοι αργότερα απελευθερώνονται — αυτό είναι που οδηγεί σε σωματίδια ορείχαλκου στη γραμμή εβδομάδες μετά τη θέση σε λειτουργία. Επιπλέον, μειώνει την αποτελεσματική επιφάνεια ροής ακριβώς εκεί όπου η ροή πρέπει να στραφεί, γεγονός που εμφανίζεται ως πτώση πίεσης που κανείς δεν μπορεί να εξηγήσει με βάση τις διαστάσεις των σχεδίων.
Γιατί το πλύσιμο μετά την κατεργασία δεν το αφαιρεί
Το πλύσιμο αφαιρεί τα χαλαρά θραύσματα και το ψυκτικό. Δεν αφαιρεί όμως την ακμή που εξακολουθεί να είναι προσκολλημένη στο τοίχωμα, ούτε φτάνει στο πίσω μέρος ενός δακτυλίου ακμής που έχει διπλωθεί μέσα στο διάκενο. Ένα μπλοκ μπορεί να περάσει με επιτυχία ένα τέλειο πλύσιμο, να επιτύχει οπτικό έλεγχο σε όλες τις θύρες, και παρ’ όλα αυτά να διατηρεί μια ακμή που θα αποβάλλει υλικό μόλις εκτεθεί σε ροή και πίεση.
Η λύση είναι να αφαιρεθεί η ακμή στο σημείο τομής με σκόπιμο τρόπο, αντί να βασιζόμαστε στον καθαρισμό. Σε αυτήν την παραγγελία, τα διάκενα διανοίγηκαν με μια σειρά που κατευθύνει κάθε έξοδο προς μια θύρα που μπορεί να προσεγγιστεί, οι τομές αφαιρέθηκαν με ελεγχόμενη διέλευση μέσω των θυρών, και το κριτήριο απελευθέρωσης για αποστολή ήταν ένα δοκιμαστικό πλύσιμο αντί για οπτικό έλεγχο.
Πώς κατασκευάστηκαν τα μπλοκ, βήμα προς βήμα
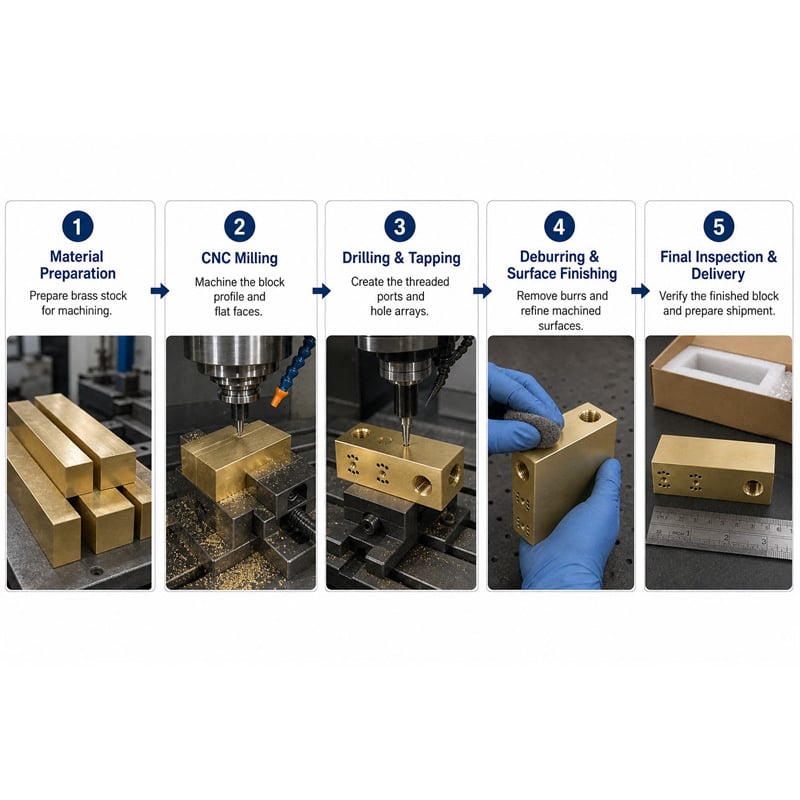
Βήμα 1 – Επίπεδη και τετράγωνη επεξεργασία του αρχικού υλικού από ένα κύριο αναφοράς σημείο
Η ράβδος επεξεργάζεται και εξισώνεται έτσι ώστε όλες οι έξι επιφάνειές της να προέρχονται από ένα κύριο αναφορικό σημείο, με τις επιφάνειες να είναι ορθογώνιες και παράλληλες μεταξύ τους. Αυτό το αναφορικό σημείο χρησιμοποιείται ως βάση για τη θέση κάθε επόμενης θύρας και διάταξης, επομένως καθορίζεται μία φορά και επαναχρησιμοποιείται, αντί να δημιουργείται εκ νέου.
Βήμα 2 – Κατεργασία της άνω επιφάνειας και της επιφάνειας του άκρου στην ίδια σύσφιξη
Οι δύο επιφάνειες που φέρουν τις μεγαλύτερες θύρες κατεργάζονται σε μία σύσφιξη, ώστε οι άξονες των δύο θυρών να κατεργάζονται σε σχέση με μία μόνο ρύθμιση. Οι θύρες τοποθετούνται σε σχέση με το κύριο αναφορικό σημείο, όχι με την επιφάνεια στην οποία τυχαίνει να βρίσκονται.
Βήμα 3 – Διάτρηση των εσωτερικών διαδρόμων με προγραμματισμένη σειρά
Όπου το σχέδιο απαιτεί συνδεδεμένους διαδρόμους, αυτοί διατρώνονται με σειρά που ελέγχει το σημείο όπου κάθε διάτρηση εξέρχεται, ώστε η ακμή (burr) που δημιουργείται από τη δεύτερη διάτρηση στο σημείο τομής να εμφανίζεται σε σημείο προσβάσιμο από εργαλείο αφαίρεσης ακμών, αντί για βαθιά μέσα στο σώμα.
Βήμα 4 – Αφαίρεση ακμών στα σημεία τομής μέσω των θυρών
Κάθε προσβάσιμη διασταύρωση αποκαθαρίζεται μέσω μιας θύρας με ελεγχόμενη διέλευση, ώστε ο δακτύλιος από θραύσματα να κόβεται αντί να διπλώνεται. Αυτή είναι μια ξεχωριστή εργασία με δική της εκχωρημένη χρονική περίοδο, όχι ένα βήμα εντός της πλύσης.
Βήμα 5 – Κοπή σπειρώματος σε κάθε τετράγωνη θύρα, κάθετα προς την επιφάνειά της και μέχρι ελεγχόμενο βάθος
Τα σπειρώματα κόβονται κάθετα προς την επιφάνεια στην οποία βρίσκονται και μέχρι ελεγχόμενο βάθος, ώστε ένα εξάρτημα να φτάνει στη θέση του με το πλήρες σπείρωμα εμπλεκόμενο και χωρίς ελλιπή εμπλοκή στο κάτω μέρος. Το πρότυπο, το μέγεθος και ο αριθμός των σπειρωμάτων των θυρών ακολουθούν το σχέδιο για κάθε αριθμό εξαρτήματος· το εργαστήριο ελέγχει το μέγεθος του σπειροκοπτικού εργαλείου, το βάθος και την καθετότητα, αντί να υποθέτει ένα πρότυπο.
Βήμα 6 – Κατεργασία των προτύπων στερέωσης και των ενσωματωμένων κυκλικών επιφανειών (counterbores) από το κύριο αναφοράς σημείο
Τα πρότυπα στερέωσης και οι ενσωματωμένες κυκλικές επιφάνειες (counterbores) των θυρών κατεργάζονται από το ίδιο κύριο αναφοράς σημείο με τις θύρες, ώστε τα πρότυπα, οι ενσωματωμένες κυκλικές επιφάνειες (counterbores) και οι άξονες των θυρών να έχουν κοινή αναφορά, αντί να είναι ακριβή καθεμία προς τη δική της επιφάνεια.
Βήμα 7 – Πλύσιμο, στη συνέχεια ξέπλυμα των διαβατών και έλεγχος του τι εξέρχεται
Το μπλοκ πλένεται και στη συνέχεια ξεπλένεται, ενώ το ξέπλυμα διέρχεται από ένα φίλτρο, ώστε το υλικό που εξέρχεται να ελέγχεται αντί να υποτίθεται ότι είναι εντάξει. Το κριτήριο για την αποστολή είναι αυτό που εμφανίζει το φίλτρο, δηλαδή ένας έλεγχος που μπορεί πραγματικά να επαναληφθεί.
Βήμα 8 – Εξέταση του μπλοκ ως συναρμολόγησης, όχι μόνο ως συνόλου χαρακτηριστικών
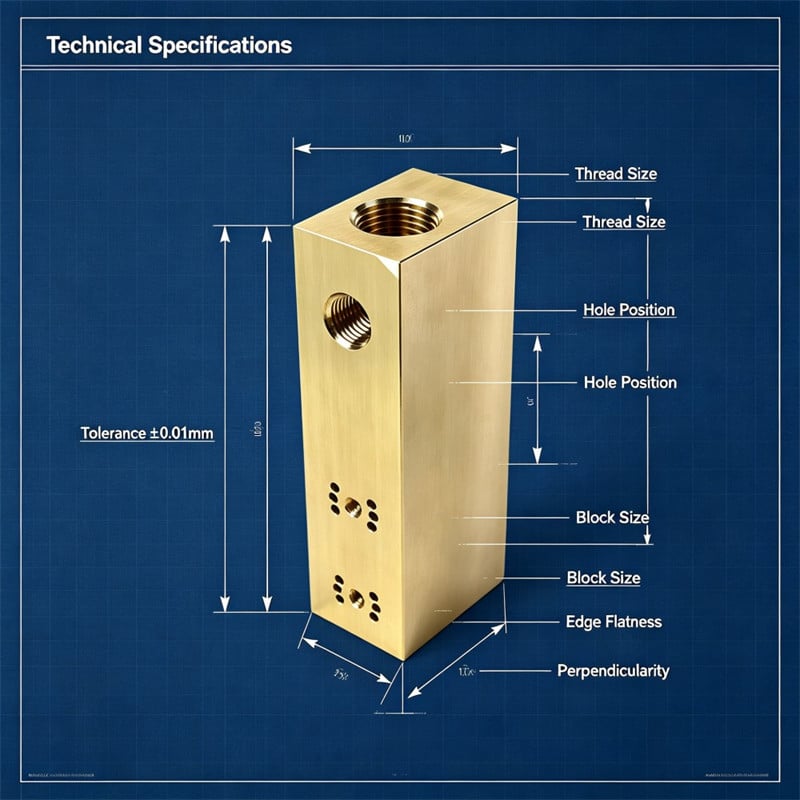
Ο τελικός έλεγχος περιλαμβάνει τους μετρητές σπειρώματος σε κάθε θύρα, την καθετότητα της θύρας ως προς την επιφάνειά της, το βάθος της κατασκευασμένης εσοχής (counterbore), τη θέση του προτύπου, την καθετότητα και την παραλληλότητα της επιφάνειας, καθώς και το αποτέλεσμα του ξεπλύματος. Το σημείο της λίστας είναι το τελευταίο στοιχείο: μια θύρα που περνάει τον έλεγχο στην ίδια της την επιφάνεια πρέπει εντούτοις να περνάει και ως μέρος ενός δικτύου.
Τι μετρήθηκε στην παρτίδα των 1.500 τεμαχίων
| Check | Προδιαγραφή | Διατηρήθηκε σε 1.500 μπλοκ |
|---|---|---|
| Έξι επιφάνειες | Κάθετες και παράλληλες, από ένα αναφορικό σημείο | Κατεργασμένες από το κύριο αναφορικό σημείο σε κάθε μπλοκ |
| Σπειρώματα θυρών | Σύμφωνα με το σχέδιο, μετρημένο | Έλεγχος «Go» και «No-Go» σε κάθε θύρα |
| Ορθογωνιότητα της θύρας ως προς την επιφάνεια | Σύμφωνα με το σχέδιο | Ελεγχόμενη ορθογωνιότητα της ενσφαιρισμένης θύρας, ώστε τα εξαρτήματα να εισέρχονται σωστά και να κάθονται στο βάθος |
| Βάθος θύρας | Ελεγχόμενο βάθος | Τα εξαρτήματα κάθονται με πλήρη εμβάπτιση του σπειρώματος |
| Πρότυπα στερέωσης | Στην καθορισμένη θέση, από το κύριο αναφοράς | Κάθε βάση βαλβίδας στερεωμένη χωρίς επαναδιάτρηση |
| Επεκτάσεις οπών | Κοινό βάθος | Οι κεφαλές εφαρμογής τοποθετήθηκαν επίπεδα και στο ίδιο επίπεδο |
| Κατάσταση του νήματος | Καθαρές, χωρίς ακμές | Αποξεσμένες και ελεγχόμενες πριν τη συσκευασία |
| Διαδρομές | Πλυμένες και εκπλυθείσες, χωρίς υπολείμματα θραυσμάτων | Η εκροή με φίλτρο δεν έδειξε κανένα υλικό κατά την απελευθέρωση |
| Φινίρισμα | Φυσικό χρυσαφί όψιμο | Συνεκτική απόσταση πρόσωπο-πρόσωπο |
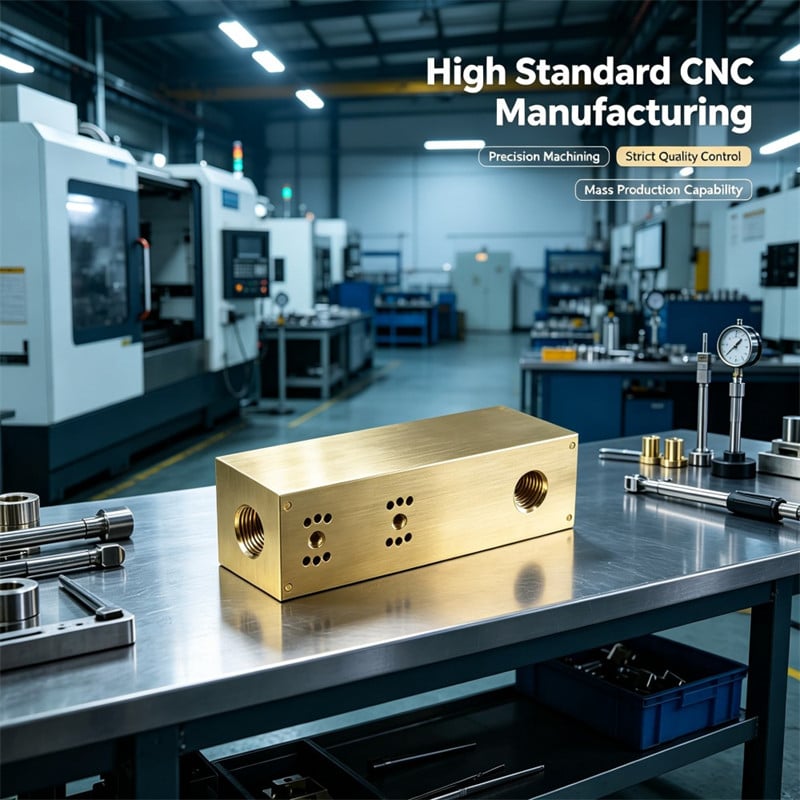
Χίλια πεντακόσια μπλοκ απεστάλησαν σε 20 ημέρες, και ο πελάτης ανέφερε ότι η γραμμή συναρμολογήθηκε χωρίς επαναδιάτρηση, με εξαρτήματα που κάθισαν στο σωστό βάθος και εσφράγισαν.
Το ελάττωμα που εντοπίσαμε στη δική μας δοκιμαστική λειτουργία
Οι πρώτοι πενήντα μπλοκ μας πέρασαν όλους τους ελέγχους στο φύλλο επιθεώρησης, αλλά ένας από αυτούς απέτυχε ακόμη και στον έλεγχο απορροής.
Ο συγκεκριμένος μπλοκ είχε υποβληθεί στον ίδιο καθαρισμό με τους υπόλοιπους, και κάθε θύρα πέρασε το μέτρο νημάτων. Όταν διοχέτευσαμε τις διαδρομές μέσω ενός φίλτρου, το φίλτρο συνέλεξε μια μικρή ποσότητα ορείχαλκου, και η τομή έδειξε το γιατί: η διαδικασία αφαίρεσης ακμών είχε εφαρμοστεί στις δύο θύρες που εμφανίζονται στο σχέδιο, αλλά μία διασταύρωση περαιτέρω κατά μήκος της εσωτερικής διαδρομής δεν μπορούσε να προσεγγιστεί από καμία από αυτές, και ο δακτύλιος ακμών εκεί είχε διπλωθεί αντί να κοπεί. Ο καθαρισμός τον μετακίνησε αντί να τον αφαιρέσει.
Τρεις αλλαγές μπήκαν σε παραγωγή. Η σειρά τρύπησης αναθεωρήθηκε, ώστε να εκτελείται η συγκεκριμένη διασταύρωση από την αντίθετη κατεύθυνση, με αποτέλεσμα η ακμή (burr) να βρίσκεται σε θέση που μπορεί να φτάσει το εργαλείο αφαίρεσης ακμών. Ο έλεγχος ροής με φίλτρο αντικατέστησε τον οπτικό έλεγχο ως κριτήριο έγκρισης. Επιπλέον, προστέθηκε σημείωση στο σχέδιο σχετικά με την προσβασιμότητα των διαβάσεων στην ανατροφοδότηση DFM, ώστε ο πελάτης που καθορίζει μια μη προσβάσιμη διασταύρωση να ενημερώνεται πριν από την κατασκευή των εξαρτημάτων και όχι μετά.
Μεταξύ της δοκιμαστικής και της παραγωγικής παρτίδας, ο έλεγχος ροής σταμάτησε να εντοπίζει υλικό, ενώ η καταγγελία για μικρά υπολείμματα, η οποία συνόδευε αυτόν τον αριθμό εξαρτήματος εδώ και δύο χρόνια, εξαφανίστηκε ταυτόχρονα.
Σύγκριση τριών τρόπων στερέωσης των θυρών σε έναν συγκρατητή
| Τρόπος | Πώς τοποθετείται ο συγκρατητής | Συμφωνία διαμέτρου σε αντίθετες επιφάνειες | Κόστος Εγκατάστασης | Πού Ταιριάζει |
|---|---|---|---|---|
| Κατεργασμένο από ένα μόνο σημείο αναφοράς με τον ελάχιστο δυνατό αριθμό σφιγκτήρων | Επεξεργασία της επιφάνειας και εξομάλυνση μία φορά, στη συνέχεια κατεργασία όλων των προσβάσιμων επιφανειών από το κύριο σημείο αναφοράς πριν από την επανασφίξιμη | Καλύτερο, επειδή οι θύρες κοπούν σε σχέση με έναν ενιαίο συγκρατητή | Υψηλότερο κόστος εξοπλισμού, χαμηλότερος κίνδυνος | Μπλοκ με θύρες σε πολλές επιφάνειες, η προσέγγιση που χρησιμοποιείται εδώ |
| Κατεργασμένα σε δύο ρυθμίσεις από ειδικό στήριγμα | Η δεύτερη ρύθμιση επιλέγει ως αναφορά μια κατεργασμένη επιφάνεια δεδομένων, αντί για μια νέα επιφάνεια | Καλή, εφόσον το στήριγμα αναφέρεται στην πρώτη ρύθμιση και ελέγχεται μεταξύ παρτίδων | Μετρίου επιπέδου· το στήριγμα πρέπει να συντηρείται | Μπλοκ όπου η γεωμετρία ή το εύρος κίνησης του μηχανήματος αποκλείει μία στερέωση |
| Κάθε επιφάνεια κατεργάζεται σε δικό της σημείο αναφοράς | Κάθε επιφάνεια αποτελεί έναν αυτοσυνεπή κόσμο | Κακή, και το σφάλμα παραμένει αόρατο μέχρι τη συναρμολόγηση | Χαμηλότερο κόστος ρύθμισης, υψηλότερο κόστος επανεργασίας | Απλές πλάκες με χαρακτηριστικά σε μία ή δύο επιφάνειες μόνο |
Η μεσαία σειρά είναι εκείνη από την οποία προέρχονται οι περισσότερες χαμένες παρτίδες, και δεν είναι πρόβλημα κατεργασίας. Ένα σφιγκτήρας που έχει μετατοπιστεί από τη θέση του παράγει ακόμη πόρτες που είναι κάθε μία τετράγωνη ως προς τη δική της επιφάνεια, και μόνο η συναρμολόγηση μπορεί να το αποκαλύψει.
Συχνές Ερωτήσεις
Γιατί διαρρέει ένας χάλκινος μανιφόλδ μπλοκ όταν κάθε πόρτα περνάει τον έλεγχο;
Επειδή ο έλεγχος των πορτών ελέγχει κάθε πόρτα σε σχέση με τη δική της επιφάνεια, και η διαρροή οφείλεται στη σχέση μεταξύ πορτών σε διαφορετικές επιφάνειες. Δύο συνδέσμους που σφίγγονται σε δύο διαφορετικές επιφάνειες ασκούν φορτίο ο ένας στον άλλο μέσω του μπλοκ, οπότε κάθε σφάλμα στη γωνία μεταξύ των δύο αξόνων πορτών μετατρέπεται σε δύναμη που οι συνδέσεις δεν έχουν σχεδιαστεί για να αντέξουν. Το μπλοκ πρέπει να ελέγχεται ως ένα δίκτυο, όχι ως λίστα χαρακτηριστικών.
Χρειάζεται ένα μηχανουργημένο μανιφόλδ μπλοκ μια διαδικασία αφαίρεσης ακμών από τις διαβάσεις;
Ναι, ξεχωριστά από το πλύσιμο. Το πλύσιμο αφαιρεί τα χαλαρά θραύσματα και το ψυκτικό· δεν αφαιρεί όμως μια ακμή που εξακολουθεί να είναι προσκολλημένη στο τοίχωμα σε ένα σημείο διασταύρωσης διόδου ή μια ακμή που έχει διπλωθεί μέσα στη διόδο. Οι ακμές που αφήνονται στις διασταυρώσεις αποβάλλουν υλικό στο σύστημα μετά τη θέση σε λειτουργία και μειώνουν την επιφάνεια ροής στο σημείο όπου το υγρό πρέπει να στρίψει.
Ποιο πρότυπο και ποιο μέγεθος σπειρώματος θύρας πρέπει να έχει η βάση;
Ό,τι αναφέρεται στο σχέδιο για αυτόν τον αριθμό εξαρτήματος. Τα πρότυπα θυρών διαφέρουν ανάλογα με την περιοχή και ανάλογα με το σύστημα, και η ίδια περίγραμμα βάσης μπορεί να παραγγελθεί με μετρικά, ενιαία ή σωληνωτά σπειρώματα· συνεπώς, το πρότυπο, το μέγεθος και ο αριθμός των θυρών πρέπει να αναγράφονται στο σχέδιο, όχι να υποτίθεται. Το εργαστήριο ελέγχει την επεξεργασία του σπειρώματος, το βάθος του σπειρώματος και την καθετότητά του ως προς την επιφάνεια.
Πώς ελέγχετε μια βάση διανομής για θραύσματα πριν από τη συναρμολόγηση;
Πλύνετε τις διαδρομές και περάστε το μέσο πλύσης από ένα φίλτρο, στη συνέχεια εξετάστε τι έχει συγκεντρωθεί στο φίλτρο. Μια οπτική επιθεώρηση των ακροδεκτών δεν θα εμφανίσει ένα δακτύλιο ακμής που βρίσκεται εντός μιας διασταύρωσης, και μια πλύση που αφήνει υλικό πίσω θα φαίνεται ακόμα καθαρή από το εξωτερικό. Καθορίστε την πλύση με φίλτρο ως κριτήριο απελευθέρωσης, ώστε η ελέγχου να είναι επαναλήψιμος σε κάθε μπλοκ.
Τι να συμπεριλάβετε στο σχέδιό σας
Έξι σημεία μετατρέπουν ένα μπλοκ πολλαπλής σύνδεσης από μια εκτίμηση σε ένα εξάρτημα:
1. Δηλώστε το πρότυπο σπειρώματος του ακροδέκτη, το μέγεθος και την ποσότητα ανά ακροδέκτη, καθώς και τις επιφάνειες στις οποίες βρίσκονται.
2. Δηλώστε εάν το μπλοκ διαθέτει ενσωματωμένες εσωτερικές διαδρομές και, εάν ναι, εάν κάθε διασταύρωση πρέπει να είναι προσβάσιμη για αφαίρεση ακμών.
3. Δώστε τη γεωμετρική σχέση μεταξύ των επιφανειών που φέρουν ακροδέκτες ως προδιαγραφή ορθογωνιότητας ή παραλληλίας, όχι μόνο τις θέσεις των ίδιων των ακροδεκτών.
4. Δηλώστε το βάθος σπειρώματος ή την εμβάθυνση του σπειρώματος που απαιτούν οι συνδέσεις, ώστε η επιφάνεια στήριξης να ορίζεται ρητά και όχι να υποτίθεται.
5. Ονομάστε το κύριο σημείο αναφοράς και δηλώστε ότι τα μοτίβα στήριξης και οι εσοχές μετρούνται από αυτό.
6. Δηλώστε το επίπεδο καθαριότητας που πρέπει να επιτύχει το μπλοκ και κατά πόσο απαιτείται δοκιμή εκροής ή δοκιμή υπερπίεσης πριν από την αποστολή.
Ένα μπλοκ πολλαπλής σύνδεσης είναι ένα σύνολο συντεταγμένων που περιλαμβάνει μια ομάδα σπειρωμάτων, μοτίβων και διαύλων· αποτυγχάνει στη σύνδεση μεταξύ τους, όχι σε οποιοδήποτε μεμονωμένο χαρακτηριστικό. Καθορίστε το κατ’ αυτόν τον τρόπο και το υπόλοιπο είναι συνηθισμένη φρεζαριστική εργασία: επίπεδες επιφάνειες που διατηρούν την ορθογωνιότητά τους, θύρες που εφαρμόζουν στο σωστό βάθος, βάσεις βαλβίδων που προσαρτώνται ευθέως και διαύλους που παραμένουν καθαροί για όλη τη διάρκεια ζωής της μηχανής.