 EN


Διδάγματα που Προέκυψαν από την Κατεργασία CNC Ενός Πολύπλοκου Ακριβούς Εξαρτήματος από Αλουμίνιο 6061
Γιατί Αυτό το Εξάρτημα από Αλουμίνιο Ήταν Πιο Δύσκολο από ό,τι Φαίνεται
Στην πρώτη ματιά, αυτό το εξάρτημα από αλουμίνιο φαίνεται να είναι μια απλή κατεργασμένη πλάκα με αρκετές οπές και χαρακτηριστικά στερέωσης. Ωστόσο, από μηχανολογική άποψη, τέτοια εξαρτήματα συχνά απαιτούν περισσότερη προσοχή από παραδοσιακές βάσεις ή επίπεδες πλάκες.
Η πρόκληση δεν είναι μόνο η παραγωγή του σχήματος. Η πραγματική δυσκολία προκύπτει από τη διατήρηση της διαστασιακής σταθερότητας κατά τη διάρκεια πολλαπλών διαδικασιών: φρεζαρίσματος CNC, αποκόμματος, επεξεργασίας επιφάνειας, ανοδίωσης και τελικού ελέγχου.
Για αυτόν τον τύπο εξαρτήματος, κάθε λεπτομέρεια έχει σημασία. Μια ελαφρά παραμόρφωση κατά την κατεργασία ή μια μικρή μεταβολή διαστάσεων μετά την ανοδίωση μπορεί να επηρεάσει την απόδοση κατά τη συναρμολόγηση.
Αυτό το έργο αποτελεί τυπικό παράδειγμα του λόγου για τον οποίο η μηχανική επικοινωνία μεταξύ του πελάτη και του προμηθευτή κατεργασίας είναι κρίσιμη πριν από την έναρξη της παραγωγής.
Επιλογή Υλικού: Γιατί το αλουμίνιο 6061 ήταν μια πρακτική επιλογή
Το εξάρτημα κατασκευάστηκε από κράμα αλουμινίου 6061, ένα από τα πιο διαδεδομένα υλικά για ακριβή κατεργασία CNC.
Σύμφωνα με την εμπειρία μας, το αλουμίνιο 6061 προσφέρει ισορροπία μεταξύ:
· Ευκολίας κατεργασίας
· Λόγου αντοχής προς βάρος
· Αντοχή στη διάβρωση
· Ποιότητας επιφανειακής τελικής επεξεργασίας
Σε σύγκριση με σκληρότερα κράματα αλουμινίου, όπως το 7075, το 6061 είναι ευκολότερο στην κατεργασία, ενώ παρέχει ακόμη επαρκή μηχανική απόδοση για πολλές βιομηχανικές εφαρμογές.
Χρησιμοποιείται ευρέως για:
· Εξαρτήματα εξοπλισμού αυτοματοποίησης
· Βάσεις οργάνων
· Εξαρτήματα οπτικών συσκευών
· Δομές ηλεκτρονικών συσκευών
· Προσαρμοστικές μηχανικές συναρμολογήσεις
Για εξαρτήματα που απαιτούν ανοδίωση, το 6061 είναι επίσης μια προτιμώμενη επιλογή, καθώς μπορεί να επιτύχει συνεκτική εμφάνιση επιφάνειας μετά την επεξεργασία.

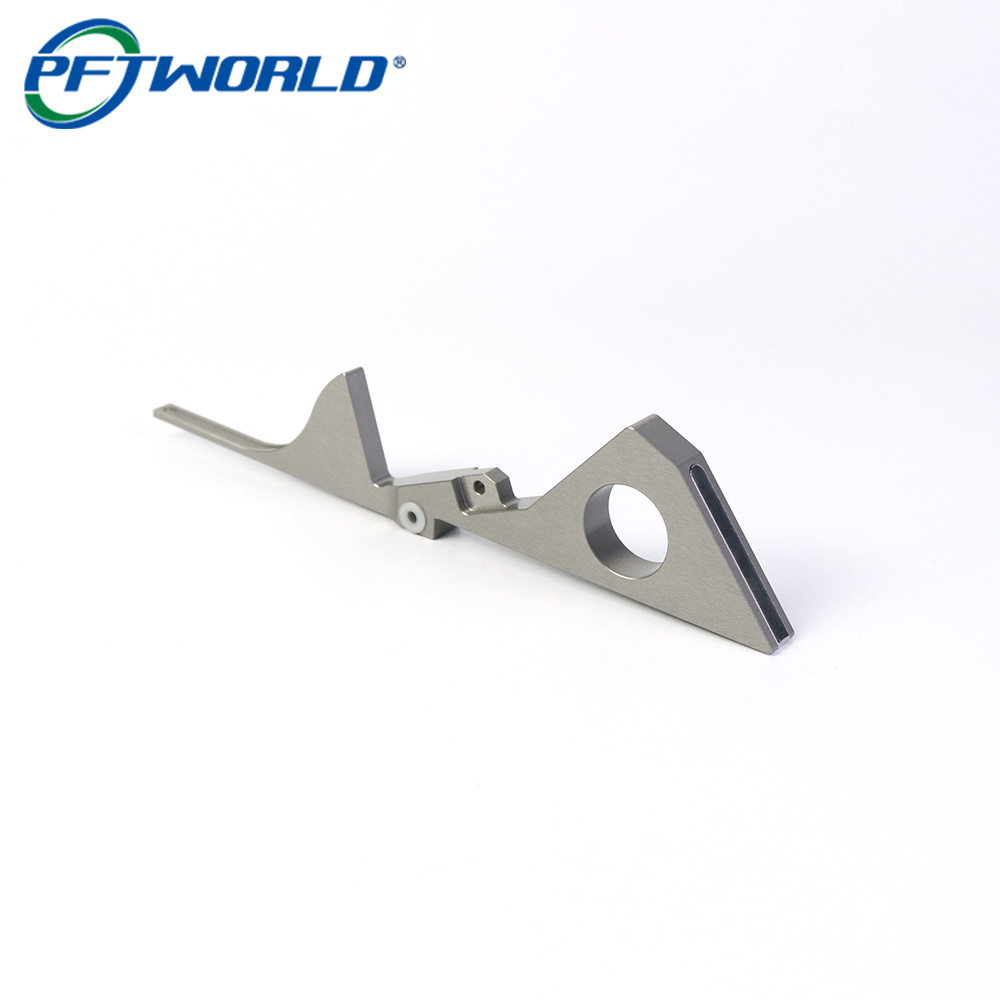
Προκλήσεις κατεργασίας CNC: λεπτά χαρακτηριστικά και μακρύ γεωμετρικό σχήμα
Ένα από τα πρώτα πράγματα που ελέγχουμε κατά την παραγωγή είναι η συνολική γεωμετρία.
Αυτό το εξάρτημα περιλαμβάνει:
· Μακριές στενές περιοχές
· Περιοχές με λεπτά τοιχώματα
· Ακριβή οπές τοποθέτησης
· Ανοιχτές εγκοπές
· Περίπλοκα εξωτερικά προφίλ
Αυτά τα χαρακτηριστικά δημιουργούν αρκετούς κινδύνους κατά τη μηχανική κατεργασία.
1. Δόνηση τεμαχίου εργασίας
Τα μακριά και λεπτά τμήματα αλουμινίου είναι ευαίσθητα στις δυνάμεις κοπής.
Εάν οι παράμετροι κατεργασίας είναι υπερβολικά επιθετικοί, μπορεί να προκύψει δόνηση, με αποτέλεσμα:
· Ορατά σημάδια εργαλείου
· Κακή επιφανειακή απόδοση
· Παραμόρφωση ακμών
· Σφάλματα διαστάσεων
Η συνηθισμένη μας προσέγγιση είναι η βελτιστοποίηση:
· Ταχύτητα κοπής
· Ρυθμός προώθησης
· Διάμετρος εργαλείου
· Στρατηγική διαδρομής εργαλείου
· Σημεία στήριξης της συσκευής στερέωσης
Αντί να αφαιρούμε μεγάλη ποσότητα υλικού σε μία εργασία, προτιμούμε ελεγχόμενη πρόχειρη κατεργασία ακολουθούμενη από ακριβή τελική κατεργασία.
2. Η σχεδίαση της συσκευής στερέωσης είναι συχνά πιο σημαντική από την ταχύτητα κοπής
Πολλοί επικεντρώνονται μόνο στην ακρίβεια των CNC μηχανημάτων, αλλά στην πραγματική παραγωγή η σχεδίαση της συσκευής στερέωσης καθορίζει συχνά την τελική ποιότητα.
Για ακανόνιστα αλουμινένια εξαρτήματα, η ακατάλληλη σύσφιξη μπορεί να προκαλέσει:
· Μετακίνηση του εξαρτήματος κατά την κατεργασία
· Ανομοιόμορφη απόδοση τάσεων
· Προβλήματα επίπεδου μετά την κατεργασία
Πριν από την παραγωγή, συνήθως αξιολογούμε:
· Τα σημεία επαφής των σφιγκτήρων
· Τον τρόπο αποφυγής παραμόρφωσης
· Εάν απαιτούνται επιπλέον σημεία υποστήριξης
Ένα καλό σύστημα σύσφιξης επιτρέπει στη μηχανή να επιτυγχάνει επαναληψιμότητα ακρίβειας σε όλες τις παρτίδες.

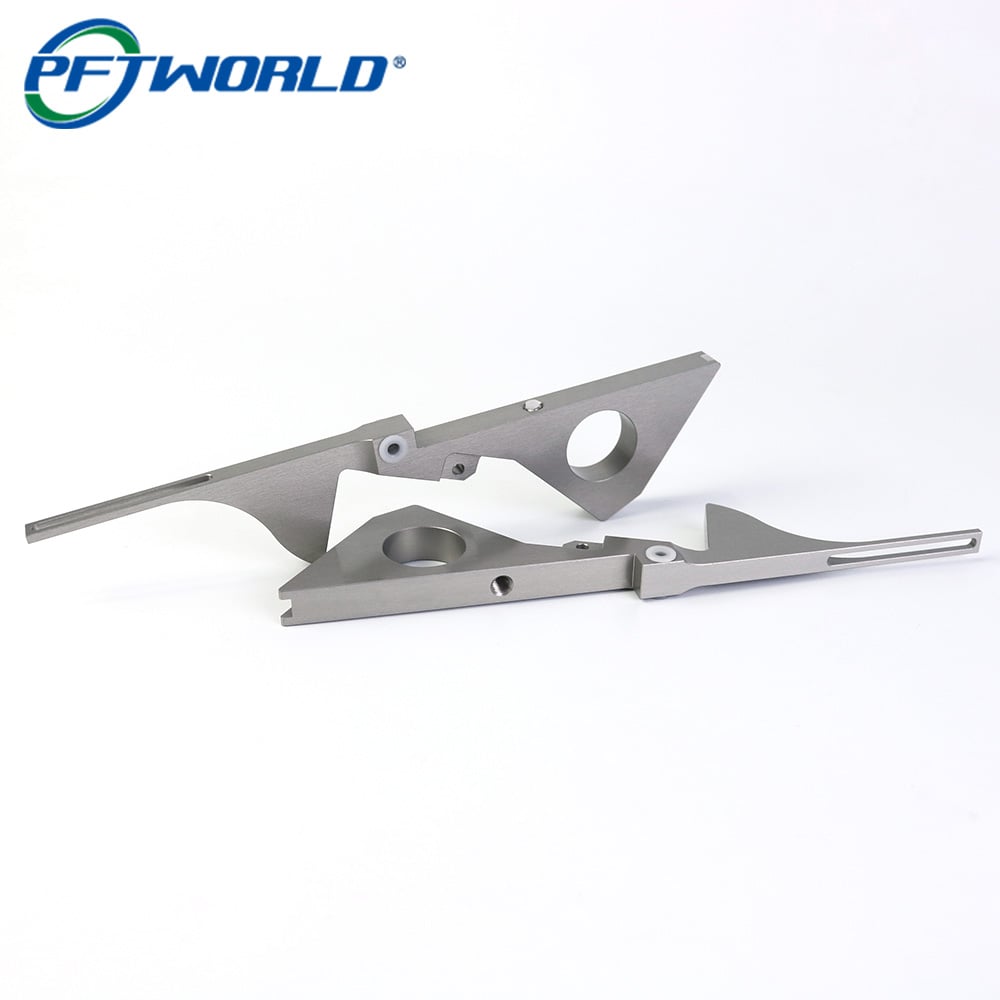
Διαχείριση διαστασιακών αλλαγών μετά την ανοδίωση
Μια συνηθισμένη παρεξήγηση είναι ότι η ανοδίωση είναι απλώς μια εστητική διαδικασία.
Στην πραγματικότητα, η ανοδίωση δημιουργεί ένα οξείδιο στην επιφάνεια του αλουμινίου. Αν και το επίστρωμα βελτιώνει την αντοχή στη διάβρωση και την εμφάνιση, μπορεί να επηρεάσει ελαφρώς τις κρίσιμες διαστάσεις.
Για ακριβή εξαρτήματα, οι μηχανικοί πρέπει να λάβουν υπόψη τους:
· Αλλαγές στη διάμετρο των οπών
· Την πρόσφυση των σπειρωμάτων
· Τις επιφάνειες επαφής
· Τις ανοχές συναρμολόγησης
Μια πρακτική λύση κατασκευής είναι η αφαίρεση επιτρεπόμενων ανοχών επεξεργασίας κατά την κατεργασία με CNC.
Για παράδειγμα:
· Οι κρίσιμες οπές μπορεί να απαιτούν εξέταση μετά την ανοδίωση
· Οι λειτουργικές επιφάνειες μπορεί να χρειάζονται κάλυψη
· Περιοχές με στενά επιτρεπόμενα όρια απαιτούν σχεδιασμό διαδικασίας πριν από την κατεργασία
Πολλά CNC αλουμινίου έργα συνδυάζουν κατεργασία με ανοδίωση, λέιζερ σήμανση και επιθεώρηση, επειδή η τελική επεξεργασία επηρεάζει άμεσα την τελική απόδοση του εξαρτήματος.
Τελική επιφάνεια: Περισσότερο από μια απλή εμφάνιση
Η ανοδιωμένη επιφάνεια σε αυτόν τον τύπο εξαρτήματος προσφέρει πολλά πλεονεκτήματα:
· Βελτιωμένη αντοχή στη διάβρωση
· Καλύτερη αντοχή στη φθορά
· Πιο σταθερή ποιότητα επιφάνειας
· Επαγγελματική βιομηχανική εμφάνιση
Ωστόσο, η επίτευξη καλής ανοδιωμένης επιφάνειας ξεκινά κατά τη διάρκεια της CNC κατεργασίας.
Οι συνηθισμένες προβληματικές καταστάσεις επιφάνειας προέρχονται συνήθως από την κατεργασία:
· Σημάδια εργαλείου
· Γρατσουνιές
· Ακμές
· Ανομοιόμορφα μοτίβα κοπής
Πριν από την ανοδίωση, οι εμπειρογνώμονες κατασκευαστές συνήθως εκτελούν:
1. Οπτική Ελέγχωση
2. Αφαίρεση ακμών
3. Επεξεργασία ακμών
4. Καθαρισμός επιφάνειας
5. Επιβεβαίωση τελικής επεξεργασίας
Μια όμορφη ανοδιωμένη επιφάνεια δεν μπορεί να κρύψει κακή προετοιμασία μηχανικής κατεργασίας.
Προσέγγιση Ελέγχου Ποιότητας για Ακριβή Αλουμινιούχα Εξαρτήματα
Για προσαρμοστικά εξαρτήματα CNC, ο έλεγχος δεν πρέπει να πραγματοποιείται μόνο στο τέλος.
Ένα αξιόπιστο ρεύμα παραγωγής συνήθως περιλαμβάνει:
Έλεγχος εισερχόμενων υλικών
Επιβεβαίωση:
· Βαθμό αλουμινίου
· Κατάσταση υλικού
· Έγγραφα εντοπισιμότητας, όταν απαιτείται
Κατά τη Διάρκεια του Κατεργασίας – Έλεγχος
Έλεγχος:
· Κρίσιμες διαστάσεις
· Θέσεις οπών
· Επίπεδοτητα
· Ακρίβεια του προφίλ
Τελική επιθεώρηση μετά την επεξεργασία επιφάνειας
Επαληθεύστε:
· Την εμφάνιση
· Ομοιογένεια της επίστρωσης
· Διαστάσεις συναρμολόγησης
Για ακριβή αλουμινένια εξαρτήματα, πολλοί κατασκευαστές συνδυάζουν τη δυνατότητα κατεργασίας με CNC με επιθεώρηση με CMM και έλεγχο τελικής επεξεργασίας για να διατηρήσουν την επαναληψιμότητα.
Αυτό που μάθαμε από αυτόν τον τύπο έργου
Από προοπτική διαχείρισης κατασκευαστικών έργων, το σημαντικότερο μάθημα είναι ότι η κατεργασία με CNC δεν είναι απλώς μια διαδικασία μετατροπής ενός αρχείου CAD σε μεταλλικό εξάρτημα.
Η επιτυχημένη παραγωγή εξαρτάται από την κατανόηση ολόκληρης της αλυσίδας:
Σχεδιασμός → Υλικό → Στρατηγική κατεργασίας → Συγκρατητικό → Επεξεργασία επιφάνειας → Επιθεώρηση → Συναρμολόγηση
Ένα εξάρτημα μπορεί να κατασκευαστεί με ακρίβεια σε μηχάνημα CNC, αλλά να αποτύχει παρ’ όλα αυτά, εάν η ανοδοποίηση αλλάξει μια κρίσιμη διάσταση ή εάν ο σχεδιασμός του συγκρατητικού δεν λήφθηκε υπόψη σε πρώιμο στάδιο.
Για τους μηχανικούς που αναζητούν εξατομικευμένα μηχανοκατεργασμένα εξαρτήματα, ο πιο αξιόλογος προμηθευτής δεν είναι πάντα εκείνος με τη χαμηλότερη τιμή μηχανοκατεργασίας. Είναι ο προμηθευτής που μπορεί να εντοπίσει κινδύνους κατά την παραγωγή προτού μετατραπούν σε προβλήματα παραγωγής.
Αυτή η εμπειρία είναι αυτή που διαχωρίζει τη μηχανοκατεργασία πρωτοτύπων από την αξιόπιστη μακροπρόθεσμη παραγωγή.
Περίληψη Διαδικασίας Παραγωγής
· Υλικό: Αλουμίνιο 6061
· Διαδικασία: CNC Φρεζάρισμα
· Δευτερεύουσα Διαδικασία: Ανοδοποίηση + Λέιζερ Σήμανση
· Εφαρμογή: Ακριβές μηχανικό εξάρτημα
· Κύρια Προσοχή: Διαστασιακή σταθερότητα, ποιότητα επιφάνειας, επαναληψιμότητα παραγωγής