 EN


Opit CNC-koneistuksesta monimutkaisesta 6061-alumiinista valmistetusta tarkkuuskomponentista
Miksi tämä alumiiniosa oli haastavampi kuin vaikutti
Ensimmäisellä silmäyksellä tämä alumiinikomponentti näyttää yksinkertaiselta koneistetulta levyltä, jossa on useita leikkausaukkoja ja kiinnitysosia. Kuitenkin valmistuksen näkökulmasta tällaiset osat vaativat usein enemmän huomiota kuin perinteiset kiinnikkeet tai tasolevyt.
Haaste ei ole pelkästään muodon tuottamisessa. Todellinen vaikeus johtuu mitallisen vakauden säilyttämisestä useissa prosesseissa: CNC-porauksessa, terävien reunojen poistossa, pinnankäsittelyssä, anodoinnissa ja lopullisessa tarkastuksessa.
Tällaisille komponenteille jokainen pieni yksityiskohta on tärkeä. Pienikin vääntymä koneistuksen aikana tai pienikin mitallinen muutos anodoinnin jälkeen voi vaikuttaa kokoonpanosuoritukseen.
Tämä hanke on tyypillinen esimerkki siitä, miksi teknisen viestinnän tulee olla kriittisen tärkeää asiakkaan ja koneistuspalveluntarjoajan välillä ennen tuotannon aloittamista.
Materiaalin valinta: Miksi 6061-alumiini oli käytännöllinen valinta
Osa valmistettiin 6061-alumiiniseoksesta, joka on yksi tarkkuus-CNC-koneistukseen yleisimmin käytetyistä materiaaleista.
Kokemuksemme mukaan 6061-alumiini tarjoaa hyvän tasapainon seuraavien ominaisuuksien välillä:
· Koneistettavuus
· Lujuuden ja painon suhde
· Korroosionkestävyys
· Pinnanlaatu koneistuksen jälkeen
Verrattuna kovempiin alumiiniseoksiin, kuten 7075-seokseen, 6061-seos on helpommin koneistettava, mutta se tarjoaa silti riittävän mekaanisen suorituskyvyn moniin teollisiin sovelluksiin.
Sitä käytetään laajalti:
· Automaatiovarusteiden komponentit
· Mittalaitteiden kiinnikkeet
· Optisten laitteiden osat
· Elektronisten laitteiden rakenteet
· Mukautetut mekaaniset kokoonpanot
Anodointia vaativiin osiin 6061 on myös suositeltava valinta, koska se saavuttaa käsittelyn jälkeen yhtenäisen pinnan ulkonäön.

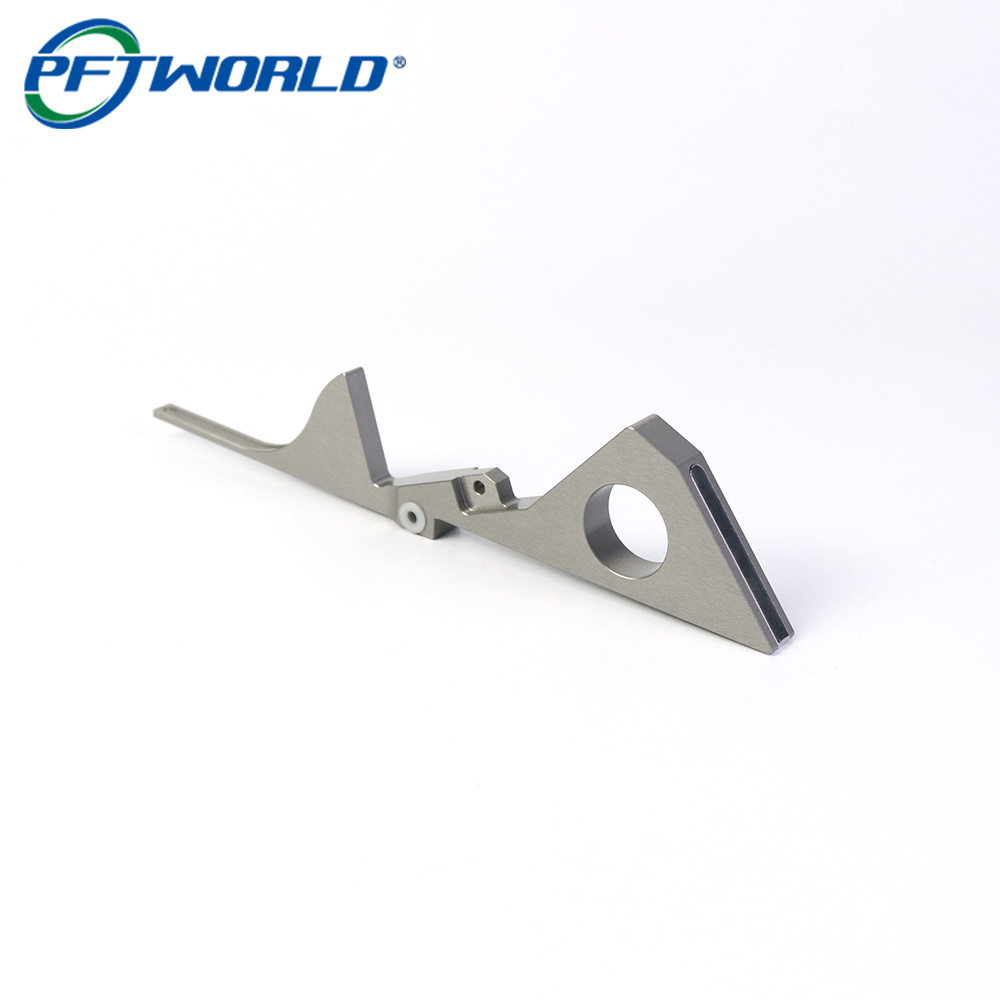
CNC-koneistuksen haasteet: ohuet piirteet ja pitkä muoto
Yksi ensimmäisistä asioista, joita tarkastamme valmistuksen aikana, on kokonaismuoto.
Tämä komponentti sisältää:
· Pitkiä kapeita osia
· Ohutseinäisiä alueita
· Tarkkuuskiinnitysreikiä
· Avoimia lovia
· Monimutkaisia ulkoisia profiileja
Nämä ominaisuudet aiheuttavat useita koneistusriskiä.
1. Työkappaleen värähtely
Pitkät ja ohuet alumiiniosat ovat herkkiä leikkausvoimille.
Jos koneistusparametrit ovat liian kovia, voi syntyä värähtelyä, joka aiheuttaa:
· Näkyviä työkalujälkiä
· Huonoa pinnanlaatua
· Reunan muodonmuutoksia
· Mitta- ja muotovirheitä
Tavallisesti pyrimme optimoimaan:
· Leikkausnopeutta
· Syöttönopeus
· Työkalun halkaisija
· Työkalun liikeratastrategia
· Kiinnityslaitteen tukipisteet
Sen sijaan, että poistettaisiin suuri määrä materiaalia yhdellä käsittelyllä, suosimme ohjattua karkeaa käsittelyä ja sen jälkeistä tarkkaa viimeistelyä.
2. Kiinnityslaitteen suunnittelu on usein tärkeämpää kuin leikkuunopeus
Monet keskittyvät ainoastaan CNC-koneen tarkkuuteen, mutta todellisessa tuotannossa kiinnityslaitteen suunnittelu määrittää usein lopullisen laadun.
Epäsäännölisten alumiiniosien tapauksessa epäasianmukainen kiinnitys voi aiheuttaa:
· Osan liikkumisen koneistuksen aikana
· Epätasaisen jännityksen purkautumisen
· Tasaisuusongelmia koneistuksen jälkeen
Tuotannon aloittamisen edellä arvioimme yleensä:
· Missä kipinät tulisi koskettaa
· Kuinka välttää vääntymistä
· Tarvitaanko lisätukipisteitä
Hyvä kiinnitysvaruste mahdollistaa toistettavan tarkkuuden eri tuotantoserioissa.

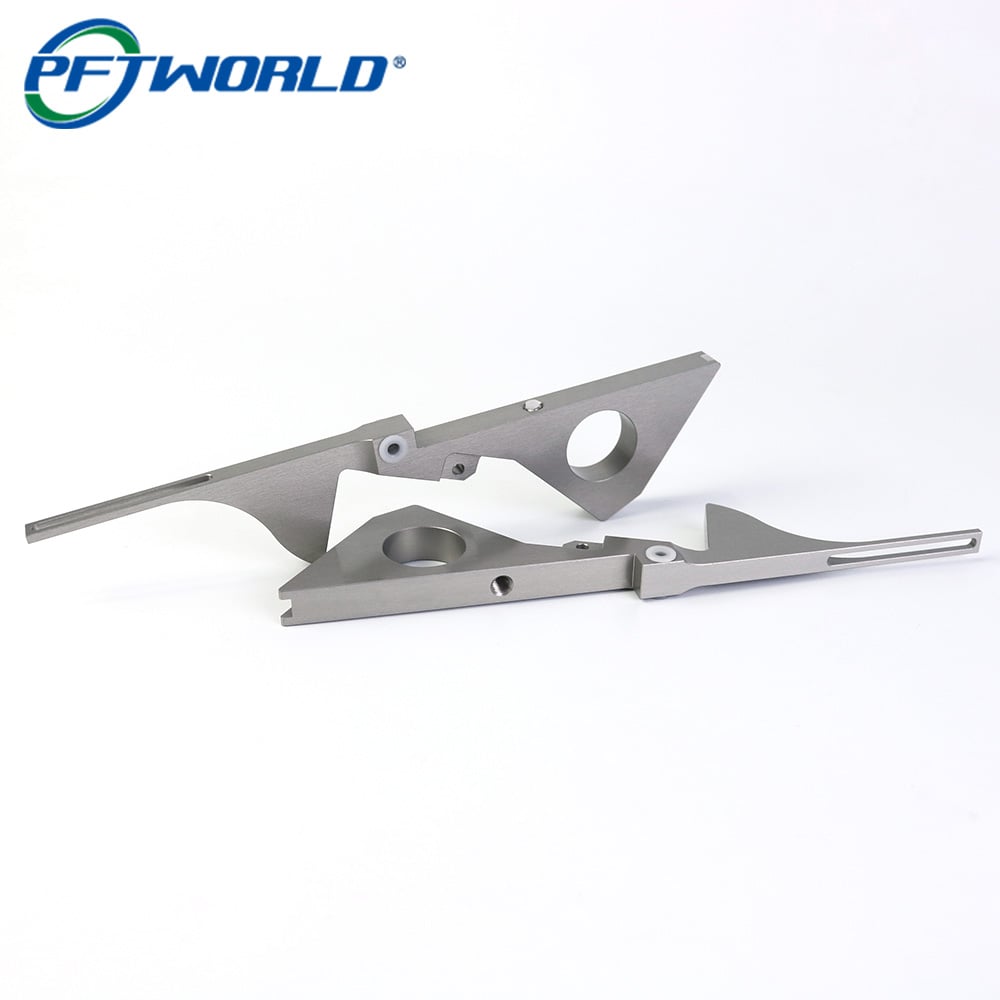
Mitataan mitallisia muutoksia anodoinnin jälkeen
Yleinen väärinkäsitys on, että anodointi on pelkästään esteellinen prosessi.
Todellisuudessa anodointi muodostaa alumiinipinnalle oksidikerroksen. Vaikka pinnoite parantaa korrosionkestävyyttä ja ulkonäköä, se voi hieman vaikuttaa kriittisiin mittoihin.
Tarkkuusosien suunnittelijoiden on otettava huomioon:
· Reikän halkaisijan muutokset
· Kierresovitus
· Kosketuspinnat
· Kokoonpanotoleranssit
Käytännöllinen valmistusratkaisu on varata viimeistelyvarat CNC-koneistuksessa.
Esimerkiksi:
· Tärkeät reiät saattavat vaatia huomiota anodointiprosessin jälkeen
· Toiminnallisille pinnoille saattaa olla tarpeen suojata ne
· Tiukat toleranssit vaativat prosessisuunnittelua ennen koneistusta
Monet CNC-alumiiniprojektit yhdistävät koneistuksen anodoinnin, lasermerkinnän ja tarkastuksen, koska viimeistelyprosessi vaikuttaa suoraan osan lopulliseen suorituskykyyn.
Pinnanlaatu: Enemmän kuin vain ulkonäkö
Tämän tyyppisen komponentin anodointipinnan käyttö tarjoaa useita etuja:
· Parantunut korroosionkestävyys
· Parempi kulumisvastus
· Vakaimpi pinnan laatu
· Ammattimainen teollinen ulkonäkö
Kuitenkin hyvän anodointipinnan saavuttaminen alkaa CNC-koneistuksessa.
Yleisimmät pinnan ongelmat johtuvat yleensä koneistuksesta:
· Työkalujäljet
· Naarmut
· Teräspäät
· Epätasaiset leikkausmallit
Ennen anodointia kokeneet valmistajat suorittavat yleensä:
1. Visuaalinen tarkastus
2. Terävien reunojen poisto
3. Reunakäsittely
4. Pinnan puhdistus
5. Viimeistelyn vahvistus
Kaunis anodointipinta ei voi peittää huonoa koneistusvalmistelua.
Laadunvalvontatapa tarkkuusalumiiniosille
Räätälöityihin CNC-komponentteihin tulee tehdä tarkastus ei ainoastaan lopussa.
Luotettava valmistustyönkulku sisältää yleensä:
Saapuvien materiaalien tarkastus
Varmista:
· Alumiinilajike
· Materiaalin tila
· Jäljitettävyysasiakirjat, kun niitä vaaditaan
Työstön aikainen tarkastus
Tarkista:
· Kriittiset mitat
· Reikien sijainnit
· Tasaisuus
· Profiilin tarkkuus
Lopputarkastus pinnankäsittelyn jälkeen
Tarkista:
· Ulkonäkö
· Pinnoitteen yhtenäisyys
· Kokoonpanomitat
Tarkkuusalumiinikomponenteille monet valmistajat yhdistävät CNC-koneistuskyvyn koordinaattimittauskoneen (CMM) tarkastukseen ja viimeistelyyn liittyvään ohjaamiseen toistettavuuden varmistamiseksi.
Mitä olemme oppineet tämän tyyppisistä projekteista
Valmistusprojektien hallinnan näkökulmasta suurin opetus on, että CNC-koneistus ei ole pelkästään CAD-tiedoston muuntamista metalliosaksi.
Onnistunut tuotanto vaatii koko ketjun ymmärtämistä:
Suunnittelu → Materiaali → Koneistusstrategia → Kiinnitys → Pintakäsittely → Tarkastus → Kokoonpano
Osa voidaan valmistaa tarkasti CNC-koneella, mutta se voi silti epäonnistua, jos anodointi muuttaa kriittistä mitoitusarvoa tai jos kiinnityksen suunnittelua ei ole otettu huomioon varhaisessa vaiheessa.
Insinööreille, jotka hankkivat erikoiskoneistettuja komponentteja, arvokkain toimittaja ei aina ole se, jolla on alhaisin koneistushinta. Arvokkain toimittaja on se, joka pystyy tunnistamaan valmistusriskit ennen kuin ne muodostuvat tuotantongelmina.
Juuri tämä kokemus erottaa prototyyppiprosessoinnin luotettavasta pitkän aikavälin tuotannosta.
Valmistusprosessin yhteenveto
· Materiaali: alumiini 6061
· Prosessi: CNC-jyrsintä
· Toissijainen prosessi: anodointi + lasersymbolointi
· Käyttöalue: tarkka mekaaninen komponentti
· Keskeinen painopiste: mitallinen vakaus, pinnan laatu, toistettava tuotanto