 EN


Bloc de collecteur en laiton : Pourquoi des orifices vérifiés fuient quand même
À quoi sert un bloc collecteur
Trois fonctions, dont seule la première est visible de l’extérieur.
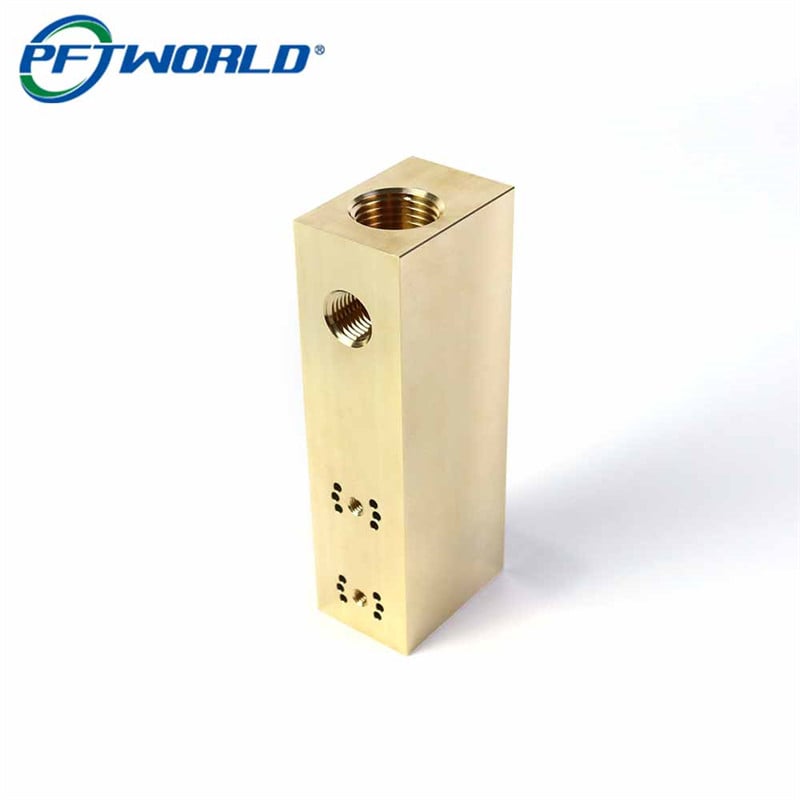
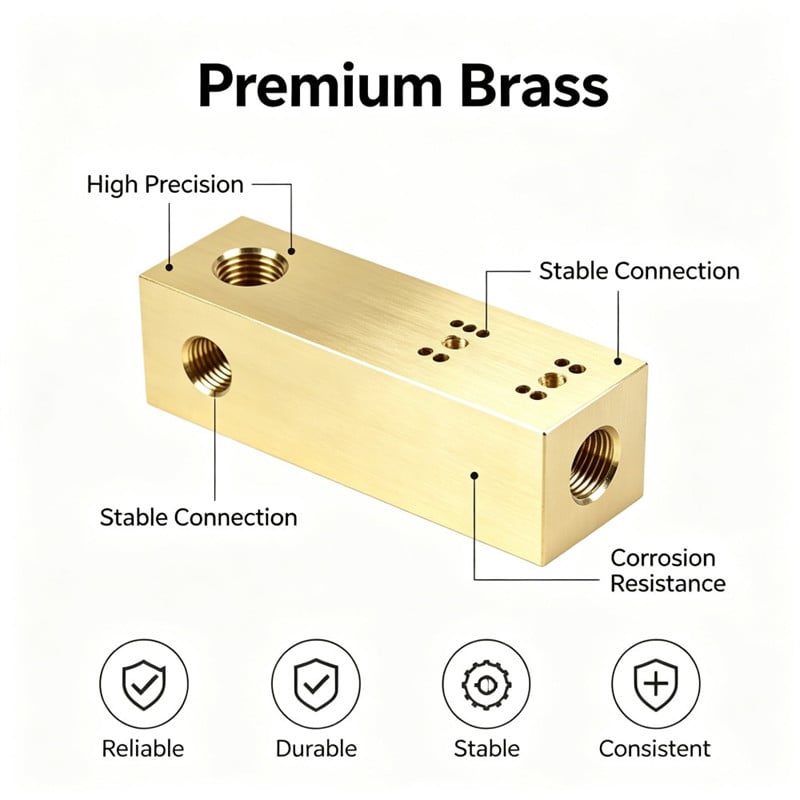
Il répartit le fluide. Un bloc collecteur remplace un arbre de raccords en T, de douilles et de raccords par une seule pièce pleine ; les orifices doivent donc être positionnés aux endroits prévus par le schéma, et les canaux internes doivent relier ces orifices entre eux.
Il assure l’étanchéité. Chaque orifice fileté constitue une frontière sous pression, et l’étanchéité repose sur le profil du filetage, la profondeur d’enfoncement du raccord et la perpendicularité de la face d’orifice par rapport à l’axe du raccord. Un orifice dimensionnellement parfait, mais taraudé avec un léger angle, peut recevoir un raccord qui semble correctement vissé, mais qui fuit sous pression.
Il positionne. Les motifs de fixation sur les faces latérales ancrent le bloc sur un support ou sur une base de vanne ; ainsi, les motifs et les orifices partagent une même référence. Lorsqu’un motif est percé dans un premier montage et que les orifices sont taraudés dans un second, leur alignement ne résulte que du hasard.
Pourquoi chaque orifice peut être conforme aux tolérances, et pourtant l’ensemble fuit
Un orifice est vérifié sur sa propre face, mais l’assemblage ne tient compte que des relations entre les faces
Un orifice est contrôlé à l’aide d’une taraudeuse, d’une vérification de profondeur et d’une vérification de perpendicularité, toutes effectuées par rapport à sa propre face. Chacun de ces contrôles peut être satisfaisant pour tous les orifices du bloc, et pourtant le bloc peut rester défectueux, car aucun de ces contrôles ne renseigne sur la position relative des orifices situés sur des faces différentes.
L’assemblage est ce qui les relie. Un raccord s’insère dans l’orifice supérieur, un second raccord dans l’orifice latéral, et une base de vanne se fixe sur le motif frontal. Si l’orifice supérieur et l’orifice latéral sont chacun perpendiculaires à leur propre face, mais que ces deux faces ne sont pas parfaitement parallèles ou pas parfaitement perpendiculaires entre elles, les raccords sortent du bloc dans des directions non prévues. La canalisation est alors assemblée par contrainte plutôt que par ajustement, et la fuite apparaît au niveau du joint le moins apte à absorber l’erreur.
C’est pourquoi l’appel de dessin le plus important sur un bloc collecteur est souvent celui qui fait défaut : la relation géométrique entre les faces portant les orifices.
Chaque re-serrage constitue une occasion de faire pivoter la bride.
Usiner les six faces puis usiner des caractéristiques sur cinq d’entre elles correspond à une séquence de montages, et chaque montage exige un repère. Si chaque face est usinée à partir d’un repère établi sur cette même face, alors chaque face forme un petit univers auto-cohérent, et les erreurs entre ces univers s’accumulent de façon imperceptible.
L’alternative consiste à utiliser un seul montage pour l’ensemble de l’opération : usiner une première fois la pièce pour obtenir une face plane et carrée, puis usiner autant de faces que le dispositif permet avant tout nouveau serrage ; lorsqu’un nouveau serrage est inévitable, il faut reprendre la pièce à partir du même repère usiné plutôt que d’une surface neuve. Dans ce cas précis, les orifices supérieurs et un motif latéral ont été usinés dans le même serrage, le motif opposé et l’orifice restant l’ont été dans un second dispositif faisant référence au premier réglage, et le bloc a finalement été mis à carré par rapport au même repère principal.
La conséquence pratique est qu’un bloc comportant un nombre modéré d’orifices doit être usiné avec le moins de réglages possible, compte tenu de sa géométrie, et c’est la conception du dispositif — non la machine — qui détermine si les orifices sont conformes entre eux.
Le test consiste à serrer deux raccords dans deux faces
La fuite apparaît rarement à la machine ou sur le banc d’essai. Elle se manifeste lorsque l’un des raccords est serré dans un orifice supérieur et un autre dans un orifice latéral, car le serrage du second raccord exerce une charge sur le premier joint via le bloc.
Si les axes des deux orifices ne sont pas perpendiculaires l’un à l’autre, cette charge comporte une composante que le joint n’a jamais été conçu pour supporter, et l’ensemble se déforme lors du serrage. Le symptôme observé par le client est un raccord qui ne se serre pas correctement sans recourir à une force excessive, ou un joint qui suinte sous pression tout en réussissant un test statique à la bulle. En pratique, c’est également la raison pour laquelle une série de blocs peut être acceptée lors de l’inspection une semaine, puis rejetée par l’équipe d’assemblage la semaine suivante.
La deuxième défaillance cachée : les bavures aux intersections des passages
La bavure forme un anneau à l’endroit où deux forets se croisent
Chaque perçage laisse une bavure à l’endroit où la mèche sort, et un bloc percé en travers en comporte davantage que ne le suggère sa surface extérieure. Lorsque deux passages se croisent à l’intérieur du matériau, la seconde perforation pénètre dans la première et laisse une couronne de bavure suspendue à la paroi intérieure, directement sur le trajet du fluide. Personne ne la voit, car ce point de croisement est enfoui dans du laiton massif et aucune sonde n’y accède.
Cette couronne provoque deux problèmes bien distincts. D’une part, elle constitue un lieu d’accumulation de débris, qui seront ensuite libérés ultérieurement — c’est ainsi que des copeaux de laiton apparaissent dans une conduite plusieurs semaines après la mise en service. D’autre part, elle réduit la section efficace d’écoulement précisément là où le fluide doit changer de direction, ce qui se traduit par une chute de pression inexplicable à partir des dimensions indiquées sur les plans.
Pourquoi le nettoyage après usinage ne permet pas de l’éliminer
Le nettoyage élimine les copeaux et le liquide de coupe en surface. Il ne supprime pas les bavures encore attachées à la paroi, et n’atteint pas l’arrière d’un anneau de bavure replié dans le passage. Un bloc peut sortir d’un nettoyage parfait, réussir un contrôle visuel de chaque orifice, et toutefois conserver une bavure qui se détachera dès qu’il sera soumis à un débit et à une pression.
La solution consiste à ébavurer délibérément l’intersection, plutôt que de compter uniquement sur le nettoyage. Sur cette commande, les passages ont été percés selon un ordre qui oriente chaque sortie vers un orifice accessible ; les intersections ont été ébavurées via ces orifices à l’aide d’un passage contrôlé, et le critère de libération pour l’expédition était un essai de rinçage, et non un simple contrôle visuel.
Fabrication des blocs, étape par étape
Étape 1 – Usinage de la face et mise à carré de la matière brute à partir d’un repère primaire
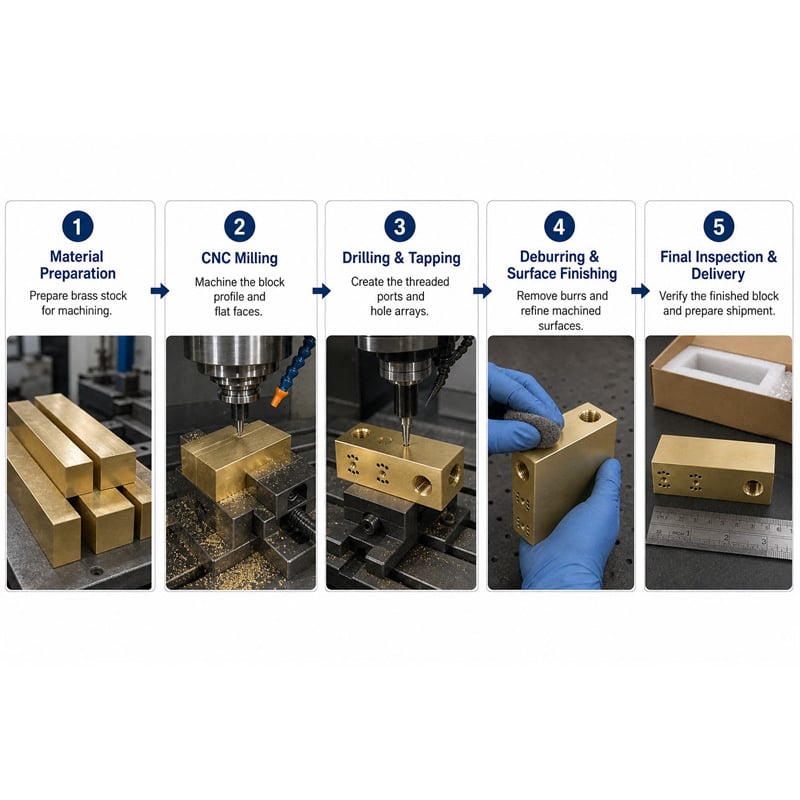
La barre est usinée et équerrée de manière à ce que les six faces soient usinées à partir d’un seul datum primaire, les faces étant perpendiculaires et parallèles entre elles. Ce datum sert de référence pour le positionnement de tous les orifices et motifs ultérieurs ; il est donc établi une fois pour toutes et réutilisé, plutôt que recréé.
Étape 2 – Usiner la face supérieure et la face d’extrémité dans le même serrage
Les deux faces comportant les orifices les plus grands sont usinées lors d’un même serrage, afin que les axes de ces orifices soient usinés relativement à un seul et même montage. Les orifices sont positionnés par rapport au datum primaire, et non pas par rapport à la face sur laquelle ils se trouvent.
Étape 3 – Percer les passages internes selon un ordre planifié
Lorsque le plan exige des passages interconnectés, ceux-ci sont percés selon un ordre permettant de contrôler précisément l’emplacement de chaque sortie, de sorte que le bourrelet généré par la deuxième opération de perçage à l’intersection se forme à un endroit accessible à l’outil de débourrage, et non pas profondément à l’intérieur du bloc.
Étape 4 – Débourrer les intersections via les orifices
Chaque intersection accessible est ébavurée par un orifice doté d’un passage contrôlé, de sorte que l’anneau de bavure est coupé plutôt que rabattu. Il s’agit d’une opération distincte, dotée de son propre temps alloué, et non d’une étape intégrée au nettoyage.
Étape 5 – Tarauder chaque orifice perpendiculairement à sa face et à une profondeur contrôlée
Les filetages sont réalisés perpendiculairement à la face sur laquelle ils débouchent et à une profondeur contrôlée, afin qu’un raccord vienne en appui complet avec le filetage entièrement engagé, sans engagement réduit au fond. La norme, la dimension et le pas du filetage des orifices suivent le plan pour chaque référence ; l’atelier contrôle le taraud, la profondeur et la perpendicularité, plutôt que de se fier à une norme supposée.
Étape 6 – Usiner les motifs de fixation et les alésages débouchants à partir du datum primaire
Les motifs de fixation et les sièges d’orifices alésés sont usinés à partir du même datum primaire que les orifices, de sorte que les motifs, les alésages débouchants et les axes des orifices partagent une même tolérance géométrique, plutôt que chacun ne soit conforme uniquement à sa propre face.
Étape 7 – Nettoyer, puis rincer les passages et examiner ce qui en sort
Le bloc est nettoyé puis rincé, et le rinçage est filtré afin d’observer concrètement les matériaux évacués plutôt que de les supposer absents. Le critère d’expédition repose sur ce que montre le filtre, une vérification réellement reproductible.
Étape 8 – Inspecter le bloc en tant qu’ensemble, et non seulement comme un ensemble de caractéristiques
L’inspection finale couvre les jauges de filetage sur chaque orifice, la perpendicularité de chaque orifice par rapport à sa face, la profondeur des alésages débouchants, la position du motif, la perpendicularité et le parallélisme des faces, ainsi que le résultat du rinçage. L’élément clé de cette liste est le dernier point : un orifice qui satisfait aux exigences sur sa propre face doit aussi satisfaire aux exigences lorsqu’il fait partie d’un réseau.
Ce qui a été mesuré sur la série de 1 500 pièces
| Cocher | Spécification | Contrôlé sur 1 500 blocs |
|---|---|---|
| Six faces | Perpendiculaires et parallèles, depuis un même référentiel | Usinées à partir du référentiel principal sur chaque bloc |
| Filetages des orifices | Selon le dessin, mesuré | Vérifié avec calibre « go » et « no-go » sur chaque orifice |
| Perpendicularité de l’orifice par rapport à la face | Par dessin | Orifice taraudé de façon précise afin que les raccords s’engagent correctement et viennent en appui à la profondeur requise |
| Profondeur de l’orifice | Profondeur contrôlée | Raccords en appui avec engagement complet du filetage |
| Patrons de fixation | En position, par rapport au repère primaire | Chaque bride de vanne fixée sans perçage complémentaire |
| Alesages débouchants | Profondeur commune | Les têtes de fixation sont positionnées à ras et à niveau |
| État du fil | Propre, sans bavures | Débavuré et contrôlé avant emballage |
| Passages | Nettoyé et rincé, sans copeaux | Le rinçage filtré n’a révélé aucun matériau lors de la libération |
| Finition | Or naturel satiné | Épaisseur constante d’un côté à l’autre |
Mille cinq cents blocs expédiés en vingt jours ; le client a signalé que l’assemblage de la ligne s’est effectué sans perçage supplémentaire, avec des raccords qui se sont positionnés correctement en profondeur et étanchéifiés.
Le défaut que nous avons identifié lors de notre essai interne
Nos cinquante premiers blocs ont passé tous les contrôles figurant sur la fiche d’inspection, mais l’un d’eux a tout de même échoué au test de rinçage.
Le bloc en question avait subi le même lavage que les autres, et chaque orifice avait passé avec succès le contrôle au calibre de filetage. Lorsque nous avons rincé les passages à travers un filtre, ce dernier a retenu une petite quantité de laiton ; l’analyse par sectionnement a révélé la cause : la passe de débourrage avait bien été effectuée sur les deux orifices indiqués sur le plan, mais une intersection située plus loin dans le passage interne ne pouvait être atteinte depuis aucun des deux orifices, si bien que l’anneau de bavure présent à cet endroit s’était replié au lieu d’être coupé. Le lavage l’avait simplement déplacé, sans l’éliminer.
Trois modifications ont été mises en production. L’ordre de perçage a été revu afin que cette intersection particulière soit usinée depuis la direction opposée, ce qui positionne la bavure là où l’outil de débourrage peut l’atteindre. Le test de rinçage avec filtre a remplacé le contrôle visuel comme critère de libération. Enfin, une note sur la possibilité d’accès aux passages a été ajoutée à nos commentaires DFM, afin qu’un client spécifiant une intersection inaccessibile en soit informé avant la fabrication des pièces, et non après.
Entre l’essai et la série de production, le test d’écoulement a cessé de détecter du matériau, et la réclamation concernant les petits copeaux, qui accompagnait ce numéro de pièce depuis deux ans, a disparu en même temps.
Trois méthodes pour fixer les orifices sur un seul support, comparées
| Approche | Comment le support est positionné | Accord entre faces opposées | Coût de mise en place | Où cela s’intègre-t-il |
|---|---|---|---|---|
| Usiné à partir d’un seul repère, avec le moins d’éléments de serrage possible | Rendre plane et carrée une fois, puis usiner toutes les faces accessibles à partir du repère principal avant tout re-serrage | La meilleure solution, car les orifices sont usinés par rapport à un seul support | Coût d’équipement le plus élevé, risque le plus faible | Bloc comportant des orifices sur plusieurs faces, méthode utilisée ici |
| Usiné en deux phases à l’aide d’un équipement dédié | La deuxième configuration part d’un repère usiné plutôt que d’une surface fraîche | Bon, à condition que le montage se réfère à la première configuration et soit vérifié entre les lots | Modéré ; le montage doit être entretenu | Blocs où la géométrie ou la course de la machine exclut un serrage |
| Chaque face est usinée par rapport à son propre repère | Chaque face constitue un univers cohérent en soi | Mauvais, et l’erreur reste invisible jusqu’à l’assemblage | Coût de configuration le plus bas, coût de reprise le plus élevé | Plaques simples avec des caractéristiques sur une ou deux faces uniquement |
La rangée centrale est celle d’où proviennent la plupart des lots perdus, et ce n’est pas un problème d’usinage. Un montage qui s’est décalé de sa position produit encore des orifices chacun perpendiculaires à sa propre face, et seul l’assemblage permet de le révéler.
FAQ
Pourquoi un bloc collecteur en laiton fuit-il alors que chaque orifice réussit l’inspection ?
Parce que l’inspection des orifices vérifie chaque orifice par rapport à sa propre face, tandis que la fuite est causée par la relation entre les orifices situés sur des faces différentes. Deux raccords vissés dans deux faces différentes exercent une charge mutuelle via le bloc ; ainsi, toute erreur d’angle entre les axes de deux orifices se transforme en une force que les joints ne sont pas conçus pour supporter. Le bloc doit être contrôlé comme un réseau, et non comme une simple liste de caractéristiques.
Un bloc collecteur usiné nécessite-t-il un débarrassage séparé des bavures dans les passages ?
Oui, indépendamment du nettoyage. Le nettoyage élimine les copeaux libres et le liquide de coupe, mais ne supprime pas les bavures encore attachées à la paroi à une intersection de passage ni celles qui se sont repliées à l’intérieur du passage. Les bavures laissées aux intersections libèrent des particules dans le système après la mise en service et réduisent la section de passage là où le fluide doit changer de direction.
Selon quelle norme et quelle dimension de filetage les orifices du bloc doivent-ils être taraudés ?
Quelle que soit la mention figurant sur le dessin pour ce numéro de pièce. Les normes de raccords varient selon les régions et les systèmes, et le même contour de bloc peut être commandé avec des filetages métriques, unifiés ou en tuyauterie ; ainsi, la norme, la dimension et le nombre de raccords doivent figurer sur le dessin plutôt que faire l’objet d’une hypothèse. L’atelier maîtrise le taraudage, la profondeur de filetage et la perpendicularité par rapport à la face.
Comment vérifier la présence d’éclats sur un bloc collecteur avant montage ?
Rincer les passages et faire passer le liquide de rinçage à travers un filtre, puis examiner ce que le filtre a retenu. Un contrôle visuel des raccords ne révèle pas une bavure située à l’intérieur d’une intersection, et un rinçage laissant des résidus peut paraître propre à l’extérieur. Faire du rinçage filtré le critère de libération afin que le contrôle soit reproductible sur chaque bloc.
Ce qu’il faut indiquer sur votre plan
Six lignes transforment un bloc collecteur d’une simple supposition en une pièce définie :
1. Préciser la norme de filetage des raccords, leur dimension et leur quantité par raccord, et indiquer sur quelles faces ils sont situés.
2. Indiquez si le bloc comporte des passages internes interconnectés, et, le cas échéant, si chaque intersection doit être accessible pour l’ébavurage.
3. Précisez la relation géométrique entre les faces portant les orifices sous forme d’une tolérance de perpendicularité ou de parallélisme, et non uniquement la position des orifices eux-mêmes.
4. Spécifiez la profondeur du filetage ou la longueur d’engagement du filetage requise par les raccords, afin que la portée soit définie explicitement et non supposée.
5. Nommez le repère primaire, et précisez que les motifs de fixation et les alésages dégagés sont positionnés par rapport à ce repère.
6. Indiquez le niveau de propreté exigé pour le bloc, ainsi que la nécessité d’un essai de rinçage ou d’un essai de pression avant expédition.
Un bloc collecteur est un support de coordonnées unique portant un ensemble de filetages, de motifs et de passages ; sa défaillance survient au niveau des jonctions entre ces éléments, et non sur une caractéristique isolée. Spécifiez-le ainsi : le reste relève d’un usinage fraisage classique — des faces conservant leur perpendicularité, des orifices s’ancrant à la profondeur requise, des bases de valves se vissant correctement en position, et des passages restant propres pendant toute la durée de vie de la machine.