 EN


Tolérances d'usinage CNC expliquées : À quel point une tolérance est-elle trop serrée ?
Usinage CNC Explication des tolérances : À quel point une tolérance est-elle trop serrée ?
Lors de la conception de pièces destinées à l’usinage CNC, l’une des questions les plus fréquemment posées par les ingénieurs est la suivante : « Quelle précision réelle puis-je raisonnablement exiger pour mes tolérances ? »
AT7 Swords nous travaillons régulièrement avec des clients des secteurs aérospatial, médical et industriel qui exigent des tolérances aussi serrées que ±0,01 mm. Toutefois, fixer des tolérances excessivement strictes peut augmenter considérablement le coût de production, le taux de déchets et les délais de livraison.
Qu’est-ce qu’une tolérance en usinage CNC ?
La tolérance définit la variation acceptable d’une dimension d’une pièce par rapport à sa valeur nominale. Par exemple, si un trou est spécifié à 10 mm ±0,05 mm, son diamètre final peut varier entre 9,95 mm et 10,05 mm.
Les tolérances sont essentielles car elles influencent :
- Ajustage d'assemblage : L’ajustement correct des composants, sans forçage ni jeu excessif.
- Performance : Le bon fonctionnement des pièces fonctionnelles, telles que les engrenages et les arbres, qui dépendent d’une grande précision afin d’éviter les vibrations ou les défaillances.
- Coût : Des tolérances plus serrées nécessitent des vitesses d’usinage plus lentes, des outils plus tranchants et plusieurs inspections.
Exemples de tolérances usinage CNC dans des conditions réelles
D’après notre expérience de production, voici les tolérances typiques réalisables avec différents matériaux et procédés :
| Matériau | Tolérance standard | Tolérances strictes | Tolérance extrême | Remarques |
|---|---|---|---|---|
| Aluminium 6061 | ±0,05 mm | ± 0,02 mm | ±0,01 mm | Facile à obtenir avec un fraisage 5 axes |
| Acier inoxydable 304 | ±0,05 mm | ± 0,02 mm | ±0,01 mm | Nécessite des avances plus lentes afin d’éviter la déformation de l’outil |
| Titane Ti6Al4V | ±0,05 mm | ±0,03 mm | ± 0,015 mm | Une dureté élevée peut accroître l’usure de l’outil |
| Le PEEK | ±0,1 mm | ±0,05 mm | ± 0,02 mm | La déformation plastique doit être prise en compte |
Une idée: Les tolérances serrées sont plus faciles à obtenir sur l’aluminium que sur le titane, et certains plastiques comme le PEEK peuvent nécessiter une stabilisation post-usinage pour conserver leur précision dimensionnelle.
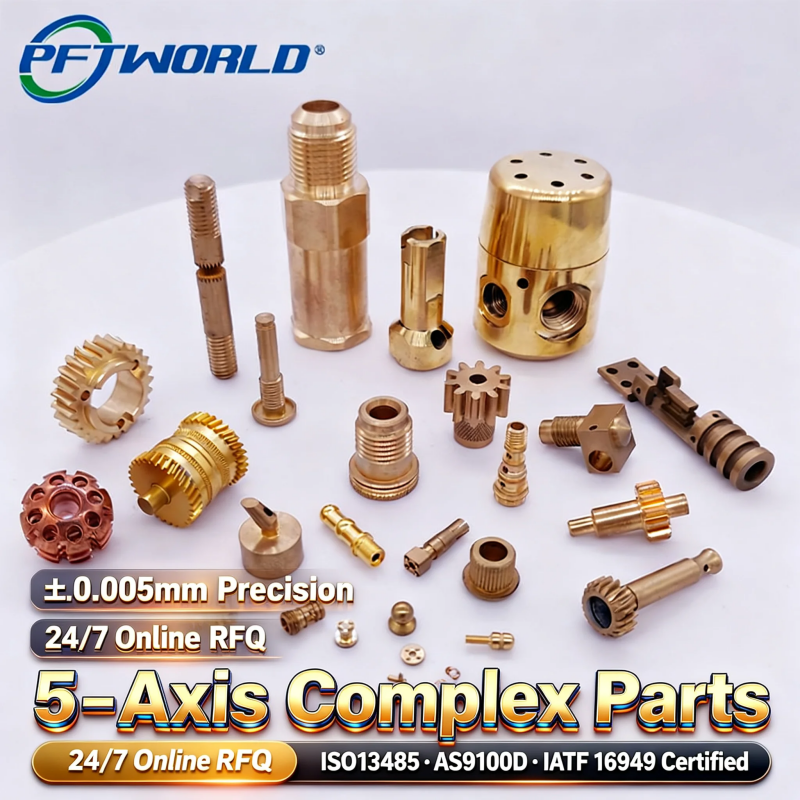
Facteurs influençant la précision d’usinage
Plusieurs variables déterminent les tolérances CNC réalisables :
1. propriétés du matériau
- La dureté, l’élasticité et la dilatation thermique influencent la déflexion de l’outil et la dimension finale.
2. Type de machine
- machines à 3 axes : typiquement ±0,02–0,05 mm
- machines à 5 axes : typiquement ±0,01–0,02 mm pour des géométries complexes
3. Outils
- Des outils affûtés réduisent les efforts de coupe et améliorent la stabilité dimensionnelle.
- Les outils en carbure sont privilégiés pour obtenir des tolérances serrées sur l’acier inoxydable ou le titane.
4. Systèmes de serrage
- Un serrage approprié réduit les vibrations et la déformation de la pièce pendant l’usinage ou le tournage.
5. Conditions environnementales
- Les fluctuations de température affectent davantage les métaux comme l’aluminium que l’acier inoxydable.
Coût par rapport aux tolérances : À quel point une tolérance est-elle trop serrée ?
Une erreur pratique courante dans la conception CNC consiste à spécifier des tolérances extrêmes sans nécessité fonctionnelle.
- Étude de cas : Un support pour dispositif médical était initialement spécifié avec une tolérance de ±0,01 mm sur toutes les dimensions. En analysant les exigences fonctionnelles, nous avons ajusté les dimensions non critiques à ±0,05 mm, réduisant ainsi le temps d’usinage de 30 % et réalisant une économie de 1 200 $ sur une petite série de 50 unités.
Une règle de base: N’appliquez des tolérances extrêmement serrées qu’aux dimensions affectant l’assemblage, l’étanchéité ou les performances mécaniques.
Conseils pour les designers
- Identifier les cotes critiques : Concentrez les tolérances serrées sur les zones fonctionnelles.
- Utilisez les tableaux de tolérances normalisées : Consultez la norme ISO 2768 pour les métaux et les plastiques.
- Communiquez avec votre fournisseur d’usinage : Une discussion précoce évite la sur-ingénierie.
- Prototypage en premier : L'usinage d'un petit lot permet de vérifier si votre tolérance est réalisable.
- Envisagez les opérations de finition : Le meulage, le lamage ou le polissage peuvent s'avérer plus économiques pour des tolérances extrêmement serrées.
Questions fréquemment posées
Quelle est la tolérance CNC la plus stricte réalisable ?
Pour des machines CNC 5 axes de haute qualité, une tolérance de ±0,01 mm est possible sur de petits composants métalliques correctement bridés.
Une tolérance plus stricte améliore-t-elle systématiquement les performances de la pièce ?
Pas nécessairement. Des tolérances excessivement strictes peuvent augmenter les coûts sans apporter de bénéfices fonctionnels supplémentaires.
La tolérance CNC peut-elle influencer l’état de surface ?
Oui. Des tolérances plus strictes exigent généralement une vitesse d’usinage plus lente, ce qui peut effectivement améliorer l’état de surface.
Comment savoir si une tolérance est réaliste ?
Partagez votre fichier CAO avec votre fournisseur, qui pourra vous fournir des commentaires sur l'usinabilité en fonction du matériau et de la géométrie.
Les points clés
- Les tolérances d’usinage CNC doivent concilier fonctionnalité, coût et possibilité de fabrication.
- L’aluminium, l’acier inoxydable, le titane et les plastiques techniques présentent des capacités de tolérance différentes.
- Une collaboration étroite entre les ingénieurs concepteurs et les fournisseurs d’usinage CNC permet d’éviter des dépenses inutiles.
- La réalisation de prototypes est essentielle pour valider des tolérances extrêmement serrées.
En intégrant ces principes, les fabricants peuvent produire des pièces de haute précision de manière efficace, sans surdimensionner inutilement la conception.