 EN


Supports soudés en C45 : Pourquoi la peinture poudre cloque-t-elle ?
Les supports soudés en C45 semblent être l’élément le plus simple sur un plan de châssis de support, et c’est précisément pour cette raison que leurs défaillances surviennent si tardivement. La commande 260627004 nous est parvenue en août 2025 d’un fabricant de châssis de support pour gaines, dont le fournisseur précédent avait livré des bras qui répondaient bien aux tolérances mesurées sur le banc d’essai, mais qui ont échoué une fois montés sur le châssis : la barre quittait le banc de soudage avec une déformation d’environ 0,6 mm, la face de la douille était inclinée hors de l’équerre, empêchant ainsi le bras de s’ajuster à plat, et la peinture poudre gris clair se soulevait en une fine ligne le long de chaque soudure dès les premières semaines d’utilisation.
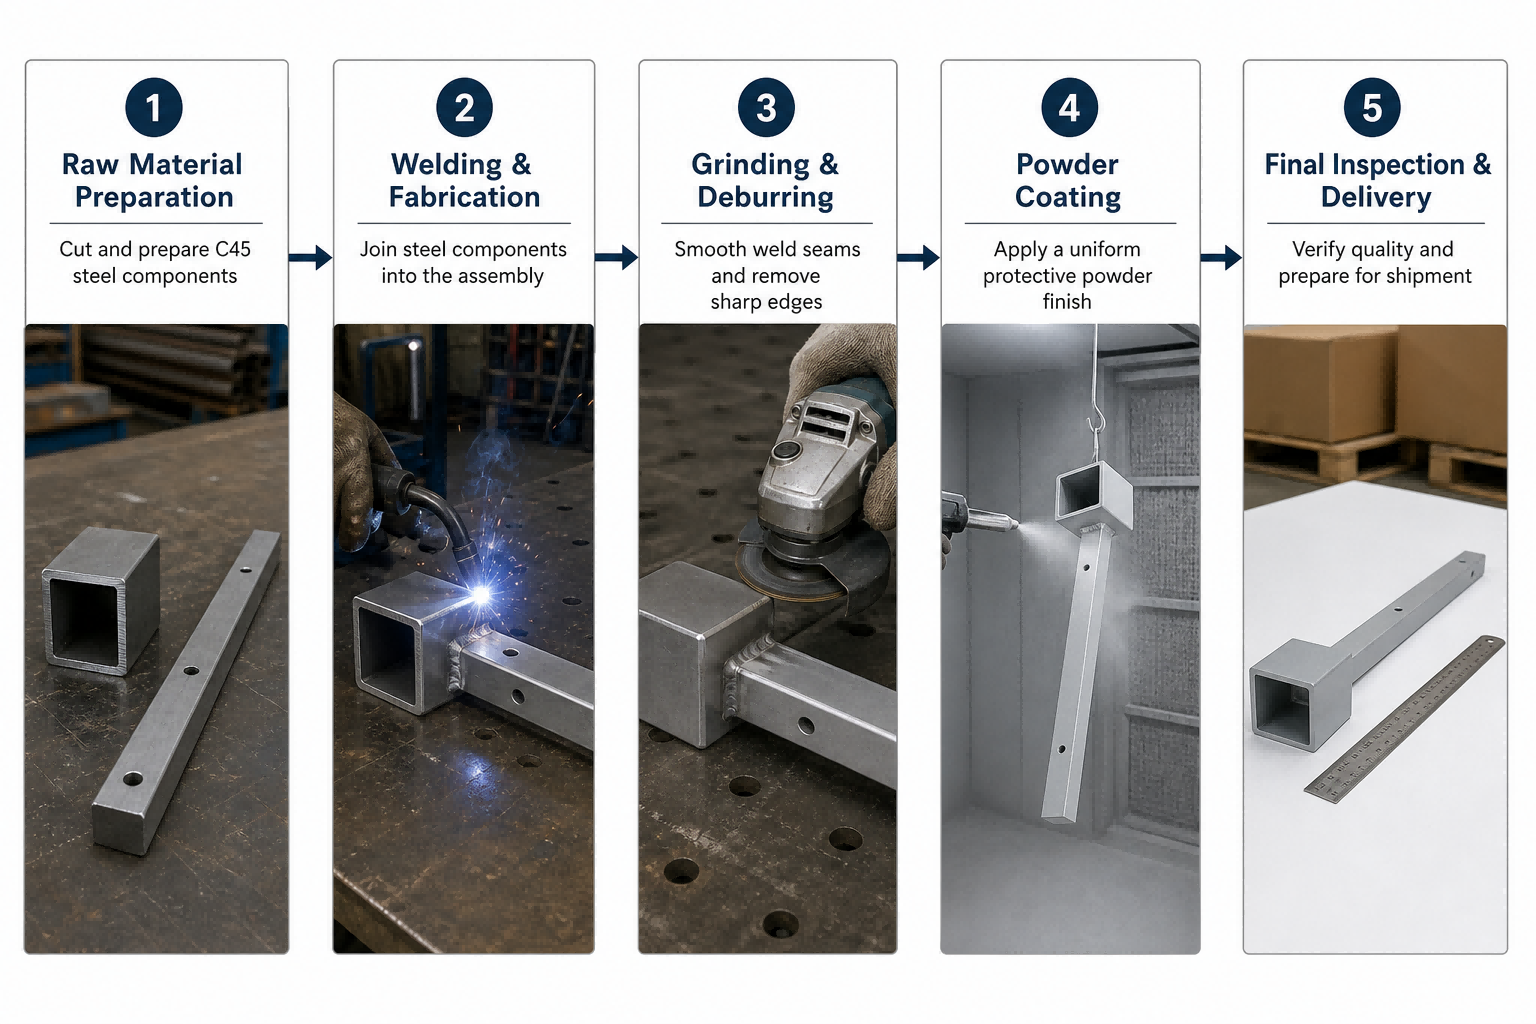
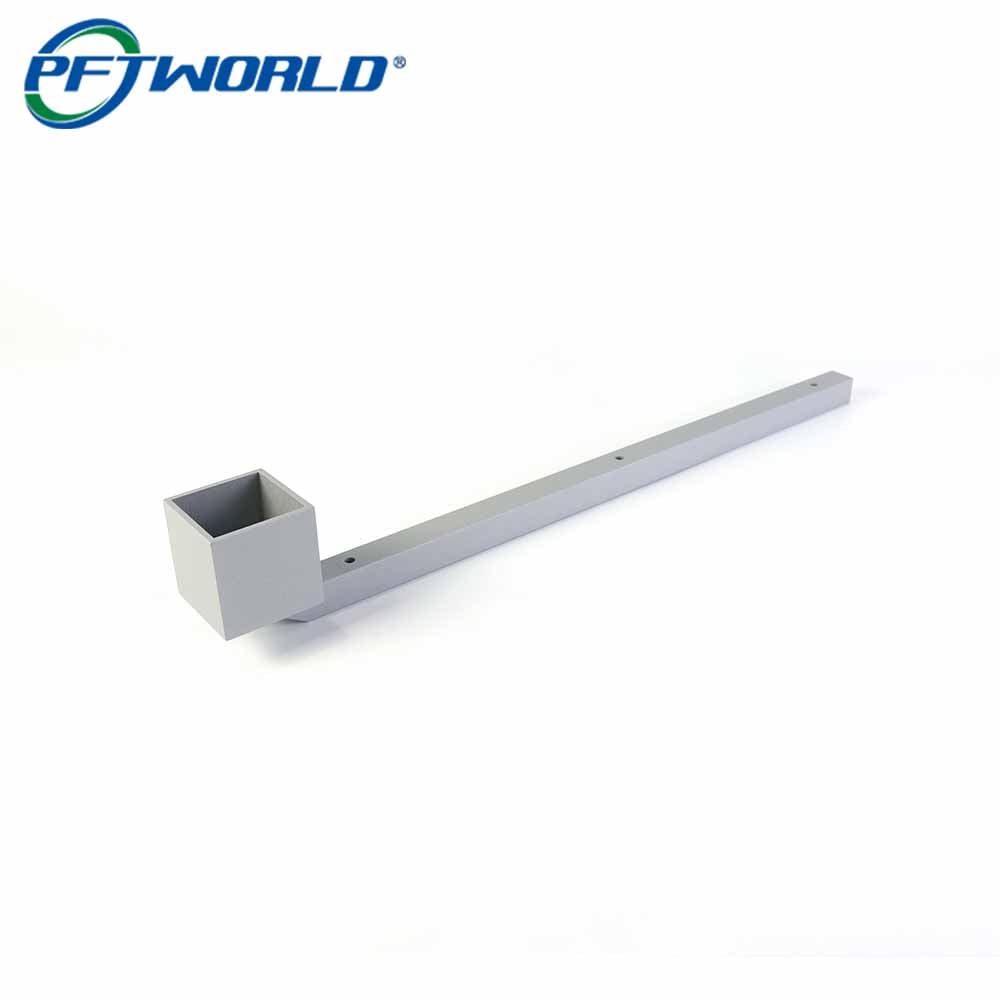
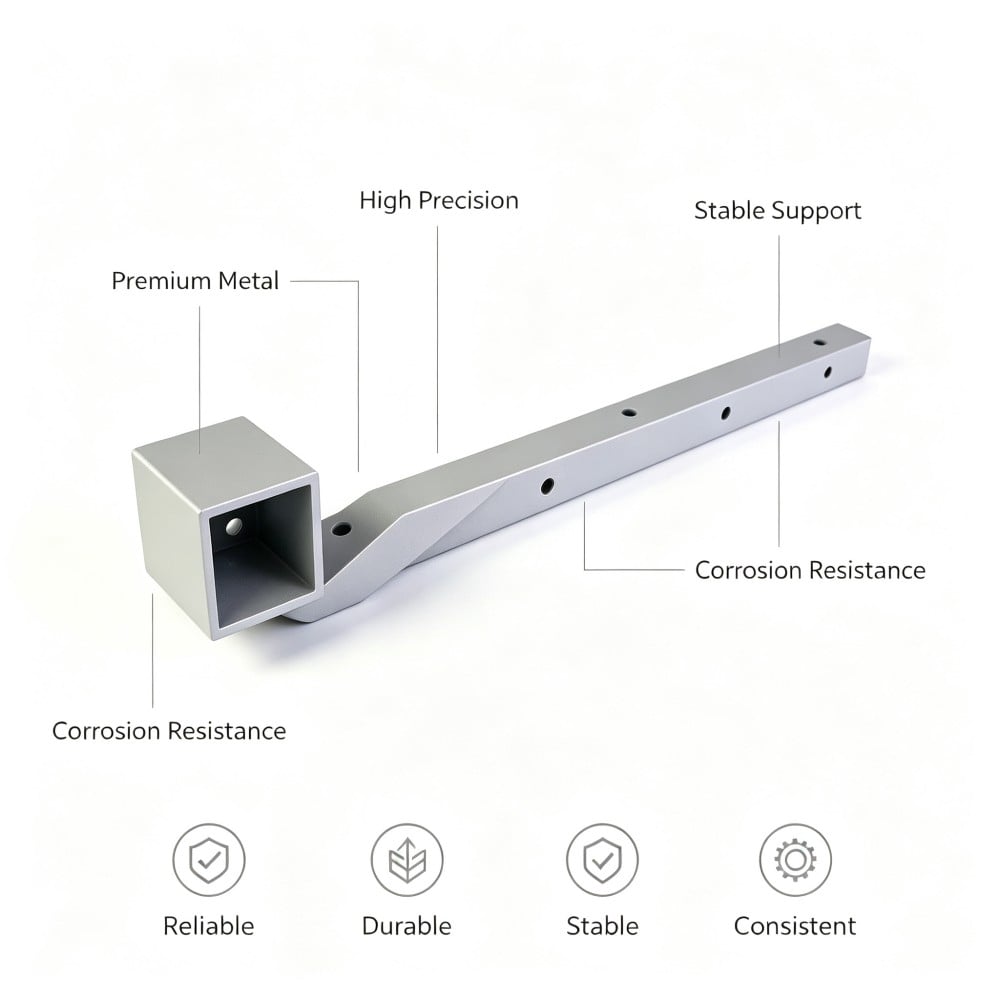
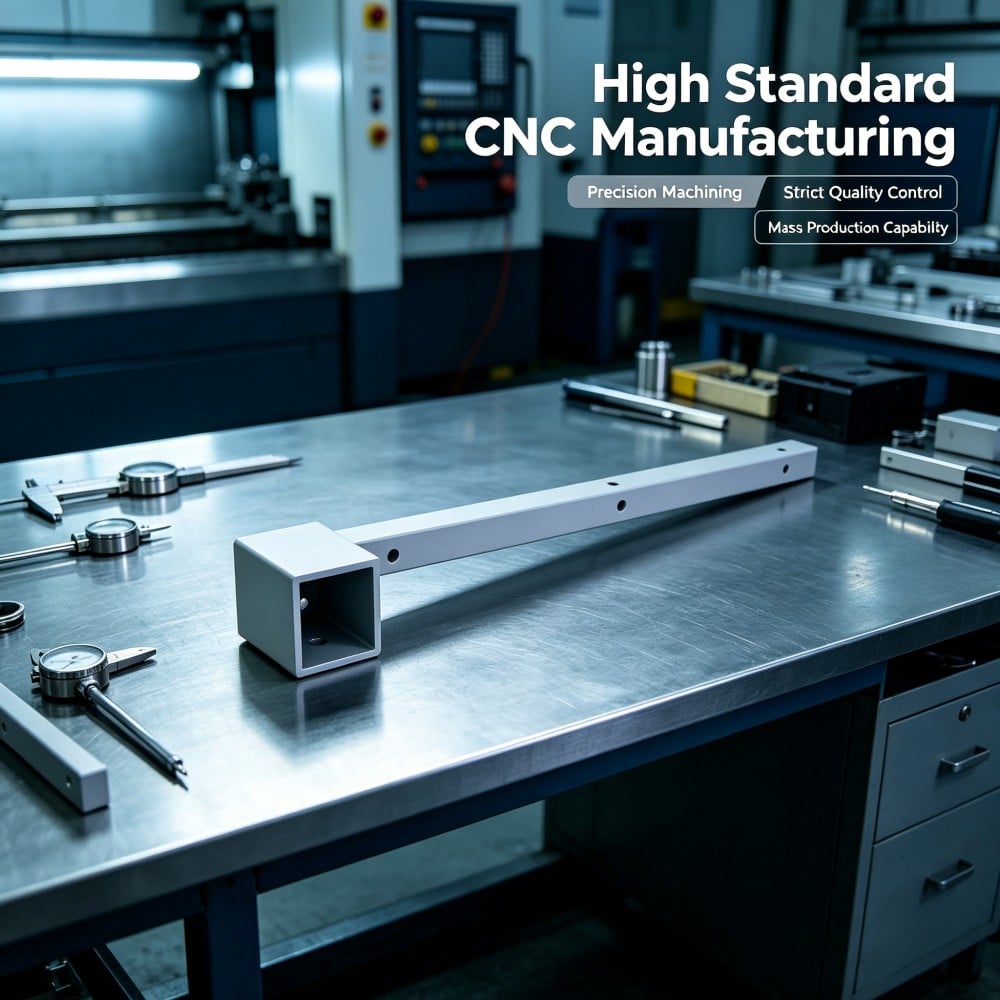
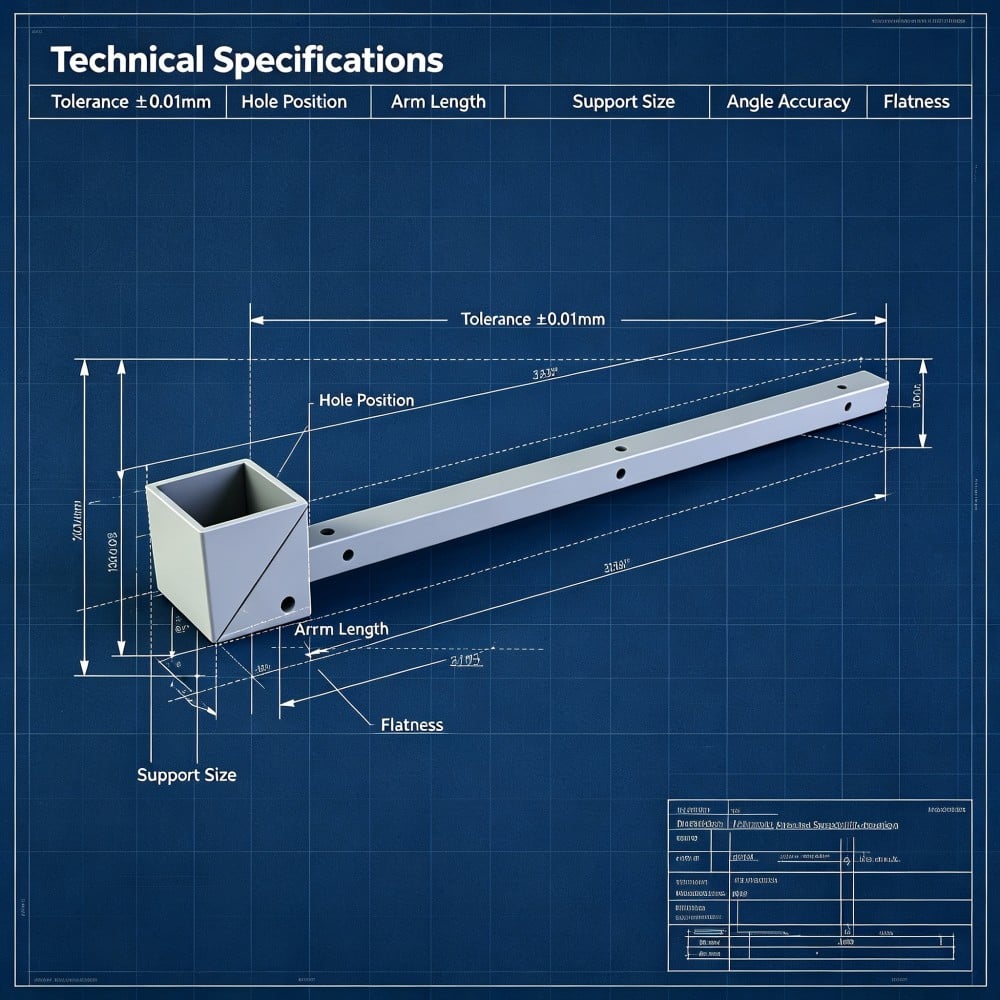
Les supports en acier C45 soudés figurant sur les photographies sont les pièces de série issues de la commande suivante : une barre de 400 mm comportant trois trous de fixation espacés régulièrement, une douille carrée de 50 mm soudée à l’une de ses extrémités et un joint biaise à 45 degrés à l’endroit où les deux éléments se rejoignent, usiné à ras et recouvert d’un revêtement gris clair. Ni la soudure ni le revêtement ne posent à eux seuls de difficulté particulière. Le défi réside dans le fait que ces deux procédés entrent en conflit, ce qui se manifeste sur le revêtement final, là où l’acheteur l’observe en premier lieu.
À quoi ce support doit-il servir ?
Trois fonctions, dont une seule concerne la résistance mécanique.
La douille constitue l’élément de positionnement. Un élément carré complémentaire s’y insère, permettant ainsi à l’ensemble de prendre une position fixe par rapport au châssis ; la douille doit donc présenter une face plane, parfaitement carrée et recouverte du revêtement. Sur cette pièce, la douille est une section creuse carrée de 50 mm de côté et de 50 mm de profondeur, soudée à l’extrémité de la barre.
La barre assure la fixation. Trois trous, espacés de façon égale, accueillent les éléments de fixation qui relient le bras au châssis ; cela signifie que les trous doivent s’aligner précisément avec la douille, et non simplement avec la barre telle qu’elle sort de l’établi.
L’assemblage remplit à la fois une fonction esthétique et structurelle. L’assemblage en biseau répartit la charge sur une ligne de soudure plus longue et permet une transition continue, visuellement parlant, entre la barre et la douille une fois la soudure aplanie par meulage et recouverte d’un revêtement. C’est cette exigence esthétique qui transforme un problème de soudage en un problème de revêtement : une surface non étanche ne peut pas apparaître parfaitement continue, et tout gaz résiduel présent dans la soudure remontera à la surface recouverte et en sortira.
Les deux défaillances qui surviennent simultanément
Le soudage déforme la barre, et cette déformation reste invisible
Le soudage applique une chaleur concentrée sur un petit volume d’acier. Le bain de fusion et la zone environnante se refroidissent et se contractent contre le métal plus froid, et le métal qui doit céder le fait. Sur un bras soudé d’un seul côté, cette contraction tire la barre vers la face soudée, et une section légère de 400 mm de long fléchit visiblement même avec une faible contrainte.
Deux facteurs aggravent ce phénomène plus qu’il n’y paraît. Premièrement, la barre est élancée par rapport à sa longueur, donc une faible contraction se traduit par une grande déformation à son extrémité libre. Deuxièmement, le refroidissement naturel n’est pas symétrique, si bien que les deux côtés du joint se contractent dans des proportions différentes et que la face de la douille s’incline. Dans ce cas précis, les bras ayant cédé présentaient une déformation d’environ 0,6 mm, dépassant la tolérance de rectitude de 0,2 mm, et la face de la douille était désaxée de plus de 0,15 mm, valeur maximale autorisée par le châssis.
La raison pour laquelle ce défaut reste si bien caché réside dans la méthode de mesure. Un soudeur examine le joint ; le client mesure l’ensemble du bras. La rectitude doit être vérifiée sur toute la longueur de la barre, une fois la pièce refroidie, à l’aide d’un comparateur sur une plaque de marbre, tandis que la face de la douille est contrôlée pour s’assurer qu’elle est perpendiculaire au même repère, dans la même configuration. Si le contrôle ne porte que sur le joint, la déformation n’est pas détectable tant que le bras n’est pas fixé par boulonnage.
Le revêtement en poudre forme des cloques en ligne, exactement à l’emplacement de la soudure
Le revêtement en poudre constitue une pellicule étanche, et une telle pellicule recouvrant une soudure se comporte comme un couvercle sur un récipient.
Le soudage à l’arc laisse des pores dans la soudure et autour d’elle, et ces pores se trouvent sous une fine couche d’oxyde et de laitier. Le sablage élimine cette couche et ouvre les pores en surface, mais ne les vide pas. Tout ce qui est à l’intérieur y reste : de l’air, de l’humidité atmosphérique, des hydrocarbures légers et de l’humidité introduite par le sablage lui-même. Pendant la cuisson, la pièce et le film sont chauffés simultanément, et le film ramollit avant de se réticuler. Tout gaz se dilatant sous le film à ce moment précis y pénètre, ce qui donne lieu à un trou d’épingle ou à une petite cloque située sur la ligne de soudure, ou à un anneau de tels défauts.
C’est pourquoi le défaut apparaît sous forme de ligne plutôt que de façon aléatoire : il suit la soudure, car celle-ci constitue la seule zone de la surface présentant des vides en dessous. C’est aussi pourquoi changer de fournisseur secondaire en modifiant simplement la marque de poudre ne résoudra pas le problème. Le film n’en est pas la cause. Le gaz présent sous celui-ci l’est.
Deux corrections permettent de résoudre correctement ce problème. La zone de soudure est cuite avant l’application du revêtement, afin que l’humidité piégée dans la soudure et les hydrocarbures légers s’échappent de la pièce tandis que la surface reste en acier nu ; par ailleurs, la ligne de soudure reçoit un deuxième passage de poudre, ce qui augmente l’épaisseur du film sur la zone la plus poreuse au lieu de la laisser à l’épaisseur nominale. Toute solution moins rigoureuse déplace tout simplement le défaut d’un lot à l’autre.
Comment le bras a été fabriqué, étape par étape
Étape 1 – Découper la barre et usiner l’angle de la jonction
La barre est découpée à 400 mm avec des extrémités carrées, et l’extrémité destinée à la jonction est coupée à 45 degrés. Une surface d’usinage nette est essentielle pour permettre l’étape suivante : deux faces mal ajustées doivent être jointes par la chaleur de la soudure, or cette chaleur est précisément ce qui déforme la pièce.
Étape 2 – Souder provisoirement dans un gabarit de redressage
Les deux pièces sont positionnées dans un gabarit qui maintient la barre droite et la douille perpendiculaire pendant le soudage provisoire de la jonction. Des points de soudure provisoires sont appliqués des deux côtés de la jonction, puis laissés refroidir avant que la pièce ne quitte le gabarit, afin que la géométrie soit verrouillée avant tout soudage complet.
Étape 3 – Souder selon une séquence équilibrée
Le joint est soudé par passes alternées sur les côtés opposés, plutôt que par un seul passage continu autour de la pièce. L’équilibre de la séquence permet de maintenir une contraction approximativement symétrique, ce qui garantit que la face de la douille reste perpendiculaire et que la barre reste droite. La soudure atteint une pénétration complète au niveau de l’angle biseauté, car un joint soudé uniquement sur la face visible s’ouvrirait sous charge.
Étape 4 – Refroidir, puis vérifier la rectitude et la perpendicularité
Aucune mesure n’est effectuée tant que la pièce est encore chaude. Chaque bras refroidit à température ambiante, puis est placé sur une plaque de contrôle afin de vérifier sa rectitude le long de la barre et sa perpendicularité sur la face de la douille. Les pièces dont l’écart de rectitude dépasse 0,2 mm ou dont l’écart sur la face de la douille dépasse 0,15 mm sont reprises ou mises au rebut à cette étape, alors qu’elles sont encore en acier brut et que la reprise ne coûte qu’une minute plutôt qu’une pièce entière.
Étape 5 – Aplanir les soudures
La soudure est meulée à ras des surfaces adjacentes, les angles du joint sont adoucis et tout éclat est retiré des zones revêtues. Le meulage n’a pas qu’un but esthétique : un cordon saillant fait saillie et retient de l’air à sa racine, et un film devant recouvrir une saillie sera mince sur le bord et épais dans le creux.
Étape 6 – Sablage à Sa 2,5
La pièce entière est sablée à Sa 2,5. Cela élimine la calamine, la rouille et les oxydes de soudure, et ouvre les pores à la surface de la soudure afin que l’étape suivante puisse agir sur eux.
Étape 7 – Pré-cuisson à 180 °C pendant 20 minutes
Les pièces sablées subissent une cuisson à 180 °C pendant 20 minutes avant toute application de poudre. Le four élimine l’humidité et les hydrocarbures légers présents dans la porosité de la soudure, tant que la surface est encore nue ; c’est précisément cette étape qui supprime le mécanisme de formation des cloques à la source. C’est aussi pourquoi la cuisson doit intervenir après le sablage et non avant : le sablage réintroduit de l’humidité à la surface et rouvre des pores que la cuisson précédente avait déjà vidés.
Étape 8 – Application de la peinture en poudre, cuisson à 190 °C pendant 15 minutes, deuxième passage au niveau de la soudure
La peinture en poudre est appliquée dans la teinte gris clair RAL 7035, avec une épaisseur de 65 à 80 µm, puis cuite à 190 °C pendant 15 minutes. La ligne de soudure reçoit un deuxième passage afin que l’épaisseur du film dans la zone la plus poreuse atteigne le haut de la fourchette prescrite, plutôt que de rester à la valeur nominale.
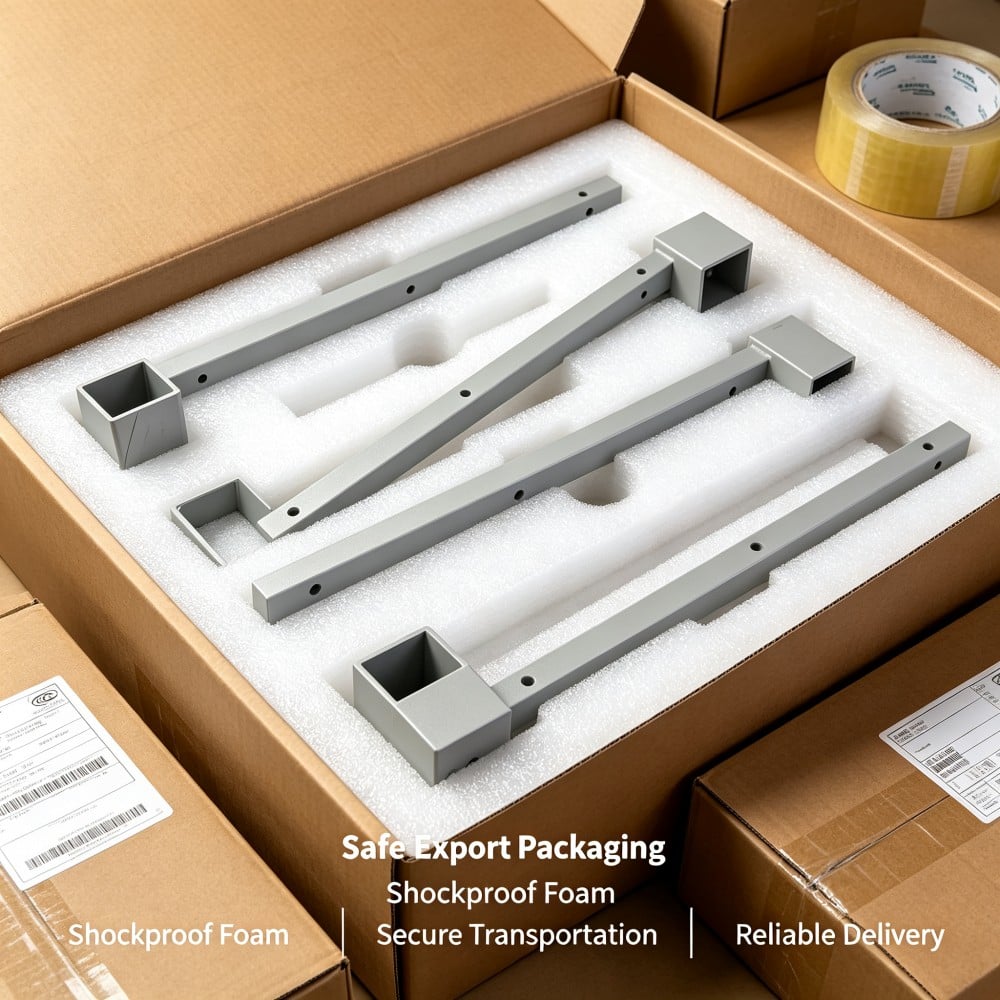
Une inspection finale vérifie l’épaisseur du film, l’adhérence selon la norme ISO 2409, ainsi que la présence éventuelle de micro-pores ou de cloques le long de chaque soudure. Les pièces conformes sont emballées de façon à ce que les surfaces revêtues ne frottent pas les unes contre les autres pendant le transport.
Mesures effectuées sur la série de 600 pièces
| Cocher | Spécification | Contrôlé sur l’ensemble des 600 bras |
|---|---|---|
| Rectitude le long de la barre | 0,2 mM | Aucune pièce hors tolérance après refroidissement |
| Perpendicularité de la face de la douille | 0,15 mm | Contrôlé sur chaque bras, mesuré sur une plaque de contrôle |
| Soudure au joint biseauté | Pénétration complète, niveau du sol | Niveau du sol sans bourrelet visible sur les pièces revêtues |
| Propreté obtenue par sablage | Sa 2,5 | Vérifié avant chaque lot entrant dans le four |
| Précuisson | 180 °C pendant 20 minutes | Appliqué sur chaque bras avant le revêtement |
| Épaisseur de film | 65 à 80 µm | À l’intérieur de la bande, y compris le deuxième passage au niveau de la soudure |
| Adhérence | GT0 selon la norme ISO 2409 | Résultat obtenu lors des essais en quadrillage à la ligne de soudure |
| Projection de sel | 480 heures en milieu neutre, aucune cloque observée | Aucune cloque signalée à la ligne de soudure |
| Micro-pores le long de la soudure | Aucune tolérance admise | Zéro défaut détecté lors de l’inspection finale |
Six cents bras expédiés selon le procédé décrit ci-dessus. Le client a indiqué que les bras reposaient à plat sur les cadres et qu’aucun défaut de revêtement n’était apparu aux soudures en service.
Le défaut que nous avons identifié lors de notre essai interne
L’essai portant sur cinquante pièces n’a pas échoué en raison de la géométrie de la soudure, mais en raison de la séquence opératoire, qui relevait de notre responsabilité.
Neuf des cinquante bras ont présenté, après cuisson, une fine ligne de petites cloques précisément localisées sur la soudure. Aucun problème n’était lié à la poudre, à l’épaisseur du film ou à la température du four. Nous avions effectué la cuisson préalable au sablage afin d’éliminer les gaz, plutôt qu’après celui-ci, arguant que cette cuisson constituait une opération de soudage et devait donc être regroupée avec les autres étapes de soudage. Le sablage a ensuite réintroduit de l’humidité à la surface et dans les pores que nous venions de vider, et la cuisson finale a achevé le phénomène.
La solution consistait à déplacer le traitement de dégazage après le sablage et à protéger les pièces sablées, en les maintenant à l’abri de l’air de l’atelier jusqu’à leur revêtement. Entre l’essai et la production, la catégorie de défaut a disparu, sans aucune modification du poudrage, de l’épaisseur de film ni du cycle de cuisson.
Voilà la leçon utile pour toute personne qui spécifie ce procédé : le soudage et le revêtement ne sont pas deux opérations indépendantes réalisées dans la même usine. Ils partagent une variable commune : ce qui demeure dans la zone de soudure lorsque le film se referme dessus.
Préparation de l’acier soudé pour le revêtement : comparaison de quatre options
| Préparation | Ce qu’il élimine | Risque de piqûres à la soudure | Adhérence | Où cela s’intègre-t-il |
|---|---|---|---|---|
| Dégraissage suivi de revêtement | Huiles et salissures liées à la manipulation uniquement | Élevé, et les pores restent remplis de gaz et d’humidité | Mauvais sur les soudures, et le film se soulève au niveau de la ligne de soudure | Pièces lisses sans soudure dans la zone revêtue |
| Décaper jusqu’à Sa 2,5, puis appliquer le revêtement | Écailles de laminage, rouille, oxyde de soudure ; ouvre les pores de la surface | Moyenne à élevée, les pores ouverts retiennent encore les gaz | Bon sur les métaux sains, mince sur les zones poreuses | Pièces soudées simples en service intérieur sec |
| Décaper, effectuer un traitement de dégazage à 180 °C, puis appliquer le revêtement | Comme ci-dessus, avec en plus l’élimination de l’humidité et des hydrocarbures légers présents dans les pores | Faible | Bon, y compris au niveau de la ligne de soudure | Pièces soudées en service humide ou extérieur, séquence utilisée ici |
| Décaper, phosphater, effectuer un traitement de dégazage, puis appliquer le revêtement | Comme ci-dessus, avec en plus une couche de conversion sur l’acier | Faible | La meilleure solution, et elle protège les bords découpés | Pièces exposées aux projections de sel, à la condensation ou à l’usure des bords |
La quatrième option coûte davantage par pièce et constitue la bonne réponse lorsque le bras sera utilisé en extérieur ou dans une zone soumise à des rinçages. Pour les structures destinées à un usage intérieur, la troisième option est généralement suffisante ; toutefois, ces deux options dépendent du fait que la cuisson ait lieu au bon moment dans la séquence.
FAQ
Pourquoi la peinture en poudre forme-t-elle des cloques en ligne le long d’une soudure ?
Parce que la soudure est la seule partie de la surface présentant des vides en dessous. Le soudage laisse des pores remplis d’air, d’humidité et d’hydrocarbures légers, et le film se referme avant que la cuisson n’élève la température globale. Le film ramollit avant de se réticuler, donc les gaz en expansion traversent le film et forment des micro-perforations ou des cloques le long de la ligne de soudure, plutôt que de façon aléatoire.
La déformation causée par le soudage peut-elle être corrigée après application du revêtement ?
Non. Redresser une pièce revêtue endommage le film précisément à l’endroit que le client regardera, et la chaleur utilisée pour le redressage endommagera le film ainsi que l’adhérence située en dessous. La déformation est éliminée avant le revêtement, par soudage dans un gabarit avec une séquence équilibrée, puis en vérifiant la rectitude et l’équerrage après que la pièce ait refroidi à température ambiante.
Les soudures doivent-elles être meulées avant la projection électrostatique ?
Pas toujours pour des raisons fonctionnelles, mais sur un joint visible, elles le doivent. Une cordon non meulé dépasse et retient de l’air à sa racine, ce qui provoque un bord mince et creux du film ; en outre, ce cordon signale à l’acheteur que le joint a été laissé tel quel après soudage. Sur cette pièce, les soudures sont meulées à ras, car le joint biseauté doit apparaître comme une seule surface continue sous le revêtement.
Comment vérifiez-vous l’adhérence du revêtement sur une pièce soudée ?
Pratiquer une incision en forme de grille à travers le film, jusqu’à la soudure et l’acier adjacent, appliquer le test d’arrachage au ruban conformément à la norme ISO 2409, puis évaluer le résultat. L’exécuter sur la soudure plutôt que sur une surface plane constitue précisément l’objectif : les zones planes réussissent presque toujours quel que soit le traitement préalable, tandis que la ligne de soudure est l’endroit où une défaillance d’adhérence apparaît en premier. Sur cette commande, la ligne de soudure a obtenu la note Gt0.
Ce qu’il faut indiquer sur votre plan
Six indications sur le plan évitent la plupart des litiges :
1. Indiquer la rectitude sous forme d’une valeur numérique sur la longueur totale de la barre, avec un repère, et non pas sous forme d’une simple mention relative à une bonne exécution.
2. Indiquer la perpendicularité de la face de la douille sous forme d’une valeur numérique, dans le même repère que celle utilisée pour la rectitude.
3. Préciser si les soudures d’assemblage doivent être usinées à ras ou si elles doivent rester dans leur état après soudage.
4. Préciser le degré de sablage requis et indiquer si un traitement thermique de dégazage est exigé avant application du revêtement.
5. Préciser la référence de couleur, la plage d’épaisseur de film et la classe d’adhérence acceptée.
6. Préciser si l’intérieur de la douille nécessite la même couverture en film que l’extérieur, car appliquer un revêtement à épaisseur complète sur l’intérieur modifie l’ajustement de tout élément qui s’y insère.
Un bras soudé est une articulation, un traitement thermique et un revêtement superposés les uns sur les autres, et chaque couche peut annuler celle qui se trouve en dessous. Les spécifier comme une séquence unique rend la pièce banale : une barre qui reste droite, une douille qui s’ajuste parfaitement à plat, et un revêtement qui demeure lisse le long de la soudure pendant des années.