 EN


एक जटिल ६०६१ एल्युमीनियम प्रिसिज़न घटक की सीएनसी मशीनिंग से सीखे गए पाठ
यह एल्यूमीनियम भाग अपने दिखावे की तुलना में अधिक चुनौतीपूर्ण क्यों था
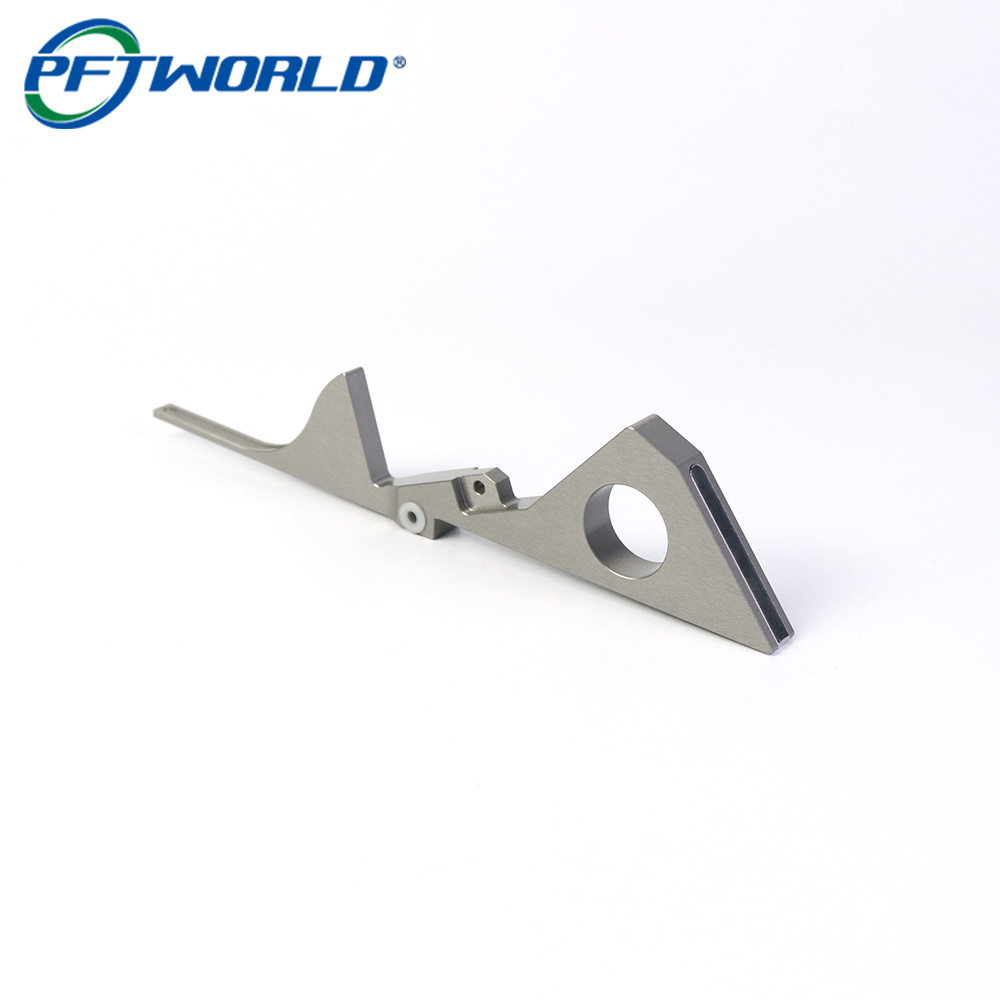
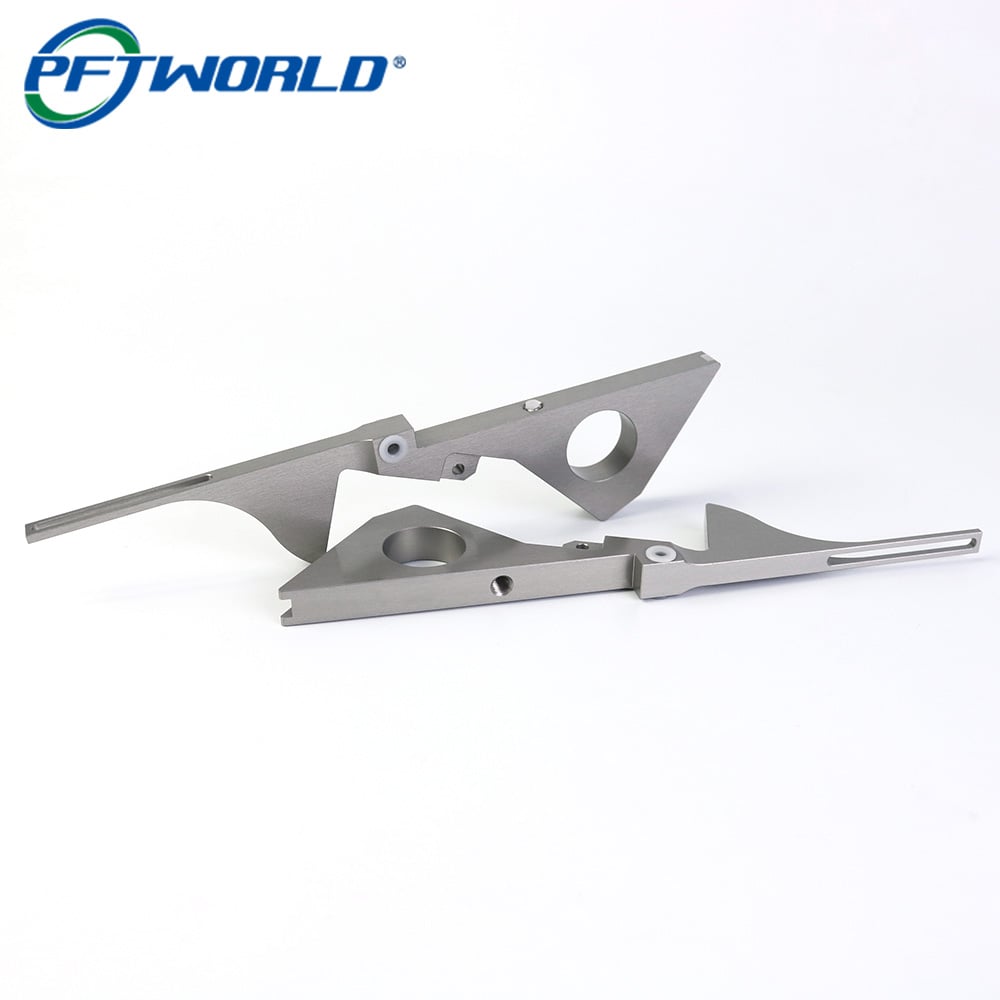
पहली नज़र में, यह एल्यूमीनियम घटक एक साधारण मशीन किए गए प्लेट के समान लगता है, जिसमें कई कटआउट और माउंटिंग सुविधाएँ हैं। हालाँकि, निर्माण के दृष्टिकोण से, ऐसे भागों को अक्सर पारंपरिक ब्रैकेट या सपाट प्लेटों की तुलना में अधिक सावधानी की आवश्यकता होती है।
चुनौती केवल आकार के उत्पादन तक सीमित नहीं है। वास्तविक कठिनाई सीएनसी मिलिंग, डिबरिंग, सतह समाप्ति, एनोडाइज़िंग और अंतिम निरीक्षण जैसी बहु-प्रक्रिया चरणों के दौरान आयामी स्थिरता बनाए रखने में आती है।
इस प्रकार के घटक के लिए, प्रत्येक छोटा विवरण महत्वपूर्ण है। मशीनिंग के दौरान थोड़ा सा विरूपण या एनोडाइज़िंग के बाद आयामी परिवर्तन का छोटा सा भी परिवर्तन असेंबली के प्रदर्शन को प्रभावित कर सकता है।
यह परियोजना एक विशिष्ट उदाहरण है जो यह दर्शाती है कि उत्पादन शुरू होने से पहले ग्राहक और मशीनिंग आपूर्तिकर्ता के बीच इंजीनियरिंग संचार क्यों आवश्यक है।
सामग्री चयन: 6061 एल्यूमीनियम का चयन एक व्यावहारिक विकल्प क्यों था
इस भाग का निर्माण 6061 एल्यूमीनियम मिश्र धातु से किया गया था, जो सटीक सीएनसी मशीनिंग के लिए सबसे अधिक उपयोग की जाने वाली सामग्रियों में से एक है।
हमारे अनुभव के आधार पर, 6061 एल्यूमीनियम निम्नलिखित के बीच एक अच्छा संतुलन प्रदान करता है:
· मशीनिंग योग्यता
· ताकत-से-वज़न अनुपात
· संक्षारण प्रतिरोध
· सतह समाप्ति की गुणवत्ता
7075 जैसे कठिन एल्यूमीनियम मिश्र धातुओं की तुलना में, 6061 को मशीन करना आसान है, जबकि यह कई औद्योगिक अनुप्रयोगों के लिए पर्याप्त यांत्रिक प्रदर्शन भी प्रदान करता है।
इसका उपयोग व्यापक रूप से निम्नलिखित के लिए किया जाता है:
· स्वचालन उपकरण घटक
· उपकरण ब्रैकेट
· प्रकाशिक उपकरण भाग
· इलेक्ट्रॉनिक उपकरण संरचनाएँ
· अनुकूलित यांत्रिक संयोजन
एनोडाइज़िंग की आवश्यकता वाले भागों के लिए, 6061 भी एक पसंदीदा विकल्प है क्योंकि इस पर उपचार के बाद सतह का सुसंगत रूप प्राप्त किया जा सकता है।

सीएनसी मशीनिंग की चुनौतियाँ: पतली विशेषताएँ और लंबी ज्यामिति
निर्माण के दौरान हम जिन पहली चीज़ों की समीक्षा करते हैं, उनमें समग्र ज्यामिति शामिल है।
इस घटक में शामिल हैं:
· लंबे संकरे भाग
· पतली दीवार वाले क्षेत्र
· सटीक माउंटिंग छिद्र
· खुले स्लॉट
· जटिल बाह्य प्रोफ़ाइल
ये विशेषताएँ कई मशीनिंग जोखिम पैदा करती हैं।
1. कार्य-टुकड़े का कंपन
लंबे और पतले एल्युमीनियम भाग काटने के बलों के प्रति संवेदनशील होते हैं।
यदि मशीनिंग पैरामीटर अत्यधिक आक्रामक हों, तो कंपन हो सकता है, जिसके कारण निम्नलिखित हो सकता है:
· दृश्यमान औजार निशान
· खराब सतह समाप्ति
· किनारे का विकृत होना
· आयामी त्रुटियाँ
हमारी सामान्य विधि है कि इन्हें अनुकूलित किया जाए:
· काटने की गति
· फीड दर
· औजार का व्यास
· औजार पथ रणनीति
· फिक्सचर समर्थन बिंदु
एक ही संचालन में बड़ी मात्रा में सामग्री को हटाने के बजाय, हम नियंत्रित रफ मशीनिंग के बाद सटीक फिनिशिंग को प्राथमिकता देते हैं।
2. फिक्सचर डिज़ाइन अक्सर कटिंग गति से अधिक महत्वपूर्ण होता है
कई लोग केवल सीएनसी मशीन की सटीकता पर ध्यान केंद्रित करते हैं, लेकिन वास्तविक उत्पादन में, फिक्सचर डिज़ाइन अक्सर अंतिम गुणवत्ता निर्धारित करता है।
अनियमित एल्यूमीनियम भागों के लिए, गलत क्लैंपिंग के कारण निम्नलिखित स्थितियाँ उत्पन्न हो सकती हैं:
· मशीनिंग के दौरान भाग का गति करना
· असमान तनाव मुक्ति
· मशीनिंग के बाद समतलता समस्याएँ
उत्पादन से पहले, हम आमतौर पर इनका मूल्यांकन करते हैं:
· क्लैम्प्स को कहाँ संपर्क करना चाहिए
· विरूपण को कैसे रोका जाए
· क्या अतिरिक्त समर्थन बिंदुओं की आवश्यकता है
एक अच्छा फिक्सचर मशीन को बैचों के आर-आर दोहराने योग्य सटीकता प्राप्त करने में सक्षम बनाता है।

एनोडाइज़िंग के बाद आयामी परिवर्तनों का प्रबंधन
एक सामान्य गलतफहमी यह है कि एनोडाइज़िंग केवल एक सौंदर्य संबंधी प्रक्रिया है।
वास्तव में, एनोडाइज़िंग एल्यूमीनियम की सतह पर एक ऑक्साइड परत बनाती है। जबकि कोटिंग संक्षारण प्रतिरोध और उपस्थिति में सुधार करती है, यह महत्वपूर्ण आयामों को थोड़ा प्रभावित कर सकती है।
सटीक भागों के लिए, इंजीनियरों को इन पर विचार करने की आवश्यकता होती है:
· छिद्र के व्यास में परिवर्तन
· धागे का फिट
· संपर्क सतहें
· असेंबली की सहिष्णुता
सीएनसी मशीनिंग के दौरान फिनिशिंग अनुमति आरक्षित करना एक व्यावहारिक उत्पादन समाधान है।
उदाहरण के लिए:
· महत्वपूर्ण छिद्रों के लिए एनोडाइज़िंग के बाद के विचार की आवश्यकता हो सकती है
· कार्यात्मक सतहों को मास्किंग की आवश्यकता हो सकती है
· कड़ी सहिष्णुता वाले क्षेत्रों के लिए मशीनिंग से पहले प्रक्रिया योजना की आवश्यकता होती है
कई सीएनसी एल्युमीनियम परियोजनाओं में मशीनिंग के साथ-साथ एनोडाइज़िंग, लेज़र मार्किंग और निरीक्षण को शामिल किया जाता है, क्योंकि फिनिशिंग प्रक्रिया अंतिम भाग के प्रदर्शन को सीधे प्रभावित करती है।
सतह का फिनिश: केवल दिखावट से कहीं अधिक
इस प्रकार के घटक पर एनोडाइज़्ड समाप्ति कई लाभ प्रदान करती है:
· सुधरी हुई संक्षारण प्रतिरोधकता
· बेहतर पहनने की प्रतिरोधकता
· अधिक स्थिर सतह की गुणवत्ता
· व्यावसायिक औद्योगिक उपस्थिति
हालाँकि, एक अच्छी एनोडाइज़्ड समाप्ति प्राप्त करना सीएनसी मशीनिंग के दौरान शुरू होता है।
आम सतह की समस्याएँ आमतौर पर मशीनिंग से उत्पन्न होती हैं:
· औजार के निशान
· खरोंच
· बर्र
· असमान कटिंग पैटर्न
एनोडाइज़िंग से पहले, अनुभवी निर्माता सामान्यतः निम्नलिखित कार्य करते हैं:
1. दृश्य परीक्षण
२. बर्र हटाना
३. किनारे का उपचार
४. सतह की सफाई
५. फिनिशिंग की पुष्टि
एक सुंदर एनोडाइज़्ड सतह खराब मशीनिंग तैयारी को छिपा नहीं सकती है।
प्रिसिज़न एल्युमीनियम भागों के लिए गुणवत्ता नियंत्रण दृष्टिकोण
कस्टम सीएनसी घटकों के लिए, निरीक्षण केवल अंत में नहीं होना चाहिए।
एक विश्वसनीय निर्माण कार्यप्रवाह में आमतौर पर शामिल होते हैं:
आवक सामग्री की जाँच
पुष्टि करें:
· एल्यूमीनियम का ग्रेड
· सामग्री की स्थिति
· आवश्यकता पड़ने पर ट्रेसैबिलिटी दस्तावेज़
मशीनिंग के दौरान निरीक्षण
जांच:
· महत्वपूर्ण आयाम
· छिद्रों की स्थिति
· समतलता
· प्रोफ़ाइल की सटीकता
सतह उपचार के बाद अंतिम निरीक्षण
सत्यापित करें:
· उपस्थिति
· कोटिंग की एकरूपता
· असेंबली के आयाम
प्रिसिज़न एल्यूमीनियम घटकों के लिए, कई निर्माता सीएनसी मशीनिंग क्षमता को सीएमएम निरीक्षण और फ़िनिशिंग नियंत्रण के साथ जोड़ते हैं ताकि दोहराव को बनाए रखा जा सके।
इस प्रकार की परियोजना से हमें जो सीख मिली
निर्माण परियोजना प्रबंधन के दृष्टिकोण से, सबसे बड़ी सीख यह है कि सीएनसी मशीनिंग केवल एक सीएडी फ़ाइल को धातु के भाग में बदलने की प्रक्रिया नहीं है।
सफल उत्पादन पूरी श्रृंखला को समझने पर निर्भर करता है:
डिज़ाइन → सामग्री → मशीनिंग रणनीति → फ़िक्सचर → सतह उपचार → निरीक्षण → असेंबली
एक भाग को सीएनसी मशीन पर सटीक रूप से निर्मित किया जा सकता है, लेकिन फिर भी वह विफल हो सकता है यदि एनोडाइज़िंग एक महत्वपूर्ण आयाम को बदल देती है या यदि फ़िक्सचर के डिज़ाइन पर प्रारंभ में विचार नहीं किया गया था।
कस्टम मशीन किए गए घटकों की खरीद करने वाले इंजीनियरों के लिए, सबसे मूल्यवान आपूर्तिकर्ता हमेशा वह नहीं होता जिसकी मशीनिंग कीमत सबसे कम होती है। यह वह आपूर्तिकर्ता है जो उत्पादन की समस्याओं में बदलने से पहले निर्माण जोखिमों की पहचान कर सकता है।
वह अनुभव ही प्रोटोटाइप मशीनिंग को विश्वसनीय दीर्घकालिक उत्पादन से अलग करता है।
विनिर्माण प्रक्रिया का सारांश
· सामग्री: एल्यूमीनियम 6061
· प्रक्रिया: सीएनसी मिलिंग
· द्वितीयक प्रक्रिया: एनोडाइज़िंग + लेज़र मार्किंग
· अनुप्रयोग: परिशुद्ध यांत्रिक घटक
· मुख्य ध्यान: आयामी स्थिरता, सतह की गुणवत्ता, दोहराव योग्य उत्पादन