 EN


Sárgaréz elosztóblokkok: Miért szivárognak a csatlakozók, még ha ellenőriztük is őket
Mit kell elvégeznie egy kollektorblokknak
Három feladat, de csak az első látszik kívülről.
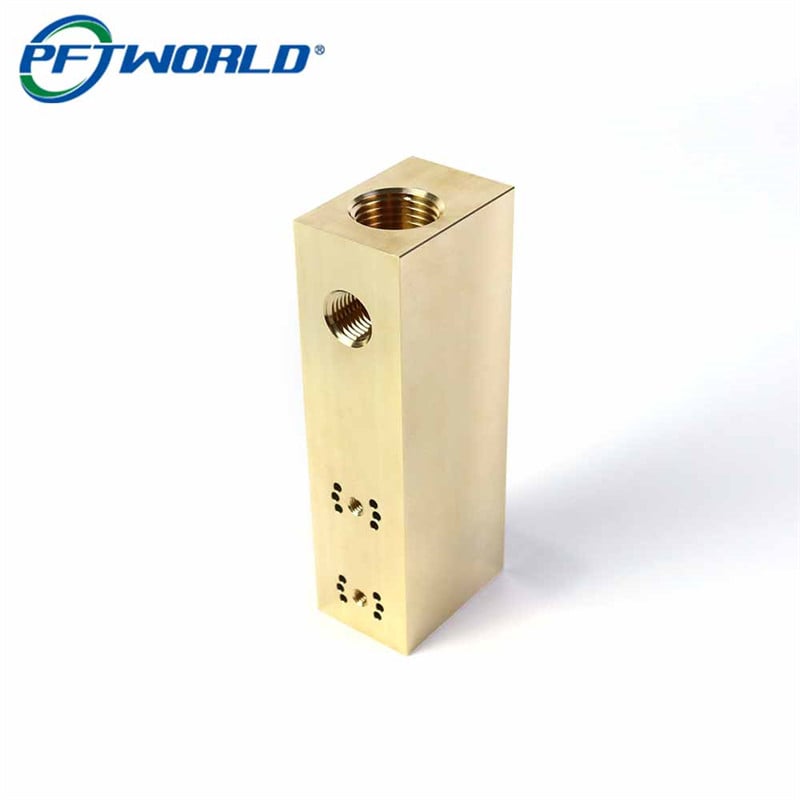
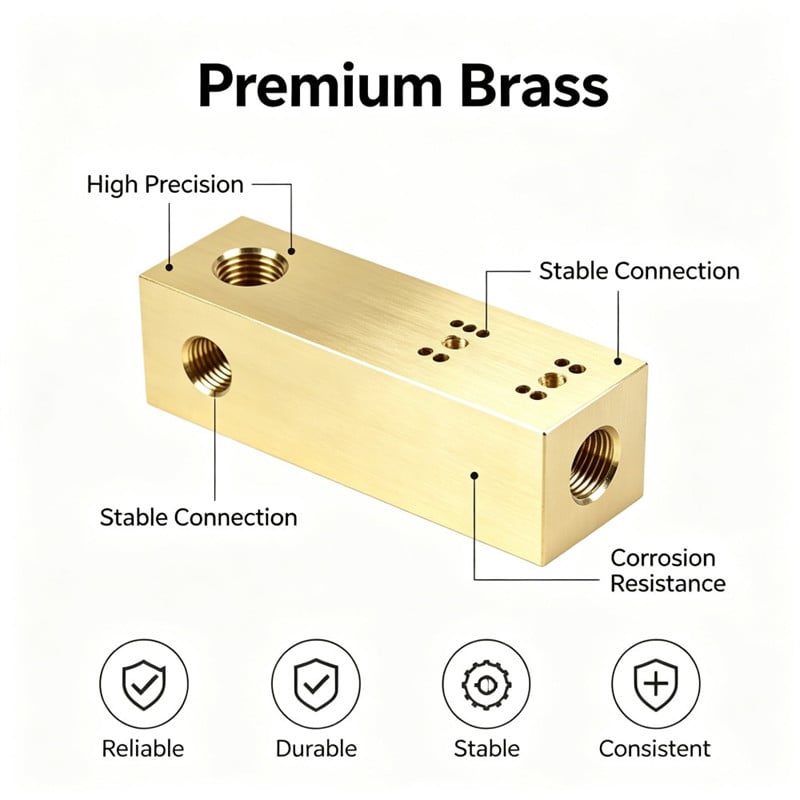
Elosztja a folyadékot. Egy kollektorblokk egyetlen tömör alkatrésszel helyettesíti a T-elágazások, csatlakozók és szerelvények fáját, így a csatlakozók olyan pozícióban kell legyenek, amit a kapcsolási rajz elvár, és a belső járatoknak ezek között kell átvezetniük.
Tömít. Minden menetes csatlakozó nyomáshatárt képez, és a tömítést a menetforma, a szerelvény behajtási mélysége, valamint a csatlakozófelület merőlegessége a szerelvény tengelyére biztosítja. Egy méretileg tökéletes, de enyhén ferde szögben megmunkált menet olyan szerelvényt fogadhat el, amely külsőre jól ül, de nyomás alatt csepeg.
Rögzít. A oldalfelületeken található rögzítési minták a blokkot egy tartóhoz vagy szelep alapzathoz rögzítik, így a rögzítési minták és a csatlakozók ugyanazon a tartón oszlanak el. Ha a rögzítési mintát egy beállításban fúrják, a csatlakozókat pedig egy másikban menetezik, akkor a két elem egyezése csak a véletlen műve.
Miért lehet minden csatlakozó méretileg megfelelő, mégis szivárog az összeszerelés
Egy portot az önmagára vonatkozó felületén ellenőriznek, de a szerelés csak a felületek közötti kapcsolatra figyel
Egy portot menetmérővel, mélységellenőrzéssel és derékszögűség-ellenőrzéssel ellenőriznek, mindegyik mérést az önmagára vonatkozó felületéhez viszonyítva. Mindegyik ellenőrzés sikeres lehet minden porton a blokkban, mégis hibás lehet a blokk, mert egyik ellenőrzés sem mond semmit arról, hogyan helyezkednek el egymáshoz képest a különböző felületeken lévő portok.
A szerelés köti össze őket. Egy illesztőelem belép a felső portba, egy második illesztőelem a oldalsó portba, és egy szelepalap a front mintára csavarodik. Ha a felső és az oldalsó port mindegyike derékszögű saját felületéhez képest, de a két felület nem teljesen párhuzamos vagy nem teljesen derékszögű egymáshoz képest, akkor az illesztőelemek a blokkból olyan irányba vezetnek ki, amelyet senki sem szándékozott. A vezetéket erővel szerelik össze, nem illeszkedéssel, és a szivárgás ott jelenik meg, ahol a csatlakozás a legkevésbé képes elnyelni a hibát.
Ezért a kollektorblokkon a legfontosabb rajzhívás gyakran az, amely hiányzik: a portokat tartalmazó felületek közötti geometriai kapcsolat.
Minden újrafogás lehetőséget ad a konzol elforgatására.
Mind a hat oldalfelület megmunkálása, majd öt oldalfelületen funkcionális elemek kialakítása egy beállítási sorozat, és minden beállításhoz szükség van alappontra. Ha mindegyik felületet olyan alappontból munkálják meg, amelyet magán a felületen állítottak be, akkor mindegyik felület egy kis, önmagában összefüggő világ, és a világok közötti hibák láthatatlanul halmozódnak fel.
Az alternatíva az, hogy egy rögzítőkészüléket használunk az egész munkafolyamat során: egyszer megmunkáljuk és derékszögűre állítjuk a nyersanyagot, majd annyi felületet gyártunk le, amennyit a rögzítőkészülék lehetővé tesz újrafogás nélkül; ha azonban újrafogásra kényszerülünk, akkor ugyanarról a már megmunkált alapfelületről indulunk ki, nem egy friss, megmunkálatlan felületről. Ebben a sorrendben a felső portok és az egyik oldali mintázat ugyanabban a fogásban készült el, a szemben lévő mintázat és a maradék port egy második, az első beállításra támaszkodó rögzítőkészülékkel készült, végül a blokkot ugyanarra a fő alapfelületre állítottuk derékszögűre.
A gyakorlati következmény az, hogy egy viszonylag kevés porttal rendelkező blokkot a geometria által megengedett legkevesebb beállítással kell megmunkálni, és a rögzítőkészülék terve – nem a gép – dönti el, hogy a portok egyeznek-e egymással.
Két csatlakozóelem két felületbe történő meghúzása az a teszt, amely feltárja a hibát
A szivárgás ritkán jelentkezik a gépnél vagy a munkaasztalnál. Akkor jelenik meg, amikor egy csatlakozócsavar be van húzva egy felső portba, és egy másik csatlakozócsavar egy oldalsó portba, mert a második csavar meghúzása terhelést visz át az első csatlakozásra a blokkon keresztül.
Ha a két port tengelye nem merőleges egymásra, akkor ez a terhelés olyan komponenst is tartalmaz, amelyet a csatlakozás soha nem volt tervezve elviselni, és az összeszerelés megtorzi magát a meghúzás közben. A vevő által észlelt tünet egy olyan csatlakozócsavar, amelyet erő alkalmazása nélkül nem lehet megfelelően meghúzni, vagy egy olyan csatlakozás, amely nyomás alatt csepeg, de statikus buborékteszten átmegy. Gyakorlatban ez az is az oka annak, hogy egy blokk-sarzsot egyik héten elfogadnak a minőségellenőrzés során, a következő héten pedig az összeszerelő csapat visszautasítja.
A második, rejtett hibamód: a furatok találkozási pontján keletkező élek
Az élgyűrű ott helyezkedik el, ahol két fúró metszi egymást
Minden fúrt átmenetnél a kifúrás helyén egy szegély keletkezik, és egy keresztfúrt blokkban több ilyen szegély található, mint amennyit a blokk külső felülete sugall. Amikor két átmenet a anyag belsejében metszi egymást, a második fúrás behatol az elsőbe, és egy szegélygyűrűt hagy a belső falon, éppen a folyadék áramlási útvonalában. Senki sem látja, mert a metszéspont a tömör sárgaréz belsejében rejtőzik, és egyetlen vizsgálószerszám sem éri el.
Ez a gyűrű két különálló problémát okoz. Először is, ide gyűlhetnek szennyeződések, majd később felszabadulnak – ez okozza a sárgaréz forgácsok megjelenését a vezetékben a üzembe helyezés utáni hetekkel. Másodszor, csökkenti a hatékony áramlási keresztmetszetet éppen ott, ahol az áramlásnak meg kell fordulnia, ami nyomáscsökkenésként jelenik meg – és ezt senki sem tudja magyarázni a rajzi méretek alapján.
Miért nem távolítja el a szennyeződést a megmunkálás utáni mosás
A mosás eltávolítja a laza forgácsdarabokat és a hűtőfolyadékot. Nem távolítja el a falhoz még mindig tapadó maradékot, és nem éri el egy, a belső átjáróba behajlott maradékgörgő hátsó részét. Egy blokk tökéletesen elvégezheti a mosást, átmehet minden porton végzett szemrevételezésen, mégis maradhat benne egy maradék, amely anyagot választ le, ha folyadékáramlás és nyomás éri.
A megoldás az, hogy szándékosan eltávolítják a maradékot az érintkezési pontokról, ne pedig a tisztításra bízzák. Ebben a megrendelésben a furatokat olyan sorrendben készítették, hogy minden kijárat a könnyen elérhető port felé irányuljon; az érintkezési pontokat a portokon keresztül, ellenőrzött módon távolították el a maradékot, és a szállítás engedélyezésének feltétele egy átfolyásos teszt volt, nem pedig szemrevételezés.
Hogyan készültek a blokkok – lépésről lépésre
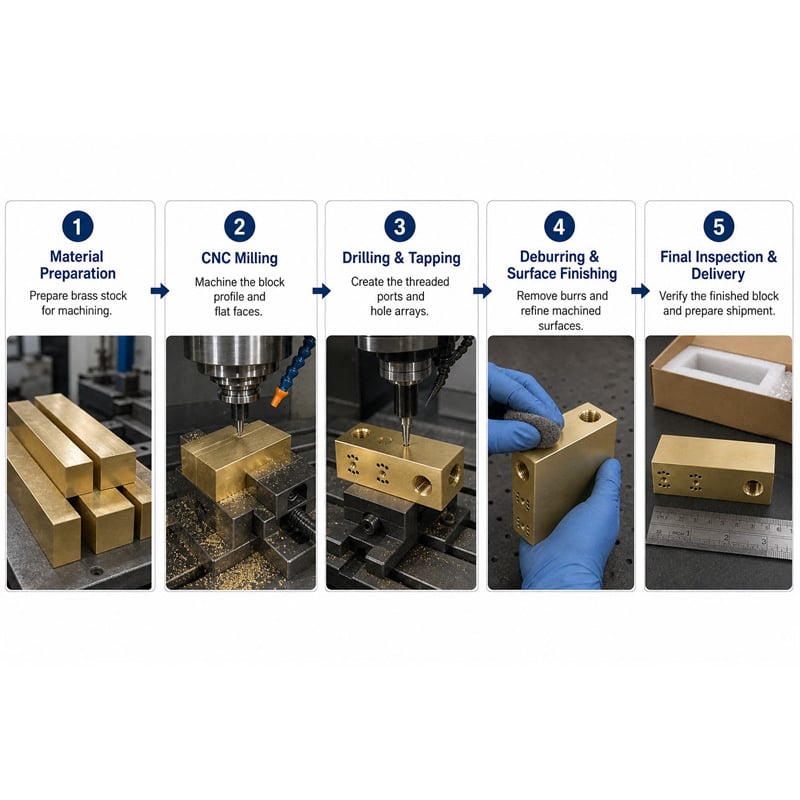
1. lépés – A nyersanyag felületének síklapú és derékszögű megmunkálása egy elsődleges alapfelületről
A rúd elülső és oldalfelületeit úgy alakítják ki és szabják meg, hogy mind a hat felület ugyanarról az elsődleges alapfelületről induljon ki, és a felületek egymáshoz képest merőlegesek és párhuzamosak legyenek. Ez az alapfelület az, amelyhez minden későbbi csatlakozó nyílás és minta viszonyítódik, ezért egyszer létrehozzák, majd újra felhasználják, nem pedig újraalkotják.
2. lépés – A felső és a végfelület megmunkálása ugyanabban a befogásban
A két legnagyobb csatlakozó nyílással rendelkező felületet egyetlen befogásban megmunkálják, így a két nyílás tengelye ugyanahhoz a beállításhoz képest készül. A nyílásokat az elsődleges alapfelülethez viszonyítva helyezik el, nem pedig ahhoz a felülethez, amelyen éppen elhelyezkednek.
3. lépés – A belső átjárók fúrása meghatározott sorrendben
Amikor a rajz összekötött átjárókat ír elő, akkor azokat olyan sorrendben fúrják, amely biztosítja, hogy minden egyes átmenet (breakout) a megfelelő helyre essen; így a második fúró által az ágazódási ponton keletkező forgács a megközelíthető részen marad, nem pedig mélyen a blokk belsejében.
4. lépés – Az ágazódási pontok lekerekítése (deburr) a nyílásokon keresztül
Minden elérhető metszéspontot egy szabályozott átjárón keresztül egy porton keresztül távolítanak el, így a maradék gyűrűt levágják, nem hajtják fel. Ez egy külön művelet, amelyhez saját időkeret tartozik, nem a mosás része.
5. lépés – Minden port négyzetes kifúrása a felületére és szabályozott mélységre
A meneteket a befoglaló felületükre merőlegesen és szabályozott mélységre fúrják, így a csatlakozó teljes menetbe ér be, és nincs rövid menetbe való becsavaródás az alján. A port menet szabványa, mérete és menetszáma a rajzon szereplő minden alkatrészszámhoz igazodik; a gyár szabályozza a fúrószerszámot, a mélységet és a merőlegességet, nem pedig feltételezi egy szabványos megoldást.
6. lépés – A rögzítési mintázatok és a megnagyított furatok megmunkálása a fő referenciapontból
A rögzítési mintázatokat és a megnagyított port ülékeket ugyanabból a fő referenciapontból munkálják meg, mint a portokat, így a mintázatok, a megnagyított furatok és a port tengelyei közös tűréshatárt osztanak meg, nem pedig mindegyik a saját felületére vonatkozóan igaz.
7. lépés – Az alkatrész mosása, majd az átjáratok leöblítése és a kifolyó anyag ellenőrzése
Az alkatrészt először megmossák, majd leöblítik; az öblítőfolyadék szűrőn halad át, így a kifolyó anyagot nem feltételezik, hanem ténylegesen megvizsgálják. A szállítási kritérium a szűrőn látható eredmény, amelyet valójában ismételten ellenőrizni lehet.
8. lépés – Az alkatrész összeszerelt egységként történő ellenőrzése, nem csupán különálló jellemzőként
A végellenőrzés minden csatlakozó nyílás menetméretének ellenőrzését, a nyílások síkjához viszonyított merőlegességét, a leszúrt mélységet, a furatcsoport helyzetét, a sík felület merőlegességét és párhuzamosságát, valamint az öblítés eredményét foglalja magában. A felsorolás lényege az utolsó pont: egy nyílás, amely egyedülállóan megfelel a saját síkjában, továbbra is meg kell, hogy feleljen egy hálózat részeként.
A 1500 darabos sorozat mérési eredményei
| Check | Műszaki adatok | 1500 darab alkatrészre kiterjedően |
|---|---|---|
| Hat felület | Egy támaszpontból kiindulva merőleges és párhuzamos | Minden alkatrészen a fő támaszpontból készül a megmunkálás |
| Csatlakozó nyílások menetei | A rajz szerint ellenőrizve | Minden csatlakozó nyílásnál „go” és „no-go” ellenőrzés történt |
| A csatlakozó nyílások merőlegessége a felülethez | Rajzonként | A menetes részeket merőlegesen vágva, így a csatlakozó elemek egyenesen illeszkednek és megfelelő mélységig ülnek fel |
| A csatlakozó nyílások mélysége | Szabályozott mélység | A csatlakozó elemek teljes menetbe való becsavaródással ülnek fel |
| Rögzítési minták | A fő alapfelülettől számított helyzetük szerint | Minden szelep alaplapját rögzítették újrafúrás nélkül |
| Lefúrások | Gyakori mélység | A szerelvényfejek síkban és egy szinten ülnek |
| Fonál állapota | Tiszták, nincs rajtuk csipke | Csipke eltávolítása és mérés elvégzése a csomagolás előtt |
| Átjárók | Mosás és átöblítés, forgácsmentes | Szűrt átöblítés után nem mutatott anyagot a kiadásnál |
| Felületkezelés | Természetes arany selyemfényű | Egyenletes távolság a felületek között |
1500 darab blokkot szállítottak 20 nap alatt, és az ügyfél jelentette, hogy a sorozat összeállt újrafúrás nélkül, a szerelvények megfelelő mélységre ültek és tömítettek.
A hibát, amelyet saját próbafutásunk során találtunk
Az első ötven blokkunk átment minden ellenőrzésen a vizsgálati lapon, mégis egyikük nem állta ki a lefolyótesztet.
A kérdéses blokk ugyanazon mosáson ment keresztül, mint a többi, és minden csatlakozódoboz megfelelt a menetmérő szabványnak. Amikor a belső járatokat szűrőn keresztül öntöttük le, a szűrő kis mennyiségű sárgaréz darabkát fogott el, és a metszetvizsgálat feltárta az okot: a lekerekítési műveletet a rajzon látható két csatlakozódobozon keresztül végezték el, de egy további, belső járatban lévő kereszteződés nem érhető el egyikből sem, így ott a forgácsgyűrűt nem vágták le, hanem összehajtották. A mosás során ezt inkább mozgatni kezdték, mintsem eltávolítani.
Három változtatás került gyártásba. A fúrási sorrendet újra megtervezték úgy, hogy az adott metszéspontot az ellentétes irányból bontják ki, így a forgácsmaradék oda kerül, ahová a forgácseltávolító szerszám hozzáérhet. A szűrős öblítési teszt kiváltotta a vizuális ellenőrzést a felszabadítási kritériumként. Emellett a rajzi megjegyzést a csatornák elérhetőségéről belefoglaltuk a DFM-visszajelzésünkbe, így az ügyfél, aki elérhetetlen metszéspontot határoz meg, ezt már a gyártás megkezdése előtt megtudja, nem pedig utólag.
A próbagyártás és a sorozatgyártás között az öblítési teszt nem talált több anyagmaradékot, és a kis forgácsokkal kapcsolatos panasz, amely két éve kísérte ezt a részszámot, együtt tűnt el vele.
Három módszer a portok rögzítésére egyetlen tartóelemhez, összehasonlítva
| Megközelítés | A tartóelem beállítása | Keresztirányú egyezés | Beállítási költség | Hol használható |
|---|---|---|---|---|
| Egyetlen kiindulási pontból (datum) megmunkálva, lehetőleg kevés befogóval | Egyszer lefelületelés és derékszögűség-ellenőrzés, majd minden elérhető felület megmunkálása a fő kiindulási pontból újrafogás nélkül | Legjobb megoldás, mert a portokat egyetlen tartóelemhez viszonyítva vágják | Legmagasabb szerszámköltség, legalacsonyabb kockázat | Több oldalon portokkal ellátott blokkok, amelyeket itt alkalmaztunk |
| Két beállításból készülnek egy speciális rögzítőberendezésen | A második beállítás egy megmunkált alapfelületről indul ki, nem egy friss felületről | Jó, feltéve, hogy a rögzítőberendezés a first beállítást veszi alapul, és ellenőrzik kötegenként | Közepes; a rögzítőberendezést karbantartani kell | Olyan blokkok, amelyek geometriája vagy a gép mozgásterülete kizárja az egyetlen rögzítési módot |
| Minden oldal saját alapfelületre való megmunkálása | Minden oldal önálló, önmagában zárt világ | Rossz, és a hiba csak az összeszerelésnél válik láthatóvá | Legalacsonyabb beállítási költség, legmagasabb újramunkálási költség | Egyszerű lemezek, amelyeknek csak az egyik vagy mindkét felületén vannak funkciók |
A középső sorból származnak a legtöbb elveszett tétel, és ez nem megmunkálási probléma. Egy helyzetéből kicsúszott rögzítőberendezés továbbra is olyan csatlakozókat állít elő, amelyek mindegyike merőleges a saját felületére, és csak az összeszerelés mutathatja ki a hibát.
GYIK
Miért szivárog egy sárgaréz kollektorblokk, ha minden csatlakozó átmegy az ellenőrzésen?
Mert a csatlakozó-ellenőrzés minden csatlakozót a saját felületéhez viszonyítva vizsgál, a szivárgás pedig a különböző felületeken lévő csatlakozók közötti kapcsolatból ered. Két szerelvény, amelyet két különböző felületre csavarunk be, egymásra hat a blokkon keresztül, így bármely hiba a két csatlakozó tengelye közötti szögben erőt eredményez, amelyet a csatlakozások nem voltak tervezve elviselni. A blokkot hálózatként, nem funkciók listájaként kell ellenőrizni.
Szükséges-e egy megmunkált kollektorblokknál a furatok átcsiszolása a fémforgácsok eltávolításához?
Igen, külön a mosástól. A mosás eltávolítja a laza forgácsokat és a hűtőfolyadékot; nem távolít el olyan maradékot (burr), amely még a falhoz tapad egy átmenet kereszteződésénél, vagy amely az átmenetbe hajlott vissza. A kereszteződésekben maradt maradékok a rendszer üzembe helyezése után anyagot válnak le, és csökkentik az áramlási keresztmetszetet ott, ahol a folyadéknak meg kell fordulnia.
Milyen portmenet-szabványt és -méretet kell a blokkba menetelni?
A rajzon szereplő adatok szerint, az adott alkatrészszám esetében. A portmenet-szabványok régiók és rendszerek szerint eltérnek, és ugyanazt a blokkvázlatot metrikus, unifikált vagy csöves menettel is meg lehet rendelni, ezért a szabvány, a méret és a portok száma a rajzon szerepeljen, ne feltételezés alapján. A gyártó ellenőrzi a menetelő szerszámot, a menetmélységet és a felületre merőlegességet.
Hogyan ellenőrizze a manifold blokkot forgácsok jelenléte után összeszerelés előtt?
Mossázza át a járatokat, és szűrje át a mossófolyadékot, majd vizsgálja meg, mit fogott el a szűrő. A csatlakozók szemrevételezése nem mutatja meg a burkológyűrűt egy kereszteződés belsejében, és egy olyan mosás, amely maradékanyagot hagy maga után, külsőleg továbbra is tisztának tűnik. A szűrt mossás legyen a felszabadítási kritérium, így az ellenőrzés minden blokknál ismételhető.
Mit tüntessen fel a rajzon
Hat vonal alakítja át a sokcsöves blokkot találgatásból gyártmányrészletté:
1. Adja meg a csatlakozó menetstandardját, méretét és mennyiségét csatlakozónként, valamint azt, hogy mely felületeken helyezkednek el.
2. Jelölje meg, hogy a blokk rendelkezik-e egymással összekapcsolt belső járatokkal, és ha igen, akkor minden kereszteződésnek elérhetőnek kell-e lennie a lekerekítéshez.
3. Adja meg a csatlakozókat tartalmazó felületek geometriai viszonyát négyzetesség- vagy párhuzamosság-meghatározásként, nem csupán a csatlakozók pozícióját.
4. Adja meg a menetmélységet vagy a szerelvényekhez szükséges menetbeforgatást, így a tömítési felület meghatározott, nem feltételezett.
5. Nevezze meg az elsődleges alapfelületet, és jelezze, hogy a rögzítési minták és a csiszolt mélyedések ennek alapján helyezkednek el.
6. Határozza meg a tömb tisztasági követelményeit, valamint azt, hogy szállítás előtt vízátfolyásos vagy nyomáspróba szükséges-e.
Egy kollektorblokk egyetlen koordinátatartó, amely egy csoportnyi menetet, rögzítési mintát és átvezető nyílást tartalmaz, és a közöttük lévő illesztési felületen megy tönkre, nem pedig egyetlen jellemzőn. Így kell megadni, a többi munka pedig egyszerű marás: sík felületek, amelyek derékszöget tartanak, csatlakozó nyílások, amelyek mélység szerint illeszkednek, szelepalapok, amelyek egyenesen rögzíthetők, és átvezető nyílások, amelyek a gép teljes élettartama alatt tiszták maradnak.