 EN


Többtengelyes megmunkálás összetett szénacél alkatrészekhez
Amikor az ügyfelek igényt tartanak összetett széntartalmú acél alkatrészekre , a beszélgetés általában a tűrésekkel és az anyagminőségekkel kezdődik. Valójában a legnagyobb kihívás gyakran az, hogy eldöntsük hogyan kell megmunkálni az alkatrészt , nem pedig azt, hogy meg lehet-e munkálni. Évek óta tapasztaljuk, hogy a 3 tengelyes megmunkálásról a 4 vagy 5 tengelyes CNC megmunkálásra való áttérés ritkán a technológia üldözéséről szól – inkább a beállítási hibák csökkentéséről és az alkatrészek egységességének javításáról.
Egy projekt egy 1045-ös széntartalmú acélból készült sebességváltóházat foglalt magában, amelyet egy automatizált szállítórendszerben használtak. A rajz metsző furatokat, ferde rögzítőfelületeket és több menetes lyukat követelt, amelyeket egy közös referenciapont szerint kellett meghatározni. Az első folyamattervünk három különálló beállítást használt egy függőleges megmunkálóközponton. Minden művelet külön-külön teljesítette a méretbeli tűréseket, de a beállítások között kis helyzeteltérés halmozódott fel. A szerelés során egy csapágyház esetében kézi utómunka volt szükséges, amit az ügyfél nem fogadhatott el.
A tűréshatár módosítása helyett megváltoztattuk a megmunkálási stratégiát. A kritikus jellemzőket egyetlen beállításban fejeztük be egy 5-tengelyes megmunkálóközpont segítségével, így minden helyezőfelület és pontos furat ugyanabból a koordináta-rendszerből lett meghatározva. A gyártási tételközötti méretbeli ingadozás lényegesen stabilabbá vált, és az összeszerelési problémák eltűntek anélkül, hogy a alkatrész tervezését megváltoztattuk volna.
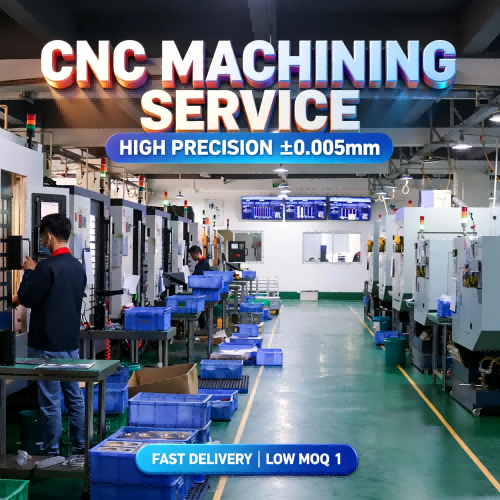
Az a tapasztalat megerősített egy fontos tanulságot: minden további beállítás újabb hibalehetőséget jelent. A többtengelyes megmunkálás értékes, mert minimálisra csökkenti ezeket a hibalehetőségeket.
A szerszámokhoz való hozzáférés egy további, gyakran figyelmen kívül hagyott előny. A szénszerű acél alkatrészek mély zsebekkel, összetett szögekkel és oldalsó felületekkel történő megmunkálásához gyakran hosszú vágószerszámokra van szükség a hagyományos 3-tengelyes gépeken. A hosszabb szerszámok növelik a rezgést, csökkentik a felületminőséget, és gyorsítják a vágóél kopását. A többtengelyes megmunkálás a munkadarab újrapozicionálásával – nem a szerszám kinyújtásával – javítja a merevséget, és lehetővé teszi stabilabb vágási körülményeket.
Megtanultuk azt is, hogy a programozási stratégia legalább annyira fontos, mint a gép képessége. Egy ismétlődő sorozatgyártási megrendelésnél egyszerűen a vágóút módosítása – úgy, hogy a vágóél bekapcsolódása következetesebb legyen – csökkentette a forgószár nyomaték-ingadozását, és észrevehetően meghosszabbította a szerszám élettartamát. A gép ugyanaz maradt; a javulás a megmunkálási folyamat finomításából származott, nem új berendezések beszerzéséből.
A pontos szénacél alkatrészeket beszerző vásárlók számára a többtengelyes megmunkálás nem tekinthető olyan prémium funkcióként, amely automatikusan növeli a költségeket. Sok esetben a kevesebb felfogás, a kisebb mértékű manuális újrapozícionálás és a csökkent utómegmunkálás ellensúlyozza a magasabb óránkénti gépköltséget. Az összesített gyártási költség így alacsonyabb lesz, mivel a folyamat stabilitása javul.
Manapság számos automatizált berendezés, hidraulikus rendszer és ipari gépgyártó egyre összetettebb geometriákat ír elő, miközben minden gyártási tétel esetében ismételhető minőséget vár el. Ezeknek az elvárásoknak való megfeleléshez nem elegendőek a fejlett CNC-berendezések – olyan megmunkálási stratégia szükséges, amely ellenőrzi a méretadatok közötti kapcsolatokat, minimalizálja a halmozódó hibákat, és az első alkatréstől az utolsóig stabilan tartja az egész folyamatot.
Tapasztalataink szerint többtengelyes megmunkálás összetett szénacél alkatrészekhez nem csupán bonyolult formák gyártásáról szól. Hanem olyan gyártási folyamat létrehozásáról, amely minden egyes alkalommal megbízható pontosságot, hatékony gyártást és konzisztens szerelési teljesítményt biztosít.