 EN


Պղնձահամաձուլվածքի մանիֆոլդային տախտակներ. Ինչու՞ են այն ներմուծման անցքերը, որոնք ստուգվել են, այնուամենայնիվ արտահոսում
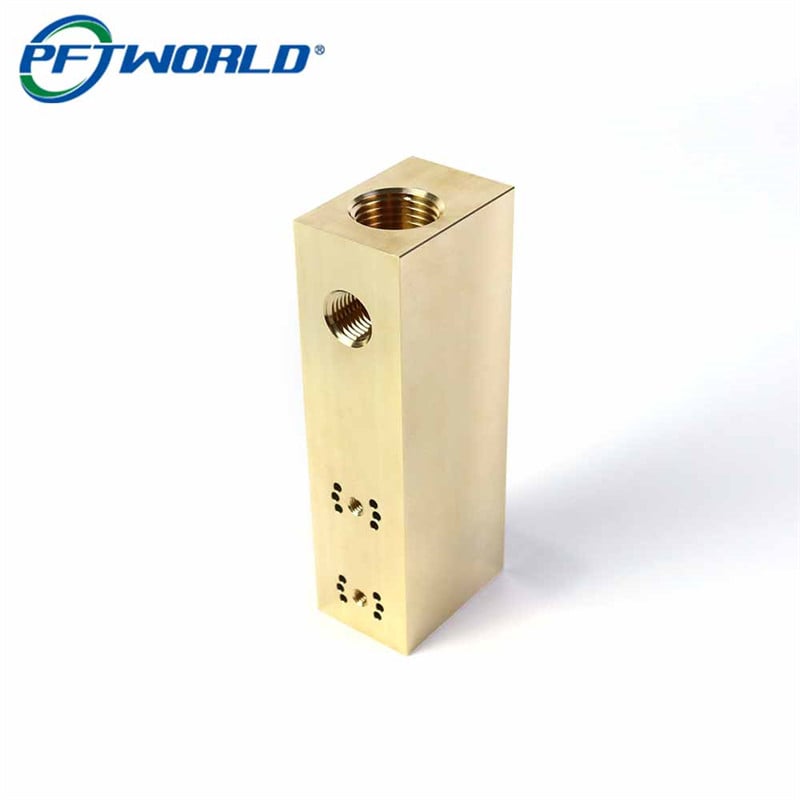
Ինչ է անում մանիֆոլդային բլոկը
Երեք աշխատանք, և դրանցից միայն առաջինը երևում է արտաքինից:
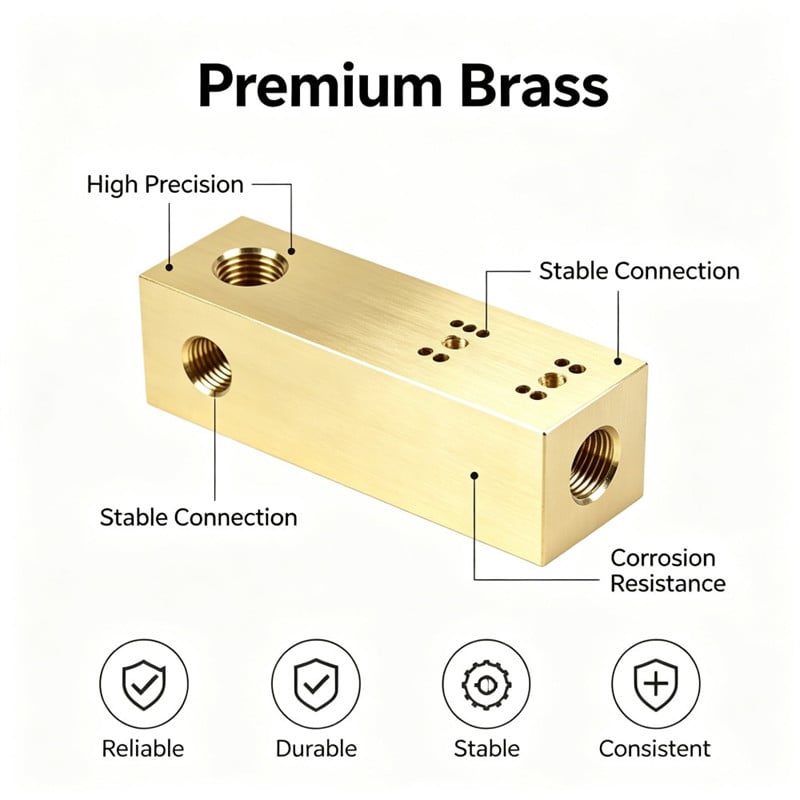
Այն բաշխում է: Մանիֆոլդային բլոկը փոխարինում է թրիների, նիպելների և միացման մասերի ճյուղավորված ծառին մեկ ամբողջական մասով, այնպես որ միացման կետերը պետք է գտնվեն սխեմայում սպասվող դիրքերում, իսկ ներքին անցումները՝ միացնեն դրանք միմյանց:
Այն կնքում է: Յուրաքանչյուր մետաղական միացման կետ ճնշման սահմանագիծ է, իսկ կնքումը իրականացվում է մետաղական միացման ձևով, միացման մասի մտնելու խորությամբ և միացման կետի մետաղական մակերեսի ուղղահայացությամբ միացման մասի առանցքին: Չափային ճշգրտությամբ կատարված, սակայն թեք անկյան տակ մետաղական միացման կետ ունեցող մասը կարող է պահել միացման մասը, որը տեսքով հարթ է տեղադրված, սակայն ճնշման տակ կարող է հարուցել արտահոսք:
Այն դիրքավորում է: Կողային մակերեսների մոնտաժային օրնամենտները ամրացնում են բլոկը մեկ այլ բռնակի կամ փականի հիմքին, այնպես որ օրնամենտները և միացման կետերը կիսվում են մեկ բռնակով: Երբ օրնամենտը պատրաստվում է մեկ սարքավորման մեջ, իսկ միացման կետերը՝ մեկ այլ սարքավորման մեջ, երկուսի համատեղումը հնարավոր է միայն պատահականությամբ:
Ինչու է յուրաքանչյուր միացման կետ կարող լինել թույլատրելի սահմաններում, սակայն հավաքված մասը այնուամենայնիվ արտահոսում է
Պորտը ստուգվում է իր սեփական մակերեսի վրա, սակայն հավաքածուն հետաքրքրվում է միայն մակերեսների միջև եղած հարաբերությամբ
Պորտը ստուգվում է մետրական սարքով, խորության ստուգմամբ և ուղղահայացության ստուգմամբ՝ բոլորը չափվում են դրա սեփական մակերեսի նկատմամբ: Այդ ստուգումներից յուրաքանչյուրը կարող է հաջողվել բլոկի յուրաքանչյուր պորտի վրա, սակայն բլոկը կարող է մնալ սխալ, քանի որ դրանք որևէ բան չեն ասում տարբեր մակերեսների վրա գտնվող պորտերի միջև եղած հարաբերության մասին:
Հավաքածուն է դրանք միավորում: Մեկ միացման մաս մտնում է վերին պորտի մեջ, երկրորդ միացման մասը՝ կողային պորտի մեջ, իսկ շարժական փականի հիմքը միացվում է առջևի օրինակին: Եթե վերին և կողային պորտերը յուրաքանչյուրը ուղղահայաց են իրենց սեփական մակերեսներին, սակայն այդ մակերեսները միմյանց հետ ոչ ամբողջությամբ զուգահեռ են կամ ոչ ամբողջությամբ ուղղահայաց, ապա միացման մասերը դուրս են գալիս բլոկից այնպիսի ուղղությամբ, որը որևէ մեկը չի նախատեսել: Շարքը հավաքվում է ուժի ազդեցությամբ, այլ ոչ թե ճշգրտությամբ, իսկ հետևանքը՝ հերմետիկության կորուստը, առաջանում է այն միացման մասում, որը ամենաքիչն է կարողանում կլանել սխալը:
Այդ պատճառով մանիֆոլդային բլոկի վրա ամենակարևոր գծագրման կանչը հաճախ այն է, որը բացակայում է՝ ներքին մակերեսների միջև երկրաչափական հարաբերությունը, որոնք պարունակում են ներմուծման և ելման բացվածքներ:
Յուրաքանչյուր նոր ամրացում հնարավորություն է տալիս պտտել ամրակալիչ սարքը:
Մեքենայացնել բոլոր վեց մակերեսները և այդ մակերեսներից հինգի վրա մշակել տարրերը սա մի հաջորդականություն է, որը պահանջում է մի շարք տեղադրումներ, և յուրաքանչյուր տեղադրում պահանջում է հենակետ: Եթե յուրաքանչյուր մակերես մշակվում է այդ մակերեսի վրա սահմանված հենակետից, ապա յուրաքանչյուր մակերես փոքր, ինքնաբավ աշխարհ է, և այդ աշխարհների միջև առաջացած սխալները անտեսելի կերպով կուտակվում են:
Այլընտրանքը նույն մեկ սեղմակի օգտագործումն է ամբողջ աշխատանքի ընթացքում. նախ մշակվում է մասնակի մակերեսը և հարթացվում է սկզբնական մասը, ապա սեղմակի թույլատրած քանակով մակերեսներ մշակվում են նորից սեղմակի չդնելու պայմաններում. երբ սեղմակի նորից դնելը անխուսափելի է, այն վերցվում է նույն մշակված հենակետից, այլ ոչ թե նոր մակերեսից. այս հաջորդականությամբ վերին ներմուծման անցքերը և մեկ կողմն ավարտվեցին նույն սեղմակի տակ, հակառակ կողմի նախշը և մնացած ներմուծման անցքը մշակվեցին երկրորդ սեղմակում, որը հիմնված էր առաջին դասավորության վրա, իսկ մասը վերջնականապես հարթացվեց նույն առաջնային հենակետի նկատմամբ։
Գործնական հետևանքն այն է, որ համեմատաբար քիչ ներմուծման անցքեր ունեցող մասը պետք է մշակվի այնքան քիչ դասավորություններով, որքան երկրաչափությունը թույլ է տալիս, և սեղմակի նախագիծն է, ոչ թե մեքենան, որը որոշում է, թե արդյոք ներմուծման անցքերը համաձայնվում են։
Երկու միացման մասերի ամրացումը երկու մակերեսներին այն փորձն է, որն այն հայտնաբերում է։
Հաճախ հատուկ սարքի կամ սեղանի վրա չի հայտնաբերվում հետազոտվող հեռացումը: Այն հայտնվում է, երբ մեկ միացման մասը պտտվում է վերին ներմուծման մեջ, իսկ մյուսը՝ կողային ներմուծման մեջ, քանի որ երկրորդ միացման մասի պտտումը բլոկի միջոցով բեռնավորում է առաջին միացման մասը:
Եթե երկու ներմուծումների առանցքները միմյանց նկատմամբ ուղղահայաց չեն, ապա այդ բեռնավորումը ունի մի բաղադրիչ, որի համար միացման մասը երբեք չի նախագծվել, և հավաքված մասը պտտվում է այն ժամանակ, երբ այն պտտվում է: Հաճախորդի կողմից նկատվող ախտանիշը այն է, որ միացման մասը չի կարողանում լիովին պտտվել առանց լրացուցիչ ուժի կիրառման, կամ միացման մասը հեղուկ է թափանցեցնում ճնշման տակ, սակայն անցնում է ստատիկ փուչիկի փորձարկումը: Իրականում սա նաև այն պատճառն է, որով մեկ շաբաթվա ընթացքում բլոկների մի շարքը կարող է ընդունվել ստուգման միջոցով, իսկ հաջորդ շաբաթը՝ մերժվել հավաքման թիմի կողմից:
Երկրորդ թաքնված անհաջողությունը՝ անցումների հատման վայրում առաջացած բուրրերը:
Բուրրերի օղակը գտնվում է երկու պտտվող գործիքների հատման վայրում:
Յուրաքանչյուր պատրաստված անցումային խորշը թողնում է մետաղական բերդ այն տեղում, որտեղ այն դուրս է գալիս, և երկու հատվող խորշերով պատրաստված մասը այդպիսի բերդեր ունի ավելի շատ, քան թե արտաքին տեսքը ցույց է տալիս: Երբ երկու խորշերը հատվում են նյութի ներսում, երկրորդ պատրաստումը մտնում է առաջինի մեջ և թողնում է մետաղական բերդի օղակ՝ կախված ներքին պատին, ճիշտ հեղուկի հոսքի ճանապարհին: Այն ոչ ոք չի տեսնում, քանի որ հատման կետը թաքնված է պինդ պղնձի մեջ, և որևէ ստուգման սարք չի հասնում այնտեղ:
Այդ օղակը առաջացնում է երկու առանձին խնդիր: Դա մասնիկների կուտակման և հետագայում ազատվելու վայր է, ինչը պատճառ է դառնում, որ պղնձի մասնիկները մի շաբաթ կամ ավելի ուշ հայտնվեն համակարգում՝ շահագործման սկսելուց հետո: Եվ այն նվազեցնում է հոսքի արդյունավետ հատույթը ճիշտ այն տեղում, որտեղ հոսքը պետք է շրջվի, ինչը դրսևորվում է ճնշման անկմամբ, որը չի բացատրվում գծագրի չափսերից:
Ինչու՞ մեքենայացումից հետո լվացումը չի վերացնում այն
Մաքրումը վերացնում է թեթև կտրվածքներն ու սառեցնող հեղուկը: Այն չի վերացնում պատին մնացած բուրրը և չի հասնում բուրրի օղակի հետևի մասին, որը ծալվել է անցումի մեջ: Բլոկը կարող է դուրս գալ լավ մաքրումից, անցնել յուրաքանչյուր պորտի տեսանելի ստուգումը և այդուհանդերձ պահել բուրր, որը կսկսի նյութ արտազատել հոսքի և ճնշման առկայության դեպքում:
Լուծումը նախատեսված բուրրահեռացումն է միացման կետում՝ մաքրման վրա հիմնվելու փոխարեն: Այս պատվերի դեպքում անցումները պատրաստվել են այնպիսի հաջորդականությամբ, որ յուրաքանչյուր դուրսբերում ուղղված լինի մատչելի պորտի դեպքում, միացման կետերը բուրրահեռացվել են պորտերի միջոցով վերահսկվող անցումով, իսկ առաքման թույլատրման չափանիշը տեսանելի ստուգումի փոխարեն լվացման փորձն էր:
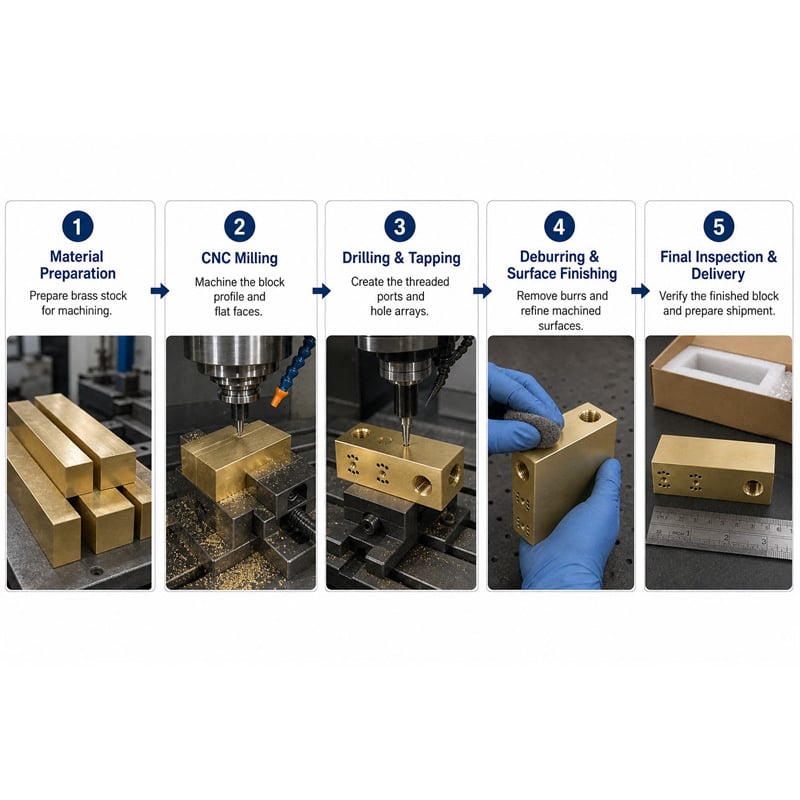
Ինչպես են պատրաստվել բլոկները՝ քայլ առ քայլ
Քայլ 1. Սկզբնական հենարանից մեկից մշակել և քառակուսիացնել սկզբնական նյութը
Վահանակը մշակվում է և քառակուսիացվում է այնպես, որ բոլոր վեց մակերեսները ստացվեն մեկ հիմնական հենարանից, իսկ մակերեսները լինեն իրար ուղղահայաց և զուգահեռ: Այս հենարանն է այն, ինչի նկատմամբ դիրքավորվում են բոլոր հետագա ներծածումներն ու օրնամենտները, այնպես որ այն ստեղծվում է մեկ անգամ և կրկին օգտագործվում, այլ ոչ թե վերաստեղծվում:
Երկրորդ քայլ՝ վերին և վերջնային մակերեսների մշակումը նույն ամրացման մեջ
Ամենամեծ ներծածումները պարունակող երկու մակերեսները մշակվում են մեկ ամրացման մեջ, որպեսզի երկու ներծածման առանցքները մշակվեն մեկ հաստատված դիրքի նկատմամբ: Ներծածումները դիրքավորվում են հիմնական հենարանի նկատմամբ, այլ ոչ թե այն մակերեսի նկատմամբ, որի վրա դրանք տեղադրված են:
Երրորդ քայլ՝ ներքին անցումների պլանավորված հաջորդականությամբ պատրաստումը
Երբ գծագրում նախատեսված են փոխկապակցված անցումներ, դրանք պատրաստվում են այնպիսի հաջորդականությամբ, որը վերահսկում է յուրաքանչյուր անցումի վերջնական դիրքը, որպեսզի երկրորդ պատրաստման ժամանակ ստեղծված մետաղական ծայրամասային մասը (բուր) հայտնվի այնտեղ, որտեղ մաքրման գործիքը կարող է հասնել, այլ ոչ թե շատ խորը մետաղական մարմնի ներսում:
Չորսրորդ քայլ՝ ներծածումների միջոցով անցումների միացման կետերի մաքրումը
Յուրաքանչյուր հասանելի միացում մշակվում է մեկ առանձին ծակի միջոցով՝ վերահսկվող անցումով, որպեսզի մետաղական ծայրային մասը կտրվի, այլ ոչ թե ծալվի: Սա առանձին գործողություն է, որն ունի իր սեփական ժամանակային նախատեսումը և չի ներառվում լվացման գործողության մեջ:
5-րդ քայլ՝ Յուրաքանչյուր ծակի քառակուսի մակերեսը մշակել դեպի դրա մակերեսը և վերահսկվող խորությամբ
Շառավիղները մշակվում են այնպես, որ լինեն ուղղահայաց այն մակերեսին, որին ամրացված են, և վերահսկվող խորությամբ, որպեսզի միացման մասը հասնի իր նստատեղին՝ ամբողջ շառավիղը մասնակցելով միացմանը, իսկ ներքևի մասում չլինի կարճ միացում: Ծակի շառավիղների ստանդարտը, չափը և քանակը հետևում են յուրաքանչյուր մասի համարի համար տրված գծագրին. արտադրամասը վերահսկում է մշակման գործիքը, խորությունը և ուղղահայացությունը՝ այլ որևէ ստանդարտ ենթադրելու փոխարեն:
6-րդ քայլ՝ Մշակել ամրացման նախատիպերը և հատուկ խորացված ծակերը առաջնային հենարանից
Ամրացման նախատիպերը և հատուկ խորացված ծակերի նստատեղերը մշակվում են նույն առաջնային հենարանից, ինչ ծակերը, որպեսզի նախատիպերը, հատուկ խորացված ծակերը և ծակերի առանցքները բոլորը միասին համապատասխանեն մեկ ընդհանուր ստանդարտի՝ այլ որևէ մակերեսի նկատմամբ առանձին ճշգրտվելու փոխարեն:
7-րդ քայլը՝ լվացում, ապա անցումային անցքերի լվացում և դուրս եկող նյութի ստուգում
Բլոկը լվացվում է և ապա լվացվում է անցումային անցքերը, իսկ լվացման հետևանքով ստացված հեղուկը անցնում է ֆիլտրի միջով, որպեսզի դուրս եկող նյութը հնարավոր լինի ստուգել, այլ ոչ թե ենթադրել: Առաքման չափանիշը ֆիլտրի ցույց տվածն է, որը ստուգում է, որը իրականում կարելի է կրկնել:
8-րդ քայլը՝ բլոկի ստուգում որպես մեկ հավաքված մաս, ոչ թե միայն առանձին հատկանիշների համախումբ
Վերջնական ստուգումը ներառում է յուրաքանչյուր պորտի մետրային սարքերի ստուգում, պորտի ուղղահայացությունը դեմքին, կոնտրբորի խորությունը, նախշի դիրքը, դեմքի ուղղահայացությունը և զուգահեռությունը, ինչպես նաև լվացման արդյունքը: Ցուցակի նպատակը վերջին կետն է՝ պորտը, որը անցնում է իր դեմքի վրա առանձին, պետք է նաև անցնի ցանցի մաս լինելու որպես պայման:
Ինչ է չափվել 1500 հատ արտադրանքի սերիայում
| Ստուգում | Տեխնիկական բնութագրեր | Պահպանվել է 1500 բլոկի վրա |
|---|---|---|
| Վեց դեմք | Ուղղահայաց և զուգահեռ՝ մեկ հենարանից | Մեքենայացված է յուրաքանչյուր բլոկի առաջնային հենարանից |
| Պորտերի մետրային սարքեր | Գծագրի համաձայն՝ չափված | Յուրաքանչյուր պորտի վրա ստուգված է «գնալ» և «չգնալ» ստուգման միջոցով |
| Պորտի ուղղահայացությունը դեմքին | Ըստիպ գծագրի | Մշակված է ուղղահայաց, որպեսզի միացման մասերը ճիշտ մտնեն և խորանային տեղադրվեն |
| Պորտի խորությունը | Կառավարվող խորություն | Միացման մասերը տեղադրված են ամբողջ մետաղալարի միացմամբ |
| Ամրացման օրինակները | Դիրքում՝ հիմնական հենարանից | Յուրաքանչյուր փականի հիմքի պտուտակները ամրացված են առանց վերապատրաստման |
| Կոնտրաստային խորշեր | Ընդհանուր խորություն | Միացման գլխերը հարթ են և մակերեսի հարթության մեջ են |
| Շառավիղի վիճակ | Մաքուր, առանց ծայրային եզրերի | Մաքրված են և չափված են փաթեթավորման առաջ |
| Հատվածներ | Լվացված և լվացված են, առանց մետաղական մասնիկների | Ֆիլտրված լվացումը արձաปลումից առաջ նյութի բացակայություն ցույց տվեց |
| Մակերեսի վերջնական մշակում | Բնական ոսկեգույն մետաղական մակերես | Համապատասխան մեկը մյուսին |
Հազար հինգ հարյուր բլոկ ուղարկվել է 20 օրում, և հաճախորդը հայտնել է, որ գիծը հավաքվել է առանց կրկնակի պատրաստման, իսկ միացման մասերը ճիշտ են նստել և լավ են կնքվել:
Մեր սեփական փորձարկման ընթացքում հայտնաբերված սխալը
Մեր առաջին հիսուն բլոկները անցել են ստուգման թերթի բոլոր ստուգումները, սակայն դրանցից մեկը չի անցել լվացման ստուգումը:
Հարցի ենթարկվող բլոկը ենթարկվել է նույն լվացման, ինչ մյուսները, և բոլոր միացման կետերը անցել են մետաղալարի չափագրման ստուգումը: Երբ մենք լվացել ենք անցումները ֆիլտրի միջով, ֆիլտրը բռնել է փոքր քանակությամբ պղինձ, իսկ հատվածավորումը ցույց է տվել պատճառը. մաքրման գործողությունը կատարվել է գծագրում ցույց տրված երկու միացման կետերով, սակայն ներքին անցումի մեկ այլ հատված, որը գտնվում է այդ երկուսից հետո, չի կարողացել հասնել ո՛չ մեկից, և այդտեղ գտնվող մետաղային մերձավոր օղակը կտրված չի եղել, այլ ծալվել է: Լվացումը այն տեղաշարժել է, բայց չի հեռացրել:
Երեք փոփոխություն մտան արտադրության մեջ։ Պատրաստման հաջորդականությունը վերանայվեց, որպեսզի տվյալ հատումը մշակվի հակառակ ուղղությամբ, ինչը բերում է մետաղական ծայրային եզրի (բյուր) առաջացման այն տեղում, որտեղ մաքրման գործիքը կարող է հասնել դրան։ Ֆիլտրով լվացման փորձարկումը փոխարինեց տեսողական ստուգումը որպես արտադրանքի թույլատրման չափանիշ։ Եվ նկարի ծանոթագրությունը՝ անցումների մատչելիության վերաբերյալ, ավելացվեց մեր DFM հետադարձ կապի մեջ, որպեսզի այն հաճախորդը, ով նշում է անմատչելի հատում, մասին իմանա մասերի պատրաստումից առաջ, այլ ոչ թե հետո։
Փորձարկման և սերիական արտադրության միջև լվացման փորձարկումը դադարեց նյութի մնացորդներ գտնել, իսկ այս մասի համարի հետ կապված երկու տարի տևած «փոքր մետաղական մասնիկներ» բողոքը նույնպես անհետացավ։
Երեք տարբերակ՝ պորտերը մեկ բռնակում ամրացնելու համար, համեմատությամբ
| Մոտեցում | Բռնակի դիրքը | Խաչաձև երեսների համաձայնություն | Տեղադրման արժեք | Որտեղ է տեղադրվում |
|---|---|---|---|---|
| Մշակված մեկ հենարանից՝ հնարավորինս քիչ բռնակներով | Առաջին անգամ հարթել և քառակուսի դարձնել, այնուհետև մշակել բոլոր մատչելի երեսները առաջնային հենարանից՝ մինչև կրկին բռնակելը | Լավագույն տարբերակ, քանի որ պորտերը մշակվում են մեկ բռնակի նկատմամբ | Ամենաբարձր սարքավորման ծախս, ամենացածր ռիսկ | Բլոկներ՝ մի քանի երեսների վրա պորտերով, որոնք այստեղ օգտագործվում են |
| Մեկնաբանված են երկու տեղադրումներից՝ հատուկ ֆիքսատորից | Երկրորդ տեղադրումը սկսվում է մեկնաբանված դատումից, այլ ոչ թե նոր երեսից | Լավ, եթե ֆիքսատորը հղում է առաջին տեղադրմանը և ստուգվում է շարքերի միջև | Միջին՝ ֆիքսատորը պետք է սպասարկվի | Բլոկներ, որտեղ երկրաչափությունը կամ մեքենայի շարժման սահմանափակումները բացառում են մեկ ամրացման տարբերակը |
| Յուրաքանչյուր երես մեկնաբանված է իր սեփական դատումի վրա | Յուրաքանչյուր երես ինքնաբավ աշխարհ է | Վատ, և սխալը տեսանելի չէ մինչև հավաքումը | Ամենացածր տեղադրման ծախսերը, ամենաբարձր վերամշակման ծախսերը | Պարզ սալիկներ՝ հատկանիշներով մեկ կամ երկու երեսների վրա միայն |
Մեջտեղի շարքն է այն, որտեղից են առավել հաճախ կորչում սխալ մշակված բաժինները, և դա մշակման խնդիր չէ: Դիրքից շեղված ամրակալման սարքը դեռևս արտադրում է ներմուծման անցքեր, որոնք յուրաքանչյուրը ուղղահայաց են իրենց սեփական երեսին, և միայն հավաքածուն է ցույց տալիս այն:
Հաճախակի տրվող հարցեր
Ինչու՞ է պղնձաբրոնզային մանիֆոլդային տախտակը հոսում, երբ բոլոր ներմուծման անցքերը հաջողությամբ անցնում են ստուգումը:
Քանի որ ներմուծման անցքերի ստուգումը յուրաքանչյուր անցքը ստուգում է իր սեփական երեսի նկատմամբ, իսկ հոսումը պայմանավորված է տարբեր երեսների վրա գտնվող ներմուծման անցքերի միջև եղած հարաբերությամբ: Երկու միացման մասերի մեջ երկու տարբեր երեսների մեջ պտտվելը բեռնում է միմյանց մանիֆոլդային տախտակի միջոցով, այնպես որ երկու ներմուծման անցքերի առանցքների միջև անկյան ցանկացած սխալ վերածվում է այնպիսի ուժի, որի համար միացման մասերը չեն նախատեսված: Տախտակը պետք է ստուգվի որպես ցանց, ոչ թե հատկանիշների ցուցակ:
Արդյո՞ք մեքենայացված մանիֆոլդային տախտակի համար անհրաժեշտ է անցում կատարել անցքերով՝ սարքի մեջ մնացած սրածայր եզրերը հեռացնելու համար:
Այո, առանձին՝ լվացումից հետո: Լվացումը հեռացնում է թեթև մետաղական մասնիկները և սառեցնող հեղուկը, սակայն չի հեռացնում այն բուրրը, որը դեռևս միացված է անցումի միջանկյալ պատին կամ որը ծալվել է անցումի մեջ: Միջանկյալ միացման վայրերում մնացած բուրրերը հետագայում մաշվում են և նյութի մասնիկներ են արտադրում համակարգում շահագործման սկսելուց հետո, ինչը նվազեցնում է հոսքի մակերեսը այն տեղում, որտեղ հեղուկը ստիպված է շրջվել:
Ի՞նչ տիպի և չափի մուտքի մետաղական մասնիկ պետք է օգտագործվի այդ բլոկի համար:
Այն պետք է համապատասխանի այդ մասի համարի համար նշված գծագրի պահանջներին: Մուտքի ստանդարտները տարբերվում են տարածաշրջանների և համակարգերի միջև, իսկ նույն բլոկի արտաքին ձևը կարող է պատվիրվել մետրային, միասնական կամ խողովակային մետաղական մասնիկներով, այդ պատճառով ստանդարտը, չափը և մուտքերի քանակը պետք է նշված լինեն գծագրում, այլ ոչ թե ենթադրվեն: Արտադրամասը վերահսկում է մետաղական մասնիկի տեսակը, մետաղական մասնիկի խորությունը և դրա ուղղահայացությունը մակերեսին:
Ինչպե՞ս ստուգել մանիֆոլդի բլոկը մետաղական մասնիկների առկայության վերաբերյալ մինչև հավաքածուի կատարումը:
Մաքրել անցումները և մաքրման միջոցը անցկացնել ֆիլտրի միջով, այնուհետև ստուգել, թե ինչ է ֆիլտրը բռնել: Դաշտերի տեսողական ստուգումը չի ցույց տա մի մետաղական օղակ, որը գտնվում է մի միացման մեջ, իսկ մաքրումը, որը թողնում է մնացորդներ, արտաքինից կմնա մաքուր տեսքի: Ֆիլտրավորված մաքրումը պետք է լինի արձաปลումը հաստատելու չափանիշը, որպեսզի ստուգումը կրկնելի լինի յուրաքանչյուր բլոկի համար:
Ինչ դնել ձեր գծագրի վրա
Վեց կետ վերածում են մանիֆոլդի բլոկը ենթադրությունից մասնակի մասի.
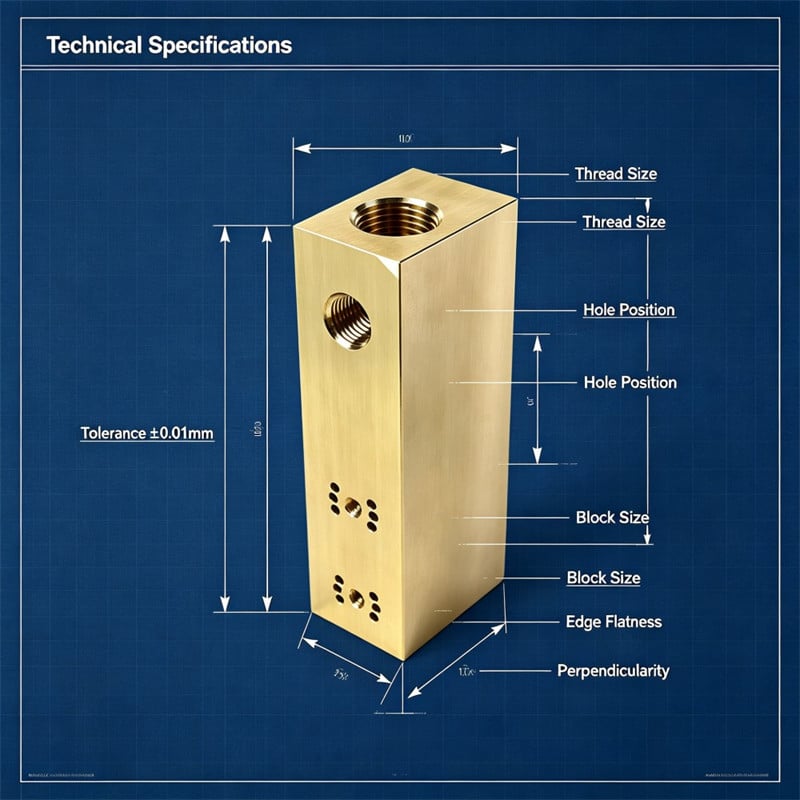
1. Նշել դաշտի մետաղալարի ստանդարտը, չափը և յուրաքանչյուր դաշտի քանակը, ինչպես նաև նշել, թե որ դեմքերի վրա են դրանք տեղադրված:
2. Նշել, թե արդյոք բլոկը ունի միմյանց հետ միացված ներքին անցումներ, և եթե ունի, ապա նաև նշել, թե արդյոք յուրաքանչյուր միացում պետք է հասանելի լինի մետաղական օղակների հեռացման համար:
3. Նշել դաշտեր կրող դեմքերի երկրաչափական հարաբերությունը որպես ուղղահայացության կամ զուգահեռության պահանջ, ոչ միայն դաշտերի դիրքերը:
4. Նշել մետաղալարի խորությունը կամ մետաղալարի մեջ մտնելու չափը, որը անհրաժեշտ է միացման մասերի համար, որպեսզի նստատեղը սահմանվի, այլ ոչ թե ենթադրվի:
5. Նշել հիմնական հենարանը և ասել, որ մոնտաժման օրինակները և հակախորշերը դիրքավորված են դրանից:
6. Նշել բլոկի պահանջվող մաքրությունը և այն, թե արդյոք առաքման առաջ անհրաժեշտ է լվացման թեստ կամ ճնշման թեստ:
Մանիֆոլդի բլոկը մեկ կոորդինատային սալիկ է, որը պարունակում է մետաղալարերի, օրինակների և անցուղիների համախումբ, և այն ձախողվում է դրանց միջև գտնվող միացման տեղում, այլ ոչ թե մեկ առանձին հատկանիշի վրա: Այն պետք է նշվի այդ կերպ, իսկ մնացածը սովորական մեքենայացման աշխատանք է՝ մակերեսներ, որոնք մնում են ուղղահայաց, նիստեր, որոնք ճիշտ են տեղադրված խորության մեջ, փականների հիմքեր, որոնք ճիշտ են միացված պտուտակներով, և անցուղիներ, որոնք մնում են մաքուր մեքենայի ամբողջ ծառայության ընթացքում: