 EN


Roda Gigi POM Berpelapis: Mengapa Bagian Tengahnya Longgar?
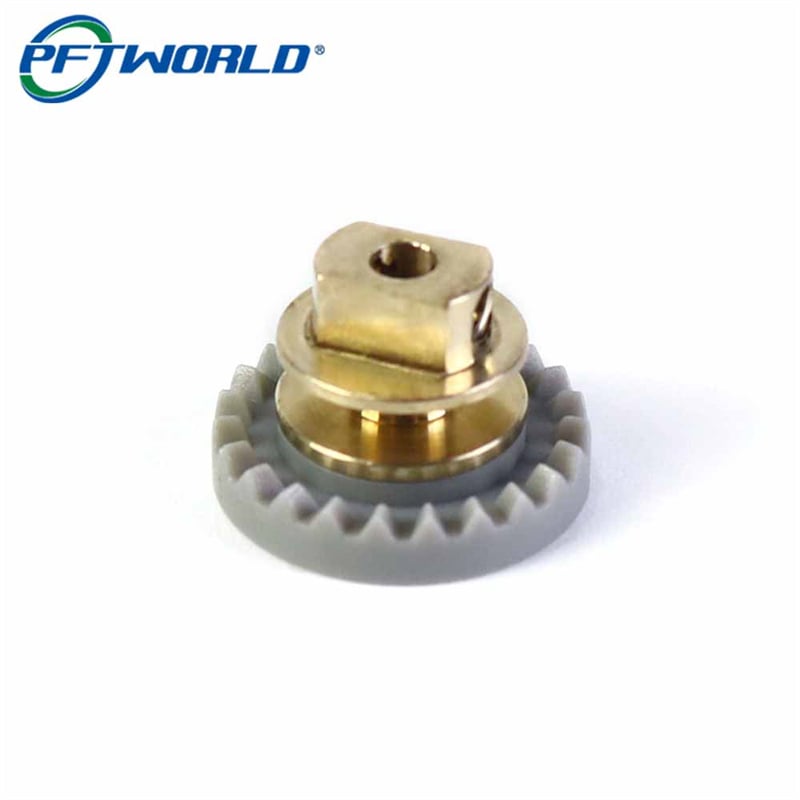
Sebuah roda gigi POM abu-abu dengan inti kuningan yang dibubut tampak seperti komposit sederhana, dan justru karena itulah banyak di antaranya gagal. Pesanan 260626003 tiba pada Juni 2025 dari produsen peralatan kantor, yang sebelumnya menerima kiriman sejumlah roda gigi POM overmolded dari pemasok lama—roda gigi tersebut lulus semua inspeksi di dermaga, namun kemudian kehilangan intinya di dalam mesin: sebagian berputar di poros akibat torsi bolak-balik, sebagian lain retak pada tepi cetakannya saat perakitan, dan sebagian lagi bergeser terlalu jauh dari pusat sehingga transmisi menjadi berisik dan sekrup pengunci tidak mampu menahannya.
Berikut ini adalah perubahan yang kami lakukan, angka-angka yang kami ukur selama proses produksi, serta cacat yang kami temukan pada lima puluh suku cadang pertama buatan kami sendiri. Jika Anda membeli roda gigi POM overmolded dengan sisipan kuningan, bagian retensi adalah bagian yang layak mendapat perhatian serius Anda—karena jawaban yang tampak jelas, yaitu menekan sisipan dengan kuat dan mengandalkan gesekan, justru merupakan penyebab kegagalan pada lot pertama.
Fungsi sebenarnya dari inti logam
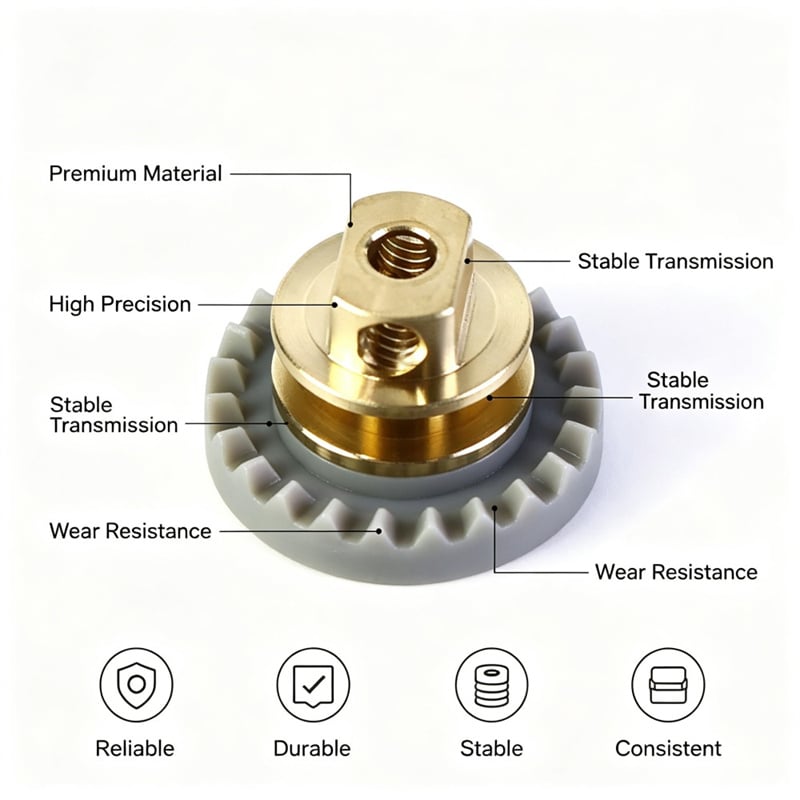
Kedua bahan tersebut menjalankan dua tugas berbeda, dan pembagian tugas inilah yang membuat komponen ini berfungsi dengan baik.
Badan POM yang dibentuk cetak membawa geometri gigi. POM kaku, stabil dimensi di bawah beban, dan cukup licin sehingga pasangan roda gigi kecil beroperasi dengan sunyi tanpa pelumas.
Membentuk gigi pada inti yang telah dimesin, alih-alih memesin seluruh roda gigi dari kuningan atau baja, menghasilkan operasi yang lebih sunyi, bobot lebih ringan, tanpa kebutuhan pelumasan, serta biaya lebih rendah dibandingkan komponen yang sepenuhnya dimesin dalam volume besar. Komprominya adalah: sambungan antara plastik dan logam kini menjadi jalur pembebanan, sehingga harus dirancang secara sadar—bukan sekadar diasumsikan.
Mode kegagalan yang tidak diukur siapa pun
POM terus bergerak setelah mesin cetak berhenti
POM mengkristal saat mendingin dan menyusut sekitar 1,8 persen dari rongga. Material ini juga terus mengendur selama berjam-jam setelah komponen dikeluarkan dari cetakan, serta bergerak kira-kira lima hingga enam kali lebih banyak dibandingkan kuningan untuk perubahan suhu yang sama. Suatu kecocokan yang terukur ketat di meja kerja pada pagi hari dapat terukur longgar di dalam rumahannya yang hangat pada sore hari, tanpa ada bagian yang disentuh.
Itulah seluruh masalah dalam satu kalimat: sambungan gesek antara dua material yang memuai pada laju berbeda merupakan sambungan dengan tanggal kedaluwarsa.
Bibir (rim) adalah cincin terlemah dalam komponen tersebut
Menekan kerah halus ke dalam hub cetak membebani plastik di sekitarnya dalam tegangan lingkar. Cincin paling tipis, paling dingin, dan paling tertegang di seluruh komponen adalah tepian di sekeliling hub, serta merupakan lokasi umum gerbang runner dan garis pemisah cetakan. Ketika pasangan tekan dirancang berdasarkan ketatnya daripada kesesuaian dimensinya, tepian inilah yang menanggung konsekuensinya—hasilnya adalah roda gigi yang retak di meja perakitan dan bahkan tak pernah sampai ke mesin.
Sambungan diminta melakukan dua tugas sekaligus
Penentuan posisi dan transmisi daya bukanlah persyaratan yang sama. Sisipan hub harus tetap konsentris terhadap sumbu roda gigi dalam toleransi beberapa perseratus milimeter, serta harus mampu menahan torsi bolak-balik tanpa rotasi sedikit pun. Pasangan gesekan memang cukup baik dalam menjalankan tugas pertama—ketika masih baru—namun buruk secara permanen dalam tugas kedua, karena gaya normal yang menjadi andalannya adalah hal pertama yang hilang begitu plastik mengendur.
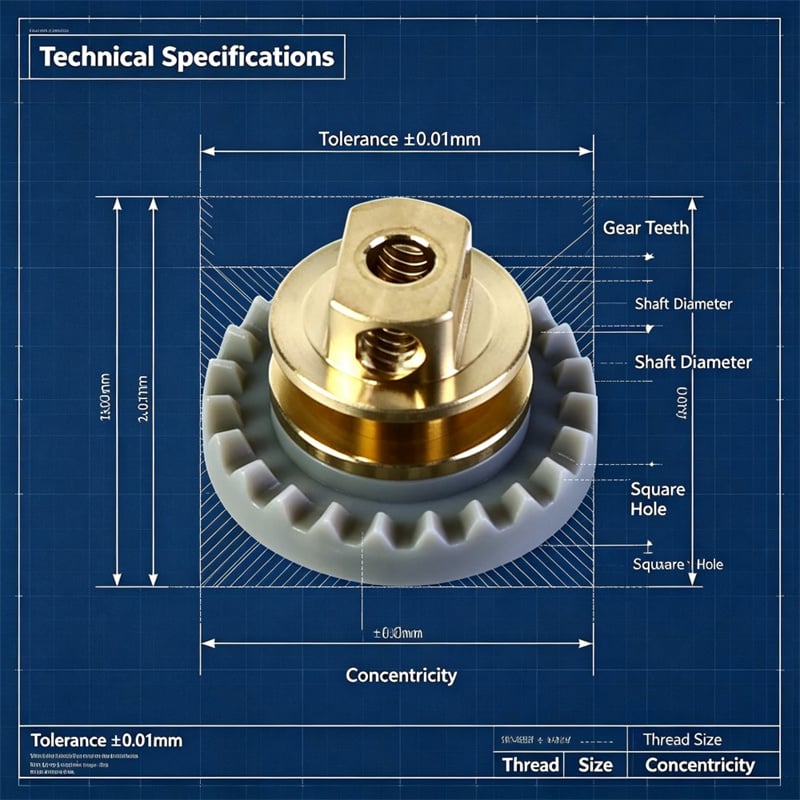
Tiga cara memasang sisipan kuningan, serta kapan masing-masing cocok digunakan
| Metode | Cara kerjanya | Resistansi Torsi | Kesejajaran Pusat | Cocok Digunakan Untuk |
| Pasangan tekan pada kerah halus | Hanya gesekan, dari interferensi antara collar dan hub | Rendah hingga sedang; berkurang seiring relaksasi dan pemanasan POM | Baik hanya jika hub dipotong setelah pencetakan | Lokasi torsi rendah, beban ringan, prototipe |
| Collar beralur ditekan ke kedalaman terkendali | Kunci bentuk: gigi alur menancap ke plastik dan torsi ditransmisikan melalui gigi tersebut | Tinggi, mampu menahan beban bolak-balik | 0,02 mm, ketika hub dipotong setelah badan stabil | Gigi penggerak, poros dengan penguncian sekrup penyetel |
| Insert ditempatkan di rongga dan dicetak secara menyatu | Polimer menyusut menempel pada knurl saat mendingin | Tinggi | Tergantung pada lokasi alat pemasangan insert | Volume tinggi, satu geometri insert, orientasi tetap |
Untuk pekerjaan ini, kami memilih opsi tengah, dan alasannya terdapat pada baris pertama: gesekan adalah gaya yang harus dipertahankan, sedangkan bentuk adalah wujud yang sudah ada. Knurl yang telah menancap ke dalam POM tetap meneruskan torsi bahkan setelah plastik relaksasi dan interferensi menghilang.
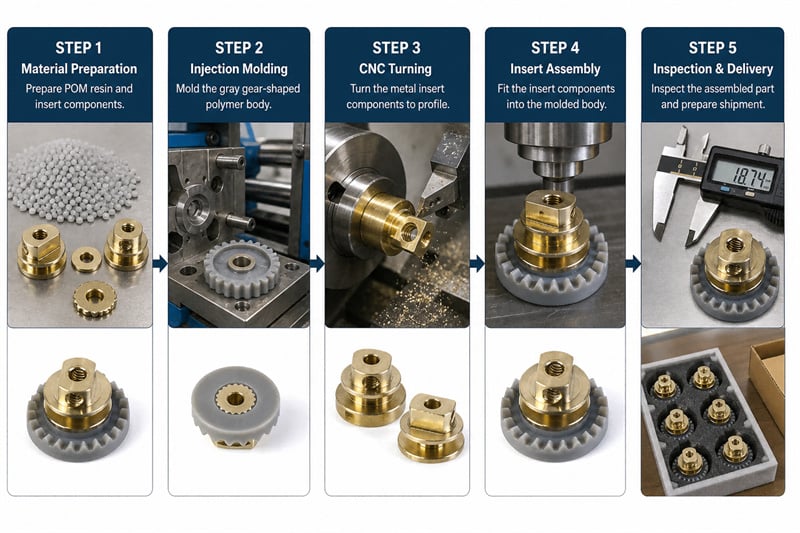
Cara pembuatan roda gigi ini, langkah demi langkah
Langkah 1 – Cetak badan roda gigi dari POM sesuai warna abu-abu pada gambar teknis
Rongga gigi dan poros roda gigi dipotong sehingga poros keluar sedikit lebih kecil dari ukuran akhir, menyisakan bahan untuk proses pembubutan berikutnya. Warna ditentukan menggunakan masterbatch yang disesuaikan dengan sampel Pantone Cool Gray 7C, yang justru lebih penting daripada yang diperkirakan kebanyakan pembeli karena pergeseran batch paling mudah terlihat pada warna abu-abu.
Langkah 2 – Biarkan badan cetak beristirahat selama 24 jam
Komponen-komponen ini didiamkan selama satu hari penuh sebelum dilakukan pemotongan akhir. Memotong hub saat komponen masih dalam proses relaksasi berarti kecocokan (fit) akan berubah setelah pemotongan, sehingga pengukuran yang Anda lakukan di mesin tidak lagi mencerminkan kondisi komponen yang dikirim.
Langkah 3 – Putar sisipan kuningan dalam satu kali pemasangan
Sisipan diputar secara lengkap dalam satu kali pemasangan: lubang pusat, dua permukaan datar di ujung penggerak, flens penentu posisi, leher, dan collar bergaris (knurled collar). Satu kali pemasangan memastikan bahwa permukaan datar, lubang pusat, dan collar berbagi satu sumbu yang sama—hal inilah yang nantinya menjamin konsentrisitas perakitan. Jika menggunakan dua kali pemasangan, hasilnya adalah inti yang pas sempurna pada poros namun terpasang miring di dalam roda gigi.
Langkah 4 – Potong hub hingga mencapai kecocokan akhir
Setelah stabil, hub diputar hingga mencapai interferensi yang diperlukan proses penekanan. Langkah inilah yang membedakan proses ini dari proses sebelumnya yang gagal: kecocokan dipotong pada plastik yang sudah stabil, bukan pada plastik yang masih menyusut.
Langkah 5 – Tekan menggunakan mesin press yang dipanaskan, hingga kedalaman terkendali
Pemasangan insert dilakukan menggunakan press berpemanas dalam kisaran gaya 1,2 hingga 1,6 kN, dengan kedalaman pemasangan tetap yang ditentukan oleh flensa. Pengendalian utama adalah kedalaman, bukan hanya gaya: gaya menunjukkan bahwa sambungan sudah rapat, sedangkan kedalaman menunjukkan bahwa flensa telah berada pada posisi akhir dan inti berada dalam posisi tegak lurus terhadap permukaan roda gigi.
Langkah 6 – Buat ulir pada lubang melintang setelah proses press
Kedua lubang sekrup pengunci dibuat ulirnya setelah insert terpasang sempurna, sehingga ulir dipotong pada posisi akhir komponen—bukan pada insert yang nantinya akan bergeser beberapa perseratus milimeter setelah proses press. Ulir yang dibuat sebelum proses press berisiko tidak tegak lurus.
Langkah 7 – Lakukan inspeksi terhadap sambungan, bukan hanya terhadap dimensinya
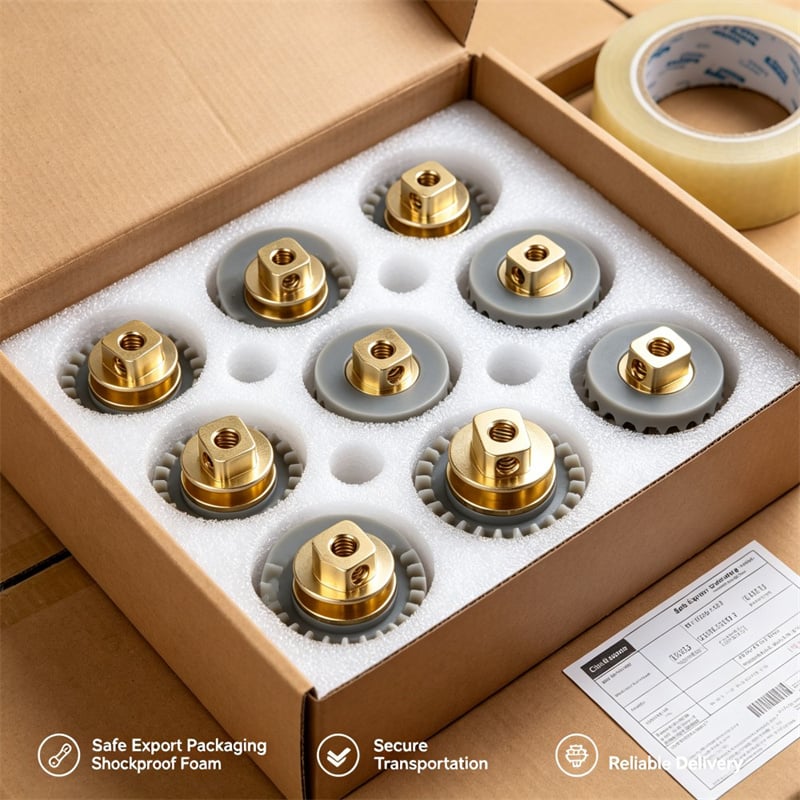
Inspeksi mencakup konsentrisitas insert, uji tarik aksial pada sampel destruktif, torsi di bagian hub melalui siklus balik, bentuk gigi, serta pemeriksaan visual untuk mendeteksi retakan di bagian tepi. Setelah itu, komponen dikemas sedemikian rupa sehingga gigi cetak tidak saling bersentuhan di dalam kotak.
Lima puluh buah pertama, serta cacat yang kami temukan
Uji coba lima puluh roda gigi gagal, dan kegagalan tersebut merupakan tanggung jawab kami, bukan bahan yang digunakan.
Dua belas komponen keluar dari mesin press dengan retakan halus di tepinya. Kami menekan batch pertama dengan bagian hub yang dipotong sesuai ukuran nominal secara langsung setelah proses pencetakan, tanpa langkah penyesuaian (settle). Sisa kelompok uji coba, yang ditekan setelah istirahat penuh selama satu hari, sama sekali tidak menunjukkan retakan. Perbedaan ini bukan karena keberuntungan: komponen tanpa rumah (unhoused) masih menyusut ketika collar dipasang, sehingga interferensi efektif menjadi lebih tinggi daripada nilai yang tertera pada gambar teknis pada saat mesin press mencapai flange.
Dua perubahan diterapkan dalam produksi. Pertama, tidak ada insert yang ditekan ke dalam bodi berumur kurang dari 24 jam, dan usia bodi dicatat pada dokumen traveler. Kedua, perlengkapan press memposisikan insert pada batas keras (hard stop) di flange, bukan berdasarkan batas gaya (force limit), sehingga bodi yang menyusut sedikit lebih kencang dari perkiraan tidak akan mengalami beban berlebih hanya untuk mencapai dimensi target.
Alur knurl juga dipendekkan sedikit di zona cetak sehingga hanya mengait pada plastik di hub atas dan tidak pernah menyentuh area rentan flash di dekat garis pemisah, di mana gigi yang tergigit dapat memicu retakan.
Pengukuran dari produksi sebanyak 15.000 buah
| Centang | Spesifikasi Gambar | Dipertahankan sepanjang produksi |
| Konsentrisitas insert terhadap sumbu roda gigi | 0,02 mm | Di dalam cincin pada setiap komponen setelah proses penekanan |
| Tarikan aksial keluar insert | Minimal 900 N | Tidak ada komponen di bawah batas dalam sampel uji destruktif |
| Torsi di hub | 2,5 N·m melalui 50 siklus pembalikan arah | Tidak ada rotasi pada alur bergelombang |
| Gaya penekanan dudukan | jendela 1,2 hingga 1,6 kN | Ditahan di dalam jendela, kedalaman diatur pada batas flens |
| Badan roda gigi | 24 gigi, lubang dan permukaan datar sejajar satu sumbu | Bentuk gigi dan sumbu diperiksa pada contoh pertama tiap shift |
| Gigi cetak | Tidak ada retakan, tidak ada sisipan berlebih pada area penggabungan | Nol pelek retak pada inspeksi akhir |
| Warna | Pantone Cool Gray 7C | Abu-abu yang cocok antar-batch terhadap sampel yang telah disetujui |
Lima belas ribu roda gigi dikirim dalam 21 hari, dan roda gigi pertama yang dirakit beroperasi dengan tenang di jalur produksi pelanggan tanpa laporan pergeseran insert.
Warna juga memiliki toleransi, terutama untuk warna abu-abu
Abu-abu sedang sangat tidak toleran. Perubahan beberapa unit pada tingkat kecerahan terlihat sebagai bahan berbeda bagi pembeli yang memegang dua komponen berdampingan, dan terlihat sebagai produk berbeda bagi pelanggan yang membuka paket servis enam bulan kemudian. Tiga kebiasaan menjaga stabilitasnya: satu lot masterbatch per pesanan bila jumlah memungkinkan, satu sampel yang disetujui disimpan di laci gelap alih-alih di atas meja di bawah cahaya siang hari, serta pengukuran warna terhadap sampel tersebut di awal dan akhir setiap shift pencetakan—bukan hanya pada artikel pertama.
Apa yang mendorong biaya roda gigi berinsert cetak
Empat hal menentukan harga, dan hanya satu di antaranya adalah plastik:
·Cetakan. Jumlah rongga, bentuk gigi, dan apakah hub memerlukan pin padat alih-alih pin inti. Ini merupakan biaya tunggal terbesar dan dibayarkan sekali saja.
·Insert yang dibubut. Dataran, flens, tekstur knurl, dan lubang bor yang harus berada pada satu sumbu. Insert dengan satu kali pemasangan lebih mahal per komponen dibandingkan insert dua operasi, namun menghemat lebih banyak daripada biayanya.
·Waktu penyesuaian (settle) dan pemotongan kedua. Anda membayar untuk satu hari waktu penyimpanan di rak serta proses finishing yang hanya ada karena POM bergerak.
·Kedalaman inspeksi. Pengujian tarik-lepas dan torsi bersifat destruktif, sehingga harga mencakup pengujian sampel—bukan pengujian 100 persen—dan ukuran sampel sebaiknya disepakati secara tertulis.
Tanyakan kepada setiap pemasok berapa lama waktu penyesuaian (settle time) mereka dan bagaimana mesin pres dikendalikan: berdasarkan kedalaman atau gaya. Jawaban tersebut menunjukkan apakah sambungan dirancang secara matang atau sekadar diharapkan berhasil.
Tanya Jawab
Apakah roda gigi POM yang di-overmold memerlukan insert bertekstur knurl?
Hanya jika sambungan harus mentransmisikan torsi. Knurling mengubah sambungan dari bergantung pada gesekan menjadi bergantung pada bentuk, sehingga torsi dialirkan melalui gigi knurl alih-alih melalui tekanan antarmuka yang berkurang seiring relaksasi plastik. Untuk komponen yang hanya perlu memposisikan poros tanpa beban penggerak, collar halus dengan ukuran pas yang tepat sudah cukup.
Apakah insert dapat dipres setelah pencetakan, bukan dicetak secara terintegrasi?
Ya, dan pemberian tekanan setelah pencetakan sering kali merupakan pilihan lebih baik ketika insert memiliki permukaan datar atau lubang dalam (bore) yang harus tetap sejajar, karena hub dapat dipotong setelah bodi stabil dan insert dapat diputar dalam satu setup. Insert molding cocok untuk produksi volume tinggi dengan satu geometri tetap, di mana cetakan dapat menentukan posisi inti (core) dan penyusutan material justru menguntungkan proses.
Mengapa insert kuningan menyebabkan retak pada tepi plastik?
Karena pemasangan tekan dirancang untuk ketat, bukan untuk kepasan, dan karena komponen sering masih menyusut saat insert dimasukkan. Lingkaran di sekitar poros adalah cincin paling tipis pada komponen dan lokasi pertemuan gerbang serta garis pemisah, sehingga menanggung tegangan lingkar terlebih dahulu. Menstabilkan badan komponen dan mengontrol kedalaman—bukan gaya—menghilangkan kedua penyebab tersebut.
Bagaimana cara memeriksa retensi insert tanpa merusak komponen yang baik?
Anda tidak melakukannya untuk nilai tarik-lepas. Anda memotong sampel guna memastikan keterlibatan alur knurl, menarik sampel hingga gagal guna membuktikan margin keamanan, serta menguji siklus sampel pada torsi kerja guna memastikan sambungan tidak berputar. Komponen produksi kemudian dikendalikan melalui parameter penekanan dan konsentrisitas, yang dapat diukur tanpa merusak.
Apa yang harus dicantumkan pada gambar Anda
Sebagian besar argumen dalam artikel ini diselesaikan hanya dengan lima baris pada gambar teknis:
1. Nyatakan bahan insert dan plastik, termasuk referensi warna serta batas perbedaan warna yang diterima.
2. Berikan konsentrisitas insert terhadap sumbu roda gigi sebagai toleransi nyata, bukan sebagai catatan.
3. Berikan retensi aksial sebagai gaya minimum, dan nyatakan apakah verifikasinya dilakukan melalui sampel atau perhitungan.
4. Tentukan cara transmisi torsi: datar (flats), splines, atau knurl, serta lokasi di mana knurl diperbolehkan berada.
5. Nyatakan apakah insert dipres setelah pencetakan atau ditempatkan di rongga cetak; jika tidak ada preferensi, nyatakan demikian dan biarkan proses yang menentukan.
Menggabungkan logam dengan polimer yang bergerak bukanlah detail yang dapat diserahkan pada toleransi bawaan. Pastikan sambungan tepat—sisanya adalah pekerjaan biasa: gigi yang sunyi, sumbu yang akurat, dan warna abu-abu yang tetap cocok dengan sampel bahkan satu tahun kemudian.