 EN


Pelat Quenched dan Tempered: Mengapa Kerataan Kembali Melengkung?
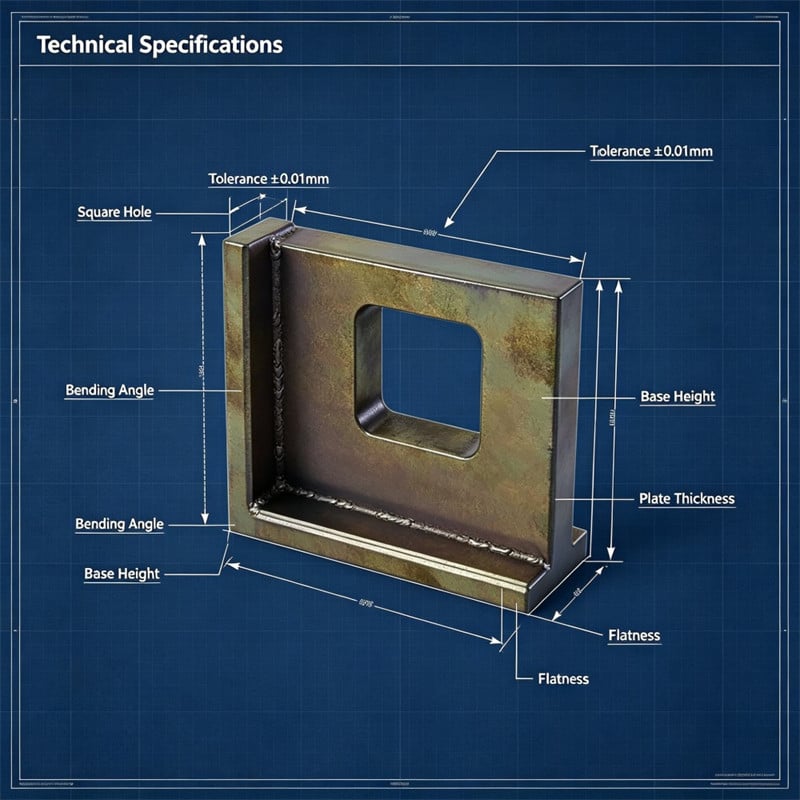
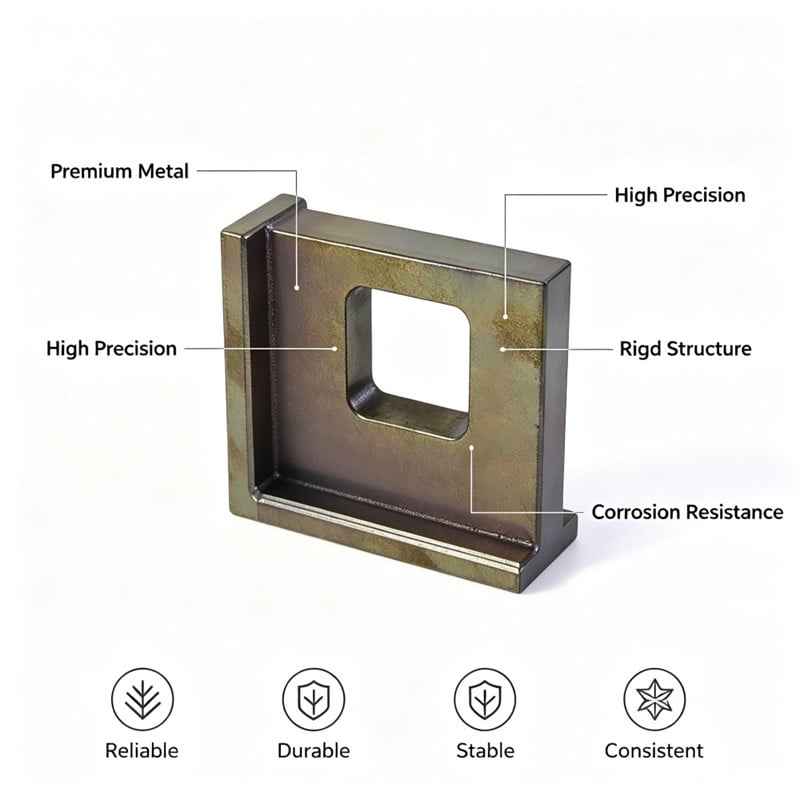
Apa fungsi braket ini?
Tiga tugas, dan fitur terpipih membawa semuanya.
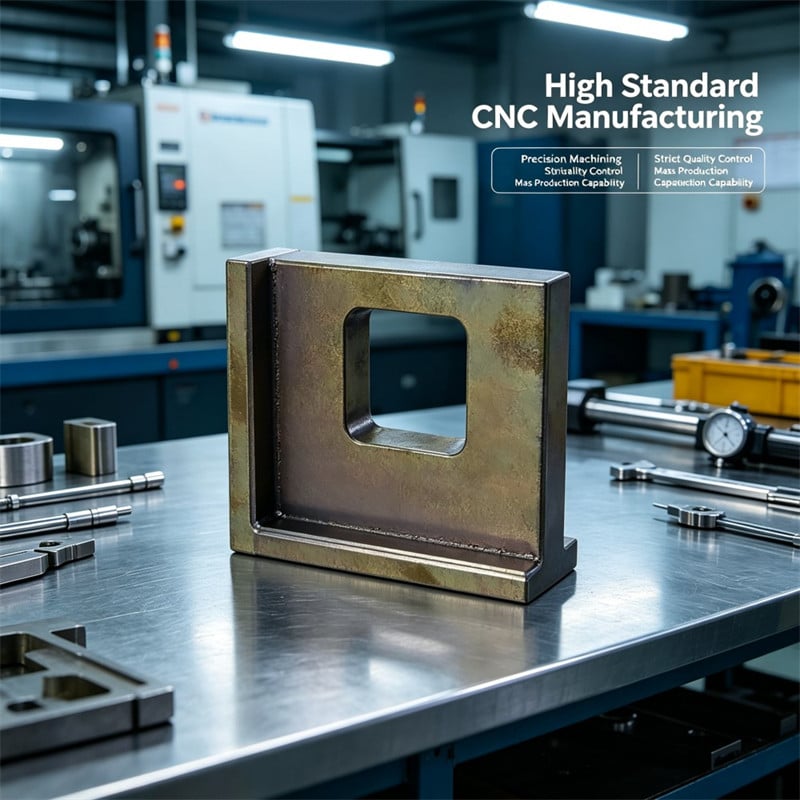
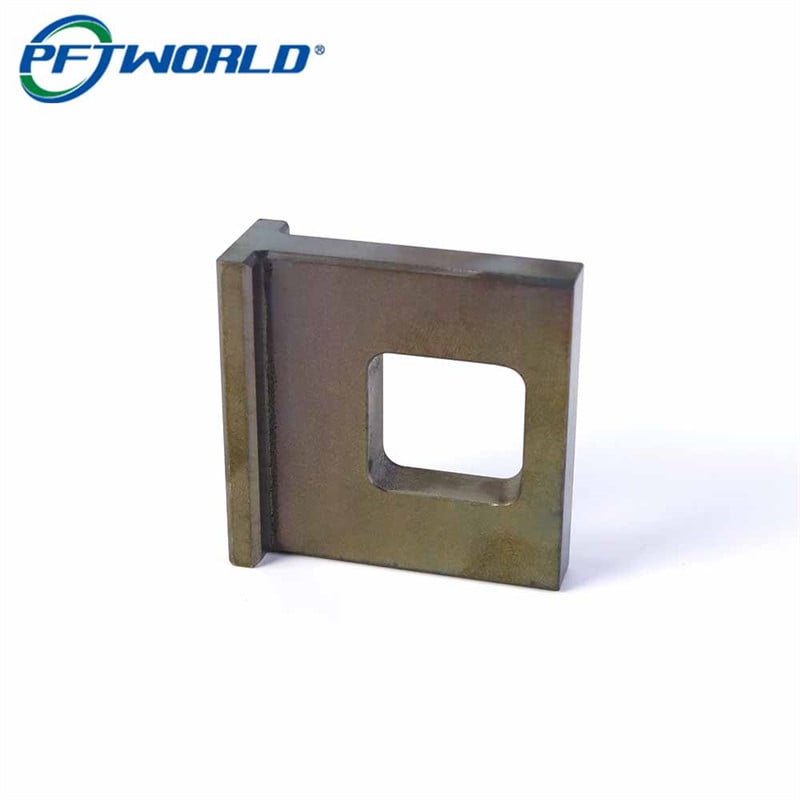
Pelat vertikal menopang jendela. Bagian yang saling berpasangan melewati bukaan tersebut, sehingga ukuran dan posisi jendela harus tepat, dan pelat di sekitarnya harus tetap cukup rata agar bagian yang saling berpasangan tidak macet saat masuk. Dinding jendela merupakan logam paling pipih pada komponen ini, sehingga paling sensitif terhadap semua proses yang terjadi sebelum dan sesudah pemotongan.
Flens dasar menentukan posisi braket. Flens ini duduk di atas braket mesin, sehingga permukaan bawahnya menjadi bidang pemasangan dan anak tangga internalnya memosisikan braket terhadap fitur pasangannya. Jika flens tidak rata, braket akan bergoyang dan setiap pengukuran yang dilakukan pada mesin diambil dari acuan yang bergerak.
Kekerasan menanggung keausan. Komponen ini mengalami proses quenching dan tempering hingga mencapai kekerasan yang ditentukan dalam gambar teknis, sehingga komponen ini tidak mengalami deformasi selama pemakaian dan tepi jendela tetap mempertahankan bentuknya setelah bagian pasangannya melewatinya beberapa ribu kali.
Mengapa pelat tipis merupakan benda paling sulit dipertahankan rata setelah perlakuan panas?
Bahan baku sudah mengandung tegangan sejak sebelum diolah dengan mesin apa pun
Batang hasil gilingan atau penarikan tiba dengan tegangan internal yang terkunci di dalamnya akibat proses penggilingan dan pendinginan yang membentuknya. Pemesinan hanya menghilangkan material dari satu sisi, sehingga mengacaukan keseimbangan tegangan tersebut, dan komponen bergerak saat pemotongan melepaskannya. Pada balok tebal, pergerakan ini diserap oleh bagian yang tersisa sehingga tidak terjadi perubahan yang terukur. Pada pelat berketebalan beberapa milimeter, pelepasan tegangan yang sama menyebabkan pelat melengkung.
Inilah mengapa operasi pertama pada pelat tipis jauh lebih penting daripada operasi terakhir. Jika bahan baku dibentuk kasar dengan sisa material yang merata lalu dibiarkan bergerak sebelum pemotongan akhir, pergerakan terjadi ketika masih tersisa cukup material untuk dihilangkan. Namun, jika komponen difinish hingga mendekati ukuran akhir dalam satu kali proses pemesinan, pergerakan terjadi setelah pemotongan terakhir—saat tidak tersisa material lagi untuk dikoreksi.
Perlakuan panas melepaskan dan mengatur ulang tegangan tersebut
Pendinginan cepat dan pemanasan ulang adalah siklus termal terkendali, serta merupakan peristiwa tegangan terbesar yang akan dialami komponen sepanjang masa pakainya. Komponen dipanaskan, kemudian didinginkan secara cepat untuk membentuk struktur keras, lalu dipanaskan ulang hingga mencapai kekerasan sesuai gambar teknis. Setiap langkah tersebut memungkinkan tegangan internal tersusun ulang, sehingga komponen mengalami distorsi ringan selama proses berlangsung.
Distorsi ini bukan cacat pada perlakuan panas. Distorsi merupakan perilaku alami material, dan arahnya hanya dapat diprediksi secara umum. Yang dapat dikendalikan adalah apakah masih tersisa proses pemesinan setelah distorsi terjadi.
Pemotongan akhir (cleanup cut) menyeimbangkan kembali tegangan, dan komponen bergerak ketika klem dilepaskan.
Pemotongan permukaan acuan setelah proses pemanasan ulang membuat braket duduk rata, tetapi pemotongan itu sendiri merupakan peristiwa tegangan. Penghilangan lapisan tipis material dari satu sisi permukaan—sedangkan sisi permukaan lainnya tidak tersentuh—menggeser keseimbangan kembali, sehingga komponen dapat melenting begitu klem dilepaskan.
Inilah mengapa pelat yang dikerjakan memiliki dua nilai kerataan: satu diukur saat komponen dijepit, dan satu lagi diukur saat komponen dalam keadaan bebas. Satu kali proses finishing berat pada pelat tipis akan menghasilkan komponen yang tampak sangat rata saat diukur di mesin, tetapi tidak tampak rata saat diukur di meja ukur permukaan dua puluh menit kemudian—dan pelanggan hanya pernah melihat angka kedua tersebut.
Gaya penjepitan memperindah hasil pengukuran
Pelat tipis mudah dijepit secara rata karena gaya penjepitan lebih besar daripada kekakuan material. Rahang penjepit, sekumpulan klem berprofil rendah, atau bahkan cekaman magnetik mampu menekan pelat yang melengkung hingga bersentuhan sempurna dengan meja, sehingga setiap pengukuran yang dilakukan dalam kondisi tersebut justru menggambarkan kondisi penjepitan, bukan kondisi sebenarnya dari komponen.
Akibat praktisnya adalah kerataan harus diperiksa saat komponen dalam keadaan bebas, di atas meja ukur permukaan, menggunakan dial indicator atau height gauge; pemeriksaan ini juga harus diulang setelah komponen dibiarkan stabil—bukan segera setelah dilepaskan dari penjepitan, ketika efek pemulihan elastis material masih berlangsung.
Apa yang dilakukan jendela terhadap pelat tipis?
Dinding jendela merupakan bagian paling tipis, dan mengalami getaran
Memotong bukaan berbentuk persegi panjang pada pelat meninggalkan empat dinding sempit, dan dinding-dinding tersebut jauh lebih tidak kaku dibandingkan pelat sebelum jendela dibuat. Pahat yang bergerak sepanjang dinding tersebut mendorongnya menjauh alih-alih memotong, lalu dinding tersebut kembali menekan pahat—fenomena ini disebut getaran. Getaran tampak sebagai permukaan dalam jendela yang buruk, bukaan yang lebih besar dari ukuran seharusnya, serta sudut yang tidak lagi berada pada posisi yang ditentukan dalam gambar.
Solusi penanggulangannya bersifat praktis, bukan cerdik: kurangi keterlibatan radial pahat, pastikan pahat tetap tajam dan pendek, berikan penopang di belakang dinding bila memungkinkan secara geometris, serta lakukan proses penyempurnaan bukaan jendela dari kedua sisi pelat sehingga dinding-dinding tersebut menerima beban secara merata, bukan hanya dipotong dari satu sisi saja.
Jari-jari sudut merupakan lokasi retak pada pelat tipis
Sudut dalam yang tajam merupakan konsentrasi tegangan, dan baja tahan karat martensitik yang telah diperlakukan panas lebih sensitif terhadapnya dibandingkan baja karbon rendah yang lunak. Di bawah beban, retakan dimulai di sudut tersebut lalu menjalar ke dalam dinding. Oleh karena itu, jari-jari pada sudut jendela harus dicantumkan dalam gambar sebagai suatu persyaratan—bukan sekadar kemudahan—dan penting untuk memeriksa jari-jari tersebut pada komponen pertama dari tiap lot produksi serta secara berkala setelahnya, karena mata potong yang aus atau terkelupas secara diam-diam menghasilkan sudut yang lebih tajam.
Alasan kedua untuk mempertahankan jari-jari tersebut adalah bahwa perlakuan panas dilakukan dekat dengan fitur tersebut. Jika jendela dipotong sebelum proses tempering, geometri sudut mengalami seluruh siklus perlakuan; jika dipotong setelahnya, sudut dikerjakan ke dalam material yang sudah keras, sehingga alat potong harus mampu menghasilkan jari-jari tanpa mengelupasnya.
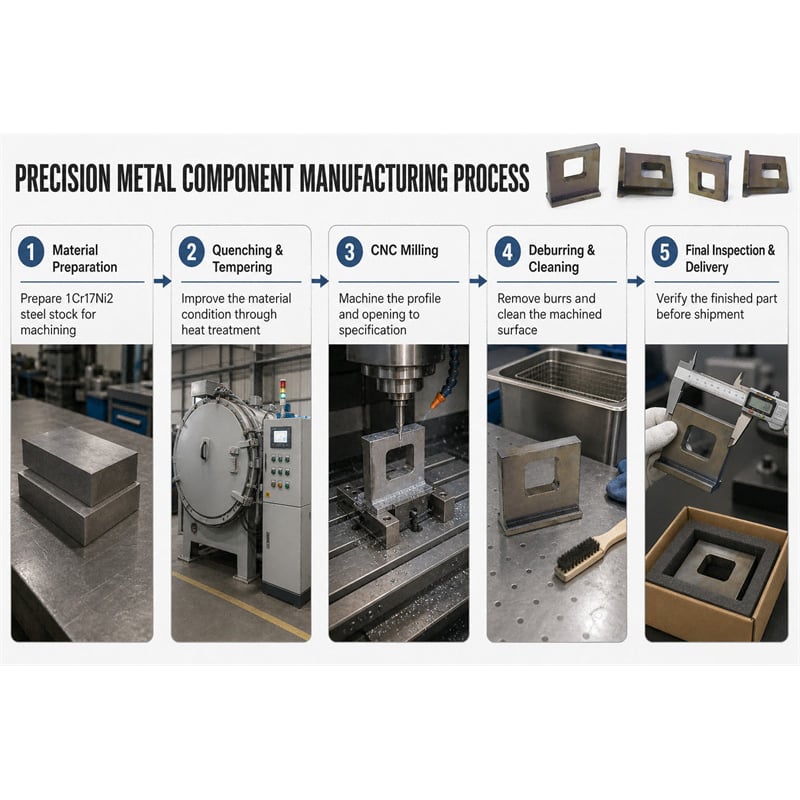
Bagaimana braket-braket tersebut dibuat, langkah demi langkah?
Langkah 1 – Bentuk kasar profil dan sisakan toleransi untuk pemotongan berikutnya
Bracket dibuat kasar dari batang 1Cr17Ni2 dengan allowance seragam yang ditinggalkan pada kedua permukaan pelat vertikal dan pada flens dasar. Allowance ini disediakan untuk perlakuan panas, bukan untuk pemesinan: pemotongan berikutnya harus mampu menghilangkan distorsi yang dihasilkan oleh siklus termal.
Langkah 2 – Quench dan temper hingga kekerasan sesuai gambar
Bagian kasar menjalani siklus quench dan temper lengkap hingga rentang kekerasan yang ditentukan dalam gambar, yang memberikan bracket ketahanan terhadap keausan serta ketahanan terhadap deformasi selama penggunaan.
Langkah 3 – Periksa kekerasan dan catat lokasi pengukurannya
Kekerasan diperiksa langsung pada bagian tersebut, dengan pembacaan dilakukan di lebih dari satu titik sehingga titik lemah (soft spot) dapat terdeteksi, bukan di-rata-ratakan hingga hilang. Pencatatan posisi pengukuran sangat penting: bagian yang menunjukkan nilai kekerasan benar di ujung flens tetapi lemah di samping jendela merupakan masalah yang berbeda dengan bagian yang menunjukkan nilai kekerasan seragam namun rendah secara keseluruhan.
Langkah 4 – Frais permukaan acuan setelah tempering
Bidang-bidang yang menentukan posisi braket dibubut setelah perlakuan panas, sehingga kerataan yang diukur pelanggan dihasilkan dari pemotongan yang dilakukan pada material yang sudah selesai mengalami pergerakan. Pemotongan dilakukan dalam beberapa lintasan seimbang di kedua sisi pelat, bukan dalam satu lintasan berat hanya di satu sisi.
Langkah 5 - Bubut jendela sesuai ukuran dan posisi
Jendela dibubut dengan jari-jari sudut yang ditentukan, dengan menggunakan keterlibatan radial ringan agar dinding-dindingnya tidak terdorong menjauh dari alat potong. Di area di mana geometri memungkinkan, pemotongan akhir pada jendela dilakukan dari kedua permukaan sehingga dinding-dindingnya menerima beban secara simetris dan bukaan menjadi lurus melalui seluruh ketebalan.
Langkah 6 - Pertahankan ketebalan pelat di sekitar jendela
Ketebalan pelat—khususnya ketebalan dinding di sekitar jendela—dipertahankan sesuai gambar, bukan dibiarkan sesuai ukuran stok awal, karena ketebalan inilah yang menentukan besarnya beban yang dapat ditahan oleh tepi jendela.
Langkah 7 - Hilangkan semua burr dan tumpulkan setiap tepi
Tepi jendela, anak tangga pada flens dasar, dan tepi garis besar dibuang tajamannya, serta tepi tajamnya dihaluskan. Taji tepi hasil perlakuan panas bersifat keras dan tajam, sehingga dapat melukai tangan orang yang memasang unit tersebut.
Langkah 8 – Periksa komponen secara bebas di atas pelat permukaan
Kerataan diperiksa dengan braket dalam keadaan bebas dari klem apa pun, di atas pelat permukaan, bersamaan dengan ukuran dan posisi jendela, jari-jari sudut, ketebalan pelat, serta catatan kekerasan. Urutan pemeriksaan penting: nilai kerataan yang diukur saat braket diklem bukanlah nilai kerataan sebenarnya, melainkan catatan seberapa kuat klem dikencangkan.
Apa yang diukur dalam produksi sebanyak 1.200 buah?
| Centang | Spesifikasi | Diuji pada 1.200 buah braket |
|---|---|---|
| Kekerasan | Rentang gambar, tanpa area lunak | Diperiksa di beberapa titik per komponen dan dicatat |
| Permukaan setelah proses tempering | Dibubut pasca-tempering, rata | Dipotong dalam lintasan seimbang di kedua sisi pelat |
| Kerataan, bagian bebas | Pada pelat permukaan, tanpa diklem | Diperiksa dengan braket bebas, tidak dalam klem |
| Jendela | 18 x 12 mm, sesuai ukuran dan posisi sebenarnya | Bagian pasangan dapat melewati dengan lancar |
| Sudut jendela | Dibuat berjari-jari sesuai gambar | Jari-jari diperiksa pada bagian pertama dan secara berkala |
| Ketebalan pelat | Sesuai toleransi gambar | Ditahan di sekeliling jendela serta melintasi pelat |
| Flensa dasar | Bagian bawah rata, anak tangga internal pada posisi | Braket duduk di braket tanpa goyah |
| Skala temper | Dihilangkan, permukaan rata | Dibersihkan setelah pemotongan temper |
| Tepi | Diasah tajam, tepi tajam dihilangkan | Tidak ada luka potong dilaporkan saat perakitan |
Seribu dua ratus braket dikirim dalam dua puluh empat hari, dan pelanggan melaporkan bahwa braket duduk rata di braket, jendela menerima komponen pasangannya dengan bersih, serta tidak muncul retakan di sudut jendela selama pemakaian.
Kesalahan yang kami temukan dalam uji coba internal kami
Uji coba kami menghasilkan braket yang lolos uji kerataan pada mesin namun gagal pada meja ukur permukaan, dan perbedaannya terletak pada penjepit.
Kami telah mengatur pemotongan akhir dengan pelat dijepit kuat ke pelat perlengkapan, berdasarkan pertimbangan bahwa pemasangan yang kaku menghasilkan komponen yang kaku. Nyatanya tidak demikian. Setiap braket uji terbaca rata di dalam perlengkapan, namun ketika dilepaskan dan diperiksa secara bebas, sebagian besar mengalami deformasi balik melebihi batas toleransi yang diizinkan. Penjepit telah menahan lengkungan pada tempatnya selama proses pemotongan, dan material kembali melengkung begitu tekanan dihilangkan.
Dua perubahan diterapkan dalam produksi, ditambah satu perubahan pada inspeksi. Tekanan penjepitan dikurangi menjadi sebesar yang benar-benar dibutuhkan oleh proses pemotongan, dengan dukungan diberikan di bawah area jendela alih-alih tekanan diterapkan di atasnya, sehingga pelat diposisikan—bukan ditekan. Pemotongan akhir pada masing-masing permukaan dibagi menjadi satu pemotongan kasar ringan dan satu pemotongan akhir, dengan pelat dibiarkan beristirahat di antara keduanya; hal ini memberi material kesempatan untuk bergerak sebelum pemotongan terakhir—bukan sesudahnya. Dan pemeriksaan kekerataan dipindahkan ke pengukuran pada plat datar tanpa penjepitan sebagai kriteria pelepasan, yaitu perubahan yang sebenarnya dapat mendeteksi komponen uji sebelum komponen-komponen tersebut dikemas.
Antara uji coba dan produksi, tingkat penolakan karena ketidakrataan turun dari terlihat pada sebagian besar komponen menjadi nol sepanjang seluruh proses produksi.
Tiga urutan proses untuk pelat tipis hasil perlakuan panas, dibandingkan
| Pengerjaan | Cara menghasilkan kekerataan | Risiko Distorsi | Integritas kekerasan | Cocok Digunakan Untuk |
|---|---|---|---|---|
| Pengerjaan kasar, perlakuan panas, pemesinan akhir | Toleransi dibiarkan selama siklus termal, kemudian permukaan acuan dan jendela dipotong pada bahan yang telah ditemper | Rendah, karena pergerakan terjadi sebelum pemotongan akhir | Terjaga, karena pemotongan akhir bersifat ringan dan komponen sudah mencapai kekerasan penuh | Pelat tipis dan braket yang harus rata setelah perlakuan panas; rute yang digunakan di sini |
| Frais seluruhnya, perlakukan panas, lalu gerinda permukaan | Geometri dipotong terlebih dahulu, lalu ke-rata-an dipulihkan kemudian dengan menggerinda salah satu permukaan | Sedang: jendela dan dinding tipis mengalami distorsi selama siklus, dan gerinda hanya memulihkan satu permukaan saja | Terjaga, tetapi pelat tipis yang keras sulit dijepit untuk proses gerinda tanpa mengulangi kesalahan penjepitan yang sama | Komponen yang rata hanya pada satu sisi dan cukup tebal untuk bertahan selama siklus tanpa penyangga |
| Mesin dari bahan stok pra-keras | Kerataan tidak terganggu sama sekali oleh siklus termal | Paling rendah, karena tidak ada langkah perlakuan yang mendistorsi komponen | Ditentukan oleh bahan baku, sehingga gambar harus menerima kondisi pengiriman | Geometri sederhana pada material yang sudah keras, di mana fitur yang dibubut tidak memerlukan pemotongan panjang dan tipis |
Baris pertama lebih mahal per komponen dibandingkan baris kedua, karena toleransi harus dipertahankan selama perlakuan panas lalu dipotong setelahnya. Pada braket ini, dinding jendela memaksa keputusan bagi kami: beberapa milimeter dinding di sekitar bukaan tidak akan bertahan melalui siklus termal penuh dan kembali lurus.
Tanya Jawab
Mengapa pelat yang dibubut melengkung setelah proses quenching dan tempering?
Karena siklus termal melepaskan dan mengatur ulang tegangan internal dalam material, sehingga bagian tersebut mengalami distorsi ringan selama proses berlangsung. Jika pelat sudah dikerjakan hingga ukuran akhir, distorsi ini harus diterima. Jika telah disediakan toleransi, distorsi tersebut dihilangkan melalui proses pengerjaan akhir setelah perlakuan panas—oleh karena itu, urutan proses lebih penting daripada parameter pemesinan pada bagian tipis.
Berapa banyak material yang harus ditinggalkan untuk pemotongan setelah perlakuan panas?
Cukup untuk menghilangkan distorsi yang dihasilkan siklus tersebut pada geometri tersebut; untuk pelat tipis, hal ini ditentukan melalui pengukuran, bukan rumus: gunakan uji coba sebagai acuan pengukuran, periksa pelat dalam keadaan lepas dari penjepit, lalu tentukan toleransi berdasarkan hasil pengamatan. Toleransi terlalu kecil menyebabkan lengkungan tetap ada pada bagian jadi; toleransi terlalu besar berarti membuang material yang baik dan memicu keseimbangan ulang tegangan.
Mengapa pelat tipis terukur rata saat dijepit, tetapi tidak rata setelah dilepaskan?
Karena gaya penjepitan lebih kuat daripada kekakuan pelat tipis, maka penjepit menekan lengkungan keluar saat pengukuran dilakukan. Hasil pembacaan mencerminkan kondisi penjepit, bukan komponen itu sendiri. Kelurusan (flatness) pada komponen tipis mana pun harus diperiksa dalam keadaan bebas—diletakkan di atas meja ukur—dan komponen sebaiknya dibiarkan stabil terlebih dahulu sebelum pembacaan akhir, bukan diukur tepat setelah dilepaskan.
Apakah frais setelah perlakuan panas mengurangi kekerasan?
Tidak, selama pemotongan akhir dilakukan dengan ringan dan panas dari proses pemotongan dikendalikan. Kekerasan ditentukan oleh perlakuan panas; sedangkan pemotongan setelahnya hanya menghilangkan lapisan permukaan yang mengalami distorsi tanpa mengubah sifat material di bawahnya. Risiko utama dalam pemesinan pasca-perlakuan bukanlah penurunan kekerasan, melainkan terjadinya keretakan atau pecah di tepi tajam atau dinding tipis—oleh karena itu, pemotongan ringan dan pemakaian perkakas yang tajam justru lebih krusial di sini dibandingkan pada material lunak.
Apa yang harus dicantumkan pada gambar teknis Anda?
Enam garis menyelesaikan perdebatan mengenai kelurusan (flatness) pada pelat tipis hasil perlakuan panas:
1. Nyatakan rentang kekerasan, dan sebutkan lokasi di bagian tersebut tempat pengukuran kekerasan harus dilakukan, sehingga titik lembut tidak dapat tersembunyi dalam nilai rata-rata.
2. Nyatakan bahwa permukaan pemasangan dikerjakan setelah perlakuan panas, bukan menyerahkan urutan proses tersebut kepada bengkel.
3. Berikan ukuran jendela, posisi, dan jari-jari sudutnya dalam bentuk toleransi, dengan jari-jari sudut dicantumkan sebagai persyaratan—bukan sebagai catatan.
4. Berikan ketebalan pelat dan dinding beserta toleransinya, karena ketebalan tersebut menentukan kekakuan tepi jendela.
5. Nyatakan ketidakrataan pada kondisi bagian bebas (tidak terikat), sebutkan datum-nya, dan nyatakan secara eksplisit bahwa pemeriksaan dilakukan tanpa diklem.
6. Jelaskan apa yang dapat diterima pada permukaan yang telah diperlakukan: apakah warna oksida hasil tempering harus dihilangkan, atau apakah permukaan yang telah diperlakukan namun tidak dikerjakan ulang dapat diterima pada permukaan non-fungsional.
Pelat tipis hasil perlakuan panas merupakan masalah pemesinan sekaligus masalah perlakuan panas, dan keduanya hanya selaras apabila urutan proses direncanakan sebelum pemotongan pertama. Pastikan jumlah bahan yang akan dibuang (allowance), urutan pemotongan, serta pemeriksaan kestabilan tanpa penjepitan dilakukan secara tepat—sisanya adalah proses frais biasa: pelat yang tetap rata, bukaan yang pas dengan komponen pasangannya, serta sudut-sudut yang tidak memicu retak.