 EN


Lezioni apprese dalla lavorazione CNC di un complesso componente di precisione in alluminio 6061
Perché questo componente in alluminio era più impegnativo di quanto sembri
A prima vista, questo componente in alluminio appare una semplice piastra fresata con diversi fori e caratteristiche di fissaggio. Tuttavia, dal punto di vista produttivo, componenti di questo tipo richiedono spesso maggiore attenzione rispetto a supporti tradizionali o piastre piane.
La sfida non riguarda soltanto la realizzazione della forma. La vera difficoltà deriva dal mantenimento della stabilità dimensionale durante più fasi operative: fresatura CNC, sbavatura, finitura superficiale, anodizzazione e ispezione finale.
Per questo tipo di componente, ogni piccolo dettaglio è fondamentale. Una leggera deformazione durante la lavorazione o una minima variazione dimensionale successiva all’anodizzazione possono compromettere le prestazioni di assemblaggio.
Questo progetto rappresenta un esempio tipico del motivo per cui la comunicazione ingegneristica tra cliente e fornitore di lavorazione meccanica è critica prima dell’avvio della produzione.
Selezione del materiale: perché l’alluminio 6061 è stata una scelta pratica
Il componente è stato prodotto in lega di alluminio 6061, uno dei materiali più comunemente utilizzati per la lavorazione CNC di precisione.
Secondo la nostra esperienza, l’alluminio 6061 offre un buon equilibrio tra:
· Lavorabilità
· Rapporto resistenza-peso
· Resistenza alla corrosione
· Qualità della finitura superficiale
Rispetto a leghe di alluminio più dure, come la 7075, la 6061 è più facile da lavorare, pur offrendo prestazioni meccaniche sufficienti per numerose applicazioni industriali.
È ampiamente utilizzato per:
· Componenti per attrezzature automatizzate
· Supporti per strumenti
· Parti per apparecchiature ottiche
· Strutture per dispositivi elettronici
· Assemblaggi meccanici personalizzati
Per le parti che richiedono anodizzazione, l’6061 è anch’esso una scelta preferita perché consente di ottenere un aspetto superficiale uniforme dopo il trattamento.

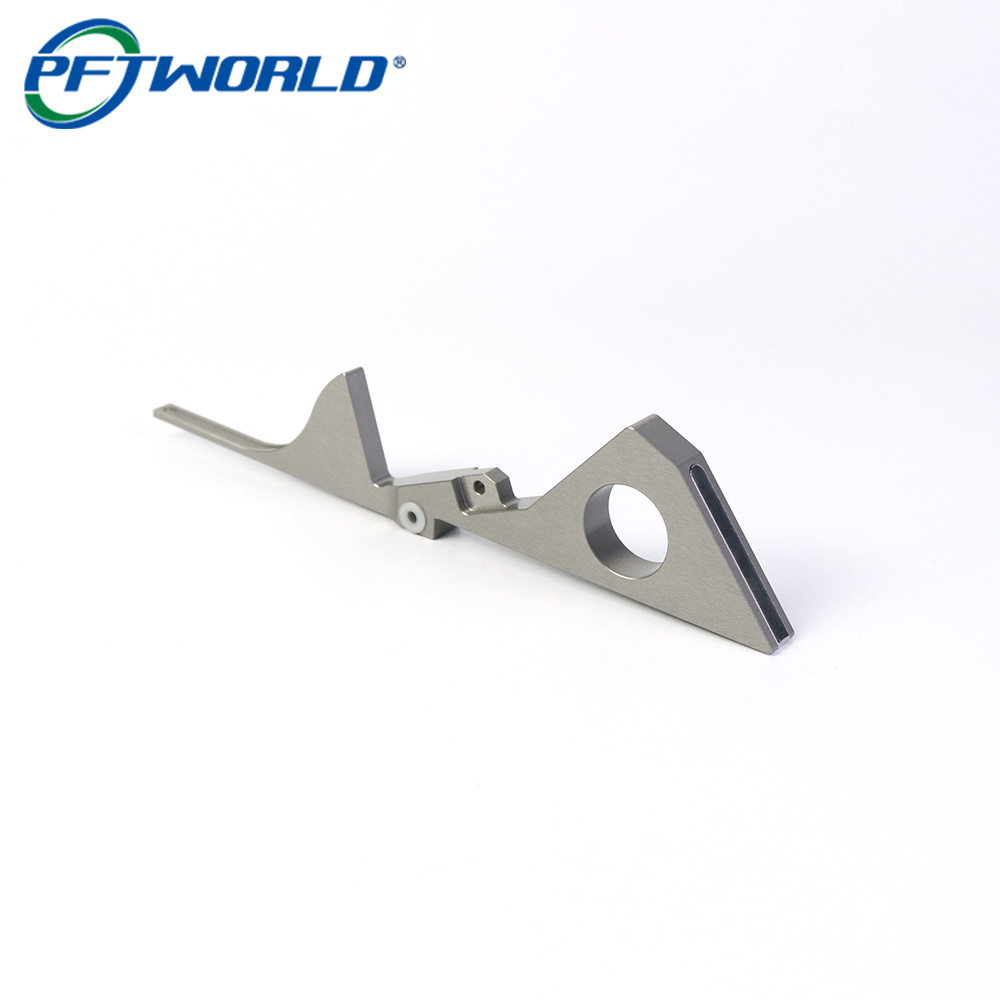
Sfide della lavorazione CNC: caratteristiche sottili e geometria allungata
Una delle prime cose che esaminiamo durante la produzione è la geometria complessiva.
Questo componente comprende:
· Sezioni lunghe e strette
· Zone con pareti sottili
· Fori di fissaggio di precisione
· Scanalature aperte
· Profili esterni complessi
Queste caratteristiche generano diversi rischi durante la lavorazione.
1. Vibrazione del pezzo in lavorazione
Le sezioni in alluminio lunghe e sottili sono sensibili alle forze di taglio.
Se i parametri di lavorazione sono troppo aggressivi, possono verificarsi vibrazioni, causando:
· Segni visibili dell’utensile
· Finitura superficiale scadente
· Deformazione dei bordi
· Errori dimensionali
Il nostro approccio abituale consiste nell’ottimizzare:
· Velocità di taglio
· Velocità di avanzamento
· Diametro dell'utensile
· Strategia di percorso utensile
· Punti di supporto del dispositivo di fissaggio
Invece di rimuovere una grande quantità di materiale in un'unica operazione, preferiamo una sgrossatura controllata seguita da una finitura di precisione.
2. La progettazione del dispositivo di fissaggio è spesso più importante della velocità di taglio
Molte persone si concentrano esclusivamente sull'accuratezza della macchina a controllo numerico, ma nella produzione reale la progettazione del dispositivo di fissaggio determina spesso la qualità finale.
Per pezzi irregolari in alluminio, un serraggio non corretto può causare:
· Movimento del pezzo durante la lavorazione
· Rilascio non uniforme delle sollecitazioni
· Problemi di planarità dopo la lavorazione
Prima della produzione, valutiamo generalmente:
· Dove le morse devono entrare in contatto
· Come evitare deformazioni
· Se sono necessari punti di supporto aggiuntivi
Un buon dispositivo di fissaggio consente alla macchina di raggiungere un’accuratezza ripetibile tra diversi lotti.

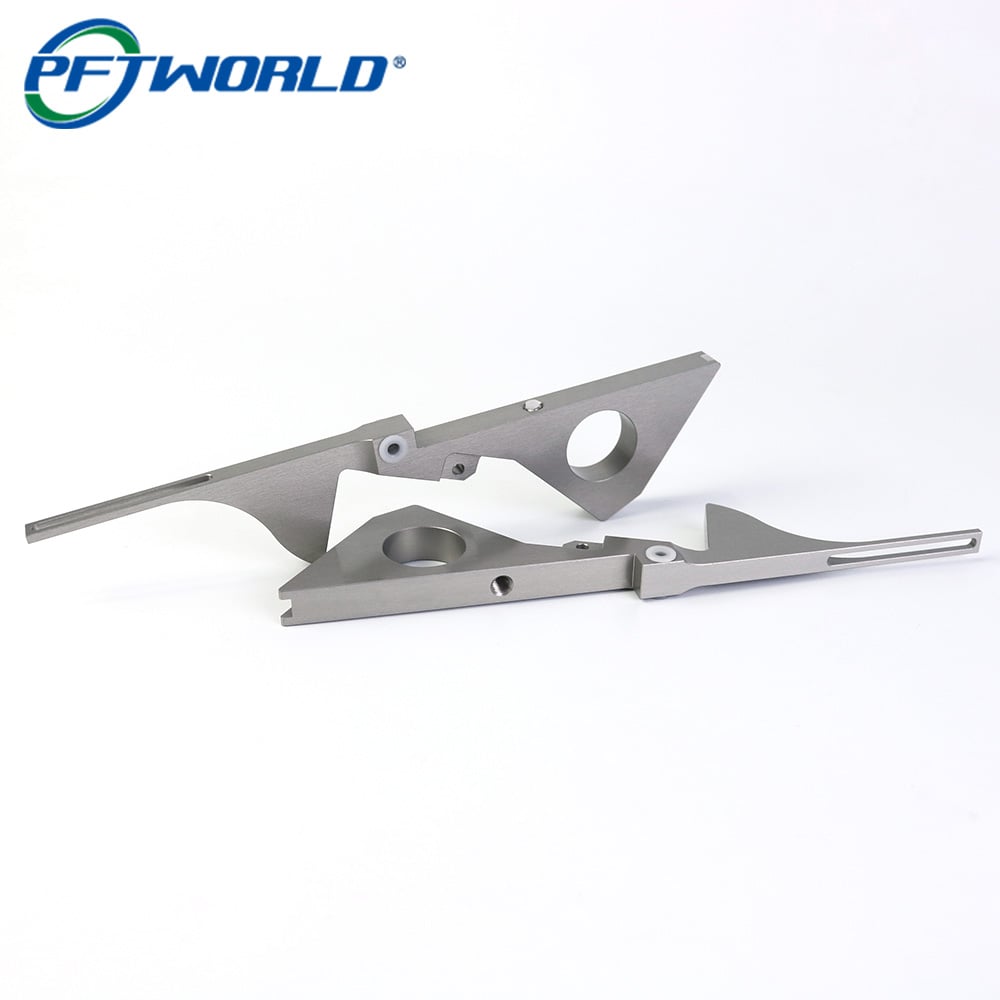
Gestione delle variazioni dimensionali dopo l’anodizzazione
Un equivoco comune è che l’anodizzazione sia soltanto un processo estetico.
In realtà, l’anodizzazione crea uno strato di ossido sulla superficie dell’alluminio. Sebbene il rivestimento migliori la resistenza alla corrosione e l’aspetto, può influenzare leggermente le dimensioni critiche.
Per i componenti di precisione, gli ingegneri devono considerare:
· Variazioni del diametro dei fori
· Adattamento filettato
· Superfici di contatto
· Tolleranze di assemblaggio
Una soluzione pratica per la produzione consiste nel prevedere tolleranze di finitura durante la lavorazione CNC.
Ad esempio:
· I fori critici potrebbero richiedere una valutazione post-anodizzazione
· Le superfici funzionali potrebbero necessitare di mascheratura
· Le aree con tolleranze strette richiedono una pianificazione del processo prima della lavorazione
Molti progetti CNC in alluminio combinano lavorazione, anodizzazione, marcatura laser e ispezione, poiché il processo di finitura influenza direttamente le prestazioni finali del componente.
Finitura superficiale: molto più che semplice aspetto
La finitura anodizzata su questo tipo di componente offre diversi vantaggi:
· Maggiore resistenza alla corrosione
· Migliore resistenza all’usura
· Qualità superficiale più stabile
· Aspetto industriale professionale
Tuttavia, ottenere una buona finitura anodizzata inizia già durante la lavorazione CNC.
I problemi superficiali comuni derivano solitamente dalla lavorazione:
· Segni degli utensili
· Graffi
· Bave
· Motivi di taglio irregolari
Prima dell’anodizzazione, i produttori esperti eseguono normalmente:
1. Ispezione Visiva
2. Rimozione delle sbavature
3. Trattamento dei bordi
4. Pulizia della superficie
5. Conferma della finitura
Una bella superficie anodizzata non può nascondere una preparazione meccanica scadente.
Approccio al controllo qualità per componenti in alluminio di precisione
Per componenti CNC personalizzati, l’ispezione non deve avvenire soltanto alla fine.
Un flusso di lavoro produttivo affidabile include generalmente:
Controllo materiali in entrata
Confermare:
· Qualità dell’alluminio
· Condizione del materiale
· Documenti di tracciabilità, se richiesti
Ispezione durante la lavorazione
Verifica:
· Dimensioni critiche
· Posizione dei fori
· Pianezza
· Accuratezza del profilo
Ispezione finale dopo il trattamento superficiale
Verificare:
· Aspetto estetico
· Uniformità del rivestimento
· Dimensioni di montaggio
Per componenti in alluminio di precisione, molti produttori combinano la capacità di lavorazione CNC con l’ispezione mediante macchina a coordinate misuratrice (CMM) e il controllo della finitura per garantire la ripetibilità.
Ciò che abbiamo appreso da questo tipo di progetto
Dal punto di vista della gestione di progetti produttivi, la lezione più importante è che la lavorazione CNC non è semplicemente un processo che converte un file CAD in un componente metallico.
Una produzione di successo dipende dalla comprensione dell’intera catena:
Progettazione → Materiale → Strategia di lavorazione → Attrezzatura → Trattamento superficiale → Ispezione → Montaggio
Un componente può essere realizzato con precisione su una macchina CNC, ma può comunque risultare difettoso se l’anodizzazione modifica una dimensione critica o se la progettazione dell’attrezzatura non è stata presa in considerazione fin dalle fasi iniziali.
Per gli ingegneri che acquistano componenti personalizzati lavorati a CNC, il fornitore più affidabile non è sempre quello con il prezzo più basso per la lavorazione. È invece il fornitore capace di identificare i rischi produttivi prima che si trasformino in problemi di produzione.
Quell'esperienza è ciò che distingue la lavorazione di prototipi dalla produzione affidabile a lungo termine.
Riepilogo del processo di produzione
· Materiale: Alluminio 6061
· Processo: Fresatura CNC
· Processo secondario: Anodizzazione + Marcatura laser
· Applicazione: Componente meccanico di precisione
· Focus principale: Stabilità dimensionale, qualità della superficie, produzione ripetibile