 EN


Ingranaggio in POM sovrainiettato con inserto in ottone: perché i mozzi si allentano?
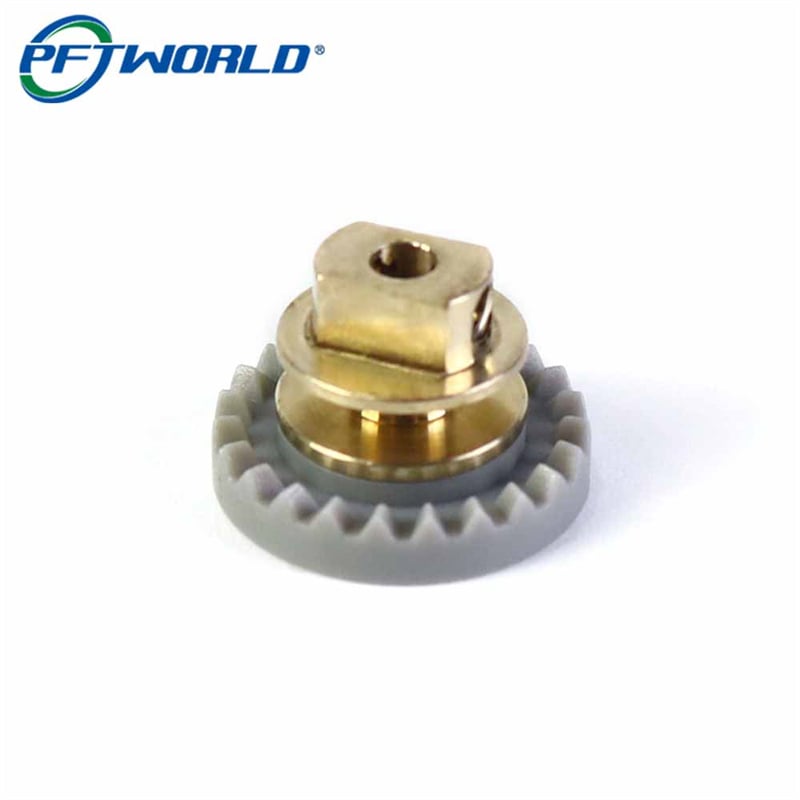
Un ingranaggio grigio in POM con un nucleo in ottone tornito sembra un semplice composito, ed è proprio per questo che molti di essi falliscono. Il lavoro 260626003 è arrivato a giugno 2025 da un produttore di apparecchiature per ufficio il cui fornitore precedente aveva spedito un lotto di ingranaggi in POM sovramodellati che avevano superato ogni ispezione al molo, per poi perdere i propri inserti all’interno della macchina: alcuni ruotavano sull’albero sotto coppia inversa, altri avevano fessurato il bordo modellato durante l’assemblaggio e altri ancora si erano spostati così tanto dal centro che la trasmissione emetteva rumore eccessivo e le viti di fissaggio non riuscivano a tenere.
Di seguito sono riportate le modifiche apportate, i valori misurati durante la produzione e il difetto riscontrato nei primi cinquanta pezzi realizzati da noi. Se state acquistando un ingranaggio in POM sovramodellato con inserto in ottone, la sezione di ritenzione è quella su cui vale la pena concentrarsi, poiché la soluzione apparentemente più ovvia — inserire saldamente l’inserto e fare affidamento sull’attrito — è esattamente la causa del fallimento del primo lotto.
A cosa serve realmente il nucleo metallico
I due materiali svolgono compiti diversi, e questa suddivisione è ciò che rende funzionante il componente.
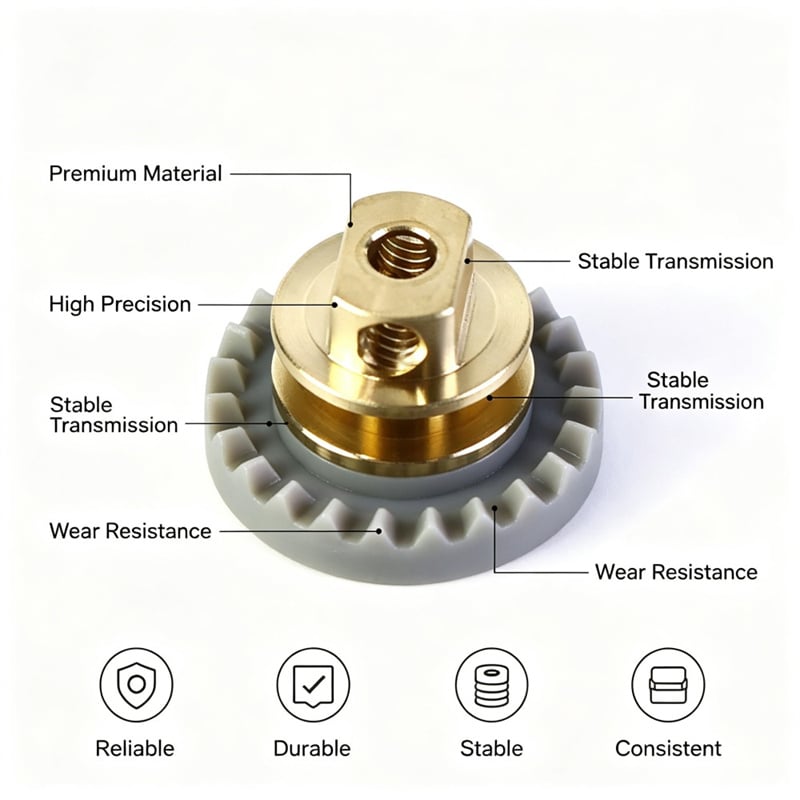
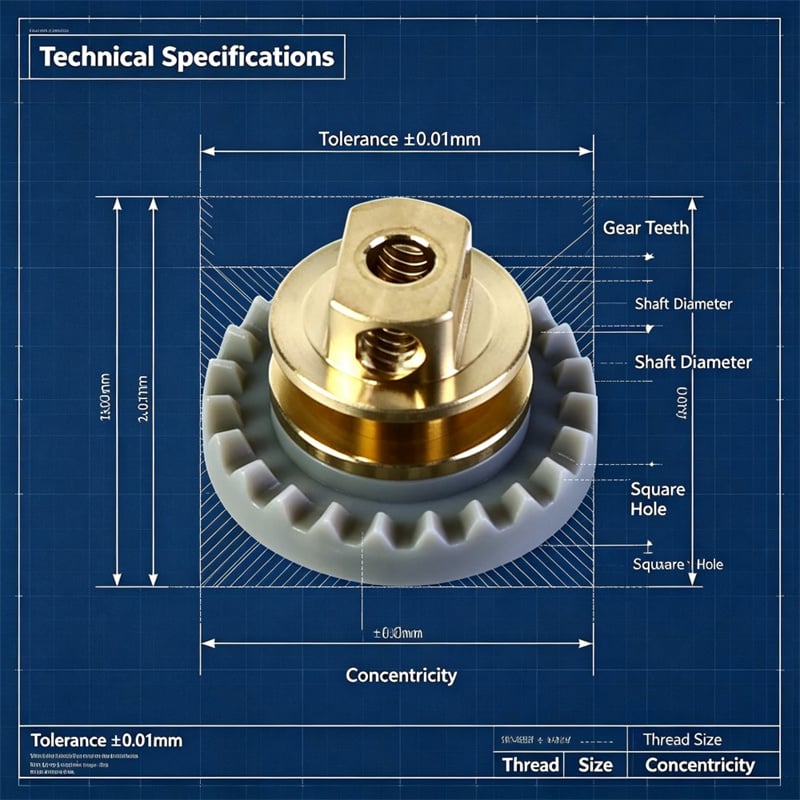
Il corpo in POM stampato a iniezione presenta la geometria dei denti. Il POM è rigido, dimensionalmente stabile sotto carico e sufficientemente scivoloso da consentire il funzionamento silenzioso di una piccola coppia di ingranaggi senza lubrificazione. Il nucleo in ottone sopporta tutti i carichi concentrati: il foro centrale che posiziona l’albero, le due piane lavorate sull’estremità superiore per trasmettere manualmente la coppia a un componente abbinato e i fori filettati trasversali che fissano l’insieme all’albero mediante viti di bloccaggio.
Stampare i denti su un nucleo lavorato, anziché realizzare l’intero ingranaggio in ottone o acciaio mediante lavorazione meccanica, garantisce un funzionamento silenzioso, un peso ridotto, l’assenza di lubrificazione e un costo inferiore rispetto a un componente interamente lavorato, soprattutto in produzione su larga scala. Il compromesso è il seguente: il giunto tra plastica e metallo diventa ora un percorso di trasmissione del carico, e deve essere progettato esplicitamente, non dato per scontato.
La modalità di guasto che nessuno misura
Il POM continua a muoversi anche dopo che la macchina per lo stampaggio a iniezione si è arrestata
Il POM cristallizza raffreddandosi e si contrae di circa l'1,8 percento rispetto alla cavità. Inoltre continua a rilassarsi per ore dopo che il pezzo lascia lo stampo e si muove approssimativamente da cinque a sei volte di più rispetto all'ottone per lo stesso cambiamento di temperatura. Un accoppiamento che risulta stretto sul banco di prova al mattino può risultare lasco in un alloggiamento riscaldato nel pomeriggio, senza che nulla sia stato toccato.
Questo è l'intero problema in una sola frase: un giunto di attrito tra due materiali che si espandono a velocità diverse è un giunto con data di scadenza.
Il bordo è l'anello più debole del pezzo
Premere un collare liscio in un mozzo modellato sottopone la plastica circostante a tensione circonferenziale. L'anello più sottile, più freddo e più sollecitato dell'intero componente è il bordo intorno al mozzo, ed è anche il punto in cui si trovano di solito il canale di alimentazione e la linea di divisione. Quando l'interferenza è dimensionata per garantire una tenuta stretta piuttosto che un semplice accoppiamento, è proprio questo bordo a subirne le conseguenze, causando così la rottura di un ingranaggio già sul banco di montaggio, senza che quest’ultimo abbia mai raggiunto la macchina.
Il giunto deve assolvere contemporaneamente due funzioni
La posizionatura e la trasmissione del moto non sono requisiti identici. Un inserto a mozzo deve mantenere una concentricità rispetto all’asse dell’ingranaggio entro poche centesimi di millimetro e deve resistere a coppie torcenti alternate senza alcuna rotazione. Un accoppiamento forzato svolge la prima funzione in modo ragionevolmente efficace quando è nuovo, ma la seconda in modo scadente in ogni momento, poiché la forza normale su cui si basa è la prima a diminuire quando la plastica rilassa la propria tensione.
Tre modi per fissare un inserto in ottone e i casi in cui ciascuno risulta efficace
| Metodo | Come avviene il fissaggio | Resistenza alla coppia | Concentricità | Dove si inserisce |
| Accoppiamento forzato su un collare liscio | Solo attrito, dovuto all’interferenza tra collare e mozzo | Basso-moderato; diminuisce con il rilassamento e il riscaldamento del POM | Buono solo se il mozzo viene tagliato dopo la stampatura | Posizionamento a bassa coppia, uso leggero, prototipi |
| Collare zigrinato pressato a profondità controllata | Bloccaggio per forma: i denti della zigrinatura penetrano nella plastica e la coppia si trasmette attraverso i denti | Alta, mantiene la posizione anche sotto carico alternato | 0,02 mm, quando il mozzo viene tagliato dopo il consolidamento del corpo | Ingranaggi di trasmissione, alberi con bloccaggio mediante vite di fissaggio |
| Inserto posizionato nella cavità e incorporato durante la stampatura | Il polimero si restringe sullo zigrinato mentre si raffredda | Alto | Dipende dalla posizione dello strumento per l'inserimento | Alto volume, una sola geometria di inserto, orientamento fisso |
Per questo lavoro abbiamo scelto l'opzione intermedia, e il motivo è indicato nella prima riga: l'attrito è una forza che devi mantenere, la forma è una geometria che hai già. Uno zigrinato che ha preso presa sul POM continua a trasmettere coppia anche dopo che la plastica si è rilassata e l'interferenza è scomparsa.
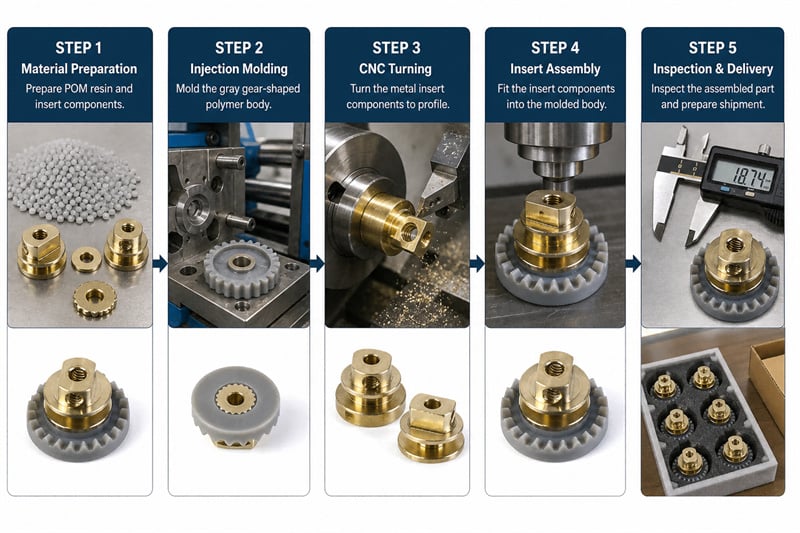
Come è stato costruito questo ingranaggio, passo dopo passo
Passo 1 – Stampare il corpo in POM, secondo il grigio indicato nel disegno
La cavità dei denti e il mozzo sono fresati in modo che il mozzo esca leggermente sottodimensionato, lasciando materiale per una successiva operazione di tornitura. Il colore è impostato con un masterbatch confrontato con un campione Pantone Cool Gray 7C, cosa che conta più di quanto la maggior parte degli acquirenti si aspetti, perché il grigio è il primo colore in cui si evidenzia la deriva tra lotti.
Passo 2 – Lasciare riposare il corpo stampato per 24 ore
I componenti riposano per un'intera giornata prima di qualsiasi taglio finale. Tagliare il mozzo mentre il componente è ancora in fase di rilassamento comporta una variazione dell’aderenza dopo il taglio, e la misura rilevata sulla macchina non descriverà più il componente spedito.
Fase 3 – Fresatura dell’inserto in ottone in un’unica configurazione
L’inserto viene fresato completamente in un’unica configurazione: foro centrale, due piani sul lato di trasmissione, flangia di posizionamento, collo e collare zigrinato. Un’unica configurazione garantisce che i piani, il foro e il collare condividano un unico asse, condizione essenziale per ottenere successivamente un assemblaggio concentrico. Una seconda configurazione è ciò che porta a un nucleo che aderisce perfettamente all’albero ma risulta inclinato rispetto al pignone.
Fase 4 – Fresatura del mozzo per ottenere l’aderenza finale
Dopo il periodo di stabilizzazione, il mozzo viene fresato per ottenere l’interferenza richiesta dalla pressatura. Questa fase distingue il presente processo da quello precedente fallito: l’aderenza viene realizzata su plastica stabilizzata, non su plastica ancora in fase di ritiro.
Fase 5 – Montaggio mediante pressa riscaldata, fino a una profondità controllata
L’inserto viene inserito mediante una pressa riscaldata, con una forza compresa tra 1,2 e 1,6 kN, fino a una profondità fissa determinata dal risalto. Il controllo avviene sulla profondità, non solo sulla forza: la forza indica che il giunto è serrato, mentre la profondità conferma che il risalto è correttamente posizionato e che il nucleo è perpendicolare alla faccia dell’ingranaggio.
Passaggio 6 – Filettare i fori trasversali dopo la pressatura
I due fori per le viti di blocco vengono filettati dopo che l’inserto è stato correttamente posizionato, in modo che la filettatura venga realizzata nella posizione finale del componente, anziché su un inserto che successivamente si sposterà di poche centesimi di millimetro. Una filettatura eseguita prima della pressatura potrebbe risultare non perpendicolare.
Passaggio 7 – Ispezionare il giunto, non soltanto le dimensioni
L’ispezione comprende la concentricità dell’inserto, la resistenza all’estrazione assiale su un campione distruttivo, la coppia applicata al mozzo durante cicli inversi, la forma dei denti e un controllo visivo per rilevare eventuali crepe sul bordo. I pezzi vengono quindi imballati in modo che i denti stampati non entrino in contatto tra loro all’interno della scatola.
I primi cinquanta pezzi e il difetto da noi riscontrato
La prova su cinquanta ingranaggi è fallita, e il fallimento è stato nostro, non del materiale.
Dodici pezzi sono usciti dalla pressa con una fessura capillare sul bordo. Avevamo pressato il primo lotto con il mozzo tagliato al valore nominale, direttamente dopo la stampatura, senza il passaggio di stabilizzazione. Gli altri pezzi del gruppo di prova, pressati dopo un intero giorno di riposo, non hanno mostrato alcuna fessurazione. La differenza non era dovuta alla fortuna: i pezzi non alloggiati continuavano a restringersi quando l’anello veniva inserito, quindi l’interferenza effettiva era maggiore di quella indicata nel disegno al momento in cui la pressa raggiungeva il risalto.
Sono state introdotte due modifiche in produzione. Primo: nessun inserto viene pressato in un corpo di età inferiore a 24 ore, e l’età viene registrata sul foglio di accompagnamento. Secondo: la fixture della pressa posiziona l’inserto su uno stop rigido al risalto, invece di operare fino a un limite di forza; pertanto, un corpo che si sia leggermente ristretto più del previsto non può essere sovraccaricato per raggiungere la quota richiesta.
La scanalatura è stata inoltre leggermente accorciata nella zona stampata, in modo da ingranare esclusivamente con la plastica del mozzo superiore e non toccare mai l’area soggetta a bave vicino alla linea di divisione, dove un dente incassato potrebbe innescare una fessurazione. Tra la fase di prova e quella produttiva, la categoria di fessure è scomparsa completamente.
Ciò che è stato misurato su un lotto di 15.000 pezzi
| Controlla | Specifica Disegno | Mantenuto costante su tutto il lotto |
| Concentricità dell’inserto rispetto all’asse dell’ingranaggio | 0,02 mm | All’interno della fascia su ogni pezzo dopo la pressatura |
| Estrazione assiale dell’inserto | Almeno 900 N | Nessun pezzo al di sotto del limite nel campione distruttivo |
| Coppia applicata al mozzo | 2,5 N·m per 50 cicli alternati | Nessuna rotazione sul solco zigrinato |
| Forza di pressione per il posizionamento | finestra da 1,2 a 1,6 kN | Mantenuto all’interno della finestra; profondità impostata sul fermo del raccordo |
| Corpo dell’ingranaggio | 24 denti, foro e piani allineati su un unico asse | Profilo dei denti e asse verificati sul primo pezzo di ogni turno |
| Denti stampati | Nessuna crepa, nessun bava nella zona di ingranamento | Zero cerchi fessurati all’ispezione finale |
| Colore | Pantone Cool Gray 7C | Grigio abbinato lotto per lotto al campione approvato |
Quindici mila ingranaggi spediti in 21 giorni; i primi gruppi assemblati hanno funzionato in silenzio sulla linea del cliente, senza segnalazioni di movimento dell’inserto.
Anche il colore è una tolleranza, specialmente nel grigio
I grigi medi non perdonano. Uno scostamento di qualche unità nella luminosità viene percepito come materiale diverso da un acquirente che tiene due parti affiancate, e come prodotto diverso da un cliente che apre un kit di assistenza tecnica sei mesi dopo. Tre abitudini ne garantiscono la stabilità: un solo lotto di masterbatch per ordine, quando la quantità lo consente; un campione approvato conservato in un cassetto buio anziché su un banco esposto alla luce del giorno; e una verifica del colore rispetto a tale campione all’inizio e alla fine di ogni turno di stampaggio, non soltanto sul primo pezzo.
Cosa determina il costo di un ingranaggio con inserto stampato
Quattro elementi determinano il prezzo, e solo uno di essi è la plastica:
·Lo stampo. Numero di cavità, forma dei denti e se il mozzo richiede un perno pieno invece che un perno cavo. Questo è il costo singolo più elevato ed è pagato una sola volta.
·L’inserto tornito. Piani, flangia, filettatura a rilievo e foro che devono condividere un unico asse. Un inserto lavorato in un’unica configurazione costa di più per pezzo rispetto a uno che richiede due operazioni, ma consente un risparmio superiore al suo costo aggiuntivo.
·Il tempo di stabilizzazione e il secondo passaggio di finitura. Si paga un giorno di permanenza in magazzino e un passaggio di finitura esistente unicamente perché il POM si deforma.
·Profondità dell’ispezione. I test di estrazione e di coppia sono distruttivi, quindi il prezzo include un campionamento anziché prove al 100 %; la dimensione del campione merita di essere concordata per iscritto.
Chiedete a qualsiasi fornitore qual è il loro tempo di stabilizzazione e come viene controllata la pressa: in profondità o in forza. La risposta rivela se il giunto è stato progettato oppure semplicemente sperato.
FAQ
Un ingranaggio in POM sovrainiettato necessita di un inserto filettato a rilievo?
Solo se il giunto deve trasmettere coppia. La goffratura trasforma il giunto da un accoppiamento per attrito a un accoppiamento per forma, cosicché la coppia viene trasmessa attraverso i denti della goffratura anziché tramite la pressione d’interfaccia, che diminuisce man mano che la plastica si rilassa. Per un componente che deve semplicemente posizionare un albero senza carichi di trasmissione, un collare liscio con un giusto grado di aderenza può essere sufficiente.
L’inserto può essere inserito a pressione dopo la stampa invece che essere incorporato durante la stampa?
Sì, e l’inserimento a pressione dopo la stampa è spesso la soluzione preferibile quando l’inserto presenta piani o un foro che devono mantenere un allineamento preciso, poiché il mozzo può essere tornito dopo che il corpo si è stabilizzato e l’inserto può essere lavorato in un’unica configurazione. L’incorporazione diretta dell’inserto nella stampa è indicata per produzioni in grande volume con una geometria fissa, dove lo stampo può posizionare con precisione il nucleo e il ritiro del materiale gioca a proprio favore.
Perché gli inserti in ottone provocano crepe nel bordo di plastica?
Poiché l’interferenza è dimensionata per garantire la tenuta, non il semplice montaggio, e poiché il componente è spesso ancora in fase di ritiro quando l’inserto viene inserito. Il bordo intorno al mozzo è l’anello più sottile del componente e coincide con il punto in cui si incontrano il canale di immissione e la linea di divisione, quindi subisce per primo lo sforzo circonferenziale. Stabilizzare il corpo e controllare la profondità invece della forza elimina entrambe le cause.
Come verificare la ritenzione dell’inserto senza danneggiare componenti integri?
Non lo si fa, per quanto riguarda il valore di estrazione. Si seziona un campione per confermare l’ingranamento delle scanalature, si esegue una prova di estrazione fino a rottura su un campione per dimostrare il margine di sicurezza e si sottopone un campione a cicli di coppia operativa per verificare che il giunto non ruoti. I componenti in produzione vengono quindi controllati mediante i parametri di pressatura e la concentricità, quest’ultima misurabile senza danneggiare il pezzo.
Cosa indicare sul disegno
La maggior parte delle argomentazioni contenute in questo articolo viene risolta con cinque righe sul disegno:
1. Indicare il materiale dell’inserto e della plastica, compreso il riferimento colore e la tolleranza accettata sulla differenza cromatica.
2. Specificare la concentricità dell’inserto rispetto all’asse del pignone come tolleranza reale, non come nota.
3. Specificare il trattenimento assiale come forza minima e indicare se viene verificato mediante campione o calcolo.
4. Specificare il metodo di trasmissione della coppia: piani, dentature o goffratura, e indicare dove è consentita la posizione della goffratura.
5. Indicare se l’inserto viene inserito dopo lo stampaggio o posizionato nella cavità; in caso di indifferenza, specificarlo chiaramente e lasciare che il processo decida.
Unire metallo a un polimero in movimento non è un dettaglio che può essere affidato a una tolleranza predefinita. Ottimizzare il giunto: il resto del pignone diventa lavoro ordinario — denti silenziosi, asse perfettamente rettilineo e colore grigio che corrisponde ancora al campione tra un anno.