 EN


Išmokta iš sudėtingos 6061 aliuminio tikslinės detalės CNC apdirbimo
Kodėl šis aliuminio detalės gamyba buvo sudėtingesnė, nei atrodo
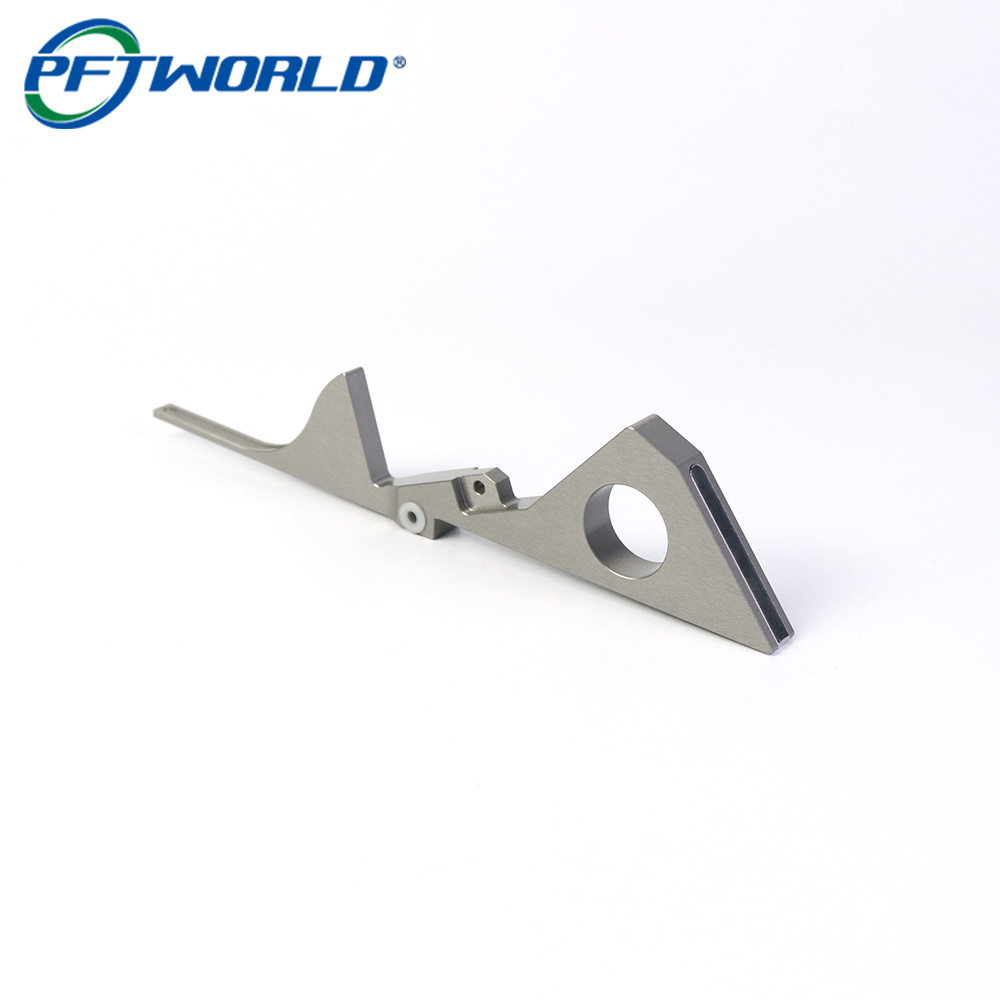
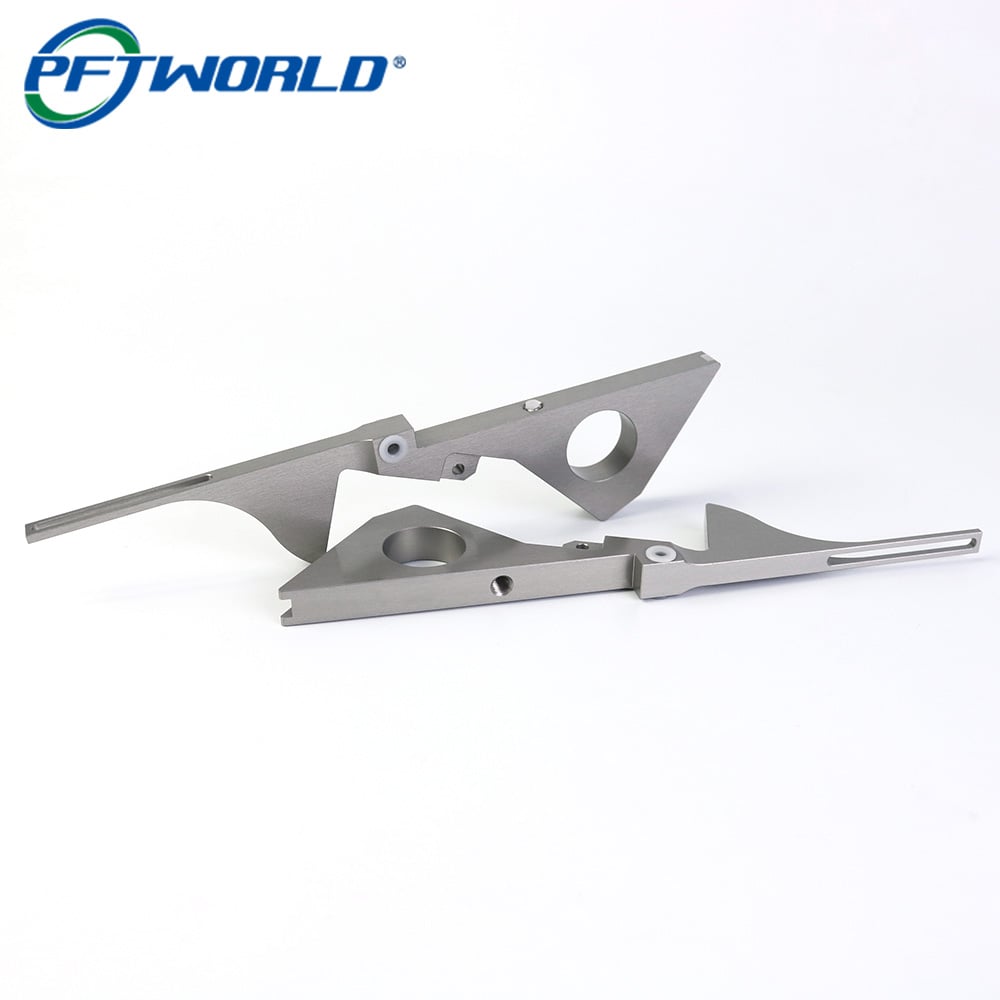
Pirmuoju žvilgsniu ši aliuminio detalė atrodo kaip paprasta apdirbta plokštė su keliais išpjaustymais ir tvirtinimo elementais. Tačiau gamybos požiūriu tokios detalės dažnai reikalauja daugiau dėmesio nei įprasti laikikliai ar plokščios plokštės.
Iššūkis yra ne tik forma sukurti. Tikroji sudėtingumas kyla iš matmenų stabilumo palaikymo per kelis procesus: CNC frezavimą, šlifavimą, paviršiaus apdorojimą, anodinį dengimą ir galutinę patikrinimą.
Šio tipo detalių kiekvienas nedidelis niuansas turi reikšmės. Net nedidelis deformavimasis apdirbant arba mažas matmenų pasikeitimas po anodinio dengimo gali paveikti surinkimo veikimą.
Šis projektas yra tipiškas pavyzdys, kodėl inžinerinė komunikacija tarp užsakovų ir apdirbimo tiekėjų yra būtina dar prieš pradedant gamybą.
Medžiagos parinkimas: kodėl 6061 aliuminis buvo praktiškas pasirinkimas
Detalė buvo pagaminta iš 6061 aliuminio lydinio – vieno dažniausiai naudojamų medžiagų tiksliajai CNC apdirbimui.
Mūsų patirtimi remiantis, 6061 aliuminis suteikia gerą pusiausvyrą tarp:
· Apdirbamosios savybės
· stiprumo ir svorio santykio
· Atsparumas korozijai
· paviršiaus apdorojimo kokybės
Palyginti su kietesniais aliuminio lydiniais, pvz., 7075, 6061 lengviau apdirbamas, tačiau vis tiek užtikrina pakankamą mechaninę našumą daugelyje pramoninių taikymų.
Jis plačiai naudojamas:
· automatizavimo įrangos komponentų
· prietaisų laikiklių
· optinės įrangos detalių
· elektronikos įrenginių konstrukcijų
· Specialūs mechaniniai surinkimai
Dėl dalių, kurioms reikia anodavimo, 6061 taip pat yra pageidaujamas pasirinkimas, nes po apdorojimo galima pasiekti vientisą paviršiaus išvaizdą.

CNC apdirbimo iššūkiai: ploni elementai ir ilgos geometrijos
Vienas pirmųjų dalykų, kurį peržvelgiame gamybos metu, yra bendroji geometrija.
Šis komponentas apima:
· Ilgus siaurus skyrius
· Plonų sienelių sritis
· Tikslūs montavimo skylės
· Atviros įpjovos
· Sudėtingus išorinius profilius
Šios funkcijos sukuria kelis apdirbimo rizikos veiksnius.
1. Detalės virpėjimas
Ilgi ir ploni aliuminio profiliai yra jautrūs pjovimo jėgoms.
Jei apdirbimo parametrai pernelyg agresyvūs, gali atsirasti virpėjimas, kuris sukelia:
· Matomus įrankio žymes
· Prastą paviršiaus baigiamąją apdailą
· Kraštų deformaciją
· Matmenines klaidas
Mūsų įprastinis požiūris – optimizuoti:
· Pjovimo greitį
· Poodos naštinimo greičio
· Įrankio skersmens
· Įrankio judėjimo strategijos
· Fiksavimo įtaiso atramos taškai
Viešai pašalinti didelį medžiagos kiekį vienu veiksmu, mes pirmenybę teikiame kontroliuojamam grubiems apdirbimui, po kurio seką tikslus baigiamasis apdirbimas.
2. Fiksavimo įtaiso projektavimas dažnai svarbesnis nei pjovimo greitis
Daugelis žmonių koncentruojasi tik į CNC staklių tikslumą, tačiau realioje gamyboje fiksavimo įtaiso projektavimas dažnai nulemia galutinę kokybę.
Neteisingai pritvirtintiems netolygiems aliuminio detalių paviršiams gali kilti:
· Detalių judėjimas apdirbant
· Netolygus įtempimų išsivadavimas
· Plokštumos problemos po apdirbimo
Prieš gamybą mes paprastai įvertiname:
· Kur turi būti suveržiamųjų įrenginių kontaktai
· Kaip išvengti išsivyniojimo
· Ar reikia papildomų atramos taškų
Gerasis suveržiamasis įrenginys leidžia įrenginiui pasiekti pakartotiną tikslumą visose partijose.

Matmenų pokyčių valdymas po anodavimo
Dažna neteisinga nuomonė yra ta, kad anodavimas – tai tik estetinis procesas.
Iš tikrųjų anodavimas sukuria oksidinį sluoksnį ant aliuminio paviršiaus. Nors danga pagerina korozijos atsparumą ir išvaizdą, ji gali šiek tiek paveikti kritinius matmenis.
Tiksliesiems detalėms inžinieriai turi atsižvelgti į:
· Skylų skersmens pokyčiai
· Sriegio pritaikymas
· Kontaktiniai paviršiai
· Surinkimo tolerancijos
Praktiškas gamybos sprendimas – CNC apdirbimo metu palikti baigiamąjį apdirbimą.
Pavyzdžiui:
· Kritinės skylės gali reikšti papildomų apsvarstymų po anodavimo
· Funkciniai paviršiai gali reikėti uždengti
· Tikslaus matavimo sričių apdirbimui reikia procesų planavimo prieš pradedant apdirbimą
Daugelis CNC aliuminio projektų apima apdirbimą, anodavimą, lazerinį ženklinimą ir tikrinimą, nes baigiamasis apdirbimas tiesiogiai veikia galutinės detalės našumą.
Paviršiaus apdaila: daugiau nei tik išvaizda
Anodizuoto paviršiaus dėklas šiam komponento tipui suteikia keletą privalumų:
· Gerintą korozijos atsparumą
· Gerintą nusidėvėjimo atsparumą
· Stabilesnę paviršiaus kokybę
· Profesionalų pramoninį išvaizdą
Tačiau gerą anodizuotą paviršių pasiekti pradedama jau CNC apdirbant.
Dažniausiai pasitaikančios paviršiaus problemos dažniausiai kyla iš apdirbimo proceso:
· Įrankių žymės
· Brūkšniai
· Apsilupimai
· Netolygūs pjovimo raštai
Prieš anodavimą patyrę gamintojai paprastai atlieka:
1. Vizualus inspekcijos
2. Šukų pašalinimą
3. Kraštų apdorojimą
4. Paviršiaus valymą
5. Baigiamojo apdorojimo patvirtinimą
Gražus anoduotas paviršius negali paslėpti netikslaus apdirbimo paruošimo.
Tikslaus aliuminio detalių kokybės kontrolės metodas
Tinkamoms CNC detalėms inspekcija neturėtų vykti tik gale.
Patikima gamybos eiga paprastai apima:
Įeinamojo medžiagų patikrinimas
Patvirtinti:
· Aliuminio rūšis
· Medžiagos būklė
· Sekamosios dokumentacijos, kai jos reikalaujama
Apdorojant vykdoma inspekcija
Tikrinkite:
· Kritinės matmenų reikšmės
· Skylių padėtis
· Plokštumumas
· Profilio tikslumas
Galutinė inspekcija po paviršiaus apdorojimo
Patikrinkite:
· Išvaizdą
· Dangos vientisumas
· Surinkimo matmenys
Tiksliesiems aliuminio komponentams daugelis gamintojų sujungia CNC apdirbimo galimybes su koordinačių matavimo mašinos (CMM) tikrinimu ir paviršiaus apdorojimo kontrolėmis, kad užtikrintų pakartojamumą.
Ką išmokome šio tipo projektuose
Iš gamybos projekto valdymo perspektyvos svarbiausias išvados taškas yra tas, kad CNC apdirbimas – tai ne tik procesas, kuriuo CAD failas paverčiamas metaliniu detalių elementu.
Sėkminga gamyba priklauso nuo visos grandinės supratimo:
Projektavimas → Medžiaga → Apdirbimo strategija → Fiksavimo įtaisas → Paviršiaus apdorojimas → Tikrinimas → Surinkimas
Detalė gali būti tiksliai pagaminta CNC staklėse, tačiau vis tiek nepavykti, jei anodavimas pakeičia kritinį matmenį arba jei fiksavimo įtaiso projektavimas nebuvo įvertintas ankstyvoje etape.
Inžinieriams, kurie ieško nestandartinių apdirbtų komponentų tiekėjų, vertingiausias tiekėjas nėra visada tas, kuris siūlo žemiausią apdirbimo kainą. Tai tiekėjas, kuris geba nustatyti gamybos rizikas dar prieš tai, kol jos virsta gamybos problemomis.
Tas patyrimas skiria prototipų apdirbimą nuo patikimo ilgalaikio gamybos proceso.
Gamybos proceso santrauka
· Medžiaga: aliuminis 6061
· Procesas: CNC frezavimas
· Papildomas procesas: anodavimas + lazerinė žymėjimas
· Panaudojimas: tikslus mechaninis komponentas
· Pagrindinis dėmesys: matmenų stabilumas, paviršiaus kokybė, pakartotinė gamyba