 EN


Pelajaran yang Dipelajari daripada Pemesinan CNC Komponen Aluminium 6061 Ketepatan yang Kompleks
Mengapa Komponen Aluminium Ini Lebih Sukar Daripada Kelihatannya
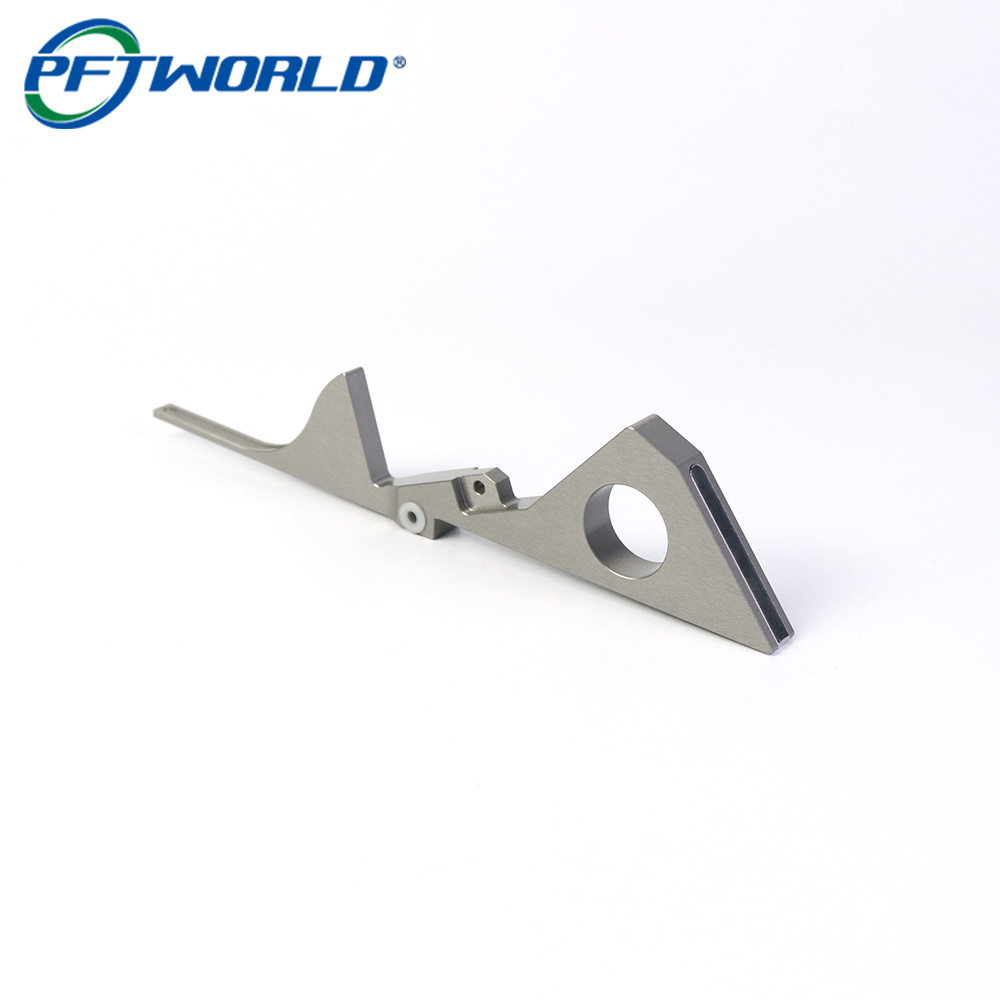
Pada pandangan pertama, komponen aluminium ini kelihatan seperti plat mesin biasa dengan beberapa lubang potong dan ciri pemasangan. Namun, dari sudut pandangan pembuatan, komponen sebegini sering memerlukan perhatian lebih berbanding pengapit tradisional atau plat rata.
Cabaran bukan sahaja terletak pada penghasilan bentuknya. Kesukaran sebenar timbul daripada mengekalkan kestabilan dimensi semasa pelbagai proses: penggilingan CNC, penyingkiran berbinggit, penyelesaian permukaan, pengodakan, dan pemeriksaan akhir.
Bagi komponen sejenis ini, setiap butiran kecil amat penting. Sebarang sedikit ubah bentuk semasa pemesinan atau perubahan dimensi kecil selepas pengodakan boleh menjejaskan prestasi pemasangan.
Projek ini merupakan contoh lazim mengapa komunikasi kejuruteraan antara pelanggan dan pembekal pemesinan adalah kritikal sebelum pengeluaran bermula.
Pemilihan Bahan: Mengapa Aluminium 6061 Merupakan Pilihan Praktikal
Bahagian ini diperbuat daripada aloi aluminium 6061, salah satu bahan yang paling biasa digunakan untuk pemesinan CNC tepat.
Berdasarkan pengalaman kami, aluminium 6061 menawarkan keseimbangan yang baik antara:
· Kemudahan pemesinan
· Nisbah kekuatan terhadap berat
· Ketahanan Kakisan
· Kualiti penyelesaian permukaan
Berbanding dengan aloi aluminium yang lebih keras seperti 7075, 6061 lebih mudah diproses sambil tetap memberikan prestasi mekanikal yang mencukupi untuk banyak aplikasi industri.
Ia banyak digunakan untuk:
· Komponen peralatan automasi
· Pendakap instrumen
· Bahagian peralatan optik
· Struktur peranti elektronik
· Pemasangan mekanikal tersuai
Bagi komponen yang memerlukan anodisasi, 6061 juga merupakan pilihan utama kerana ia mampu menghasilkan rupa permukaan yang konsisten selepas rawatan.

Cabaran Pemesinan CNC: Ciri-ciri Nipis dan Geometri Panjang
Salah satu perkara pertama yang kami semak semasa pembuatan ialah keseluruhan geometri.
Komponen ini termasuk:
· Bahagian sempit yang panjang
· Kawasan dinding nipis
· Lubang pemasangan tepat
· Alur terbuka
· Profil luaran kompleks
Ciri-ciri ini mencipta beberapa risiko pemesinan.
1. Getaran Benda Kerja
Bahagian aluminium yang panjang dan nipis sensitif terhadap daya pemotongan.
Jika parameter pemesinan terlalu agresif, getaran boleh berlaku, menyebabkan:
· Tanda alat yang kelihatan
· Permukaan siap yang kurang baik
· Deformasi tepi
· Ralat dimensi
Pendekatan biasa kami ialah mengoptimumkan:
· Kelajuan pemotongan
· Kadar suapan
· Diameter alat
· Strategi laluan alat
· Titik sokongan pemegun
Daripada mengeluarkan jumlah bahan yang besar dalam satu operasi, kami lebih memilih pemesinan kasar terkawal diikuti dengan penyelesaian ketepatan.
2. Reka bentuk pemegun sering kali lebih penting daripada kelajuan pemotongan
Ramai orang hanya menumpukan perhatian kepada ketepatan mesin CNC, tetapi dalam pengeluaran sebenar, reka bentuk pemegun sering kali menentukan kualiti akhir.
Untuk komponen aluminium tidak sekata, pengapit yang tidak betul boleh menyebabkan:
· Pergerakan komponen semasa pemesinan
· Pelepasan tekanan yang tidak sekata
· Masalah rata selepas pemesinan
Sebelum pengeluaran, kami biasanya menilai:
· Di manakah pengapit harus bersentuhan
· Cara mengelakkan distorsi
· Adakah titik sokongan tambahan diperlukan
Pegapit yang baik membolehkan jentera mencapai ketepatan berulang merentasi kelompok.

Menguruskan Perubahan Dimensi Selepas Anodisasi
Salah faham biasa ialah anodisasi hanya merupakan proses kosmetik.
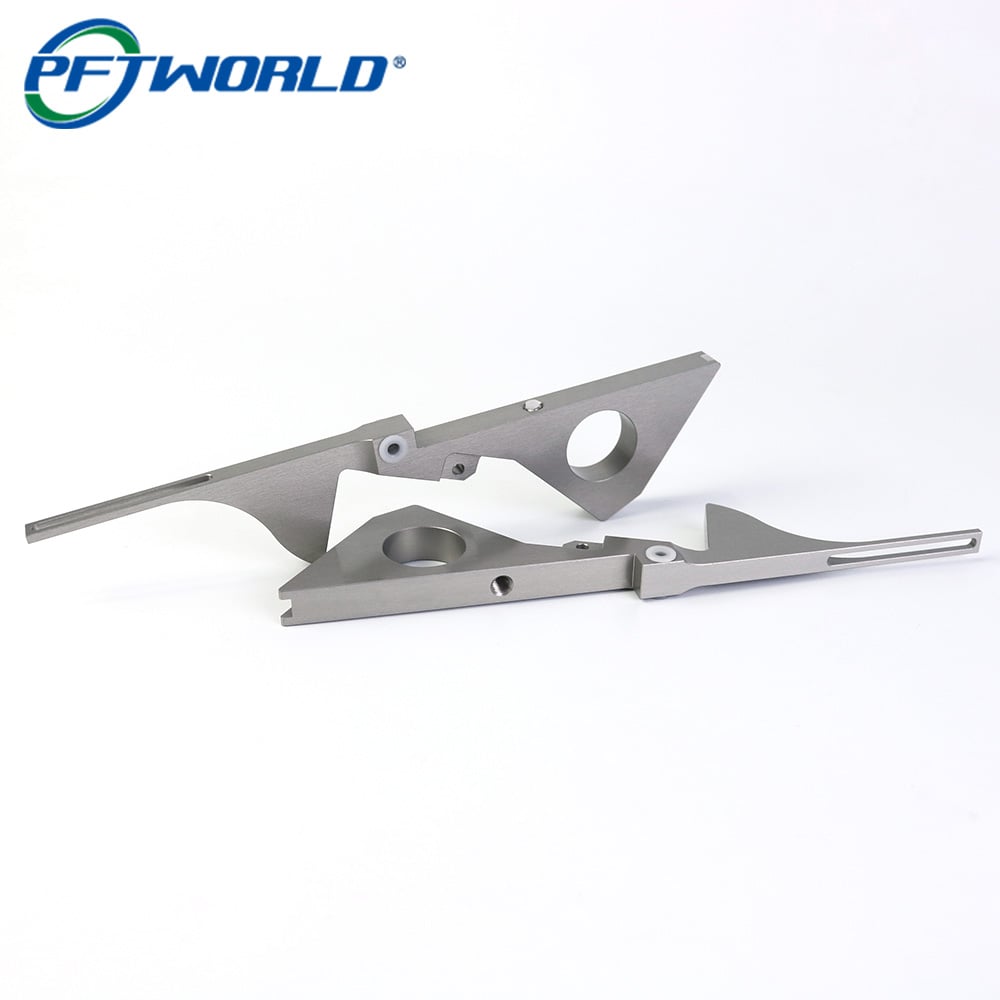
Pada hakikatnya, anodisasi membentuk lapisan oksida pada permukaan aluminium. Walaupun salutan ini meningkatkan rintangan kakisan dan penampilan, ia boleh sedikit mempengaruhi dimensi kritikal.
Bagi komponen tepat, jurutera perlu mempertimbangkan:
· Perubahan diameter lubang
· Ketepatan benang
· Permukaan sentuh
· Toleransi pemasangan
Penyelesaian pembuatan praktikal ialah dengan menyediakan toleransi penyelesaian semasa pemesinan CNC.
Sebagai contoh:
· Lubang kritikal mungkin memerlukan pertimbangan selepas anodisasi
· Permukaan fungsional mungkin memerlukan penutupan (masking)
· Kawasan toleransi ketat memerlukan perancangan proses sebelum pemesinan
Ramai projek aluminium CNC menggabungkan pemesinan dengan anodisasi, penandaan laser, dan pemeriksaan kerana proses penyelesaian secara langsung mempengaruhi prestasi akhir komponen.
Siap Permukaan: Lebih Daripada Sekadar Rupa
Penyelesaian anodis pada komponen jenis ini memberikan beberapa faedah:
· Rintangan kakisan yang ditingkatkan
· Rintangan haus yang lebih baik
· Kualiti permukaan yang lebih stabil
· Rupa industri profesional
Namun, pencapaian penyelesaian anodis yang baik bermula semasa pemesinan CNC.
Masalah permukaan biasa biasanya berpunca daripada pemesinan:
· Tanda alat
· Garisan
· Berbuk
· Corak pemotongan yang tidak sekata
Sebelum proses anodisasi, pengilang berpengalaman biasanya menjalankan:
1. Pemeriksaan Visual
2. Penyingkiran cebur
3. Rawatan tepi
4. Pembersihan permukaan
5. Pengesahan penyelesaian
Permukaan anodisasi yang cantik tidak dapat menyembunyikan persiapan pemesinan yang lemah.
Pendekatan Kawalan Kualiti untuk Komponen Aluminium Presisi
Untuk komponen CNC tersuai, pemeriksaan tidak seharusnya hanya dilakukan pada akhir proses.
Aliran kerja pembuatan yang boleh dipercayai biasanya merangkumi:
Pemeriksaan bahan masuk
Sahkan:
· Gred aluminium
· Keadaan bahan
· Dokumen ketelusuran apabila diperlukan
Pemeriksaan Semasa Pemesinan
Semak:
· Dimensi kritikal
· Kedudukan lubang
· Kerataan
· Ketepatan profil
Pemeriksaan Akhir Selepas Rawatan Permukaan
Sahkan:
· Rupa luaran
· Keseragaman salutan
· Dimensi pemasangan
Bagi komponen aluminium berketepatan tinggi, ramai pengilang menggabungkan keupayaan pemesinan CNC dengan pemeriksaan CMM dan kawalan penyelesaian untuk mengekalkan pengulangan.
Apa yang Kami Pelajari daripada Jenis Projek Ini
Dari perspektif pengurusan projek pembuatan, pelajaran terbesar ialah pemesinan CNC bukan sekadar proses menukar fail CAD kepada komponen logam.
Pengeluaran yang berjaya bergantung pada pemahaman keseluruhan rantaian:
Reka Bentuk → Bahan → Strategi Pemesinan → Penyandaran → Rawatan Permukaan → Pemeriksaan → Pemasangan
Suatu komponen boleh dimesin secara tepat pada mesin CNC tetapi masih gagal jika anodisasi mengubah dimensi kritikal atau jika rekabentuk penyandaran tidak dipertimbangkan seawalnya.
Bagi jurutera yang mencari komponen khas yang dimesin, pembekal yang paling bernilai bukan sentiasa yang menawarkan harga pemesinan paling rendah. Ia ialah pembekal yang mampu mengenal pasti risiko pembuatan sebelum ia menjadi masalah pengeluaran.
Pengalaman itu yang membezakan pemesinan prototip daripada pengeluaran jangka panjang yang boleh dipercayai.
Ringkasan Proses Pembuatan
· Bahan: Aluminium 6061
· Proses: Penggilingan CNC
· Proses Sekunder: Anodisasi + Penandaan Laser
· Aplikasi: Komponen mekanikal tepat
· Fokus Utama: Kestabilan dimensi, kualiti permukaan, pengeluaran yang boleh diulang