 EN


Cincin C45 Kimpalan: Mengapa Salut Serbuk Membengkak?
Klip C45 yang dilas kelihatan seperti item paling mudah pada lukisan rangka sokongan, dan itulah sebabnya kegagalan mereka muncul begitu lewat. Kerja 260627004 datang kepada kami pada Ogos 2025 daripada pengilang rangka sokongan saluran udara yang bekas pembekalnya telah menghantar lengan yang ukurannya memang tepat di atas meja uji tetapi gagal apabila dipasang pada rangka: batang tersebut keluar dari meja lasan dengan kelengkungan sekitar 0.6 mm, permukaan soket condong sehingga lengan tidak dapat duduk rata, dan lapisan serbuk kelabu muda terangkat dalam garis nipis di sepanjang setiap sambungan las dalam minggu-minggu pertama penggunaan.
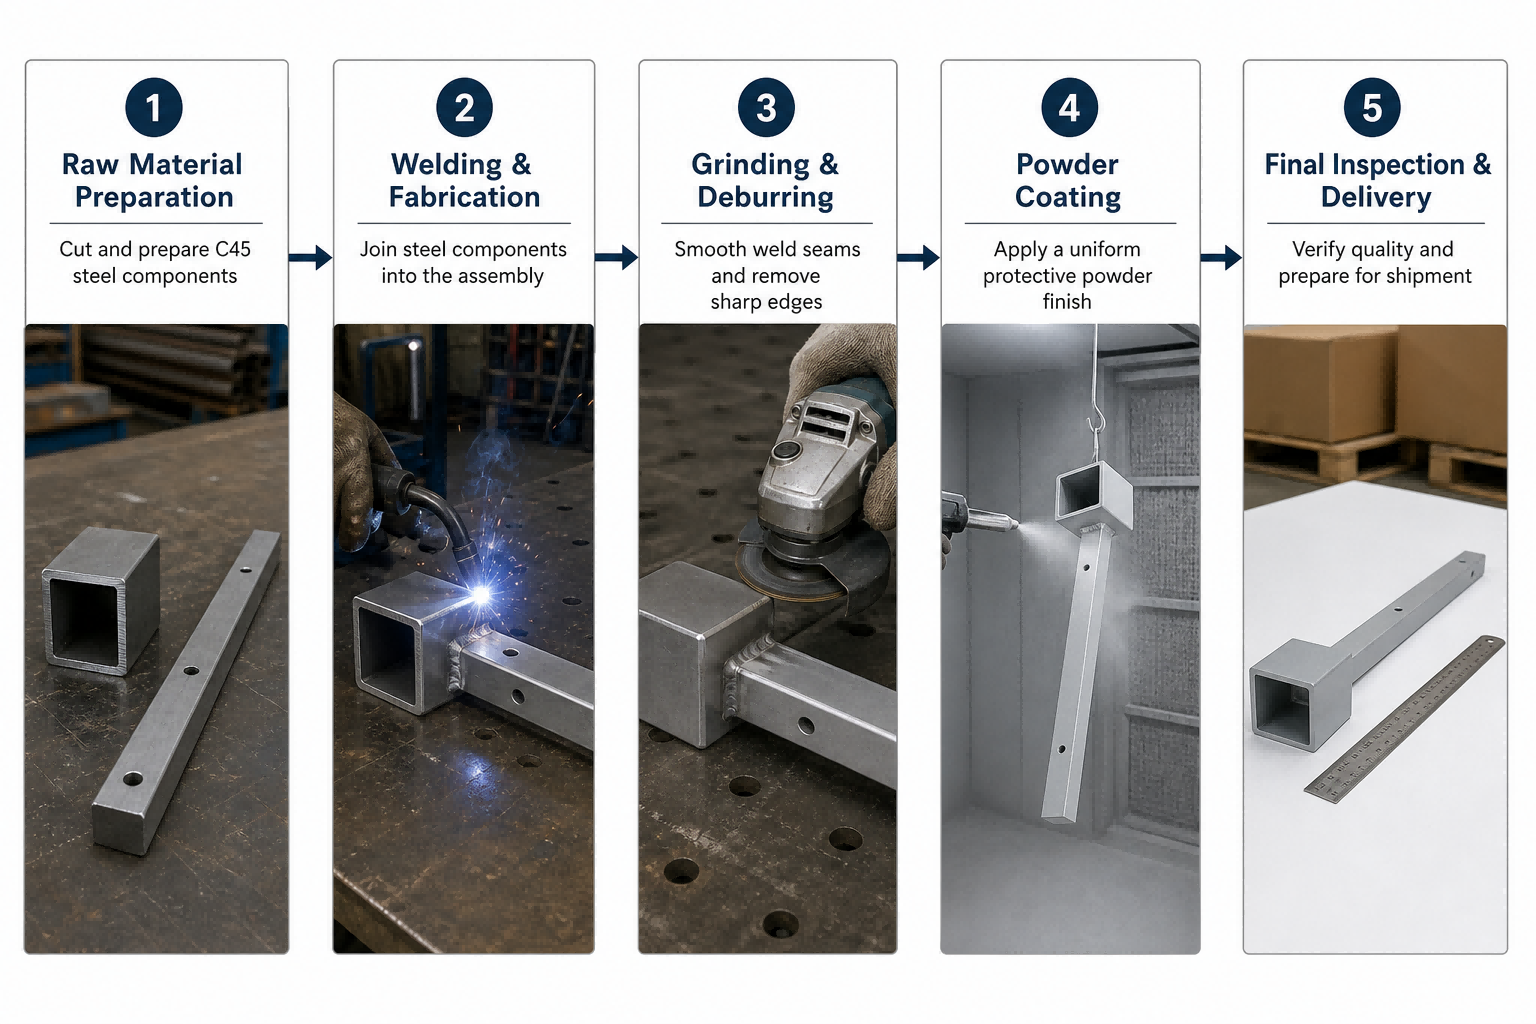
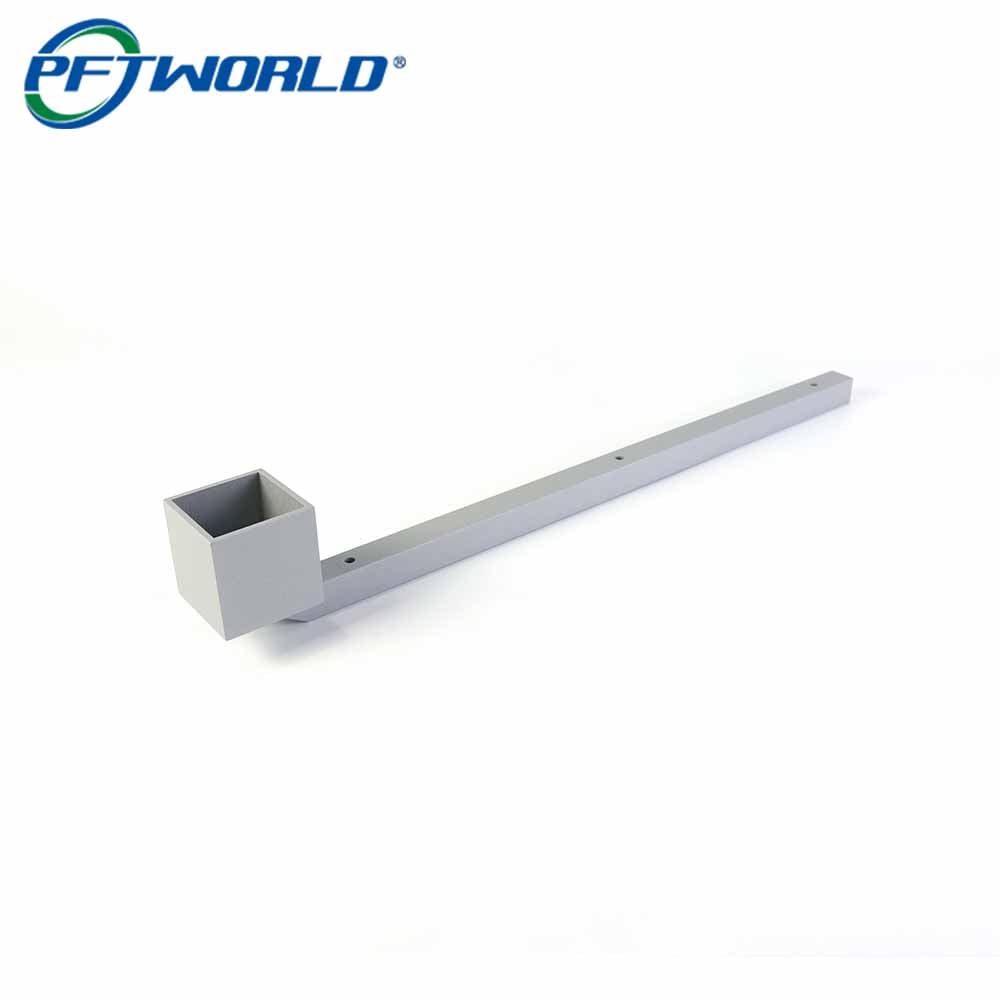
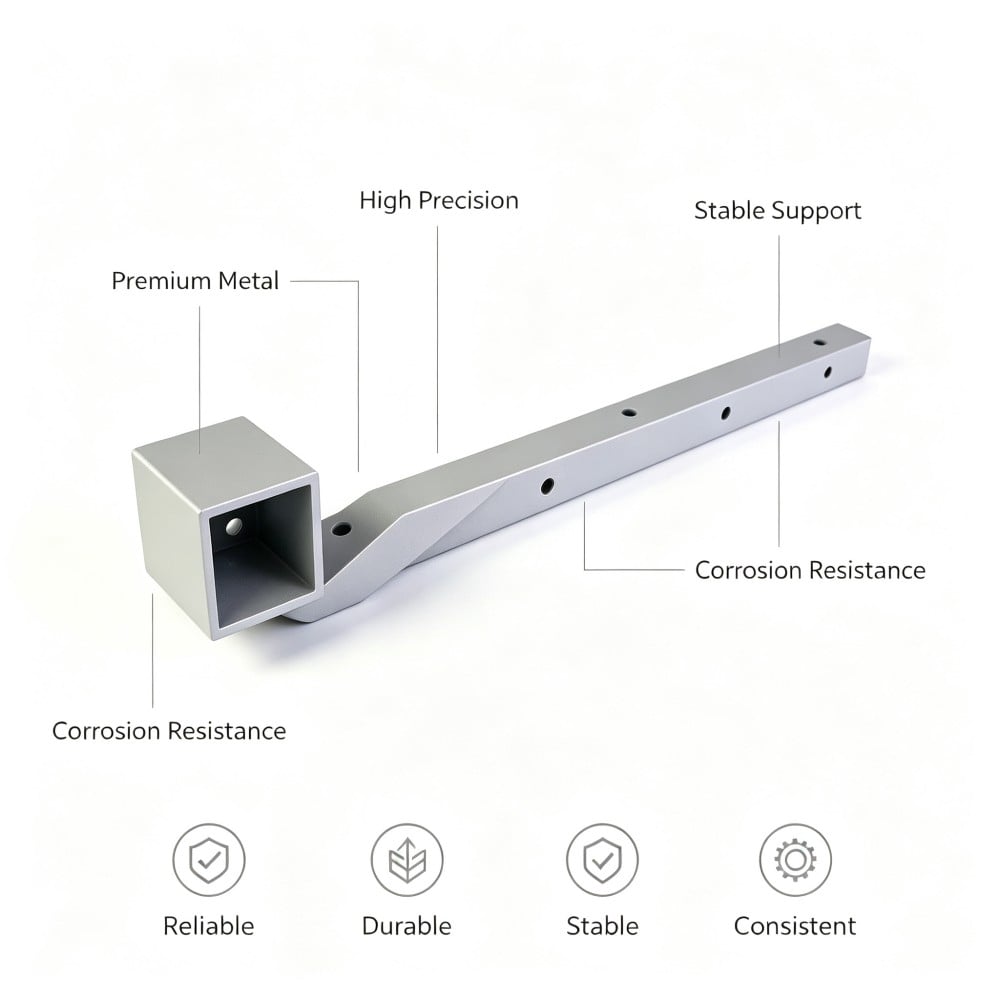
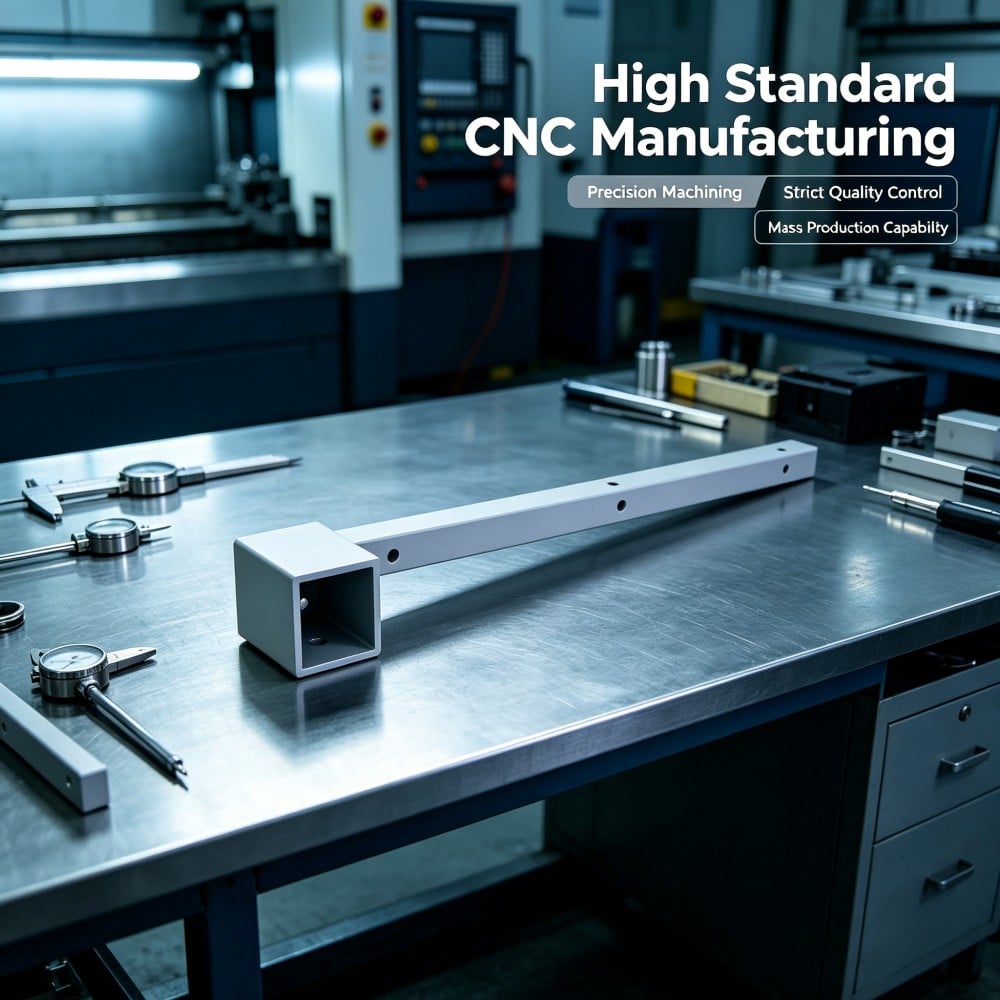
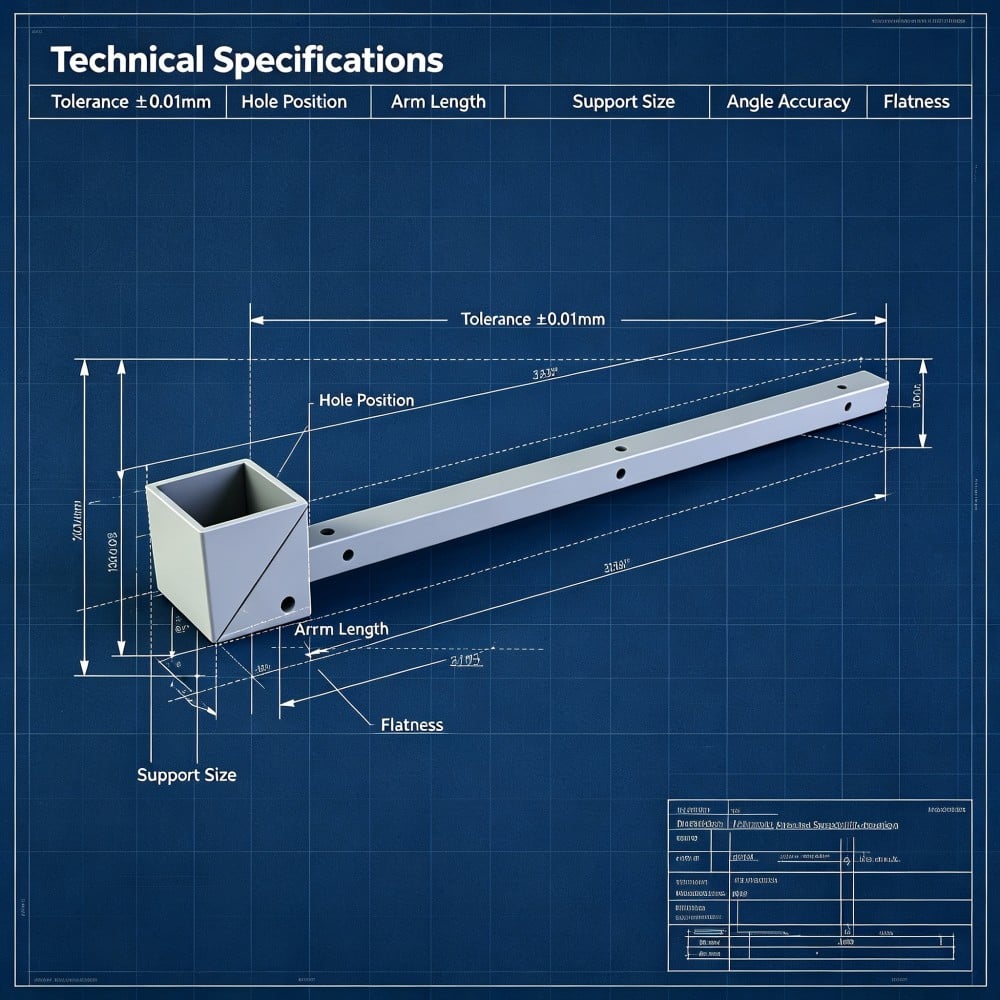
Cincin C45 yang dikimpal dalam gambar-foto tersebut merupakan komponen pengeluaran daripada pesanan berikut: satu batang sepanjang 400 mm dengan tiga lubang pemasangan pada jarak sama, satu soket segi empat sama berukuran 50 mm dikimpal pada satu hujungnya, dan satu sambungan miring 45 darjah di mana kedua-dua bahagian bertemu, digilap rata dan dilapisi warna kelabu terang. Kimpalan mahupun pelapisan secara tersendiri tidak sukar. Kesukarannya ialah kedua-dua proses ini saling bertentangan, dan pertentangan ini kelihatan pada lapisan akhir di mana pembeli melihatnya buat kali pertama.
Apakah fungsi cincin ini?
Tiga tugas, dan hanya satu daripadanya berkaitan dengan kekuatan.
Soket merupakan ciri penentu kedudukan. Satu anggota segi empat sama yang sepadan meluncur masuk ke dalamnya, lalu lengan berdiri dalam hubungan tetap terhadap rangka; oleh itu, soket mesti menunjukkan permukaan yang benar-benar segi empat sama dan berlapis. Pada komponen ini, soket berbentuk bahagian segi empat sama berongga, berukuran 50 mm lebar dan 50 mm dalam, dikimpal pada hujung batang.
Bar tersebut membawa bahagian pemasangan. Tiga lubang yang berjarak sama mengambil pengikat yang memegang lengan pada rangka, yang bermaksud lubang-lubang tersebut mesti selari dengan soket, bukan sekadar selari dengan bar seperti kedudukannya semasa keluar dari meja kerja.
Sambungan ini berfungsi secara estetik serta struktural. Sambungan bersegi (miter) menyebarkan beban ke atas garis kimpalan yang lebih panjang dan membolehkan peralihan dari bar ke soket kelihatan berterusan apabila kimpalan dikikis rata dan dilapisi. Keperluan estetik inilah yang menukar masalah kimpalan kepada masalah pelapisan: permukaan yang tidak kedap tidak boleh dibuat kelihatan tanpa sambungan, dan sebarang gas yang masih terperangkap di dalam kimpalan akan mencari permukaan berlapis dan keluar melaluinya.
Dua kegagalan yang berlaku serentak
Kimpalan menarik bar, dan tarikan itu kekal tersembunyi
Pengimpalan memasukkan haba terumpu ke dalam isipadu keluli yang kecil. Kolam kimpalan dan zon di sekitarnya menyejuk dan mengecut terhadap logam yang lebih sejuk, dan logam yang perlu mengalami deformasi akan berlaku demikian. Pada batang yang diimpal hanya pada satu sisi sahaja, pengecutan menarik batang itu ke arah permukaan yang diimpal, dan bahagian yang ringan dengan panjang 400 mm akan melengkung secara jelas akibat sedikit halangan.
Dua perkara menjadikan masalah ini lebih teruk daripada kelihatannya. Pertama, batang itu langsing berbanding panjangnya, jadi pengecutan kecil akan menyebabkan pesongan besar di hujung bebas. Kedua, penyejukan semula jadi tidak simetri, maka kedua-dua sisi sambungan mengecut dalam jumlah yang berbeza dan muka soket menjadi condong. Dalam kes ini, lengan-lengan yang gagal telah melengkung sebanyak kira-kira 0.6 mm, melebihi had kelurusan 0.2 mm, dan muka soketnya tidak bersudut tepat melebihi 0.15 mm yang dibenarkan oleh rangka.
Sebab ia tersembunyi dengan begitu baik ialah pengukuran. Seorang tukang las melihat sambungan; pelanggan mengukur keseluruhan lengan. Kelurusan mesti diperiksa sepanjang panjang bar selepas bahagian itu sejuk, di atas plat permukaan dengan penunjuk jarum, dengan muka soket diperiksa supaya bersudut tepat terhadap datum yang sama dalam susunan yang sama. Jika pemeriksaan hanya dilakukan pada sambungan, kelengkungan tidak kelihatan sehingga lengan dipasang dengan baut.
Lapisan itu menggelembung dalam satu garis, tepat di tempat sambungan las
Salutan serbuk merupakan suatu lapisan kedap, dan lapisan kedap di atas sambungan las bertindak seperti penutup pada bekas.
Pengelasan lengkung meninggalkan kelompok pori di dalam dan di sekitar sambungan las, dan pori-pori ini terletak di bawah lapisan oksida dan slag yang nipis. Pembersihan dengan pasir menghilangkan lapisan tersebut dan membuka pori-pori di permukaan, tetapi tidak mengosongkannya sepenuhnya. Apa pun yang berada di dalamnya tetap tinggal di dalam: udara, kelembapan dari atmosfer, hidrokarbon ringan, dan kelembapan yang diperkenalkan sendiri oleh proses pembersihan dengan pasir. Semasa proses pemejalan, komponen dan lapisan kedua-duanya dipanaskan, dan lapisan menjadi lembut sebelum berikat silang. Sebarang gas yang mengembang di bawah lapisan pada ketika itu akan menembusi lapisan tersebut, menghasilkan lubang jarum atau gelembung kecil yang terletak di atas garis las, atau satu gelang gelembung.
Itulah sebabnya cacat ini muncul sebagai satu garis dan bukan secara rawak: ia mengikut garis las, kerana las merupakan satu-satunya bahagian permukaan yang mempunyai ruang hampa di bawahnya. Ini juga sebabnya pergantian pembekal kedua tidak akan menyelesaikan masalah hanya dengan menukar jenama serbuk. Lapisan bukan penyebabnya. Gas di bawah lapisan itulah penyebabnya.
Dua penyelesaian menangani isu ini secara tepat. Zon kimpalan dipanaskan terlebih dahulu sebelum dilapisi, supaya lembapan di dalam kimpalan dan hidrokarbon ringan keluar daripada komponen semasa permukaannya masih berupa keluli telanjang; selain itu, garis kimpalan diberi lapisan serbuk kedua untuk membina ketebalan lapisan di kawasan paling liang—bukan dibiarkan pada ketebalan nominal. Sebarang penyelesaian kurang daripada ini hanya memindahkan cacat tersebut dari satu kelompok ke kelompok berikutnya.
Cara pembinaan lengan, langkah demi langkah
Langkah 1 – Potong bar dan buat sambungan bersudut
Bar dipotong kepada panjang 400 mm dengan hujung segi empat tepat, manakala hujung sambungan dipotong pada sudut 45 darjah. Permukaan sambungan bersudut yang bersih membolehkan langkah seterusnya dilakukan: dua permukaan yang tidak sepadan mesti ditutup melalui haba kimpalan, dan habalah yang menyebabkan komponen berubah bentuk.
Langkah 2 – Kimpalan sementara menggunakan acuan pelurus
Kedua-dua bahagian diletakkan dalam acuan yang mengekalkan kelurusan bar dan kekemasan soket semasa sambungan dikimpal sementara. Kimpalan sementara diletakkan di kedua-dua belah sambungan dan dibiarkan sejuk sebelum komponen dikeluarkan daripada acuan, supaya geometri tetap terjamin sebelum kimpalan penuh dibuat.
Langkah 3 – Lakukan pengelasan mengikut urutan seimbang
Sambungan ini dilas dengan laluan berganti di kedua-dua belah sisi yang bertentangan, bukannya satu laluan berterusan mengelilingi komponen. Menyeimbangkan urutan ini mengekalkan pengecutan secara anggaran simetri—dan inilah yang mengekalkan permukaan soket tegak dan bar lurus. Lasan dibuat hingga penetrasi penuh pada bahagian miter, kerana sambungan yang hanya dilas pada permukaan yang kelihatan akan terbuka apabila dikenakan beban.
Langkah 4 – Sejukkan, kemudian sahkan kelurusan dan ketegakannya
Tiada apa-apa diukur semasa komponen masih panas. Setiap lengan disejukkan hingga suhu bilik, kemudian diletakkan di atas plat permukaan untuk memeriksa kelurusan sepanjang bar dan ketegakan merentasi permukaan soket. Komponen yang melebihi kebolehtoleransian 0.2 mm dari segi kelurusan atau 0.15 mm pada permukaan soket akan diproses semula atau dibuang pada peringkat ini—semasa ia masih terdiri daripada keluli tulen, jadi kos pemprosesan semula hanya mengambil masa semenit, bukan kos keseluruhan komponen.
Langkah 5 – Kikis lasan sehingga rata
Kimpalan digilap rata dengan permukaan bersebelahan, sudut-sudut sambungan dihaluskan, dan sebarang percikan dibuang daripada kawasan bersalut. Penggilapan bukan sekadar untuk estetika: benang kimpalan yang menonjol melebihi permukaan akan mengurung udara di akarnya, manakala lapisan yang perlu menutupi tonjolan ini akan menjadi nipis di tepinya dan tebal di bahagian lekukannya.
Langkah 6 – Sembur hingga Sa 2.5
Seluruh komponen disembur hingga tahap Sa 2.5. Proses ini menghilangkan skala kilang, karat, dan oksida kimpalan, serta membuka liang-liang pada permukaan kimpalan supaya langkah seterusnya dapat bertindak ke atasnya.
Langkah 7 – Pra-bakar pada 180 °C selama 20 minit
Komponen yang telah disembur dibakar pada suhu 180 °C selama 20 minit sebelum sebarang serbuk dilapiskan. Ketika dalam ketuhar, kelembapan dan hidrokarbon ringan dikeluarkan daripada liang-liang kimpalan semasa permukaan masih tidak bersalut—langkah inilah yang menghilangkan mekanisme gelembung pada sumbernya. Ini juga alasan mengapa pembakaran mesti dilakukan selepas penyemburan dan bukan sebelumnya: penyemburan memasukkan semula kelembapan ke permukaan dan membuka liang-liang yang sebelumnya telah dikosongkan oleh pembakaran awal.
Langkah 8 – Salut, proses pemanasan pada 190 °C selama 15 minit, laluan kedua di kawasan sambungan kimpalan
Serbuk disapukan pada warna kelabu terang RAL 7035 dengan ketebalan 65 hingga 80 µm dan diproseskan pada 190 °C selama 15 minit. Garisan sambungan kimpalan menerima laluan kedua supaya ketebalan lapisan di kawasan paling berliang mencapai had maksimum, bukannya dibiarkan pada nilai nominal.
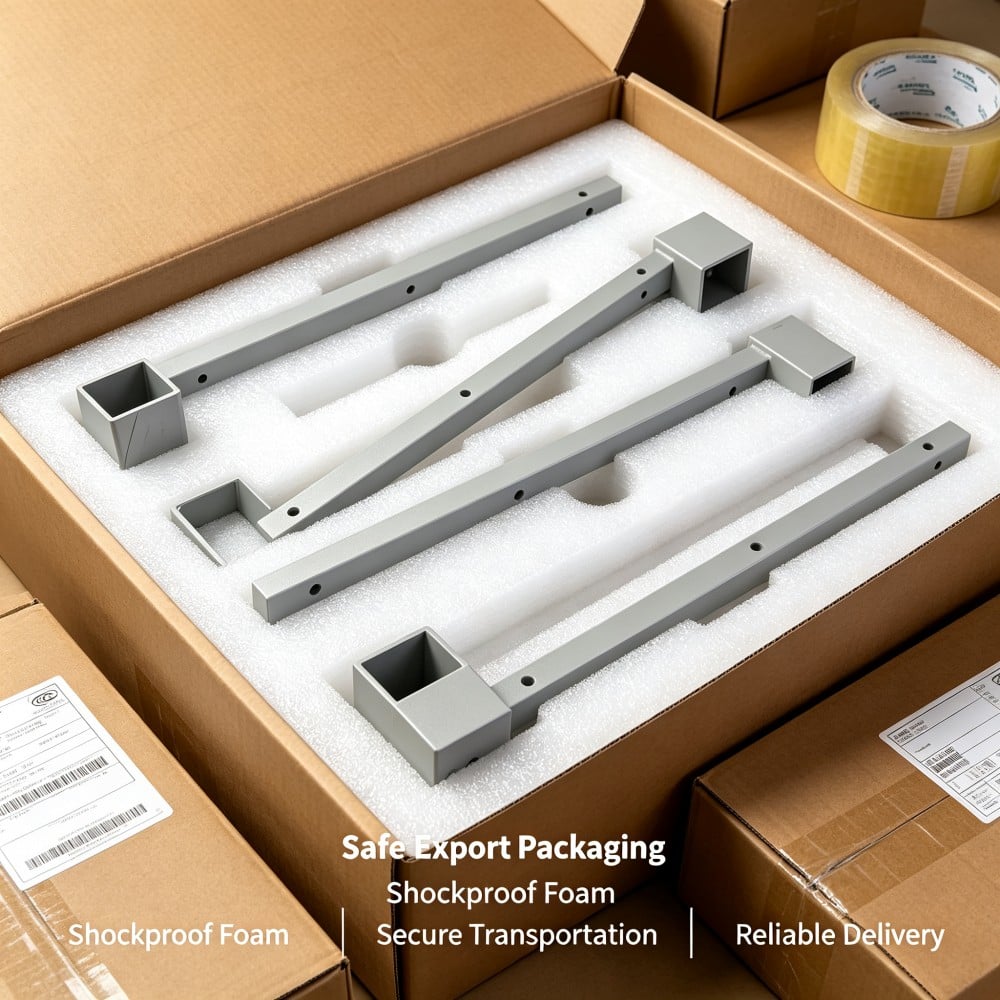
Pemeriksaan akhir kemudiannya dilakukan untuk mengukur ketebalan lapisan, lekatan mengikut piawaian ISO 2409, serta pemeriksaan teliti sepanjang setiap sambungan kimpalan bagi mengesan lubang jarum dan gelembung. Komponen yang lulus ujian dibungkus supaya permukaan bersalut tidak bergesel antara satu sama lain semasa penghantaran.
Ukuran daripada kelompok 600 unit
| Check | Spesifikasi | Dikekalkan merentasi 600 unit bahagian lengan |
|---|---|---|
| Ketegaklurusan sepanjang palang | 0.2 mm | Tiada komponen melebihi had yang ditetapkan selepas penyejukan |
| Ketegaklurusan permukaan soket | 0.15 mm | Dikekalkan pada setiap unit lengan yang diukur di atas plat permukaan |
| Sambungan kimpalan di sambungan bersegi | Penetrasi penuh, rata dengan permukaan tanah | Rata dengan permukaan tanah tanpa kelihatan jalur pada bahagian bersalut |
| Kebersihan semburan | Sa 2.5 | Disahkan sebelum setiap kelompok masuk ke dalam ketuhar |
| Pembakaran awal | 180 °C selama 20 minit | Dikenakan pada setiap lengan sebelum salutan |
| Ketebalan Filem | 65 hingga 80 µm | Di dalam jalur, termasuk laluan kedua di kawasan kimpalan |
| Ketahanan | GT0 hingga ISO 2409 | Dicapai dalam ujian silang-garis pada garis kimpalan |
| Semprotan garam | 480 jam neutral, tiada gelembung | Tiada laporan gelembung pada garis kimpalan |
| Lubang jarum sepanjang garis kimpalan | Tiada dibenarkan | Sifar ditemui semasa pemeriksaan akhir |
Enam ratus buah lengan dihantar mengikut proses yang dinyatakan di atas. Pelanggan melaporkan bahawa lengan-lengan tersebut duduk rata pada rangka dan tiada cacat salutan muncul pada kimpalan semasa operasi.
Kesilapan yang kami jumpai dalam ujian percubaan sendiri
Ujian percubaan lima puluh keping tidak gagal dari segi geometri kimpalan. Ia gagal dari segi urutan, dan urutan itu adalah tanggungjawab kami.
Sembilan daripada lima puluh komponen keluar daripada proses pemejalanan dengan garis halus gelembung kecil tepat di atas sambungan kimpalan. Tiada apa-apa yang salah dengan serbuk, ketebalan lapisan atau suhu oven. Kami telah memanaskan komponen tersebut untuk mengeluarkan gas sebelum proses peletupan, bukan selepasnya, dengan alasan bahawa pemanasan tersebut merupakan operasi kimpalan dan harus dilakukan bersama langkah-langkah kimpalan lain. Proses peletupan kemudiannya memasukkan semula lembapan ke permukaan dan ke dalam liang-liang yang baru sahaja dikosongkan, dan proses pemejalanan menyelesaikan baki masalah.
Penyelesaiannya ialah memindahkan pemanasan untuk mengeluarkan gas ke selepas proses peletupan serta menyimpan komponen yang telah diletupkan di bawah penutup, terlindung daripada udara bengkel, sehingga siap dilapisi. Antara ujian percubaan dan pengeluaran, kategori cacat ini lenyap sepenuhnya—tanpa sebarang perubahan pada serbuk, ketebalan lapisan atau kitaran pemejalanan.
Itu adalah pelajaran berguna untuk sesiapa sahaja yang menentukan proses ini: pengimpalan dan pelapisan bukan dua operasi berasingan yang berlaku di kilang yang sama. Kedua-duanya berkongsi satu pemboleh ubah, iaitu apa yang tertinggal di zon impalan apabila lapisan menutupinya.
Menyediakan keluli terimpal untuk pelapisan: empat pilihan dibandingkan
| Persiapan | Apa yang dikeluarkan | Risiko liang jarum di bahagian impalan | Ketahanan | Tempat Ia Sesuai |
|---|---|---|---|---|
| Nyahkan gris, kemudian lapis | Gris dan kotoran akibat pegangan sahaja | Tinggi, dan liang-liang kekal penuh dengan gas dan lembapan | Kurang baik pada sambungan impalan, dan lapisan terangkat di garis impalan | Bahagian licin tanpa sambungan impalan dalam kawasan yang dilapis |
| Hancurkan sehingga Sa 2.5, kemudian lapis | Skala kilang, karat, oksida kimpalan; membuka liang permukaan | Sederhana hingga tinggi, liang yang terbuka masih menahan gas | Baik pada logam utuh, nipis di atas kelompang | Bahagian kimpalan ringkas dalam perkhidmatan dalaman kering |
| Pembuasan dengan pasir, pembakaran pengeluarkan gas pada 180 °C, kemudian dilapisi | Seperti di atas, ditambah lagi dengan pengeluaran lembapan dan hidrokarbon ringan dari kelompang | Rendah | Baik, termasuk di garis kimpalan | Bahagian kimpalan dalam sebarang perkhidmatan lembap atau luaran, urutan yang digunakan di sini |
| Pembuasan dengan pasir, fosfat, pembakaran pengeluarkan gas, kemudian dilapisi | Seperti di atas, ditambah lapisan penukaran pada keluli | Rendah | Terbaik, dan melindungi tepi potongan | Bahagian yang terdedah kepada semburan garam, kondensasi atau haus tepi |
Pilihan keempat lebih mahal per bahagian dan merupakan jawapan yang betul apabila lengan akan digunakan di luar bangunan atau di kawasan pencucian. Untuk kerja rangka dalam bangunan, pilihan ketiga biasanya sudah mencukupi, dan kedua-duanya bergantung pada proses pembakaran yang berada pada tempat yang betul dalam jujukan.
Soalan Lazim
Mengapa salutan serbuk menggelembung dalam garisan sepanjang sambungan kimpalan?
Kerana sambungan kimpalan merupakan satu-satunya bahagian permukaan yang mempunyai ruang hampa di bawahnya. Proses kimpalan meninggalkan porositi yang dipenuhi udara, lembapan dan hidrokarbon ringan, dan lapisan menutupinya sebelum proses pemanasan sepenuhnya berlaku. Lapisan menjadi lembut sebelum berikat silang, jadi gas yang mengembang menembusi lapisan dan meninggalkan lubang jarum atau gelembung sepanjang garisan kimpalan, bukan secara rawak.
Bolehkah rintangan kimpalan dibuang selepas salutan?
Tidak. Meluruskan bahagian berlapis merosakkan lapisan tepat di tempat yang akan dilihat pelanggan, dan haba yang digunakan untuk meluruskan akan merosakkan lapisan serta lekatan di bawahnya. Distorsi dibuang sebelum proses pelapisan, dengan mengimpal menggunakan jig dan urutan seimbang, serta memeriksa kelurusan dan kesegiempatan selepas bahagian sejuk ke suhu bilik.
Adakah sambungan impal perlu digilap sebelum pelapisan serbuk?
Tidak sentiasa diperlukan dari segi fungsi, tetapi pada sambungan yang kelihatan, ia harus digilap. Benang impal yang tidak digilap menonjol dan menjebak udara di akarnya, menyebabkan lapisan menjadi nipis di tepinya dan berongga; selain itu, benang tersebut juga memberitahu pembeli bahawa sambungan dibiarkan dalam keadaan asal selepas pengimpalan. Pada bahagian ini, sambungan impal digilap rata kerana sambungan miter direka untuk kelihatan sebagai satu permukaan berterusan di bawah lapisan.
Bagaimanakah cara memeriksa lekatan lapisan pada bahagian yang diimpal?
Potong secara silang pada lapisan itu ke atas sambungan kimpalan dan keluli bersebelahan, gunakan ujian tarikan pita mengikut ISO 2409, dan nilaikan keputusannya. Melakukannya pada sambungan kimpalan—bukan pada permukaan rata—adalah tujuan utamanya: kawasan rata akan lulus hampir pada sebarang persiapan, manakala garis kimpalan ialah tempat kegagalan lekatan muncul pertama kali. Dalam pesanan ini, garis kimpalan dinilai sebagai Gt0.
Apa yang perlu dimasukkan dalam lukisan anda
Enam ayat dalam lukisan dapat mengelakkan kebanyakan pertelingkahan:
1. Nyatakan ketegaklurusan sebagai nilai numerik sepanjang keseluruhan panjang bar, dengan rujukan (datum), bukan sebagai catatan mengenai kerja baik.
2. Nyatakan kesikuankuasaan permukaan soket sebagai nilai numerik, menggunakan rujukan (datum) yang sama seperti spesifikasi ketegaklurusan.
3. Nyatakan sama ada sambungan kimpalan perlu dikisar rata atau dibiarkan dalam keadaan asal selepas dikimpal.
4. Nyatakan gred pemblastikan dan nyatakan sama ada proses pembakaran penghilangan gas (degas bake) diperlukan sebelum pelapisan.
5. Nyatakan rujukan warna, julat ketebalan lapisan (film thickness band), dan kelas lekatan yang diterima.
6. Nyatakan sama ada bahagian dalam soket memerlukan liputan filem yang sama seperti bahagian luar, kerana melapisi bahagian dalam hingga ketebalan penuh mengubah kecocokan objek yang dimasukkan ke dalamnya.
Lengan kimpalan ialah satu sambungan, satu rawatan haba dan satu lapisan salutan yang ditindihkan antara satu sama lain, dan setiap lapisan boleh menghilangkan kesan lapisan di bawahnya. Nyatakan semua ini sebagai satu urutan, maka komponen tersebut menjadi kerja biasa: satu batang yang kekal lurus, satu soket yang duduk rata, dan satu lapisan salutan yang kekal licin sepanjang kimpalan selama bertahun-tahun.