 EN


Uitleg over CNC-bewerkings toleranties: Hoe strak is te strak?
Cnc machineren Toleranties uitgelegd: Hoe strak is te strak?
Bij het ontwerpen van onderdelen voor CNC-bewerking is een van de meest gestelde vragen door ingenieurs: "Hoe strak kunnen mijn toleranties realistisch gezien zijn?"
AT7 Zwaarden wij werken regelmatig samen met klanten uit de lucht- en ruimtevaart-, medische- en industriële sectoren die toleranties vereisen van slechts ±0,01 mm. Het instellen van onnodig strakke toleranties kan echter de productiekosten, het afvalpercentage en de levertijd aanzienlijk verhogen.
Wat is een CNC-bewerkings tolerantie?
Een tolerantie definieert de toelaatbare afwijking in een afmeting van een onderdeel ten opzichte van de nominale waarde. Bijvoorbeeld: als een gat is gespecificeerd als 10 mm ±0,05 mm, dan mag de uiteindelijke diameter variëren van 9,95 mm tot 10,05 mm.
Toleranties zijn cruciaal omdat ze van invloed zijn op:
- Montagepasvorm: Onderdelen moeten passen zonder dat ze geforceerd of los zitten.
- Prestatie: Functionele onderdelen zoals tandwielen en assen zijn afhankelijk van precisie om trillingen of storingen te voorkomen.
- Kosten: Strakkere toleranties vereisen langzamere snijsnelheden, scherpere gereedschappen en meervoudige inspecties.
Voorbeelden van CNC-toleranties in de praktijk
Op basis van onze productie-ervaring zijn hier de typische toleranties die haalbaar zijn met verschillende materialen en processen:
| Materiaal | Standaardtolerantie | Nauwe tolerantie | Extreme tolerantie | Opmerkingen |
|---|---|---|---|---|
| Aluminium 6061 | ±0,05mm | ±0,02 mm | ±0,01 mm | Eenvoudig te bereiken met 5-assige freesbewerking |
| Van roestvrij staal | ±0,05mm | ±0,02 mm | ±0,01 mm | Vereist langzamere voedingssnelheden om gereedschapsvervorming te voorkomen |
| Titaan Ti6Al4V | ±0,05mm | ±0.03 mm | ± 0,015 mm | Hoge hardheid kan de slijtage van het gereedschap verhogen |
| Peek | ±0,1 mm | ±0,05mm | ±0,02 mm | Plastische vervorming moet worden meegenomen |
Inzicht: Strikte toleranties zijn gemakkelijker te bereiken op aluminium dan op titanium, en kunststoffen zoals PEEK kunnen na-bewerking nodig hebben om dimensionele nauwkeurigheid te behouden.
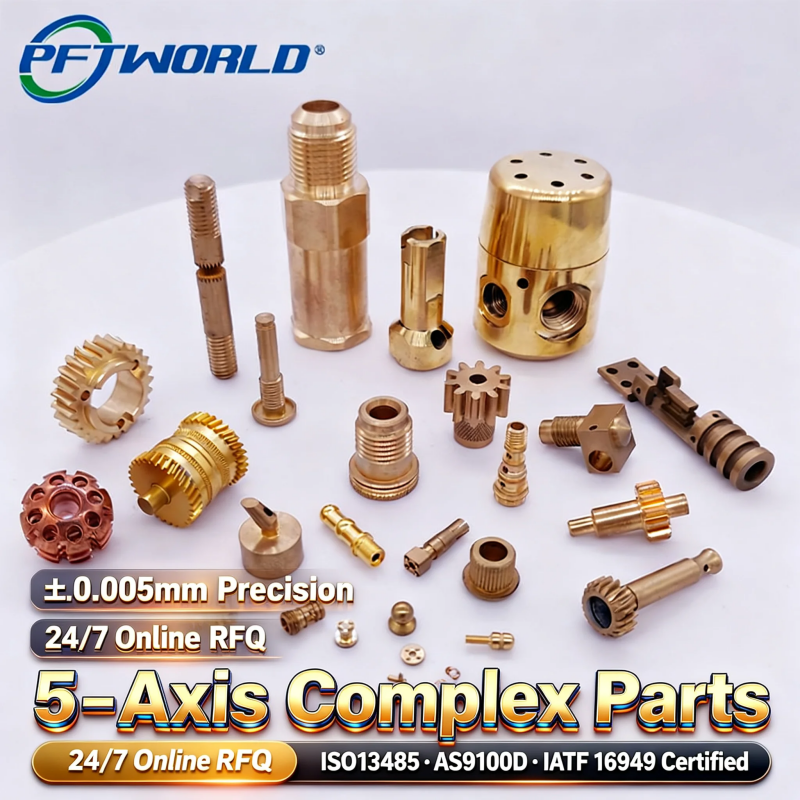
Factoren die de bewerkingsnauwkeurigheid beïnvloeden
Verschillende variabelen bepalen de haalbare CNC-toleranties:
1. materiaaleigenschappen
- Hardheid, elasticiteit en thermische uitzetting beïnvloeden de buiging van de gereedschapskop en de uiteindelijke afmeting.
2. Machinetype
- 3-assige machines: typisch ±0,02–0,05 mm
- 5-assige machines: typisch ±0,01–0,02 mm voor complexe geometrieën
3. Gereedschap
- Scherpe gereedschappen verminderen de snedekrachten en verbeteren de dimensionale stabiliteit.
- Carbidegereedschappen worden verkozen voor nauwe toleranties op roestvrij staal of titanium.
4. Opspanning
- Een juiste opspanning vermindert trillingen en vervorming van het onderdeel tijdens freesbewerking of draaibewerking.
5. Omgevingsomstandigheden
- Temperatuurschommelingen kunnen metalen zoals aluminium sterker beïnvloeden dan roestvrij staal.
Kosten versus tolerantie: hoe strak is te strak?
Een praktische fout in CNC-ontwerp is het specificeren van extreme toleranties zonder functionele noodzaak.
- Gevalstudie: Voor een beugel voor medische apparatuur waren oorspronkelijk ±0,01 mm op alle afmetingen gespecificeerd. Door de functionele vereisten te analyseren, pasten we de toleranties voor niet-kritieke afmetingen aan naar ±0,05 mm, waardoor de bewerkingstijd met 30% daalde en er $1.200 werd bespaard op een kleine productiebatch van 50 stuks.
Vuistregel: Pas uiterst strakke toleranties alleen toe op afmetingen die van invloed zijn op montage, afdichting of mechanische prestaties.
Tips voor ontwerpers
- Identificeer kritieke afmetingen: Richt strakke toleranties op functionele gebieden.
- Gebruik standaard tolerantietabellen: Raadpleeg ISO 2768 voor metalen en kunststoffen.
- Communiceer met de bewerkingsleverancier: Een vroegtijdig overleg voorkomt over-engineering.
- Maak eerst een prototype: Het bewerken van een kleine batch helpt om te verifiëren of uw tolerantie haalbaar is.
- Overweeg nabewerking: Slijpen, lappen of polijsten kan kosteneffectiever zijn voor uiterst strakke toleranties.
Veelgestelde vragen
Wat is de strengste CNC-tolerantie die haalbaar is?
Voor hoogwaardige 5-assige machines is ±0,01 mm haalbaar voor kleine, goed gefixeerd metalen onderdelen.
Verbeteren strakkere toleranties altijd de prestaties van het onderdeel?
Niet noodzakelijkerwijs. Te strakke toleranties kunnen de kosten verhogen zonder functionele voordelen toe te voegen.
Kan de CNC-tolerantie de oppervlakteafwerking beïnvloeden?
Ja. Strakkere toleranties vereisen meestal langzamer snijden, wat daadwerkelijk de oppervlakteafwerking kan verbeteren.
Hoe weet ik of een tolerantie realistisch is?
Deel uw CAD-bestand met uw leverancier, die op basis van het materiaal en de geometrie feedback over bewerkbaarheid kan geven.
Belangrijkste lessen
- CNC-toleranties moeten een evenwicht bieden tussen functionaliteit, kosten en vervaardigbaarheid.
- Aluminium, roestvast staal, titanium en technische kunststoffen hebben verschillende tolerantiemogelijkheden.
- Samenwerking tussen ontwerpingenieurs en CNC-leveranciers voorkomt onnodige kosten.
- Prototyping is essentieel om uiterst strakke toleranties te valideren.
Door deze principes te integreren, kunnen fabrikanten hoogprecieze onderdelen efficiënt produceren zonder het ontwerp te overdrijven.