 EN


Lessen geleerd bij het CNC-bewerken van een complex precisie-onderdeel van 6061-aluminium
Waarom dit aluminiumonderdeel uitdagender was dan het op het eerste gezicht lijkt
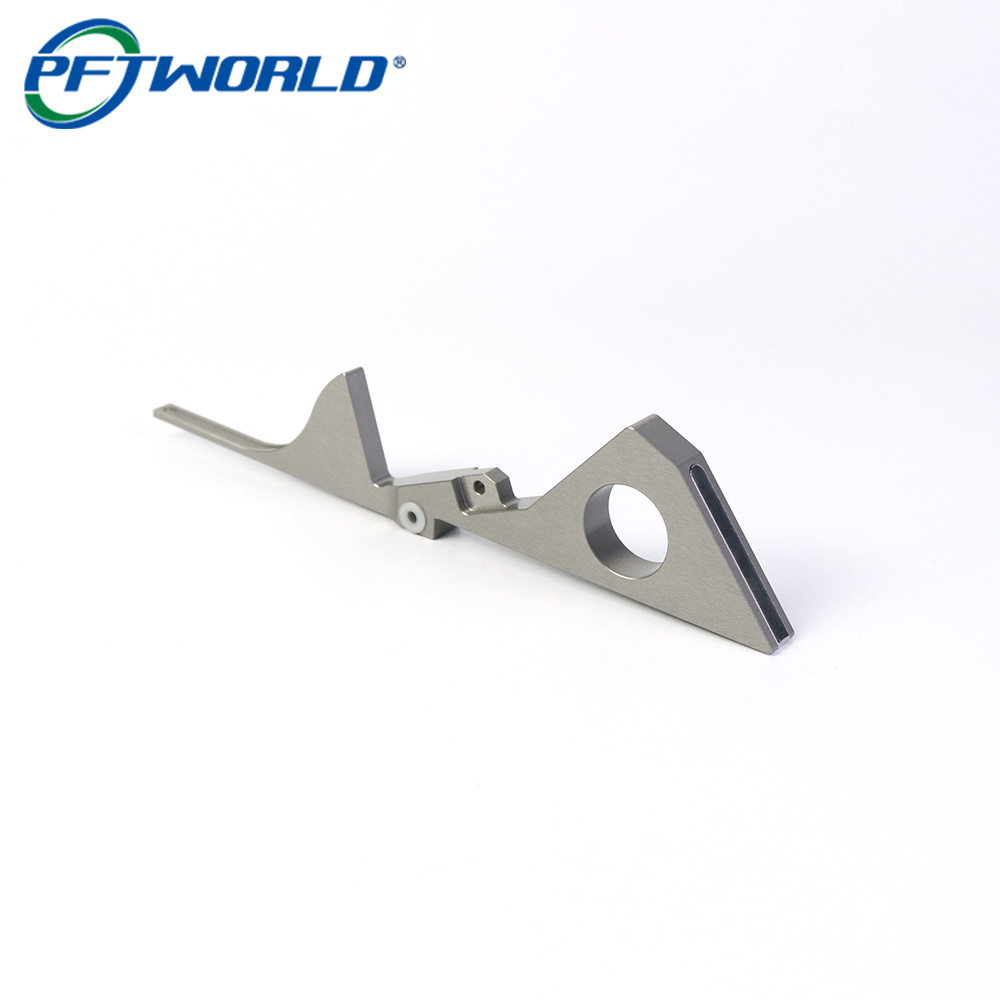
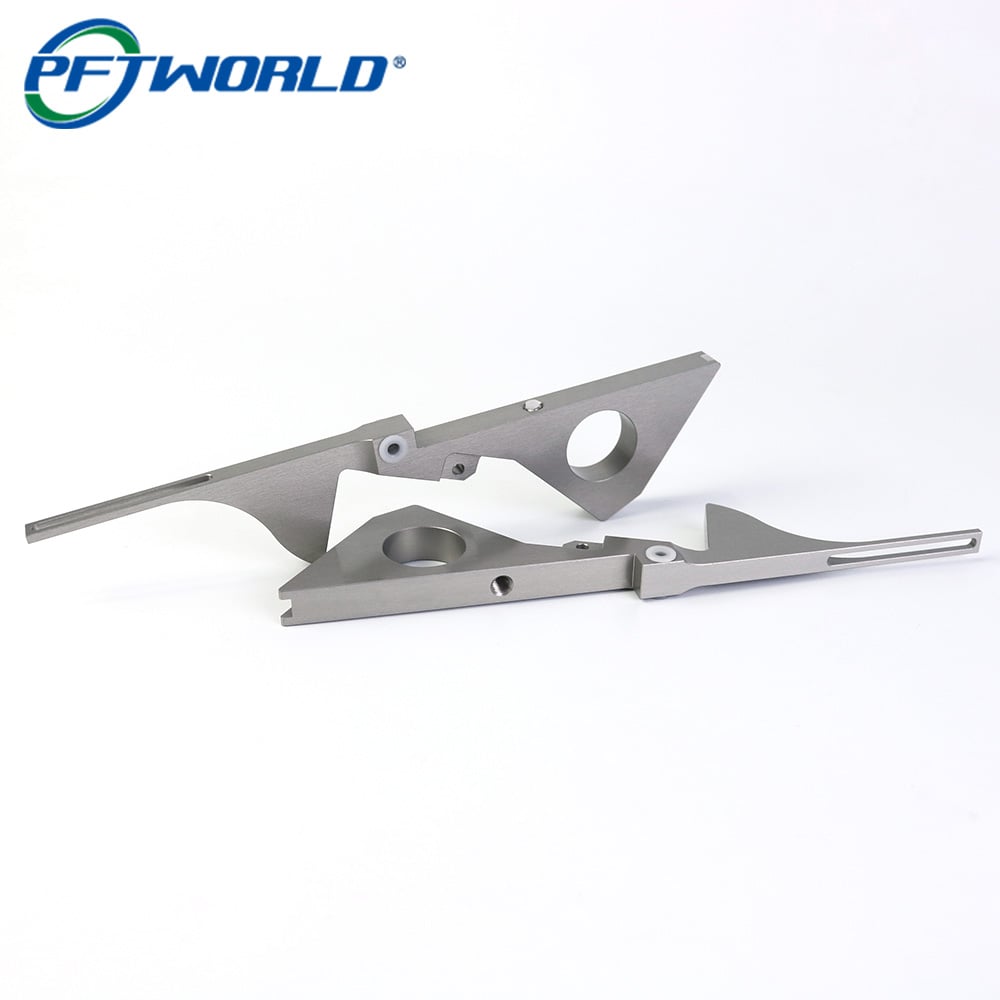
Op het eerste gezicht lijkt dit aluminiumonderdeel een eenvoudig gefreesde plaat met meerdere uitsparingen en bevestigingsmogelijkheden. Vanuit productieoogpunt vereisen onderdelen als dit echter vaak meer aandacht dan traditionele steunen of vlakke platen.
De uitdaging bestaat niet alleen in het vervaardigen van de vorm. De werkelijke moeilijkheid ligt in het behouden van dimensionale stabiliteit tijdens meerdere bewerkingen: CNC-frezen, ontbramen, oppervlaktebewerking, anodiseren en definitieve inspectie.
Bij dit type onderdeel is elk klein detail van belang. Een geringe vervorming tijdens het frezen of een minimale afwijking in afmeting na het anodiseren kan de montageprestaties beïnvloeden.
Dit project is een typisch voorbeeld van waarom technische communicatie tussen klant en bewerkingsleverancier cruciaal is voordat de productie begint.
Materiaalkeuze: Waarom 6061-aluminium een praktische keuze was
Het onderdeel is vervaardigd uit aluminiumlegering 6061, een van de meest gebruikte materialen voor precisie-CNC-bewerking.
Uit onze ervaring blijkt dat aluminiumlegering 6061 een goede balans biedt tussen:
· Bewerkbaarheid
· Sterkte-gewichtsverhouding
· Corrosiebestendigheid
· Kwaliteit van de oppervlakteafwerking
In vergelijking met hardere aluminiumlegeringen zoals 7075 is 6061 gemakkelijker te bewerken, terwijl het toch voldoende mechanische prestaties levert voor talloze industriële toepassingen.
Het wordt veel gebruikt voor:
· Componenten voor automatiseringsapparatuur
· Montagebeugels voor instrumenten
· Onderdelen voor optische apparatuur
· Constructies voor elektronische apparaten
· Aangepaste mechanische assemblages
Voor onderdelen die geanodiseerd moeten worden, is 6061 ook een voorkeurskeuze omdat hiermee na de behandeling een consistente oppervlakteverschijning kan worden bereikt.

Uitdagingen bij CNC-bewerking: dunne kenmerken en lange geometrie
Eén van de eerste dingen die we tijdens de productie controleren, is de algehele geometrie.
Dit onderdeel omvat:
· Lange smalle secties
· Dunwandige gebieden
· Precisiebevestigingsgaten
· Open sleuven
· Complexe externe profielen
Deze functies veroorzaken verschillende bewerkingsrisico's.
1. Werkstuktrilling
Lange en dunne aluminiumprofielen zijn gevoelig voor snijkrachten.
Als de bewerkingsparameters te agressief zijn, kan trilling optreden, wat leidt tot:
· Zichtbare gereedschapsmarkeringen
· Slechte oppervlakteafwerking
· Randvervorming
· Afmetingsfouten
Onze normale aanpak is het optimaliseren van:
· Snelsnelheid
· Voedingssnelheid
· Gereedschapsdiameter
· Gereedschapsbaanstrategie
· Ondersteuningspunten van de spanvorment
In plaats van in één bewerking een grote hoeveelheid materiaal te verwijderen, geven we de voorkeur aan gecontroleerde ruwverspaning gevolgd door nauwkeurige afwerking.
2. Ontwerp van de spanvorment is vaak belangrijker dan de snijsnelheid
Veel mensen richten zich uitsluitend op de nauwkeurigheid van de CNC-machine, maar in de praktijk bepaalt het ontwerp van de spanvorment vaak de uiteindelijke kwaliteit.
Bij onregelmatige aluminiumonderdelen kan onjuiste opspanning leiden tot:
· Verplaatsing van het onderdeel tijdens de bewerking
· Ongeëvenredige spanningafvoer
· Vlakheidproblemen na bewerking
Voorafgaand aan de productie evalueren we meestal:
· Waar de klemmen contact moeten maken
· Hoe vervorming kan worden voorkomen
· Of extra ondersteuningspunten nodig zijn
Een goede spanvorning stelt de machine in staat om herhaalbare nauwkeurigheid te behalen over meerdere productiebatchen.

Beheer van dimensionele veranderingen na anodiseren
Een veelvoorkomend misverstand is dat anodiseren uitsluitend een cosmetisch proces is.
In werkelijkheid vormt anodiseren een oxide-laag op het aluminiumoppervlak. Hoewel de coating de corrosieweerstand en het uiterlijk verbetert, kan deze licht invloed uitoefenen op kritieke afmetingen.
Voor precisie-onderdelen moeten ingenieurs rekening houden met:
· Diameter van gaten verandert
· Draadaanpassing
· Contactvlakken
· Montagetoleranties
Een praktische productieoplossing is om bij CNC-bewerking afwerktoeslagen in te plannen.
Bijvoorbeeld:
· Kritieke gaten vereisen mogelijk overweging na anodiseren
· Functionele vlakken moeten mogelijk worden afgedekt
· Gebieden met strakke toleranties vereisen procesplanning vóór bewerking
Veel CNC-aluminiumprojecten combineren bewerking met anodiseren, lasermarkering en inspectie, omdat het afwerkproces direct van invloed is op de uiteindelijke prestatie van het onderdeel.
Oppervlakteafwerking: Meer dan alleen uiterlijk
De geanodiseerde afwerking van dit type onderdeel biedt verschillende voordelen:
· Verbeterde corrosiebestendigheid
· Betere slijtvastheid
· Stabilere oppervlakkwaliteit
· Professionele industriële uitstraling
Een goede geanodiseerde afwerking begint echter al tijdens het CNC-freesproces.
Veelvoorkomende oppervlakteproblemen ontstaan meestal tijdens het bewerken:
· Gereedschapsmarkeringen
· Krassen
· Splinters
· Onregelmatige snijpatronen
Voor anodiseren voeren ervaren fabrikanten normaliter de volgende stappen uit:
1. Visuele inspectie
2. Ontbraming
3. Randbewerking
4. Oppervlakreiniging
5. Afwerkingbevestiging
Een prachtig geanodiseerd oppervlak kan slechte bewerkingsvoorbereiding niet verbergen.
Kwaliteitscontrolebenadering voor precisie-aluminiumonderdelen
Bij op maat gemaakte CNC-onderdelen moet inspectie niet alleen aan het einde plaatsvinden.
Een betrouwbaar productieproces omvat meestal:
Controle van inkomende materialen
Bevestig:
· Aluminiumkwaliteit
· Materiaaltoestand
· Traceerbaarheidsdocumenten indien vereist
Tijdens bewerkingsinspectie
Controleer:
· Kritieke afmetingen
· Gatenposities
· Vlakheid
· Profielnauwkeurigheid
Definitieve inspectie na oppervlaktebehandeling
Controleer:
· Uiterlijk
· Coatingconsistentie
· Montafmetingen
Voor precisie-aluminiumonderdelen combineren veel fabrikanten CNC-bewerkingscapaciteit met CMM-inspectie en afwerkingscontrole om herhaalbaarheid te behouden.
Wat we van dit type project geleerd hebben
Vanuit het oogpunt van productiemanagement is de belangrijkste les dat CNC-bewerking niet eenvoudigweg een proces is waarbij een CAD-bestand wordt omgezet in een metalen onderdeel.
Een succesvolle productie hangt af van het begrip van de gehele keten:
Ontwerp → Materiaal → Bewerkingsstrategie → Opspanning → Oppervlaktebehandeling → Inspectie → Assemblage
Een onderdeel kan nauwkeurig op een CNC-machine worden vervaardigd, maar toch mislukken als anodisatie een kritieke afmeting verandert of als de ontwerpfase voor de opspanning niet vroegtijdig is meegenomen.
Voor ingenieurs die op maat gemaakte bewerkte onderdelen inkopen, is de meest waardevolle leverancier niet altijd degene met de laagste bewerkingsprijs. Het is de leverancier die productierisico’s kan identificeren voordat ze zich ontwikkelen tot productieproblemen.
Die ervaring is wat prototypebewerking onderscheidt van betrouwbare, langdurige productie.
Samenvatting van het productieproces
· Materiaal: Aluminium 6061
· Proces: CNC-freesbewerking
· Secundair proces: Anodiseren + lasermarkering
· Toepassing: Precisie-mechanisch onderdeel
· Belangrijkste aandachtspunt: Dimensionale stabiliteit, oppervlaktekwaliteit, reproduceerbare productie