 EN


Aanlassen na bewerking: Sluit de sleuf zich?
Het aanbrengen van een temperbehandeling na bewerking lijkt de nette manier om een positioneringsonderdeel te produceren.
Het onderdeel is reeds afgewerkt voordat het voor behandeling wordt ingezonden; de thermische cyclus verleent het de hardheid die in de tekening is gespecificeerd, en er hoeft nadien niets meer op het harde materiaal te worden bewerkt. Het nadeel is dat alle afmetingen die in de tekening zijn vastgelegd, werden ingesteld vóór het grootste spanningsgebeuren in de levensduur van het onderdeel. De kenmerken die het meest tellen bij dit onderdeel, zijn juist die met de minste materiaalomvang eromheen.
Opdracht 260414004 kwam in oktober 2023 binnen van een fabrikant van roestvrijstalen positionerings- en montageonderdelen, wiens vorige werkplaats precies deze werkwijze had toegepast. Na behandeling kwamen de onderdelen terug met een gedeeltelijk dichtgegroeide smalle zijgleuf, een niet meer vlakke dunne wand onder de centrale uitsparing en diverse schroefgaten die de bevestigingsmiddelen slechts met veel moeite accepteerden. Op de meetbank in de zachte toestand lag elk van deze onderdelen binnen de toleranties.
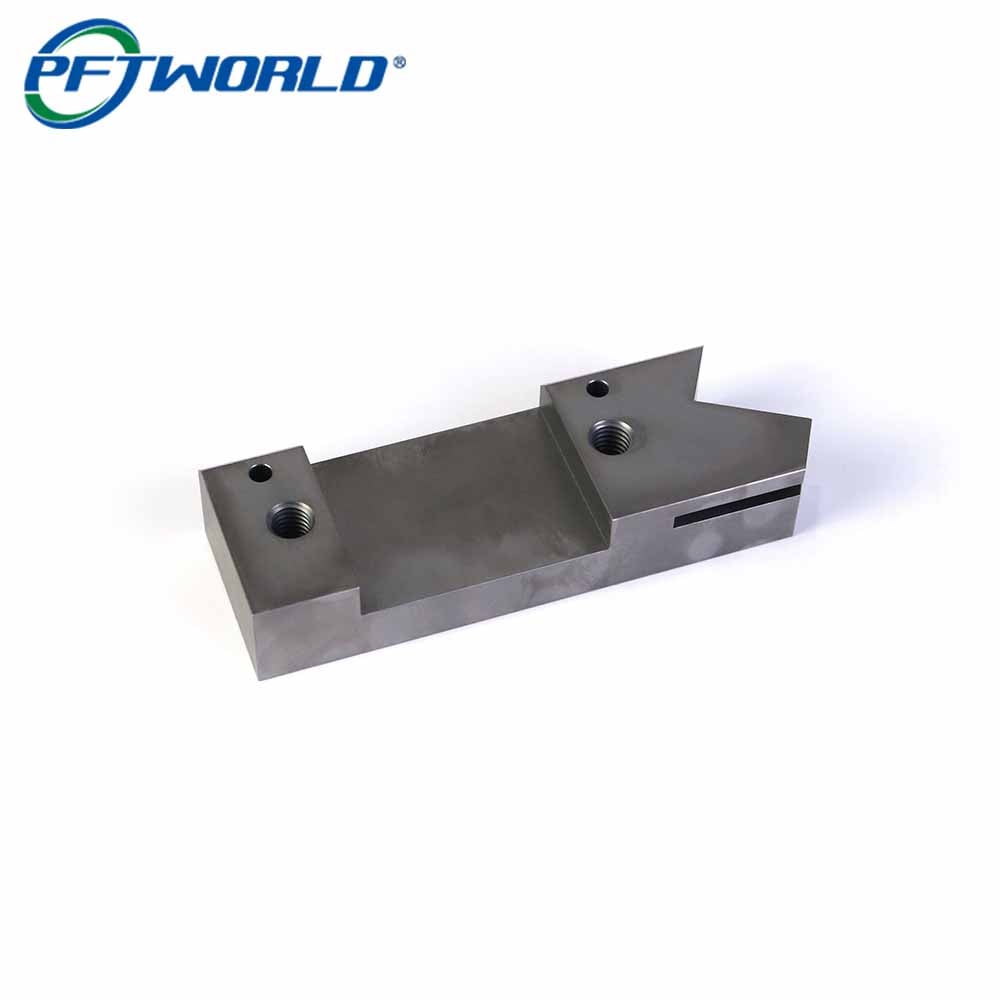
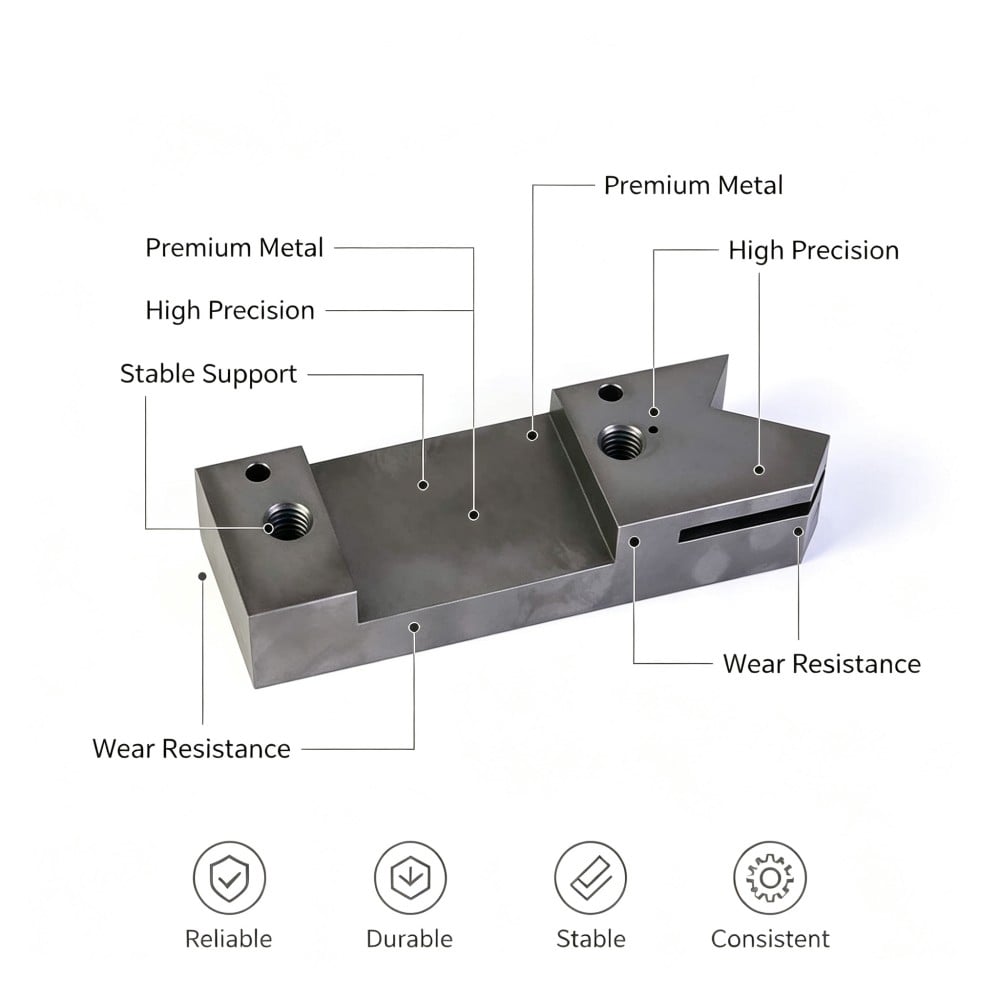
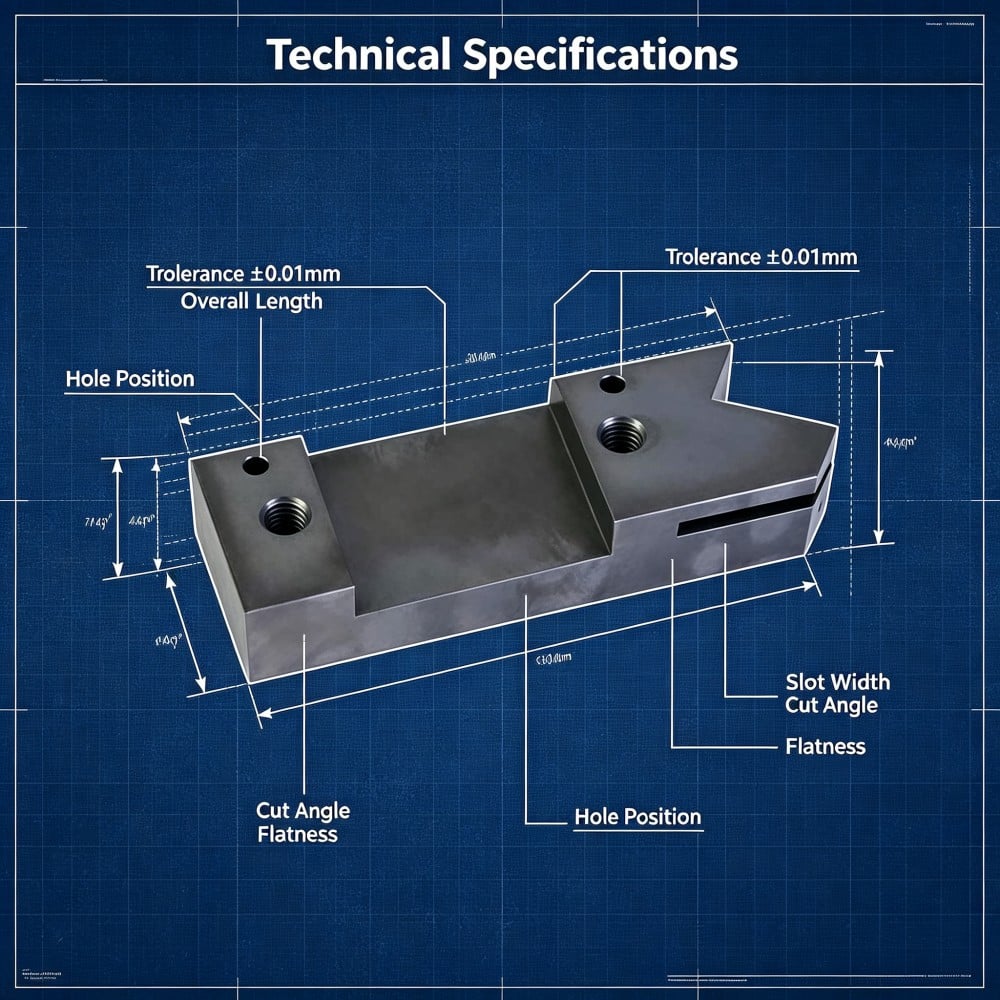
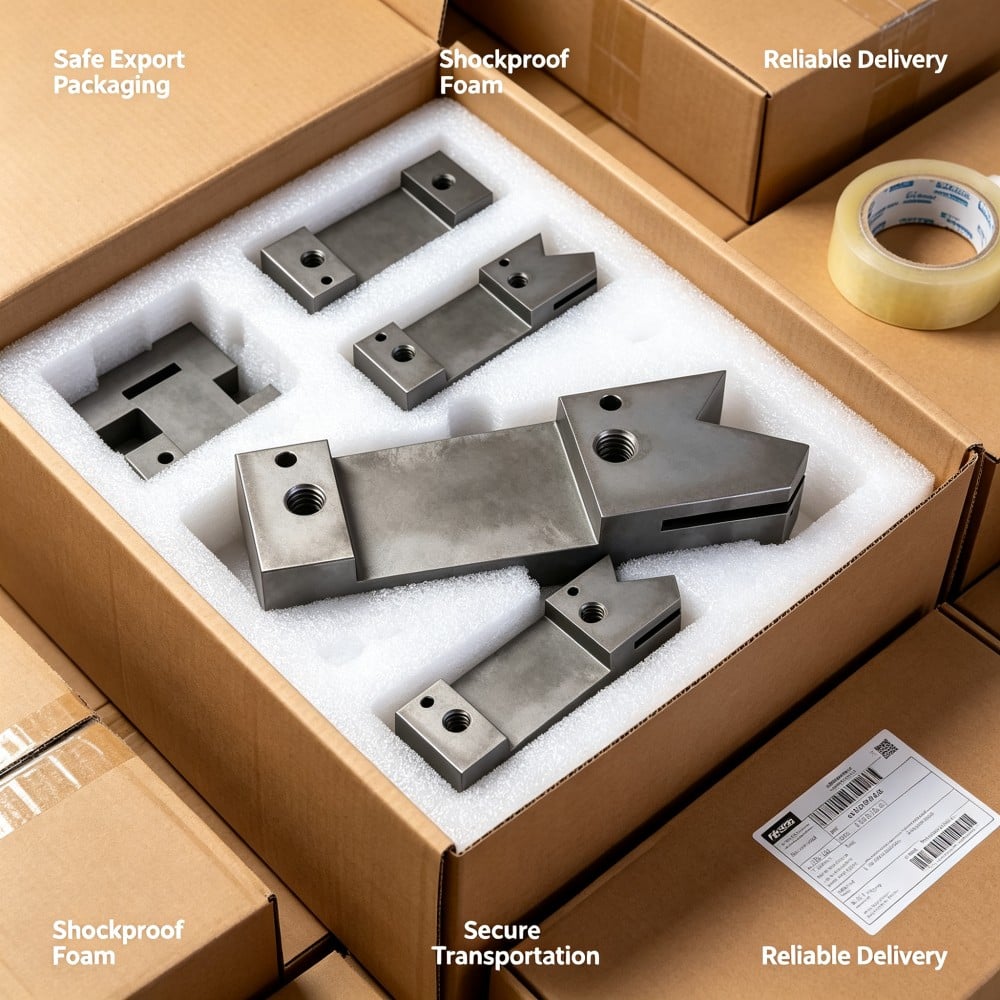
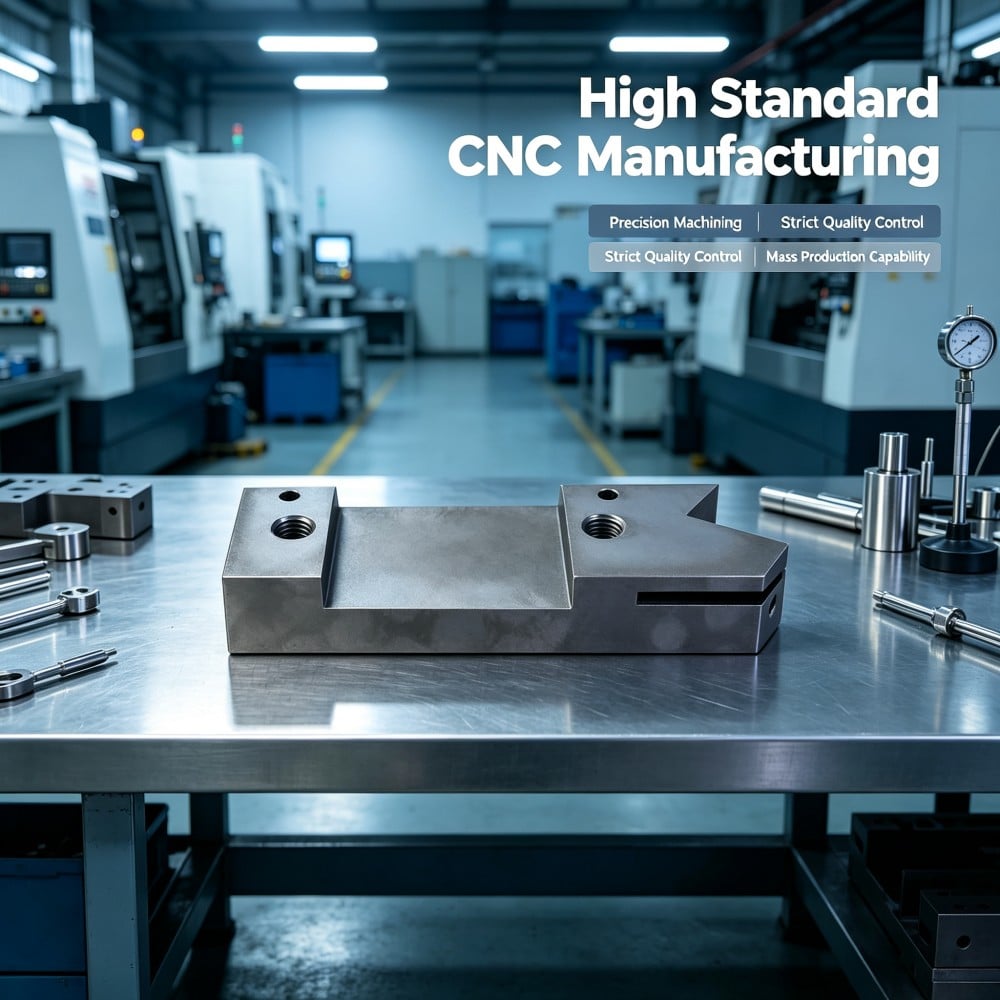
De onderdelen op de foto’s zijn afkomstig uit de productieloop die volgde: een 1Cr17Ni2 martensitisch roestvast staal onderdeel voor positionering, ongeveer 110 mm lang en 20 mm hoog, gefreesd met een centrale rechthoekige uitsparing van ongeveer 55 mm breed, waardoor een dunne wand als bodem overblijft, geflankeerd door twee verhoogde uiteinden van ongeveer 25 en 30 mm lengte, elk met één ingeboorde schroefdraad en één klein pinstootgat, en met een gegroefde uiteinde en een smalle sleuf gefreesd door de zijkant. De matzwarte oppervlakte met lichte ongelijkmatigheid is de afwerking na warmtebehandeling, geen coating.
Waar dient dit onderdeel voor?
Drie functies, waarvan twee worden uitgeoefend door het dunste metaal.
De uiteinden zorgen voor positionering. Hun vlakken zijn de oppervlakken waarop de spanvorzel zich registreert, dus moeten ze in één vlak liggen. Als één uiteinde hoger ligt dan het andere, wiebelt het onderdeel in de spanvorzel en wordt elke meting die erop wordt uitgevoerd uitgevoerd vanaf een bewegende referentie.
De wand van de uitsparing vormt een gecontroleerde bodem. De zak is gefreesd tot een diepte die een web achterlaat dat zo dun is dat het onderdeel het gewenste gedrag vertoont, maar toch stijf genoeg om niet te verplaatsen onder belasting. Het web is de dunste sectie van het onderdeel, waardoor het als eerste begint te doorzakken.
De ingeboorde en gepind gaten vormen de interfaces. Het ingeboorde gat ontvangt de bevestigingsbout waarmee het onderdeel wordt vastgezet; het gepinde gat ontvangt de centreerpen die het positioneert. Beide moeten bij elke installatie exact uitlijnen met de opspanvorning.
Voeg de smalle sleuf en het ingesneden uiteinde toe, en het beeld is compleet: een onderdeel waarvan de nauwkeurigheid in dunne wanden ligt, gefreesd voordat het materiaal een thermische cyclus heeft doorgemaakt.
Waarom verandert het onderdeel door frezen vóór het temperen?
Frezen geeft een ongelijkmatige spanningsexpansie, en een zak geeft deze het meest ongelijkmatig vrij.
De staaf komt met interne spanningen die zijn ingesloten door de walsbewerking waardoor hij is ontstaan, en elke snede herstelt die spanning opnieuw. Een vlakke zijde die van één kant wordt gefreesd verandert dat evenwicht; een uitsparing die in het midden van een onderdeel wordt gefreesd verandert het op een andere manier, omdat materiaal uit het midden van de doorsnede wordt verwijderd en de buitenwanden overblijven om de resterende belasting te dragen.
Het resultaat is een onderdeel dat geometrisch correct is zodra de frees eruit is, maar dat onder een andere interne belasting staat dan waarmee het begon. Er is nog niets zichtbaars gebeurd. Het onderdeel is eenvoudigweg klaar om te vervormen.
De uitsparing en de sleuf verwijderen het materiaal dat het onderdeel stijf hield.
Zowel een rechthoekige uitsparing als een smalle sleuf zijn kenmerken die het metaal wegnemen dat anders het onderdeel recht zou houden. Voordat de uitsparing wordt gefreesd, is het onderdeel een massieve doorsnede en worden de wanden beperkt door het materiaal ernaast. Na de freesbewerking is het steunvlak een dunne bodem en kunnen de twee aangrenzende delen aan weerszijden van de sleuf zich vrij ten opzichte van elkaar verplaatsen.
Dat is precies het doel van de functies, en dat is ook wat de volgorde belangrijk maakt. Een functie die de constructie vrijmaakt, moet worden gezaagd op een onderdeel dat al klaar is met bewegen, of de beweging die deze functie toelaat vindt later plaats, op een afgerond onderdeel.
De thermische cyclus voltooit de beweging die de freesbewerking is begonnen
Uitharden en aanlassen is een gecontroleerde thermische cyclus en vormt, voor een onderdeel als dit, de grootste spanningsbelasting die het ooit zal ondergaan. Door verwarming kunnen de interne spanningen zich opnieuw ordenen; door het blussen wordt de harde structuur ‘vastgelegd’; en door het aanlassen bereikt het onderdeel de hardheid die in de tekening is gespecificeerd. Elke fase biedt het materiaal een nieuwe kans om zich in de gewenste vorm te stabiliseren.
Bij een massief onderdeel wordt de beweging opgevangen door het resterende gedeelte. Bij een onderdeel met een dunne wand en een smalle sleuf zijn juist de gedeelten die bewegen ook de gedeelten waarop de toleranties in de tekening van toepassing zijn, omdat zij de enige gedeelten zijn die vrij zijn om te bewegen.
Er is geen reserve voor nabewerking meer over om dit te corrigeren
De reden waarom de bewerkingsvolgorde 'frezen-en-daarna-temperen' efficiënt lijkt, is dat de afwerkende sneden worden gemaakt terwijl het materiaal goed bewerkbaar is: de gereedschapslevensduur is dan gunstig, het oppervlak blijft schoon en de sneden kunnen snel worden uitgevoerd. De nadelen zijn dat het onderdeel na de bewerking direct naar de warmtebehandeling gaat, zonder dat er nog materiaal kan worden verwijderd.
Zodra de cyclus is voltooid, is een functie die is verplaatst geen probleem meer voor de ruwbewerking. Het onderdeel heeft nu de in de tekening gespecificeerde hardheid, de verplaatsing bevindt zich binnen de definitieve geometrie, en het corrigeren ervan betekent het bewerken van hard materiaal op een functie die mogelijk geen extra materiaal (‘stock’) meer heeft om te verwijderen. Dit is de afweging die de bewerkingsvolgorde inhoudt; bij dit onderdeel wordt deze afweging per functie genomen, niet als algemene regel.
De twee functies die het meest verplaatsen op een onderdeel als dit
De smalle sleuf en zijn breedte
De sleuf scheidt twee gebieden die eerder met elkaar verbonden waren, en het aanbrengen ervan verwijdert de beperking tussen deze gebieden. In de daaropvolgende cyclus beweegt elk gebied volgens de spanning eromheen, waardoor de afstand tussen beide verandert: meestal kleiner wordt, soms groter wordt en zelden over de gehele lengte met dezelfde mate.
Het verschijnsel bij montage is specifiek. Een passend inzetstuk dat eenvoudig in de sleuf van het zachte onderdeel gleed, past na behandeling niet meer door die sleuf. De oorzaak ligt niet bij het inzetstuk en ook niet bij de tekening. De nominale breedte van de sleuf is correct, maar de effectieve breedte niet; een controle in de zachte toestand kan dit verschil niet detecteren.
De ingeboorde boring, de flankspeling en de laag die zich daarin vormt
Een ingeboorde boring verandert tijdens de cyclus op twee manieren tegelijk. De schroefvorm vervormt licht doordat het materiaal beweegt en doordat het oppervlak reageert, waardoor de flankspeling die de bevestigingsmiddel nodig had verloren gaat. Bovendien laat het behandelde oppervlak een dunne laag achter in de schroefdraad, die een schroef moet doorsnijden bij het inschroeven.
Beide effecten wijzen in dezelfde richting. Een boring die eerder comfortabel een schroef accepteerde, wordt nu een boring die halverwege vastloopt; en een monteur die dwingt, beschadigt het schroefdraad en geeft de tapslijping de schuld. De tapslijping was correct; de boring behoort gewoon nu tot een ander onderdeel.
Hoe zijn de onderdelen stap voor stap gemaakt?
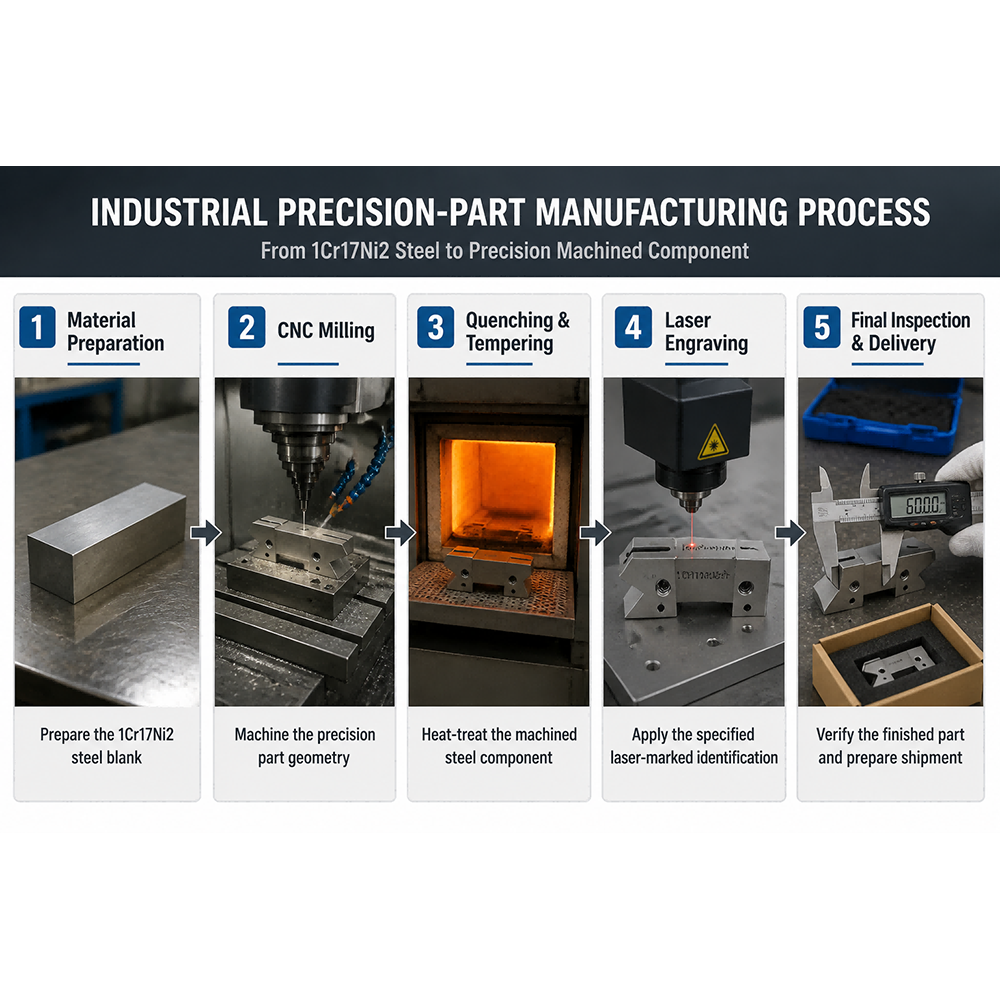
Stap 1 – Ruw bewerken van het onderdeel en spanningen wegwerken voordat het wordt afgewerkt
Het onderdeel wordt ruw bewerkt uit een staaf van 1Cr17Ni2 met een gelijke bewerkingsvoorraad op alle vlakken, en daarna laten we het rusten voordat de afwerkende sneden worden toegepast. Door eerst het grootste deel van het materiaal te verwijderen en het onderdeel de tijd te geven daarop te reageren voordat er iets op maat wordt bewerkt, vindt de meeste vervorming plaats terwijl er nog voldoende materiaal aanwezig is om te verwijderen.
Stap 2 – Afwerken van de vlakken en het steunvlak van de uitsparing in evenwichtige passes
De vlakken en de uitsparing worden gefreesd met een gelijkmatige materiaalafname rondom het onderdeel in plaats van aan één kant, en de bodem van de uitsparing wordt bewerkt zodat de steunplaat de dikte behoudt die op de tekening is aangegeven. Door de uitsparing vanuit het midden van de doorsnede naar buiten te frezen, blijven de wanden tijdens het frezen gelijkmatig belast.
Stap 3 – Afschrikken en temperen tot de op de tekening aangegeven hardheid
Het onderdeel doorloopt de volledige afschrik- en tempercyclus tot de op de tekening gespecificeerde hardheid, wat de slijtvastheid en de weerstand tegen vervorming verleent die de toepassing vereist. Dit is de grootste afmetingsverandering die het onderdeel ondergaat, en alle latere bewerkingen zijn hierop afgestemd.
Stap 4 – Bewerken van de twee uiteinden na de cyclus
De twee uiteinden worden na de warmtebehandeling in één opspanning bewerkt, zodat hun positioneringsvlakken in één vlak liggen. Deze bewerking zorgt ervoor dat het onderdeel vlak in de spanvorzel ligt, en kan niet vóór de warmtebehandeling worden uitgevoerd als de vlakken in één vlak moeten blijven.
Stap 5 – Voltooi de sleuf in breedte na de cyclus
De sleuf wordt ruw bewerkt vóór de behandeling en daarna in breedte afgewerkt, zodat de laatste snede op een onderdeel wordt uitgevoerd dat zich al heeft verplaatst. De wanddikte aan beide zijden wordt tegelijkertijd gecontroleerd, omdat een sleuf die wel de juiste breedte heeft maar niet centraal ligt, toch niet geschikt is voor de inzet.
Stap 6 – Herstel de schroefgaten en frees de insteekvorm
De schroefgaten worden na de cyclus hersteld om de flankspeling te herstellen die het schroefdraad tijdens de behandeling verloor, en om het behandelde materiaal van de flanken te verwijderen; de insteekvorm wordt opnieuw gefreesd zodat de bevestiging correct opstart. Dit is geen opnieuw schroeven naar een grotere maat, maar het herstellen van het schroefdraad in de vorm zoals voorgeschreven op de tekening, op een onderdeel dat sinds de eerste bewerking is veranderd.
Stap 7 – Boor en reem de penboren vanaf de afgewerkte vlakken
De pinstroomboren worden geboord en gefreesd vanaf de afgewerkte uiteinden, zodat hun positie wordt bepaald door de oppervlakken die de spanvorming gebruikt. Dit na de cyclus uitvoeren voorkomt dat de centreerpinnen scheef inzitten.
Stap 8 – Ontbramen, daarna inspectie van het onderdeel zoals het in gebruik zal zijn
Bij elke gefreesde stap worden de randen van de sleuf en de inkepingen ontbraamd. De eindinspectie omvat de diepte van de uitsparing en de wanddikte, de coplanariteit van de twee uiteinden, de breedte en positie van de sleuf, de schroef- en pinstroomboren, en de oppervlaktoestand; deze vindt plaats op het afgewerkte onderdeel, niet op basis van metingen in de zachte toestand.
Wat is gemeten bij de oplage van 1.500 stuks?
| Controleren | Specificatie | Gehandhaafd over 1.500 onderdelen |
|---|---|---|
| Einddelen | Locatievlakken in één vlak | Afgewerkt in één opspanning na de cyclus |
| Zak | Volgens tekeningdiepte, wand vlak | Wanddikte volgens tekening |
| Slot | Volgens breedte, op positie | Ruwer voor de behandeling, afgewerkt na de behandeling |
| Gewelde boringen | Bevestigingsmiddelen worden met de hand gestart en ingedraaid | Na de bewerkingscyclus nagefreesd, inloopgedeelte opnieuw gefreesd |
| Pondboringen | Op positie en loodrecht, centreerpinnen zitten goed | Geboord en gezeefd vanaf de vlakgezette uiteinden van de onderdelen |
| Hardheid | Tekeningbereik, gelijkmatig | Gehard en getemperd volgens een gecontroleerde cyclus |
| Inkepingen en overgangen | Naar de tekening | Gezaagd en gecontroleerd |
| Kanten | Ontbramd, niets lost | Ontbramd bij elke bewerking, inclusief gleufrand en uitsparing |
| Finish | Matte koolgrijze kleur, gelijkmatige ongelijkheid | Consistent binnen de partij |
Vijftienhonderd onderdelen verscheept in twintig dagen; de klant meldde dat de positioneringsvlakken in één vlak lagen, de bevestigingsmiddelen met de hand indraaiden, de centreerpinnen goed inzaten en de montagefixture zonder nabetaling in elkaar zat.
De fout die wij tijdens onze eigen proefrun vonden
Onze proefonderdelen werden op efficiënte wijze vervaardigd: gefreesd op maat, daarna behandeld. Elk proefonderdeel doorliep de eindcontrole in de zachte toestand, maar een aantal van deze onderdelen paste niet meer na de thermische cyclus.
De gleuf was het eerste signaal. Dwarsdoorsneden van de proefonderdelen toonden aan dat de gleuf meer was dichtgekrompen dan toegestaan door de tekening, waarbij de twee landen over de lengte verschillende verplaatsingen vertoonden; een gleuf die op de werkbank nog perfect paste, accepteerde de inzet nu niet meer. Het tweede signaal waren de schroefgaten: de bevestigingsmiddelen liepen met de hand in, maar bleven halverwege vastzitten op schroefdraad die vooraf – vóór de cyclus – binnen de toleranties had gemeten.
Drie wijzigingen zijn in productie genomen. De sleuf en de tapgaten werden verplaatst naar de verre zijde van de warmtebehandeling, waarbij de sleuf ruw werd bewerkt vóór en afgewerkt na de warmtebehandeling, en de schroefdraad werd nagegaan na afloop. De uiteinden werden na de cyclus in één opspanning bewerkt, wat ervoor zorgde dat de positioneringsvlakken in één vlak kwamen te liggen en de pinstemmen een stabiele referentie kregen. En de inspectiepoort werd verplaatst, zodat de vrijgavemeting wordt uitgevoerd op het afgewerkte onderdeel, omdat een controle die plaatsvindt vóór de bewerking die de verplaatsing veroorzaakt, helemaal geen controle is.
Tussen de proefproductie en de serieproductie verdwenen de klachten over de sleuf en de schroefdraad, en stopten de meetwaarden in de zachte toestand met in tegenspraak te zijn met die van het afgewerkte onderdeel.
Drie bewerkingsroutes voor een onderdeel dat hard en nauwkeurig moet zijn, vergeleken
| Route | Wanneer de kritieke kenmerken worden bewerkt | Dimensioneel risico | Hardheidsonderhoud | Waar het past |
|---|---|---|---|---|
| Ruwbewerken, temperen, dan afwerken | De vlakken, de sleuf en de gaten worden na de cyclus bewerkt, op materiaal met de hardheid zoals gespecificeerd op de tekening | Laagst, omdat de laatste bewerkingen worden uitgevoerd op een onderdeel dat zich al heeft verplaatst | Behouden, aangezien de afwerkende freesbewerkingen licht zijn en het onderdeel al de gewenste hardheid heeft | onderdelen met dunne wanden, smalle groeven of kritieke boringen, de hier gebruikte route |
| Frezen tot maat, daarna temperen | Alles wordt in de zachte toestand gezaagd en het cycle is de laatste bewerking | Hoogst voor dunne en vrijgevende kenmerken, die geen toelaatbare afwijking hebben en geen tweede bewerking ondergaan | Behouden, en het zagen in de zachte toestand is snel en schoon | Eenvoudige massieve onderdelen zonder dunne secties of nauwpassende groeven |
| Bewerken vanaf voorbehandelde staaf | Er wordt helemaal geen cycle uitgevoerd na de bewerking | Laagst voor beweging, maar de grondtoestand van het materiaal moet aan elk kenmerk voldoen | Vastgelegd door de geleverde staaf, dus de tekening moet die toestand accepteren | Onderdelen waarvan de tekenhardheid uit voorraad kan worden gehaald en waarvan de geometrie eenvoudig is |
De middelste rij is diegene die op een offerte het goedkoopst lijkt, maar de meeste herwerkingskosten oplevert. Het is een legitieme keuze voor een massief onderdeel, maar bij dit onderdeel maken de uitsparing en de sleuf het tot de verkeerde keuze, omdat de kenmerken die de constructie vrijmaken precies dezelfde kenmerken zijn waarop de tekeningstoleranties van toepassing zijn.
Veelgestelde vragen
Waarom sluit een gefreesde sleuf zich na warmtebehandeling?
Omdat het frezen van de sleuf het materiaal verwijdert dat de twee landen bij elkaar hield, waarna de thermische cyclus elke land toelaat om te bewegen volgens de interne spanningen eromheen. De afstand tussen hen verandert, meestal door dicht te gaan, en zelden met dezelfde mate langs de gehele lengte. Een sleuf die vóór de cyclus op breedte was gemeten, kan niet worden verondersteld om na afloop nog op breedte te voldoen.
Waarom past een ingeboorde schroefdraad na harden geen schroef meer?
Twee redenen tegelijk. De schroefdraadvorm vervormt doordat het materiaal beweegt tijdens de cyclus, waardoor de flankspeling verdwijnt waarop de bevestiging vertrouwde, en de behandeld oppervlak laat een dunne laag achter in de flanken die de schroef moet doorsnijden. Het natrekken van de schroefdraad na de cyclus herstelt de vorm en reinigt de flanken, en het opnieuw frezen van de insteekhoek zorgt ervoor dat de bevestiging goed opstart.
Moet ik bewerken voor of na warmtebehandeling?
Bewerk de kenmerken die de constructie ontlasten na de cyclus, en het grootste deel van het materiaal ervoor. Ruwbewerking voor de behandeling is snel en milde voor de gereedschappen; afwerking van een dunne wand, een smalle sleuf of een kritieke boring na de cyclus is wat deze kenmerken stabiel houdt. De volgorde wordt per kenmerk bepaald, en elk kenmerk met een nauwe tolerantie ten opzichte van de mogelijke verplaatsing hoort aan de ‘verre’ kant van de cyclus te worden uitgevoerd.
Hoe blijft een dunne zakwand vlak tijdens de cyclus?
Door bij de ruwverspaning een restmateriaal (web) te laten zitten, de uitsparing te frezen met een evenwichtige materiaalafname rondom het onderdeel in plaats van aan één kant, en het web pas na de bewerkingscyclus af te maken, zodat de laatste snede wordt gemaakt op een onderdeel dat al is gestabiliseerd. Een web dat al vóór de warmtebehandeling op einddikte wordt gefreesd, vertrouwt op het feit dat het materiaal niet beweegt — maar bij zo’n dunne sectie gebeurt dat wel.
Wat moet u op uw tekening aangeven?
Zes richtlijnen voorkomen dat een gefreesd en warmtebehandeld onderdeel opnieuw moet worden bewerkt:
1. Geef de gewenste hardheid van het onderdeel op en vermeld of deze wordt bereikt door warmtebehandeling na de bewerking of al aanwezig is in de geleverde staaf.
2. Geef de vlakken op die coplanaar moeten zijn, inclusief tolerantie, zodat de werkplaats ze in één opspanning na de bewerkingscyclus kan afschaven.
3. Geef de sleufbreedte en positie met toleranties op, en vermeld dat de breedte geldt na de warmtebehandeling.
4. Geef de webdikte onder de uitsparing met een tolerantie op, omdat deze dikte bepaalt hoeveel de bodem van de uitsparing kan verplaatsen.
5. Geef de schroefdraadaanduiding op en vermeld dat de boringen na de behandeling schoon en volledig moeten zijn, zodat de bevestigingsmiddelen met de hand kunnen worden ingedraaid.
6. Geef aan of de behandelde oppervlakteafwerking acceptabel is in de huidige staat of dat de ongelijkmatige verkleuring (mottling) van de functionele vlakken moet worden verwijderd.
Bewerken vóór warmtebehandeling is geen fout. Het beschouwen van deze stap als een opeenvolgingsbeslissing in plaats van een praktische gemakkelijkheid maakt het verschil tussen een onderdeel dat in de spanvorment wordt geplaatst en een onderdeel dat terugkeert. Bepaal welke kenmerken kunnen verplaatsen, plaats die aan de verste kant van de cyclus, en dan is de geometrie niet langer een race tussen de frees en de koeling.