 EN


Lærte leksjoner fra CNC-bearbeiding av en kompleks 6061-aluminiumspresisjonskomponent
Hvorfor denne aluminiumsdelen var mer utfordrende enn den ser ut til å være
På første blikk virker denne aluminiumskomponenten som en enkel maskinert plate med flere utskjæringer og monteringsfunksjoner. Fra et produksjonsperspektiv krever imidlertid slike deler ofte mer oppmerksomhet enn tradisjonelle skinner eller flate plater.
Utfordringen ligger ikke bare i å produsere formen. Den egentlige vanskeligheten består i å opprettholde dimensjonell stabilitet gjennom flere prosesser: CNC-fræsing, avburting, overflatebehandling, anodisering og endelig inspeksjon.
For denne typen komponent er hver liten detalj viktig. En liten deformasjon under maskinering eller en liten dimensjonsendring etter anodisering kan påvirke monteringsytelsen.
Dette prosjektet er et typisk eksempel på hvorfor teknisk kommunikasjon mellom kunde og maskineringssupplier er avgjørende før produksjonen starter.
Materialvalg: Hvorfor 6061-aluminium var et praktisk valg
Delen ble produsert av aluminiumlegeringen 6061, ett av de mest brukte materialene for nøyaktig CNC-maskinering.
Ifølge vår erfaring gir aluminiumlegeringen 6061 en god balanse mellom:
· Bearbeidbarhet
· Styrke-til-vekt-forhold
· Korrosjonsbestandighet
· Overflatekvalitet etter finishing
I forhold til hardere aluminiumlegeringer som 7075 er 6061 lettere å bearbeide, samtidig som den fortsatt gir tilstrekkelig mekanisk ytelse for mange industrielle anvendelser.
Det brukes mye til:
· Komponenter til automatiseringsutstyr
· Instrumentfester
· Deler til optisk utstyr
· Strukturer til elektroniske enheter
· Tilpassede mekaniske sammenstillinger
For deler som krever anodisering, er 6061 også et foretrukket valg fordi det gir en jevn overflate etter behandlingen.

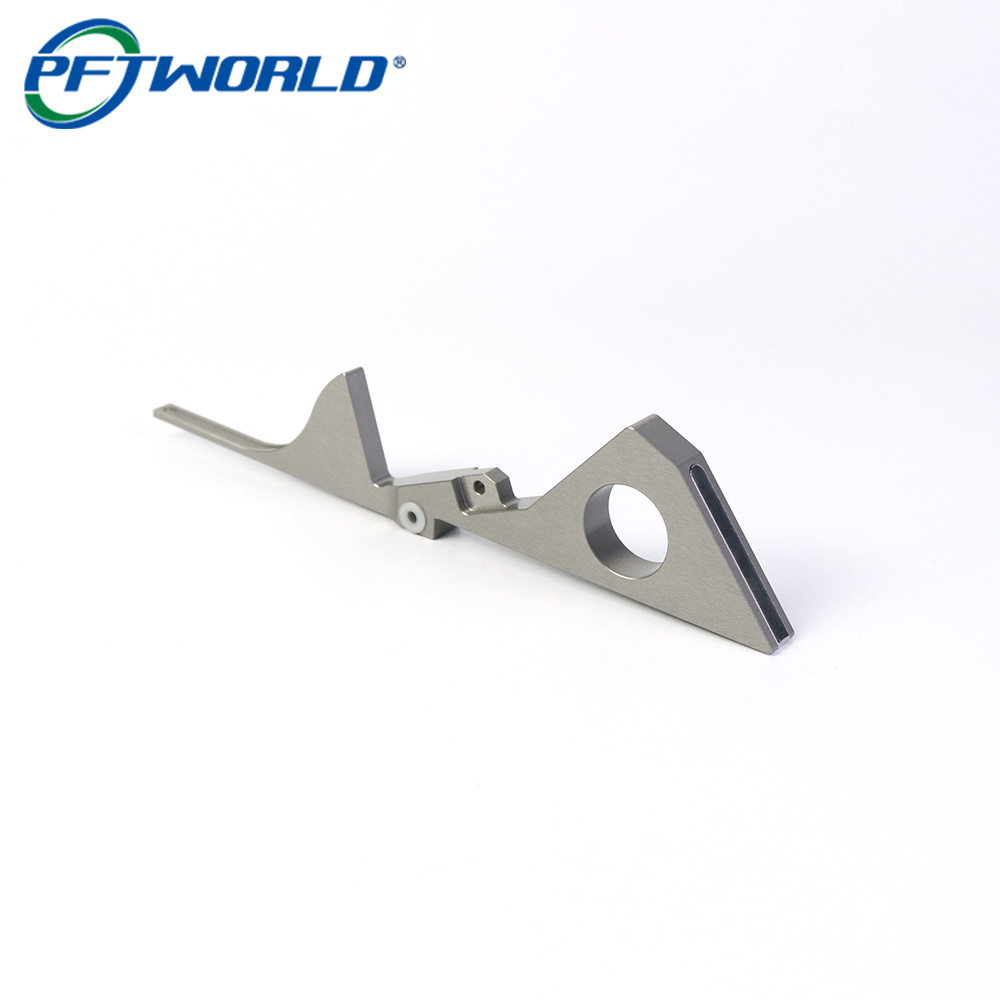
CNC-fresingsutfordringer: Tynne detaljer og lang geometri
Én av de første tingene vi vurderer under produksjonen er den totale geometrien.
Denne komponenten inkluderer:
· Lange smale deler
· Områder med tynne vegger
· Presisjonsmonteringshull
· Åpne spalter
· Komplekse ytre profiler
Disse funksjonene skaper flere risikoer knyttet til bearbeiding.
1. Vibrasjon i arbeidsstykket
Lange og tynne aluminiumsseksjoner er følsomme for skjærekrefter.
Hvis bearbeidingsparametrene er for aggressive, kan vibrasjon oppstå, noe som fører til:
· Synlige verktøymerker
· Dårlig overflatekvalitet
· Kantdeformasjon
· Dimensjonelle feil
Vår vanlige fremgangsmåte er å optimere:
· Skjærehastighet
· Fôringshastighet
· Verktøyets diameter
· Verktøybanestrategi
· Festeunderstøttelsespunkter
I stedet for å fjerne mye materiale i én operasjon foretrekker vi kontrollert grovbehandling etterfulgt av nøyaktig ferdigbearbeiding.
2. Festekonstruksjon er ofte viktigere enn skjærehastigheten
Mange fokuserer kun på nøyaktigheten til CNC-maskinen, men i virkelig produksjon avgjør festekonstruksjonen ofte den endelige kvaliteten.
For uregelmessige aluminiumsdeler kan feilaktig spenning føre til:
· Delens bevegelse under bearbeiding
· Ujevn spenningsavlastning
· Flatthetsproblemer etter bearbeiding
Før produksjon vurderer vi vanligvis:
· Hvor klemmene skal ha kontakt
· Hvordan unngå deformasjon
· Om ekstra støttepunkter er nødvendige
En god fastspenningsanordning lar maskinen oppnå gjentakbar nøyaktighet mellom serier.

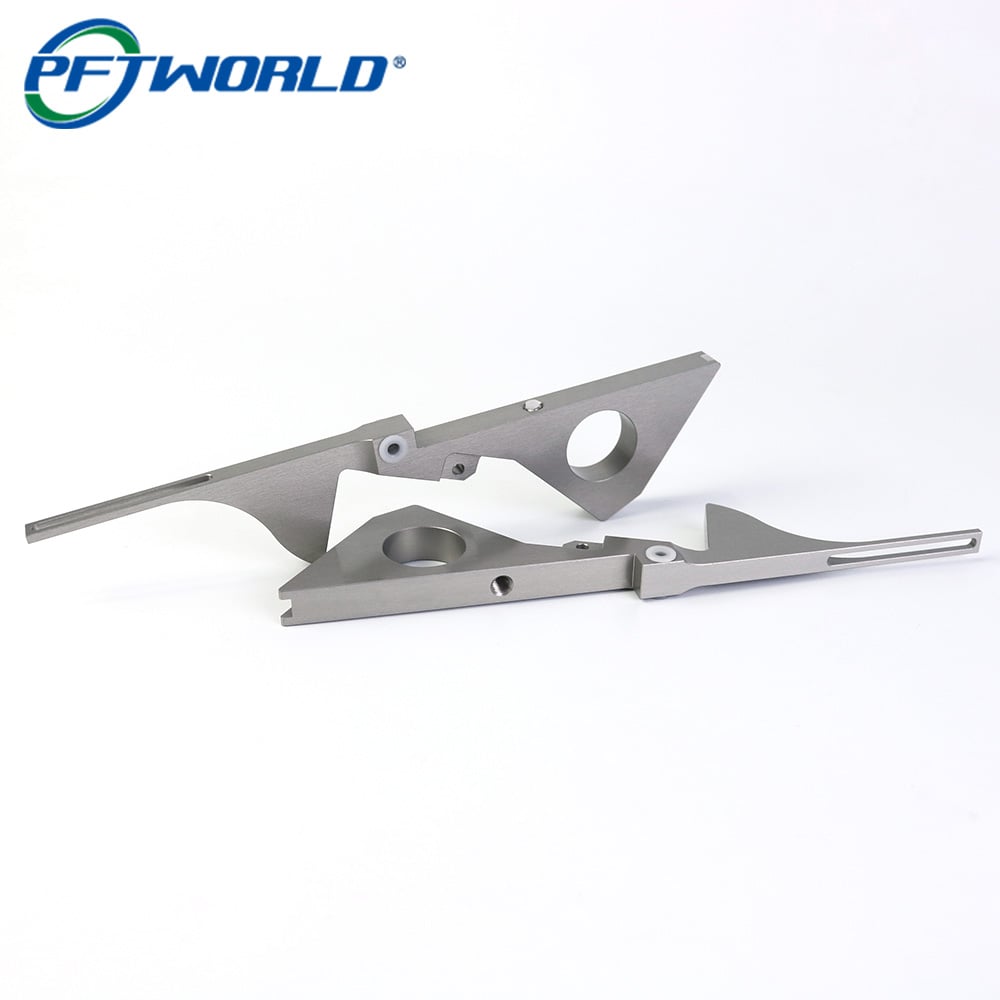
Å håndtere dimensjonelle endringer etter anodisering
En vanlig misoppfatning er at anodisering bare er en kosmetisk prosess.
I virkeligheten danner anodisering et oksidlag på aluminiumsoverflaten. Selv om belegget forbedrer korrosjonsbestandigheten og utseendet, kan det lett påvirke kritiske mål.
For presisjonsdeler må ingeniører ta hensyn til:
· Endring av hull diameter
· Gjengpassning
· Kontaktflater
· Monteringsunøyaktigheter
En praktisk fremstillingsløsning er å reservere ferdigbearbeidingsfradrag under CNC-bearbeiding.
For eksempel:
· Kritiske hull kan kreve vurdering etter anodisering
· Funksjonelle flater kan trenge masking
· Områder med stramme unøyaktigheter krever prosessplanlegging før bearbeiding
Mange CNC-aluminiumsprosjekter kombinerer bearbeiding med anodisering, lasermerking og inspeksjon, fordi ferdigbearbeidingsprosessen påvirker delens endelige ytelse direkte.
Overflatefinish: Mer enn bare utseende
Den anodiserte overflaten på denne typen komponent gir flere fordeler:
· Forbedret korrosjonsmotstand
· Bedre slitasjemotstand
· Mer stabil overflatekvalitet
· Professionell industriell utseende
Men å oppnå en god anodisert overflate begynner allerede under CNC-bearbeiding.
Vanlige overflateproblemer har vanligvis sitt opphav i bearbeidingen:
· Verktøymerker
· Skraper
· Burr
· Ujevne skjæremønstre
Før anodisering utfører erfarna produsenter vanligvis:
1. Visuell inspeksjon
2. Fjerning av burr
3. Kantbehandling
4. Overflaterensing
5. Bekreftelse av ferdigstilling
En vakker anodisert overflate kan ikke skjule dårlig maskinering forberedelse.
Kvalitetskontrolltilnærming for presisjonsaluminiumdelar
For tilpassede CNC-komponentar bør inspeksjon ikkje berre skje på slutten.
Ein pålitelig produksjonsprosess inkluderer vanlegvis:
Innkommende materiellskontroll
Bekreft:
· Aluminiumkvalitet
· Materiell tilstand
· Sporbarhetsdokumenter ved behov
Inspeksjon under bearbeiding
Sjekk:
· Kritiske mål
· Hullposisjoner
· Flatthet
· Profilnøyaktighet
Endelig inspeksjon etter overflatebehandling
Verifiser:
· Utseende
· Beleggsjevnhet
· Monteringsmål
For nøyaktige aluminiumskomponenter kombinerer mange produsenter CNC-fremstillingsevne med CMM-inspeksjon og overflatekontroll for å sikre gjentakelighet.
Hva vi lærte fra denne type prosjekt
Fra et perspektiv av produksjonsprosjektledelse er den største læren at CNC-fremstilling ikke bare er en prosess der en CAD-fil konverteres til en metallkomponent.
Vellykket produksjon avhenger av forståelse av hele kjeden:
Konstruksjon → Materiale → Fremstillingsstrategi → Fastspenningsutstyr → Overflatebehandling → Inspeksjon → Montering
En komponent kan fremstilles nøyaktig på en CNC-maskin, men likevel mislykkes dersom anodisering endrer en kritisk målsetting eller dersom fastspenningsutstyret ikke ble vurdert tidlig i prosessen.
For ingeniører som kjøper tilpassede maskinfremstilte komponenter, er ikke alltid leverandøren med lavest priser på maskinfremstilling den mest verdifulle. Det er snarere leverandøren som kan identifisere fremstillingsrisikoer før de blir produktionsproblemer.
Denne erfaringen er det som skiller prototypbearbeiding fra pålitelig langsiktig produksjon.
Sammendrag av fremstillingsprosessen
· Materiale: Aluminium 6061
· Prosess: CNC-fræsing
· Sekundær prosess: Anodisering + lasermerking
· Bruksområde: Presis mekanisk komponent
· Hovedfokus: Dimensjonell stabilitet, overflatekvalitet, gjentakbar produksjon