 EN


Dopuszczalne odchylenia w obróbce CNC – wyjaśnienie: jak ścisłe może być zbyt ścisłe?
Obróbka CNC Wyjaśnienie tolerancji: Jak ścisła jest zbyt ścisła?
Projektując elementy przeznaczone do obróbki CNC, inżynierowie najczęściej zadają sobie pytanie: „Jak ścisłe mogą być tolerancje w praktyce?“
AT7 Mieczy regularnie współpracujemy z klientami z sektorów lotniczego, medycznego i przemysłowego, którzy wymagają tolerancji nawet na poziomie ±0,01 mm. Jednak nadmiernie ścisłe tolerancje mogą znacznie zwiększyć koszty produkcji, wskaźnik odpadów oraz czas realizacji.
Co to jest tolerancja przy obróbce CNC?
Tolerancja określa dopuszczalne odchylenie wymiaru elementu od jego wartości nominalnej. Na przykład, jeśli otwór ma mieć średnicę 10 mm ±0,05 mm, to końcowa średnica może zawierać się w zakresie od 9,95 mm do 10,05 mm.
Tolerancje są kluczowe, ponieważ wpływają na:
- Pasowanie elementów: Elementy muszą pasować do siebie bez konieczności stosowania siły lub luzu.
- Wykonanie: Części funkcjonalne, takie jak koła zębate i wały, wymagają precyzji, aby uniknąć drgań lub awarii.
- Koszty: Ścisłe tolerancje wymagają niższych prędkości skrawania, ostrzejszych narzędzi oraz wielokrotnych kontroli.
Przykłady rzeczywistych tolerancji CNC
Na podstawie naszego doświadczenia produkcyjnego poniżej przedstawiamy typowe tolerancje osiągalne przy użyciu różnych materiałów i procesów:
| Materiał | Tolerancja standardowa | Wąskie tolerancje | Ekstremalna tolerancja | Uwagi |
|---|---|---|---|---|
| Aluminium 6061 | ±0,05 mm | ±0,02 mm | ±0,01 mm | Łatwo osiągalna przy frezowaniu 5-osiemiowym |
| Pozostałe stali nierdzewnej | ±0,05 mm | ±0,02 mm | ±0,01 mm | Wymaga niższych prędkości posuwu, aby uniknąć odkształcenia narzędzia |
| Tytan Ti6Al4V | ±0,05 mm | ±0.03 mm | ± 0,015 mm | Wysoka twardość może zwiększać zużycie narzędzia |
| PEEK | ±0.1 mm | ±0,05 mm | ±0,02 mm | Należy uwzględnić odkształcenia plastyczne |
Przemysł: Ścisłe tolerancje łatwiej osiągnąć w aluminium niż w tytanie, a tworzywa sztuczne, takie jak PEEK, mogą wymagać stabilizacji po obróbce, aby zachować dokładność wymiarową.
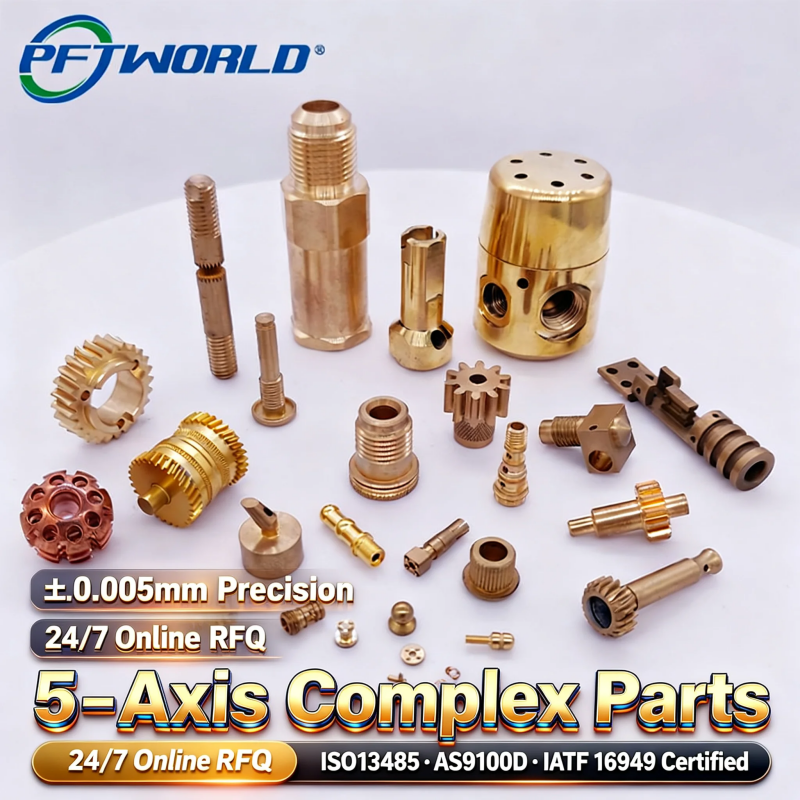
Czynniki wpływające na dokładność obróbki CNC
Kilka zmiennych określa osiągalne tolerancje CNC:
1. właściwości materiału
- Twardość, sprężystość i rozszerzalność cieplna wpływają na ugięcie narzędzia oraz końcowe wymiary.
2. Typ maszyny
- maszyny 3-osiowe: typowo ±0,02–0,05 mm
- maszyny 5-osiowe: typowo ±0,01–0,02 mm dla złożonych geometrii
3. Narzędzia
- Ostre narzędzia zmniejszają siły skrawania i poprawiają stabilność wymiarową.
- Narzędzia węglikowe są preferowane przy ścisłych tolerancjach na stali nierdzewnej lub tytanie.
4. Uchwyty
- Poprawne zamocowanie zmniejsza drgania i odkształcenia detalu podczas frezowania lub toczenia.
5. Warunki środowiskowe
- Fluktuacje temperatury mogą silniej wpływać na metale takie jak aluminium niż na stal nierdzewną.
Koszt kontra dopuszczalne odchylenia: Jak ścisłe jest zbyt ścisłe?
Praktycznym błędem w projektowaniu części CNC jest określanie skrajnie ścisłych dopuszczalnych odchyleń bez konieczności funkcyjnej.
- Studium przypadku: Wspornik do urządzenia medycznego początkowo miał określone dopuszczalne odchylenia ±0,01 mm we wszystkich wymiarach. Po przeanalizowaniu wymagań funkcyjnych dostosowaliśmy odchylenia dla wymiarów niekrytycznych do ±0,05 mm, co zmniejszyło czas obróbki o 30% i pozwoliło zaoszczędzić 1200 USD przy niewielkiej partii 50 sztuk.
Zasada palca: Skrajnie ścisłe dopuszczalne odchylenia stosuj wyłącznie do wymiarów wpływających na montaż, uszczelnienie lub wydajność mechaniczną.
Wskazówki dla projektantów
- Zidentyfikuj krytyczne wymiary: Skup się na zastosowaniu ścisłych dopuszczalnych odchyleń w obszarach funkcyjnych.
- Korzystaj z tabel standardowych dopuszczalnych odchyleń: Zapoznaj się z normą ISO 2768 dla metali i tworzyw sztucznych.
- Uzgodnij się z dostawcą usług obróbkowych: Wczesna dyskusja pozwala uniknąć nadmiernego inżynierowania.
- Najpierw wykonaj prototyp: Obróbka małej partii pomaga zweryfikować, czy wymagana dokładność wykonania jest osiągalna.
- Rozważ obróbkę dodatkową: Szlifowanie, przycinanie lub polerowanie mogą być bardziej opłacalne w przypadku bardzo ścisłych tolerancji.
Najczęściej zadawane pytania
Jaka jest najścislsza możliwa tolerancja CNC?
Dla wysokiej klasy maszyn CNC 5-osowych ±0,01 mm jest osiągalne dla małych, dobrze zamocowanych elementów metalowych.
Czy ścislsze tolerancje zawsze poprawiają wydajność elementu?
Niekoniecznie. Zbyt ścislsze tolerancje mogą zwiększyć koszty bez dodawania korzyści funkcjonalnych.
Czy tolerancja CNC może wpływać na chropowatość powierzchni?
Tak. Ścislsze tolerancje zwykle wymagają wolniejszego skrawania, co może faktycznie poprawić chropowatość powierzchni.
Skąd mam wiedzieć, czy dana tolerancja jest realistyczna?
Udostępnij plik CAD swojemu dostawcy, który może udzielić opinii na temat możliwości obróbki z uwzględnieniem materiału i geometrii.
Kluczowe wnioski
- Dopuszczalne odchyłki w CNC powinny zapewniać równowagę między funkcjonalnością, kosztem i możliwością produkcji.
- Aluminium, stal nierdzewna, tytan oraz inżynierskie tworzywa sztuczne mają różne możliwości osiągania dopuszczalnych odchyłek.
- Współpraca między inżynierami konstruktorami a dostawcami usług CNC pozwala uniknąć niepotrzebnych wydatków.
- Wytwarzanie prototypów jest niezbędne do walidacji szczególnie ścisłych tolerancji.
Integrując te zasady, producenci mogą efektywnie wytwarzać części o wysokiej precyzji bez nadmiernego skomplikowania projektu.